TOPCon بمقابلہ BC سولر سیلز: پچھلی طرف کا موازنہ
فہرست مضامین
TOPCon اور BC کے درمیان فرق عام طور پر سیل کے سامنے کے حصے پر بحث کیا جاتا ہے، جہاں آپ اسے ماپ سکتے ہیں۔ زیادہ تر مینوفیکچرنگ خطرہ پچھلے حصے پر ہوتا ہے، جہاں آپ کو اسے تلاش کرنا پڑتا ہے۔
PV سیل ٹیکنالوجی · ماڈیول مینوفیکچرنگ · از جیری، Ooitech
1. موازنہ، ایک تصویر میں
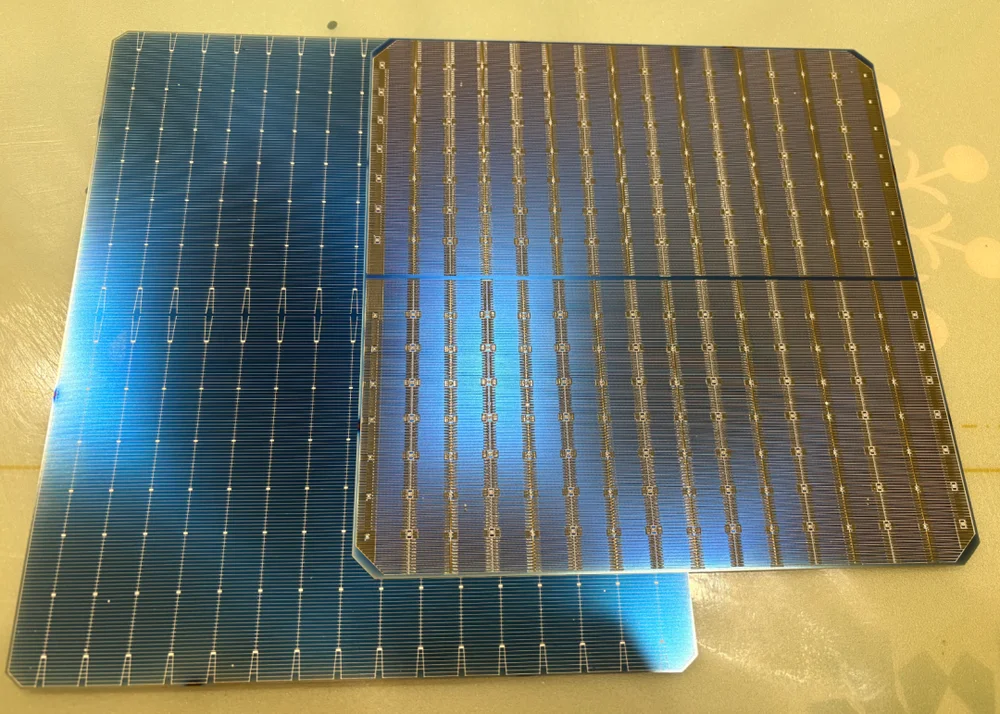
تصویر 1: ایک TOPCon سیل کا پچھلا حصہ (بائیں) ایک BC سیل کے پچھلے حصے (دائیں) کے ساتھ۔ TOPCon کی پچھلی سطح ایک مسلسل، زیادہ تر یکساں میدان ہے۔ BC کا پچھلا حصہ الگ الگ الیکٹروڈ زونز میں منظم ہے۔
بائیں سیل دکھاتا ہے کہ روایتی پچھلا ڈھانچہ کیسا لگتا ہے: ایک وسیع، ہموار میدان جس پر ایک ہی قسم کی خصوصیات پھیلی ہوئی ہیں۔ دائیں سیل ساختی طور پر کچھ مختلف کر رہا ہے۔ مثبت اور منفی الیکٹروڈ دونوں اسی ایک سطح پر ہیں، اسی لیے پیٹرن زیادہ گھنا اور زیادہ منقسم ہے۔
یہ واحد مشاہدہ اس تجارتی تبادلے کی وضاحت کرتا ہے جو ماڈیول مینوفیکچرنگ کے ہر مرحلے میں BC کے ساتھ چلتا ہے۔
2. BC سامنے کی کارکردگی دو طرفہ صلاحیت کے بدلے کیوں خریدتا ہے
BC دونوں پولیرٹیز کو پچھلے حصے پر منتقل کر دیتا ہے۔ اس لیے سیل کے سامنے کے حصے پر نہ کوئی بس بار ہوتی ہے نہ فنگرز، تو کوئی دھات آنے والی روشنی کو نہیں روکتی اور سامنے کوئی شیڈنگ نقصان نہیں اٹھایا جاتا۔ یہی BC کے سامنے کی کارکردگی کے فائدے کا ذریعہ ہے، اور یہ حقیقی ہے۔
قیمت پچھلے حصے پر ادا کی جاتی ہے۔ چونکہ تمام دھات کاری ایک سطح پر مرکوز ہے، BC سیل کا پچھلا حصہ باریک فنگرز اور بس بارز سے بھرا ہوتا ہے۔ وہ دھاتی لکیریں وہ رقبہ گھیر لیتی ہیں جو ورنہ پچھلی طرف کی شعاعیں جمع کرتا، تو ایک BC ماڈیول اسی سائز کے TOPCon ماڈیول سے کم روشنی پیچھے سے جمع کرتا ہے۔ یہی ساختی وجہ ہے کہ BC کی دو طرفہ صلاحیت TOPCon کی دو طرفہ صلاحیت سے کم ہوتی ہے، اور کوئی بھی پروسیس ٹیوننگ اسے ختم نہیں کرتی۔ یہ ڈیزائن کا نتیجہ ہے، کوئی خرابی نہیں۔
| TOPCon | BC | |
|---|---|---|
| الیکٹروڈ کی جگہ | مخالف پولیرٹیز مخالف چہروں پر | دونوں پولیرٹیز پچھلے چہرے پر |
| سامنے کی شیڈنگ | فنگرز اور بس بارز سامنے کو شیڈ کرتے ہیں | سامنے کوئی دھات کاری نہیں، تو سامنے کوئی شیڈنگ نہیں |
| پچھلی روشنی کا جمع ہونا | پچھلا حصہ زیادہ تر دھات کاری سے پاک ہے | پچھلی دھات کاری جمع کرنے کا رقبہ کم کرتی ہے |
| اضافی پروسیس مرحلہ | پولیرٹی آئسولیشن کے لیے کوئی خاص نہیں | مخالف پولیرٹی الیکٹروڈز کے درمیان موصل مواد |
3. الیکٹروڈ لے آؤٹ کا مسئلہ
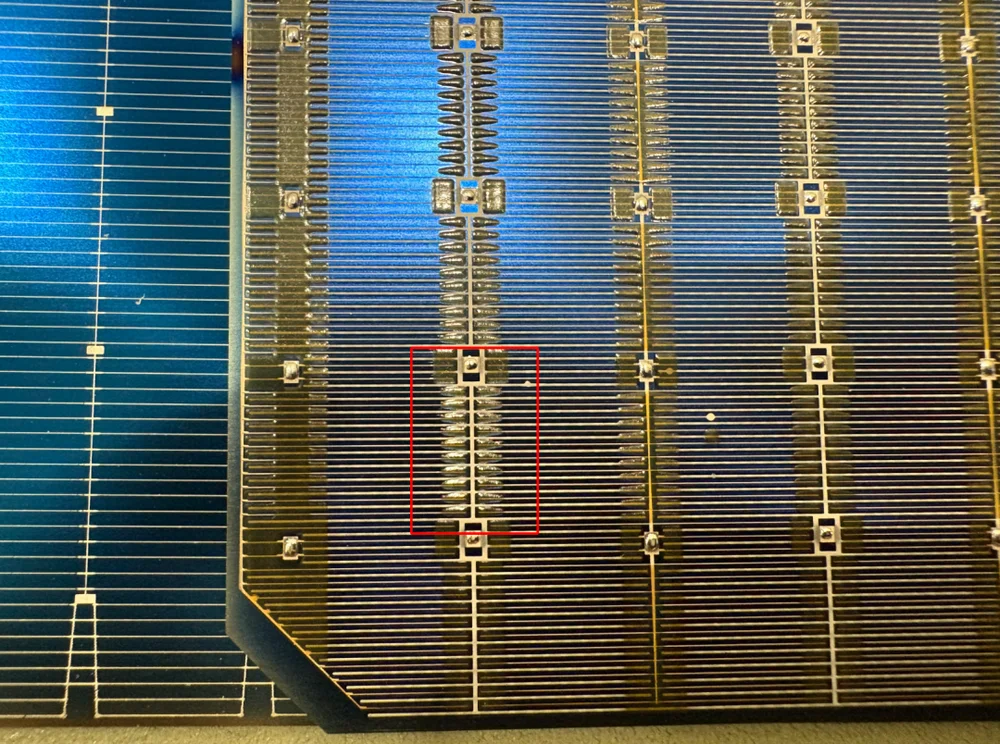
تصویر 2: BC کے پچھلے حصے کا قریبی منظر۔ نمایاں خطہ وہاں ہے جہاں مخالف پولیرٹی ڈھانچے قریب قریب چلتے ہیں، اور یہیں آئسولیشن کو قائم رہنا ہوتا ہے۔
TOPCon کے پچھلے حصے پر پولیرٹیز کبھی نہیں ملتیں، کیونکہ وہ سیل کے مختلف چہروں پر ہوتی ہیں۔ BC کے پچھلے حصے پر وہ ایک ہی سطح شیئر کرتی ہیں، زونز میں ترتیب دی ہوئی: منفی فنگرز، منفی بس بارز، مثبت فنگرز اور مثبت بس بارز، سب اسی سطح پر ایک دوسرے میں پیوست۔
یہی قربت انجینئرنگ کا مسئلہ ہے۔ مخالف پولیرٹی کے دو الیکٹروڈ جو تھوڑے فاصلے پر ہوں، اگر کبھی رابطے میں آ جائیں تو سیل کو شارٹ کر دیں گے، چاہے پرنٹنگ کی خرابی سے ہو، سولڈرنگ کی زیادتی سے، آلودگی سے، یا ہینڈلنگ کے دوران مکینیکل نقصان سے۔ ان کے درمیان پرنٹ کیا گیا موصل مواد اسی کو روکتا ہے، جو اسے حفاظتی اضافے کے بجائے ایک فعال تہہ بناتا ہے۔
ہم اس کے مواد اور پروسیس کی تفصیل یہاں دیتے ہیں BC سولر سیلز کو پچھلے حصے پر موصل گلو کیوں درکار ہوتا ہے, بشمول یہ کہ تہہ کو کیا کرنا ہوتا ہے اور اسے کیسے لگایا جاتا ہے۔
4. وہ سوال جس کا جواب کوئی لیب ٹیسٹ سے نہیں دے سکتا
ایک بار جب آئسولیشن کسی پرنٹ شدہ تہہ پر منحصر ہو جائے، تو واضح سوال یہ ہے کہ وہ تہہ کتنی دیر چلتی ہے۔ ماڈیول وارنٹی 25 سال چلتی ہے، اور فیلڈ ماحول نرم نہیں: روزانہ درجہ حرارت کے اتار چڑھاؤ، مسلسل الٹرا وائلٹ نمائش، نمی کا داخلہ اور بار بار تھرمل سائیکلنگ سب اسی انٹرفیس پر اثر ڈالتے ہیں۔
آئسولیشن تہہ کو اس پوری مدت تک موصل رہنا ہوتا ہے۔ یہ نہ پھٹ سکتی ہے، نہ چاک ہو سکتی ہے، نہ الگ ہو سکتی ہے اور نہ موصل راستے میں زوال پذیر ہو سکتی ہے۔ تازہ بنایا گیا سیل جو آنے والے معائنے میں پاس ہو جائے، یہ ثابت کرتا ہے کہ تہہ ٹیسٹ کے دن صحیح لگائی گئی تھی۔ یہ بارہویں سال کے بارے میں کچھ ثابت نہیں کرتا۔
یہی BC کے گرد طویل مدتی قابل اعتمادی کی بحث کا نچوڑ ہے، اور یہ تنقید کے بجائے ایک منصفانہ بحث ہے۔ تین متغیرات نتیجہ طے کرتے ہیں:
| متغیر | یہ کیوں اہم ہے |
|---|---|
| مواد کی تشکیل | موسم برداشت کیمسٹری کی خاصیت ہے۔ "موصل گلو" بیچنے والے دو سپلائرز UV اور نم گرمی کی کارکردگی میں برسوں کے فاصلے پر ہو سکتے ہیں۔ |
| کوٹنگ کا کنٹرول | موٹائی کی یکسانی اور کنارے کی وضاحت طے کرتی ہے کہ آئسولیشن مسلسل ہے یا نہیں۔ پتلا یا منقطع پرنٹ ایک پوشیدہ شارٹ ہے۔ |
| کیورنگ | کم کیور شدہ مواد رد عمل والے اجزاء رکھتا ہے اور چپکنے کی صلاحیت کھو دیتا ہے؛ زیادہ کیورنگ اسے بھربھرا کر دیتی ہے۔ دونوں فیلڈ لائف کم کرتے ہیں۔ |
یہیں سپلائرز الگ ہوتے ہیں۔ سخت پرنٹ اور کیور کنٹرول کے ساتھ زیادہ موسم برداشت کرنے والی تشکیلات استعمال کرنے والے مینوفیکچررز 25 سالہ سوال کے خلاف مارجن خرید رہے ہیں۔ جو مینوفیکچررز آئسولیشن تہہ کو کم سے کم کرنے والی لاگت سمجھتے ہیں، وہ ایسا خطرہ اٹھا رہے ہیں جو تب تک ظاہر نہیں ہوگا جب تک ماڈیولز فیلڈ میں اور وارنٹی کی پہنچ سے باہر نہ ہو جائیں۔
5. یہ ماڈیول لائن پر کیا بدلتا ہے
BC ماڈیولز اسمبل کرنے والی فیکٹری کے لیے، پچھلا ڈھانچہ فرش پر چار چیزیں بدلتا ہے۔
| رقبہ | کیا بدلتا ہے |
|---|---|
| اسٹرنگنگ | تمام انٹرکنیکٹس ایک ہی چہرے پر آتے ہیں۔ پلیسمنٹ ٹالرنس اور سولڈرنگ درجہ حرارت کا کنٹرول زیادہ اہم ہو جاتا ہے، کیونکہ آئسولیشن تہہ کے قریب سولڈرنگ کی زیادتی ایسا نقصان کرتی ہے جو بصری طور پر نظر نہیں آتا۔ |
| مکینیکل دباؤ | ایک سیل کے ایک رخ کو گرم کرنا جبکہ دوسرا رخ ٹھنڈا رہتا ہے، جھکاؤ پیدا کرتا ہے۔ BC سٹرنگز اور ماڈیولز اس کے لیے زیادہ حساس ہوتے ہیں، جس کا احاطہ کیا وجہ ہے کہ BC سیل سٹرنگز کشتی کی طرح مڑ جاتی ہیں اور کیا وجہ ہے کہ BC سیل زیادہ جھکنے کا شکار ہوتے ہیں. |
| معائنہ | ملحقہ الیکٹروڈز کے درمیان شارٹ میکانیکی نقص کے طور پر ظاہر نہیں ہو سکتا۔ EL امیجنگ برقی نتیجہ آشکار کرتی ہے، اور اسے اس علم کے ساتھ پڑھنے کی ضرورت ہے کہ پولیرٹیز کہاں چلتی ہیں۔ |
| قابل تلاش | چونکہ ناکامی کا انداز فوری کے بجائے پوشیدہ ہے، اس لیے فی ماڈیول ٹیسٹ ریکارڈ ہی واحد ذریعہ ہیں جس سے برسوں بعد فیلڈ کلیم کا جواب دیا جا سکے۔ |
اس میں سے کوئی چیز بھی BC کو مطلق اصطلاحات میں تیار کرنا مشکل نہیں بناتی۔ یہ مخصوص، قابل شناخت مقامات پر پروسیس ونڈو کو تنگ کرتی ہے، اور عدم تسلسل کی لاگت بڑھاتی ہے۔ اس کا سامان پر براہ راست اثر ہے: BC فارمیٹس چلانے والی لائن کو سولڈرنگ کنٹرول اور معائنہ کی صلاحیت ایسی چاہیے جو اسی لائن کے TOPCon چلانے کے مقابلے میں زیادہ تنگ ونڈو کے لیے ہو۔
6. خطرہ کیسے کم کریں
چار عملی اقدامات، اس ترتیب میں جس میں وہ منافع دیتے ہیں۔
- الگ تھلگ کرنے والے مواد کو کوالیفائی کریں، سپلائر کو نہیں۔ مخصوص فارمولیشن پر UV اور ڈیمپ-ہیٹ ڈیٹا طلب کریں، نہ کہ عمومی "اینٹی-PID" یا "انسولیٹنگ" دعوے پر۔ فارمولیشنز کا موازنہ اس رینج میں کریں جو آپ استعمال کر سکتے ہیں، بشمول کوئی بھی منصوبہ بند دوسرا ذریعہ۔
- پرنٹ اور کیور کو پروسیس پیرامیٹرز کے طور پر کنٹرول کریں۔ موٹائی کی یکسانی، کنارے کی تعریف اور کیور شیڈول پروسیس کنٹرول پلان میں حدود اور ریکارڈ کے ساتھ شامل ہونے چاہئیں، کیونکہ جو ناکامی وہ روکتے ہیں وہ اسٹیشن پر پوشیدہ ہوتی ہے۔
- برقی طور پر معائنہ کریں، صرف بصری طور پر نہیں۔ سٹرنگنگ کے بعد اور لیمینیشن کے بعد EL امیجنگ، ہر ماڈیول بارکوڈ کے مطابق I-V پیمائش کے ساتھ، وہ چیز ہے جو پوشیدہ خطرے کو قابلِ دریافت بناتی ہے۔ EL کے صحیح ٹول ہونے کی وجوہات بیان کی گئی ہیں EL ٹیسٹنگ: ان لائن بمقابلہ آف لائن سیٹ اپ.
- سٹرنگر کو فارمیٹ سے مماثل کریں۔ BC انٹرکنیکٹس سب ایک ہی رخ پر ہوتے ہیں، اس لیے سولڈرنگ-ہیڈ کنفیگریشن، ربن ہینڈلنگ اور درجہ حرارت پروفائل فارمیٹ کے مطابق ہوتے ہیں۔ ہمارا SS-1500B ٹیبر سٹرنگر بالکل اسی وجہ سے BC، TOPCon اور PERC سیلز کو کور کرنے کے لیے متعین کیا گیا ہے، اور ہم نے یورپی مینوفیکچررز بشمول ایک پولش ماڈیول مینوفیکچرر.
7. FAQ
کیا وجہ ہے کہ BC کی بائی فیشیلٹی TOPCon سے کم ہے؟
کیونکہ دونوں الیکٹروڈز عقبی حصے پر ہوتے ہیں۔ عقبی دھات کاری اس رقبے پر قابض ہوتی ہے جو بصورت دیگر عقبی شعاعوں کو جمع کرتا، اس لیے پیچھے سے سیل تک کم روشنی پہنچتی ہے۔ TOPCon دونوں پولیرٹیز کو مخالف رخوں پر رکھتا ہے، جس سے عقبی حصہ نسبتاً کھلا رہتا ہے۔ یہ فن تعمیر کا ساختی نتیجہ ہے، مینوفیکچرنگ معیار کا فرق نہیں۔
BC سیل پر انسولیٹنگ لیئر کس لیے ہوتی ہے؟
یہ مثبت اور منفی الیکٹروڈز کو الگ کرتی ہے جو عقبی سطح کا اشتراک کرتے ہیں۔ اس کے بغیر، ملحقہ مخالف پولیرٹی ڈھانچوں کے درمیان کوئی بھی رابطہ سیل کو شارٹ کر دیتا ہے۔ یہ ایک فعال لیئر ہے، اختیاری کوٹنگ نہیں۔
کیا اس لیئر کی 25 سالہ قابلِ اعتمادی ثابت کی جا سکتی ہے؟
براہ راست نہیں۔ تیز رفتار ٹیسٹ اور آنے والا معائنہ ظاہر کرتے ہیں کہ لیئر درست طریقے سے لگائی اور متعین کی گئی تھی۔ آیا یہ 25 سال تک الگ تھلگ رہتی ہے، یہ فارمولیشن، پرنٹ یکسانی اور کیور پر منحصر ہے، اور اس پر کہ یہ UV، نمی اور حرارتی چکروں میں کیسے قائم رہتے ہیں۔ اسی لیے مواد کی تفصیل اور پروسیس ریکارڈ آنے والے ٹیسٹ کے نتیجے جتنے ہی اہم ہیں۔
کیا BC کو TOPCon سے مختلف سامان درکار ہوتا ہے؟
مختلف مشینیں نہیں، بلکہ مخصوص مقامات پر مختلف سیٹنگز اور زیادہ سخت کنٹرول: سولڈرنگ درجہ حرارت اور ہیڈ کنفیگریشن، ایسی ہینڈلنگ جو یک طرفہ حرارت سے بچائے، اور ایسا معائنہ جو بغیر کسی نظر آنے والے میکانیکی نشان کے برقی خرابی کا پتہ لگا سکے۔ بہت سے سٹرنگر پلیٹ فارمز درست طریقے سے کنفیگر کیے جانے پر دونوں فارمیٹس کا احاطہ کرتے ہیں۔
کیا عقبی دھات کاری کا پیٹرن EL معائنے پر اثر ڈالتا ہے؟
یہ تبدیل کرتا ہے کہ آپ تصویر کیسے پڑھتے ہیں۔ BC کے عقبی حصے پر شارٹ یا منقطع علاقہ ہمیشہ کسی واضح بصری نقص سے مطابقت نہیں رکھتا، اس لیے آپریٹر کو یہ جاننے کی ضرورت ہے کہ پولیرٹیز کہاں چلتی ہیں اور نارمل عقبی حصہ کیسا لگتا ہے، اس سے پہلے کہ وہ کسی بے ضابطگی کا فیصلہ کرے۔ سیل فارمیٹ کے مطابق حوالہ جاتی تصاویر اسٹیشن پر رکھنے کے قابل ہیں۔
ایک نئی ماڈیول فیکٹری کو کون سا فارمیٹ چننا چاہیے؟
یہ اس پر منحصر ہے کہ ماڈیولز کہاں نصب کیے جائیں گے۔ TOPCon کی زیادہ بائی فیشیلٹی زمین پر نصب اور بلند تنصیبات کے حق میں ہے جہاں عقبی شعاعیں معنی خیز ہوں۔ BC کی سامنے کی کارکردگی رقبے کی محدود ایپلیکیشنز جیسے چھتوں کے حق میں ہے، جہاں مقررہ چھت کے رقبے پر زیادہ پاور بھرنا عقبی فائدے سے زیادہ اہم ہوتا ہے۔ صحیح جواب تنصیب کا فعل ہے، صرف ماڈیول کا نہیں۔
حتمی خیالات
پچھلی طرف کی تصویر BC کے تجارتی تبادلے کو اس طرح واضح کرتی ہے جیسے ڈیٹا شیٹ نہیں کرتی۔ دونوں پولیرٹیز کو عقبی حصے پر منتقل کرنا سامنے کی کارکردگی خریدتا ہے اور بائی فیشیلٹی کی قیمت چکاتا ہے، اور یہ ایک پرنٹ شدہ انسولیشن لیئر متعارف کراتا ہے جس کا طویل مدتی رویہ لیب میں ثابت نہیں کیا جا سکتا۔ ایک ماڈیول فیکٹری کے لیے اس کا مطلب تین چیزیں درست کرنا ہے: انسولیشن مواد کو خاص طور پر کوالیفائی کریں، پرنٹ اور کیور کو ریکارڈ کے ساتھ پروسیس پیرامیٹرز کے طور پر کنٹرول کریں، اور برقی طور پر معائنہ کریں تاکہ پوشیدہ خرابی دریافت شدہ بن جائے۔ اگر آپ BC یا TOPCon فارمیٹس کے لیے لائن کنفیگر کر رہے ہیں، تو ہمیں سیل فارمیٹ، ربن کی تفصیل اور ہدف ماڈیول سائز بتائیں، اور ہم اس کے مطابق سٹرنگنگ اور معائنہ کی کنفیگریشن متعین کریں گے۔