سولر پینل پروڈکشن لائن — سیلز سے تیار ماڈیولز تک
فہرست مضامین
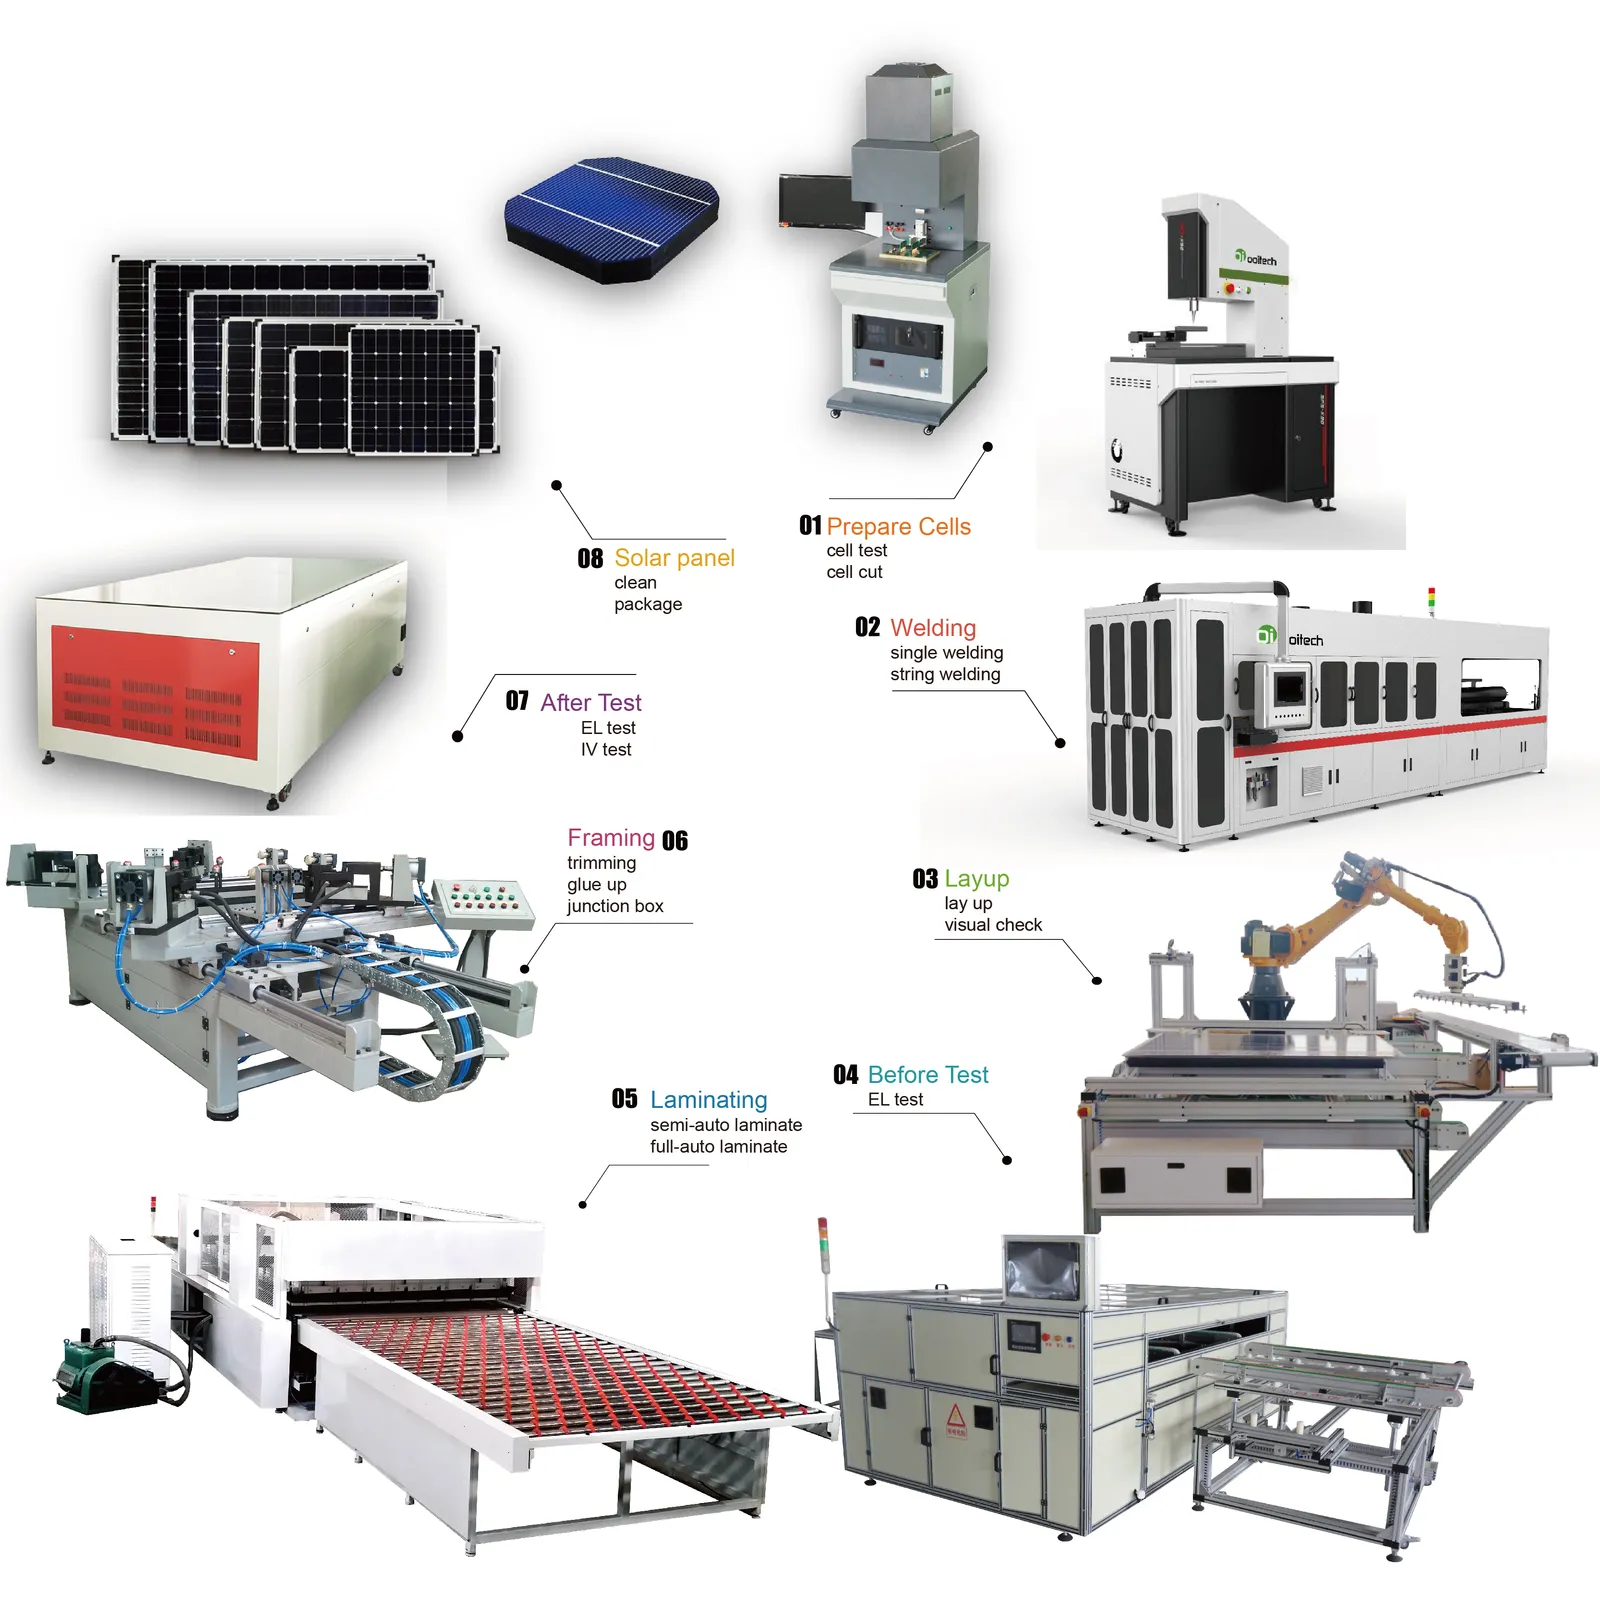
مختصر جواب: ایک سولر پینل پروڈکشن لائن نازک انفرادی سیلز اور میٹریل کے رولز کو سیل بند، ٹیسٹ شدہ ماڈیولز میں تبدیل کرتی ہے۔ ترتیب مقرر ہے: سیلز کو کرنٹ کے مطابق ترتیب دیا جاتا ہے، جہاں ہاف یا شن گلڈ فارمیٹس استعمال ہوتے ہیں وہاں کاٹا جاتا ہے، ٹیبر اسٹرنگر کے ذریعے اسٹرنگز میں سولڈر کیا جاتا ہے، لی اپ اسٹیشن پر EVA اور گلاس کے ساتھ ترتیب دیا جاتا ہے، ویکیوم اور حرارت کے تحت لیمینیٹ کیا جاتا ہے، پھر فریم کیا جاتا ہے، جنکشن باکس لگایا جاتا ہے، اور حتمی ترتیب سے پہلے IV ٹیسٹر پر فلیش کیا جاتا ہے۔ پیداواری رفتار سب سے سست مرحلے سے طے ہوتی ہے، تیز ترین سے نہیں، اس لیے ایک لائن عام طور پر سالانہ صلاحیت کے مطابق متعین کی جاتی ہے اور مشینوں کی تعداد اسی سے طے ہوتی ہے۔ ہر اسٹیشن ایک الگ ناکامی کا انداز بھی شامل کرتا ہے، اسٹرنگنگ میں مائیکرو کریکس سے لے کر لیمینیشن میں وائڈز اور وقت کے ساتھ ڈی لیمینیشن تک، اسی لیے ہر اہم مرحلے کے بعد ان لائن معائنہ ہوتا ہے۔ لیمینیشن کے بعد الیکٹرو لومینیسینس امیجنگ ان نقائص کو پکڑتی ہے جو صرف پاور پیمائش سے رہ جائیں گے، اور حتمی ترتیب ماڈیولز کو ماپے گئے کرنٹ کے مطابق بنڈل کرتی ہے تاکہ غیر مماثل یونٹس کبھی ایک اسٹرنگ میں شریک نہ ہوں۔ متعلقہ اسٹیشنوں کے عام اعداد و شمار: اسٹرنگنگ 1,200–6,800 سیلز فی گھنٹہ ±0.15 mm پوزیشننگ اور Class A سیلز پر ≤0.2% ٹوٹ پھوٹ کے ساتھ، لی اپ 48 سیکنڈ سے کم میں سائیکل، لیمینیشن تقریباً 140–150°C برقرار رکھتی ہے جبکہ انکیپسولنٹ کراس لنک ہوتا ہے، اور IV ٹیسٹنگ آؤٹ پٹ کو 0.875–1.125 کے A+ کلاس اسپیکٹرم میچ کے مطابق درجہ بندی کرتی ہے۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
سولر ماڈیول فیکٹری کو سمجھنے کا ایک مفید طریقہ یہ ہے کہ ایک لمحے کے لیے مشینوں کے ناموں کو نظر انداز کر دیں اور دیکھیں کہ پروڈکٹ کے ساتھ کیا ہوتا ہے۔
شروع میں، نازک انفرادی سیلز اور مواد کے رولز یا شیٹس ہوتے ہیں۔ درمیان میں، ایک برقی طور پر جڑا ہوا سرکٹ ایک ڈھیلے اسٹیک کے اندر پھنسا ہوتا ہے۔ آخر میں، ایک سیل بند پروڈکٹ ہوتی ہے جس میں سیریل نمبر، ماپا گیا پاور، معائنہ کے ریکارڈز، اور ایک فیصلہ ہوتا ہے: ریلیز، ری ورک، یا مسترد۔
یہ تبدیلی تین وسیع تبدیلیوں میں ہوتی ہے۔
| تبدیلی | کیا داخل ہوتا ہے | اسٹیج سے کیا نکلنا چاہیے | اہم عمل کے خاندان |
|---|---|---|---|
| سیلز ایک سرکٹ بن جاتے ہیں | ترتیب شدہ یا تیار شدہ سولر سیلز | مطلوبہ ماڈیول سرکٹ کے مطابق ترتیب دیے گئے جڑے ہوئے اسٹرنگز | سیل کی تیاری، سٹرنگنگ، لے اپ، بسنگ، ان پروسیس معائنہ |
| اسٹیک ایک لیمینیٹ بن جاتا ہے | گلاس، encapsulant، منسلک سیلز، اور پچھلا مواد | ایک جڑا ہوا اور محفوظ لیمینیٹ | مواد کی تیاری، اسٹیکنگ، معائنہ، لیمینیشن |
| لیمینیٹ ایک ریلیز شدہ ماڈیول بن جاتا ہے | لیمینیٹڈ پینل | مکینیکل طور پر مکمل، برقی طور پر جڑا ہوا، ٹیسٹ شدہ، شناخت شدہ پروڈکٹ | ٹرممنگ، فریمنگ، جنکشن باکس کا کام، کیورنگ، EL، IV اور حفاظتی ٹیسٹنگ، لیبلنگ |
یہ عمل کا نقطہ نظر مشین کیٹلاگ سے مختلف مقصد پورا کرتا ہے۔ وہ قارئین جنہیں تفصیلی آلات کے لحاظ سے حوالہ درکار ہے، وہ Ooitech کے مضمون کا استعمال کر سکتے ہیں سولر پینل بنانے کے لیے کون سی مشینیں استعمال ہوتی ہیں. یہاں سوال یہ ہے کہ وہ کارروائیاں ایک دوسرے پر کیسے منحصر ہیں۔
سیلز ایک کنٹرول شدہ برقی سرکٹ بن جاتے ہیں
زیادہ تر ماڈیول اسمبلی پلانٹس خریدے گئے فوٹو وولٹک سیلز سے شروع ہوتے ہیں۔ پہلے پروڈکشن فیصلے پہلے سے ہی پروڈکٹ ڈیزائن میں شامل ہوتے ہیں: مکمل سیل یا کٹا ہوا سیل، روایتی فرنٹ کانٹیکٹ یا بیک کانٹیکٹ، ربن کی تعداد اور پوزیشن، اسٹرنگ کی لمبائی، گیپ، لیڈ آؤٹ لوکیشن، اور حتمی سرکٹ ترتیب۔
اگر ڈیزائن میں تقسیم شدہ سیلز استعمال ہوتے ہیں، تو ایک لیزر عمل مطلوبہ ٹکڑے تیار کرتا ہے۔ اس کے بعد سٹرنگنگ کا عمل سیلز پر کنڈکٹو ربن سولڈر کرتا ہے اور انہیں سیریز میں جوڑتا ہے۔ مکمل شدہ اسٹرنگز لے اپ پر جاتی ہیں، جہاں انہیں تیار شدہ گلاس اور انکیپسولنٹ پر رکھا جاتا ہے۔ بسنگ ماڈیول کے برقی ڈیزائن کے مطابق اسٹرنگز کو جوڑتی ہے۔
یہ کارروائیاں اکثر الگ مشین کیٹیگریز کے طور پر فروخت کی جاتی ہیں، لیکن فیکٹری انہیں ایک مسلسل مسئلے کے طور پر دیکھتی ہے: سیلز کو توڑے، حساس ڈھانچوں کو زیادہ گرم کیے، جیومیٹری کو ہلائے، یا کمزور برقی جوڑ بنائے بغیر سرکٹ بنائیں۔
اس جملے کے پیچھے اعداد و شمار چھوٹے اور بے رحم ہیں۔ ایک ویفر 130–180 μm موٹی ہوتی ہے، فلیٹ ربن عام طور پر 0.15–0.35 mm چوڑی ہوتی ہے، اور موجودہ نسل کا اسٹرنگر پوزیشننگ کو ±0.15 mm پر رکھتا ہے جبکہ Class A سیلز پر ٹوٹ پھوٹ 0.2% یا اس سے کم رکھتا ہے۔ اسی مشین کلاس میں پیداواری رفتار 1,200 سے 6,800 سیلز فی گھنٹہ تک پھیلی ہوتی ہے، اسی لیے کاغذ پر تیز ترین اسٹیشن اکثر وہ نہیں ہوتا جو آپ کا لیمینیٹر جذب کر سکے۔
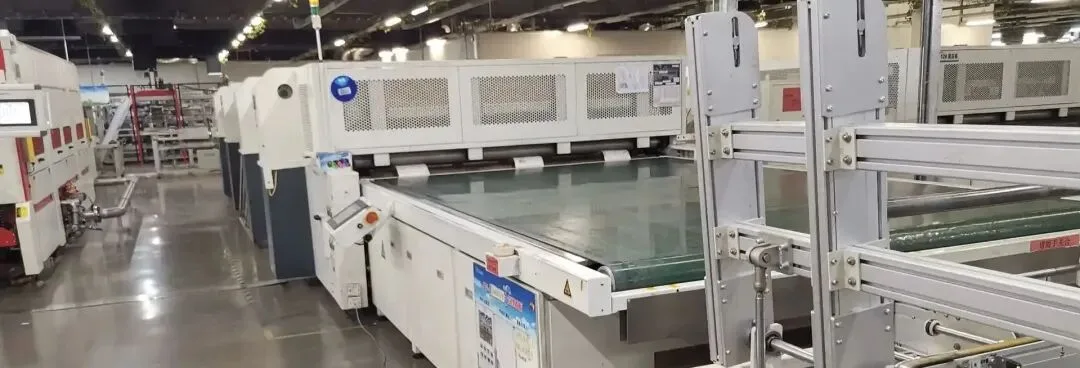
ہینڈ آف اہمیت رکھتے ہیں۔ ایک اسٹرنگ اپنا بصری چیک پاس کر سکتی ہے اور پھر بھی اٹھانے، موڑنے، یا رکھنے کے دوران خراب ہو سکتی ہے۔ ایک درست طریقے سے سولڈر شدہ اسٹرنگ خراب ترتیب والا ماڈیول بن سکتی ہے اگر لے اپ حوالہ غلط ہو۔ ایک بس ربن برقی طور پر جڑا ہو سکتا ہے لیکن بعد کے جنکشن باکس عمل کے لیے بری پوزیشن میں ہو۔
اسی وجہ سے، سیل ہینڈلنگ، وژن کریکشن، اسٹرنگ ٹرانسپورٹ، لے اپ درستگی، اور بسنگ کنٹرول کو ایک ساتھ انجینئر کیا جانا چاہیے۔ ہر اسٹیشن کو اس کے اپنے بروشر کی تفصیلات کے مطابق خریدنا ان انٹرفیسز کو نظر انداز کرتا ہے جہاں بہت سے پروڈکشن نقصانات ظاہر ہوتے ہیں۔
مہنگا حد لیمینیشن سے پہلے ہے
لیمینیشن سے پہلے، ماڈیول اب بھی کھولا جا سکتا ہے۔ ایک خراب اسٹرنگ کو تبدیل کیا جا سکتا ہے۔ ایک غلط جگہ پر رکھا ربن درست کیا جا سکتا ہے۔ دھول ہٹائی جا سکتی ہے۔ انکیپسولنٹ یا پچھلا مواد دوبارہ ترتیب دیا جا سکتا ہے۔
لیمینیشن کے بعد، وہی اصلاحات ماڈیول کو قربان کیے بغیر مشکل، غیر اقتصادی، یا ناممکن ہو جاتی ہیں۔ یہ لیمینیشن سے پہلے کے معائنے کو محکمہ کوالٹی کے معمول سے زیادہ بناتا ہے۔ یہ پروڈکشن کے بہاؤ میں ایک اقتصادی حد ہے۔
ایک سمجھدار گیٹ دو قسم کے ثبوت چیک کرتا ہے۔
بصری معائنہ مواد کی جگہ، آلودگی، اسٹرنگ اسپیسنگ، لیڈ آؤٹ پوزیشنز، جھریاں، غیر ملکی اشیاء، اور واضح نقصان کا احاطہ کرتا ہے۔ EL معائنہ جڑے ہوئے سیل سرکٹ کی برقی حالت کا احاطہ کرتا ہے، بشمول وہ نقائص جو عام روشنی میں نظر نہ آئیں۔
مقصد ایک اور معائنہ رپورٹ بنانا نہیں ہے۔ یہ ناقابل واپسی عمل میں ناقابل تلافی نقائص کو جانے سے روکنا ہے۔ جب ایک لائن اس گیٹ پر بار بار ایک ہی مسئلہ پاتی ہے، تو درست ردعمل اپ اسٹریم عمل کی اصلاح ہے—نہ کہ صرف مزید معائنہ کار شامل کرنا۔
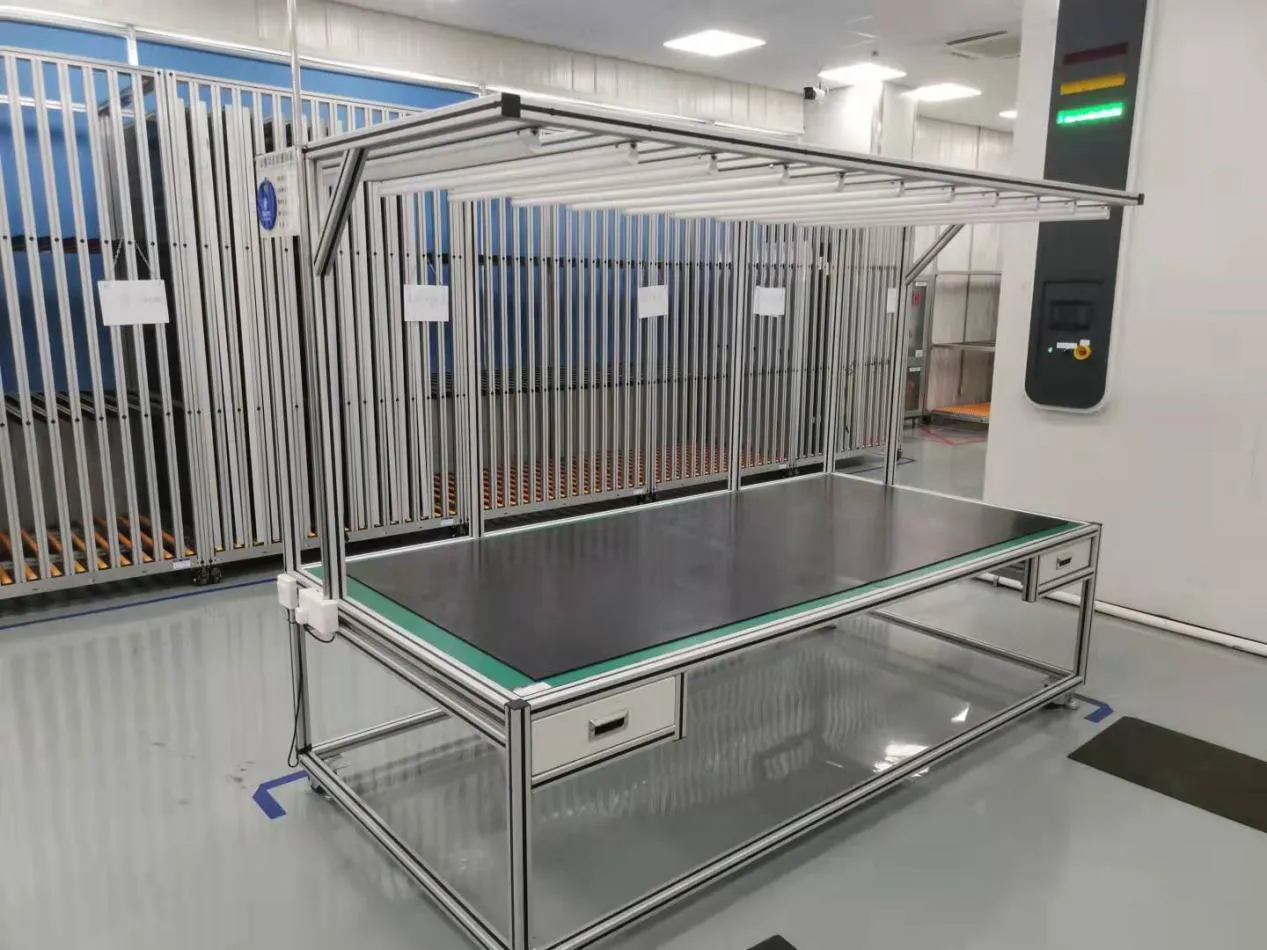
ایک ڈھیلا اسٹیک محفوظ لیمینیٹ بن جاتا ہے
ماڈیول اسٹیک میں عام طور پر سامنے کا گلاس، انکیپسولنٹ، منسلک سیل سرکٹ، دوسری انکیپسولنٹ پرت، اور یا تو پولیمر backsheet یا پچھلا گلاس شامل ہوتا ہے۔ میٹریل کٹنگ اور لیئنگ سسٹمز ان تہوں کو پروڈکٹ کے طول و عرض کے مطابق تیار کرتے ہیں۔ ہینڈلنگ آلات اسٹیک کے لیمینیشن کی طرف بڑھنے کے دوران ان کے کناروں اور حوالہ جاتی نقاط کو قابو میں رکھتے ہیں۔
یہ پر۔ ویکیوم، حرارت، دباؤ اور وقت کا کنٹرول شدہ امتزاج لاگو کرتا ہے۔ ہوا نکال دی جاتی ہے، انکیپسولنٹ بہتا اور کیور ہوتا ہے، اور پہلے ڈھیلی تہیں ایک جڑی ہوئی ساخت بن جاتی ہیں۔
یہ مرحلہ ایک ترکیب سے چلتا ہے، نہ کہ صرف درجہ حرارت کی ترتیب سے۔ انکیپسولنٹ کیمسٹری، گلاس کی ساخت، ماڈیول کے طول و عرض، مواد کا ذخیرہ، انخلا کا رویہ، حرارت کی یکسانی، اور ٹھنڈک کے حالات سب نتیجے پر اثر انداز ہوتے ہیں۔ ایک بل آف میٹریلز کے لیے موزوں ترکیب کو دوسرے پر آنکھیں بند کر کے کاپی نہیں کرنا چاہیے۔
ونڈو سیٹ پوائنٹ کے اشارے سے زیادہ تنگ ہے۔ EVA انکیپسولنٹ تقریباً 140–150°C پر کراس لنک ہوتا ہے، اور ریسیپی دراصل ایک ترتیب کو کنٹرول کرتی ہے — درجہ حرارت میں اضافہ، ویکیوم مراحل، لاگو دباؤ اور ٹھہراؤ۔ جو لیمینیٹر اس ترتیب کو دہرا نہیں سکتا وہ اسے بلبلوں، ڈی لیمینیشن یا سیل شفٹ کے طور پر ظاہر کرتا ہے، اور اسٹیک بندھ جانے کے بعد ان میں سے کوئی بھی درست نہیں کیا جا سکتا۔
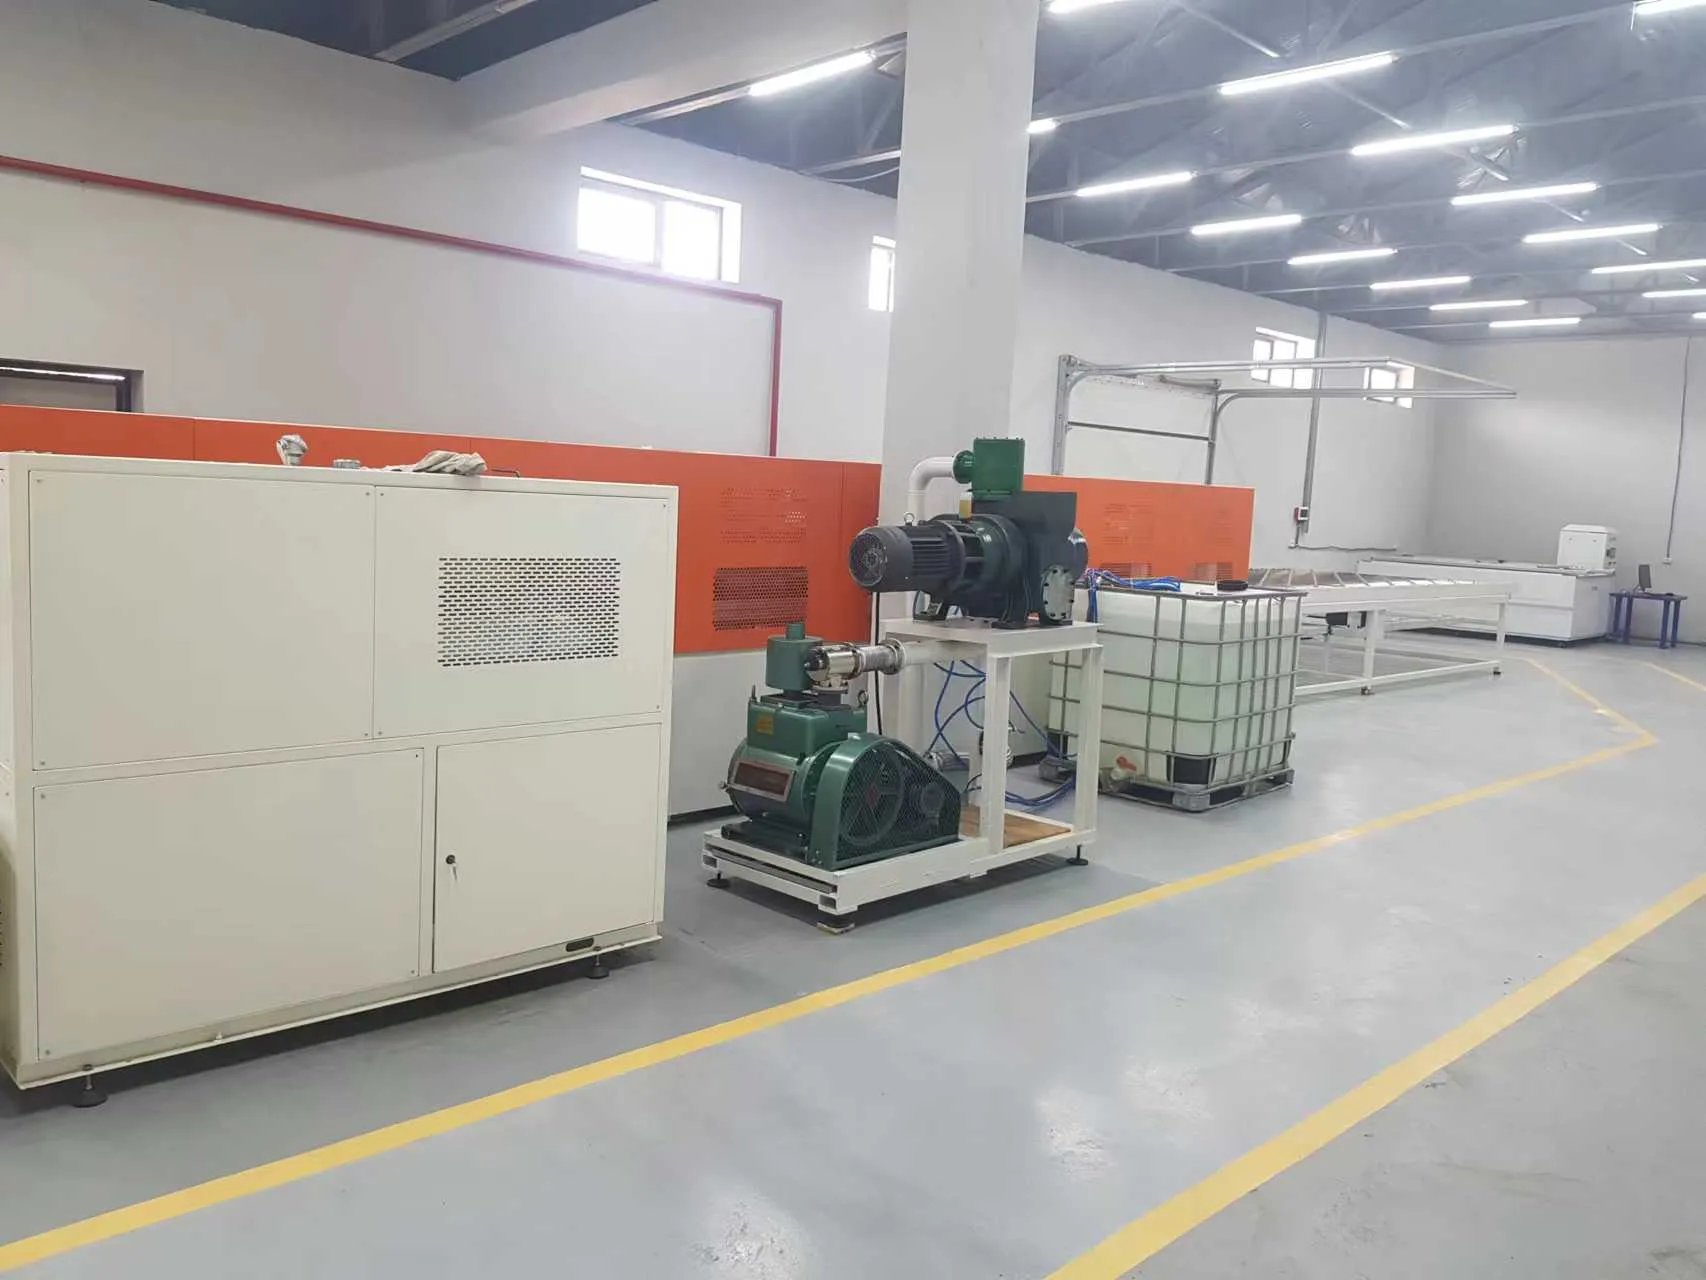
لیمینیٹر کی ایک سخت حد بھی ہے: یہ اس اسٹیک کی مرمت نہیں کر سکتا جو اسے ملتا ہے۔ یہ غلط جگہ پر رکھی اسٹرنگ کو سیدھا نہیں کر سکتا، آلودگی نہیں ہٹا سکتا، ٹوٹے ہوئے سیل کو بحال نہیں کر سکتا، یا غلط پچھلا مواد درست نہیں کر سکتا۔ لہٰذا اچھی لیمینیشن چیمبر کا دروازہ بند ہونے سے بہت پہلے شروع ہوتی ہے۔
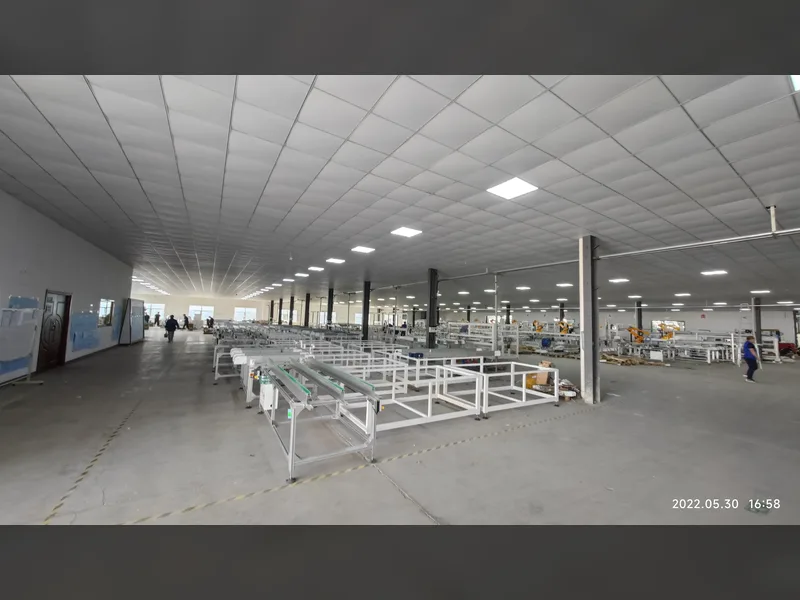
اس عمل کے گرد فیکٹری کا بہاؤ محتاط منصوبہ بندی کا مستحق ہے۔ غیر لیمینیٹڈ اسٹیک نازک ہوتے ہیں اور جگہ لیتے ہیں۔ بیچ لوڈنگ غیر مساوی آمد اور روانگی پیدا کر سکتی ہے۔ ٹھنڈک اور ڈاؤن اسٹریم ہینڈلنگ اس علاقے کو محدود کر سکتی ہے چاہے چیمبر خود کافی تیز دکھائی دے۔ مفید صلاحیت کا عدد مکمل سیکشن کے ذریعے مسلسل بہاؤ ہے، نہ کہ سب سے کم دکھایا گیا ترکیب کا وقت۔
فنشنگ فعالیت شامل کرتی ہے، سجاوٹ نہیں
ایک لیمینیٹ پہلے سے سولر پینل جیسا لگ سکتا ہے، لیکن کئی فعال کام باقی رہتے ہیں۔
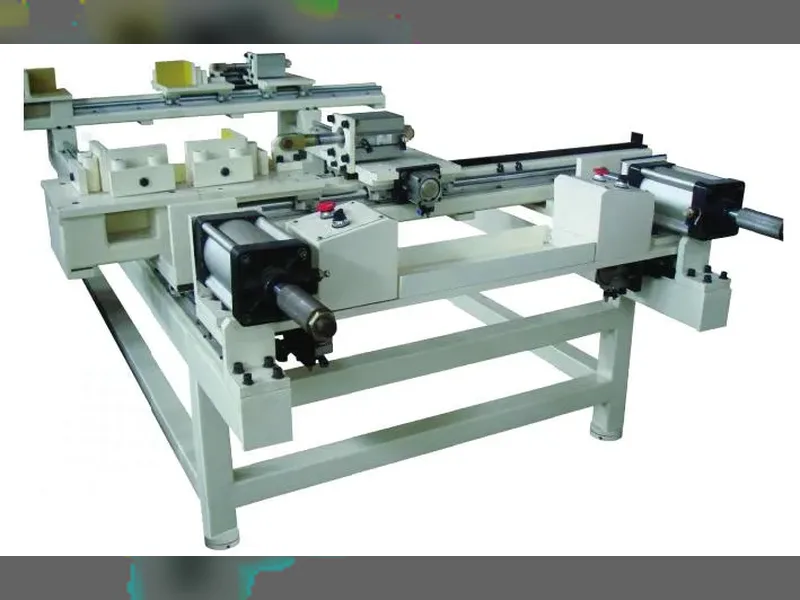
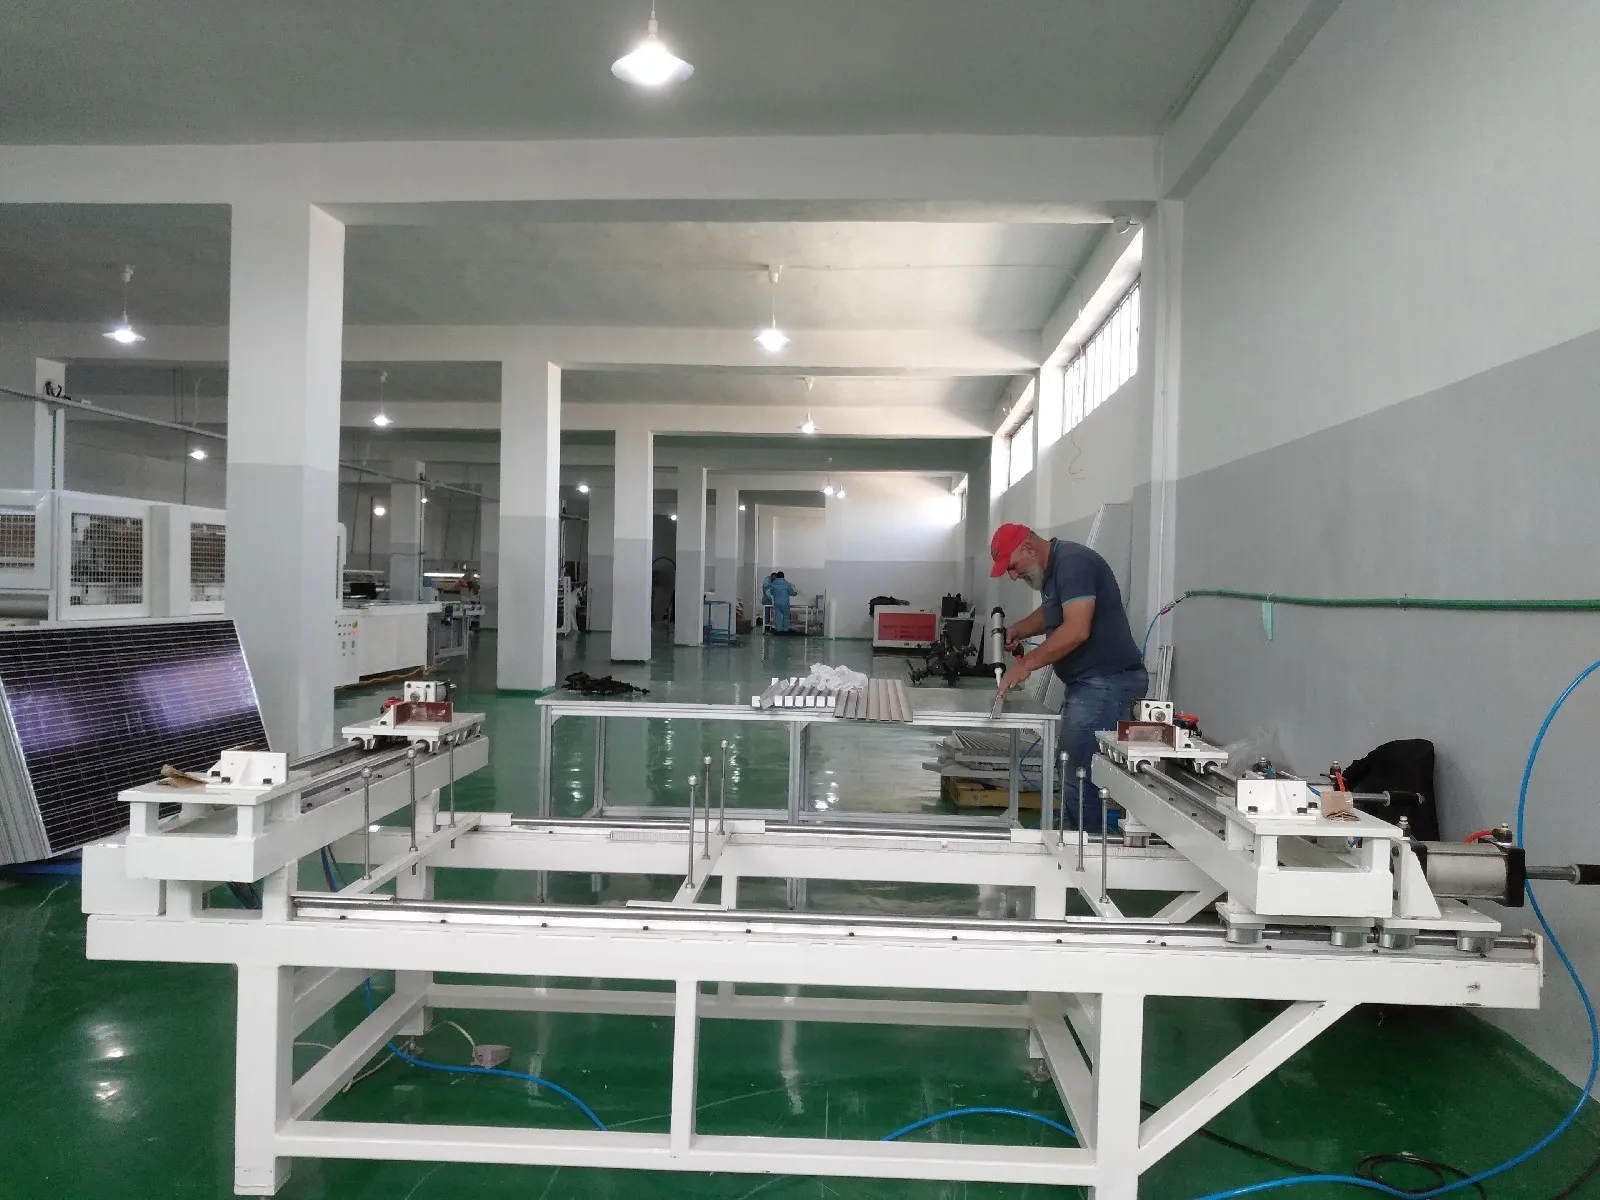
فنشنگ لیمینیٹ کے کنارے سے شروع ہوتی ہے، جہاں اضافی مواد ہٹایا جاتا ہے اور کناروں کو منتخب ساخت کے لیے تیار کیا جاتا ہے۔ فریم والی مصنوعات پر، سیلنٹ اور ایلومینیم پروفائلز کو ایک مربع، محفوظ لوڈ-ٹرانسفر ڈھانچے میں جوڑا جاتا ہے برائے پیکنگ، ماؤنٹنگ، اور فیلڈ استعمال۔ فریم لیس اور گلاس-گلاس ڈیزائن اس مرحلے کو مختلف طریقے سے انجام دیتے ہیں، لہٰذا ان کی ہینڈلنگ اور کنارے کے عمل کو پروڈکٹ ڈرائنگ کے ذریعے متعین کرنا ضروری ہے۔
یہ جنکشن باکس بیرونی برقی کنکشن بناتا ہے۔ لیڈ آؤٹ ربنوں کو درست ٹرمینلز تک پہنچنا چاہیے، برقی جوڑ مستحکم ہونا چاہیے، اور چپکنے والے یا پاٹنگ میٹریل کو اسمبلی کی حفاظت کرنی چاہیے۔ کیورنگ کا وقت پروڈکشن ٹائم کا حصہ ہے؛ ماڈیول کو بہت جلد ہٹانا ورنہ قابل قبول تنصیب کو خراب کر سکتا ہے۔
ان مراحل کو بعض اوقات لائن کا آسان سرا سمجھا جاتا ہے کیونکہ شمسی سرکٹ پہلے ہی بن چکا ہوتا ہے۔ یہ مفروضہ خطرناک ہے۔ فریم کو نقصان، ناقص سیلنگ، کمزور ٹرمینل کنکشنز، یا بے قابو چپکنے والے مواد کا استعمال ایسے ماڈیول کو مسترد کر سکتا ہے جو ہر پچھلے مرحلے سے گزر چکا تھا۔
رواداریاں واضح طور پر بیان کرنے کے قابل ہیں۔ فریمنگ کی درستگی عام طور پر ±1 mm پر رکھی جاتی ہے جبکہ قطری فرق ±1.5 mm کے اندر ہوتا ہے، اور خودکار جنکشن باکس ویلڈنگ ±0.1 mm CCD پوزیشننگ پر 16–18 سیکنڈ کا سائیکل چلاتی ہے۔ چپکنے والے کی کیورنگ کا وقت پیداواری وقت شمار ہوتا ہے، اور بہت جلد ہٹایا گیا ماڈیول فوری طور پر نہیں بلکہ ہفتوں بعد ناکام ہوتا ہے۔
ماڈیول ثبوت کی بنیاد پر جاری کیا جاتا ہے
حتمی جانچ کئی مختلف سوالات کے جواب دیتی ہے، اور کوئی ایک ٹیسٹر ان سب کے جوابات نہیں دیتا۔
پہلا: کیا سرکٹ اب بھی برقرار ہے؟ حتمی EL معائنہ لیمینیشن، ٹرمنگ، فریمنگ، یا منتقلی کے دوران ظاہر ہونے والے نقصان یا برقی عدم تسلسل کی تلاش کرتا ہے۔
دوسرا: ماڈیول کون سی برقی کارکردگی فراہم کرتا ہے؟ ایک IV ٹیسٹر یا سن سیمولیٹر کنٹرول شدہ روشنی کے تحت کرنٹ-وولٹیج ردعمل ریکارڈ کرتا ہے۔ نتیجہ پاور درجہ بندی اور ماڈیول سے منسلک برقی ڈیٹا کی تائید کرتا ہے۔
تیسرا: کیا مصنوعات برقی طور پر محفوظ ہے؟ انسولیشن، ہائی-پوٹ، اور گراؤنڈ-کنٹینیوٹی چیکس ساخت اور قابل اطلاق کوالٹی پلان کے مطابق تنہائی اور حفاظتی راستوں کی جانچ کرتے ہیں۔
دو اعداد و شمار بتاتے ہیں کہ اس ریلیز ثبوت کی کتنی قیمت ہے۔ ان لائن EL معائنہ تقریباً 0.5 mm فی پکسل ریزولوشن دیتا ہے، اتنا باریک کہ مائیکرو کریکس پکڑ سکے جنہیں صرف پاور پیمائش پاس کر دے گی، اور سن سیمولیٹر کا درجہ اسپیکٹرم میچ پر ہوتا ہے، موجودہ A+ کلاس ونڈو 0.875 اور 1.125 کے درمیان ہوتی ہے۔ انسولیشن اور ہائی پوٹ ٹیسٹنگ ماڈیول کی ساخت اور جس ٹیسٹ پلان کے مطابق آپ کوالیفائی کر رہے ہیں اس کے لحاظ سے 0.1 kV سے 10 kV تک چلتی ہے۔
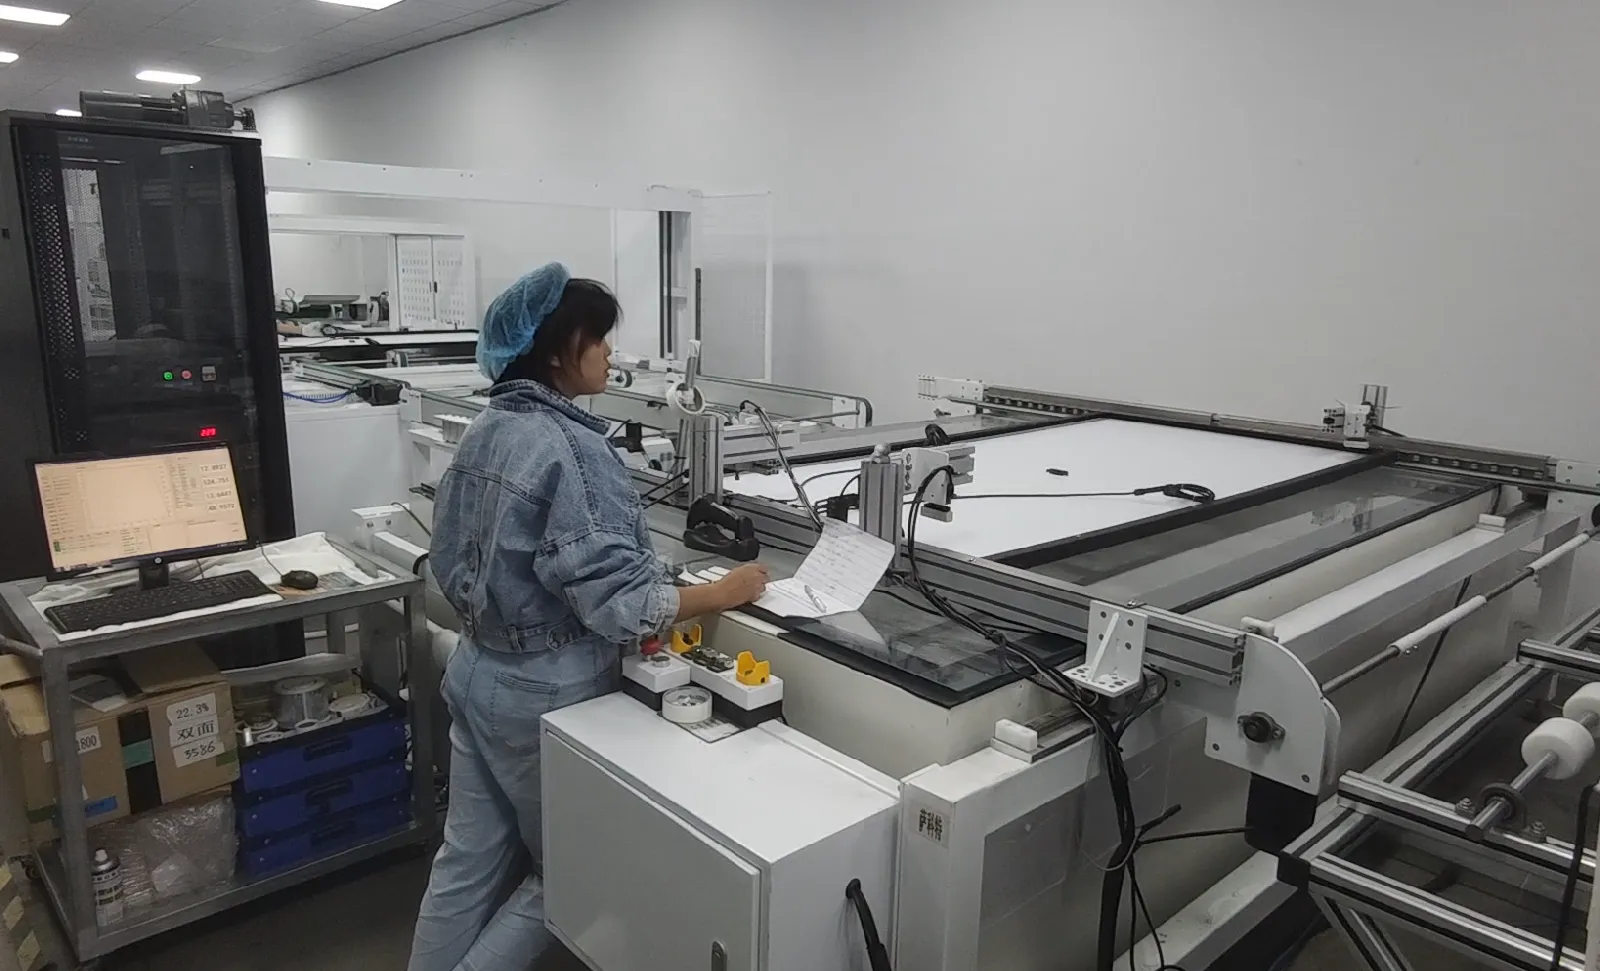
ایک چوتھا سوال بھی ہے جسے نظر انداز کرنا آسان ہے: کیا فیکٹری ثابت کر سکتی ہے کہ اس مخصوص ماڈیول سے کون سی پروسیس ہسٹری وابستہ ہے؟
بارکوڈ یا کوئی اور سیریل شناخت کنندہ مصنوعات کو سیل یا میٹریل بیچز، اسٹرنگنگ ریکارڈز، معائنہ کی تصاویر، لیمینیشن ریسیپیز، آپریٹر یا آلات کے ڈیٹا، IV نتائج، اور حفاظتی ٹیسٹ کے نتائج سے جوڑ سکتا ہے۔ ایک خودکار فیکٹری میں، یہ معلومات مینوفیکچرنگ ایگزیکیوشن سسٹم کے ساتھ شیئر کی جا سکتی ہیں۔ ایک چھوٹی فیکٹری میں، یہی اصول پھر بھی لاگو ہوتا ہے چاہے ڈیٹا اکٹھا کرنا آسان ہو۔
ٹریس ایبلٹی ٹیسٹ نتائج کو قابل استعمال پیداواری ریکارڈ میں بدل دیتی ہے۔ یہ بار بار ہونے والے نقائص کی تحقیق، متاثرہ مواد کو الگ کرنے، ریسیپیز کا موازنہ کرنے، اور مسترد شدہ یونٹ کو قبول شدہ اسٹاک میں واپس مل جانے سے روکنے میں مدد کرتی ہے۔
قطاریں فیکٹری کے اصل ڈیزائن کو ظاہر کرتی ہیں
پیداواری صلاحیت شاذ و نادر ہی سب سے متاثرکن تفصیلات والی مشین سے محدود ہوتی ہے۔ یہ اس بات سے محدود ہوتی ہے کہ سائیکل ٹائمز، بیچز، منتقلی، معائنہ، تبدیلیاں، دیکھ بھال، اور کوالٹی ہولڈز ایک شفٹ میں کیسے تعامل کرتے ہیں۔
قطاریں مفید ثبوت ہیں کیونکہ وہ دکھاتی ہیں کہ لائن کہاں ہم آہنگی کھو رہی ہے۔
| فیکٹری کیا دیکھتی ہے | یہ کیا ظاہر کر سکتا ہے | کیا جانچنا ہے |
|---|---|---|
| تیار اسٹرنگز جو رکھنے کا انتظار کر رہی ہیں | اسٹرنگ کی پیداوار لے اپ یا بسنگ کی گنجائش سے زیادہ تیزی سے پہنچ رہی ہے | اسٹرنگ ڈسچارج پیٹرن، لے اپ سائیکل، بفر ڈیزائن، ڈیفیکٹ ہولڈز |
| تیار اسٹیکس جو راستے پر قبضہ کیے ہوئے ہیں | معائنہ یا لیمینیشن کا بہاؤ آنے والے کام کو نمٹا نہیں پا رہا | میٹریل کی تیاری کا وقت، معائنہ کی منظوری، بیچ لوڈنگ، چیمبر کی دستیابی |
| لیمینیٹڈ ماڈیولز جو فریمنگ سے پہلے انتظار کر رہے ہیں | کولنگ، ٹرمنگ، منتقلی، یا فریمنگ کم گنجائش والی ہے | کنویئر کی لمبائی، کولنگ کا وقت، دستی ہینڈلنگ، فریم کی تیاری |
| مکمل شدہ ماڈیولز جو ٹیسٹ کا انتظار کر رہے ہیں | ٹیسٹ سائیکل، ڈیٹا ٹرانسفر، لیبلنگ، یا چھانٹی اسمبلی کی پیداوار سے ہم آہنگ نہیں ہو سکتی | ٹیسٹر کنفیگریشن، نتیجہ کی مواصلت، بارکوڈ ورک فلو، مسترد شدہ روٹنگ |
| پروڈکٹ تبدیلیوں کے دوران طویل رکاوٹیں | فارمیٹ لچک کاغذ پر موجود ہے لیکن تبدیلی کا کام ناقص طریقے سے متعین ہے | ٹولنگ، ریسیپیز، میٹریل اسٹیجنگ، پیرامیٹر کنٹرول، آپریٹر طریقہ کار |
ایک بفر ایک عمل کو دوسرے میں مختصر خلل سے بچا سکتا ہے، لیکن یہ مستقل عدم مطابقت کا علاج نہیں ہے۔ بہت کم بفرنگ بار بار رکاوٹوں کا سبب بنتی ہے۔ بہت زیادہ مسائل چھپا دیتی ہے، زیر تکمیل کام بڑھاتی ہے، فرش کی جگہ لیتی ہے، اور نقائص کو کسی کے پیٹرن نوٹس کرنے سے پہلے زیادہ دور تک جانے دیتی ہے۔
مقصد انتظار کے ہر لمحے کو ختم کرنا نہیں ہے۔ مقصد یہ جاننا ہے کہ انتظار کیوں موجود ہے اور آیا یہ عمل کی حفاظت کرتا ہے یا ڈیزائن کی غلطی کو بے نقاب کرتا ہے۔
تماشے سے پہلے خطرے کو خودکار بنائیں
آٹومیشن کے فیصلوں پر اکثر نیم خودکار فیکٹری اور مکمل خودکار فیکٹری کے درمیان انتخاب کے طور پر بات کی جاتی ہے۔ ایک زیادہ مفید سوال یہ ہے کہ آٹومیشن سب سے بڑا آپریشنل خطرہ کہاں ختم کرتی ہے۔
نازک ہینڈلنگ ایک ترجیح ہے۔ سیلز، اسٹرنگز، گلاس، اور بڑے لیمینیٹس کی بار بار اٹھائی اور پوزیشننگ ٹوٹ پھوٹ، خروںچ، اور الائنمنٹ کے بہاؤ کے مواقع پیدا کرتی ہے۔
قابل تکرار درستگی ایک اور ہے۔ اسٹرنگ پلیسمنٹ، بسنگ جیومیٹری، چپکنے والے مواد کی ڈسپنسنگ، فریمنگ، اور ٹیسٹ پوزیشننگ کو فائدہ ہوتا ہے جب ماڈیول کے بعد ماڈیول ایک ہی کنٹرول شدہ حرکت کرنی ہو۔
ہینڈ آفز پر بھی توجہ دینے کے قابل ہیں۔ خودکار منتقلی قطاروں اور دستی چھونے کو کم کر سکتی ہے، لیکن صرف اس وقت جب منسلک اسٹیشنز مطابق حوالہ جات، سائیکل لاجک، حفاظتی کنٹرولز، اور فالٹ ریکوری استعمال کریں۔
آخر میں، آٹومیشن ڈیٹا کیپچر کو بہتر بنا سکتی ہے۔ بارکوڈ ریڈنگ، ریسیپی کا انتخاب، ٹیسٹ نتیجہ کی منتقلی، اور مسترد شدہ روٹنگ زیادہ قابل اعتماد ہو جاتی ہیں جب وہ بعد میں ریکارڈ کرنے کے بجائے عمل میں شامل ہوں۔
دستی کام کی اب بھی جگہ ہے۔ یہ پائلٹ پیداوار، پروڈکٹ ڈیولپمنٹ، کم حجم کے آپریشن، یا ایسے مراحل کے دوران لچک فراہم کر سکتا ہے جہاں فیصلہ رفتار سے زیادہ قیمتی ہو۔ تجارت یہ ہے کہ عمل کو تربیت، معائنہ، ایرگونومکس، اور ٹریس ایبلٹی کو اتنی ہی احتیاط سے متعین کرنا چاہیے جتنا ایک خودکار اسٹیشن سینسرز اور انٹرلاکس کو متعین کرتا ہے۔
لے آؤٹ ان پٹس سے شروع ہوتا ہے، فرش پلان سے نہیں
ایک سپلائر صرف سالانہ صلاحیت کے ہدف سے مفید پیداواری لائن ڈیزائن نہیں کر سکتا۔ سالانہ پیداوار بہت سے آپریٹنگ مفروضوں کا خلاصہ ہے۔ لے آؤٹ کو خود مفروضے درکار ہیں۔
| پروجیکٹ ان پٹ | یہ لائن کو کیوں بدلتا ہے |
|---|---|
| ماڈیول ڈرائنگ اور بل آف میٹریلز | سیل کی تیاری، سٹرنگ پیٹرن، اسٹیک کی تعمیر، آلات کے کام کرنے کی حد، فریمنگ، اور جنکشن باکس کے عمل کا تعین کرتا ہے |
| شفٹ کے مطابق مطلوبہ پیداوار | کاروباری ہدف کو اسٹیشن سائیکل، بیچ کی مقدار، متوازی آلات، مزدوری، اور بفر کی ضروریات میں تبدیل کرتا ہے |
| پروڈکٹ مکس اور تبدیلی کی تعدد | ٹولنگ، ریسیپی، میٹریل اسٹیجنگ، صفائی، پیرامیٹر کنٹرول، اور شیڈولنگ کو متاثر کرتا ہے |
| معیار اور سرٹیفیکیشن کا منصوبہ | معائنہ کی پوزیشنز، ٹیسٹ آلات، نمونہ لینا، قبولیت کی منطق، ری ورک روٹس، اور ریکارڈ کی حفاظت کی وضاحت کرتا ہے |
| ٹریس ایبلٹی کی ضرورت | بارکوڈ پوائنٹس، ڈیٹا انٹرفیس، تصویر کی اسٹوریج، لیبل پرنٹنگ، اور فیکٹری سسٹم انٹیگریشن کا تعین کرتا ہے |
| عمارت اور یوٹیلیٹی کی معلومات | آلات کی جگہ، گلیارے کی چوڑائی، میٹریل تک رسائی، برقی بوجھ، کمپریسڈ ایئر، وینٹیلیشن، اور دیکھ بھال کی جگہ کا تعین کرتا ہے |
| مزدوری اور دیکھ بھال کا ماڈل | دستی کام، معاون اسٹیشنز، روبوٹکس، اسپیئر پارٹس، اور تکنیکی معاونت کے درمیان حد کو تبدیل کرتا ہے |
| توسیعی حکمت عملی | یہ طے کرتا ہے کہ جگہ، یوٹیلیٹیز، کنویئرز، ٹیسٹ کی گنجائش، اور متوازی اسٹیشنز کہاں محفوظ رکھے جائیں |
یہ ان پٹس ایک عام لے آؤٹ کی غلطی کو بھی روکتی ہیں: پہلے ایک صاف لکیر کھینچنا اور پھر پروڈکٹ اور میٹریل کے بہاؤ کو اس میں فٹ کرنے پر مجبور کرنا۔ بہتر ترتیب یہ ہے: پروڈکٹ کی تعریف، عمل کا بہاؤ، کوالٹی گیٹس، سائیکل ماڈل، آلات کی ترتیب، اور آخر میں تفصیلی فلور پلان۔
ذرائع اور متعلقہ مطالعہ
سولر فوٹو وولٹک مینوفیکچرنگ کی بنیادی باتیں — امریکی محکمہ توانائی
سولر پینل بنانے کے لیے کون سی مشینیں استعمال ہوتی ہیں؟ — Ooitech
جس ماڈیول کو ریلیز کرنا ہے اس سے پیچھے کی طرف ڈیزائن کریں
پروڈکشن لائن کی وضاحت کرنا آسان ہو جاتا ہے جب پروجیکٹ تین نتائج کی وضاحت کرتا ہے: ایک درست سرکٹ، ایک پائیدار لیمینیٹ، اور ٹیسٹ اور ٹریس ایبلٹی ریکارڈز کی مدد سے تیار شدہ ماڈیول۔ پھر مشین کا انتخاب عمل کی پیروی کرتا ہے بجائے اس کے متبادل کے۔
Ooitech دنیا بھر کے صارفین کے لیے سولر پینل پروڈکشن سسٹمز کو ترتیب اور فراہم کر سکتا ہے، آپریٹر کی مدد والی فیکٹریوں سے لے کر اعلیٰ آٹومیشن لائنوں تک، آلات کے انتخاب، فیکٹری لے آؤٹ، تنصیب، کمیشننگ، تربیت، اور بعد از فروخت معاونت کے ساتھ جو مطلوبہ ماڈیول اور پروڈکشن پلان سے مطابقت رکھتی ہے۔