سولر ماڈیول مینوفیکچرنگ کا عمل اور ٹیکنالوجی
فہرست مضامین
مختصر جواب: فوٹو وولٹک انڈسٹری چین کے چار مراحل ہیں: پولی سیلیکون، ویفر، سولر سیل اور ماڈیول۔ ماڈیول ڈاؤن اسٹریم میں، تیار سیل اور نصب شدہ PV سسٹم کے درمیان آتا ہے۔ ماڈیول مینوفیکچرنگ نازک انفرادی سیلز کو لے کر انہیں ایک سیل بند، فریم شدہ، موسم سے محفوظ یونٹ میں تبدیل کرتی ہے: سیلز کو اسٹرنگز میں سولڈر کیا جاتا ہے، اسٹرنگز کو سامنے کے شیشے اور پچھلی بیک شیٹ کے درمیان EVA انکیپسولنٹ کے ساتھ بچھایا جاتا ہے، اسٹیک کو ویکیوم اور حرارت کے تحت لیمینیٹ کیا جاتا ہے، پھر فریم، جنکشن باکس اور IV ٹیسٹر پر فلیش کیا جاتا ہے۔ ہاف سیل کٹنگ اور ملٹی بس بار لے آؤٹس نے ہر مرحلے کو تبدیل کیا، پاور بڑھائی اور مزاحمتی نقصان کم کیا۔ چونکہ ایک سیل تقریباً 0.6 V پر صرف چند واٹ بناتا ہے، اسمبلی کا مرحلہ ہی وہ ہے جو ایک قابل استعمال 400 W سے 700 W ماڈیول تیار کرتا ہے۔ ماڈیول وہ جگہ بھی ہے جہاں تمام اپ اسٹریم کوالٹی مسائل پیداواری نقصان کے طور پر ظاہر ہوتے ہیں۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
فوٹو وولٹک ماڈیولز کا تعارف
فوٹو وولٹک انڈسٹری چین چار مراحل میں تقسیم ہے: پولی سلیکون، ویفر، سولر سیل، اور ماڈیول۔ PV ماڈیول چین کے آخری سرے پر واقع ہے، جو سولر سیل اور مکمل PV سسٹم کے درمیان ہے۔
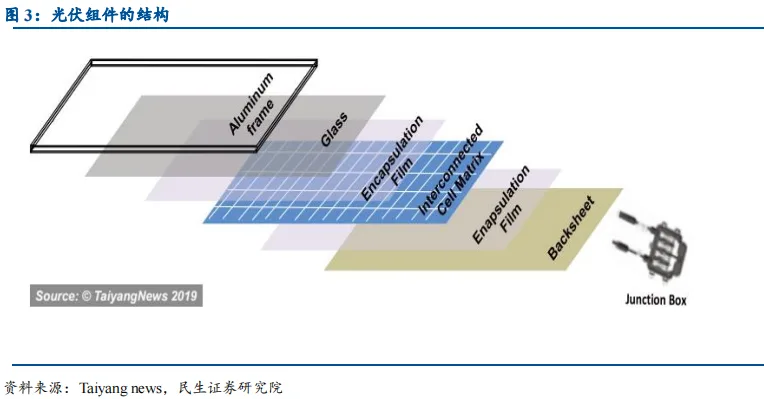
ایک واحد شمسی خلیہ صرف محدود مقدار میں بجلی پیدا کرتا ہے۔ خلیوں کو سیریز میں جوڑ کر اور ماڈیول میں سمیٹے بغیر وہ قابل استعمال توانائی کے ذریعے کے طور پر کام نہیں کر سکتے۔ لہٰذا PV ماڈیول سب سے چھوٹا ناقابل تقسیم شمسی آلہ ہے جو خود سے براہ راست کرنٹ آؤٹ پٹ فراہم کرنے کے قابل ہے۔ سب سے چھوٹی مؤثر بجلی پیدا کرنے والی اکائی کے طور پر، یہ نو بنیادی اجزاء پر مشتمل ہے: شمسی خلیے، انٹرکنیکٹ ربن، بس بارز، ٹمپرڈ گلاس، EVA، backsheet, ایلومینیم الائے فریم، سیلنٹ، اور جنکشن باکس.
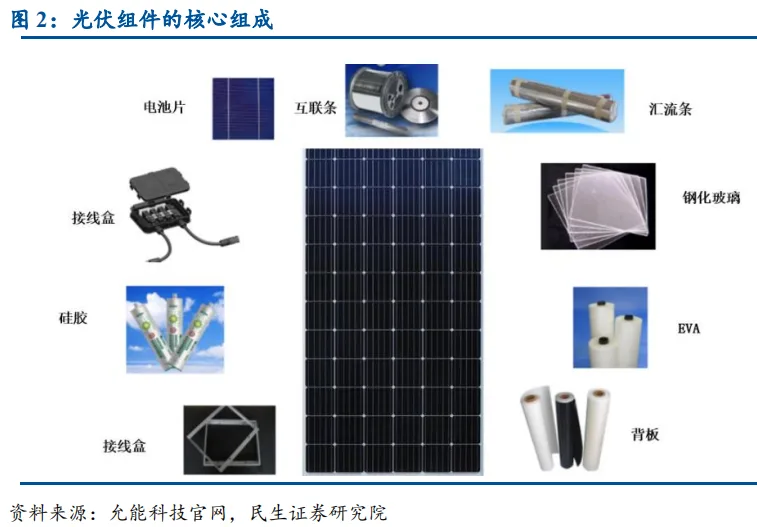
PV چین کے چار مراحل میں سے، ماڈیول سیگمنٹ چین میں سب سے پہلے ترقی اور پختگی کو پہنچا۔
ماڈیول کی پیداوار میں بنیادی طور پر دو اہم مراحل شامل ہیں: سیل انٹرکنیکشن اور لیمینیشن۔ سیل انٹرکنیکشن ماڈیول کی برقی کارکردگی کا تعین کرتا ہے۔ PV ماڈیول کے لیے معیاری سیل کی تعداد 60 یا 72 سیلز ہے، جو 10 یا 12 تانبے کی ربنوں کے ذریعے بس بارز کے طور پر جڑے ہوتے ہیں، اور چھ گروپس آپس میں جڑ کر ایک ماڈیول بناتے ہیں۔
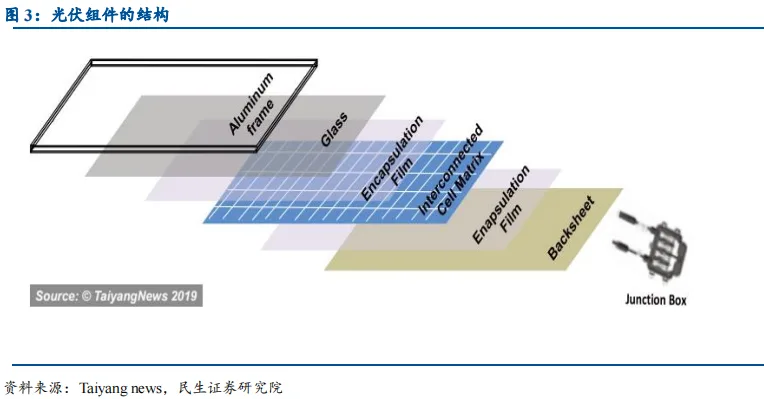
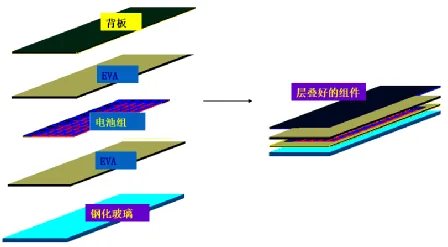
ایک PV ماڈیول سے کم از کم 25 سال تک چلنے کی توقع ہے، لہٰذا اسے ماحولیاتی دباؤ کا مقابلہ کرنا اور کچھ حد تک مکینیکل مضبوطی فراہم کرنی چاہیے۔ سیل انٹرکنیکشن کے بعد، مواد عام طور پر نیچے سے اوپر تک ٹیمپرڈ گلاس، EVA، سیلز، اور بیک شیٹ کی ترتیب میں رکھا جاتا ہے، پھر لیمینیشن کے ذریعے ایک ساتھ سیل کر دیا جاتا ہے۔ بیک شیٹ اور ٹیمپرڈ گلاس سیلز اور EVA کو اندر بند کرتے ہیں، جبکہ ایلومینیم فریم اور سیلنٹ کناروں کی حفاظت اور سیل کرتے ہیں۔
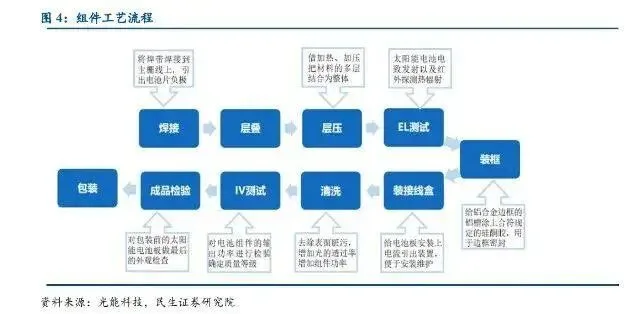
مجموعی ماڈیول مینوفیکچرنگ ورک فلو کو اس طرح تقسیم کیا جا سکتا ہے: سولڈرنگ، لے اپ، لیمینیشن، EL ٹیسٹنگ, فریمنگ، جنکشن باکس کی تنصیب، صفائی، IV ٹیسٹنگ، حتمی معائنہ، اور پیکنگ۔ ان میں سے، سولڈرنگ اور لیمینیشن سب سے زیادہ تکنیکی مواد اور قدر رکھتے ہیں۔
ماڈیول کی پیداوار میں استعمال ہونے والے آلات
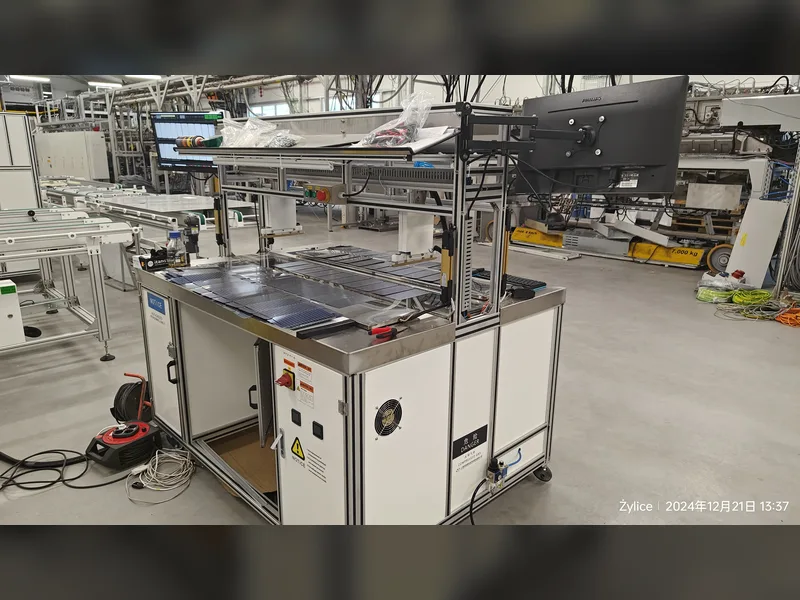
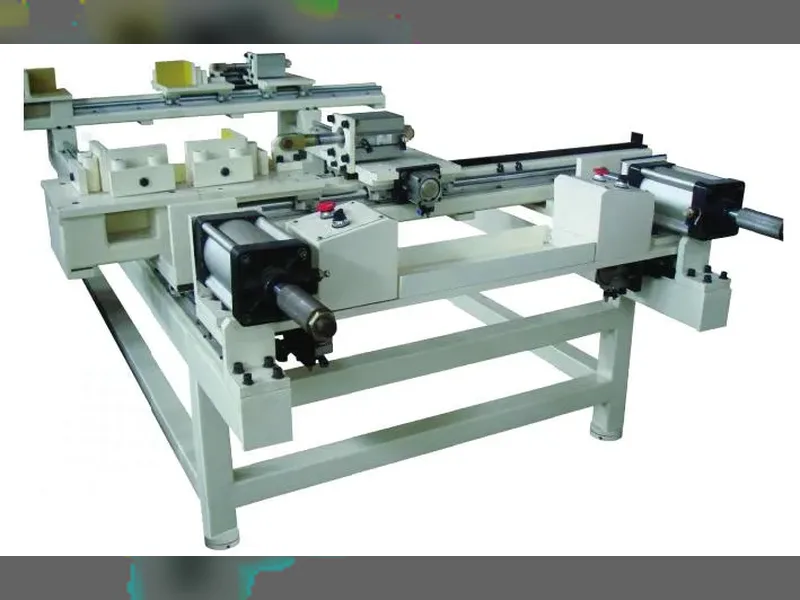
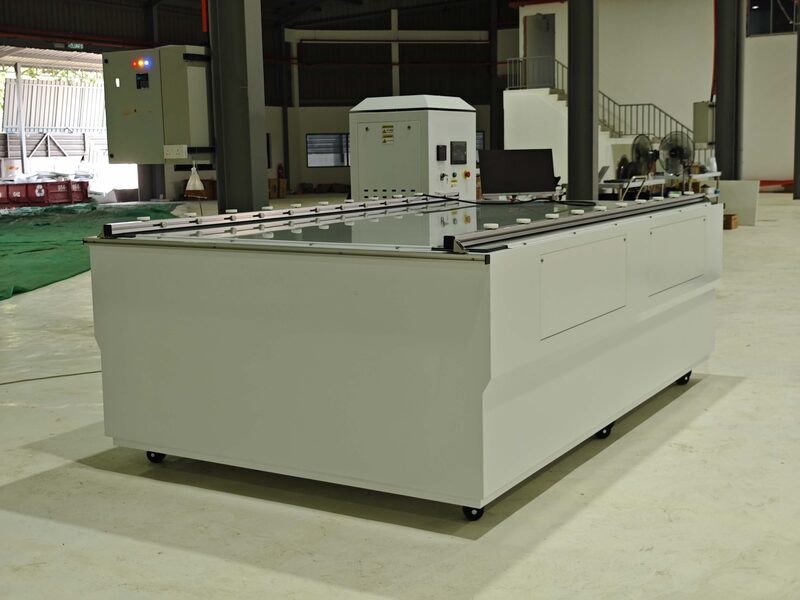
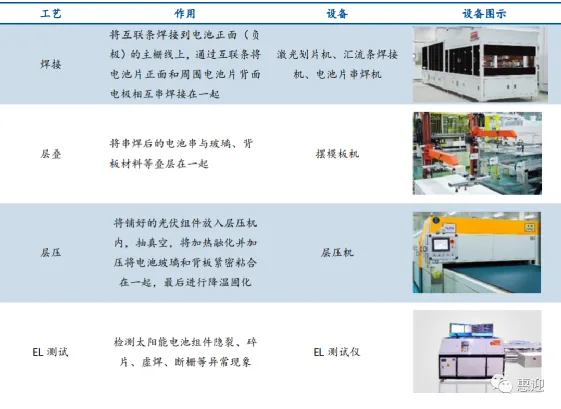
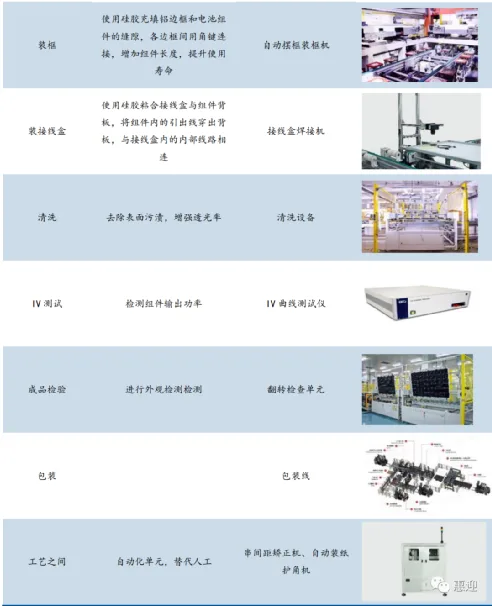
ماڈیول کا سامان براہ راست پیداواری ورک فلو کے ہر مرحلے سے مطابقت رکھتا ہے۔ اہم مشینوں میں شامل ہیں لیزر کٹنگ مشینیں، ٹیبر اسٹرنگرs، خودکار لی اپ آلات، لیمینیٹرز، اور خودکار پیداواری لائنیں۔
انفرادی مراحل پر نظر ڈالیں: سولڈرنگ مرحلے کے لیے لیزر کٹنگ مشینیں، بس بار ویلڈنگ مشینیں، اور سیل ٹیبر اسٹرنگرز درکار ہیں؛ لی اپ مرحلے میں ٹیمپلیٹ رکھنے والی مشینیں استعمال ہوتی ہیں؛ لیمینیشن مرحلے کے لیے لیمینیٹر درکار ہے؛ EL ٹیسٹنگ مرحلے کے لیے EL ٹیسٹر درکار ہے؛ فریمنگ مرحلے کے لیے خودکار فریم رکھنے والی اور شیشے، انکیپسولنٹ، سولر سیلز اور بیک شیٹ—یا پچھلے شیشے—کو ایک پائیدار ڈھانچے میں سیل کرتا ہے۔s؛ جنکشن باکس مرحلے کے لیے جنکشن باکس سولڈرنگ مشین درکار ہے؛ صفائی کے مرحلے کے لیے ماڈیول ٹرن اوور یونٹس درکار ہیں؛ IV ٹیسٹنگ مرحلے میں ایک استعمال ہوتا ہے IV curve testerاستعمال ہوتا ہے؛ حتمی معائنے کے لیے ٹرن اوور معائنہ یونٹ درکار ہے؛ اور پیکنگ کے لیے پیکنگ لائن درکار ہے۔
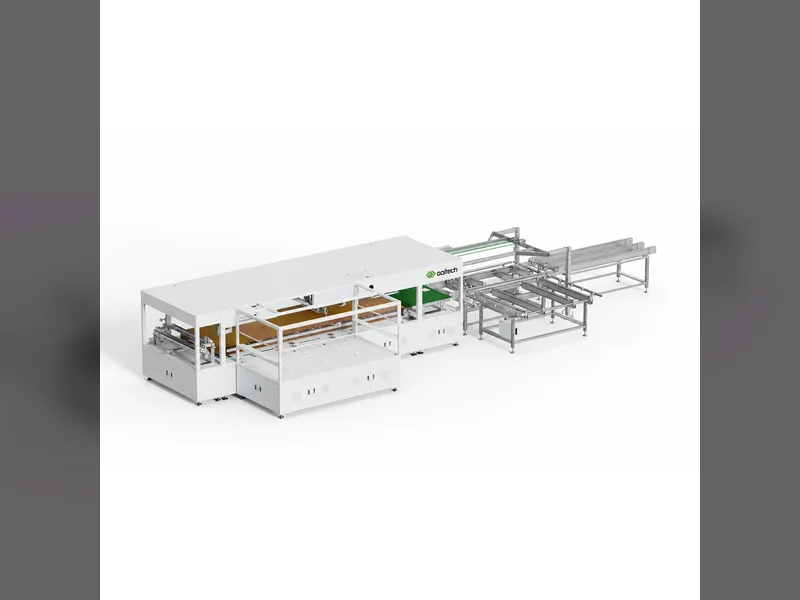
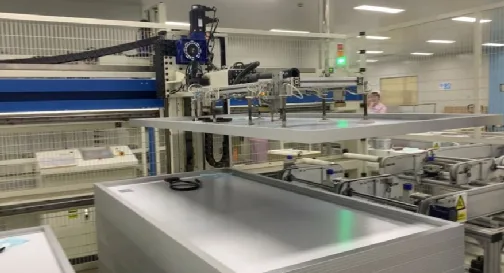
انفرادی مشینوں کے علاوہ، آلات فراہم کرنے والے ہر مرحلے کا احاطہ کرنے والی مکمل خودکار ماڈیول اسمبلی لائنیں بھی فراہم کر سکتے ہیں، جس سے ٹرن کی پروجیکٹس ممکن ہوتے ہیں۔
سولر سیل ماڈیولز کا معیار اور لاگت پورے سسٹم کے معیار اور لاگت کو براہ راست متاثر کرتی ہے۔ تو ماڈیول پیداواری ورک فلو دراصل کیسا دکھتا ہے؟
ماڈیول کی ساخت
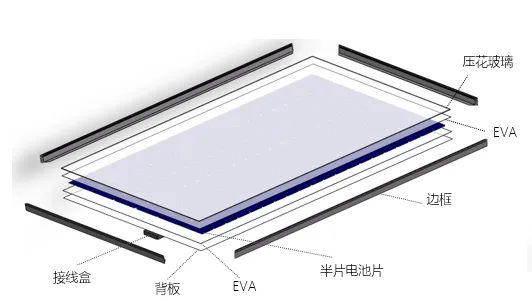
ہاف سیل ماڈیول کی ساخت
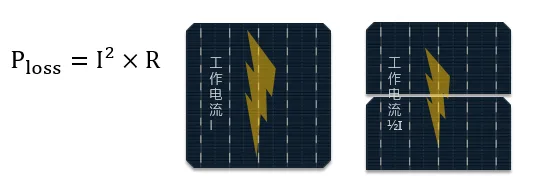
ہاف سیل ماڈیولز میں، سیلز کو آدھا کاٹا جاتا ہے تاکہ ہر سیل کا آپریٹنگ کرنٹ آدھا ہو جائے۔ یہ ربنوں پر برقی نقصانات کو نمایاں طور پر کم کرتا ہے اور ماڈیول کے سیل ٹو ماڈیول (CTM) تناسب کو بہتر بناتا ہے۔
ہاف سیل ماڈیول میں سیلز کے درمیان خلا زیادہ ہوتا ہے، جس سے گلاس سے سیلز پر واپس منعکس ہونے والی روشنی قدرے بڑھ جاتی ہے۔ سیل کرنٹ جتنا زیادہ ہوگا، ہاف سیل ٹیکنالوجی سے اتنا ہی زیادہ فائدہ حاصل ہوگا۔
ماڈیول پیداواری ورک فلو
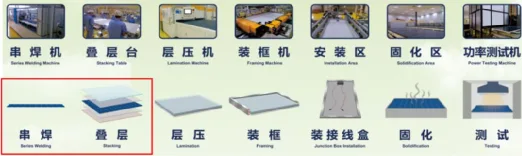
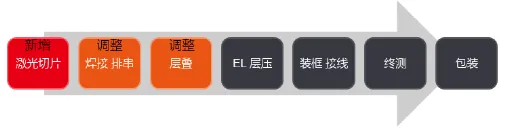
ماڈیول پیداواری عمل عام طور پر سات مراحل سے گزرتا ہے: اسٹرنگنگ، لے اپ، لیمینیشن، فریمنگ، جنکشن باکس کی تنصیب، کیورنگ، اور ٹیسٹنگ، پھر حتمی پیکنگ اور مارکیٹ میں ترسیل۔ فل سیل ماڈیولز کے برعکس، ہاف سیل ماڈیولز ماڈیول مرحلے پر سیل کٹنگ نافذ کرتے ہیں، جس میں لیزر کٹنگ مشین کے ساتھ کٹنگ کا ایک اضافی مرحلہ شامل ہوتا ہے، جس کے بعد اسٹرنگنگ اور لے اپ کے عمل میں تبدیلی کی جاتی ہے۔ سیل کی طرف، ہاف سیل ٹیکنالوجی کے لیے سیل لے آؤٹ کو ایڈجسٹ کرنا ضروری ہے۔
اسٹرنگنگ
ربنوں کا استعمال کرتے ہوئے (یا تو دستی طور پر یا خودکار طور پر)، ہر سیل کے سامنے اور پیچھے کو ایک ساتھ سولڈر کیا جاتا ہے تاکہ سیریز میں جڑی سیل اسٹرنگ بنے۔
اہم عمل کے کنٹرولز: کولڈ سولڈرنگ، اوور سولڈرنگ، سیل کریکنگ، اور سولڈر پل اسٹرینتھ۔
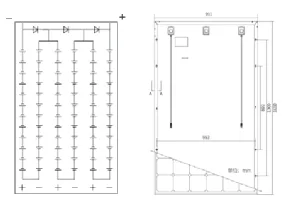
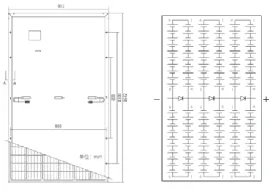
ہاف سیل ماڈیولز کے لیے مرکزی دھارے کا لے آؤٹ دو حصوں کا ڈیزائن اپناتا ہے (جیسا کہ دکھایا گیا ہے)۔ اوپری اور نچلے حصے متوازی طور پر جڑے ہوتے ہیں اور بائی پاس ڈایوڈز استعمال کرتے ہیں۔ لیڈ آؤٹ پوائنٹ فل سیل ماڈیول کے اوپری حصے سے درمیان میں تبدیل ہو جاتا ہے، جس سے یہ عمودی تنصیب کے لیے موزوں ہو جاتا ہے۔
لی اپ
سیل اسٹرنگز جڑنے اور معائنہ پاس کرنے کے بعد، سیل اسٹرنگز، گلاس، کٹی ہوئی EVA، اور بیک شیٹ کو لیمینیشن کی تیاری کے لیے ایک مخصوص ترتیب میں رکھا جاتا ہے۔ لے اپ کے دوران، سیل اسٹرنگز اور گلاس جیسے مواد کی نسبتی پوزیشنیں مقرر رکھی جاتی ہیں، اور سیلز کے درمیان فاصلہ ایڈجسٹ کیا جاتا ہے تاکہ لیمینیشن کے لیے اچھی بنیاد فراہم ہو۔ نیچے سے اوپر تک لے اپ کی ترتیب یہ ہے: گلاس، EVA، سیلز، EVA، گلاس فائبر، اور بیک شیٹ۔
لیمینیشن
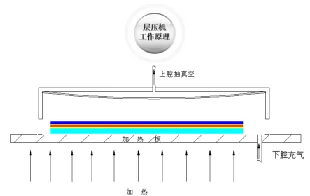
ترتیب دی گئی سیل اسمبلی کو لیمینیٹر میں رکھا جاتا ہے۔ ماڈیول کے اندر کی ہوا ویکیوم کے ذریعے نکالی جاتی ہے، پھر EVA کو پگھلانے کے لیے حرارت دی جاتی ہے، جس سے سیلز، گلاس، اور بیک شیٹ آپس میں جڑ جاتے ہیں۔ آخر میں، ماڈیول کو ٹھنڈا کر کے نکالا جاتا ہے۔ لیمینیشن ماڈیول کی پیداوار میں اہم مرحلہ ہے، جس میں لیمینیشن کا درجہ حرارت اور وقت EVA کی خصوصیات سے طے ہوتا ہے۔ عام EVA استعمال کرتے وقت، لیمینیشن سائیکل کا وقت تقریباً 10 سے 15 منٹ ہوتا ہے، جس میں کیورنگ درجہ حرارت 135 سے 145 ڈگری سیلسیس ہوتا ہے۔
اہم عمل کے کنٹرولز: بلبلے، خروںچ، دبے نشان، ابھار، اور سیل کریکنگ۔
یہ بات قابل ذکر ہے کہ لیمینیشن سے پہلے، ماڈیول کی کارکردگی اور حفاظت کو یقینی بنانے کے لیے سخت ظاہری معائنہ اور EL ٹیسٹنگ ضروری ہے۔
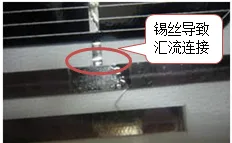
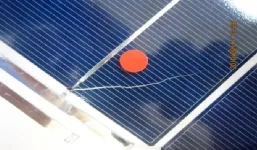
ظاہری معائنہ
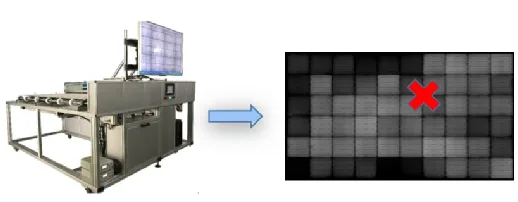
EL معائنہ
فریمنگ
فریم ماڈیول کے ٹیمپرڈ گلاس کے کناروں اور کونوں اور لیمینیٹڈ ماڈیول کی حفاظت کرتا ہے، جس سے بعد میں تنصیب آسان ہو جاتی ہے۔
اہم عمل کے کنٹرولز: دبے نشان، رگڑ، خروںچ، غائب ماؤنٹنگ ہولز، پیچھے سے سیلنٹ کا بہاؤ، بلبلے، اور سیلنٹ کی کمی۔
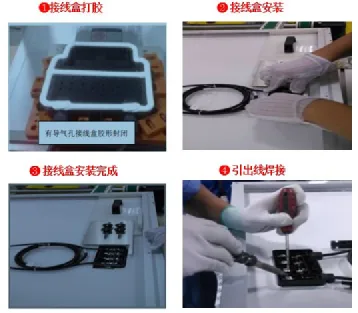
جنکشن باکس کی تنصیب
جنکشن باکس پی وی ماڈیول کو جوڑتا اور محفوظ رکھتا ہے جبکہ ماڈیول سے پیدا ہونے والا کرنٹ صارف کے لیے باہر منتقل کرتا ہے۔
کلیدی عمل کے کنٹرول: بلبلے اور سیلنٹ کا بہاؤ۔
کیورنگ
پہلے فریمنگ اور جنکشن باکس کی تنصیب کے مراحل میں داخل کیا گیا سیلنٹ کیور کیا جاتا ہے تاکہ سیل کو مضبوط بنایا جائے اور بعد میں ماڈیول کو سخت بیرونی ماحول سے بچایا جائے۔
کلیدی عمل کے کنٹرول: کیورنگ کا وقت، درجہ حرارت، اور نمی۔
جانچ
ماڈیول کا گریڈ تعین کرنے کے لیے برقی کارکردگی کے پیرامیٹرز کی پیمائش کی جاتی ہے۔ تین اہم ٹیسٹ شامل ہیں: انسولیشن وِتھ اسٹینڈ وولٹیج ٹیسٹنگ، جو ہائی وولٹیج کے تحت فریم اور اندرونی لائیو پرزوں (سیلز، ربنز، وغیرہ) کے درمیان حفاظت کی جانچ کرتی ہے؛ گراؤنڈ کنٹینیوٹی ٹیسٹنگ، جو فریم اور گراؤنڈ کے درمیان مزاحمت کی پیمائش کرتی ہے تاکہ تصدیق ہو سکے کہ فریم کی گراؤنڈنگ درست ہے یا نہیں؛ اور IV ٹیسٹنگ، جو ماڈیول کا گریڈ تعین کرنے کے لیے برقی کارکردگی کے پیرامیٹرز کی پیمائش کرتی ہے۔
ایک واحد پی وی ماڈیول کا پیداواری بہاؤ
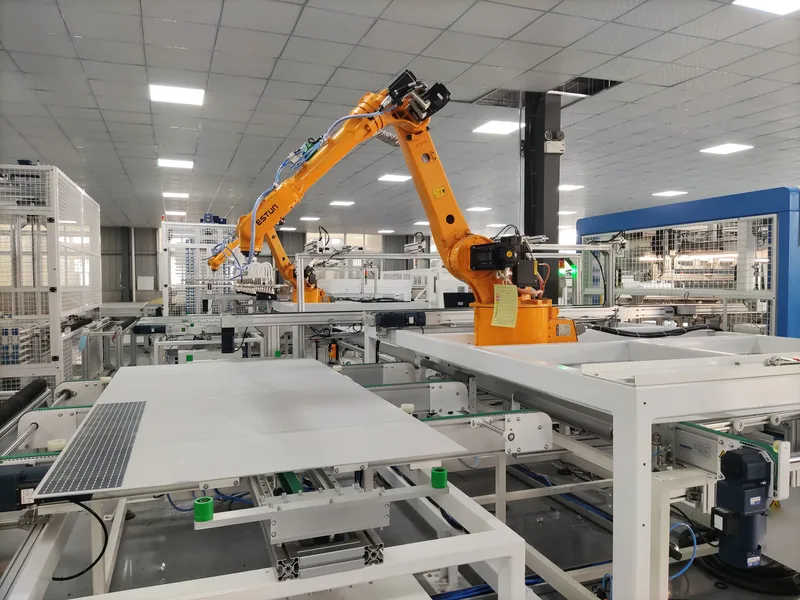
ایک صنعتی روبوٹ کتاب کے سائز کے واحد پی وی سیلز کو پیداواری لائن پر رکھتا ہے۔
ترتیب دیے گئے پی وی سیلز کو بانڈ اور سولڈر کیا جاتا ہے، جس میں 12 سیلز کی ایک قطار سولڈر اور کٹ کی جاتی ہے۔ مشینری سے پہلے، اس کام کے لیے تقریباً چار یا پانچ افراد کو بیک وقت کام کرنا پڑتا تھا۔
سولڈر کیے گئے پی وی سیلز کا معیار کی جانچ کی جاتی ہے۔ جن میں معیار کے مسائل نہ ہوں وہ براہ راست اگلے مرحلے پر ترتیب اور تنظیم کے لیے بھیجے جاتے ہیں۔
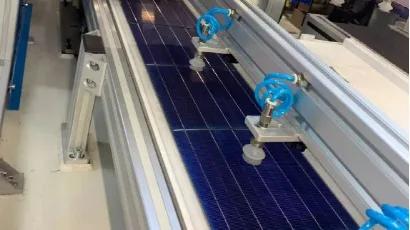
پی وی سیلز کو فی گروپ 12 سیلز کی چھ قطاروں میں ترتیب دیا جاتا ہے۔
حرارت دینا، گلو لگانا، اور فلم کا اطلاق کیا جاتا ہے۔
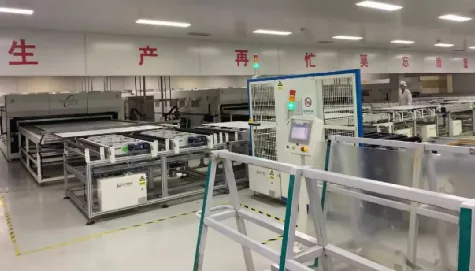
پہلی تہہ شیشہ ہے، دوسری EVA، درمیان میں پی وی سیلز، چوتھی پھر EVA، اور پانچویں بیک شیٹ، جو واٹر پروفنگ اور سنکنرن مزاحمت کے لیے استعمال ہوتی ہے۔
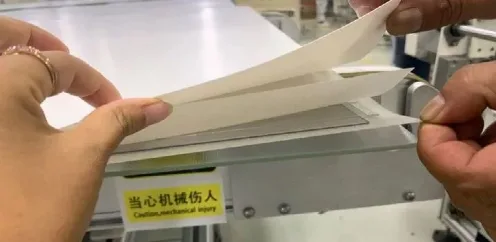
مونو کرسٹلائن پی وی ماڈیول گروپ کی پانچ تہیں ہوتی ہیں۔ لیمینیشن ان پانچ تہوں کو ایک میں جوڑ دیتی ہے۔
لیمینیشن اور چار گھنٹے کی کولڈ کیورنگ کے بعد، دستی طور پر دھول صاف کی جاتی ہے اور کناروں اور کونوں کا معائنہ کیا جاتا ہے۔
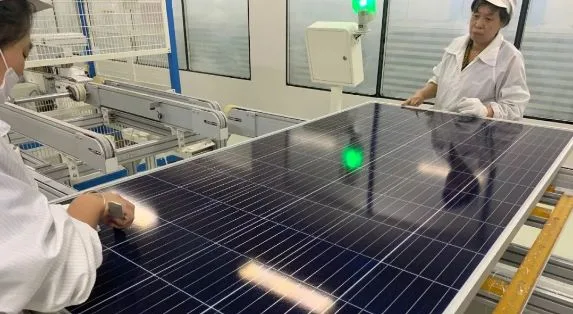
تیار پی وی ماڈیول مصنوعی سورج کی روشنی کے فنکشنل ٹیسٹ سے گزرتا ہے۔
حتمی معائنہ اور پیکنگ کی جاتی ہے۔
Ooitech کا نقطہ نظر
Ooitech کا ماننا ہے: فوٹو وولٹک ماڈیول کی تیاری کا انحصار درست سیل اسٹرنگنگ اور قابل اعتماد لیمینیشن پر ہے، جس میں ہاف سیل ٹیکنالوجی اور سخت EL ٹیسٹنگ زیادہ کارکردگی اور طویل مدتی اعتبار کی کلید ہیں۔