BC سولر سیل اسٹرنگز کشتی کی طرح کیوں مڑ جاتی ہیں؟
فہرست مضامین
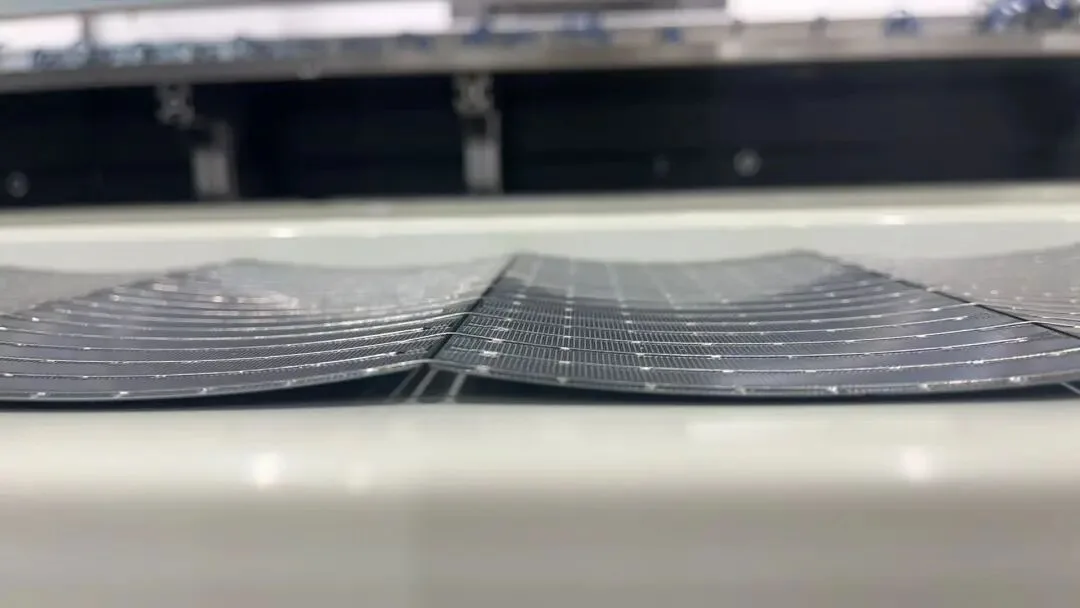
مختصر جواب: بیک-کونٹیکٹ سیل اسٹرنگز کشتی کی طرح مڑ جاتی ہیں کیونکہ تمام ربن کو پیچھے منتقل کرنے سے میٹلائزیشن اور اس کا تھرمل سکڑاؤ مکمل طور پر سیل کے ایک طرف آ جاتا ہے۔ جب سولڈر شدہ اسٹرنگ ٹھنڈی ہوتی ہے، تو ربن غیر میٹلائزڈ سامنے والے چہرے کے خلاف سکڑتا ہے، اور تفریقی تناؤ اسٹرنگ کو ایک منحنی شکل میں موڑ دیتا ہے۔ روایتی فرنٹ-کونٹیکٹ سیل پر ربن دونوں چہروں پر تقسیم ہوتا ہے، لہٰذا تناؤ جزوی طور پر منسوخ ہو جاتا ہے۔ یہ ٹیڑھا پن ظاہری نہیں ہے: ایک مڑی ہوئی اسٹرنگ لے اپ کے وقت شیشے پر چپٹی نہیں بیٹھتی، جس سے لیمینیشن کے بعد انکیپسولنٹ کی غیر مساوی موٹائی پیدا ہوتی ہے اور ان جوڑوں پر مائیکرو کریکس آ سکتی ہیں جہاں اسٹرنگ کو چپٹا دبایا جاتا ہے۔ سولڈرنگ کے تھرمل پروفائل اور ٹھنڈک کی شرح کو کنٹرول کرنا بنیادی ذریعہ ہے، اس کے ساتھ ربن کی جیومیٹری اور جوڑ کے دوران سیل کو حاصل سپورٹ بھی۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
تعارف
تمام ربن کو پیچھے منتقل کرنا BC ماڈیولز کی امتیازی خصوصیت ہے۔ یہ صاف لگتا ہے، یہ مؤثر طریقے سے کام کرتا ہے، اور یہ پریمیم رہائشی صارفین کی پسندیدہ چیز ہے۔ لیکن اس خوبصورت چہرے کے پیچھے، سیل اسٹرنگ ایک چھوٹی کشتی کی طرح مڑ جاتی ہے۔
ساختی عدم توازن کے ساتھ ربن سولڈرنگ
دونوں قطب پیچھے کی طرف
چاہے یہ IBC ہو یا TBC، BC سیل کا PN جنکشن پچھلی طرف ہوتا ہے۔ مثبت اور منفی دونوں پیچھے ہوتے ہیں۔ یہ متوازی ساخت نہیں ہے۔ اس کے علاوہ، کثیر پرت پچھلی ساخت سے سکڑنے کا دباؤ سامنے کی نسبت کہیں زیادہ ہے۔
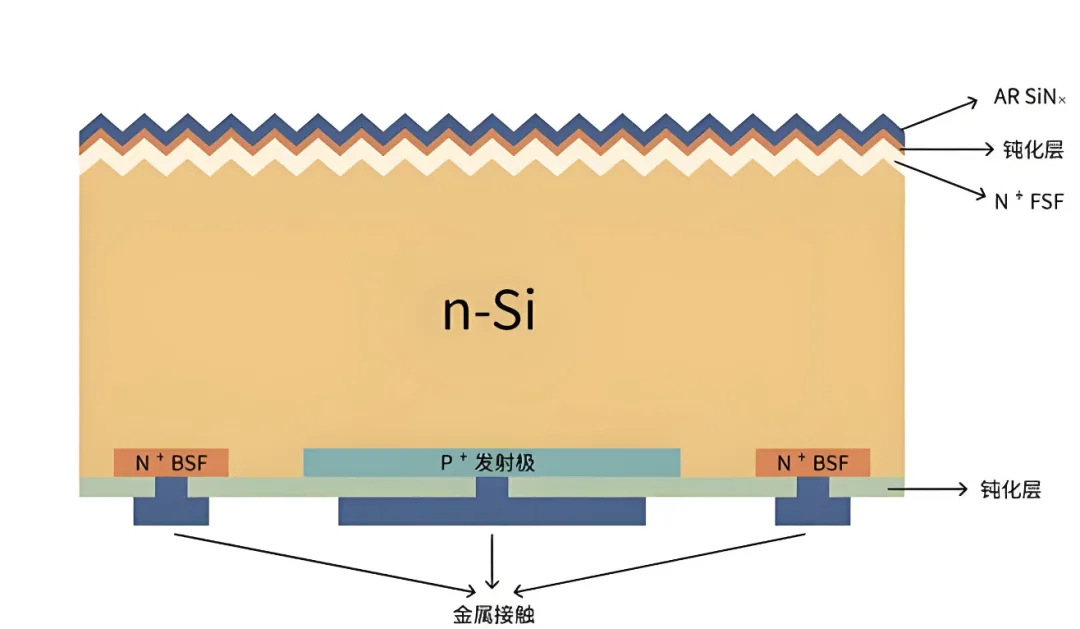
شکل 1: BC سیل ساخت
سنگل سائیڈ ہائی ٹمپریچر سولڈرنگ باقی کام کرتی ہے
ماڈیول مینوفیکچرنگ کے عمل کے تحت، سیلز کو اب بھی ربن کے ساتھ جوڑنا پڑتا ہے۔ سنگل سائیڈ ہائی ٹمپریچر سولڈرنگ پھر ہر سیل کو پیچھے کی طرف جھکا دیتی ہے، جیسا کہ شکل 2 میں دکھایا گیا ہے۔
شکل 2: حقیقت میں BC سیل اسٹرنگ
ایک ہم آہنگ TOPCon سیل اس طرح برتاؤ نہیں کرتا، جیسا کہ آپ تصویر 3 میں دیکھ سکتے ہیں۔
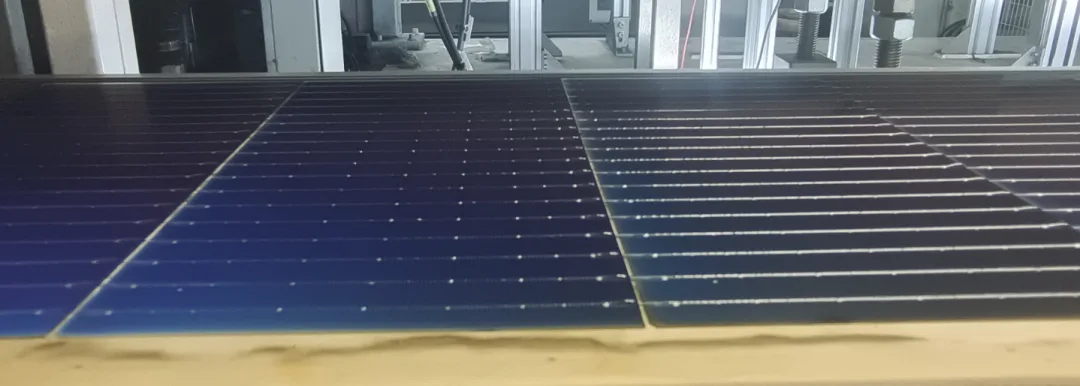
شکل 3: حقیقت میں TOPCon سیل اسٹرنگ
کیا یہ جینیاتی خامی ٹھیک ہو سکتی ہے؟ کیا یہ قابل اعتماد ہونے کو نقصان پہنچاتی ہے؟
ہم نے ٹیسٹ کیے۔ موٹی سیلز وارپنگ کو زیادہ کم نہیں کرتیں۔ اور ویفر پتلا کرنے کا رجحان ابھی ہونے کی وجہ سے، ڈبل سائیڈ سولڈرنگ کے مقابلے میں، یہ مسئلہ بنیادی طور پر حل نہیں ہو سکتا۔ صنعت پچھلی گرڈ لائنوں کو بہتر بنانے اور کم درجہ حرارت سولڈرنگ اپنانے کی کوشش کر رہی ہے، اور اس رجحان کو کمپنی کے معیار کے اندر ٹھیک سمجھا جاتا ہے۔
ایک اور پہلو بھی ہے۔ ماڈیول کے سرے پر لیمینیشن کے مرحلے کے دوران، سنگل سائیڈ سولڈرنگ سے یہ غیر ہم آہنگ وارپنگ سیل کے پچھلے حصے پر encapsulant فلم کو زیادہ گرمی میں غیر مساوی طور پر بہنے کا سبب بناتی ہے۔ بعض صورتوں میں فلم کے غائب ہونے کا خطرہ بھی ہوتا ہے۔ طویل مدتی بھروسے مندی ایک سوالیہ نشان رہتی ہے۔
شاید LONGi کے ٹیکنالوجی فارسٹ میں ایک حل، وہ جو ربن کو ختم کرتا ہے، آخرکار اسے حل کر سکے۔
Ooitech کا نقطہ نظر
ہم لائن پر یہ کشتی نما وارپنگ ہر وقت دیکھتے ہیں، اور یہ واقعی سیل فزکس اور عمل کے کنٹرول کے درمیان لڑائی ہے نہ کہ کوئی ایسی خامی جسے آپ صاف کر سکیں۔ لیمینیشن فلو کا مسئلہ وہ حصہ ہے جو ہمیں سب سے زیادہ فکر مند کرتا ہے، کیونکہ پچھلی طرف غیر مساوی انکیپسولنٹ بالکل وہیں ہے جہاں سے برسوں بعد فیلڈ ناکامیاں شروع ہوتی ہیں۔ پوری لائن کے نقطہ نظر سے، کم درجہ حرارت اسٹرنگنگ اور زیادہ سخت لے اپ ہینڈلنگ موٹی ویفرز کے پیچھے بھاگنے سے زیادہ اہم ہیں۔ اگر آپ دیکھنا چاہتے ہیں کہ BC اور TOPCon اسٹرنگز ٹیبر-اسٹرنگر اور لیمینیشن کے ذریعے حقیقت میں کیسا برتاؤ کرتی ہیں، تو ہماری فیکٹری کی کلپس www.youtube.com/ooitech دیکھنے کے قابل ہیں۔