اس مضمون کی ادارتی ذمہ داری اس پر عائد ہوتی ہے ووہان اوی فوٹو الیکٹرک ٹیکنالوجی کمپنی، لمیٹڈ اوی ٹیک ادارتی ٹیم کی جانب سے تحریر اور جائزہ۔ ہم کیسے لکھتے ہیں، کہاں AI ٹولز استعمال ہوتے ہیں، اور تصحیح کی درخواست کیسے کی جائے، اس کے لیے ہماری ادارتی پالیسی دیکھیں۔
پی وی انکیپسولنٹ فلم: EVA، سفید EVA، POE، EPE اور اس سے آگے
فہرست مضامین
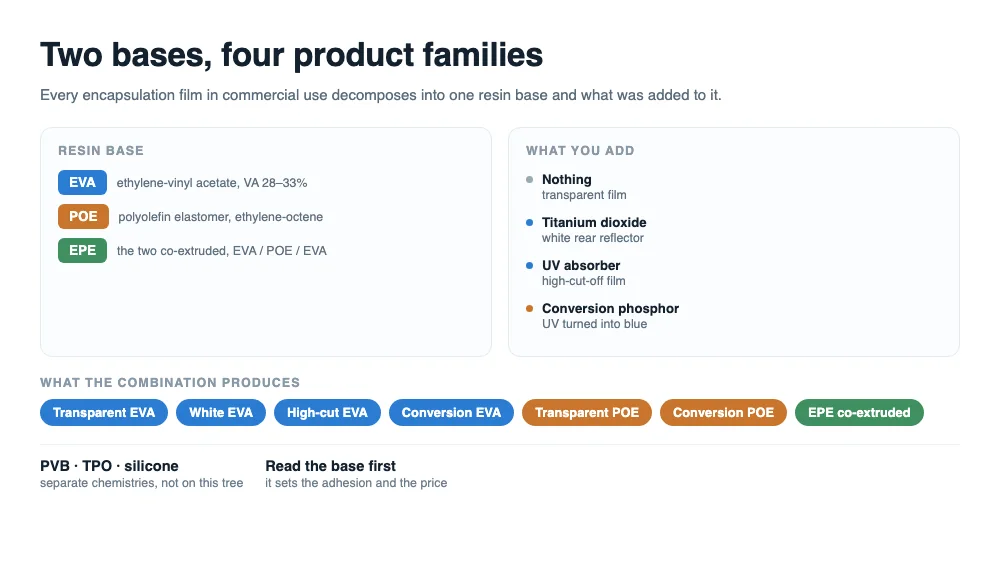
مختصر جواب: تجارتی استعمال میں ہر انکیپسولیشن فلم دو رال بیسوں میں سے ایک پر مشتمل ہوتی ہے، EVA یا POE، کے ساتھ کچھ شامل کیا گیا ہوتا ہے۔ EPE دو بیسوں کو ایک شیٹ میں کو-ایکسٹروڈ کر کے بنایا جاتا ہے، سفید EVA وہ EVA ہے جس میں سفید رنگت شامل ہو، اور کنورژن فلم کسی بھی بیس کے ساتھ فاسفر پر مشتمل ہوتی ہے۔ بیس اور ایڈیٹو کو سمجھ لیں، اور کوئی بھی نیا پروڈکٹ نام ایسی فلم میں حل ہو جائے گا جو آپ پہلے سے سمجھتے ہیں۔
اس سلسلے کا پچھلا حصہ ان پانچ کاموں کا تعین کرتا تھا جو انکیپسولیشن کو کرنے ہوتے ہیں۔ یہ حصہ نقشے کا دوسرا نصف ہے: وہ مواد جو یہ کام کرتے ہیں، ہر ایک کس چیز میں بہتر ہے، اور ہر ایک کس ماڈیول آرکیٹیکچر کے لیے بنایا گیا تھا۔
نام دینا ہی وہ چیز ہے جو اس فیملی کو اس سے بڑا دکھاتی ہے جتنی وہ ہے۔ ایک کیٹلاگ شفاف EVA، سفید EVA، EPE، POE، ہائی ٹرانسمیشن EVA، UV کٹ EVA اور کنورژن فلم کو اس طرح درج کرتا ہے جیسے وہ سات مواد ہوں۔ یہ دو پولیمر ہیں جو مختلف طریقوں سے ترتیب دیے گئے ہیں، اور ایک بار یہ واضح ہو جائے تو انتخاب کی گفتگو بہت مختصر ہو جاتی ہے۔
دو محور: ایک بیس اور ایک ایڈیٹو
ہر فلم کا ایک رال بیس ہوتا ہے، اور بیس ہی اس کا کردار طے کرتا ہے۔ بڑے پیمانے پر پیداوار میں صرف دو ہی ہیں۔ EVA، ایتھیلین ونائل ایسیٹیٹ، فوٹو وولٹک گریڈ میں تقریباً 28 سے 33 فیصد ونائل ایسیٹیٹ رکھتا ہے؛ ایسٹر گروپ پولر ہوتا ہے، اسی لیے EVA شیشے سے آسانی سے جڑ جاتا ہے اور اسی لیے یہ ہائیڈرولائز ہو سکتا ہے۔ POE، ایک پولی اولیفن ایلسٹومر جو عام طور پر ایتھیلین اور اوکٹین پر مبنی ہوتا ہے، میں ایسٹر گروپ بالکل نہیں ہوتا، اسی لیے یہ نمی کے خلاف بہت بہتر رکاوٹ ہے اور اسی لیے اسے فارمولیٹ کرنا مشکل ہے۔
دوسرا محور یہ ہے کہ بیس میں کیا شامل کیا جاتا ہے۔ سفید رنگت ایک منعکس کرنے والی ریئر فلم بناتی ہے۔ اضافی UV جاذب ایک ہائی کٹ آف فلم بناتا ہے۔ فاسفر ایک کنورژن فلم بناتا ہے۔ کچھ بھی شامل نہ کرنے سے آپ کو شفاف معیاری گریڈ ملتا ہے۔
EPE وہ واحد امتزاج ہے جو بیک وقت دونوں محوروں پر کام کرتا ہے: ایک EVA سکن، ایک POE کور اور دوسری EVA سکن، جو ملانے کے بجائے ساتھ ساتھ ایکسٹروڈ کیے جاتے ہیں۔ یہی واحد ساخت ہے جس کی وجہ سے اس نے TOPCon کے کاروبار کا اتنا بڑا حصہ لے لیا ہے، اور یہی وجہ ہے کہ اب ایک فلم کو ایسے بیان کیا جا سکتا ہے جس کا سامنے والا رخ اور پچھلا رخ مختلف کاموں کے لیے ہوں۔
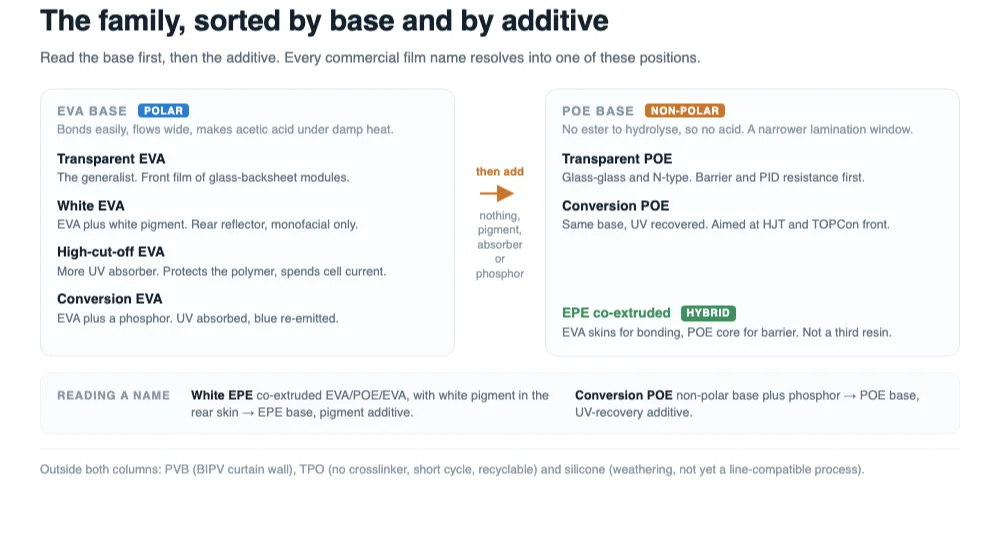
اس درخت کے سامنے ڈیٹا شیٹ سے کوئی نام پڑھیں تو کوئی ابہام باقی نہیں رہتا۔ سفید EPE ایک کو-ایکسٹروڈڈ فلم ہے جس کی پچھلی سکن میں رنگت ہوتی ہے۔ کنورژن POE ایک غیر پولر بیس ہے جس میں فاسفر ہوتا ہے۔ دونوں جواب ایک سطر میں آ گئے، اور دونوں برانڈ نام سے زیادہ کارکردگی کے بارے میں بتاتے ہیں۔
شفاف EVA: وہ جنرلسٹ جو اس کی قیمت تیزاب میں ادا کرتا ہے
EVA نے اپنی جگہ آسان ہونے کی وجہ سے بنائی۔ پولر ایسٹر گروپ بغیر کسی مشکل فارمولیشن کے شیشے اور بیک شیٹ سے جڑ جاتا ہے، یہ کراس لنکنگ ایجنٹس، سائلینز اور اسٹیبلائزرز کے ساتھ مطابقت رکھتا ہے، یہ اتنا اچھا بہتا ہے کہ لیمینیشن ونڈو روادار ہو جاتی ہے، اور یہ تمام اختیارات میں سب سے سستا ہے۔ دو دہائیوں تک اس امتزاج نے اسے تقریباً انکیپسولیشن کا مترادف بنا دیا۔
کمزوری اسی فنکشنل گروپ سے آتی ہے۔ نم گرمی میں ایسیٹیٹ سائیڈ گروپ ہائیڈرولائز ہوتا ہے، اور جو ایسیٹک ایسڈ بنتا ہے وہ گرڈ لائنوں اور ربن پر حملہ کرتا ہے۔ واٹر ویپور ٹرانسمیشن زیادہ ہوتی ہے — عام طور پر 38 °C اور 90% نسبتاً نمی پر 24 گھنٹوں میں تقریباً 25 g/m² بتائی جاتی ہے، جو POE کے اعداد و شمار سے تقریباً آٹھ گنا ہے — اور والیوم ریزسٹیوٹی کم ہوتی ہے، اس لیے PID مزاحمت فارمولیشن کے ذریعے حاصل کرنی پڑتی ہے بجائے اس کے کہ پولیمر سے آئے۔
اسی لیے شفاف EVA کو گلاس-بیک شیٹ، مونو فیشل ماڈیول کی فلم سمجھنا بہتر ہے۔ وہ مارکیٹ سکڑ رہی ہے: گلاس-بیک شیٹ کا حصہ 2023 میں تقریباً 60 فیصد تھا، 2024 میں نصف سے نیچے آ گیا، اور ITRPV روڈ میپ کے مطابق ایک دہائی بعد یہ تقریباً 23 فیصد ہو گا۔ فلم ناکام نہیں ہو رہی؛ جس ماڈیول فارمیٹ کے لیے اسے بنایا گیا تھا وہ اپنی جگہ کھو رہا ہے۔
اس کا اب بھی ایک بڑا، معقول استعمال ہے۔ کئی ماڈیول بنانے والے سامنے EVA اور پیچھے POE پر مبنی فلم استعمال کرتے ہیں، اس استدلال پر کہ سامنے وہ جگہ ہے جہاں روشنی اور لاگت-کارکردگی کا فائدہ ہے، اور پیچھے وہ جگہ ہے جہاں رکاوٹ سب سے زیادہ اہم ہے۔ ماڈیول کے دو رخ مختلف کام کرتے ہیں، اور کوئی چیز انہیں ایک ہی فلم استعمال کرنے کا پابند نہیں کرتی۔
ایک تیسرا راستہ بھی ہے جو بیس کو برقرار رکھتے ہوئے کمزوری کو ٹھیک کرتا ہے: بہتر بنائے گئے EVA گریڈز جن میں تیزاب کی کم تشکیل اور مضبوط PID پیکج ہو۔ ان کی قیمت معیاری EVA سے زیادہ اور POE سے کم ہوتی ہے، اور یہ ایک لائن کو اسی لیمینیشن ترکیب پر رہنے دیتے ہیں۔ یہ کافی ہیں یا نہیں، اس کا انحصار اس بات پر ہے کہ آپ کی آب و ہوا میں ماڈیول کو کتنی دیر چلنا ہے، جو مواد کا سوال نہیں بلکہ وارنٹی کا سوال ہے۔
سفید EVA: سیلوں کے درمیان سے نکل جانے والی روشنی کو واپس حاصل کرنا
مونو فیشل ماڈیول میں سیلوں کے درمیان خلا ہوتے ہیں، اور سیل سٹرنگ اور فریم کے درمیان بھی خلا ہوتا ہے۔ وہاں پڑنے والی روشنی شفاف ریئر فلم کے ساتھ بیک شیٹ میں چلی جاتی ہے اور ضائع ہو جاتی ہے۔ سفید EVA، جو سفید رنگت سے بھری EVA ہے، سیلوں کے پیچھے بیٹھتی ہے اور اس روشنی کو واپس اوپر بکھیر دیتی ہے؛ اس کا کچھ حصہ اندرونی شیشے کی سطح سے منعکس ہو کر سیل تک واپس آ جاتا ہے۔ طریقہ کار سادہ ہے اور اثر حقیقی ہے، اسی لیے سفید فلم مونو فیشل ماڈیولز کے پچھلے حصے پر معیاری بن گئی۔
یہ صرف پچھلے حصے کا مواد بھی ہے جس کی دو سخت حدیں ہیں۔ یہ منتقل نہیں کرتی، اس لیے بائی فیشل ماڈیول اسے استعمال نہیں کر سکتا — فائدہ اس پچھلی شعاع ریزی کو روکنے میں خرچ ہو جائے گا جس پر پروڈکٹ بکی جاتی ہے۔ اور یہ بہتی ہے: لیمینیشن کے دوران سفید تہہ سیل کے کنارے پر چڑھ سکتی ہے اور، برے معاملات میں، سامنے والے رخ پر بھی، جو وہ نقص ہے جسے صنعت سفید اوور فلو کہتی ہے۔ معیاری تدارک ایک پری-کراس لنکڈ سفید فلم ہے، جو بھیجنے سے پہلے جزوی طور پر کیور کی جاتی ہے تاکہ یہ اب بھی جڑے مگر مزید سفر نہ کرے۔
سفید EVA نے 2024 میں چینی مارکیٹ کا تقریباً 16 فیصد حصہ رکھا، اور CPIA توقع کرتا ہے کہ مونو فیشل حجم کم ہونے کے ساتھ حصے اسی سطح کے قریب رہیں گے۔ یہ گلاس-بیک شیٹ کی منتقلی کے ہارنے والے پہلو پر ہے، بالکل اسی وجہ سے جو اوپر بیان ہوئی۔ اگر آپ مونو فیشل چلا رہے ہیں، تو یہ تقریباً مفت کارکردگی ہے۔ اگر آپ بائی فیشل چلا رہے ہیں، تو یہ کوئی آپشن نہیں، اور کسی بھی مقدار کی کوالیفیکیشن ٹیسٹنگ اسے نہیں بدل سکتی۔
POE: وہ فلم جو ایسیٹک ایسڈ نہیں بنا سکتی
POE ایک ایتھیلین-اوکٹین کوپولیمر ہے جس کی ریڑھ کی ہڈی سیر شدہ ہوتی ہے اور ہائیڈرولائز ہونے کے لیے کوئی ایسٹر نہیں ہوتا۔ اس سے جو کچھ بھی نکلتا ہے وہ براہ راست فائدہ ہے: دھات کاری کو زنگ آلود کرنے کے لیے کوئی ایسیٹک ایسڈ نہیں، اسی بنیاد پر واٹر ویپور ٹرانسمیشن ریٹ تقریباً 3 g/m² فی 24 گھنٹے جہاں EVA تقریباً 25 پر ہوتا ہے، والیوم ریزسٹیوٹی اتنی زیادہ کہ PID مزاحمت ایڈیٹو پیکج کے بجائے مواد کی خاصیت بن جائے، اور لچک جو کم درجہ حرارت پر بھی برقرار رہے، جہاں EVA منفی بیس کے قریب نمایاں طور پر سخت ہو جاتا ہے۔
غیر قطبی سطح بھی مسئلہ ہے۔ POE میں additives کم موافق ہوتے ہیں، اس لیے وہ زیادہ آسانی سے migrate اور bloom ہو جاتے ہیں؛ شیشے سے چپکاؤ زیادہ تر formulation پر منحصر ہوتا ہے؛ melt کم رضامندی سے بہتا ہے، اس لیے lamination میں زیادہ وقت لگتا ہے اور process window تنگ ہو جاتا ہے۔ lamination press میں تنگ window cell shift اور string slip کی صورت میں ظاہر ہوتا ہے، ناکام electrical test کی صورت میں نہیں، اسی لیے POE لائنوں کو زیادہ inspection کے بجائے زیادہ process discipline کی ضرورت ہوتی ہے۔
لاگت کہانی کا دوسرا حصہ ہے۔ POE resin تاریخی طور پر مٹھی بھر suppliers سے آتا رہا ہے — جن میں Dow، ExxonMobil، Mitsui اور LG Chem شامل ہیں — اس لیے قیمت اور allocation صرف demand کے ساتھ نہیں بلکہ capacity additions کے ساتھ حرکت کرتے ہیں۔ یہی امتزاج، بہتر performance اور ساختی طور پر بلند قیمت، وہ چیز ہے جس نے EPE کے لیے راستہ کھولا۔
EPE: EVA اور POE ایک ہی شیٹ میں تہہ در تہہ
اگر EVA اچھی طرح bond کرتا ہے اور POE پانی اچھی طرح روکتا ہے، تو واضح اقدام انتخاب کرنا چھوڑ دینا ہے۔ EPE، EVA، POE اور EVA کو ایک ہی شیٹ میں co-extrude کرتا ہے: skins چپکاؤ اور بہاؤ دیتے ہیں، core barrier اور insulation دیتا ہے۔ چونکہ core moisture کی ذمہ داری اٹھاتا ہے، module میں POE کی مقدار تیزی سے کم ہو جاتی ہے، جو لاگت کی دلیل ہے، اور electrical performance خالص POE کے قریب رہتی ہے، جو reliability کی دلیل ہے۔
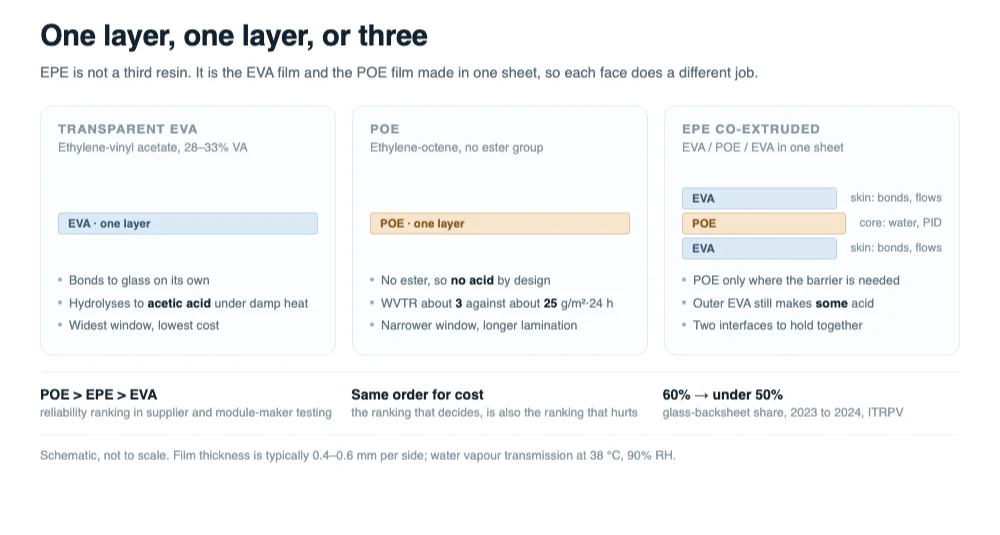
یہ مفت لنچ نہیں ہے۔ اب دو interfaces کو قائم رہنا ہوتا ہے، core اور skins کے درمیان thickness ratio کو ہر run میں کنٹرول کرنا ہوتا ہے، اور additives ایک تہہ سے دوسری میں migrate ہو سکتے ہیں۔ بیرونی EVA پھر بھی کچھ acetic acid پیدا کرتا ہے، اس لیے EPE module اس طرح acid-free نہیں ہے جس طرح خالص POE module ہوتا ہے۔ اور جب EPE laminate ناکام ہوتا ہے، تو یہ عام طور پر interface پر ناکام ہوتا ہے، اسی لیے مخصوص defect ribbon کے ساتھ bubbles کی ایک لکیر ہوتا ہے، عمومی haze نہیں۔
مارکیٹ نے فیصلہ کر دیا ہے: ترقی EPE میں ہے، خاص طور پر TOPCon پر، اور یہ اب چین میں سب سے بڑی واحد POE-class مصنوعات ہے۔ module بنانے والے کے لیے عملی سوال یہ نہیں کہ EPE کام کرتا ہے یا نہیں بلکہ یہ ہے کہ کون سا EPE — core ratio، کل thickness، اور کون سی skin شیشے کی طرف ہوگی۔ یہ تینوں باتیں purchase specification میں ہونی چاہئیں، datasheet کے footnote میں نہیں۔
UV-conversion فلم کہاں فٹ ہوتی ہے
Conversion فلم بنیاد نہیں ہے؛ یہ اوپر دی گئی بنیادوں میں سے کسی ایک پر رکھا گیا additive ہے۔ منطق سیدھی ہے جب آپ مان لیں کہ N-type cells، خاص طور پر HJT، ultraviolet کے لیے حساس ہوتے ہیں۔ روایتی جواب یہ ہے کہ front فلم میں اتنا UV absorber ہو کہ مختصر wavelengths cell تک نہ پہنچیں۔ conversion کا جواب یہ ہے کہ وہی photons جذب کیے جائیں اور blue میں دوبارہ خارج کیے جائیں، جہاں cell کی quantum efficiency اب بھی اچھی ہوتی ہے۔
اس لیے conversion فلم اور high-cut-off فلم ارادے میں متضاد ہیں، اگرچہ دونوں میں کسی نہ کسی قسم کا UV absorber موجود ہوتا ہے۔ ایک ultraviolet توانائی کو پھینک دیتی ہے تاکہ polymer اور cell کی حفاظت ہو؛ دوسری اس کا کچھ حصہ بحال کرنے کی کوشش کرتی ہے۔ کون سی درست ہے یہ اس پر منحصر ہے کہ آپ کے cell کو واقعی کتنا UVID لگتا ہے اور phosphor کی قیمت کیا ہے، اور یہ موازنہ بذات خود ایک حساب ہے۔
اس راستے پر کھلا سوال mechanism نہیں بلکہ conversion agent کی اپنی durability ہے۔ suppliers کے مطابق field میں دہائیوں کے مساوی accelerated exposure کے بعد بہت معمولی نقصان ہوتا ہے، اور ان اعداد کو supplier claims سمجھا جانا چاہیے جب تک کوئی آزاد damp-heat اور UV sequence انہیں تیار laminate پر دوبارہ ثابت نہ کرے۔ emission band، shift اور conversion کی efficiency پر مزید تفصیل ہماری UV light-conversion فلم پر نوٹ.
PVB، TPO اور silicone: وہ راستے جو mainstream سے باہر کامیاب ہوتے ہیں
تین chemistries EVA اور POE کے درخت سے باہر ہیں، اور ہر ایک اس سوال کا درست جواب ہے جس کا جواب mainstream فلمیں نہیں دے سکتیں۔
PVB کئی دہائیوں سے architectural laminated glass کی interlayer رہی ہے۔ یہ شیشے سے مضبوطی سے bond کرتی ہے، impact جذب کرتی ہے اور ٹکڑے تھامتی ہے، جو بالکل وہی ہے جس کی building-integrated façade یا safety glazing کو ضرورت ہوتی ہے۔ اس کی کمزوری moisture ہے: PVB hygroscopic ہے اور edge sealing چاہتی ہے، اور یہ EVA سے مہنگی ہے۔ BIPV curtain walls میں یہ trade-offs قابل قبول ہیں کیونکہ مصنوعات بنیادی طور پر building element ہے۔
architectural glass assemblies کے لیے PVB پر کارروائی کرتے وقت، ہم diaphragm pressure لگانے سے پہلے ابتدائی vacuum مرحلہ بڑھا دیتے ہیں تاکہ perimeter اور cell gaps سے ہوا اچھی طرح خارج ہو جائے۔
TPO کو کسی crosslinking agent کی بالکل ضرورت نہیں۔ یہ پگھلتا ہے، bond کرتا ہے اور ٹھنڈا ہونے پر جم جاتا ہے، اس لیے lamination cycle مختصر ہوتا ہے اور laminate کو end of life پر recycle کرنا آسان ہوتا ہے۔ چیلنج operating temperature پر creep ہے، اسی لیے TPO کو perovskite اور دیگر low-temperature processes کے لیے قریب سے دیکھا جاتا ہے جہاں 150 °C cure ناپسندیدہ ہے، mainstream silicon کے لیے نہیں۔
Silicone میں اس گروپ کی بہترین weathering اور UV stability ہے اور روایتی لائن کے ساتھ بدترین مطابقت: مختلف cure chemistry، مختلف handling، زیادہ لاگت۔ یہ specialty اور research کام میں زندہ رہتی ہے، اور یہی وہ reference point ہے جو دکھاتا ہے کہ mainstream انتخاب کا کتنا حصہ material performance کے بجائے line compatibility سے چلتا ہے۔
تینوں کو نظرانداز کیا گیا کیونکہ وہ معیاری module کے لیے لاگت پر EVA کو نہیں ہرا سکتیں۔ BIPV، flexible اور lightweight modules، اور perovskite tandems وہ applications ہیں جہاں معیاری module کے مفروضے قائم نہیں رہتے، اور یہیں ان راستوں کو دوبارہ سنا جا رہا ہے۔
فلم کو module architecture سے ملانا
نیچے دیا گیا جدول عام architectures کو ان کے لیے عموماً مخصوص کی جانے والی فلموں کے ساتھ جوڑتا ہے۔ اسے qualification plan کے نقطہ آغاز کے طور پر پڑھیں، اصول کے طور پر نہیں: ایک ہی قسم کا module بنانے والی دو لائنیں صرف failure history کی بنیاد پر مختلف فلموں کا جواز دے سکتی ہیں۔
| Module architecture | Front | Rear | انتخاب کس چیز سے چلتا ہے |
|---|---|---|---|
| Monofacial، glass-backsheet، PERC | شفاف EVA | سفید EVA | فی واٹ سب سے کم لاگت؛ rear light کے پاس جانے کی جگہ نہیں، اس لیے اسے واپس reflect کریں |
| Bifacial، glass-glass، TOPCon | EPE یا POE | EPE یا POE | دونوں faces کو transmit کرنا ہوتا ہے؛ barrier اور PID resistance دونوں اہم ہیں |
| HJT، glass-glass | POE یا EPE، اختیاری طور پر conversion | POE یا EPE | سب سے زیادہ barrier کی ضرورت، نیز front پر UVID protection |
| BIPV اور curtain wall | PVB | PVB | Safety glazing اور building code، فی مربع میٹر واٹ نہیں |
| Flexible اور lightweight | TPO یا پتلی POE | TPO | بھاری شیشہ نہیں، مختصر دورانیہ، ری سائیکلنگ کی صلاحیت |
| پیرووسکائٹ ٹینڈم، پائلٹ | TPO یا کم درجہ حرارت | TPO | درجہ حرارت کا بجٹ روایتی کیور سے نیچے، اس لیے کریپ سوال بن جاتا ہے |
اس جدول میں ایک خانہ جان بوجھ کر خالی ہے: سامنے اور پیچھے کا مماثل ہونا ضروری نہیں۔ فلموں کو تقسیم کرنا اس جگہ پیسہ خرچ کرنے کا ایک جائز طریقہ ہے جہاں دباؤ ہو، اور یہی کئی بنانے والے کرتے ہیں جب سامنے والا حصہ شفاف رہنا ضروری ہو اور پیچھے والا نمی کی ذمہ داری اٹھائے۔
مکس اصل میں کیسے بدلا
POE کلاس فلمیں، یعنی خالص POE کے علاوہ EPE، 2021 میں چینی مارکیٹ کے تقریباً 23 فیصد سے بڑھ کر 2022 میں تقریباً 35 فیصد اور 2024 میں 41 فیصد ہو گئیں۔ 2024 کے اعداد و شمار میں صرف EPE 27.8 فیصد اور خالص POE 13.2 فیصد تھا، جو سب سے واضح واحد اشارہ ہے کہ کو-ایکسٹروڈڈ سمجھوتہ اب ذہین متبادل کے بجائے مرکزی دھارے کی مصنوعات ہے۔
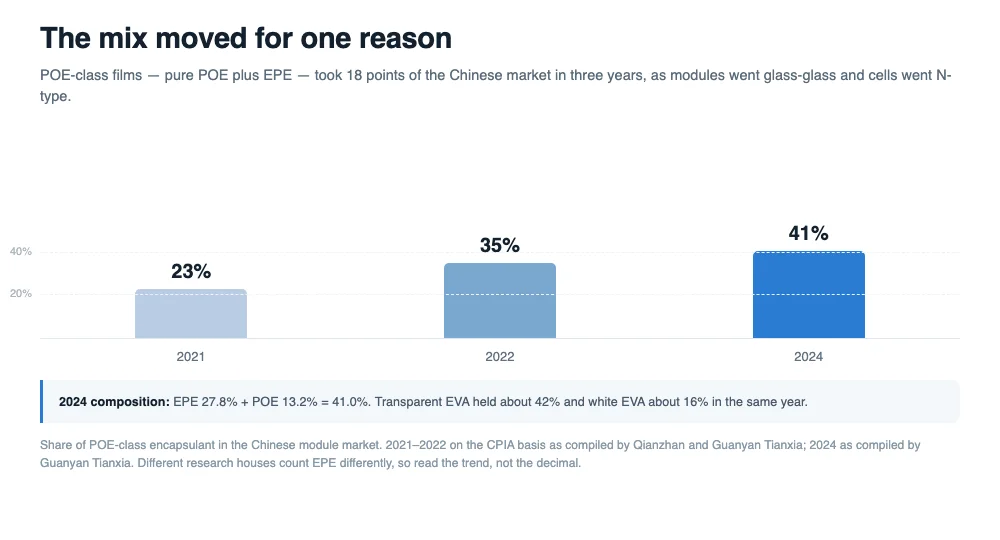
وجہ ماڈیول ہے، فلم نہیں۔ جیسے جیسے گلاس-گلاس ڈیفالٹ بن گیا اور N-type سیلز فروخت ہونے والی ٹیکنالوجی بن گئے، نمی کا داخلہ اور PID ثانوی خدشات سے نکل کر ناکامی کی فہرست میں سرفہرست آ گئے، اور ان سے نمٹنے والی فلمیں پریمیم سے معیاری بن گئیں۔ سپلائر اور ماڈیول بنانے والوں کی جانچ میں اعتبار کی ترتیب POE پہلے، EPE دوسرے، EVA آخر میں آتی ہے، اور لاگت کی ترتیب بھی اسی طرح چلتی ہے — جو یہ کہنے کا ایک صاف طریقہ ہے کہ صنعت ایسی حفاظت خرید رہی ہے جو اس کے تقریباً متحمل ہو سکتی ہے۔
مختلف ریسرچ ہاؤسز EPE کو مختلف طریقے سے شمار کرتے ہیں، اس لیے مطلق اعداد و شمار رپورٹوں کے درمیان بدلتے رہتے ہیں مگر رجحان نہیں بدلتا۔ رجحان کو مضبوط اور اعشاریے کو تخمینی سمجھیں، اور اگر آپ کو کسی بزنس کیس کے لیے موجودہ عدد چاہیے تو اسے CPIA روڈ میپ کے اس ایڈیشن سے لیں جو آپ کا کسٹمر بھی استعمال کرتا ہے۔
تبدیلی سے پہلے کیا دوبارہ اہل کرنا ہے
فلم تبدیل کرنا کوئی پرزے کا متبادل نہیں ہے، اور تبدیلی کے بعد آنے والی ناکامیاں عام طور پر مواد کے بجائے عمل سے آتی ہیں۔ تبدیلی کی پیداوار میں جانے سے پہلے پانچ چیزیں آپ کی اپنی لائن پر دوبارہ قائم کرنی ہوں گی۔
لیمینیشن کی ترکیب۔ POE اور EPE EVA کے مقابلے میں کم آسانی سے بہتی ہیں، اس لیے ٹھہرنے کا وقت اور درجہ حرارت دوبارہ ترتیب دیے جاتے ہیں۔ بغیر تبدیلی کے اپنائی گئی ترکیب بلبلے اور نامکمل بھرائی پیدا کرے گی، اس سے بہت پہلے کہ مواد کی کوئی خاصیت قصوروار ہو۔
POE اور EPE کے لیے ترکیبیں مقرر کرتے وقت، ہم گرم کرنے اور دبانے کو دو چیمبروں میں تقسیم کرتے ہیں تاکہ کور پگھلنے سے پہلے ہوا ختم ہو جائے، جس سے ربنوں کے ساتھ خلا بننے سے بچا جاتا ہے۔
کیور کا ہدف۔ جیل کا مواد اسی طریقے سے ناپا جاتا ہے مگر ہدف کی حد کیمسٹری کے ساتھ بدلتی ہے، اور نکالنے کا طریقہ اہم ہے۔ تفصیلات میں معیار اور نکالنے کا وقت طے کریں، کیونکہ دو مختلف طریقے اپنانے والی دو لیبز ایک ہی رول کے بارے میں مختلف رائے دیں گی۔
اصل بیک شیٹ کے خلاف پیل۔ چپکنا جوڑ کی خاصیت ہے، فلم کی نہیں۔ حوالہ لیمینیٹ پر جانچ آپ کو بتاتی ہے کہ فلم مستقل ہے؛ آپ جو بیک شیٹ واقعی خریدتے ہیں اس پر جانچ بتاتی ہے کہ ماڈیول ڈی لیمینیٹ ہوگا یا نہیں۔
تیز رفتار ترتیبیں۔ تیار لیمینیٹ پر ڈیمپ ہیٹ، PID اور UV پری کنڈیشننگ، اسی ترتیب میں جس ترتیب سے آپ کا سرٹیفیکیشن ادارہ استعمال کرتا ہے۔ ایک فلم ان میں سے تین پاس کر سکتی ہے اور چوتھی میں ناکام ہو سکتی ہے، اور چوتھی عام طور پر وہی ہوتی ہے جس سے آپ کی آب و ہوا آپ کو دوچار کرتی ہے۔
پاور اور معائنے کی بنیاد۔ پیچھے والے حصے میں سفید سے شفاف ہونے پر بائی فیشیلٹی اور اس لیے نیم پلیٹ بدل جاتی ہے؛ EVA سے EPE پر جانے سے خصوصیت کی خرابی دھند سے انٹرفیس بلبلوں میں بدل جاتی ہے، اس لیے بصری معائنے کے معیار بھی اس کے ساتھ بدلنے چاہئیں۔ دونوں بھولنا آسان ہیں اور دونوں بعد میں کسٹمر کی شکایت بن کر سامنے آتے ہیں۔
پھر فلم نہیں، جوڑی چلائیں۔ سامنے اور پیچھے والا حصہ ایک ساتھ لیمینیٹ ہوتے ہیں اور ایک ہی تھرمل سائیکل میں کیور ہوتے ہیں، اس لیے سست پیچھے والے کور کے نیچے تیزی سے کیور ہونے والا سامنے والا حصہ ایک تہہ کے کم کیور ہونے کی ترکیب ہے۔ اہلیت کا کوپن اسی درست BOM سے بنائیں جو آپ بھیجنے کا ارادہ رکھتے ہیں، اور پرانے BOM کا حوالہ لیمینیٹ موازنے کے لیے رکھیں۔
اکثر پوچھے جانے والے سوالات
کیا POE ہمیشہ EVA سے بہتر ہے؟
بیریر اور PID مزاحمت پر، ہاں، اور POE، پھر EPE، پھر EVA کی اعتبار کی درجہ بندی سپلائر اور ماڈیول بنانے والوں کی جانچ میں یکساں ہے۔ یہ خود بخود آپ کی لائن کے لیے بہتر نہیں: POE زیادہ مہنگی ہے، طویل لیمینیشن سائیکل اور تنگ عمل کی حد درکار ہے، اور مونو فیشل گلاس-بیک شیٹ مصنوعات پر اضافی بیریر ایسی حفاظت خریدتی ہے جس کی ایپلیکیشن کو ضرورت نہیں۔
اگر EPE میں POE موجود ہے تو یہ خالص POE سے سستی کیوں ہے؟
کیونکہ POE صرف ایک کور لیئر ہے۔ بیریر کی ذمہ داری کل موٹائی کے ایک حصے پر ہے، اس لیے مہنگی رال وہیں استعمال ہوتی ہے جہاں ضرورت ہو اور EVA باقی بھرتی ہے۔ آپ کو نمی کی کارکردگی کا زیادہ تر حصہ ملا جلا خرچ پر ملتا ہے جو دونوں مواد کے درمیان ہوتا ہے۔
کیا بائی فیشل ماڈیول پر سفید EVA استعمال کی جا سکتی ہے؟
نہیں۔ سفید فلم منتقل نہیں کرتی، اس لیے یہ پیچھے والی پیداوار ختم کر دیتی ہے جس پر مصنوعات فروخت ہوتی ہے۔ اس کا فائدہ صرف مونو فیشل ماڈیولز پر ہے، جہاں پیچھے تک پہنچنے والی روشنی بصورت دیگر ضائع ہو جاتی۔
سفید اوور فلو کس وجہ سے ہوتا ہے، اور اسے کیسے روکا جاتا ہے؟
سفید فلم لیمینیشن کے دوران بہتی ہے اور سیل کے کنارے پر چڑھ سکتی ہے، بعض اوقات سامنے والے رخ پر بھی۔ عام مقابلہ پری کراس لنکنگ ہے: سفید تہہ بھیجنے سے پہلے جزوی طور پر کیور کی جاتی ہے تاکہ یہ اب بھی جڑے مگر اس کی حرکت محدود ہو۔ باقی لیمینیشن کا کنٹرول ہے — درجہ حرارت میں اضافہ اور دباؤ۔
کیا EPE EVA کے مقابلے میں ڈی لیمینیشن کا زیادہ شکار ہے؟
اس میں زیادہ انٹرفیس ہوتے ہیں، اس لیے ناکامی کی زیادہ جگہیں ہیں، اور عام خرابی ربن کے ساتھ بلبلوں کی لکیر ہوتی ہے نہ کہ وسیع دھند۔ اس سے یہ مجموعی طور پر کمزور نہیں ہوتی — اس کا کور EVA سے بہتر بیریر ہے — مگر اس کا مطلب یہ ہے کہ آپ کو پہلے نظر آنے والی ناکامی مختلف ہوگی، اور آپ کے معائنے کے معیار کو اس کی توقع رکھنی چاہیے۔
کیا کنورژن فلم UV کٹ فلم کی جگہ لے سکتی ہے؟
یہ متضاد ہیں۔ ہائی کٹ آف فلم پولیمر اور سیل کی حفاظت کے لیے بالائے بنفشی شعاعیں ہٹاتی ہے؛ کنورژن فلم وہی فوٹون جذب کر کے مرئی روشنی کے طور پر دوبارہ خارج کرتی ہے۔ ان میں انتخاب کرنا ترجیح نہیں بلکہ توانائی کے حساب کا سوال ہے۔
HJT لائن کو کون سی فلم استعمال کرنی چاہیے؟
وہ امتزاج جو HJT کی دونوں کمزوریوں سے نمٹے: ایک ہائی بیریر فلم، یعنی POE یا کافی کور والی EPE، اور سامنے والی فلم جو بالائے بنفشی شعاعوں کا انتظام کرے، خواہ انہیں ہٹا کر یا تبدیل کر کے۔ HJT وہ ٹیکنالوجی بھی ہے جو کم درجہ حرارت کی پروسیسنگ سے سب سے زیادہ متاثر ہوتی ہے، اس لیے بیریر خصوصیات سے پہلے سیل کے مقابلے میں کیور کا درجہ حرارت جانچیں۔
کیا سامنے اور پیچھے والا حصہ مختلف فلمیں استعمال کر سکتے ہیں؟
جی ہاں، اور یہ عام بات ہے۔ سامنے کا حصہ بصری ذمہ داری اٹھاتا ہے اور عام طور پر اس پر UV کی زیادہ سخت شرط لاگو ہوتی ہے؛ پچھلا حصہ نمی کی ذمہ داری اٹھاتا ہے۔ انہیں الگ کرنے سے آپ لاگت وہاں لگا سکتے ہیں جہاں دباؤ ہو، بشرطیکہ آپ دونوں فلموں کو الگ الگ جانچنے کے بجائے ایک نظام کے طور پر ان کی توثیق کریں۔
حتمی خیالات
یہ خاندان اس وقت تک بھرا ہوا لگتا ہے جب تک اسے بنیاد اور اضافی اجزاء کے لحاظ سے ترتیب نہ دیا جائے، اور پھر یہ ایک مختصر فہرست تک سمٹ جاتا ہے: EVA جہاں لاگت اور عمل کی رواداری اہم ہو، POE جہاں نمی اور PID اہم ہوں، EPE جہاں دونوں اہم ہوں اور بجٹ حقیقی ہو، اور خصوصی کیمیاویں جہاں ماڈیول ایک معیاری ماڈیول رہنا چھوڑ دیتا ہے۔ اس ناکامی کی قسم کے مطابق انتخاب کریں جس کا آپ متحمل نہیں ہو سکتے، اور رول پر لکھا نام خود واضح ہو جائے گا۔
- پی وی انکیپسولنٹ فلم: 25 سالہ وارنٹی کے پیچھے پانچ کام
- UV لائٹ کنورژن فلم: افعال، اصول اور اہم معیارِ کوالٹی پیرامیٹرز
- EPE انکیپسولنٹ ڈیلامینیشن: ربنوں کے ساتھ لکیر کی شکل کے بلبلے
- ہر لیمینیٹ بلبلہ انکیپسولنٹ کی غلطی نہیں ہوتا
- لیمینیٹر ویکیوم پمپ اور EVA پروسیس ونڈو
- DH1000 ڈیمپ ہیٹ ٹیسٹ: ناکامی کے طریقے اور میکانزم
- شمسی پینلز پر گھونگھے کی پگڈنڈیاں: اسباب اور روک تھام
- EVA، POE اور EPE انکیپسولنٹ فلم: تکنیکی رہنما
ڈیٹا نوٹس: مارکیٹ شیئرز چینی ماڈیول مارکیٹ کے لیے ہیں۔ 2021 اور 2022 کے POE کلاس کے اعداد و شمار CPIA کی بنیاد کے مطابق ہیں جیسا کہ Qianzhan اور Guanyan Tianxia نے مرتب کیا؛ 2024 کی تقسیم (EPE 27.8%، POE 13.2%) Guanyan Tianxia کی ترتیب ہے، اور شفاف EVA (تقریباً 42 فیصد) اور سفید EVA (تقریباً 16 فیصد) کے اعداد و شمار CPIA کے ہیں جو TaiyangNews، Backsheets & Encapsulation 2024-2025 میں رپورٹ ہوئے۔ واٹر ویپور ٹرانسمیشن ریٹس عام طور پر 38 °C اور 90% نسبتی نمی پر شائع شدہ اقدار ہیں اور موٹائی، فارمولیشن اور طریقے کے ساتھ تبدیل ہوتی ہیں۔ گلاس-بیک شیٹ شیئر ITRPV کے 15ویں ایڈیشن سے ہے۔ فلم کی خصوصیات کی تصدیق سپلائر کے اپنے تکنیکی ڈیٹا اور آپ کے کوالیفیکیشن نتائج کے مطابق کرنی چاہیے۔
ان انکیپسولنٹس کو سنبھالنے والی لائنوں کے لیے، OOITech بناتا ہے OTcy 2754DD سنگل لیئر ڈبل چیمبر BIPV لیمینیٹر تاکہ EVA، POE، EPE اور PVB اسٹیکس کے لیے مستحکم تھرمل سائیکل چل سکیں۔ سائیکل پیرامیٹرز کا جائزہ لینے اور ہمارے آلات پر کراس لنکنگ کی کارکردگی کی تصدیق کے لیے اپنا ماڈیول اسٹیک، ڈرائنگز یا شیشے کے نمونے ہمیں بھیجیں۔