اس مضمون کی ادارتی ذمہ داری اس پر عائد ہوتی ہے ووہان اوی فوٹو الیکٹرک ٹیکنالوجی کمپنی، لمیٹڈ اوی ٹیک ادارتی ٹیم کی جانب سے تحریر اور جائزہ۔ ہم کیسے لکھتے ہیں، کہاں AI ٹولز استعمال ہوتے ہیں، اور تصحیح کی درخواست کیسے کی جائے، اس کے لیے ہماری ادارتی پالیسی دیکھیں۔
پی وی ربن سولڈرنگ: جوائنٹ، ونڈو، 0BB شفٹ
فہرست مضامین
مختصر جواب: ایک ربن جوائنٹ کسی کے دیکھنے سے پہلے مکمل ہو جاتا ہے۔ ایک سے دو سیکنڈ میں کوٹنگ پگھلتی ہے، چاندی کی گرڈ کو گیلا کرتی ہے، مائیکرون پیمانے کی بین دھاتی تہہ اگاتی ہے اور جم جاتی ہے۔ چوٹی کا درجہ حرارت فیصلہ کرتا ہے کہ یہ گیلی ہوگی یا نہیں؛ درجہ حرارت پر وقت فیصلہ کرتا ہے کہ انٹرفیس کتنا ٹوٹنے والا بنے گا؛ اس کے بعد کی ٹھنڈک فیصلہ کرتی ہے کہ سیل پر کتنا دباؤ رہ جائے گا۔ اس لیے سولڈرنگ کی کھڑکی سولڈر کے پگھلنے کے نقطے سے طے نہیں ہوتی۔ یہ دباؤ سے طے ہوتی ہے۔
آپ ایک اسٹرنگر کو پوری شفٹ دیکھ سکتے ہیں اور جوائنٹ کا تقریباً کچھ نہیں دیکھ سکیں گے۔ لیمپ باکس کے نیچے ایک چمک، ٹھنڈک کا ایک حصہ، اور ایک تار جو یا تو الیکٹرو لومینیسینس پاس کرتا ہے یا نہیں۔
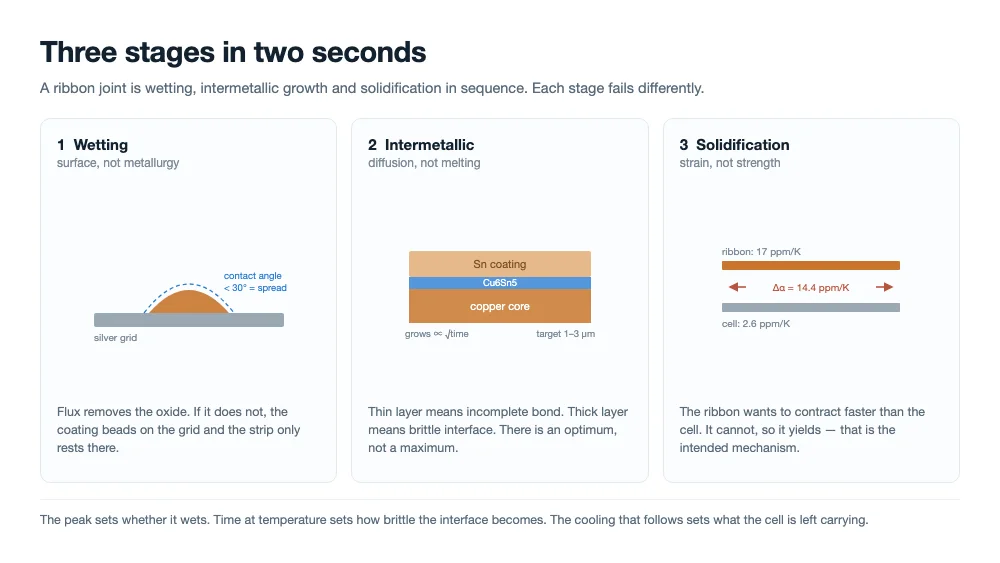
نتیجہ طے کرنے والی ہر چیز ایک ایسی کھڑکی میں ہوئی جو دیکھنے کے لیے بہت مختصر اور آنکھ سے درست کرنے کے لیے بہت تیز تھی۔ اس چمک میں تین مراحل ترتیب سے چلتے ہیں — گیلا ہونا، بین دھاتی نشوونما، ٹھوس ہونا — اور ہر ایک مختلف طریقے سے ناکام ہوتا ہے۔ ان فرقوں کو پڑھنا ہی لائن کو ایک مہینے تک ربن بدلنے کے بجائے ایک دوپہر میں ڈی بگ کرنے دیتا ہے۔
گیلا ہونا فیصلہ کرتا ہے کہ جوائنٹ وجود رکھتا ہے یا نہیں
گیلا ہونا ایک سطحی واقعہ ہے، دھات کاری کا نہیں۔ ٹن کے چاندی سے جڑنے سے پہلے اسے دونوں سطحوں پر آکسائیڈ کو ہٹانا ہوتا ہے، اور یہی اس عمل میں فلوکس کا واحد حقیقی کام ہے۔ اگر آکسائیڈ بچ جائے تو کوٹنگ گرڈ پر پھیلنے کے بجائے اس پر موتیوں کی طرح جمع ہو جاتی ہے، اور جو پٹی سولڈر شدہ لگتی ہے وہ درحقیقت سطح پر رکھی پٹی ہوتی ہے۔
رابطہ زاویہ ایماندار پیمانہ ہے: تقریباً 30 ڈگری سے نیچے مرکب پھیل رہا ہوتا ہے، 60 سے اوپر بیٹھا ہوتا ہے۔ اسٹرنگر پر کوئی رابطہ زاویہ نہیں ناپتا، اس لیے عمل اس کے بدلے قائم مقام پیمانے استعمال کرتا ہے — کھینچنے کی طاقت، کراس سیکشن رقبہ، کنارے کی EL۔
| متغیر | یہ کیا طے کرتا ہے | یہ کس کے ساتھ بہکتا ہے | پہلی علامت |
|---|---|---|---|
| درجہ حرارت | آیا کوٹنگ اپنے لیکوڈس کو حاشیے کے ساتھ صاف کرتی ہے، اور فلوکس کتنی تیزی سے فعال ہوتا ہے | ایمیٹر کی عمر بڑھنا، پلیٹ کا رابطہ، سیٹ پوائنٹ | سیل کے کنارے پر غیر گیلی پٹی |
| وقت | جم جانے سے پہلے فلوکس اور مرکب کتنی دیر تعامل کر سکتے ہیں | لائن کی رفتار، پلس کی لمبائی | مکمل لگنے والے جوائنٹ مگر کم کھینچنے کی طاقت |
| دباؤ | آیا ربن اور گرڈ حقیقی رابطے میں ہیں | پن کا گھسنا، اونچائی کا بہکنا، سیل کی موٹائی کا بکھراؤ | صرف ایک طرف رابطے کے نشانات |
| فلوکس | آکسائیڈ کا خاتمہ اور سطحی تناؤ | فلوکس کی عمر، خشک ہونا، لگایا گیا وزن | بے ترتیب غیر گیلی جگہیں جو رنز کے درمیان بدلتی ہیں |
یہ چار ایک دوسرے کے قائم مقام نہیں، اور یہیں زیادہ تر اصلاحی کارروائی غلط ہو جاتی ہے۔ کمزور فلوکس کی تلافی کے لیے چوٹی بڑھانا بین دھاتی تہہ کو بڑھاتا ہے مگر گیلا ہونا درست نہیں کرتا۔ ٹھنڈے پروفائل کی تلافی کے لیے دباؤ بڑھانا ربن کو دھنسا دیتا ہے اور کنارے پر مائیکرو کریکس شروع کر دیتا ہے۔ متغیرات HMI پر قابل تبادلہ لگتے ہیں اور ہیں نہیں۔
فلوکس کی فعالیت وہ حصہ ہے جسے لوگ سب سے زیادہ غلط کرتے ہیں۔ ایک فلوکس کی ایک فعالیتی کھڑکی ہوتی ہے: یہ اپنا کام درجہ حرارت کے ایک بینڈ پر کرتا ہے، کسی ایک لمحے پر نہیں۔ اگر کوٹنگ اپنے لیکوڈس تک پہنچ جائے جبکہ فلوکس ابھی غیر فعال ہو، تو گیلا ہونے کی کھڑکی صرف ختم ہو جاتی ہے۔ یہی ایک وجہ ہے کہ ایمیٹر وکر پر درست لگنے والا پروفائل پھر بھی غیر گیلی جوائنٹ بنا سکتا ہے — توانائی موجود ہے، مگر غلط ترتیب میں پہنچتی ہے۔
بین دھاتی تہہ کی ایک بہترین حالت ہوتی ہے، زیادہ سے زیادہ نہیں
جہاں ٹن کاپر سے ملتا ہے، Cu6Sn5 اگتا ہے۔ چاندی کی گرڈ پر Ag3Sn بنتا ہے۔ جہاں نکل کی رکاوٹ استعمال ہو، تہہ Ni3Sn4 ہوتی ہے۔ اس میں سے کچھ بھی آلودگی نہیں۔ بین دھاتی تہہ کے بغیر کوئی بندھن نہیں ہوتا — سولڈر صرف سطح پر بیٹھا رہتا ہے اور کھینچنے کا ٹیسٹ جو رگڑ دے وہی پڑھتا ہے۔
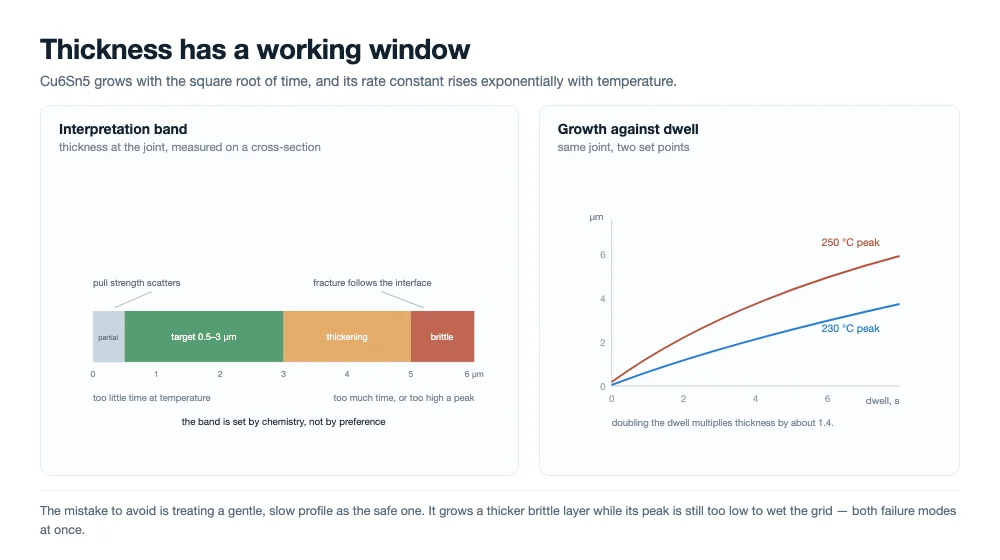
مسئلہ موٹائی ہے، کیونکہ تہہ سخت، ٹوٹنے والی ہوتی ہے، اور مشین رکنے پر بڑھنا بند نہیں کرتی۔ نشوونما بازی سے کنٹرول ہوتی ہے: موٹائی وقت کے جذر کے ساتھ بڑھتی ہے، اور شرح مستقل Arrhenius تعلق کی پیروی کرتا ہے۔ دوگنا قیام تہہ کو دوگنا نہیں کرتا، اسے تقریباً 1.4 گنا کرتا ہے۔ دس ڈگری اضافی چوٹی اس سے زیادہ کرتی ہے، کیونکہ شرح مستقل تیزی سے بدلتا ہے۔
سولڈرنگ کی مشق تقریباً 1 سے 3 مائیکرو میٹر کی کارآمد حد پر متفق ہوتی ہے۔ تقریباً آدھے مائیکرو میٹر سے نیچے بندھن نامکمل ہوتا ہے اور کھینچنے کی طاقت بکھرتی ہے۔ تقریباً 5 مائیکرو میٹر سے اوپر انٹرفیس ٹوٹنے والے سیرامک کی طرح برتاؤ کرتا ہے، اور وہاں سے شروع ہونے والا ٹوٹ سولڈر میں رکنے کے بجائے پوری پٹی میں پھیل جاتا ہے۔
کراس سیکشن بتاتا ہے کہ آپ بہترین حالت کے کس طرف ہیں۔ اگر ٹوٹ سولڈر میں سے گزرے، انٹرفیس ٹھیک ہے اور مسئلہ بلک مرکب یا کھینچنے کی جیومیٹری ہے۔ اگر یہ مرکب اور گرڈ کے درمیان انٹرفیس کے ساتھ چلے، تہہ بہت پتلی ہے یا سطح کبھی گیلی نہیں ہوئی۔ اگر یہ خود بین دھاتی تہہ میں سے گزرے، تہہ بہت موٹی ہے اور چوٹی یا قیام اہم ہے۔
اسٹرنگر کیا کنٹرول کرتا ہے، اور کیا ورثے میں لیتا ہے
جدید اسٹرنگر کے اندر ترتیب مختصر ہے: فلوکس، رکھنا، پیش گرمی، ویلڈ، ٹھنڈک، EL۔ ویلڈنگ کا مرحلہ خود گرم پلیٹ اور ٹھنڈے سیل کے درمیان ایک سے دو سیکنڈ کا رابطہ ہے، اور تقریباً ساری دھات کاری اسی ایک یا دو سیکنڈ میں ہوتی ہے۔
Fraunhofer ISE نے 2025 میں اس مرحلے کا ایک تصدیق شدہ تھرمل ماڈل شائع کیا، جو ایک صنعتی انفراریڈ اسٹرنگر پر بنایا گیا اور تھرموکوپلز کے خلاف جانچا گیا۔ ان کے بنیادی حالات میں پلیٹ سیل کو تقریباً 121 °C تک پیش گرم کرتی ہے، پھر تقریباً 1.2 سیکنڈ کی دو پلسز اسے تقریباً 180 °C تک اور پھر 250 °C کے قریب چوٹی تک لے جاتی ہیں۔ اس کام سے دو اعداد پروفائل سے زیادہ اہم ہیں: سیل کا کنارہ مرکز سے 26 سے 36 °C ٹھنڈا رہتا ہے، اور لیمپ کی طاقت 70 فیصد سے 50 فیصد تک گرانے سے یہ فرق تقریباً 26 °C تک کم ہو جاتا ہے جبکہ چوٹی تقریباً 219 °C تک نیچے آ جاتی ہے۔
دونوں اعداد ایک ہی سمت اشارہ کرتے ہیں۔ ایک واحد سیٹ پوائنٹ پورے سیل میں ایک سمجھوتہ ہے، نہ کہ کوئی ایسی قدر جو اس پر لاگو ہو۔ پروفائل کو اتنا گرم رکھیں کہ سب سے ٹھنڈا کنارہ گیل ہو جائے، اور مرکز ان سیکنڈوں میں کنارے کی ضرورت سے 30 ڈگری زیادہ درجہ حرارت میں رہتا ہے — مرکز بالکل وہی جگہ ہے جہاں انٹرمیٹالک تہہ سب سے موٹی ہوتی ہے اور جہاں جھکاؤ شروع ہوتا ہے۔ اسے اتنا ٹھنڈا رکھیں کہ مرکز محفوظ رہے، تو سب سے بیرونی پٹیاں بالکل نہ گیل ہونے کا خطرہ مول لیتی ہیں۔
پری ہیٹ مسئلے کا وہ نصف ہے جس کا مالک ویلڈنگ زون نہیں ہے۔ ایک پلیٹ جو اپنے پورے رقبے پر یکساں 120 °C فراہم کرتی ہے، لیمپوں کو جتنی توانائی شامل کرنی ہوتی ہے اسے آدھا کر دیتی ہے، اور ٹھنڈے سیل کو وہی جوڑ حاصل کرنے کے لیے زیادہ گرم چوٹی درکار ہوتی ہے۔ رابطے کا رقبہ، پلیٹ کی ہمواری اور پن لوڈنگ سب اس ابتدائی درجہ حرارت کو بدلتی ہیں، اسی لیے پری ہیٹ کی یکسانی کو چوٹی سے الگ ناپنا فائدہ مند ہے۔ ایک عملی انتباہ: ویلڈنگ زون کو دیکھنے والا پائرومیٹر خود جوڑ کو نہیں دیکھ رہا ہوتا، اور اس کی ریڈنگ کو جوڑ کا درجہ حرارت سمجھنا ان پروفائلز کا ایک معروف سبب ہے جو مطابق نظر آتے ہیں مگر مختلف برتاؤ کرتے ہیں۔
مشین کو جو ورثے میں ملتا ہے وہ بھی اتنا ہی فیصلہ کن ہے۔ کوٹنگ کی موٹائی اور اس کے آکسائیڈ کی حالت، ربن کا کیمبر، سلور گرڈ کی اپنی موٹائی اور فائرنگ، فلوکس کی فعالیت اور عمر، اور سیل کا حرارتی ماس — یہ سب ویلڈنگ زون تک ایسے ان پٹس کے طور پر پہنچتے ہیں جنہیں ریسیپی بدل نہیں سکتی۔ جب کوئی جوڑ فیل ہو، تو مفید سوال صرف یہ نہیں کہ پروفائل کیا تھا، بلکہ یہ بھی کہ ان پٹس میں سے کون سا ان ہفتوں میں بدلا جب یہ فیل ہونا شروع ہوا۔
ایک یا دو سیکنڈ کے اندر حرارت کا بہاؤ تصور کرنے کے قابل ہے، کیونکہ یہ بتاتا ہے کہ دباؤ اور رابطہ ظاہر سے زیادہ کیوں اہم ہیں۔ پلیٹ اپنی سطح پر ایک سٹیپ ان پٹ ہے؛ ربن، پتلا تانبا ہونے کی وجہ سے، تقریباً فوراً درجہ حرارت پر آ جاتا ہے؛ سیل اپنے رابطے والے رخ سے اپنی موٹائی کے ذریعے گرم ہوتا ہے جبکہ ویلڈ زون گرم رہتا ہے۔ اس راستے میں خلل ڈالنے والی کوئی بھی چیز — مڑی ہوئی پلیٹ، اٹھتی ہوئی پن، رواداری کے موٹے سرے پر موجود سیل — ایسے جوڑ کی صورت میں ظاہر ہوتی ہے جو ریسیپی کے فرض سے ٹھنڈا ہے، نہ کہ ایسے جوڑ کی صورت میں جو واضح طور پر غلط ہو۔
ربن کی اپنی کوٹنگ اسی زنجیر کے آخری سرے پر بیٹھتی ہے، اسی لیے کوٹنگ کی موٹائی پروفائل کے ساتھ تعامل کرتی ہے بجائے اس کے کہ محض سولڈر کا اضافہ کرے۔ موٹی کوٹنگ پگھلنے کے لیے زیادہ مصر ہے، فلوکس کے عمل کے لیے لمبا راستہ ہے، اور اگر چوٹی حد سے بڑھ جائے تو کناروں پر گولوں میں جم جانے کے لیے زیادہ مواد ہے۔ موٹائی ایک ڈیزائن قدر ہے، معیار کا انعام نہیں۔
یہ ونڈو تناؤ سے طے ہوتی ہے، نہ کہ پگھلنے کے نقطے سے
تانبا تقریباً 17 حصے فی ملین فی کیلون پھیلتا ہے؛ سلیکان تقریباً 2.6۔ ایک جوڑ مصر کے سولیڈس پر جم جاتا ہے، اور وہاں سے کمرے کے درجہ حرارت تک ربن اپنے نیچے موجود سیل سے 14.4 حصے فی ملین فی کیلون زیادہ سکڑنا چاہتا ہے۔ اس عدم مطابقت کے پاس لچکدار تناؤ کے سوا کوئی جگہ نہیں، اور حساب مختصر ہے:
تناؤ = (17 − 2.6) × 10⁻⁶ × (سولیڈس − 25)
| کوٹنگ کا مرکب | سولیڈس | 25 °C تک عدم مطابقت کا تناؤ | تانبے کی لچکدار حد کے نسبت |
|---|---|---|---|
| زیادہ مواد کی لاگت | 138 °C | 0.16 % | 2.3× |
| اس کی کیا قیمت ہے | 183 °C | 0.23 % | 3.2× |
| SAC305 | 217 °C | 0.28 % | 3.9× |
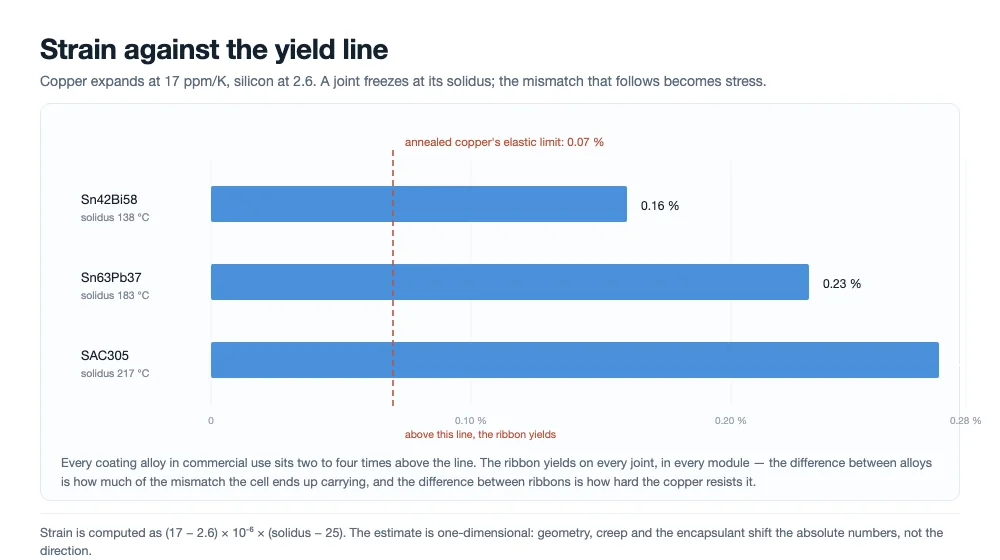
اب اس کا موازنہ کریں کہ تانبا yield ہونے سے پہلے کتنا جذب کر سکتا ہے۔ اینیلڈ تانبے کی yield طاقت تقریباً 80 MPa اور ماڈیولس تقریباً 110 GPa ہے، جو اس کی لچکدار حد کو تقریباً 0.07 فیصد پر رکھتا ہے۔ جدول میں ہر اندراج اس سے دو سے چار گنا ہے۔ ربن ہر جوڑ پر، ہر ماڈیول میں، ہر لائن پر yield کرتا ہے — یہ کوئی نقص نہیں، یہی میکانزم ہے۔ جوڑ اس لیے بچتا ہے کہ تانبا بگڑتا ہے اور عدم مطابقت اپنے اوپر لے لیتا ہے۔
جس کا مطلب ہے کہ سیل جو دباؤ اٹھاتا ہے وہ دو چیزوں سے طے ہوتا ہے: جماؤ کے نقطے کا مسلط کردہ تناؤ کتنا ہے، اور ربن اس کی کتنی سختی سے مزاحمت کرتا ہے۔ پہلی کوٹنگ مصر کی خاصیت ہے۔ دوسری تانبے کی ہے، اور یہی وہ ہے جو آپ خرید سکتے ہیں۔ اسی لیے ربن کی تفصیلات میں زیادہ سے زیادہ نرمی کے بجائے yield طاقت کی حد مانگی جاتی ہے: اتنا نرم کہ سیل سے پہلے yield کرے، اتنا مضبوط کہ جھکے بغیر ہینڈلنگ اور لیمینیشن برداشت کرے۔
ایک دوسرا حرارتی چکر ہے جسے بھولنا آسان ہے: لیمینیٹ۔ لیمینیشن پوری اسٹیک کو کئی منٹ تک 145 سے 160 °C پر رکھتی ہے۔ سولڈر کے لیے اس کا مطلب کریپ ہے، اور کریپ جماؤ کے وقت قید ہوئے دباؤ کی جزوی رہائی ہے۔ ربن کا پلاسٹک سیٹ خود کو واپس نہیں کرتا اور سیل کو اپنی ہمواری واپس نہیں ملتی، مگر جوڑ کا بقایا دباؤ اس حد تک ڈھیلا ہو جاتا ہے جتنا انکیپسولنٹ اجازت دے۔ دو نتائج برآمد ہوتے ہیں: ماڈیول کا حتمی جھکاؤ اسٹرنگنگ پر طے ہوتا ہے اور لیمینیشن سے صرف جزوی طور پر نرم ہوتا ہے، اور دو لائنیں جو ایک جیسے پروفائل چلاتی ہیں مختلف ماڈیول بنا سکتی ہیں اگر ان کی ٹھنڈک اور لیمینیشن سے پہلے اسٹیکنگ مختلف ہو۔
ہمارے لیمینیٹرز میں، ہم اس مرحلے کو 145 سے 160 °C کے درمیان یکساں پلیٹن ہیٹنگ کے ساتھ چلاتے ہیں، جس سے سولڈر جوڑ جمے ہوئے دباؤ کو چھوڑ دیتے ہیں بغیر اس کے کہ نیچے موجود سیل انٹرفیس کو لیمینیٹ بھر میں غیر یکساں حرارتی گریڈینٹس کا سامنا ہو۔
لہٰذا ونڈو کی دو دیواریں ہیں، اور وہ مخالف سمتوں میں کھینچتی ہیں۔ اس کے نیچے، کوٹنگ کبھی کافی مارجن کے ساتھ اپنے لیکوڈس سے آگے نہیں بڑھتی، گیلا پن نامکمل رہتا ہے، اور جوڑ پل میں فیل ہو جاتا ہے۔ اس کے اوپر، تناؤ اور سیل بھر میں غیر یکسانی بڑھتی ہے، اور ناکامی جوڑ سے سلیکان کی طرف منتقل ہو جاتی ہے۔ دونوں دیواریں سیل کی موٹائی کے ساتھ حرکت کرتی ہیں: پتلا سیل کم حرارتی ماس رکھتا ہے، اسی گریڈینٹ پر زیادہ جھکتا ہے، اور پھٹنے سے پہلے کم تناؤ برداشت کرتا ہے۔
اوپر کا تخمینہ یک جہتی ہے اور جیومیٹری، کریپ اور لیمینیشن کے دوران اسٹیک کی پابندی کو نظر انداز کرتا ہے۔ حقیقی اسمبلی کے لیے مطلق اعداد بدلیں گے۔ سمت اور ترتیبِ مقدار نہیں بدلتی، اور یہی وہ چیزیں ہیں جو ونڈو کو تنگ بناتی ہیں۔
HJT اور بیک کانٹیکٹ سیل اسے مزید تنگ کرتے ہیں
دو سیل آرکیٹیکچرز ایک ہی ونڈو پر مختلف اطراف سے دباؤ ڈالتے ہیں۔
ہیٹروجنکشن سیلز شفاف کنڈکٹو آکسائیڈ کے نیچے ایک ایمورفس سلیکان پیسیویشن اسٹیک رکھتے ہیں۔ یہ اسٹیک روایتی ری فلو چوٹی برداشت نہیں کرتا، اور پورے اسٹرنگنگ مرحلے کی عملی حد عام طور پر 200 °C یا اس سے کم بتائی جاتی ہے۔ اس کے دو حل ہیں: کم درجہ حرارت والی کوٹنگ مصر — SnBi نظام، جس کا سولیڈس تقریباً 138 °C ہے — اور کنڈکٹو ایڈہیسو جو 150 سے 170 °C کی حد میں کیور ہوتا ہے۔ دونوں کام کرتے ہیں۔ کوئی بھی مفت نہیں: بسمتھ والے جوڑ ٹن-لیڈ یا ٹن-سلور سے کم لچکدار ہوتے ہیں، اس لیے پہلے دن صحت مند نظر آنے والی پل طاقت ایسے جوڑ کے بارے میں کچھ نہیں بتاتی جو 25 سال حرارتی چکر سے گزرے گا، اور ایڈہیسو جوڑ سادگی کو قیمت اور کیور کنٹرول کے بدلے بیچتے ہیں۔
بیک-کانٹیکٹ سیلز ونڈو پر مکینیکل پہلو سے حملہ کرتے ہیں۔ وہ بنیادی طور پر یک طرفہ ہوتے ہیں، اس لیے سامنے والی ربن پیچھے والی کو متوازن کرنے کے لیے موجود نہیں ہوتی، اور 240 °C پر جہاں روایتی اسٹرنگنگ پسند کرتی ہے وہ اتنا جھک جاتے ہیں کہ آگے کی ہینڈلنگ میں خلل ڈال دیں۔ یہی دباؤ اس خاندان کے لیے ٹیپ پر مبنی اور چپکنے والی اسٹرنگنگ کے پیچھے ہے، اور یہ میٹالرجیکل سے پہلے ایک مکینیکل مسئلہ ہے: وہی جوڑ جو ڈبل-سائیڈڈ سیل پر ٹھیک ہوگا، یک طرفہ سیل پر وارپیج کا ذریعہ بن جاتا ہے۔
0BB جوڑ کو لیمینیٹر میں منتقل کرتا ہے
بس بار سیلز جوڑ اسٹرنگر پر بناتے ہیں اور اسٹرنگر پر اس کا معائنہ کرتے ہیں۔ زیرو-بس بار انٹرکنکشن اس جملے کے دونوں حصوں کو توڑ دیتا ہے۔ راستے پر منحصر ہے، برقی کنکشن یا تو اسٹرنگر پر بنایا جاتا ہے جس میں مکینیکل بانڈ چپکنے والے کے ذریعے شامل کیا جاتا ہے، یا چپکنے والا تار کو اپنی جگہ پر رکھتا ہے اور اصل الائینگ لیمینیٹر کے نیچے ہوتی ہے۔ تیسرے راستے میں ایک ہی فلم چپکنے والا، سیل اور تار کو ایک ساتھ لیمینیٹر میں لے جاتی ہے، اور کچھ بھی سولڈر نہیں ہوتا۔
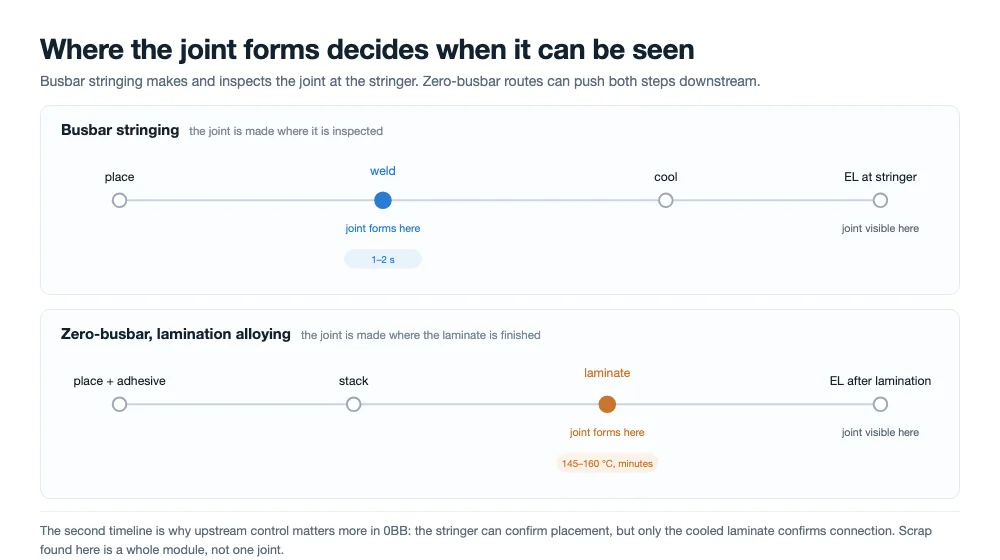
ربن کے لیے، نتائج فلسفیانہ کے بجائے مخصوص ہیں۔ کوٹنگ کا سالیڈس ایک میٹالرجیکل تفصیل ہونا چھوڑ کر ایک پروسیس پیرامیٹر بن جاتا ہے: لیمینیشن-الائینگ راستے میں اسے لیمینیشن ونڈو کے اندر پگھلنا ہوتا ہے، جو EVA کے لیے تقریباً 145 سے 150 °C اور POE کے لیے تھوڑا زیادہ ہوتا ہے۔ ٹن-لیڈ یا SAC کوٹنگ اس تک کبھی نہیں پہنچتی، اور جو کم درجہ حرارت والی کوٹنگ پہنچتی ہے اسے ایک ساتھ انکیپسولنٹ، چپکنے والے اور سیل کی اپنی درجہ حرارت کی حد سے ہم آہنگ کرنا ہوتا ہے۔
EVA کے ساتھ زیرو-بس بار اسٹیک چلاتے وقت، ہم چیمبر کو اسی 145 سے 150 °C ونڈو کے اندر رکھتے ہیں تاکہ کوٹنگ ہر تار کے رابطے پر قابل اعتماد طریقے سے ری فلو اور الائے ہو جائے، بغیر انکیپسولنٹ کو بلبلے بنائے یا گرڈ کو بے ترتیب کیے۔
جوڑ کا رقبہ بھی سکڑ جاتا ہے۔ بس بار کے بغیر پلیسمنٹ کی غلطی معاف کرنے کے لیے کوئی چوڑا پیڈ نہیں ہوتا؛ رابطہ وہاں ہوتا ہے جہاں باریک تار فنگر کو عبور کرتا ہے، اور اس رقبے کا وہ حصہ جو واقعی گیلا ہوتا ہے وہی کرنٹ لے کر جاتا ہے۔ باریک تار کا مطلب یہ بھی ہے کہ سیدھائی اور سختی کی تفصیلات سخت ہو جاتی ہیں، کیونکہ بھٹکتا ہوا تار اب 1 mm بس بار سے چھپتا نہیں۔
سب سے مہنگی تبدیلی ربن میں بالکل نہیں ہے۔ یہ وہ جگہ ہے جہاں نقص نظر آتا ہے۔ لیمینیٹر کے نیچے بننے والے جوڑ کا معائنہ صرف لیمینیشن کے بعد ہو سکتا ہے، جب ماڈیول پہلے ہی اسمبل ہو چکا ہوتا ہے اور ناکامی کی سکریپ ویلیو پورا لیمینیٹ ہوتا ہے۔ اسٹرنگر کوالٹی اسکرین ہونا چھوڑ دیتا ہے، اور جو کنٹرولز پہلے جوڑ پر مسائل پکڑتے تھے انہیں اپ اسٹریم منتقل ہونا پڑتا ہے — کوٹنگ کی موٹائی، تار کی پلیسمنٹ کی درستگی، چپکنے والے کا وزن — جہاں وہ فی نقص سستے ہیں مگر دیکھنا مشکل ہے۔
ہر راستے میں اسٹرنگر جو چیز رکھتا ہے وہ پلیسمنٹ ہے۔ تار کو صحیح فاصلے اور صحیح ٹینشن کے ساتھ فنگر پر پہنچنا ہوتا ہے، اور چپکنے والے کو ہینڈلنگ کے دوران لیمینیٹر تک اسے وہیں تھامے رکھنا ہوتا ہے۔ یہ سولڈرنگ سے مختلف مہارت ہے: ٹیون کرنے کے لیے کوئی ری فلو ونڈو نہیں، دیکھنے کے لیے کوئی گیلا پن نہیں، اور کوئی پل ٹیسٹ نہیں جو ایک جوڑ پر چلایا جا سکے۔ کنٹرولز وژن، ٹینشن اور چپکنے والے کا وزن ہیں، اور تصدیق لیمینیٹ کے ٹھنڈا ہونے کے بعد لی گئی EL تصویر ہے۔
یہی وجہ ہے کہ زیرو-بس بار کی منتقلی بدل دیتی ہے کہ ربن سپلائر سے کیا ثابت کرنے کو کہا جاتا ہے۔ بس بار اسٹرنگنگ میں، ربن کا کام جوڑ بہ جوڑ تصدیق کیا جا سکتا تھا۔ لیمینیشن الائینگ میں، ربن، چپکنے والا اور انکیپسولنٹ ایک نظام بناتے ہیں جس کا رویہ صرف آخر میں نظر آتا ہے، اور تفصیلات کو آزاد اقدار کے مجموعے کے بجائے مطابقت کی شرط کے طور پر لکھنا ہوتا ہے۔
چھ نقائص اور ہر ایک آپ کو کیا بتا رہا ہے
| علامت | عام وجہ | پہلی چیز جسے چیک کرنا ہے |
|---|---|---|
| ٹھنڈا جوڑ، کم پل اسٹرینتھ | پیک بہت کم، فلوکس میعاد ختم یا کم لگایا گیا، کوٹنگ آکسائیڈ | کوٹنگ سالیڈس کے مقابل پروفائل؛ فلوکس بیچ کی تاریخ |
| زرد، زیادہ سولڈر شدہ جوڑ | پیک بہت زیادہ یا ڈویل بہت طویل | ایمیٹر ایجنگ؛ حالیہ ریسیپی تبدیلی |
| اسٹرنگنگ کے بعد مائیکرو کریکس | ربن بہت سخت، پن پریشر زیادہ، غیر مساوی حرارت | موجودہ ربن بیچ کی ییلڈ اسٹرینتھ؛ پن فورس |
| ربن پیڈ سے ہٹا، سفید کنارہ | کیمبر، پلیسمنٹ کی غلطی | آنے والے سرٹیفکیٹ کے مقابل کیمبر کی حد |
| سولڈر بالز | کوٹنگ بہت موٹی، پیک بہت زیادہ | فی طرف کوٹنگ کی موٹائی |
| اسٹرنگ بو | تھرمل مماثلت کی کمی، سخت ربن، تیز ٹھنڈک | ربن کی نرمی، ٹھنڈک کی شرح، سیل کی موٹائی |
یہ جدول صرف اسی صورت مفید ہے جب اسے تشخیص کے بجائے اخراج کی ترتیب کے طور پر پڑھا جائے۔ دو مختلف وجوہات ایک ہی علامت پیدا کر سکتی ہیں، اور فرق کرنے والا ثبوت عام طور پر سستا ہوتا ہے: کیمبر گیج، معلوم-اچھے بیچ پر پل ٹیسٹ، کراس-سیکشن۔ ڈی بگنگ کو سست بنانے والی چیز خود تشخیص نہیں بلکہ ایک وقت میں دو لیور بدلنا ہے، کیونکہ پھر پروسیس کے پاس بہتری کو منسوب کرنے کا کوئی طریقہ نہیں ہوتا۔
ربن اور پروسیس کی تفصیلات میں کیا ڈالنا ہے
چھ اقدار اس مضمون کی زیادہ تر دلیل کا احاطہ کرتی ہیں۔ انہیں واضح طور پر لکھنا اس لیے قابلِ قدر ہے کیونکہ ہر ایک ناکامی کے ایسے موڈ سے جڑی ہے جسے لائن ورنہ رات 3 بجے دریافت کرے گی۔
| تفصیل | یہ فہرست میں کیوں ہے |
|---|---|
| ییلڈ اسٹرینتھ بطور رینج (Rp0.2) | یہ طے کرتی ہے کہ ربن سیل کے بجائے کتنا مماثلت کا اسٹرین جذب کرتا ہے |
| فی طرف کوٹنگ کی موٹائی، رواداری کے ساتھ | سولڈر بال کی تشکیل اور گیلا کرنے کے لیے دستیاب الائے کی مقدار کو چلاتی ہے |
| کوٹنگ الائے اور اس کا سالیڈس | وہ اسٹرین طے کرتا ہے جہاں سے جوڑ شروع ہوتا ہے، اور وہ لیمینیشن ونڈو جس میں یہ کام کر سکتا ہے |
| کیمبر اور سیدھائی کی حد | سفید کنارے اور ربن-آف-پیڈ نقائص کو روکتی ہے جو لائن کی رفتار کے ساتھ بڑھتے ہیں |
| پروفائل کے مقابل فلوکس ایکٹیویشن ونڈو | یقینی بناتی ہے کہ کوٹنگ اپنے لیکوڈس تک پہنچنے سے پہلے فلوکس فعال ہو |
| پیک اور کنارے سے مرکز تک یکسانی | مرکز کو زیادہ گرم کیے بغیر سب سے ٹھنڈی پٹی کو گیلا رکھتی ہے |
اگر آپ کو ترجیح دینی ہو، تو yield strength کی حد اور coating کا solidus وہ دو چیزیں ہیں جو ناکامی کی شرح کے بجائے ناکامی کے انداز کو بدلتی ہیں۔ قدرے زیادہ موٹی ribbon solder balls پیدا کرے گی اور اسے رواداری سے درست کر دیا جائے گا۔ قدرے زیادہ سخت ribbon پتلی wafers پر پھٹے ہوئے cells اور ایک scrap واقعہ پیدا کرتی ہے جو بیچ کی منظوری کے ہفتوں بعد سامنے آتا ہے۔ جب خریداری کا فیصلہ فی ٹن قیمت پر آ جائے تو یہ عدم توازن یاد رکھنے کے قابل ہے۔
تصدیق آمد پر ہونی چاہیے، لائن پر نہیں۔ Pull strength، coating کی موٹائی، camber اور cross-section فی کھیپ منٹوں میں ہو جاتے ہیں؛ ایک پھٹی ہوئی string ان cells، مزدوری اور اس module لائن کے شیڈول کی قیمت لگاتی ہے جو اس کے بعد تھی۔ آنے والے ٹیسٹ اتنے سستے ہیں کہ واحد حقیقی سوال یہ ہے کہ کیا انہیں چلانے کے لیے کسی کو مقرر کیا گیا ہے۔
اکثر پوچھے جانے والے سوالات
سولر سیلز کس درجہ حرارت پر سولڈر کیے جاتے ہیں؟
روایتی ٹن پر مبنی coatings کے ساتھ جوڑ پر peak عام طور پر 230 سے 250 °C ہوتا ہے، جو 120 °C کے قریب preheat کے بعد ایک سے دو سیکنڈ میں پہنچتا ہے۔ Heterojunction cells اس مرحلے کو 200 °C یا اس سے کم پر محدود رکھتے ہیں، اسی لیے وہ کم درجہ حرارت والے alloys یا conductive adhesive استعمال کرتے ہیں۔ zero-busbar راستوں میں جہاں جوڑ laminator کے نیچے بنتا ہے، alloying لگ بھگ 145 سے 160 °C کی lamination ونڈو میں ہوتی ہے۔
ٹھنڈا ہوتے وقت ribbon yield کیوں کرتی ہے؟
کیونکہ mismatch strain کاپر کی لچکدار طور پر جذب کرنے کی صلاحیت سے دو سے چار گنا زیادہ ہوتا ہے۔ 183 °C کے tin-lead solidus سے کمرے کے درجہ حرارت تک strain تقریباً 0.23 فیصد ہے؛ annealed copper کی لچکدار حد تقریباً 0.07 فیصد ہے۔ زائد حصے کو plastic deformation بننا پڑتا ہے، اور یہی مطلوبہ رویہ ہے — ribbon yield کرتی ہے تاکہ silicon نہ کرے۔
کیا موٹی intermetallic تہہ مضبوط جوڑ بناتی ہے؟
نہیں۔ تقریباً 1 سے 3 مائیکرو میٹر کی مسلسل تہہ bond strength اور toughness کا بہترین امتزاج دیتی ہے۔ اس سے پتلی ہو تو bond نامکمل ہوتا ہے۔ تقریباً 5 مائیکرو میٹر سے موٹی ہو تو interface ٹوٹنے والا ہوتا ہے اور وہاں سے شروع ہونے والا شگاف رکنے کے بجائے اسی کے ساتھ چلتا ہے۔ درجہ حرارت پر دورانیہ تہہ کو bond بہتر کرنے سے زیادہ تیزی سے بڑھاتا ہے۔
کیا busbarless cell کو stringer پر سولڈر کیا جا سکتا ہے؟
ہاں، ان راستوں میں جہاں تار stringer پر ویلڈ کیا جاتا ہے اور adhesive مکینیکل bond فراہم کرتا ہے۔ اس راستے میں جہاں adhesive تار کو تھامے رکھتا ہے اور alloy lamination کے دوران پگھلتا ہے، stringer پر solder reflow بالکل نہیں ہوتا۔ یہ فرق آلات کے انتخاب کے لیے اہم ہے، کیونکہ دونوں راستے process control مختلف مشینوں میں رکھتے ہیں۔
zero-busbar نقائص lamination کے بعد ہی کیوں ظاہر ہوتے ہیں؟
کیونکہ lamination-alloying راستے میں جوڑ اس وقت تک موجود نہیں ہوتا جب تک laminate درجہ حرارت تک نہ پہنچے۔ stringer صرف رکھتا اور تھامتا ہے؛ برقی رابطہ بعد میں بنتا ہے۔ lamination سے پہلے کوئی بھی معائنہ جگہ کی تصدیق کر سکتا ہے مگر رابطے کی نہیں، اسی لیے coating، adhesive اور جگہ پر upstream controls کی اہمیت روایتی لائن کے مقابلے میں زیادہ ہے۔
کیا flux کی باقیات جوڑ کو کمزور کرتی ہیں؟
براہ راست نہیں۔ جوڑ کی مضبوطی wetting اور intermetallic تہہ سے طے ہوتی ہے؛ سطح پر پڑی باقیات ان میں سے کسی کو نہیں بدلتیں۔ باقیات طویل مدتی reliability اور module کی ظاہری شکل کے لیے اہم ہیں، جو اس بات سے الگ معاملہ ہے کہ جوڑ بنا یا نہیں۔
میں cold joint اور lifted ribbon میں فرق کیسے پہچانوں؟
fracture surface کو دیکھیں۔ cold joint alloy-to-grid interface پر الگ ہوتا ہے اور grid کو زیادہ تر سالم چھوڑ دیتا ہے، اکثر ایک ہموار، چمکدار oxide فلم نظر آتی ہے۔ lifted یا غلط جگہ رکھی گئی ribbon grid میں چیر ڈالتی ہے یا اس کے ساتھ grid metal اکھاڑ لیتی ہے۔ EL تصویر پر دونوں ایک جیسے لگتے ہیں مگر لائن پر مختلف مسائل ہیں۔
کیا کم peak درجہ حرارت ہمیشہ cell کی عمر بڑھاتا ہے؟
نہیں۔ peak کم کرنے سے strain اور bow کم ہوتے ہیں، مگر اگر یہ اتنا کم ہو جائے کہ coating ٹھیک سے wet نہ ہو، تو جوڑ مکینیکل طور پر اس سے بہت پہلے ناکام ہو جاتا ہے جتنی cell کی عمر ہوتی۔ بہترین option وہ بلند ترین peak ہے جو پھر بھی strain اور edge-to-centre gradient کو حدود میں رکھے، نہ کہ وہ کم ترین peak جو مشین برقرار رکھ سکے۔
حتمی خیالات
ribbon کا جوڑ ایک یا دو سیکنڈ میں طے ہوتا ہے، چار متغیرات سے جو مشین کنٹرول کرتی ہے اور چھ سے جو اسے ورثے میں ملتے ہیں۔ metallurgy فرش طے کرتی ہے، strain چھت طے کرتا ہے، اور دونوں دیواریں قریب آ رہی ہیں جیسے جیسے cells پتلے ہوتے جا رہے ہیں، architectures ٹھنڈے ہو رہے ہیں، اور zero-busbar جوڑ کو laminator کے نیچے دھکیل رہا ہے۔ اچھی خبر یہ ہے کہ لیور عام ہیں: flux سے مماثل profile، درست yield strength کی حد والی ribbon، اور آنے والے ٹیسٹ جو خراب بیچ کو پھٹی ہوئی string بننے سے پہلے پکڑ لیں۔
متعلقہ مطالعہ:
- ٹیبر اور اسٹرنگر مشین: یہ کیسے کام کرتی ہے اور انتخاب کیسے کریں
- شمسی سیل اسٹرنگر میکانزم: زون بہ زون رہنما
- PV ربن مواد: تانبے کا مرکز، سختی اور کوٹنگ
- PV ربن کی ساخت اور اقسام: چپٹا، گول اور شکل دار
- 0BB سیل ٹیکنالوجی: بس بار ہٹانے سے کیا تبدیل ہوتا ہے
- فوٹو وولٹک سولڈرنگ کے لیے flux کیوں ضروری ہے
- سولر ماڈیول stringing: cold solder joints کا ازالہ
- PV ribbon ٹیسٹ کے طریقے: پیداوار سے پہلے کیا تصدیق کریں
ذرائع: Joseph et al.، EPJ Photovoltaics 16, 9 (2025) سے thermal profile ڈیٹا، جو صنعتی stringer پر infrared ribbon welding کا تصدیق شدہ ماڈل ہے؛ کاپر اور silicon کے شائع شدہ coefficients of thermal expansion سے شمار کردہ strain اعداد و شمار؛ back-contact cells کے لیے روایتی stringing درجہ حرارت پر bow کے مشاہدات جیسا کہ TaiyangNews نے رپورٹ کیے۔
ہم سنگل اور ڈبل چیمبر سولر پینل لیمینیشن مشینیں آئل ہیٹڈ یا الیکٹرک پلیٹنز کے ساتھ فراہم کرتے ہیں تاکہ معیاری stringed ماڈیولز اور zero-busbar lamination-alloying شیڈول دونوں کی معاونت ہو سکے۔ اگر آپ اپنا thermal cycle بہتر بنا رہے ہیں یا نئی encapsulant ترکیبیں qualify کر رہے ہیں، تو آلات کی جانچ کے لیے اپنا module stack، lay-up ڈرائنگز، یا نمونہ مواد ہماری انجینئرنگ ٹیم کے ساتھ شیئر کریں۔