صحیح سولر ماڈیول لیمینیٹر کا انتخاب کیسے کریں
فہرست مضامین
مختصر جواب: سولر ماڈیول لیمینیٹر کا انتخاب ماڈیول ڈرائنگ اور لیمینیشن ریسیپی سے شروع ہوتا ہے، نہ کہ بروشر پر دیے گئے سالانہ MW کے عدد سے۔ چیمبر کا سائز پہلا فیصلہ ہے کیونکہ یہ طے کرتا ہے کہ ایک وقت میں کتنے ماڈیول لوڈ ہوں گے: 2200 mm بائی 3600 mm کا چیمبر تین روایتی 72-سیل ماڈیولز کے لیے مخصوص کیا گیا تھا، 2300 mm بائی 4600 mm کا چیمبر چار کے لیے، اور پانچ کے لیے بڑے چیمبر، یہ سب پرانے ماڈیول فارمیٹس پر مبنی تھے جنہیں موجودہ بڑے فارمیٹ ماڈیولز کے لیے نئی لے آؤٹ ڈرائنگ کے بغیر دوبارہ استعمال نہیں کرنا چاہیے۔ ایسی تفصیلات جو ماڈیولز کے درمیان کم از کم 50 mm کا فاصلہ لازمی قرار دیتی ہیں، اس کا مطلب ہے کہ پلیٹن کے رقبے کو ماڈیول کے رقبے پر تقسیم کرنا لوڈ کو بڑھا چڑھا کر پیش کرتا ہے۔ ایسا سپلائر جو 156 mm سیلز اور 275 W ماڈیولز استعمال کرتے ہوئے صلاحیت بتاتا ہے، اسی مشین کے لیے زیادہ MW عدد دکھائے گا۔ اس کے بجائے فی گھنٹہ قابلِ فروخت ماڈیولز کا موازنہ کریں۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
پروڈکٹ کا جائزہ اور انتخاب کا طریقہ کار
ماڈیول کی ضروریات کی بنیاد پر انتخاب
سولر ماڈیول منتخب کرنا پر۔ الگ تھلگ آلات کے بروشرز سے آگے دیکھنے کا تقاضا کرتا ہے۔ لیمینیٹر چیمبر کا سائز ماڈیول کے طول و عرض سے مطابقت رکھنا چاہیے، اس کا سائیکل مجموعی پروڈکشن لائن کی رفتار سے ہم آہنگ ہونا چاہیے، اور اس کا ویکیوم اور درجہ حرارت کا پروفائل مخصوص encapsulant (EVA یا POE) کے مطابق ہونا چاہیے۔ آلات کا انتخاب پروموشنل مواد میں چھپے سالانہ MW اعداد و شمار کے بجائے ماڈیول ڈرائنگز اور لیمینیشن ریسیپی سے ہونا چاہیے۔
اشتہار شدہ MW ریٹنگز اکثر پرانے ماڈیول فارمیٹس (مثلاً 156 mm سیلز، 275 W ماڈیولز) کی بنیاد پر صلاحیت کا حساب لگاتی ہیں۔ زیادہ ماڈیول واٹج اشتہار شدہ MW کو بڑھا دیتا ہے حالانکہ کل پینل تھروپٹ یکساں رہتا ہے۔ معروضی جائزے کے لیے، مشینوں کا موازنہ فی گھنٹہ قابل فروخت ماڈیولز کی بنیاد پر کریں:
فی گھنٹہ قابل فروخت ماڈیولز = فی لوڈ ماڈیولز × فی گھنٹہ مکمل لوڈز × فرسٹ پاس ییلڈ × اپ ٹائم
لوڈنگ ڈرائنگز کی اہمیت
انتخاب ماڈیول کے طول و عرض، شیشے کی موٹائی، لے اپ تفصیلات، انکیپسولنٹ کی خصوصیات، اور جنکشن باکس کی پوزیشنوں سے شروع ہوتا ہے۔ ایک پیمانے والی لوڈنگ ڈرائنگ میں درست کلیئرنس کا مظاہرہ ہونا چاہیے۔ مثال کے طور پر، ماڈیولز کے درمیان 50 mm کی کلیئرنس برقرار رکھنے کا مطلب ہے کہ پلیٹن ایریا کو ماڈیول ایریا سے صرف تقسیم کرنا لوڈ کی صلاحیت کو بڑھا چڑھا کر پیش کرتا ہے۔ چیمبر فارمیٹس کا جائزہ جدید بڑے فارمیٹ ماڈیول کے طول و عرض کے مقابلے میں لیا جانا چاہیے۔
تکنیکی پیرامیٹرز اور کنفیگریشن میٹرکس
چیمبر آرکیٹیکچر کا انتخاب
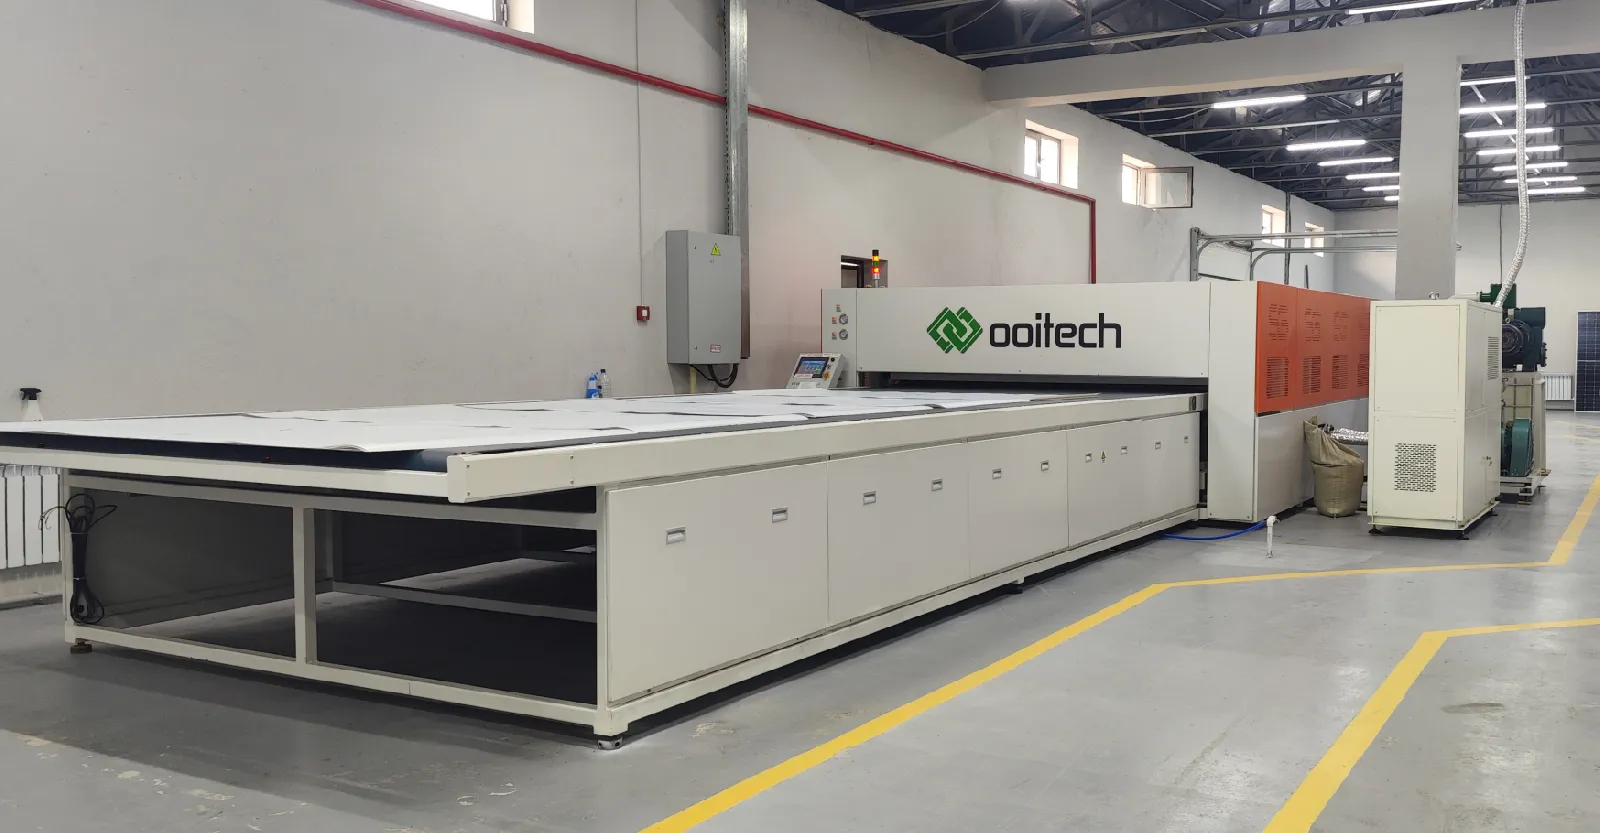
سنگل چیمبر لیمینیٹر ایک ہی چیمبر میں انخلا، دباؤ، کیورنگ، اور وینٹنگ انجام دیتا ہے۔ اس کا فٹ پرنٹ چھوٹا اور یوٹیلیٹی کی طلب کم ہوتی ہے۔ ڈوئل چیمبر لیمینیٹرز لیمینیشن کو کیورنگ سے الگ کرتے ہیں، جس سے ایک لوڈ کیور ہوتا ہے جبکہ اگلا لوڈ انخلا سے گزرتا ہے، جس سے فی گھنٹہ پیداوار دوگنی ہو جاتی ہے۔
| کنفیگریشن | مؤثر ورکنگ ایریا | بتایا گیا ورک سائیکل | اوسط آپریٹنگ پاور | مجموعی سائز | موزوں استعمال |
|---|---|---|---|---|---|
| نیم خودکار | 1100 × 2200 mm | ≤18 منٹ | ≤18 kW | 2.65 × 2.30 × 1.35 m | مرمت، پائلٹ کام، چھوٹے ماڈیولز |
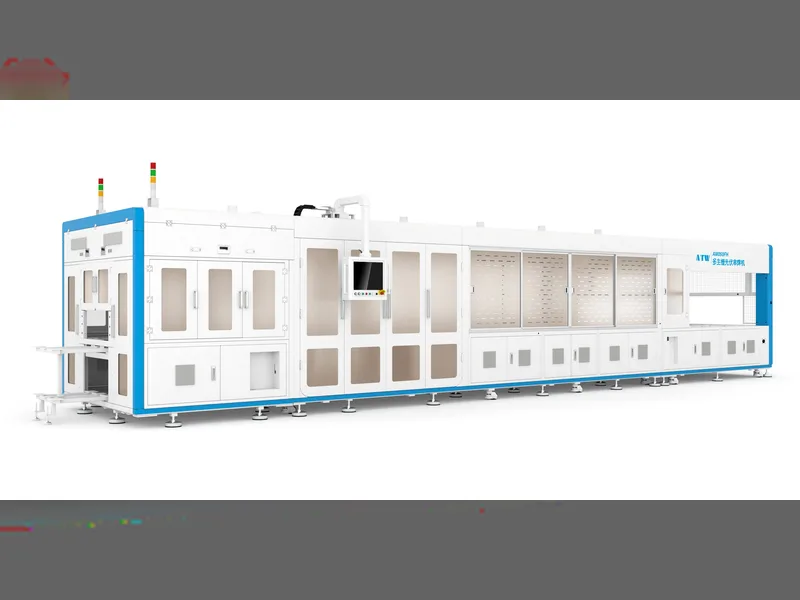
| خودکار سنگل چیمبر | 2200 × 3600 mm | ≤18 منٹ | ≤30 kW | 12.1 × 3.15 × 1.8 m | کم پیداواری حجم |
| خودکار ڈوئل چیمبر | فی چیمبر 2200 × 3600 mm | ≤9 منٹ | ≤60 kW | 16.9 × 3.15 × 1.8 m | مسلسل ماڈیول پیداوار |
| اسٹیکڈ ڈوئل چیمبر | چار 2400 × 4600 mm ورکنگ لیولز | ≤9 منٹ | ≤130 kW | 22.1 × 3.50 × 2.65 m | محدود فرش ایریا کے ساتھ زیادہ پیداوار |
| بڑا ڈوئل چیمبر | فی چیمبر 2700 × 8700 mm | ≤9 منٹ | ≤95 kW | 37.3 × 3.68 × 1.8 m; 63 t | بڑے ماڈیولز اور زیادہ حجم والی لائنیں |
ویکیوم اور تھرمل خصوصیات
ویکیوم کارکردگی کے لیے گرم، بھرے چیمبر میں تیز انخلا ضروری ہے۔ سسٹمز عام طور پر روٹری وین پمپس (مثلاً 2X-70) کے ساتھ روٹس بوسٹرز (مثلاً ZJP300 یا ZJP600) استعمال کرتے ہیں تاکہ ڈوئل چیمبر کنفیگریشنز میں 90 سیکنڈ کے اندر 100 Pa سے کم پروسیس پریشر حاصل ہو۔ ہیٹنگ سسٹمز ملٹی زون PID کنٹرول کے ساتھ ہیٹ ٹرانسفر آئل استعمال کرتے ہیں، جو فی چیمبر کم از کم پانچ پیمائشی پوائنٹس پر ±1.5°C سے ±2.0°C کے اندر پلیٹن درجہ حرارت کی یکسانی فراہم کرتے ہیں۔
تکنیکی فوائد اور اہم جائزہ عوامل
ان ویکیوم اور تھرمل اعداد و شمار کے پیچھے کی وجوہات، بشمول روٹس بوسٹرز کو روٹری وین پمپس کے ساتھ کیوں جوڑا جاتا ہے، بیان کی گئی ہیں لیمینیٹر ویکیوم پمپس، EVA ونڈو اور پمپ سیٹ کو کیسے ترتیب دیا جاتا ہے.
لائن سنکرونائزیشن اور ٹائمنگ
لائن لیول بفر میچنگ: لیمینیٹر کو اسٹرنگنگ، لے اپ، بفر، کولنگ، انسپیکشن، اور فریمنگ اسٹیشنز کے ساتھ بغیر کسی رکاوٹ کے ضم ہونا چاہیے۔ ڈاؤن اسٹریم ہینڈلنگ کی صلاحیت حقیقی لائن آؤٹ پٹ کا تعین کرتی ہے۔
واضح سائیکل ٹائم تعریفیں: تفصیلی ٹائم چارٹس میں لوڈنگ، چیمبر ون انخلا/دباؤ، ٹرانسفر، چیمبر ٹو کیورنگ، وینٹنگ، اور ان لوڈنگ شامل ہونی چاہیے، جس سے کل قیام کا وقت EVA/POE کیور ونڈوز کے مطابق ہو۔
جدید ویکیوم آرکیٹیکچر: روٹس بوسٹر پمپس کے ساتھ مل کر ہائی والیوم انخلا ڈبل گلاس اور backsheet اسٹیکس میں ہوا کے پھنسنے اور بلبلے بننے کو روکتا ہے۔
سخت پلیٹن یکسانی: ملٹی پوائنٹ PID ہیٹنگ بڑے فارمیٹ گلاس ماڈیولز میں سرد کونوں کے بغیر یکساں کراس لنکنگ کو یقینی بناتی ہے۔
معاہداتی اپ ٹائم اور دیکھ بھال کی صلاحیت: آلات کے استعمال کے اہداف (98%-99%) میں خارج شدہ آپریشنل وقت، سلیکون ڈایافرام کی تبدیلی کے شیڈول (3,000+ سائیکلز)، اور خودکار بیلٹ کلیننگ سسٹمز کی وضاحت ہونی چاہیے۔
پروڈکٹ ایپلیکیشنز اور لائن انٹیگریشن
ایپلیکیشن منظرنامے
پائلٹ لائنیں اور R&D سہولیات: نیم خودکار کنفیگریشنز (1100 × 2200 mm) چھوٹے بیچ ماڈیول پیداوار، پروسیس ٹیسٹنگ، اور ماڈیول مرمت کے لیے مثالی ہیں۔
معیاری کمرشل لائنیں: خودکار سنگل چیمبر اور ڈوئل چیمبر یونٹس (2200 × 3600 mm) درمیانے سے زیادہ حجم والی سولر پینل مینوفیکچرنگ کے لیے تیار کیے گئے ہیں۔
ہائی ڈینسٹی مینوفیکچرنگ پلانٹس: اسٹیکڈ ملٹی لیول ڈوئل چیمبر کنفیگریشنز جگہ کی کمی والی سہولیات میں فی مربع میٹر زیادہ سے زیادہ پیداوار حاصل کرتی ہیں۔
لارج فارمیٹ اور یوٹیلیٹی اسکیل لائنیں: توسیع شدہ ڈوئل چیمبر یونٹس (2700 × 8700 mm تک) جو بھاری ڈبل گلاس، TOPCon، HJT، اور PERC ماڈیول مینوفیکچرنگ کی معاونت کے لیے تیار کیے گئے ہیں۔
سہولت انٹیگریشن کی ضروریات: تنصیب کے لیے درست سہولت منصوبہ بندی لازمی ہے جس میں 380V/50Hz پاور، 0.6–0.8 MPa نیومیٹک سپلائی، ویکیوم پمپ کولنگ واٹر، فرش لوڈ ریٹنگز 1.5 t/m² تک، اور فرش فلیٹنس ±10 mm کے اندر شامل ہیں۔
سفارش کی ضروریات اور FAT قبولیت
تفصیلات کی چیک لسٹ اور قبولیت کے معیار
مناسب لیمینیٹر ماڈل کا جائزہ لینے اور انتخاب کرنے کے لیے پانچ اہم ڈیٹا ان پٹس درکار ہیں:
تفصیلی ماڈیول ڈیزائن ڈرائنگ اور جہتی لفافہ۔
شیشہ، انکیپسولنٹ، اور بیک شیٹ/عقبی شیشے کے اسٹیک کی تفصیلات۔
انکیپسولنٹ ٹیکنیکل ڈیٹا شیٹ (EVA یا POE کیور ونڈوز)۔
فی شفٹ مطلوبہ ماڈیول آؤٹ پٹ اور آپریشنل ہدف۔
سہولت لے آؤٹ پلان جو یوٹیلیٹی ڈراپ پوائنٹس (بجلی، ہوا، ٹھنڈا پانی) کی نشاندہی کرتا ہے۔
فیکٹری ایکسیپٹنس ٹیسٹنگ (FAT)
حتمی FAT تشخیص کو مستحکم آپریشنل درجہ حرارت پر مسلسل لوڈز کے ذریعے حقیقی پروڈکشن میٹریل اسٹیکس چلانے چاہئیں۔ FAT کے دوران ریکارڈ کیے جانے والے کلیدی قبولیت میٹرکس میں فی گھنٹہ تیار شدہ ماڈیولز، ویکیوم پمپ کروز، پلیٹن کی ملٹی پوائنٹ تھرمل تقسیم، PLC الارم لاگز، فرسٹ پاس ییلڈ، اور منصوبہ بند دیکھ بھال کے بعد دوبارہ شروع ہونے کا وقت شامل ہیں۔
متعلقہ: بسنگ (اوورلیپ سولڈرنگ) سیل میں دراڑ کیوں پیدا کرتی ہے جوڑ کی جیومیٹری کو ڈھانپتا ہے جس پر پھر لیمینیشن عمل کرتی ہے، جو اکثر وہ جگہ ہوتی ہے جہاں سینٹر ہول کریک شروع ہوتی ہے۔
مزید مطالعہ اور پس منظر کا ڈیٹا
اس موضوع پر عوامی حوالہ جاتی مواد، جو ان تنظیموں نے شائع کیا ہے جو صنعت کے ٹیکنالوجی روڈ میپ اور مارکیٹ ڈیٹا کو برقرار رکھتی ہیں: