BC سیل مطابقت: چھ بنانے والے، ایک ٹیبر اسٹرنگر
فہرست مضامین
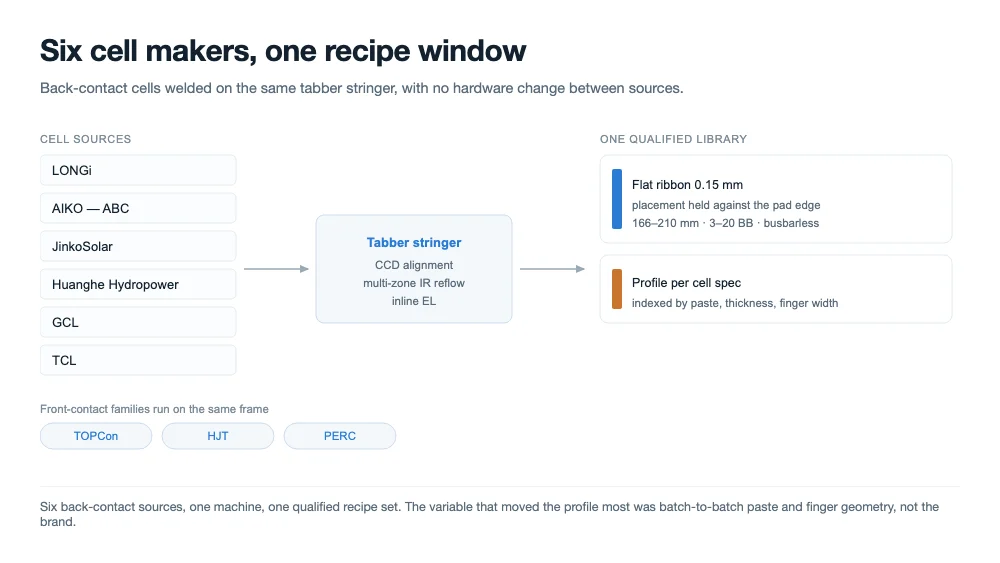
مختصر جواب: Ooitech نے ایک مطابقت پروگرام مکمل کیا ہے جس میں LONGi، AIKO (ABC)، JinkoSolar، Huanghe Hydropower، GCL اور TCL کے بیک کانٹیکٹ سیلز ایک ہی ٹیبر اسٹرنگر پر ویلڈ کیے گئے، ایک مشین اور ایک ریسیپی لائبریری استعمال کرتے ہوئے۔ TOPCon اور HJT سیلز اسی پلیٹ فارم پر چلائے گئے۔ پروگرام میں الائنمنٹ، ویٹنگ، جوائنٹ اسٹرینتھ، الیکٹرو لومینیسینس اور اسٹرنگنگ کے بعد وارپیج شامل تھے۔ یہ ہمارا اپنا ٹیسٹ کام اور سیل بنانے والوں کی بیرون ملک پروجیکٹ ٹیموں کی رائے ہے، کوئی سرٹیفیکیشن نہیں۔
ہمارے شروع کرنے سے پہلے "مطابق" کا مطلب کیا ہونا چاہیے تھا
ایک ٹیبر جو ایک سیل قسم کو اچھی طرح چلاتا ہے، بنانا مشکل نہیں۔ ایک ٹیبر جو اب بڑے پیمانے پر پیداوار میں موجود ہر سیل قسم کو، اسی فریم پر، مصنوعات کے درمیان مکینیکل تبدیلی کے بغیر چلائے، ایک مختلف مسئلہ ہے۔ یہی ہدف تھا: مظاہرے کی ویلڈ نہیں، بلکہ ہر سیل فیملی کے لیے ایک پروڈکشن ریسیپی جسے گاہک کوالیفائی کر کے چلا سکے۔
ہم نے مطابق کی تعریف چار شرائط کے طور پر کی۔ مشین کو ربن پیڈ یا فنگر ونڈو کے اندر رکھنا چاہیے جو سیل خود متعین کرتا ہے۔ جوائنٹ کو پوری کانٹیکٹ ایریا میں گیلا ہو کر انٹرمیٹالک پرت بنانی چاہیے۔ سیل کو تھرمل سائیکل میں کریک کے بغیر زندہ رہنا چاہیے، اور اسٹرنگ کو لیمینیشن کے لیے کافی چپٹا نکلنا چاہیے۔ ایک سیل جو ویلڈ ہوتا ہے مگر وارپ ہو جاتا ہے، یا ویلڈ ہوتا ہے مگر لی اپ پر کریک ہو جاتا ہے، تعریف میں ناکام ہوتا ہے حالانکہ مائیکروسکوپ کے نیچے جوائنٹ درست دکھتا ہے۔
وہ سیل اقسام جو مشین سے گزریں
پروگرام میں وہ بیک کانٹیکٹ مصنوعات شامل تھیں جو واقعی بڑی مقدار میں بھیجی جا رہی ہیں، نیز مرکزی دھارے کی فرنٹ کانٹیکٹ فیملیز، تاکہ ان کے درمیان سوئچ کرنے والی لائن کو دوسرے پلیٹ فارم کی ضرورت نہ ہو۔ بیک کانٹیکٹ سیلز چھ بنانے والوں سے آئے؛ فرنٹ کانٹیکٹ سیلز اسی پروگرام رنز سے آئے۔
| سیل فیملی | پروگرام میں ذرائع | جوائنٹ کو کیا عبور کرنا ہے |
|---|---|---|
| BC — بیک کانٹیکٹ، کوئی فرنٹ بس بار نہیں | LONGi، AIKO (ABC)، JinkoSolar، Huanghe Hydropower، GCL، TCL | تنگ عقبی پیڈز، سخت الائنمنٹ، چپٹا ربن، وارپیج |
| TOPCon — فرنٹ کانٹیکٹڈ | وہی پروگرام، مرکزی دھارے کی سپلائی | باریک فنگرز، ملٹی بس بار پیڈز، پتلے سیلز |
| HJT — ہیٹرو جنکشن | وہی پروگرام، مرکزی دھارے کی سپلائی | درجہ حرارت کی حد جو پیسٹ اور امورفوس پرت متعین کرتے ہیں |
| PERC | حوالہ جاتی رنز | وہ بنیاد جس کے مقابلے میں باقیوں کا جائزہ لیا جاتا ہے |
سیل کے سائز 166 mm سے 210 mm تک تھے، بشمول ہر بنانے والے کے بھیجنے والے ہاف سیل فارمیٹس، اور بس بار کی تعداد تین سے بیس تک، بشمول بس بار کے بغیر لے آؤٹ۔ ربن کی جگہ کا تعین بیک کانٹیکٹ سیلز پر گول تار کے بجائے چپٹے ربن سے کیا گیا، کیونکہ عقبی پیڈ ایک متعین چوڑائی والی چپٹی سطح ہے اور گول تار اسے صرف ایک لکیر کے ساتھ چھوتا ہے۔
بیک کانٹیکٹ سیلز ان سیلز سے ویلڈ کرنا زیادہ مشکل کیوں ہیں جن کی وہ جگہ لیتے ہیں
فرنٹ کانٹیکٹ سیل پر ربن چوڑے بس بار پیڈز پر اترتا ہے اور جوائنٹ نظر آتا ہے۔ بیک کانٹیکٹ سیل پر دونوں پولیرٹیز عقبی حصے پر، انٹر ڈیجیٹیٹڈ، ہوتی ہیں، اور فی فنگر سولڈر ایبل رقبہ اس کا ایک حصہ ہے جو بس بار دیتا ہے۔ تین باتیں نکلتی ہیں، اور تینوں میکانیکی ہیں، دھاتی نہیں۔
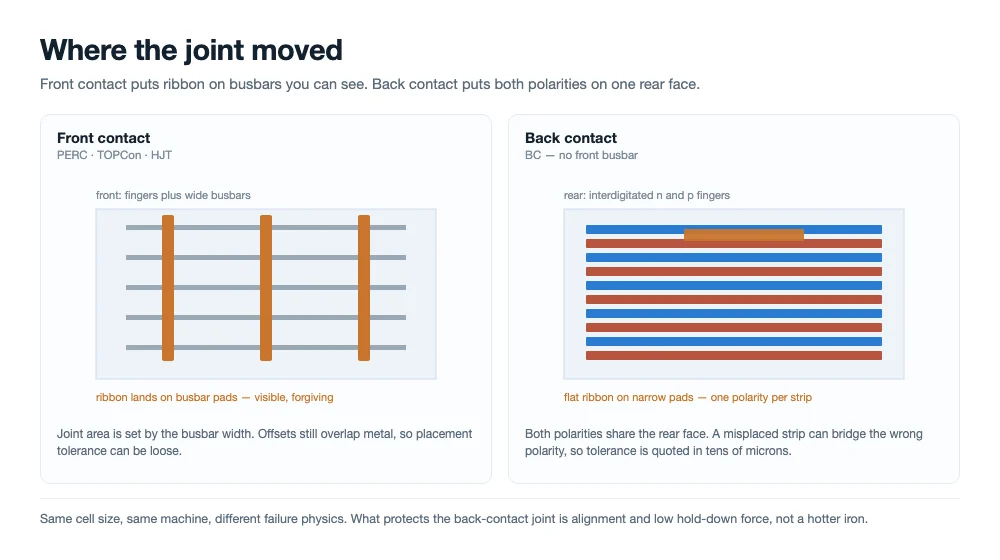
فرنٹ کانٹیکٹ جوائنٹ کو نظر آنے والے بس بارز پر چھوڑتا ہے؛ بیک کانٹیکٹ اسے عقبی حصے کے تنگ پیڈز پر منتقل کرتا ہے، جہاں ایک پٹی مخالف پولیرٹی کے ساتھ بیٹھتی ہے۔
الائنمنٹ ونڈو بند ہو جاتی ہے
بس بار سیل پر غلط جگہ کا ربن پھر بھی دھات پر اوورلیپ کرتا ہے۔ بیک کانٹیکٹ سیل پر وہی آفسیٹ پٹی کو مخالف پولیرٹی کے دو فنگرز کے درمیان رکھ سکتا ہے، جو کمزور جوائنٹ نہیں بلکہ شارٹ ہے۔ اس لیے پلیسمنٹ ٹولرنس دسیوں مائیکرون میں بتانا اور پوری شفٹ تک برقرار رکھنا پڑتا ہے، اسی لیے پلیٹ فارم CCD الائنمنٹ استعمال کرتا ہے نہ کہ صرف مکینیکل اسٹاپس۔
سیل پتلا اور کم برداشت کرنے والا ہے
بڑے پیمانے پر پیداوار میں بیک کانٹیکٹ سیلز 130 سے 170 مائیکرون کی حد میں ہوتے ہیں، اور عقبی سطح پورا انٹرکنیکٹ پیٹرن اٹھاتی ہے۔ ہر کلوگرام ہولڈ ڈاؤن فورس جو فرنٹ کانٹیکٹ مشین برداشت کر سکتی ہے، یہاں کریک کا خطرہ ہے۔ دباؤ اتنا ہی ہونا چاہیے کہ کانٹیکٹ کی ضمانت ہو اور اس سے زیادہ نہیں، جو بوجھ پلیٹن کی چپٹائی اور پٹی کے ٹینشن پر ڈالتا ہے۔
وارپیج جوائنٹ کے بعد ظاہر ہوتا ہے، اس کے دوران نہیں
سولڈر سیل کی اپنی توسیعی حد سے کہیں زیادہ درجہ حرارت پر ٹھوس ہوتا ہے، اور تانبا نیچے آتے ہوئے سلکان سے تقریباً چھ گنا تیز سکڑتا ہے۔ یہ عدم توازن ربن کے کمپریشن میں جھک جانےسے جذب ہوتا ہے، جو مطلوبہ طریقہ کار ہے — لیکن بیک کانٹیکٹ سیل پر ربن ایسی سطح پر چلتا ہے جسے لیمینیشن کے لیے چپٹا بھی رہنا ہے۔ واضح طور پر جھکی ہوئی اسٹرنگ لیمینیشن کی خرابی کا انتظار ہے، اور یہی وہ ناکامی کا انداز ہے جو سب سے آخر میں ظاہر ہوتا ہے۔
جس درجہ حرارت پر جوائنٹ بنتا ہے وہ ان سب چیزوں پر سب سے بڑا واحد لیور ہے۔ کم ٹھوس ہونے کا درجہ حرارت یعنی سیل میں کم تناؤ قید ہوتا ہے۔ اس کا مطلب انٹرمیٹالک پرت بننے کے لیے کم مارجن بھی ہے، اس لیے ونڈو "جتنا ٹھنڈا ممکن ہو" نہیں بلکہ "جتنا ٹھنڈا جوائنٹ اجازت دے" ہے۔
تین کیمسٹریاں، تین درجہ حرارت ونڈوز، ایک پلیٹ فارم
ایک مشین کے بازار کو ڈھانپ سکنے کی وجہ یہ ہے کہ سیل فیملیز کے درمیان فرق تقریباً مکمل طور پر تھرمل اور میکانیکی ہے، اور دونوں قابل پروگرام ہیں۔ مصنوعات کے درمیان جو بدلتا ہے وہ پروفائل، ڈویل، ہولڈ ڈاؤن پریشر، ربن کی تفصیلات اور الائنمنٹ ماڈل ہیں — ہارڈ ویئر نہیں۔
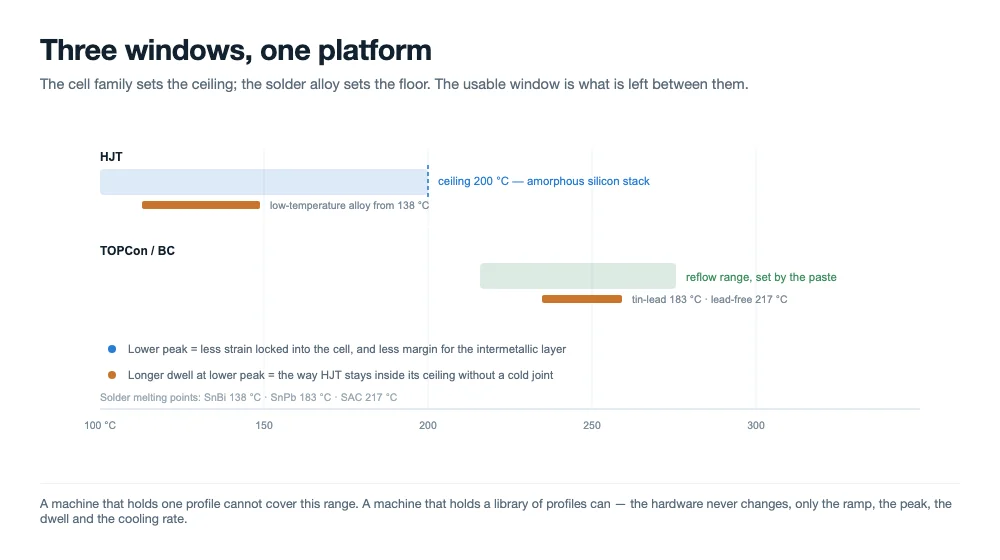
سیل فیملی حد متعین کرتی ہے اور سولڈر الائے فرش متعین کرتا ہے۔ قابل استعمال ونڈو ان کے درمیان خلا ہے۔
| کیا بدلتا ہے | BC / TOPCon | HJT |
|---|---|---|
| سیل کا زیادہ سے زیادہ درجہ حرارت | روایتی ری فلو رینج، پیسٹ سے متعین | بے ساختہ سلکان اسٹیک کی وجہ سے محدود؛ عمل عام طور پر 200 °C یا اس سے کم پر رکھا جاتا ہے |
| سولڈر الائے | معیاری ٹن-سیسہ یا لیڈ-فری کوٹنگ | کم درجہ حرارت والا الائے، یا سولڈر کی بجائے conductive adhesive |
| قیام اور ٹھنڈک | مختصر اور کنٹرول شدہ؛ ٹھنڈک کی شرح warpage کے لیے اہم ہے | کم چوٹی پر طویل قیام، تھرمل جھٹکے سے بچنے کے لیے نرم ramp |
| ہینڈلنگ فورس | کم، platen کی ہمواری نازک | تینوں میں سب سے کم؛ اسٹیک سیل کا سب سے نازک حصہ ہے |
اس پلیٹ فارم پر دو سیل فیملیز کے درمیان ریسیپی کی تبدیلی ایک لائبریری تبدیلی ہے: پروفائل، دباؤ اور الائنمنٹ ماڈل ایک ساتھ لوڈ ہوتے ہیں، اور لائن کے جاری ہونے سے پہلے پہلی سٹرنگ کا معائنہ کیا جاتا ہے۔ یہی عملی فرق ہے "مشین یہ کر سکتی ہے" اور "آپ اسے منگل کی دوپہر چلا سکتے ہیں جب سیل کی سپلائی بدل جائے" کے درمیان۔
پروگرام کیسے چلایا گیا
ہر سیل کی قسم اسی ترتیب میں وہی چھ جانچوں سے گزری، تاکہ نتائج پر بحث کی بجائے مختلف بنانے والوں کے درمیان موازنہ کیا جا سکے۔
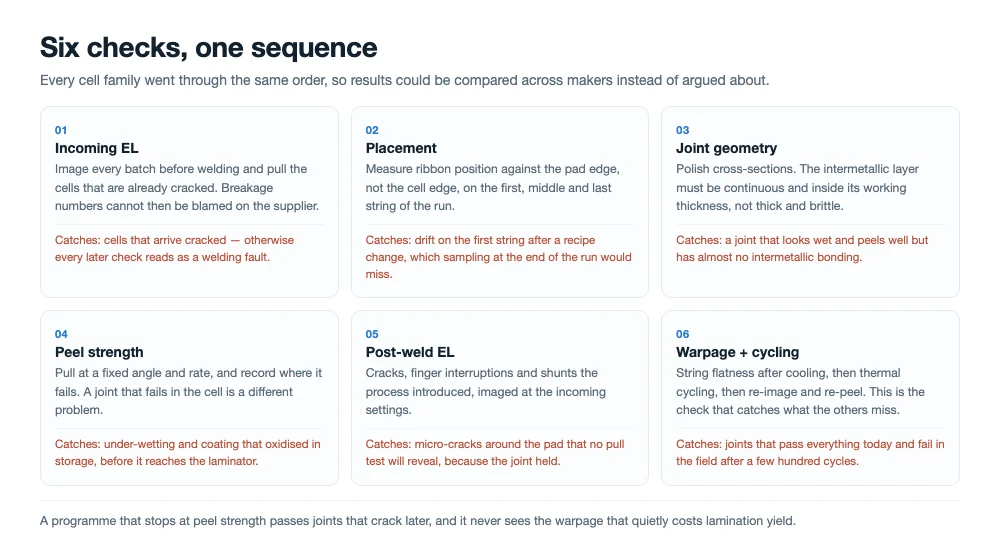
ہر سیل ماخذ پر وہی چھ جانچیں، اسی ترتیب میں، تاکہ نتائج پر بحث کی بجائے موازنہ کیا جا سکے۔
- آنے والا EL۔ ہر بیچ کی ویلڈنگ سے پہلے تصویر لی گئی اور پہلے سے دراڑ والا کوئی بھی سیل نکال دیا گیا، تاکہ ٹوٹ پھوٹ کے اعداد و شمار سپلائر کی خرابیوں سے بڑھے ہوئے نہ ہوں۔
- جگہ کا تعین۔ ہر رن کی پہلی، درمیانی اور آخری سٹرنگ پر ربن کی پوزیشن سیل کے کنارے کی بجائے پیڈ کے کنارے کے مقابلے میں ناپی گئی۔
- گیلا ہونا اور جوائنٹ جیومیٹری۔ کراس-سیکشنز پالش کیے گئے تاکہ جانچا جا سکے کہ intermetallic تہہ مسلسل ہے اور کام کرنے والی موٹائی کی حد کے اندر ہے، نہ کہ موٹی اور بھربھری یا پتلی اور نامکمل۔
- پیل طاقت۔ ربن کو ٹینسائل فریم پر مقررہ زاویے اور رفتار سے کھینچا گیا؛ ناکامی کی جگہ کے ساتھ ساتھ قوت بھی ریکارڈ کی گئی، کیونکہ سیل میں ناکام ہونے والا جوائنٹ انٹرفیس پر ناکام ہونے والے سے مختلف مسئلہ ہے۔
- ویلڈ کے بعد EL۔ عمل سے پیدا ہونے والی دراڑیں، فنگر کی رکاوٹیں اور shunts، آنے والے معائنے کی طرح کی سیٹنگز پر تصویر کشی کی گئی۔
- Warpage اور تھرمل cycling۔ ٹھنڈک کے بعد سٹرنگ کی ہمواری ناپی گئی، پھر اسمبلیاں تھرمل cycling سے گزریں، پھر دوبارہ تصویر کشی اور دوبارہ peel کیا گیا۔
ترتیب اہم ہے۔ وہ پروگرام جو پیل طاقت سے شروع ہو کر وہیں رک جائے، ایسے جوائنٹس کو پاس کر دے گا جو تین ماہ بعد دراڑ کھاتے ہیں، اور وہ اس warpage کو نظر انداز کرے گا جو lamination کی پیداوار کو برباد کر دیتا ہے مگر pull ٹیسٹ میں کبھی ظاہر نہیں ہوتا۔
نتائج نے کیا دکھایا
تمام چھ بیک-کانٹیکٹ ماخذ ایک ہی پلیٹ فارم پر بغیر کسی ہارڈویئر تبدیلی کے ویلڈ ہوئے۔ اہم فرق برانڈ کا برانڈ سے نہیں بلکہ بیچ کا بیچ سے تھا: پیسٹ کی موٹائی، فنگر کی چوڑائی اور سیل کی موٹائی نے ورکنگ پروفائل کو سیل بنانے والے سے زیادہ متاثر کیا، یہی وجہ ہے کہ ریسیپی لائبریری سپلائر کے نام کی بجائے سیل کی تفصیلات کے حساب سے ترتیب دی گئی ہے۔
ہم نے جو ناکامی کے طریقے دیکھے وہ مانوس تھے، اور انہوں نے مانوس لیورز پر جواب دیا۔ ٹھنڈے جوائنٹس کی وجہ ناکافی چوٹی یا ذخیرہ میں آکسائڈائز ہو جانے والی کوٹنگ تھی۔ زردی اور ربن کی بھربھراہٹ کی وجہ زیادہ دیر تک زیادہ حرارت تھی۔ دراڑیں وہاں جمع تھیں جہاں hold-down دباؤ سب سے زیادہ اور سیل کی موٹائی سب سے کم تھی۔ Warpage کا تعلق ربن کی تفصیلات سے سولڈرنگ پروفائل سے کہیں زیادہ مضبوط تھا۔
ٹوٹ پھوٹ پر، پلیٹ فارم Class A سیلز پر 0.2% یا اس سے کم کے لیے متعین ہے اور پروگرام کے رنز سیل فیملیز میں اس اعداد و شمار کے مطابق تھے۔ جن پروجیکٹ ٹیموں نے سیل بنانے والوں کی بیرون ملک کارروائیوں سے ویلڈ شدہ نمونے وصول کیے، انہوں نے جوائنٹ کے معیار اور سٹرنگ کی پیداوار کو انہی سیلز پر موازنہ کے قابل آلات سے دیکھے گئے نتائج سے بہتر قرار دیا۔ یہ نمونوں کے بارے میں ان کی تشخیص ہے، کوئی سرٹیفیکیشن نہیں، اور ہم اسے تفصیلات کی بجائے ایک اشارہ سمجھتے ہیں۔
یہ دعوے کہاں رک جاتے ہیں
تین حدود صاف طور پر بتانا ضروری ہیں، کیونکہ حد سے بڑھی دعوے پر بنایا گیا خریداری کا فیصلہ برا فیصلہ ہوتا ہے۔
پہلی، یہ Ooitech کا اپنا ٹیسٹ کام اور گاہک کے آزمائشی تاثرات ہیں۔ کسی تیسرے فریق کی لیبارٹری نے مطابقت کی تصدیق نہیں کی، اور کسی سیل بنانے والے نے مشین کی توثیق نہیں کی۔ دوسری، مطابقت ان سیل تفصیلات پر ظاہر کی گئی ہے جو ہمیں دی گئیں، جو ان مصنوعات کی ہر آئندہ نظرثانی کے برابر نہیں؛ نیا پیسٹ یا نئی فنگر جیومیٹری نئی قابلیت ہے۔ تیسری، سیل کی اقسام کی کوریج پلیٹ فارم اور ریسیپی کی خصوصیت ہے، یہ وعدہ نہیں کہ کوئی بھی سیل پہلی کوشش میں nameplate throughput پر چلے گا۔ Throughput اس بات کا فعل ہے کہ سیل کو کتنا معائنہ اور ہینڈلنگ درکار ہے، اور بیک-کانٹیکٹ سیلز سست رفتار کے سرے پر ہیں۔
آج بیک-کانٹیکٹ منتخب کرنے والی لائن کے لیے یہ کیا بدلتا ہے
دو سال پہلے بیک-کانٹیکٹ میں سرمایہ لگانے والی ماڈیول لائن کو ایک مخصوص مشین اور سمجھوتے کے درمیان انتخاب کا سامنا تھا۔ مخصوص مشین لائن کو ایک سیل ماخذ اور ایک سیل نظرثانی سے باندھ دیتی تھی۔ سمجھوتے کا مطلب نئے سیلز پر پیداوار کے نقصان کو قبول کرنا تھا۔ ترسیل پذیر بیک-کانٹیکٹ مصنوعات میں کوریج اس تجارت کو ختم کرتی ہے، اور یہ تین فیصلے بدلتی ہے۔
یہ بدلتا ہے کہ آپ آلات کی تفصیلات کیسے لکھتے ہیں: سیل سے آزاد کوریج قبولیت کے معیار میں شامل ہونی چاہیے، سیلز کی نامزد فہرست کے ساتھ جو بقایا ادائیگی سے پہلے آپ کے اپنے مواد پر ظاہر کی جائیں۔ یہ بدلتا ہے کہ آپ صلاحیت کی منصوبہ بندی کیسے کرتے ہیں، کیونکہ جو لائن سیل فیملیز بدل سکتی ہے اسے مارکیٹ بدلنے پر دوسری سٹرنگر کی ضرورت نہیں۔ اور یہ بدلتا ہے کہ آپ ریسیپی کی حوالگی میں کیا مانگتے ہیں، کیونکہ قدر قابلِ قابلیت پروفائلز کی لائبریری میں ہے، مشین کی درجہ حرارت برقرار رکھنے کی صلاحیت میں نہیں۔
یہ دعویٰ کرنے والے کسی بھی سپلائر سے پوچھنے کی چار باتیں
اب ہر tabber سپلائر کہے گا کہ وہ بیک-کانٹیکٹ سیلز سنبھالتا ہے۔ نیچے دیے گئے سوالات ایک پروگرام کو مارکیٹنگ کے ایک پیراگراف سے الگ کرتے ہیں۔
- کون سے سیلز، بالکل، اور کس نظرثانی پر؟ بنانے والوں کی فہرست حصہ نمبروں اور پیسٹ نسلوں کی فہرست سے کمزور ہے۔
- کیا ناپا گیا، اور کس کے مقابلے میں؟ پیڈ کے کنارے کے مقابلے میں جگہ کا تعین، ناکامی کی جگہ ریکارڈ کرتے ہوئے peel، warpage ملی میٹر فی سٹرنگ میں، مماثل سیٹنگز پر EL۔
- کیا اسے آپ کے سیلز پر دہرایا جا سکتا ہے؟ آپ کے اپنے مواد پر، آپ کی جگہ یا ان کی جگہ، ایک گواہ ٹیسٹ، جس کے قبولیت کے اعداد و شمار پہلے سے طے شدہ ہوں۔
- تبدیلی میں کتنا خرچ آتا ہے؟ فی سوئچ وقت، استعمال کی اشیاء، اسکریپ اور آپریٹر کی تربیت، فی مشین نہیں۔
اگر کوئی سپلائر چاروں سوالات کے جواب اعداد و شمار اور ٹیسٹ رپورٹ کے ساتھ دے، تو دعویٰ غالباً حقیقی ہے۔ اگر تیسرے کا جواب کوئی بروشر ہو، تو یہ ابھی مطابقت کا پروگرام نہیں ہے۔
اکثر پوچھے جانے والے سوالات
کیا اس کا مطلب ہے کہ مشین مارکیٹ کا کوئی بھی سیل ویلڈ کر سکتی ہے؟
اس کا مطلب ہے کہ پلیٹ فارم کو ان بیک-کانٹیکٹ، TOPCon، HJT اور PERC سیلز پر مظاہرہ کیا گیا جو ہمیں فراہم کیے گئے، 166 mm سے 210 mm فارمیٹس اور تین سے بیس بس بارز تک، بشمول بس بار کے بغیر لے آؤٹ۔ نئی پیسٹ، مختلف فنگر جیومیٹری یا مختلف میٹالائزیشن اسٹیک والا سیل نئی کوالیفکیشن ہے، خودکار پاس نہیں۔
کیا Ooitech دعویٰ کر رہا ہے کہ یہ سیل بنانے والے آلات کی توثیق کرتے ہیں؟
نہیں۔ ان کے سیلز ٹیسٹ کا مواد تھے۔ رائے بیرون ملک پروجیکٹ ٹیموں سے آئی جنہیں ویلڈڈ نمونے ملے، اور ہم اسے رائے کے طور پر پیش کرتے ہیں۔ کوئی توثیق، شراکت داری یا سرٹیفیکیشن مضمر نہیں، اور برانڈ نام یہاں صرف ان سیلز کی شناخت کے لیے ہیں جو ویلڈ کیے گئے۔
کیا واقعی ایک مشین HJT اور بیک کانٹیکٹ دونوں چلا سکتی ہے؟
جی ہاں، کیونکہ HJT پر پابندی حرارتی ہے اور بیک کانٹیکٹ پر پابندی مکینیکل ہے، اور دونوں ہارڈویئر کے بجائے پیرامیٹرز سے کنٹرول ہوتی ہیں۔ HJT کم چوٹی پر طویل قیام اور ہلکے ریمپ کے ساتھ چلتی ہے؛ بیک کانٹیکٹ روایتی ری فلو پر سخت پلیسمنٹ اور کم ہولڈ-ڈاؤن فورس کے ساتھ چلتی ہے۔
بیک-کانٹیکٹ سیلز پر کتنی تھرو پٹ کی توقع رکھنی چاہیے؟
اسی پلیٹ فارم ریٹنگ پر فرنٹ-کانٹیکٹ سیلز سے کم، کیونکہ الائنمنٹ اور معائنہ فی سیل زیادہ وقت لیتے ہیں۔ پلیٹ فارم معیاری کنفیگریشن میں 1,000 سے 1,200 سیل فی گھنٹہ اور ہائی اسپیڈ کنفیگریشن میں 2,400 کے لیے ریٹڈ ہے؛ بیک-کانٹیکٹ لائنیں قدامت پسند حد پر رکھیں اور اپنے سیلز پر وقت بند رن سے تصدیق کریں۔
کیا عقب میں فلیٹ ربن اتنا اہم ہے؟
یہ سامنے سے زیادہ اہم ہے۔ گول تار ایک لکیر کے ساتھ فلیٹ پیڈ سے رابطہ کرتا ہے، اس لیے جوائنٹ کا رقبہ چھوٹا ہوتا ہے اور پیل کی مضبوطی میٹالرجی سے پہلے جیومیٹری سے محدود ہوتی ہے۔ فلیٹ ربن متعین رابطہ چوڑائی اور کم پروفائل دیتا ہے، جو اسٹرین کو بھی کم کرتا ہے جو پٹی پتلے سیل پر ڈالتی ہے۔
جب سیل کی نئی نسل آئے تو کیا ہوتا ہے؟
ریسیپی دوبارہ کوالیفائی ہوتی ہے: آنے والا EL، پیڈ کے کنارے کے مقابل پلیسمنٹ، کراس-سیکشن، ناکامی کی جگہ کے ساتھ پیل، ویلڈ کے بعد EL، وارپیج اور تھرمل سائیکلنگ۔ اس پلیٹ فارم پر یہ لائبریری کی تبدیلی اور کوالیفکیشن رن ہے، جو مشین کی دوبارہ تعمیر کے بجائے دنوں میں ناپا جاتا ہے۔
حتمی خیالات
سیل ٹیکنالوجی ماڈیول لائنوں کی دوبارہ تعمیر سے تیز حرکت کر رہی ہے، اس لیے جیتنے والا آلات وہ ہے جو ہر بار سیل بدلنے پر فیصلہ نہیں تھوپتا۔ ایک پلیٹ فارم پر چھ بیک-کانٹیکٹ ذرائع کو ویلڈ کرنا اس کی طرف ایک قدم ہے، اور مفید حصہ برانڈز کی فہرست نہیں بلکہ ریسیپی لائبریری اور اس کے پیچھے ٹیسٹ کا نظم ہے۔ دعویٰ نہیں، ٹیسٹ مانگیں۔
متعلقہ مطالعہ:
- SS-1500B خودکار سولر سیل ویلڈنگ مشین: 1,200 سیل فی گھنٹہ
- SS-2500B مکمل خودکار ٹیبر اسٹرنگر: 2,400 سیل فی گھنٹہ
- بی سی سیل ٹیکنالوجی روڈ میپ: ساخت سے عمل تک
- BC سیلز بنانا کیوں مشکل ہے: AIKO کا سیلف-ماسکڈ دو مرحلہ عمل
- PV ربن کی ساخت اور اقسام: فلیٹ، گول اور شکل دار
- ٹیبر اور اسٹرنگر مشین: یہ کیسے کام کرتی ہے، کیسے منتخب کریں
- سولر ماڈیول اسٹرنگنگ: کولڈ سولڈر جوائنٹس کا مسئلہ حل کرنا
- سولر پینلز کے لیے EL ٹیسٹنگ: ان لائن بمقابلہ آف لائن سیٹ اپ
- پولش سولر مینوفیکچرر نے Ooitech BC ٹیبر اسٹرنگر خریدا