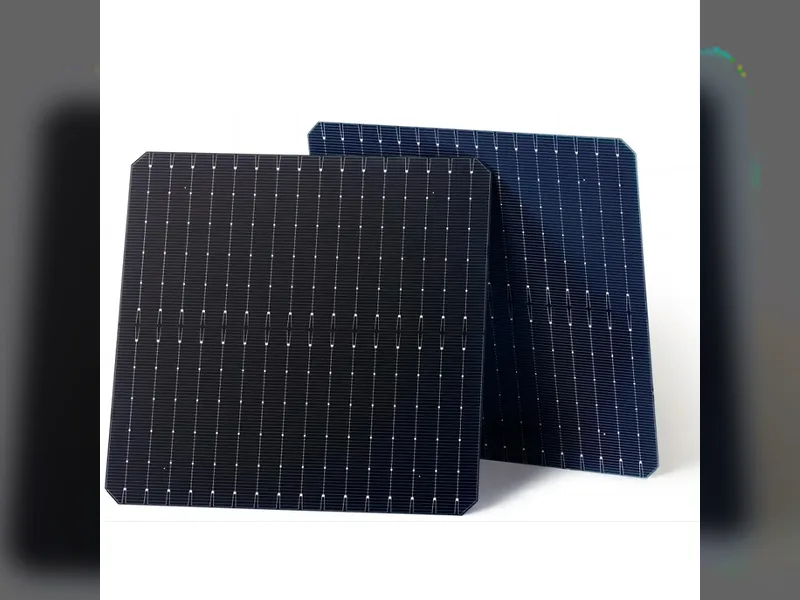
TOPCon میں لیزر کٹ کنارے: کراس سیکشن کو پیسیویٹ کرنا
فہرست مضامین
مختصر جواب: سیل کو چوتھائیوں میں کاٹنا اسے لیزر گروو کے ساتھ تقسیم کرتا ہے، اور وہ گروو دونوں دیواروں پر ننگا سلیکون چھوڑ دیتا ہے۔ شائع شدہ طریقہ یہ ہے کہ دیوار پر ایک پتلی ٹنل آکسائیڈ اگائی جائے، اس پر n⁺ ڈوپڈ پولی-Si جمع کی جائے اور پولی-Si کو AlOₓ سے ڈھانپ دیا جائے، تاکہ کٹا ہوا رخ ری کمبینیشن مرکز کے بجائے ایک سلیکٹو کانٹیکٹ کی طرح برتاؤ کرے۔ ہر اضافی مرحلہ کم درجہ حرارت کا ہے، اور یہی چیز اسے ایسی لائن کے لیے دلچسپ بناتی ہے جو پہلے ہی LPCVD چلا رہی ہو۔
فور کٹ اور ملٹی کٹ سیل اب عام پیداوار ہیں، اور وجہ حساب کی ہے: سیل کو چار حصوں میں تقسیم کرنا ہر ربن کے ذریعے بہنے والے کرنٹ کو کم کرتا ہے، فنگرز کے پار راستہ چھوٹا کرتا ہے اور انٹرکنکشن میں مزاحمتی نقصان کو کم کرتا ہے۔ فائدہ حقیقی ہے اور یہی وجہ ہے کہ فور کٹ TOPCon سیلز لاگت پر بحث شروع ہونے سے پہلے ہی ڈیفالٹ بن گئے۔
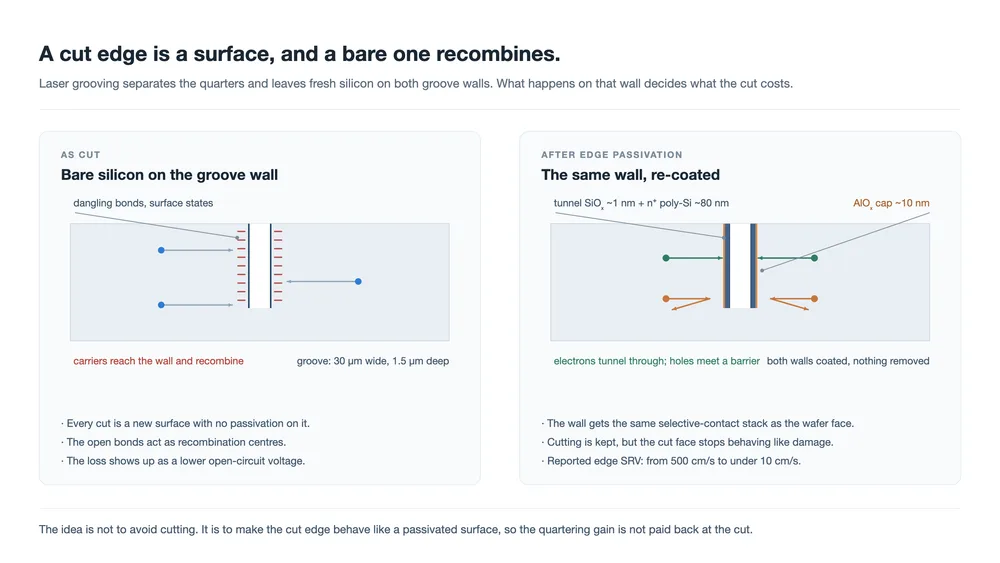
لاگت خود کٹ پر ہے۔ لیزر گروو چوتھائیوں کو الگ کرتا ہے، اور جو دیوار یہ کھولتا ہے وہ ایسا سلیکون ہے جس پر کبھی پسیویشن کی تہہ نہیں رہی۔ وہاں سطحی حالتیں بینڈ گیپ کے وسط میں ہوتی ہیں، اور دیوار تک پہنچنے والے کیریئرز ری کمبائن ہو جاتے ہیں۔ یہ وولٹیج کا نقصان ہے، شیڈنگ کا نقصان نہیں، اور کٹنگ مرحلے سے پہلے کی گئی کسی پیمائش میں یہ ظاہر نہیں ہوتا۔
نیچے بیان کردہ طریقہ اس دیوار کو کم سے کم کرنے والے نقصان کے طور پر دیکھنا چھوڑ دیتا ہے اور اسے کوٹ کرنے والی سطح سمجھتا ہے۔ یہ وہی سلیکٹو کانٹیکٹ خیال ہے جو TOPCon پہلے ہی ویفر کے رخ پر استعمال کرتا ہے، جو ایسی سطح پر لاگو کیا گیا ہے جو کٹنگ نے چند پروسیس مراحل پہلے پیدا کی تھی۔
کٹا ہوا کنارہ ایک سطح ہے، اور یہ سیل کی بدترین سطح ہے
مکمل ماڈیول میں ہر دوسری سلیکون سطح پوری پسیویشن ترتیب سے گزر چکی ہوتی ہے: ٹیکسچرنگ، صفائی، ڈائی الیکٹرک اسٹیک، کبھی کبھی اس کے نیچے ڈوپڈ تہہ۔ گروو دیوار کو اس میں سے کچھ نہیں ملتا۔ یہ فرنٹ جنکشن بننے اور رئیر اسٹیک جمع ہونے کے بعد پیدا ہوتی ہے، لہٰذا لیزر جو پیچھے چھوڑتا ہے وہ خام مال ہے۔
اس قسم کی سطح کے لیے عام طور پر بتائے جانے والے اعداد و شمار مایوس کن ہیں۔ انٹرفیس اسٹیٹ کثافت تقریباً 1 × 1012 cm−2 eV−1 اور سطحی ری کمبینیشن کی رفتار 500 cm/s سے زیادہ، دونوں اس ماخذ میں کٹے ہوئے کیس کے لیے بتائے گئے ہیں جس سے یہ مضمون اخذ کیا گیا ہے۔ ایک پسیویٹڈ سطح کے مقابلے میں جس کی پیمائش سنگل ڈیجٹ cm/s میں ہوتی ہے، غیر علاج شدہ کٹا ہوا کنارہ تقریباً دو گنا زیادہ تیزی سے ری کمبائن ہوتا ہے۔
اسے اہم بنانے والی چیز رقبہ نہیں ہے۔ کراس گروو 30 µm چوڑا اور تقریباً 1.5 µm گہرا ہوتا ہے، اور M10 سیل کو چار حصوں میں کاٹنا تقریباً ایک مربع ملی میٹر دیوار کھولتا ہے جبکہ ویفر کا رخ 33,000 mm2 ہے۔ بلکہ بات یہ ہے کہ کٹ کی ایک ڈفیوژن لمبائی کے اندر پیدا ہونے والے کیریئرز اس تک پہنچ سکتے ہیں، اور دیوار دونوں سمتوں میں سیل کی پوری لمبائی میں چلتی ہے۔ نقصان لائن کی لمبائی کے ساتھ بڑھتا ہے، اور کراس پیٹرن ہر چوتھائی کے درمیان سے ایک لمبی لائن گزارتا ہے۔
یہی وجہ ہے کہ یہ نقصان وولٹیج کے مسئلے کی طرح برتاؤ کرتا ہے۔ کنارے پر ری کمبینیشن بلک سے کیریئرز ہٹاتا ہے، اور اوپن سرکٹ وولٹیج سیل بھر میں کل ری کمبینیشن ریٹ پر ردعمل دیتا ہے۔ فلر فیکٹر بھی متاثر ہوتا ہے۔ شیڈنگ کرنٹ میں ظاہر ہوتی؛ یہ Voc اور FF میں ظاہر ہوتا ہے، جو کٹنگ پروسیس کی منظوری کے وقت دیکھنے کی کم واضح جگہ ہے۔
کوٹنگ دراصل کیا ہے
شائع شدہ ڈھانچہ کٹی ہوئی دیوار پر تین تہیں ایک مخصوص ترتیب میں رکھتا ہے۔ سلیکون سے باہر کی طرف پڑھیں: ایک بہت پتلی سلیکون آکسائیڈ جس سے کیریئرز ٹنل کر سکتے ہیں، ایک بھاری ڈوپڈ پولی سلیکون تہہ جو انہیں لے جاتی ہے، اور ایک ایلومینیم آکسائیڈ کیپ جو انٹرفیس کی کیمیائی پسیویشن مکمل کرتی ہے۔
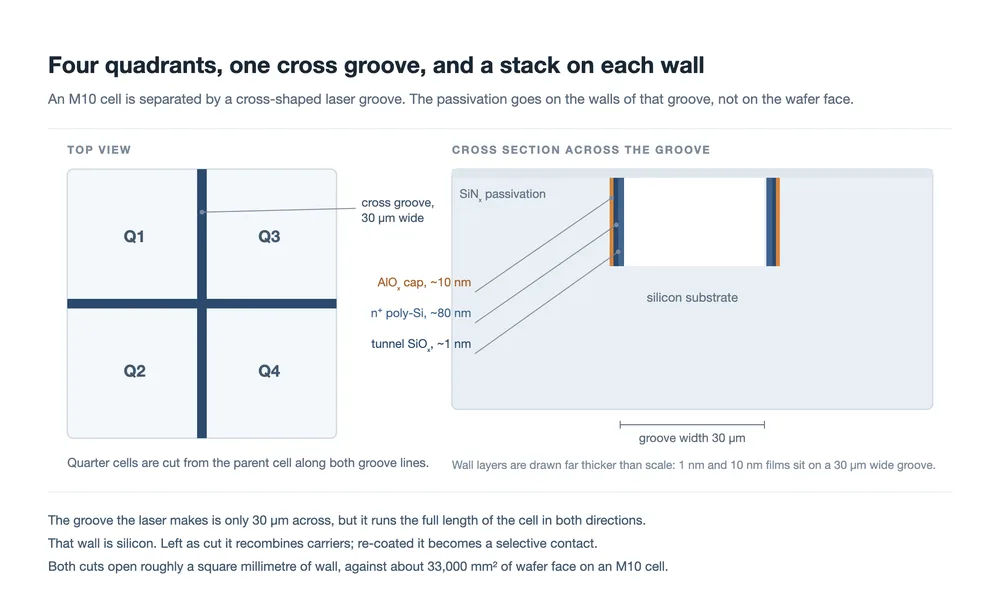
| کٹی ہوئی دیوار پر تہہ | موٹائی | یہ کیا کرتا ہے |
|---|---|---|
| ٹنل آکسائیڈ، SiO2 | تقریباً 1–1.2 nm | اتنی پتلی کہ کیریئرز ٹنل کر سکیں، اتنی موٹی کہ دھات اور ڈوپڈ تہہ سلیکون سطح سے دور رہیں |
| ڈوپڈ پولی-Si | 80–120 nm | جمع شدہ کیریئرز کو پہلوؤں میں لے جاتی ہے اور وہ ورک فنکشن طے کرتی ہے جو کانٹیکٹ کو سلیکٹو بناتا ہے |
| AlOx کیپ | تقریباً 10 nm | باقی انٹرفیس حالتوں کی کیمیائی پسیویشن، نیز آلودگی کے خلاف رکاوٹ |
دو تفصیلیں اسے محض آکسائیڈ دوبارہ اگانے سے الگ کرتی ہیں۔ پہلی، اسٹیک صرف ڈائی الیکٹرک نہیں؛ اس میں ایک ڈوپڈ سیمی کنڈکٹر بھی ہے، لہٰذا یہ conduct بھی کر سکتا ہے۔ خالص آکسائیڈ دیوار کو پسیویٹ کر کے اسے برقی طور پر مردہ چھوڑ دیتی، جو ایسی سطح کے لیے ٹھیک ہے جو کچھ جمع نہ کرے، لیکن یہاں دیوار دو چوتھائی سیلز کے درمیان ہے جن دونوں کو کرنٹ منتقل کرنا ہے۔ دوسری، موٹائیوں کی اہمیت ایسی ہے جو چپٹے ویفر پر نہیں ہوتی۔ پولی-Si کو اتنا موٹا ہونا ہے کہ گول تلی ہوئی 1.5 µm گہری گروو پر مسلسل رہے۔ اسے اتنا پتلا بھی ہونا ہے کہ اس کا اپنا تناؤ اسے توڑے یا دیوار سے چھیل نہ دے۔
ماخذ ڈھانچے کی تفصیل میں پولی-Si کے لیے 120 nm اور پروسیس ترتیب میں 80 nm بتاتا ہے، اور کہتا ہے کہ 80 nm فیلڈ پسیویشن اثر کے لیے کافی ہے۔ یہ فرق ہموار کرنے کے بجائے نوٹ کرنے کے قابل ہے: یہ بتاتا ہے کہ تہہ کی موٹائی پروسیس ونڈو کے اندر ایڈجسٹ ہونے والی چیز ہے، مقررہ ہدف نہیں، اور دونوں قدریں اس حد میں ہیں جنہیں مصنفین قابل عمل سمجھتے ہیں۔
پتلی آکسائیڈ اور ڈوپڈ تہہ کیریئرز کو کیوں فلٹر کرتی ہے
طریقہ کار کیمسٹری کے بجائے بینڈ انجینئرنگ ہے، اور یہی وہ ہے جس نے TOPCon کو پہلی جگہ مسابقتی بنایا۔ ننگی دیوار پر انٹرفیس حالتیں بینڈ گیپ بھر میں پھیلی ہوتی ہیں۔ ان حالتوں میں سے کسی تک پہنچنے والے الیکٹران کے پاس بیٹھنے کی جگہ ہوتی ہے، اور اسی حالت تک پہنچنے والا ہول سرکٹ مکمل کر دیتا ہے: دونوں ری کمبائن ہو جاتے ہیں، اور جوڑا ضائع ہو جاتا ہے۔
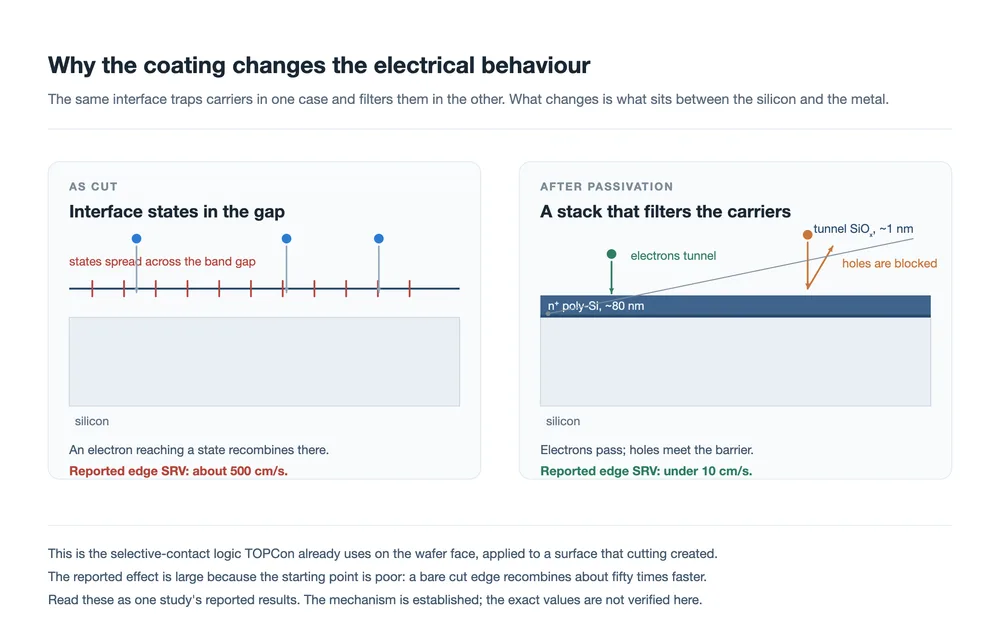
ایک بار جب آکسائیڈ اور ڈوپڈ پولی-Si اپنی جگہ پر آ جائیں، تو انٹرفیس پر بینڈ ڈھانچہ مزید ہموار نہیں رہتا۔ پتلی آکسائیڈ سلکان اور ڈوپڈ پرت کے درمیان براہ راست راستہ روکتی ہے جبکہ اتنی پتلی رہتی ہے کہ الیکٹران اس میں سے سرنگ کر سکیں۔ ڈوپڈ پرت میں چارج انٹرفیس کے بالکل نیچے سلکان میں بینڈز کو موڑتا ہے، اور یہی وہ چیز ہے جو غیر متناسبیت پیدا کرتی ہے: ایک کیریئر قسم کم رکاوٹ دیکھتی ہے اور گزر جاتی ہے، دوسری زیادہ رکاوٹ دیکھتی ہے اور واپس مڑ جاتی ہے۔
رپورٹ شدہ نتیجہ کٹی ہوئی کنارے پر سطحی ری کمبینیشن رفتار میں تقریباً 500 cm/s سے 10 cm/s سے کم تک کمی ہے، یعنی تقریباً 98% کی تبدیلی۔ یہ ایک بڑی تعداد ہے، اور یہ سادہ وجہ سے بڑی ہے: نقطۂ آغاز ایک غیر پاسیویٹڈ سطح ہے، جو دستیاب بدترین صورت کے قریب ہے۔ کسی پاسیویٹڈ سطح کو اسی تناسب سے بہتر کرنا ممکن نہ ہوتا۔
یہ واضح کرنا ضروری ہے کہ کوٹنگ کیا نہیں کرتی۔ یہ نالی کو نہیں ہٹاتی، لیزر کے ذریعے ہٹائے گئے سلکان کو بحال نہیں کرتی، اور دیوار کو بصری طور پر مفید نہیں بناتی۔ چوتھائی حصہ پھر بھی تنگ ہے۔ دعویٰ اس سے زیادہ محدود ہے: کٹا ہوا رخ ان جگہوں کے طور پر کام کرنا بند کر دیتا ہے جہاں کیریئر مرتے ہیں، اور ان جگہوں کے طور پر کام کرنے لگتا ہے جہاں انہیں جمع کیا جا سکتا ہے۔
عمل کے مراحل کہاں آتے ہیں
اس ڈھانچے کے ساتھ شائع شدہ طریقہ ایک عام TOPCon ترتیب ہے جس میں ایک اضافہ ہے: لیزر کے ذریعے کراس نالی کاٹنے کے بعد، سیل سطح کی پاسیویشن اسٹیک جمع کرنے سے پہلے دیوار کو آکسائیڈائز اور دوبارہ ڈوپ کیا جاتا ہے۔ باقی سب کچھ اپنی جگہ پر رہتا ہے۔
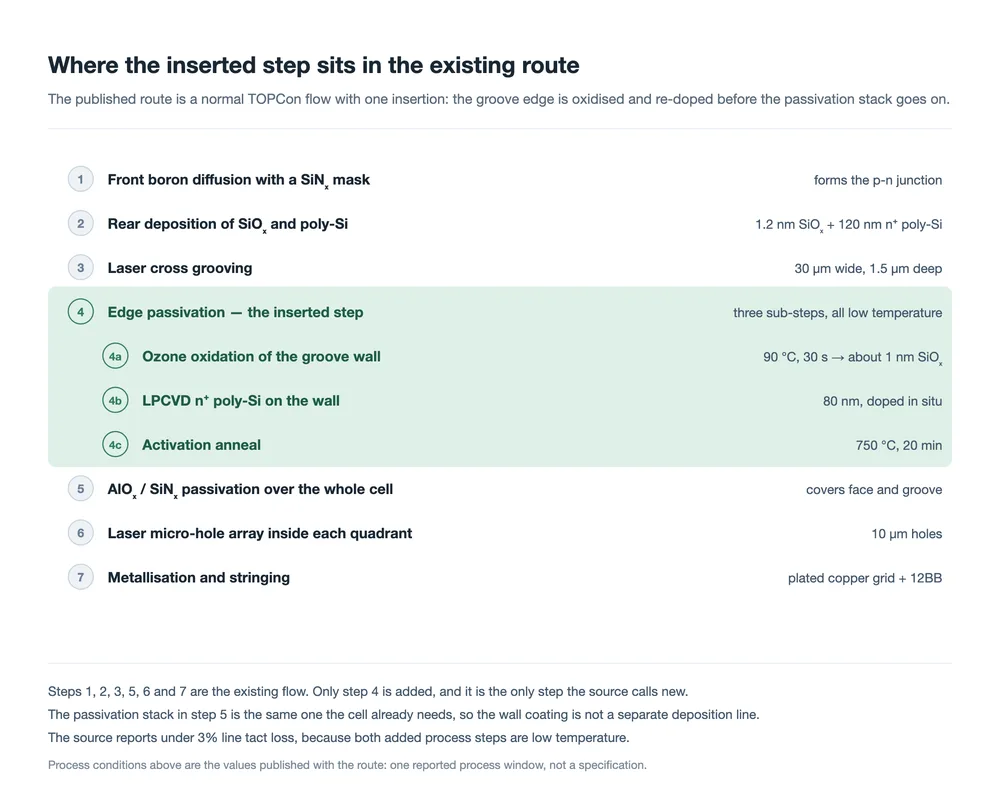
| مرحلہ | شائع شدہ شرط | یہ اس طرح کیوں مقرر ہے |
|---|---|---|
| لیزر کراس گروونگ | 30 µm چوڑا، 1.5 µm گہرا | چوتھائی حصوں کو صاف طور پر الگ کرنے کے لیے کافی گہرا، دیوار کے رقبے اور اس کے ارد گرد مکینیکل نقصان کو محدود کرنے کے لیے کافی اتھلا |
| اوزون آکسائیڈیشن | 90 °C، 30 s، تقریباً 1 nm | حرارتی بجٹ کے بغیر یکساں آکسائیڈ اگاتا ہے جو ویفر میں پہلے سے موجود جنکشن کو متاثر کرتا |
| LPCVD پولی-Si | 80 nm، موقع پر ڈوپڈ | جمع کرنے کے دوران ڈوپنگ الگ ڈفیوژن مرحلے سے بچاتی ہے اور پرت کے ذریعے قابلِ کنٹرول ارتکاز میلان دیتی ہے |
| ایکٹیویشن اینیل | 750 °C، 20 min | ڈوپنٹ کو فعال کرتا ہے اور پرت کو کرسٹلائز کرتا ہے، اور یہی اسے ڈائی الیکٹرک کے بجائے موصل بناتا ہے |
| نالی کی گولائی | گروونگ کے بعد 2 s TMAH | نالی کے تیز کونوں کو کندھا کرتا ہے جہاں دراڑیں اور کوٹنگ کی ناہمواریاں شروع ہوتی ہیں |
| کرسٹلائنیٹی جانچ | رامان، 80% سے زیادہ | نامکمل کرسٹلائزڈ پرت کمزور پاسیویشن کرتی ہے اور بدتر چالکتی ہے، اس لیے اسے قابلِ پیمائش پیداوار سمجھا جاتا ہے |
TMAH گولائی اور کرسٹلائنیٹی جانچ وہ دو تفصیلیں ہیں جو اسے لیبارٹری مظاہرے کے بجائے پیداواری طریقہ دکھاتی ہیں۔ 1.5 µm نالی کا ایک کونا ہوتا ہے، اور کونے وہ جگہیں ہیں جہاں جمع شدہ فلمیں پتلی ہو جاتی ہیں اور تناؤ مرکوز ہوتا ہے۔ کونے کو دو سیکنڈ گول کرنے کی لاگت تقریباً کچھ نہیں اور یہ ناکامی کی ایک قسم کو ہٹا دیتا ہے جو بصورت دیگر بعد میں، حرارتی چکروں یا ہینڈلنگ میں ظاہر ہوتی۔
ایک لائن کے لیے دلچسپ بات یہ ہے کہ شامل کیے گئے مراحل میں سے کسی کو نئے آلے کی ضرورت نہیں۔ آکسائیڈیشن، جمع کرنا اور اینیل سب TOPCon لائن کی موجودہ LPCVD صلاحیت میں فٹ ہو جاتے ہیں، اور شامل کیے گئے دو مراحل کم درجہ حرارت کے ہیں، اس لیے تیار سیل کا حرارتی بجٹ متاثر نہیں ہوتا۔ ماخذ لائن ٹیکٹ نقصان 3% سے کم بتاتا ہے، اور یہی وہ عدد ہے جو نیا مرحلہ تجویز ہونے پر سب سے پہلے دیکھنا چاہیے: ایسا مرحلہ جو کارکردگی نصف پوائنٹ بہتر کرے مگر تھروپٹ کا 10% خرچ کرے، اس سے مختلف تجویز ہے جو 3% خرچ کرے۔
ترتیب کا آخری حصہ بھی بدلتا ہے، اور کوٹنگ کی وجہ سے نہیں۔ چار کٹ سیل جو اپنی 12BB ترتیب رکھتا ہے اسے چوتھائی سیلز سے اسٹرنگ کرنا پڑتا ہے، اور کٹی ہوئی کنارہ اب ایسی سطح ہے جسے اسٹرنگر ہینڈل کرتا ہے۔ جگہ کی رواداری، ربن کا جوڑ پر لگایا گیا زور اور سولڈرنگ کے دوران سیل کو ملنے والی حرارت، سب ایسے ٹکڑے پر اثر ڈالتے ہیں جس کے کنارے میں 30 µm نالی ہے۔ یہیں باریک تار ٹیبنگ اور اسٹرنگنگ کا سامان اور بسنگ مرحلہ سیل ڈیزائن سے ملتے ہیں، اور یہی وہ حصہ ہے جسے کوٹنگ حل نہیں کرتی۔
رپورٹ شدہ موازنہ کیا دکھاتا ہے
ماخذ ایک معیاری چار کٹ سیل اور کوٹڈ کنارے والے اسی سیل کے لیے پہلے اور بعد کا موازنہ چھاپتا ہے۔ نیچے دیا گیا جدول اسے دہراتا ہے۔ یہ وہ اعداد ہیں جو طریقے کے ساتھ شائع ہوئے؛ یہ ایک ہی ماخذ سے ہیں، اور ہم نے انہیں آزادانہ طور پر تصدیق نہیں کی۔
| پیرامیٹر | معیاری چار کٹ | پاسیویٹڈ کنارے کے ساتھ | تبدیلی |
|---|---|---|---|
| کنارے SRV (cm/s) | 500 | 10 سے کم | −98% |
| اوپن سرکٹ وولٹیج (mV) | 736 | 744 | +8 mV |
| شارٹ سرکٹ کرنٹ (mA/cm2) | 40.8 | 41.0 | +0.2 |
| فِل فیکٹر (%) | 84.0 | 84.5 | +0.5 |
| سیل کارکردگی (%) | 25.3 | 25.8 | +0.5 مطلق |
| بائی فیشیلٹی (%) | 85 | 90 | +5 پوائنٹس |
انفرادی اقدار کے بجائے نمونہ پڑھیں۔ وولٹیج کا فائدہ کرنٹ کے فائدے سے بڑا ہے، اور یہی میکانزم پیش گوئی کرتا ہے: سطح پر ری کمبینیشن پہلے وولٹیج کی قیمت لیتی ہے۔ فِل فیکٹر قدرے بدلتا ہے، جو اس رقبے کے حصے میں معمولی کمی کے مطابق ہے جو الیکٹرانک طور پر مردہ ہے۔ کارکردگی وولٹیج کی پیروی کرتی ہے، اور 0.5 پوائنٹس مطلق سرخی کا دعویٰ ہے۔
بائی فیشیلٹی کا عدد باقی سب سے زیادہ احتیاط کا متقاضی ہے۔ 85% سے 90% تک جانا پانچ پوائنٹس کی چھلانگ ہے جو ایسی سطح پر تبدیلی سے ہوتی ہے جو سیل کے پچھلے رقبے کا چھوٹا حصہ ہے، اور ماخذ میکانزم کی وضاحت نہیں کرتا۔ یہ حقیقی ہو سکتا ہے اگر کٹی ہوئی کنارہ پہلے پچھلے حصے پر مقامی شنٹ راستہ تھی، مگر یہ ایسا عدد بھی ہے جو ایک چھوٹا نمونہ پیدا کر سکتا ہے۔ اسے جدول کی سب سے کم تائید شدہ سطر سمجھیں۔
ابھی کیا طے نہیں ہوا
شائع شدہ کیس میں چار چیزیں غائب ہیں، اور لائن کے فیصلے سے پہلے چاروں اہم ہیں۔
- کوٹڈ کنارے پر قابلِ اعتمادی کا ڈیٹا۔ ایک نالی کی دیوار پر 1 nm آکسائیڈ اور 10 nm ایلومینیم آکسائیڈ کی ٹوپی کو سیل کے باقی حصے کی طرح ہی مرطوب حرارت، حرارتی چکر اور مکینیکل بوجھ کا سامنا ہوتا ہے۔ کٹا ہوا کنارہ حرارتی چکر کے تحت دباؤ بڑھانے والا بھی ہے، کیونکہ دو چوتھائی سیل ایک نالی کے خلاف پھیلتے ہیں۔ اس میں سے کچھ بھی موازنہ جدول میں ظاہر نہیں ہوتا۔
- موٹائی کا سوال۔ ماخذ ایک ہی ڈھانچے کے لیے دو مختلف پولی-Si موٹائیاں دیتا ہے۔ یہ تضاد نہیں ہے، لیکن اس کا مطلب یہ ہے کہ بہترین قدر طے شدہ نہیں، اور موٹائی دباؤ، جمع ہونے کے وقت اور ٹیکٹ کو متاثر کرتی ہے۔
- آزاد تکرار۔ کارکردگی میں اضافہ ایک رپورٹ شدہ ڈیٹا سیٹ سے آتا ہے۔ 0.5 پوائنٹ کا مطلق اضافہ اتنا بڑا ہے کہ اس کے پیچھے پڑنا قابلِ قدر ہے اور اتنا بڑا ہے کہ کسی مختلف لائن اور مختلف پیسٹ اور ربن کے امتزاج پر اسے دوبارہ جانچنا قابلِ قدر ہے۔
- سیل کے باقی حصے کے ساتھ تعامل۔ نالی کی دیوار پر ڈوپ شدہ تہہ شامل کرنا اس بات کو بدل دیتا ہے کہ وہ دیوار دو چوتھائیوں کے درمیان برقی طور پر کیا کرتی ہے۔ یہ پچھلی میٹالائزیشن پیٹرن اور چوتھائی سیلوں کی اسٹرنگنگ کے ساتھ کیسے تعامل کرتی ہے، یہ کوٹنگ کا نہیں بلکہ نظام کا سوال ہے۔
اسی سمت میں ایک وسیع نکتہ ہے۔ سیل کاٹنا ایک ایسا سودا ہے جو صرف انٹرکنکشن کے فائدے کی بنیاد پر قبول کیا گیا تھا۔ چار کٹ فریم ورک کٹ کو مفروضہ مانتا ہے، اور ملٹی کٹ تجزیہ دیکھتا ہے کہ چھوٹا سیل شیڈنگ اور ماڈیول لے آؤٹ پر کیا اثر ڈالتا ہے۔ کٹے ہوئے کنارے پر کام اس سودے کے لاگت والے پہلو پر حملہ کرتا ہے، اور اگر یہ ثابت ہو جائے تو یہ صرف موجودہ بہترین کٹ تعداد کو بہتر نہیں کرتا بلکہ اسے بدل دیتا ہے۔
کٹنگ کی باقی گفتگو کے مقابلے میں اسے کیسے پڑھیں
چار کٹ سیلوں کا ذکر آتے وقت عام طور پر تین الگ خیالات آپس میں مل جاتے ہیں، اور انہیں الگ رکھنا ادب کو پڑھنا آسان بنا دیتا ہے۔
پہلا انٹرکنکشن کا فائدہ ہے: چوتھائی سیل ایک چوتھائی کرنٹ لے کر چلتے ہیں، اس لیے ربن میں مزاحمتی نقصان تیزی سے گرتا ہے۔ یہ طے شدہ ہے اور اسی وجہ سے یہ ٹیکنالوجی پیداوار میں ہے۔ دوسرا ماڈیول سطح کا نتیجہ ہے، جہاں چھوٹے سیل شیڈ رواداری، جنکشن باکس کی ضروریات اور لیمینیٹ کے مکینیکل رویے کو بدلتے ہیں؛ دو حصوں والا جنکشن باکس ایک نظر آنے والا نتیجہ ہے۔ تیسرا خود کٹی ہوئی سطح ہے، جو یہاں موضوع ہے اور جسے پہلی دو گفتگوں میں نظر انداز کیا جاتا ہے۔
ان کے درمیان عملی ربط پروسیس فلو ہے۔ نالی بنانا لیزر کٹنگ مرحلےسے کیا جاتا ہے، کوٹنگ کا مرحلہ اس LPCVD صلاحیت میں آتا ہے جو لائن پہلے سے رکھتی ہے، اور تکمیلی مراحل میٹالائزیشن اور اسٹرنگنگ ہیں۔ اس راستے کا جائزہ لینے والی لائن دراصل یہ جانچ رہی ہے کہ داخل کرنا ان دو آلات کے درمیان فٹ ہوتا ہے یا نہیں جو اس کے پاس پہلے سے ہیں، اور شائع شدہ ٹیکٹ نمبر تقریباً 3% ہے۔
عمومی سوالات
کیا کوٹنگ کاٹنے کی ضرورت ختم کر دیتی ہے؟
نہیں۔ چوتھائی حصے اب بھی کاٹے جاتے ہیں اور نالی اب بھی موجود ہے۔ جو بدلتا ہے وہ اس دیوار کا برقی رویہ ہے جو نالی نے بے نقاب کیا، جیومیٹری نہیں۔
نرم عمل سے سیدھا کیوں نہ کاٹیں؟
صاف کٹ نقصان کم کرتا ہے لیکن پھر بھی ایک غیر پیسیویٹ شدہ سطح چھوڑ دیتا ہے۔ ری کمبینیشن زیادہ تر غیر پیسیویٹڈ سطح کی وجہ سے ہوتا ہے جتنا کہ کھردرے پن کی وجہ سے، اسی لیے یہاں جواب بہتر لیزر ترکیب کے بجائے کوٹنگ ہے۔
کیا 1 nm آکسائیڈ قابلِ بھروسہ ہے؟
اس درجے کے ٹنل آکسائیڈ پہلے ہی TOPCon پیداوار میں استعمال ہو رہے ہیں، اس لیے تصور ویفر کے چہرے پر ثابت ہے۔ کیا وہی موٹائی نالی کی دیوار پر قائم رہتی ہے، جس کی سطح کی سمت مختلف اور نقطہ آغاز زیادہ کھردرا ہے، یہ کھلے سوالات میں سے ایک ہے۔
کیا یہ صرف TOPCon پر لاگو ہے؟
ٹنل آکسائیڈ اور ڈوپ شدہ پولی-Si کا امتزاج ایک TOPCon ڈھانچہ ہے، اس لیے یہ راستہ فطری طور پر ان لائنوں کے لیے ہے جو پہلے سے اسے چلا رہی ہیں۔ ٹکڑوں میں کاٹے جانے والے دیگر سیل اقسام کو اپنے عمل کے مطابق پیسیویشن اسٹیک کی ضرورت ہوگی، جو ایک الگ انجینئرنگ مسئلہ ہے۔
آزمائش پر ہم سب سے پہلے کیا جانچیں گے؟
سب سے پہلے کنارے کا SRV پراکسی اور وولٹیج۔ 30 µm چوڑی نالی کے ساتھ جمع ہونے کی یکسانی، تہہ کی کرسٹلائنیٹی، اور داخل شدہ مراحل کی ٹیکٹ لاگت اس کے بعد آتی ہے، اور نالی بنانے کے بعد چوتھائی حصے کا مکینیکل رویہ وہ چیز ہے جسے بھولنے کا سب سے زیادہ امکان ہے۔
کیا کوٹنگ اسٹرنگر کے کام کو بدل دیتی ہے؟
براہِ راست نہیں۔ کوٹنگ برقی ہے، اس لیے جگہ کی درستگی، سولڈرنگ کا درجہ حرارت اور ہینڈلنگ کی قوت میں کوئی تبدیلی نہیں۔ چوتھائی سیل خود، جس کے اندر نالی ہے، سنبھالنے کے لیے زیادہ مشکل چیز رہتا ہے، اور یہ اس کام کے حل کرنے والے مسئلے سے الگ پابندی ہے۔
حتمی خیالات
سیل بہتر بنانے کے لیے سلیکون کاٹنا قدرے عجیب سودا ہے، اور یہ اس لیے کام کرتا ہے کہ انٹرکنکشن کا فائدہ بڑا ہے۔ یہ کام اس سودے کے اس حصے پر چکر مکمل کرتا ہے جس کی کبھی قیمت نہیں لگائی گئی: وہ سطح جو کٹ بناتی ہے۔ نالی کی دیوار کو اسی سلیکٹو کانٹیکٹ اسٹیک سے کوٹ کرنا جو سیل کہیں اور استعمال کرتا ہے، ایک مربوط جواب ہے، اور یہ حقیقت کہ یہ موجودہ LPCVD صلاحیت اور دو کم درجہ حرارت والے مراحل سے کیا جا سکتا ہے، اسی لیے یہ قابلِ توجہ ہے۔
معمول کی احتیاط لاگو ہوتی ہے۔ طریقہ کار درست ہے اور قائم شدہ طبیعیات سے نکلتا ہے؛ رپورٹ شدہ نصف پوائنٹ کارکردگی کا اضافہ ایک ہی ماخذ سے آتا ہے اور اس کی آزادانہ تصدیق نہیں ہوئی، اور خاص طور پر بائی فیشیلٹی کا عدد جدول کے باقی حصے سے کمزور ہے۔ ایک لائن کے لیے معقول موقف یہ ہے کہ اسے ایک حقیقی لیکن غیر تصدیق شدہ فائدے کے ساتھ پروسیس داخل کرنے کے طور پر ٹریک کیا جائے، اور اس پیمائش پر جانچا جائے جس کی پیش گوئی طریقہ کار کرتا ہے، یعنی وولٹیج۔
متعلقہ مطالعہ: TOPCon چار کٹ سیل: کٹ کیا بدلتی ہے · چار کٹ سیل ٹیکنالوجی: کارکردگی کی دلیل · ملٹی کٹ ماڈیولز اور شیڈ مزاحمت · چار کٹ ماڈیولز کو دو حصوں والے جنکشن باکس کیوں چاہیے · THBC سیل اور پیسیویٹنگ کانٹیکٹس · PV سیل میٹالائزیشن اور تانبے کا سوال · ٹیبر اور اسٹرنگر مشینیں: وہ کیسے کام کرتی ہیں · لیزر سیل کٹنگ کا سامان · BC سیل روڈ میپ: ڈھانچے سے عمل تک · سولر پینل لائن اسٹیشنز اور لے آؤٹ
ڈیٹا نوٹ: تہہ کی موٹائیاں، عمل کے حالات اور پہلے اور بعد کا موازنہ اس راستے کے ساتھ شائع شدہ اقدار ہیں اور جیسے رپورٹ ہوئے ویسے ہی دہرائے گئے ہیں؛ ان کی آزادانہ تصدیق نہیں ہوئی۔ دیوار کے رقبے کا تقریباً 1 mm2 کا عدد ہمارا اپنا تخمینہ ہے جو 30 µm نالی، 1.5 µm گہرائی اور 182 mm سیل پر دو پوری لمبائی کی کٹوں سے، 33,124 mm کے ویفر چہرے کے مقابلے میں نکالا گیا ہے2نقصانات کی درجہ بندی، کرنٹ سے پہلے وولٹیج، چھپی ہوئی تعداد کے بجائے میکانزم سے اخذ ہوتی ہے۔