سولر پینل بنانے کی مشین: آپ کو کون سی مشینیں درکار ہیں
فہرست مضامین
مختصر جواب: سولر پینل مینوفیکچرنگ ایک مشین نہیں ہے۔ ایک ماڈیول فیکٹری ایک منسلک لائن چلاتی ہے، اور ہر یونٹ ایک کام کرتا ہے: کرنٹ کے مطابق سیل چھانٹنا، آدھے یا شن گلڈ سیلز کے لیے لیزر کاٹنا، سیلز کو اسٹرنگز میں سولڈر کرنے کے لیے ٹیبنگ اور اسٹرنگنگ، انکیپسولنٹ اور گلاس کے ساتھ اسٹرنگز کو ترتیب دینے کے لیے لی اپ، اسٹیک کو بونڈ کرنے کے لیے لیمینیشن، ایلومینیم پروفائل اور جنکشن باکس لگانے کے لیے فریمنگ، پھر IV ٹیسٹنگ اور تیار ماڈیولز کی چھانٹی۔ آلات کا انتخاب کرنے کا مطلب ہے ہر اسٹیشن کے سائیکل ٹائم کو ہدف تھرو پٹ سے ملانا، کیونکہ سب سے سست اسٹیشن لائن کی رفتار طے کرتا ہے۔ ایک لائن کو عام طور پر اس کی سالانہ صلاحیت سے بیان کیا جاتا ہے — 5 MW، 50 MW، 300 MW یا 1.2 GW — اور مشینوں کی تعداد اسی نمبر سے نکلتی ہے۔ ییلڈ لاس اسٹیشنوں میں جمع ہوتا جاتا ہے، اس لیے اسٹرنگنگ میں ٹوٹ پھوٹ کا ایک اضافی دسواں فیصد اس سے کہیں زیادہ مہنگا ہے جتنا یہ لگتا ہے۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
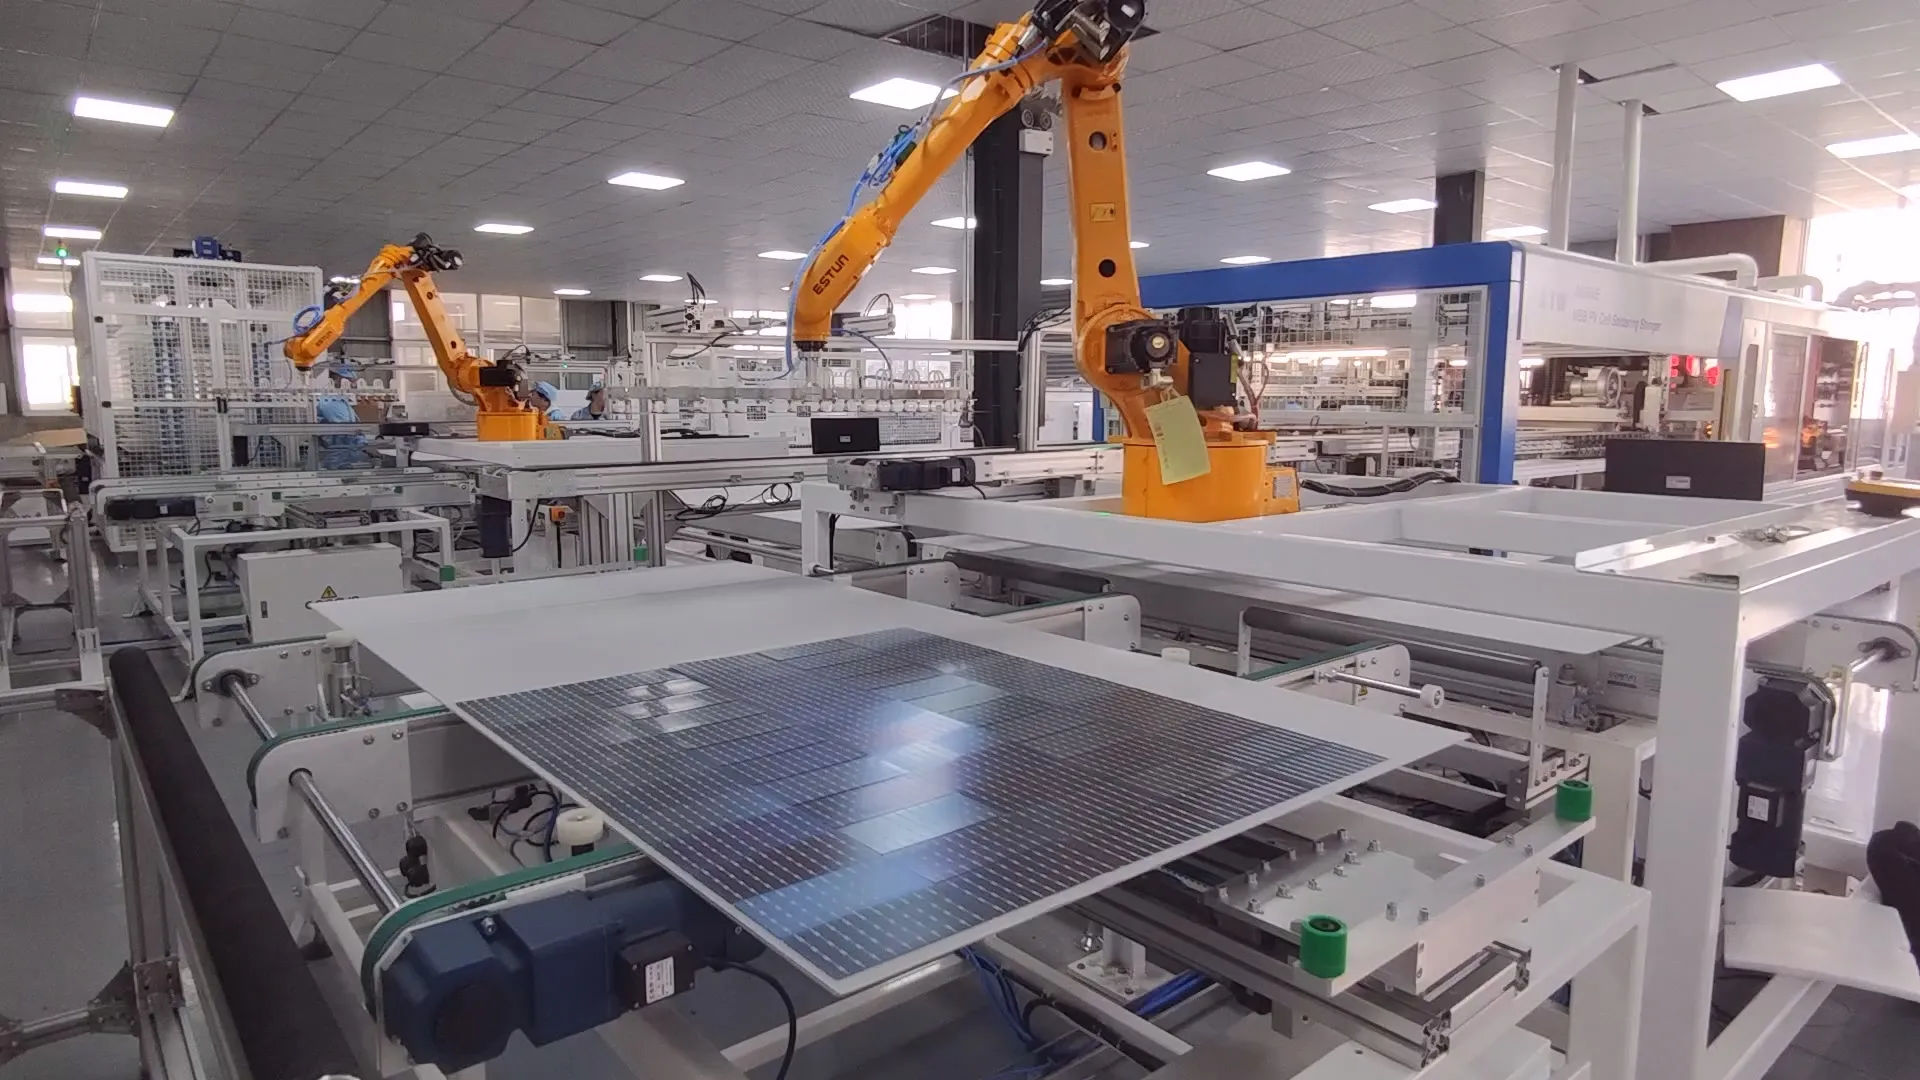
سولر پینل مینوفیکچرنگ کا سامان ایک بڑی اکائی نہیں ہے۔ ایک ماڈیول فیکٹری مشینوں کی ایک جڑی ہوئی لائن چلاتی ہے، اور ہر ایک کام کا ایک حصہ سنبھالتی ہے: سیل کاٹنا، انہیں سٹرنگز میں سولڈر کرنا، سٹرنگز کو ترتیب دینا، ماڈیول کی لیمینیشن، فریم لگانا اور تیار پینل کی جانچ۔ سولر پینلز کی تیاری کے لیے مشینری کا انتخاب ایک ترتیب کا فیصلہ ہے، نہ کہ خریداری کی فہرست۔
کاغذ پر یہ کافی آسان لگتا ہے۔ اصل پیداوار میں، ہر عمل اگلے عمل کو متاثر کرتا ہے۔ لی اپ کے دوران پوزیشننگ کی ایک چھوٹی سی غلطی لیمینیشن کے بعد بلبلے یا الائنمنٹ کی خرابی بن سکتی ہے۔ سولڈر کا کمزور جوڑ انسانی آنکھ کو ٹھیک لگ سکتا ہے لیکن EL معائنے کے دوران سیاہ حصے کے طور پر ظاہر ہو سکتا ہے۔
یہی وجہ ہے کہ ایک اچھی سولر پینل پروڈکشن لائن کو مشینوں کے بے ترتیب مجموعے کے بجائے ایک متوازن نظام کے طور پر کام کرنا چاہیے۔
یہ گائیڈ سولر پینل مینوفیکچرنگ کا سامان ایک معیاری ماڈیول لائن پر، مشینوں کے چلنے کی ترتیب کے مطابق: سیل چھانٹنا اور لیزر کاٹنا، سٹرنگنگ، لی اپ، لیمینیشن، فریمنگ اور حتمی جانچ۔ ہر حصہ بتاتا ہے کہ مشین کیا کرتی ہے، یہ کیوں اہم ہے، اور خریدنے سے پہلے کیا چیک کرنا ہے۔ صلاحیت کے لحاظ سے بجٹ کے اعداد و شمار کے لیے، دیکھیں صلاحیت کے لحاظ سے سولر پینل پروڈکشن لائن کی لاگت.
آلات کو دیکھنے سے پہلے، ایک اہم فرق ہے۔
یہ مضمون ایک سولر ماڈیول پروڈکشن لائنکے بارے میں ہے—ایسی فیکٹری جو تیار سولر سیلز خریدتی ہے اور انہیں سولر پینلز میں اسمبل کرتی ہے۔ سلیکون ویفرز سے سولر سیلز بنانا ایک مختلف عمل ہے جس میں ویٹ کیمیکل آلات، ڈفیوژن فرنسز، PECVD یا ALD سسٹمز، اسکرین پرنٹرز، فائرنگ فرنسز اور دیگر خصوصی مشینیں شامل ہیں۔
تو، تیار سولر پینل بنانے کے لیے کون سی مشینیں استعمال ہوتی ہیں؟
1. سولر سیل ٹیسٹر اور سورٹنگ مشین
ایک کرنٹ سیل ٹیسٹر IEC 60904-9:2020 کے مطابق متعین کیا جاتا ہے: 300–1200 nm میں اسپیکٹرل میچ، 100 mW/cm² پر کیلیبریٹڈ اریڈیئنس، لائٹ انٹینسٹی کی غیر یکسانیت 2% یا اس سے کم اور قلیل مدتی عدم استحکام 1% یا اس سے کم A گریڈ کے لیے۔
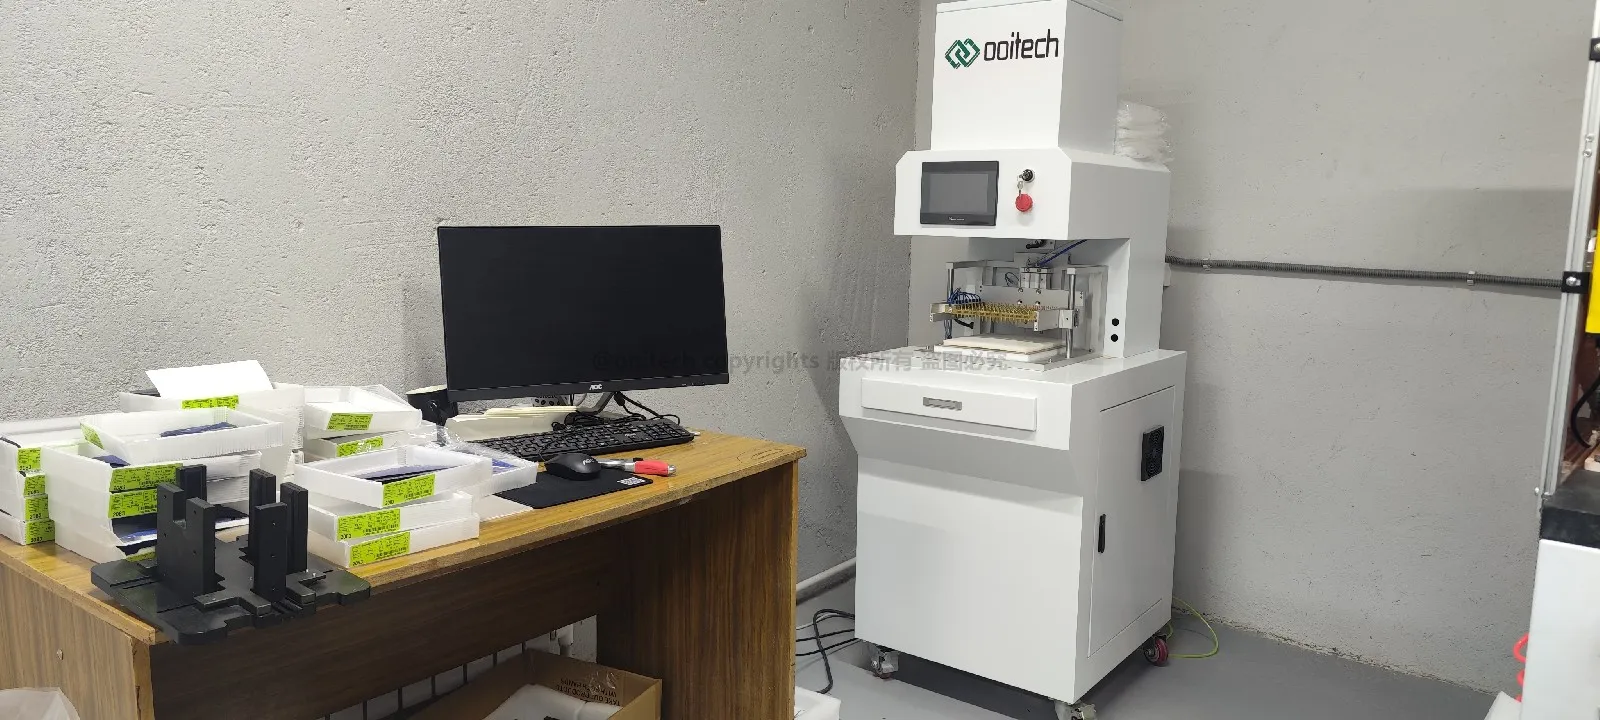
ایک ہی پروڈکشن بیچ کے سولر سیلز برقی طور پر ہمیشہ یکساں نہیں ہوتے۔ ان کا کرنٹ، وولٹیج اور زیادہ سے زیادہ پاور قدرے مختلف ہو سکتے ہیں۔ اگر نمایاں طور پر مختلف برقی خصوصیات والے سیلز ایک ہی اسٹرنگ میں جوڑ دیے جائیں، تو سب سے کم کارکردگی والا سیل پوری اسٹرنگ کی پیداوار کو محدود کر سکتا ہے۔
A سولر سیل ٹیسٹر ایسے پیرامیٹرز کی پیمائش کرتا ہے جیسے:
اوپن سرکٹ وولٹیج
شارٹ سرکٹ کرنٹ
زیادہ سے زیادہ پاور
سیل کی کارکردگی
I-V منحنی خصوصیات
اس کے بعد سورٹنگ سسٹم ملتی جلتی کارکردگی والے سیلز کو گروپ کرتا ہے۔
کچھ پروڈکشن لائنیں سیلز کے اسٹرنگنگ عمل میں داخل ہونے سے پہلے کناروں کے چپس، چھپی ہوئی دراڑوں، آلودگی اور برقی طور پر غیر فعال حصوں کی نشاندہی کے لیے خودکار آپٹیکل معائنہ یا سیل لیول EL معائنہ بھی استعمال کرتی ہیں۔
یہ ایک چھوٹا قدم لگ سکتا ہے، لیکن درست سورٹنگ برقی مماثلت کی کمی کو کم کرنے اور تیار ماڈیولز کی مستقل مزاجی کو بہتر بنانے میں مدد کرتی ہے۔
2. سولر سیل لیزر کٹنگ مشین
سپلائر سے مانگنے کے اعداد و شمار یہ ہیں: کاٹنے کی درستگی ±0.1 mm یا بہتر، اور کام کے لیے موزوں لیزر سورس — گروونگ کے لیے تقریباً 50 W اور 300 W تک جہاں اس کے ساتھ ہیٹنگ اسٹیج چلتی ہو۔
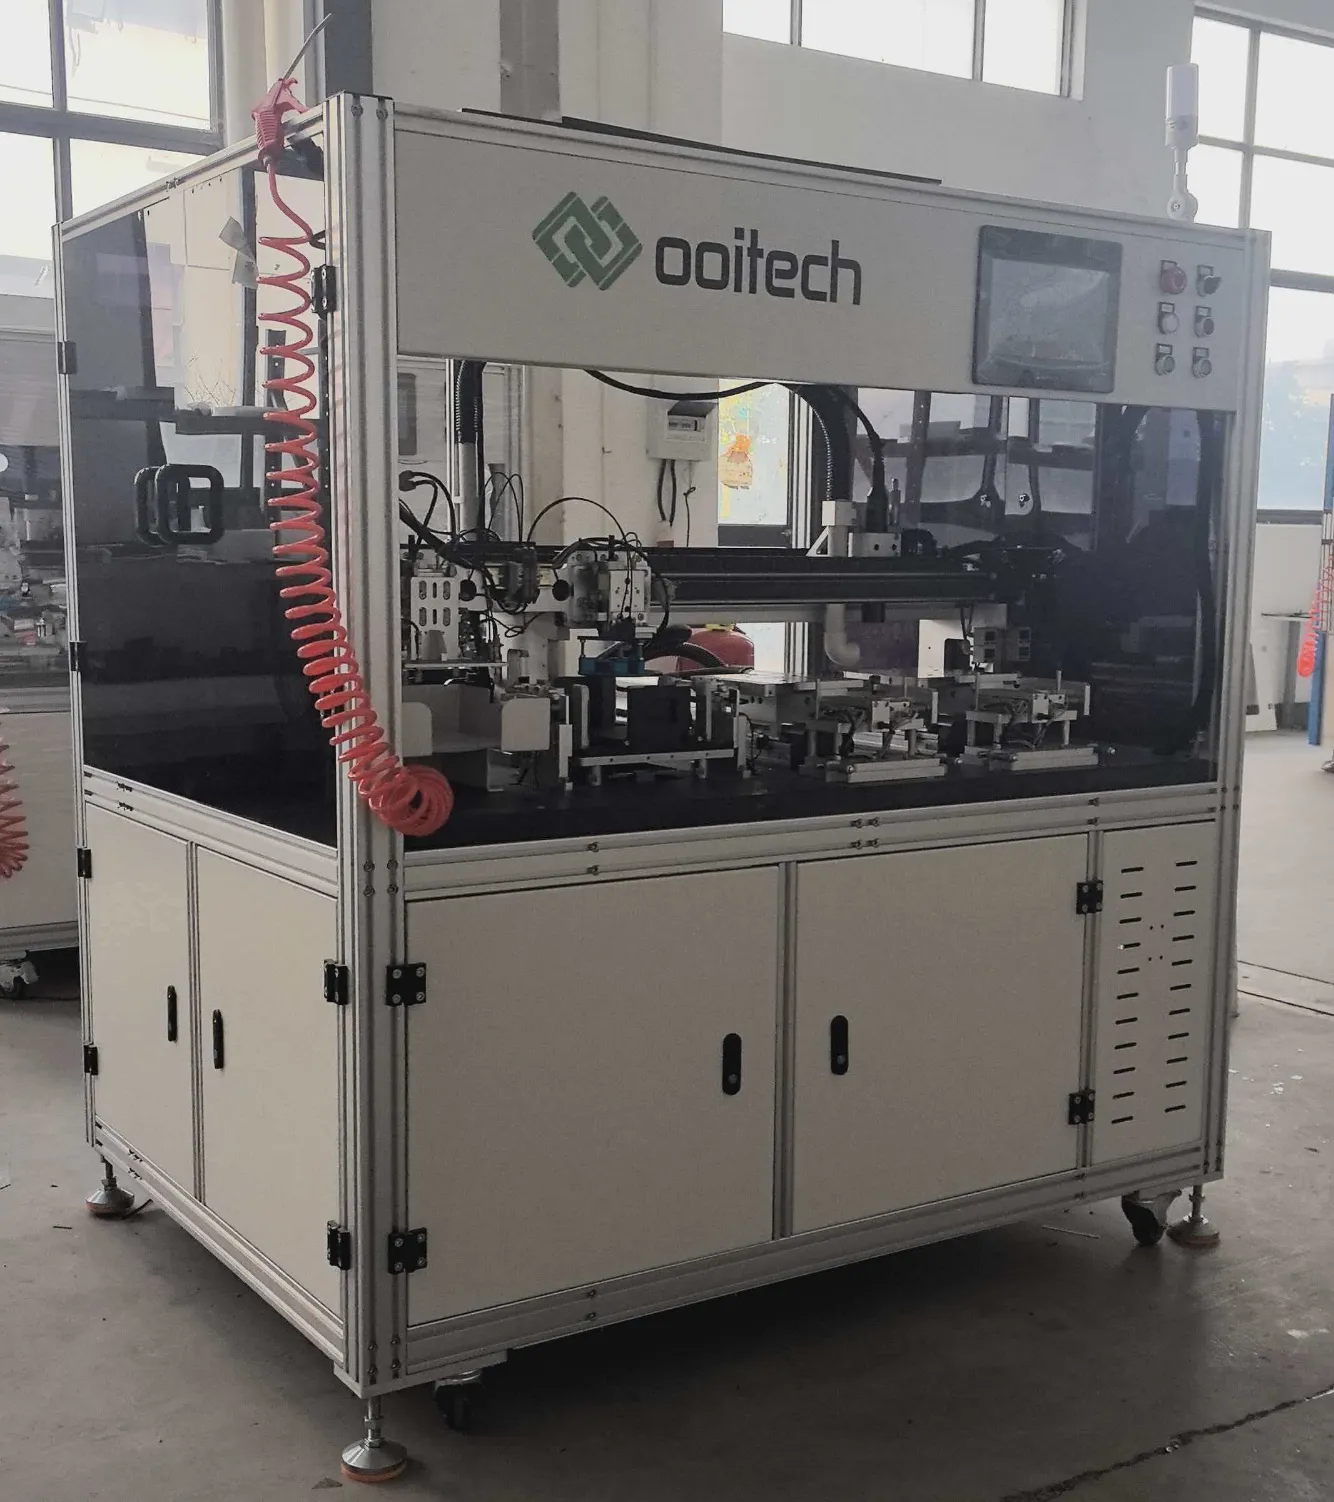
زیادہ تر جدید سولر ماڈیولز ہاف کٹ سیلز استعمال کرتے ہیں، جو سولر سیل لیزر کاٹنے کی مشینپر کاٹے جاتے ہیں۔ شنگلڈ اور دیگر خصوصی ماڈیول ڈیزائن اس سے بھی چھوٹے سیل حصے استعمال کر سکتے ہیں۔ ان صورتوں میں، پورے سائز کے سولر سیلز کو اسٹرنگنگ سے پہلے تقسیم کرنا ضروری ہے۔
ایک سولر سیل لیزر کٹنگ مشین اعلیٰ درستگی کے ساتھ سیلز پر لکیر لگاتی اور انہیں الگ کرتی ہے۔ ماڈیول ڈیزائن کے لحاظ سے، یہ سیلز کو آدھے، تہائی یا اس سے چھوٹے ٹکڑوں میں کاٹ سکتی ہے۔
دو عام کٹنگ طریقے استعمال ہوتے ہیں:
روایتی لیزر اسکرائبنگ کے بعد مکینیکل توڑنا
مکینیکل اور تھرمل دباؤ کو کم کرنے کے لیے ڈیزائن کردہ غیر تباہ کن لیزر کٹنگ
غیر تباہ کن کٹنگ اس وقت زیادہ اہم ہوتی جا رہی ہے جب سیلز پتلے اور بڑے ہو رہے ہیں۔ کٹنگ کے دوران بننے والی مائیکرو کریکس اسٹرنگنگ، لیمینیشن، نقل و حمل یا طویل مدتی بیرونی آپریشن کے دوران پھیل سکتی ہیں۔
اگر کوئی فیکٹری صرف فل سیل ماڈیولز تیار کرتی ہے، تو لیزر کٹنگ مشین ضروری نہیں ہو سکتی۔ تاہم، ہاف سیل اور شنگیلڈ ماڈیول پروڈکشن کے لیے، یہ لائن کا ایک بنیادی حصہ ہے۔
3. ٹیبر اسٹرنگر مشین
انٹری کلاس اسٹرنگرز تقریباً 1,200 سیل فی گھنٹہ چلتی ہیں اور ہائی اسپیڈ پلیٹ فارمز 6,800 تک؛ پوزیشننگ کی درستگی ±0.15 mm ہے اور Class A سیلز پر ٹوٹ پھوٹ 0.2% یا اس سے کم ہونی چاہیے۔ ربن کی چوڑائی 0.35–1.2 mm اور سیل فارمیٹس آج بننے والی مشینوں پر 156–230 mm تک ہوتے ہیں۔
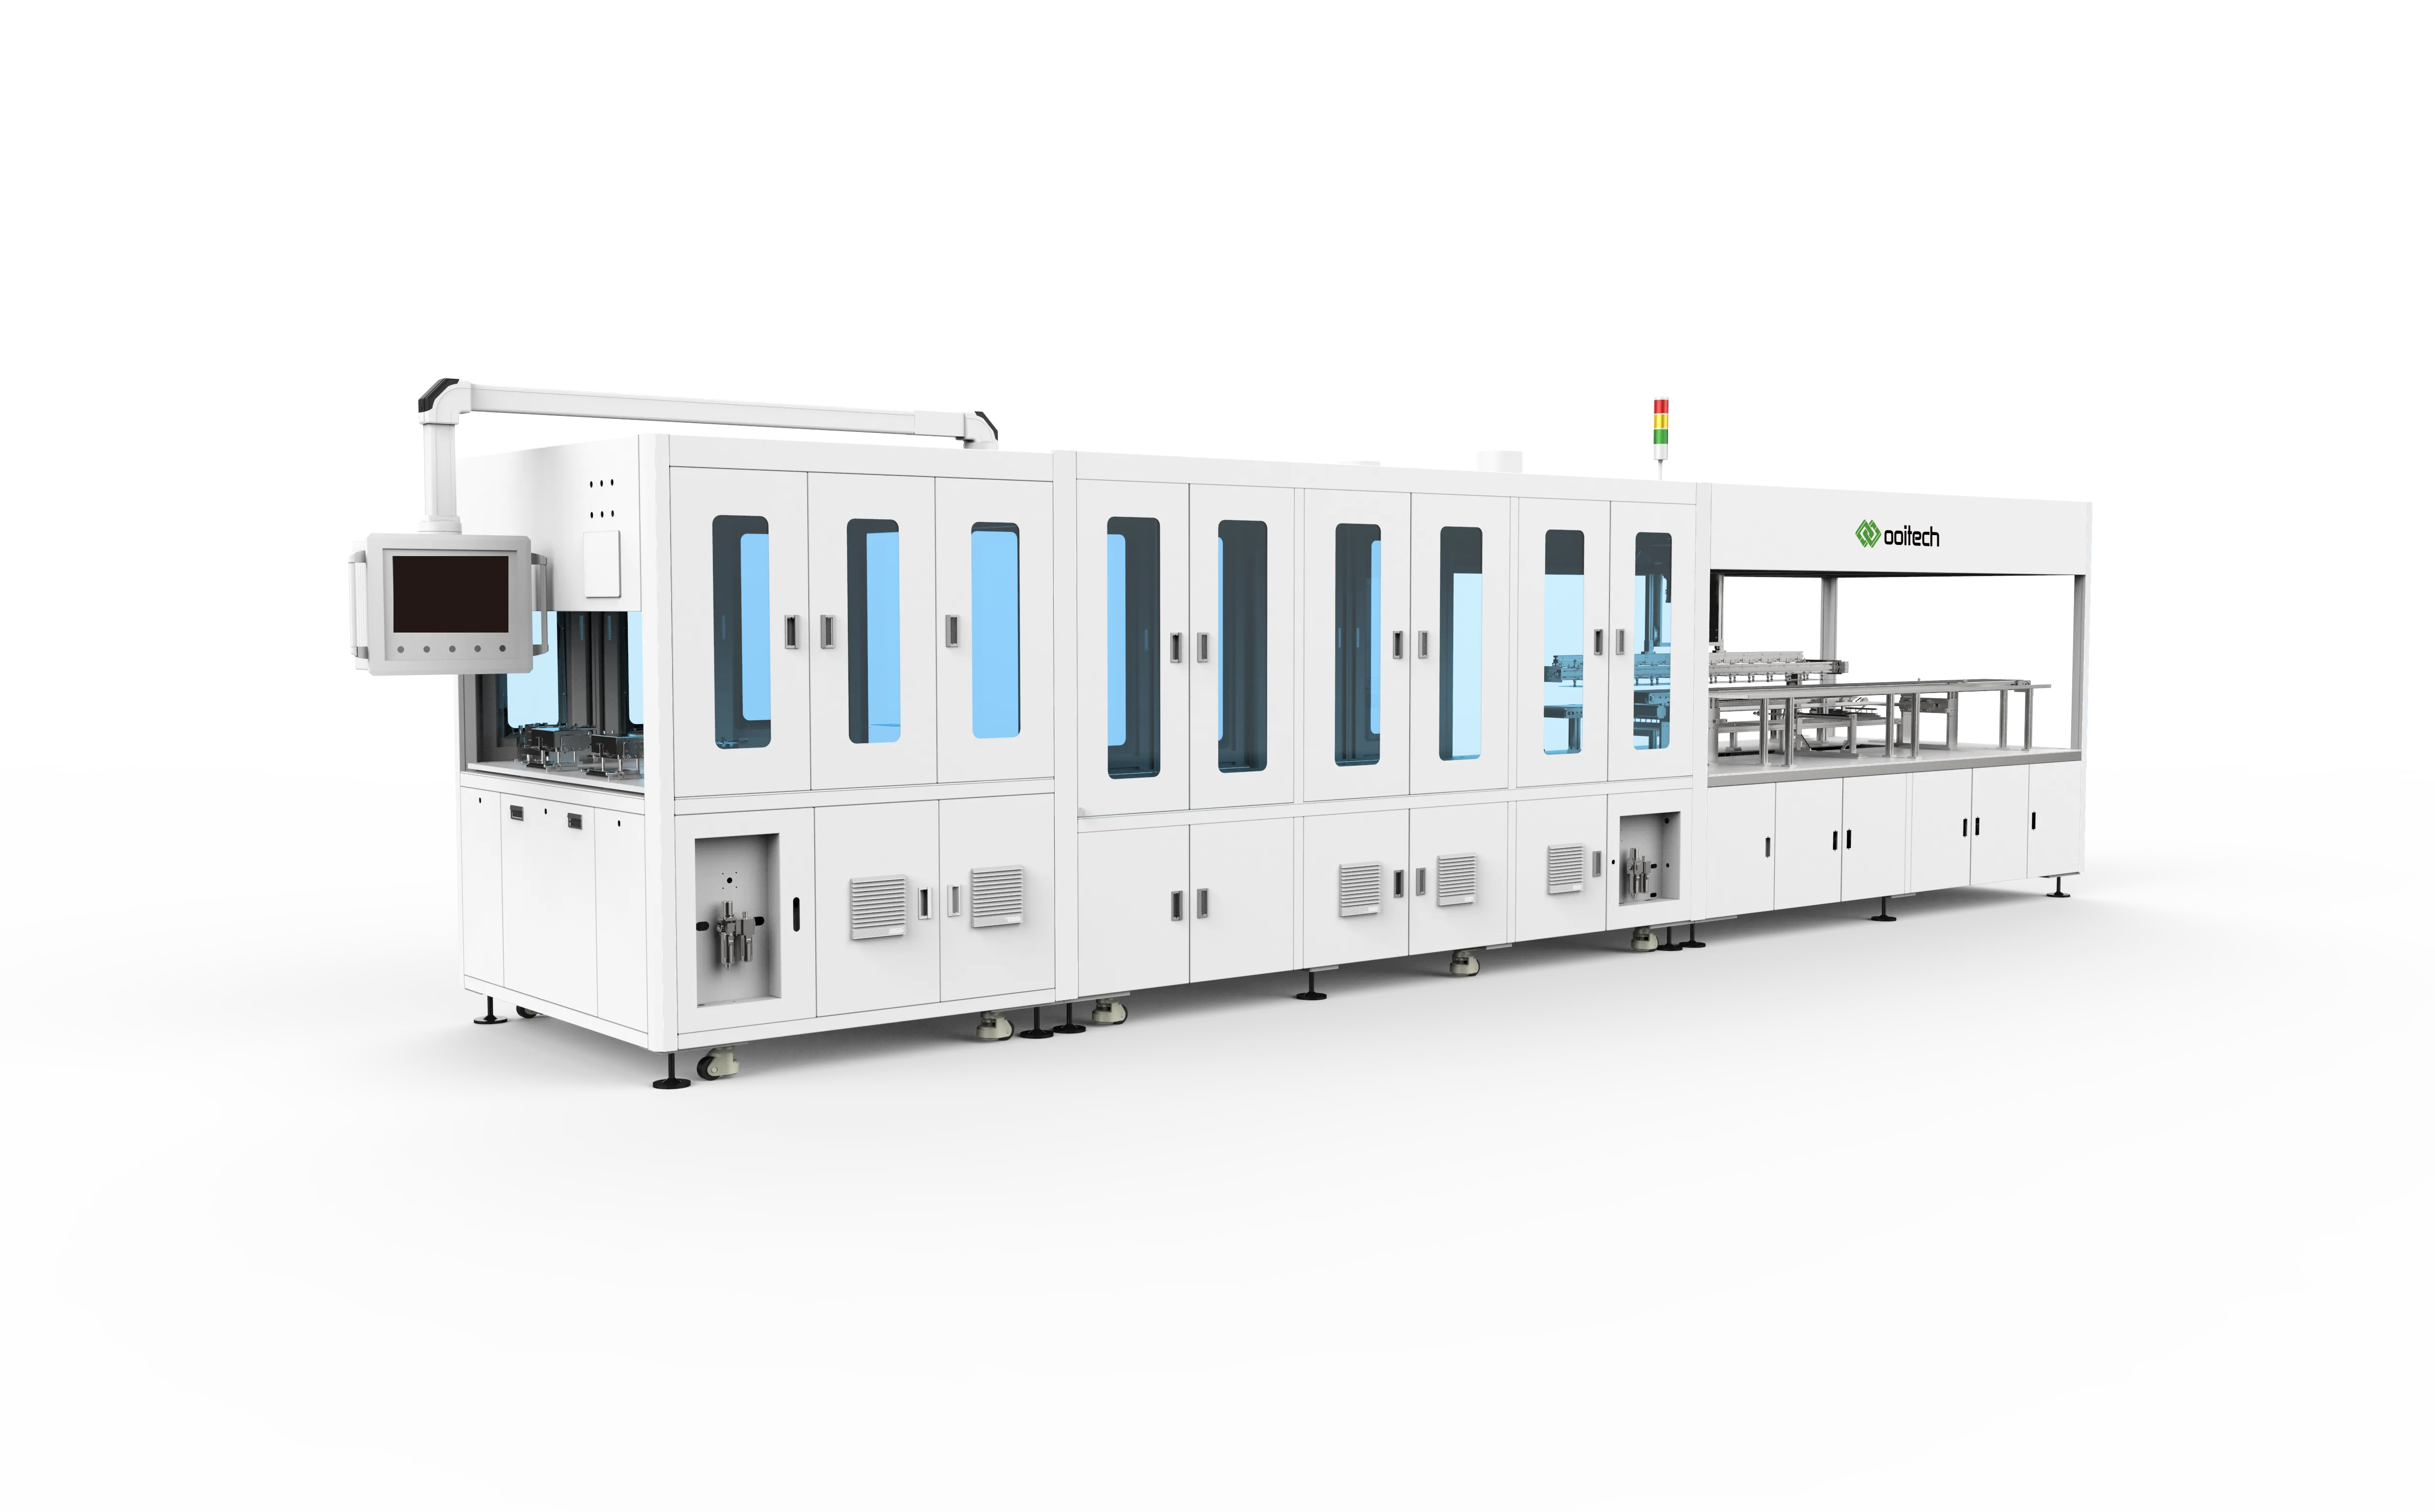
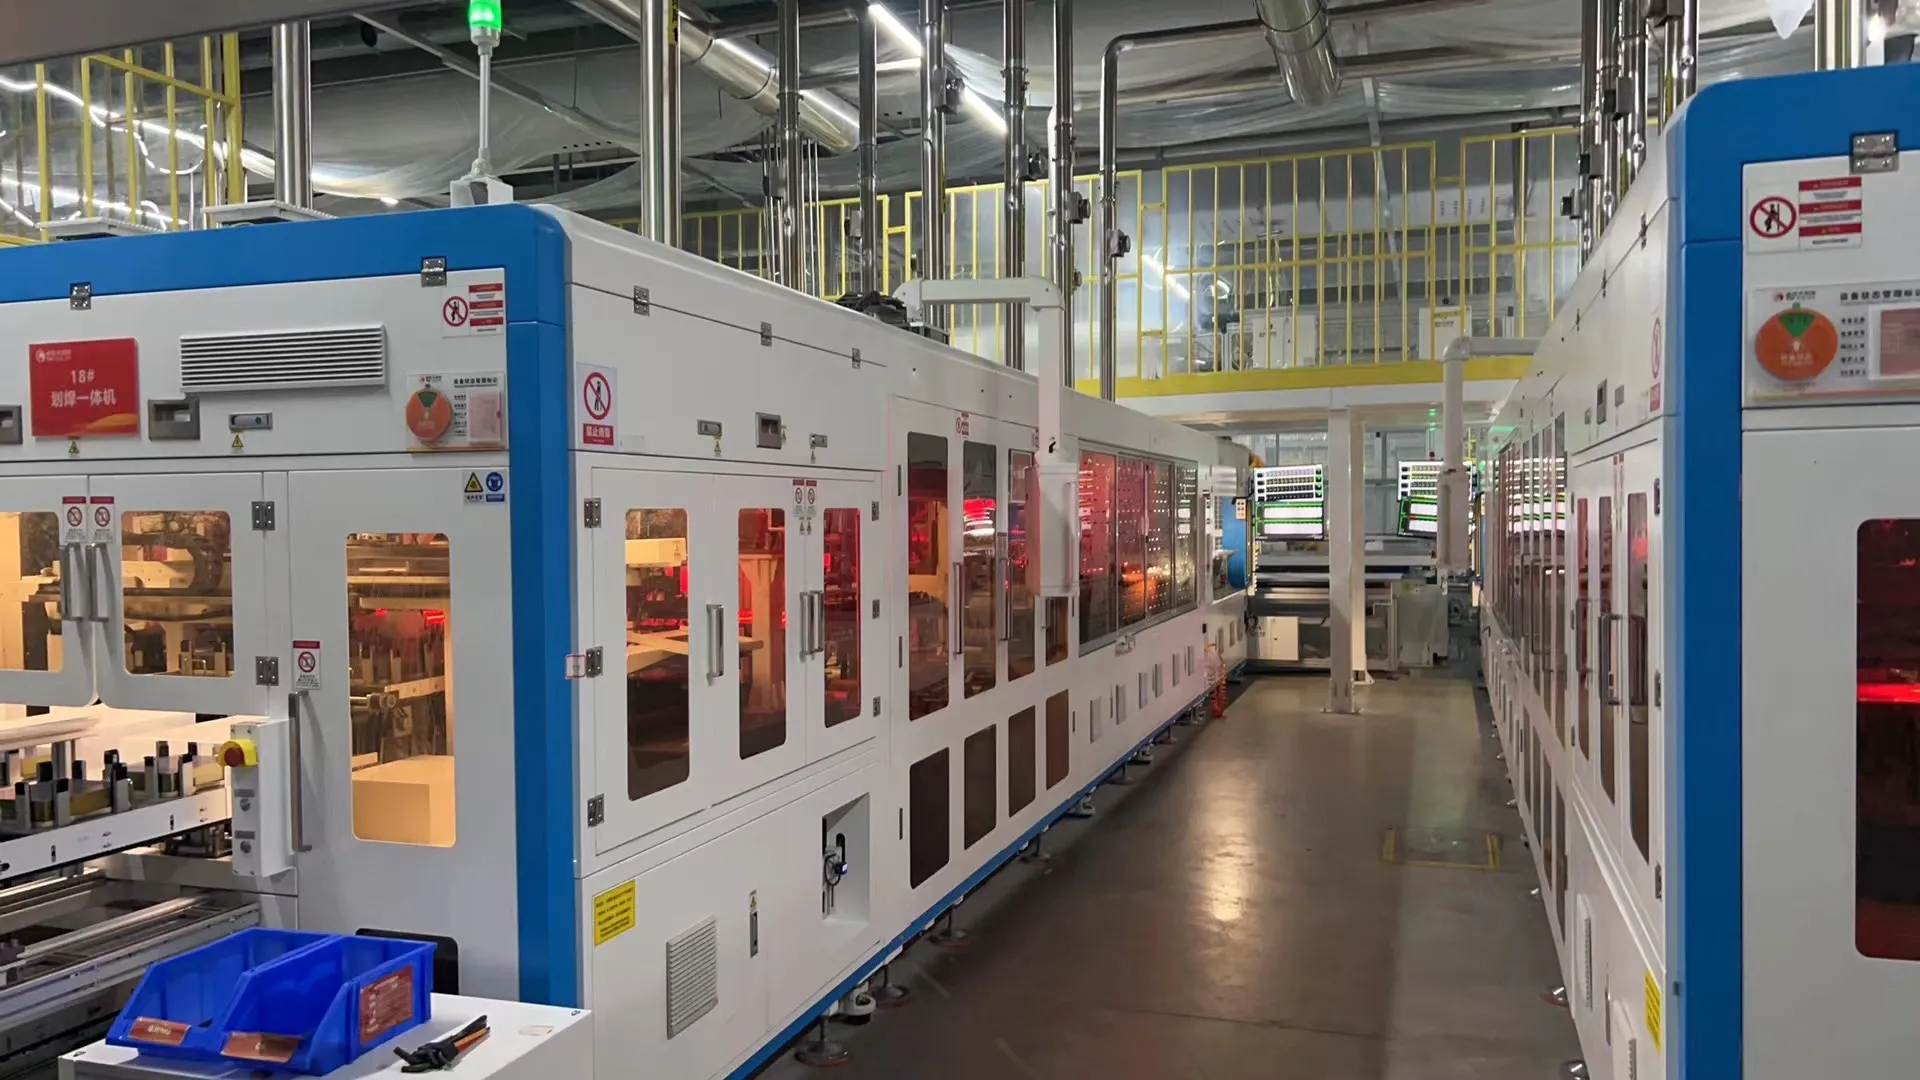
یہ ٹیبر اسٹرنگر کو اکثر سولر پینل پروڈکشن لائن کا دل سمجھا جاتا ہے۔
اس کا بنیادی کام انفرادی سیلز پر فوٹو وولٹک ربن سولڈر کرنا اور سیلز کو سیریز میں جوڑ کر سیل اسٹرنگز بنانا ہے۔ جدید مشینیں عام طور پر ٹیبنگ اور اسٹرنگنگ دونوں کو ایک خودکار عمل میں یکجا کرتی ہیں۔
ایک ٹیبر اسٹرنگر عام طور پر یہ کام سنبھالتا ہے:
سیل لوڈنگ اور علیحدگی
سیل کی پوزیشننگ
ربن فیڈنگ
فلوکس کا اطلاق
سولڈرنگ
اسٹرنگ الائنمنٹ
اسٹرنگ کٹنگ اور ڈسچارج
ویژن معائنہ
درست اسٹرنگنگ کا طریقہ سیل ٹیکنالوجی پر منحصر ہے۔
PERC اور TOPCon سیلز عام طور پر روایتی ملٹی بس بار اسٹرنگرز کے ساتھ پروسیس کیے جا سکتے ہیں۔ HJT سیلز کو کم درجہ حرارت پر سولڈرنگ کی ضرورت ہو سکتی ہے کیونکہ وہ گرمی کے لیے زیادہ حساس ہوتے ہیں۔ BC، IBC، ABC اور HPBC سیلز کو خصوصی بیک کانٹیکٹ ویلڈنگ آلات کی ضرورت ہوتی ہے کیونکہ ان کے مثبت اور منفی کانٹیکٹ دونوں پچھلی طرف واقع ہوتے ہیں۔
لہٰذا اسٹرنگر کا انتخاب سیل سائز، بس بار ڈیزائن، ربن کی قسم، سولڈرنگ درجہ حرارت اور ماڈیول ڈھانچے کی بنیاد پر ہونا چاہیے—نہ کہ صرف مشتہر کردہ سیلز فی گھنٹہ کے اعداد و شمار پر۔
4. ان لائن اسٹرنگ EL معائنہ
اسٹرنگ پر ان لائن EL کیمروں کی تعداد کے بجائے ریزولوشن پر خریدا جاتا ہے: تقریباً 0.5 mm فی پکسل ہی باریک مائیکرو کریکس کو نظر آنے کے قابل بناتا ہے، اور موجودہ نسل میں دوہرے 4.6 میگا پکسل کیمروں کا استعمال عام ہے۔

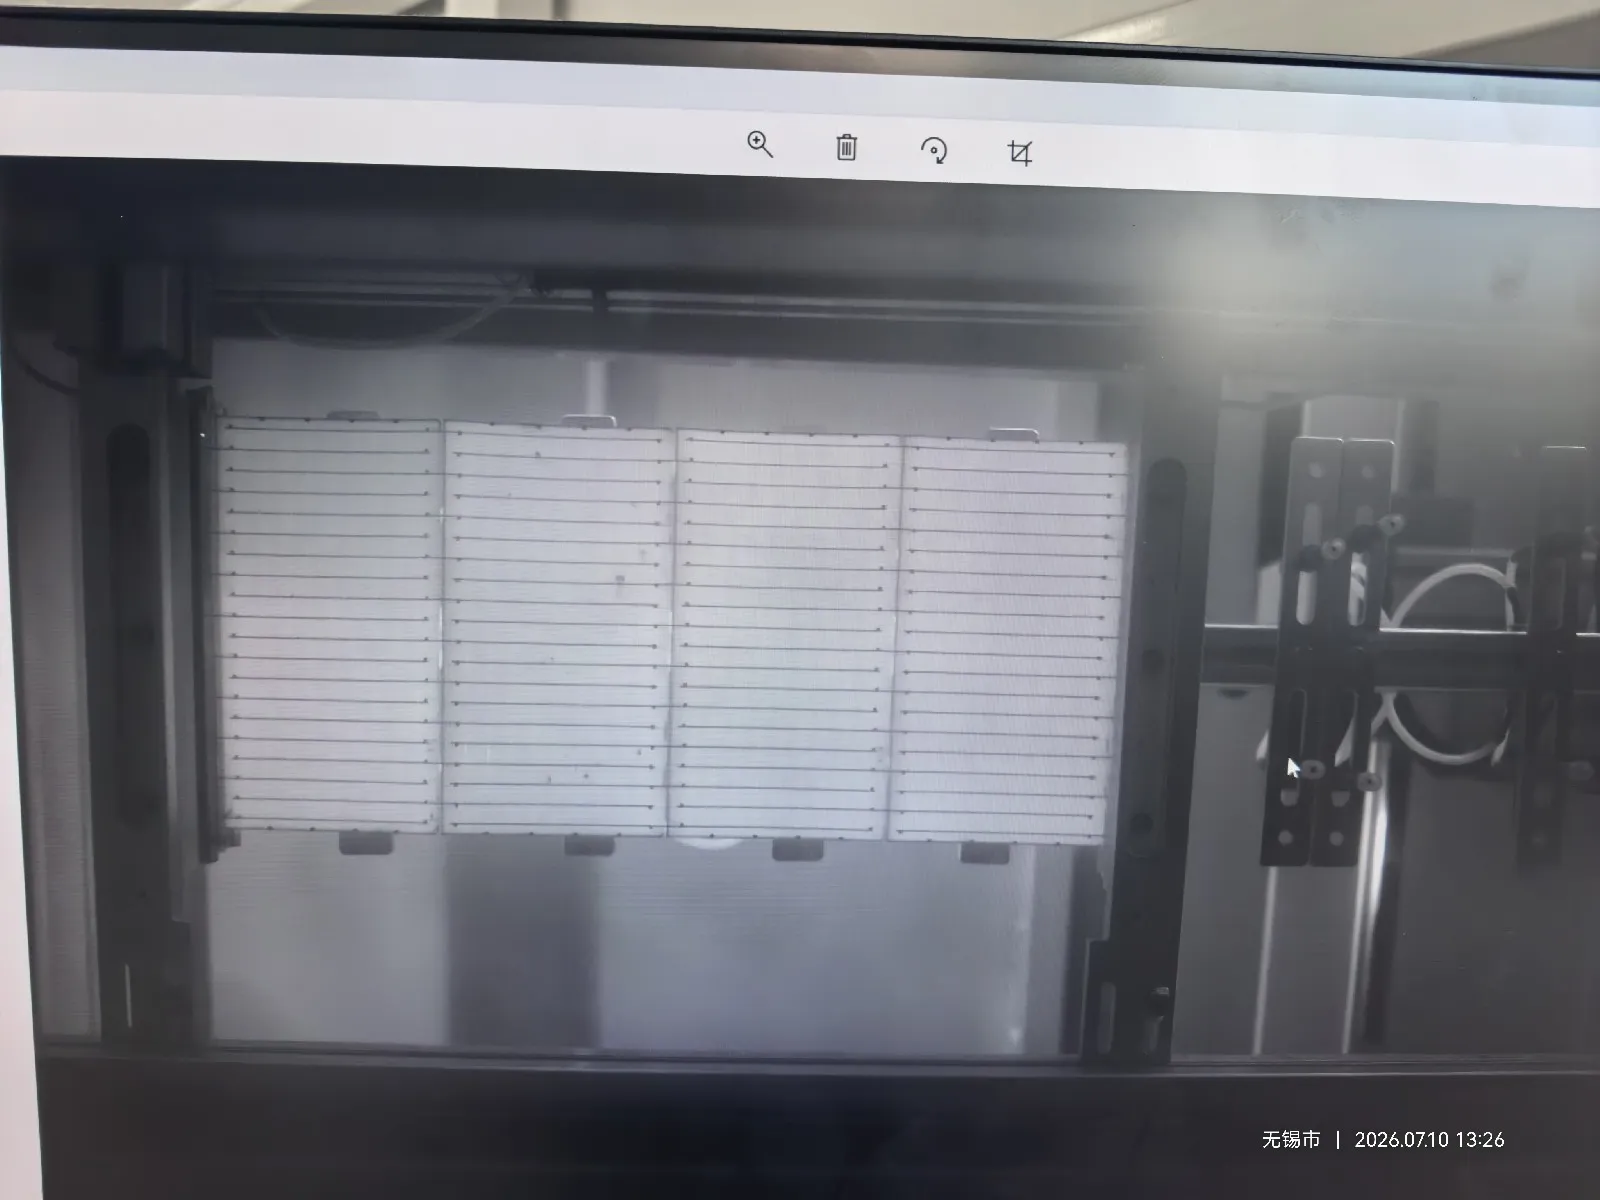
اسٹرنگ EL معائنہ، اسٹرنگ لیول EL ٹیسٹراستعمال کرتے ہوئے، عام طور پر ٹیبر اسٹرنگر میں ضم ایک اختیاری خصوصیت ہوتی ہے، نہ کہ مکمل طور پر الگ مشین۔
عملی طور پر، زیادہ تر مینوفیکچررز یہ آپشن منتخب کرتے ہیں، خاص طور پر جب TOPCon، HJT یا BC سیلز والے ماڈیولز تیار کر رہے ہوں۔ ان سیل ٹیکنالوجیز کے ساتھ، کمزور سولڈر جوڑ، چھپی ہوئی دراڑیں اور برقی طور پر غیر فعال حصے عام بصری معائنے کے ذریعے پہچاننا مشکل ہو سکتا ہے۔
ان لائن EL معائنہ سولڈرنگ کے فوراً بعد اسٹرنگ کی جانچ کرتا ہے۔ منسلک سیلز پر کرنٹ لگایا جاتا ہے، اور ایک انفراریڈ حساس کیمرہ الیکٹرو لومینیسنس تصویر لیتا ہے۔ دراڑیں، منقطع حصے اور کمزور برقی کنکشن غیر معمولی سیاہ حصوں کے طور پر ظاہر ہوتے ہیں۔
یہ خراب اسٹرنگز کو لی اپ اور لیمینیشن سے پہلے ہٹانے کی اجازت دیتا ہے، جب مرمت یا تبدیلی اب بھی نسبتاً آسان ہوتی ہے۔
آف لائن اسٹرنگ EL ٹیسٹر اب بھی نمونہ لینے، دوبارہ معائنے یا لیبارٹری تجزیے کے لیے استعمال کیا جا سکتا ہے، لیکن جب اسٹرنگر میں پہلے سے ان لائن EL معائنہ شامل ہو تو عام طور پر اسے الگ پروڈکشن اسٹیشن کے طور پر ضروری نہیں سمجھا جاتا۔
5. سولر گلاس لوڈنگ اور معائنہ کا سامان
یہ جو گلاس ہینڈل کرتی ہے اس کی موٹائی عام طور پر 2.0، 2.5 یا 3.2 mm ہوتی ہے، لائٹ ٹرانس مٹنس 91.5% سے زیادہ اور 93.5–94.5% جہاں اینٹی ریفلیکٹو کوٹنگ لگائی جاتی ہے۔
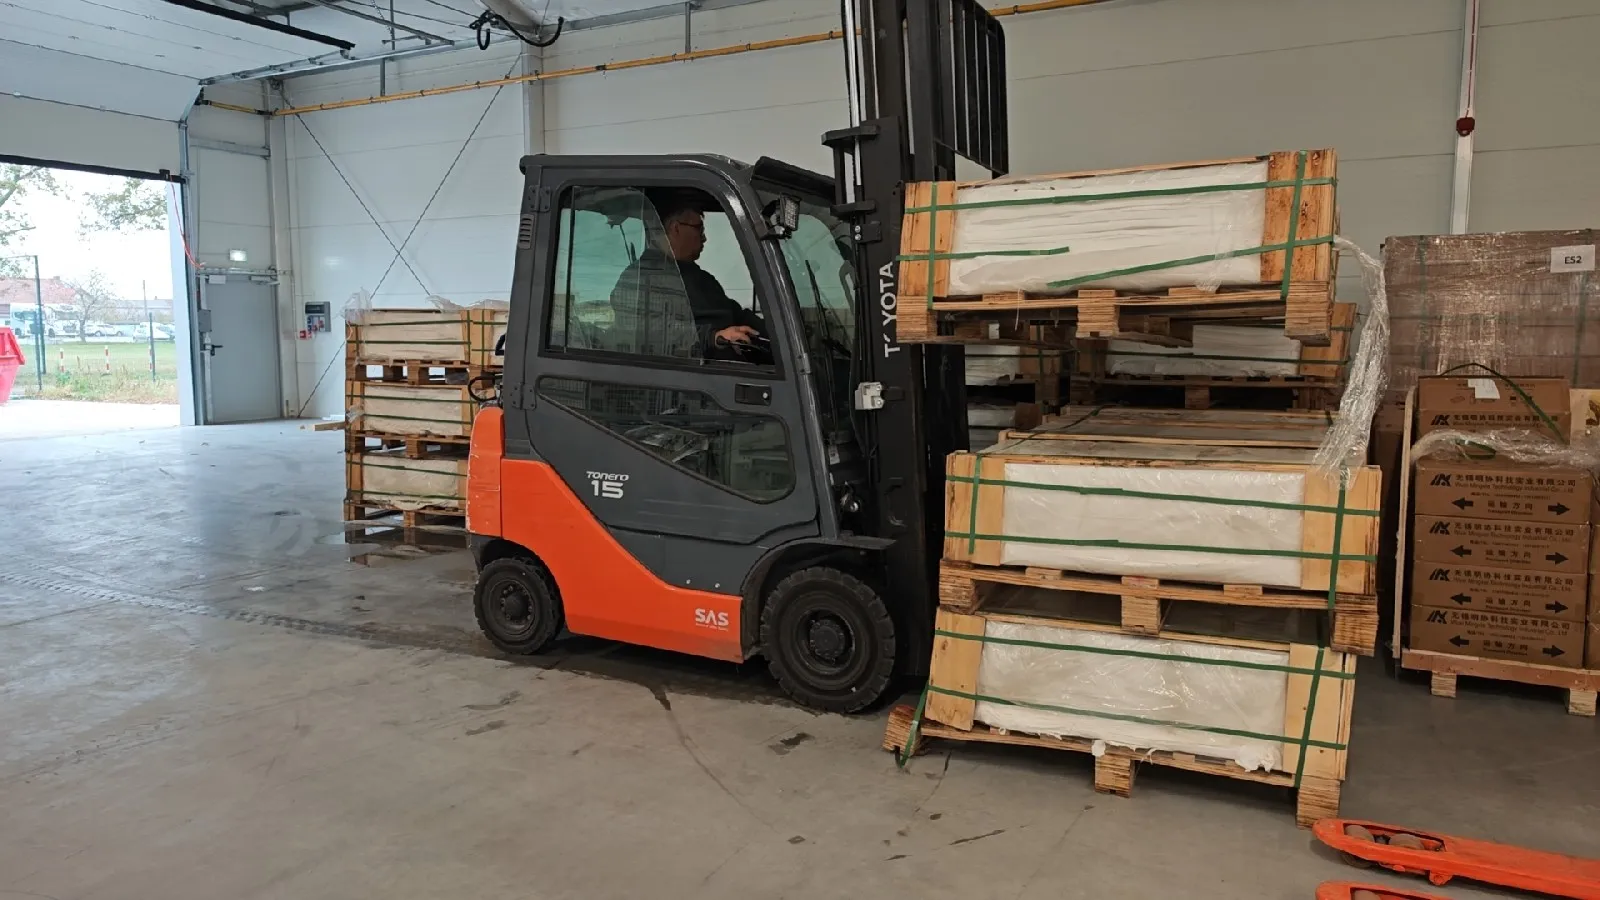
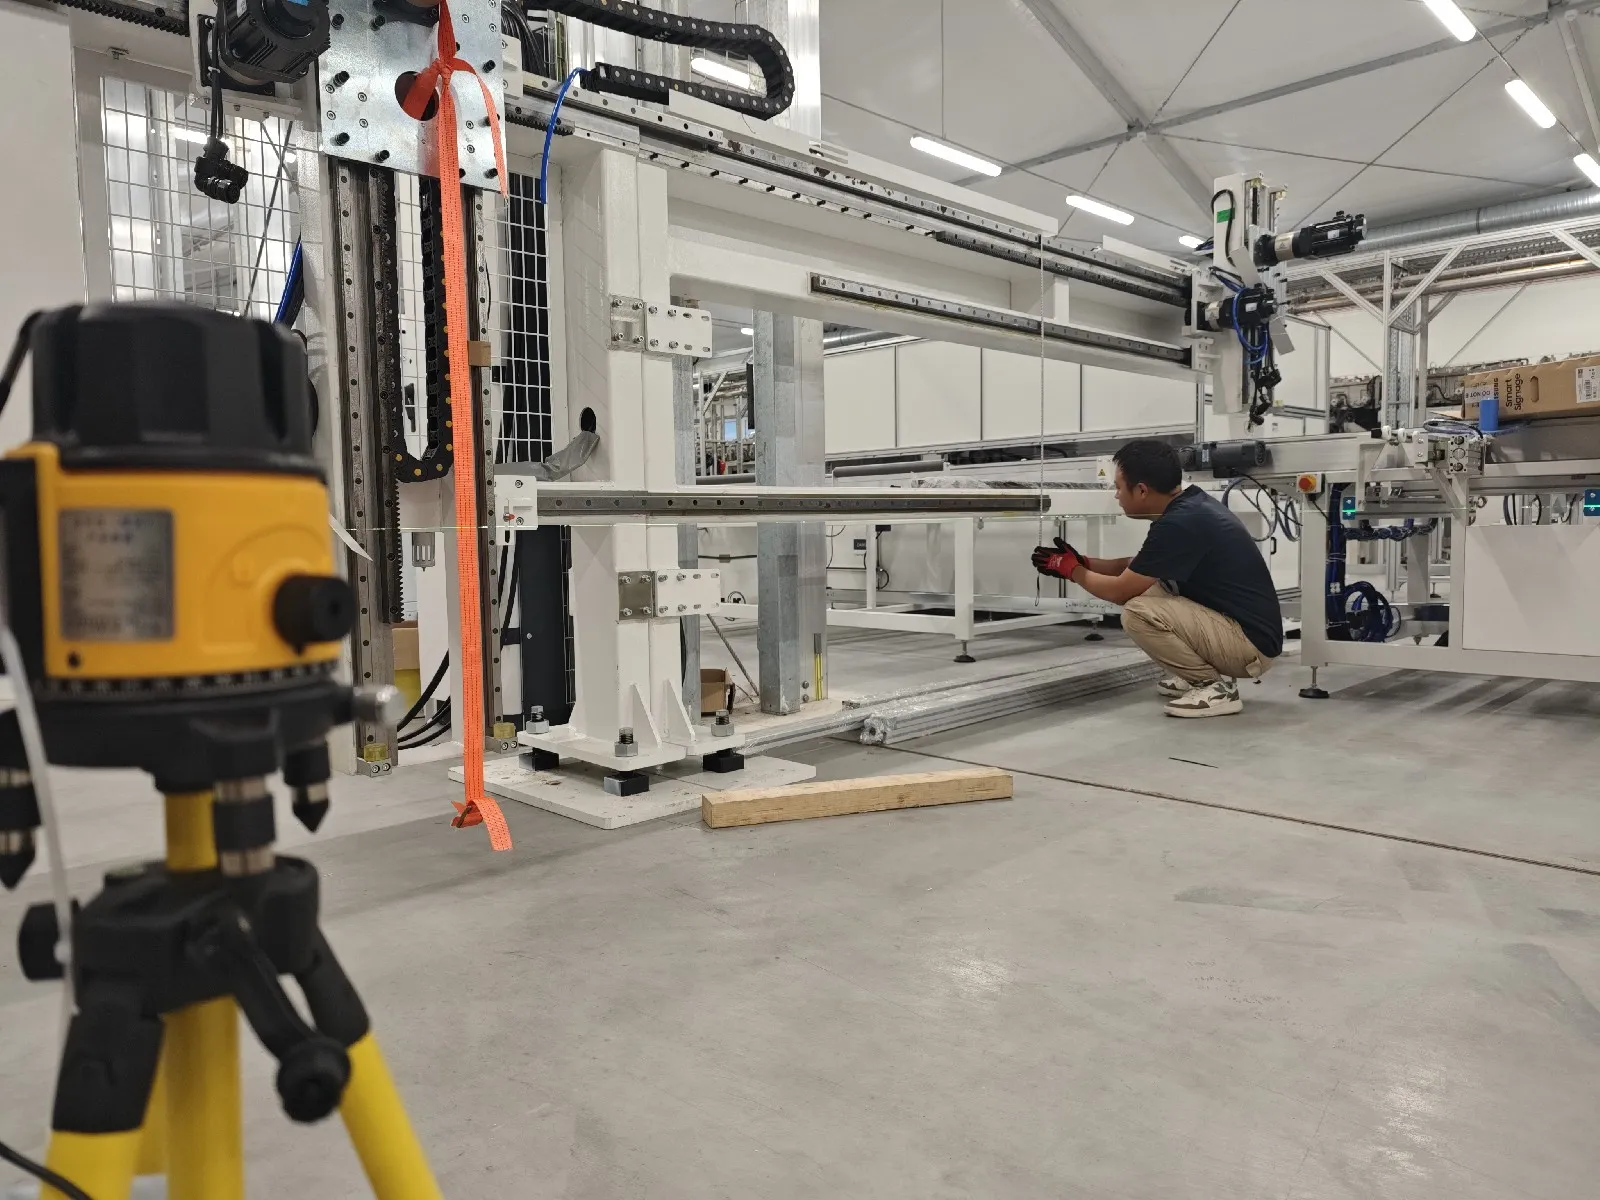
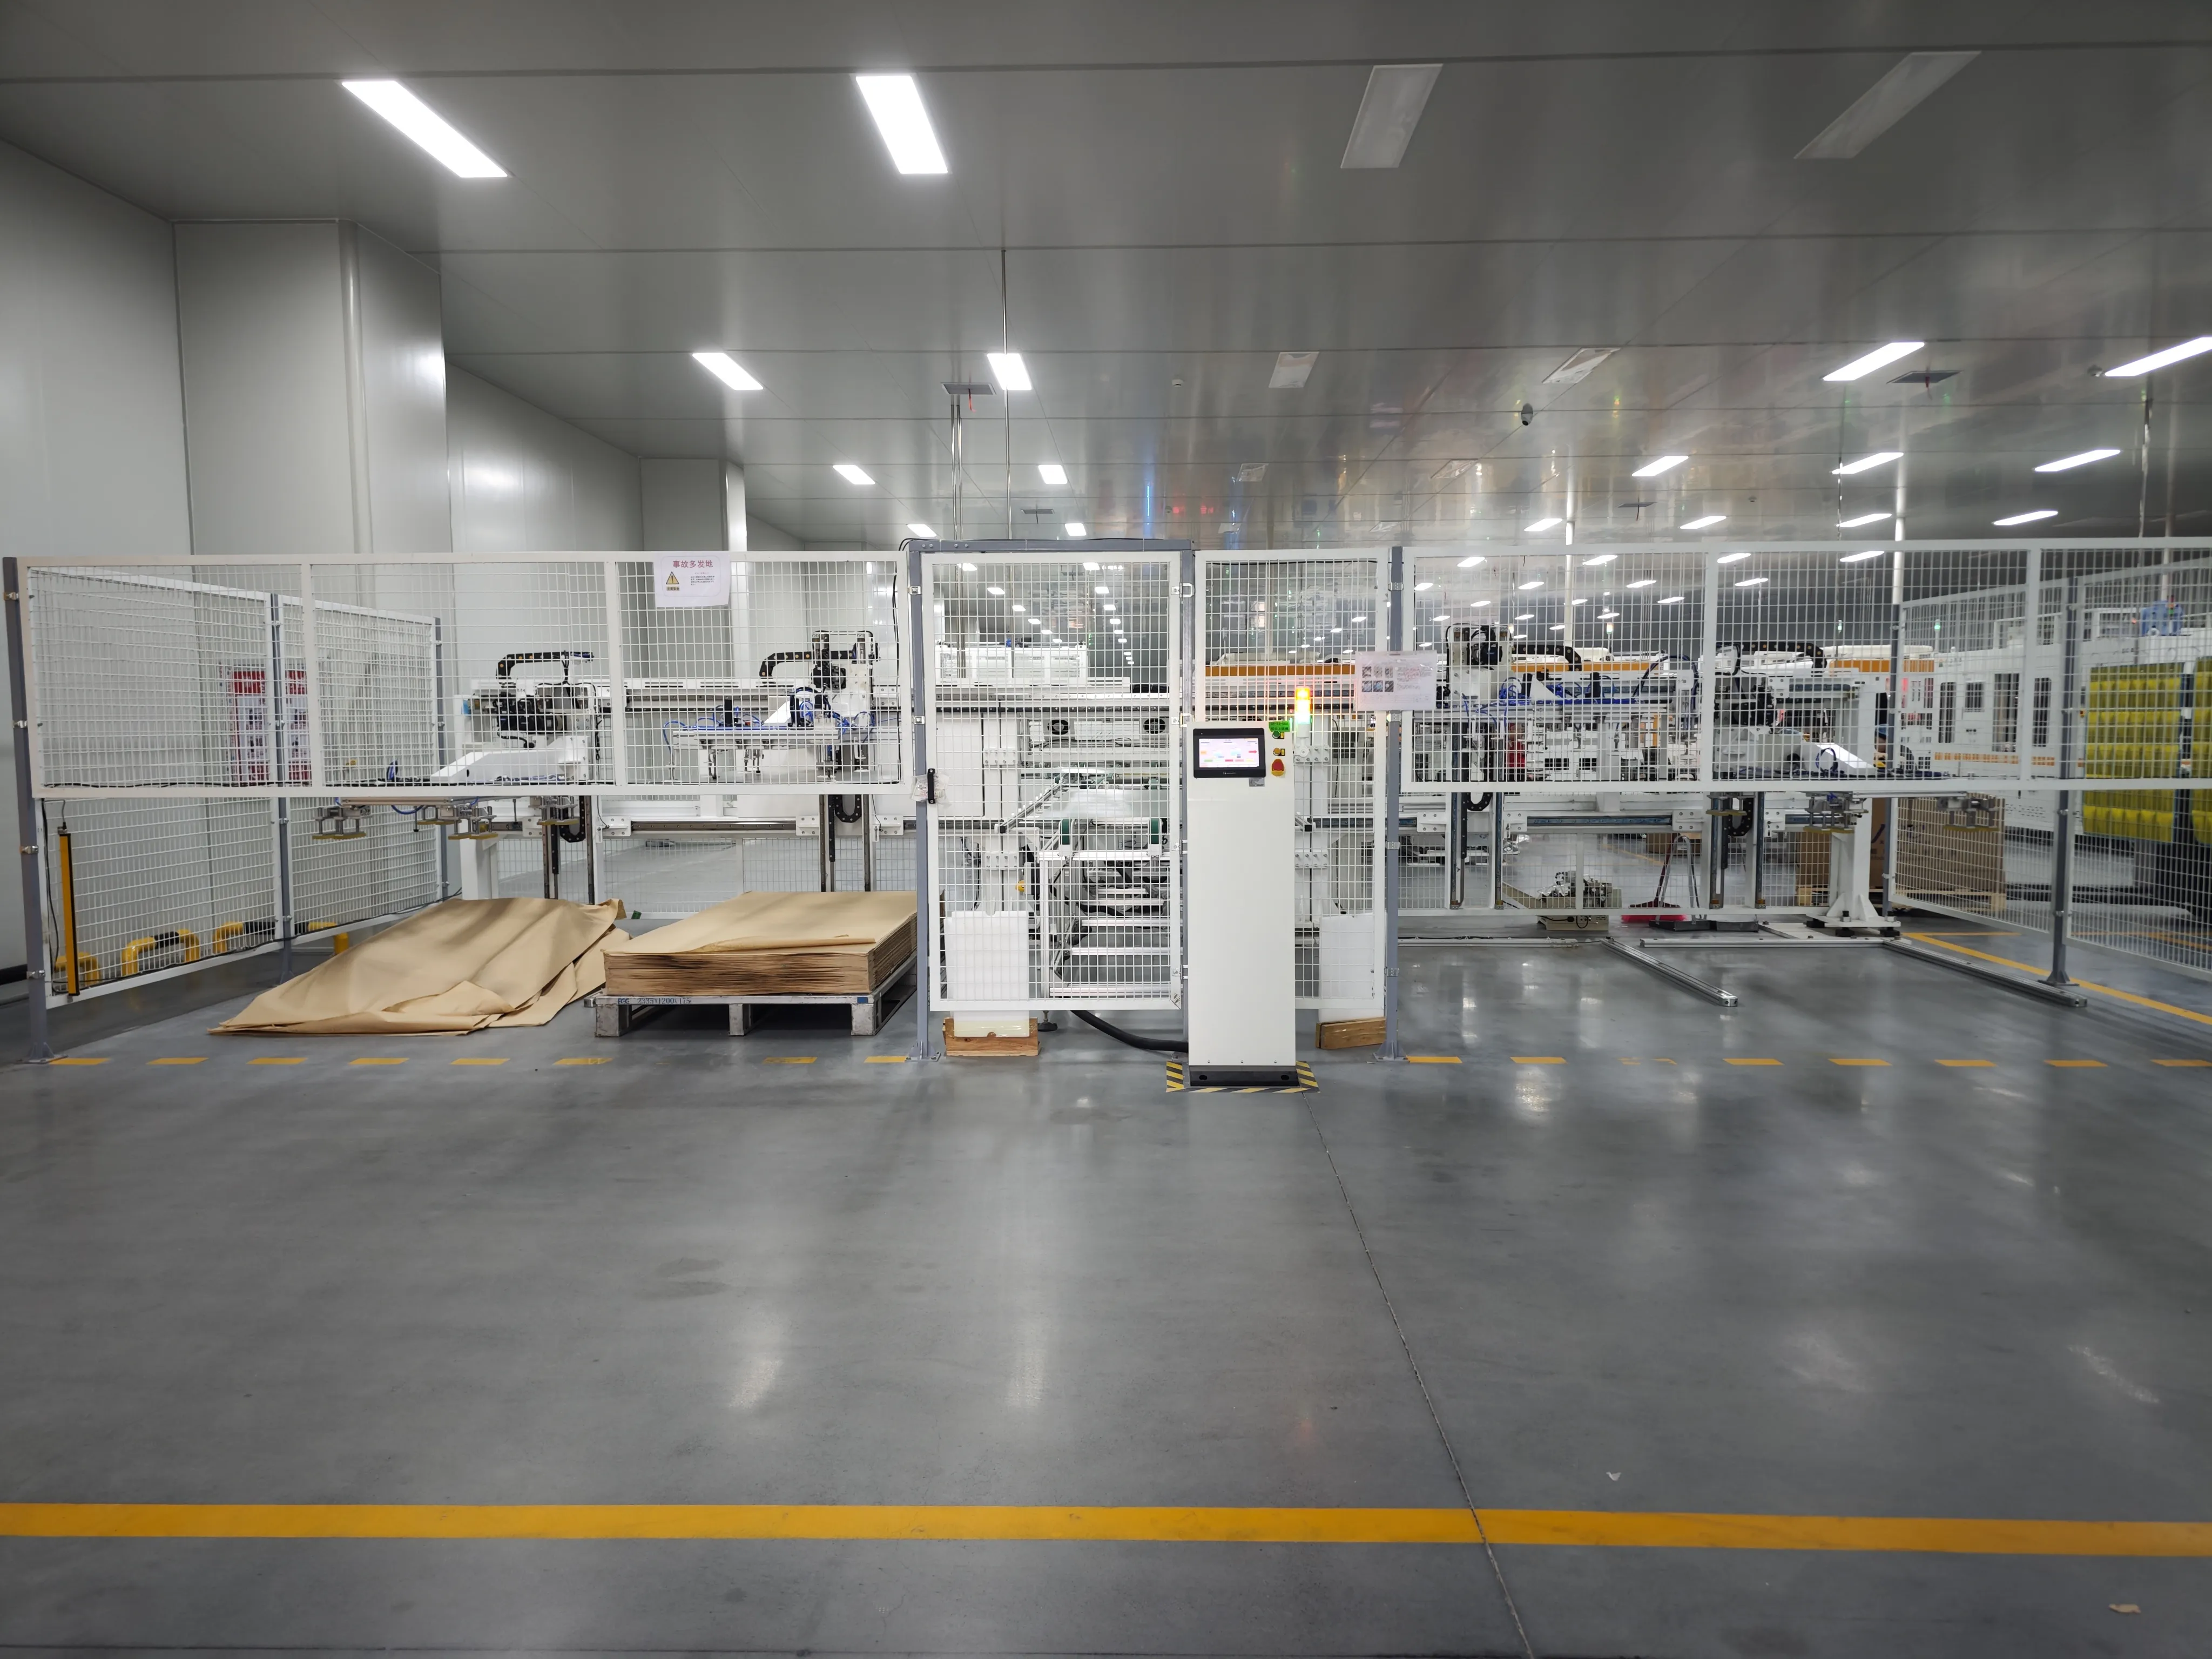
جدید ماڈیول فیکٹریوں کو فراہم کیا جانے والا سولر گلاس عام طور پر گلاس بنانے والے کی طرف سے دھویا اور تیار کیا جاتا ہے۔ اس وجہ سے، ایک معیاری سولر پینل پروڈکشن لائن میں عام طور پر ایک مخصوص گلاس واشنگ مشین کی ضرورت نہیں ہوتی۔
ایک خودکار گلاس لوڈر تیار شدہ گلاس کو کنویئر پر رکھتا ہے۔ EVA یا POE بچھانے سے پہلے، گلاس کی جانچ کی جاتی ہے:
دھول اور سطح کی آلودگی
خروںچ
کنارے کا نقصان
گلاس کے چپس
کوٹنگ کے نقائص
غلط طول و عرض
سامنے کا گلاس ماڈیول اسٹیک کی بنیاد بناتا ہے، لہذا اس کی پوزیشن کو بعد کے میٹریل بچھانے اور سیل لے اپ کے عمل کے دوران مستحکم رہنا چاہیے۔
6. EVA، POE اور بیک شیٹ کاٹنے اور بچھانے کی مشینیں
مشین سے پہلے مواد اپنے اعداد و شمار رکھتا ہے: EVA انکیپسولنٹ جس میں کیورنگ کے بعد 75–85% جیل مواد اور گلاس سے 80 N/cm سے زیادہ پیل اسٹرینتھ ہوتی ہے، ماڈیول ڈرائنگ کے مطابق کاٹا اور بچھایا جاتا ہے۔
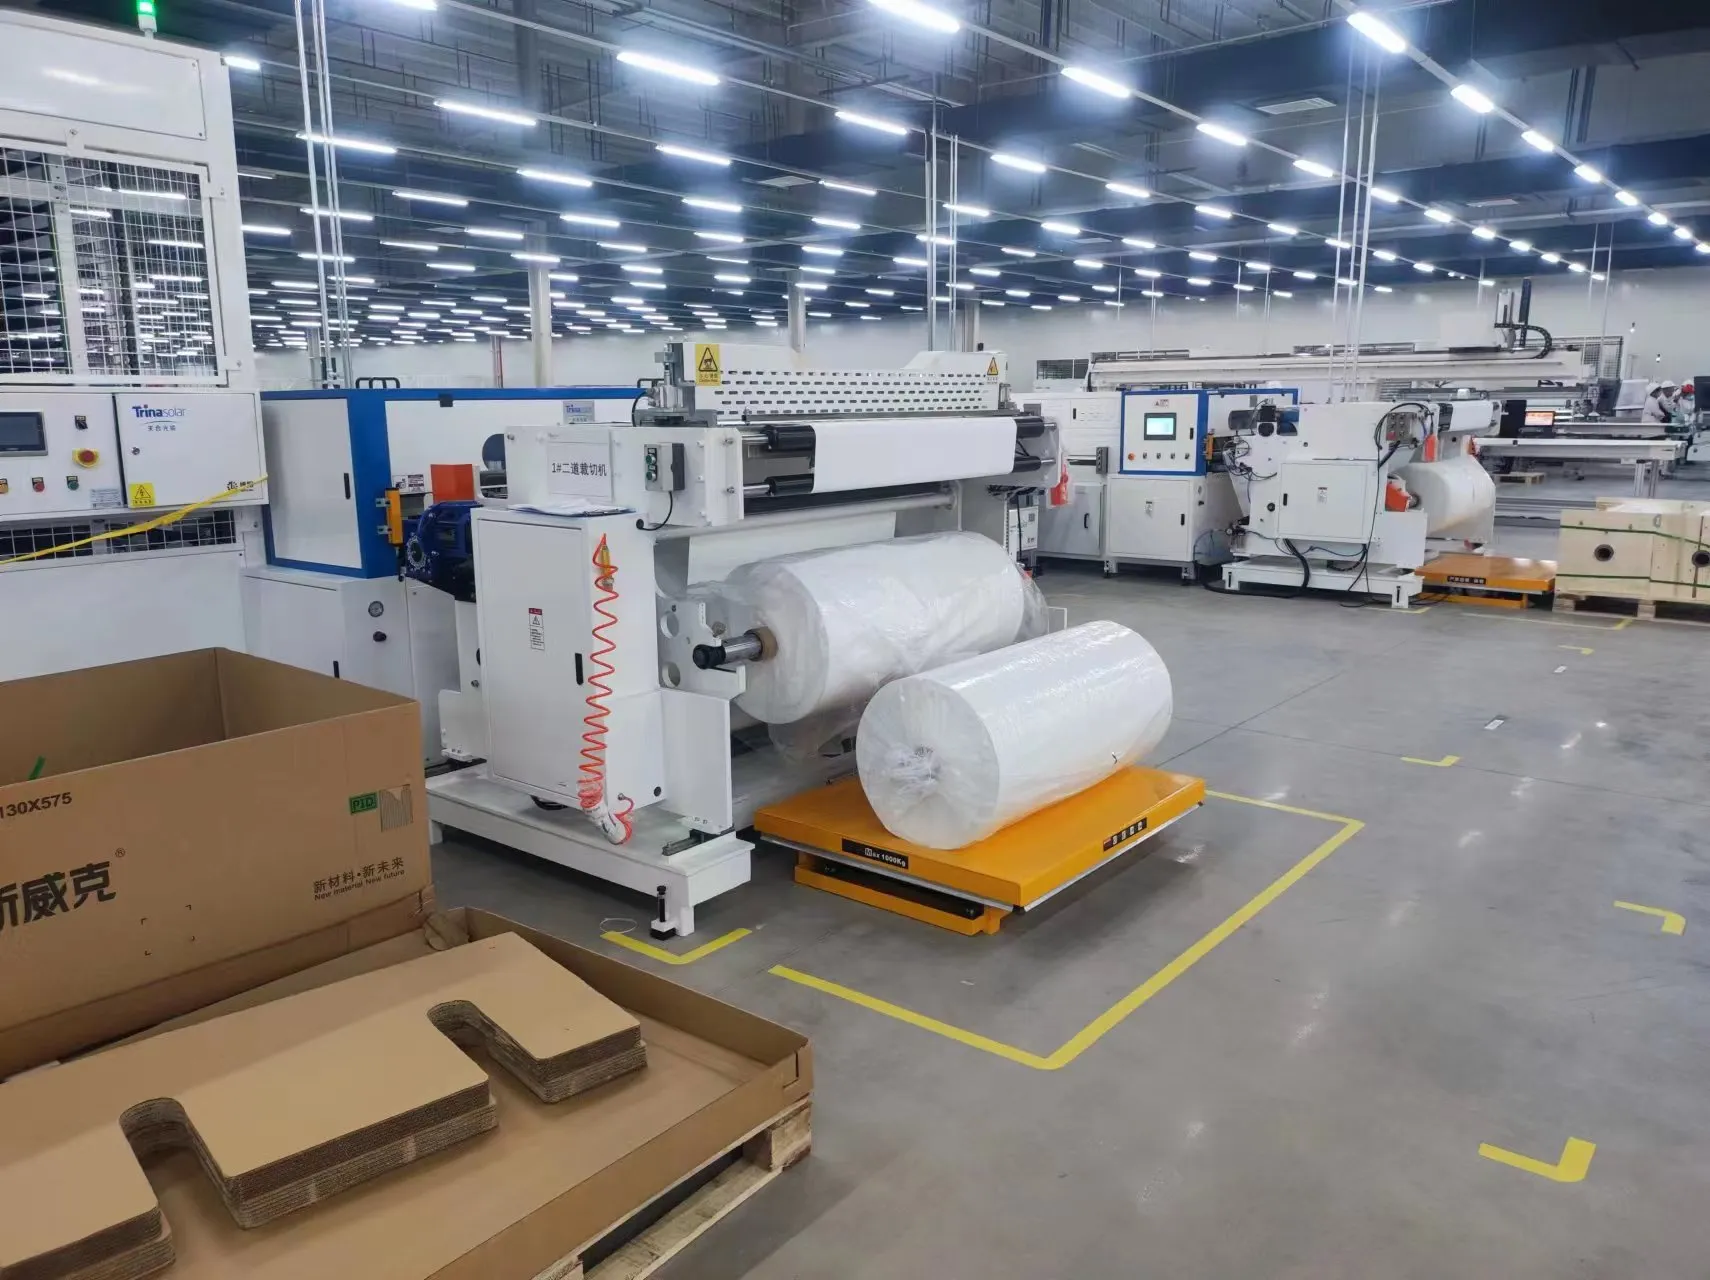
لی اپ سے پہلے، انکیپسولنٹ اور پچھلی تہہ کے مواد کو EVA اور بیک شیٹ کاٹنے کی مشین.
ایک خودکار کاٹنے اور بچھانے والی مشین درج ذیل مواد تیار کر سکتی ہے:
EVA فلم
POE فلم
TPT یا دیگر بیک شیٹس
موصلی پٹیاں
بس بار آئسولیشن مواد
کاٹنے کے بعد، مشین انکیپسولنٹ کو خودکار طور پر گلاس پر بچھا دیتی ہے۔
گلاس-گلاس ماڈیولز کے لیے، پولیمر بیک شیٹ کی جگہ گلاس کا دوسرا ٹکڑا لے لیتا ہے۔ لہذا لائن لے آؤٹ، لیمینیٹر اور ہینڈلنگ کا سامان اضافی وزن اور مختلف ماڈیول ڈھانچے کے لیے ڈیزائن کیا جانا چاہیے۔
چھوٹی فیکٹریاں EVA اور بیک شیٹ مواد کو دستی طور پر کاٹ سکتی ہیں۔ خودکار کاٹنا اور بچھانا پیداواری صلاحیت بڑھنے کے ساتھ زیادہ قیمتی ہو جاتا ہے کیونکہ یہ جہتی مستقل مزاجی کو بہتر بناتا ہے اور مواد کے ضیاع کو کم کرتا ہے۔
7. خودکار لے اپ مشین
لی اپ کو فی ماڈیول 48 سیکنڈ یا اس سے کم کے سائیکل ٹائم، گلاس الائنمنٹ کی درستگی ±0.1 mm، اور 1,600 سے 2,600 mm لمبی سائیڈ والے گلاس کو کور کرنے والی ورکنگ رینج کے طور پر متعین کیا جاتا ہے۔
یہ پر ماڈیول کے درست طول و عرض میں کاٹنا ضروری ہے۔ خودکار لی اپ مشین
یہ ایک درست عمل ہے۔ اسٹرنگ کا فاصلہ، سیل کی سیدھ اور سیلز اور گلاس کے کناروں کے درمیان فاصلہ مخصوص رواداری کے اندر رہنا چاہیے۔
ناقص سیدھ تیار پینل پر آسانی سے نظر آ جاتی ہے، لیکن ظاہری شکل واحد تشویش نہیں ہے۔ غلط اسٹرنگ پوزیشنز انکیپسولیشن، کنارے کی سیلنگ اور طویل مدتی ماڈیول کی قابل اعتمادی کو بھی متاثر کر سکتی ہیں۔
ایک خودکار لے اپ مشین عام طور پر استعمال کرتی ہے:
صنعتی روبوٹ یا گینٹری سسٹمز
ویکیوم گریپرز
ویژن کیمرے
خودکار پوزیشن کی اصلاح
اسٹرنگ اسپیسنگ کنٹرولز
گلاس پوزیشن کی شناخت
کچھ پروڈکشن لائنیں الگ لے اپ مشین استعمال کرتی ہیں۔ دیگر اسٹرنگ پوزیشننگ، لے اپ اور بسنگ کو ایک مربوط یونٹ میں یکجا کرتی ہیں۔
8. بسنگ مشین
ایک خودکار بسنگ مشین 17–18 سیکنڈ کا سائیکل چلاتی ہے اور 99% سے زیادہ یوٹیلائزیشن برقرار رکھتی ہے، اور اسے 5 سے 30 بس بارز کور کرنے ہوتے ہیں کیونکہ ملٹی بس بار لے آؤٹ بڑھتے ہیں۔
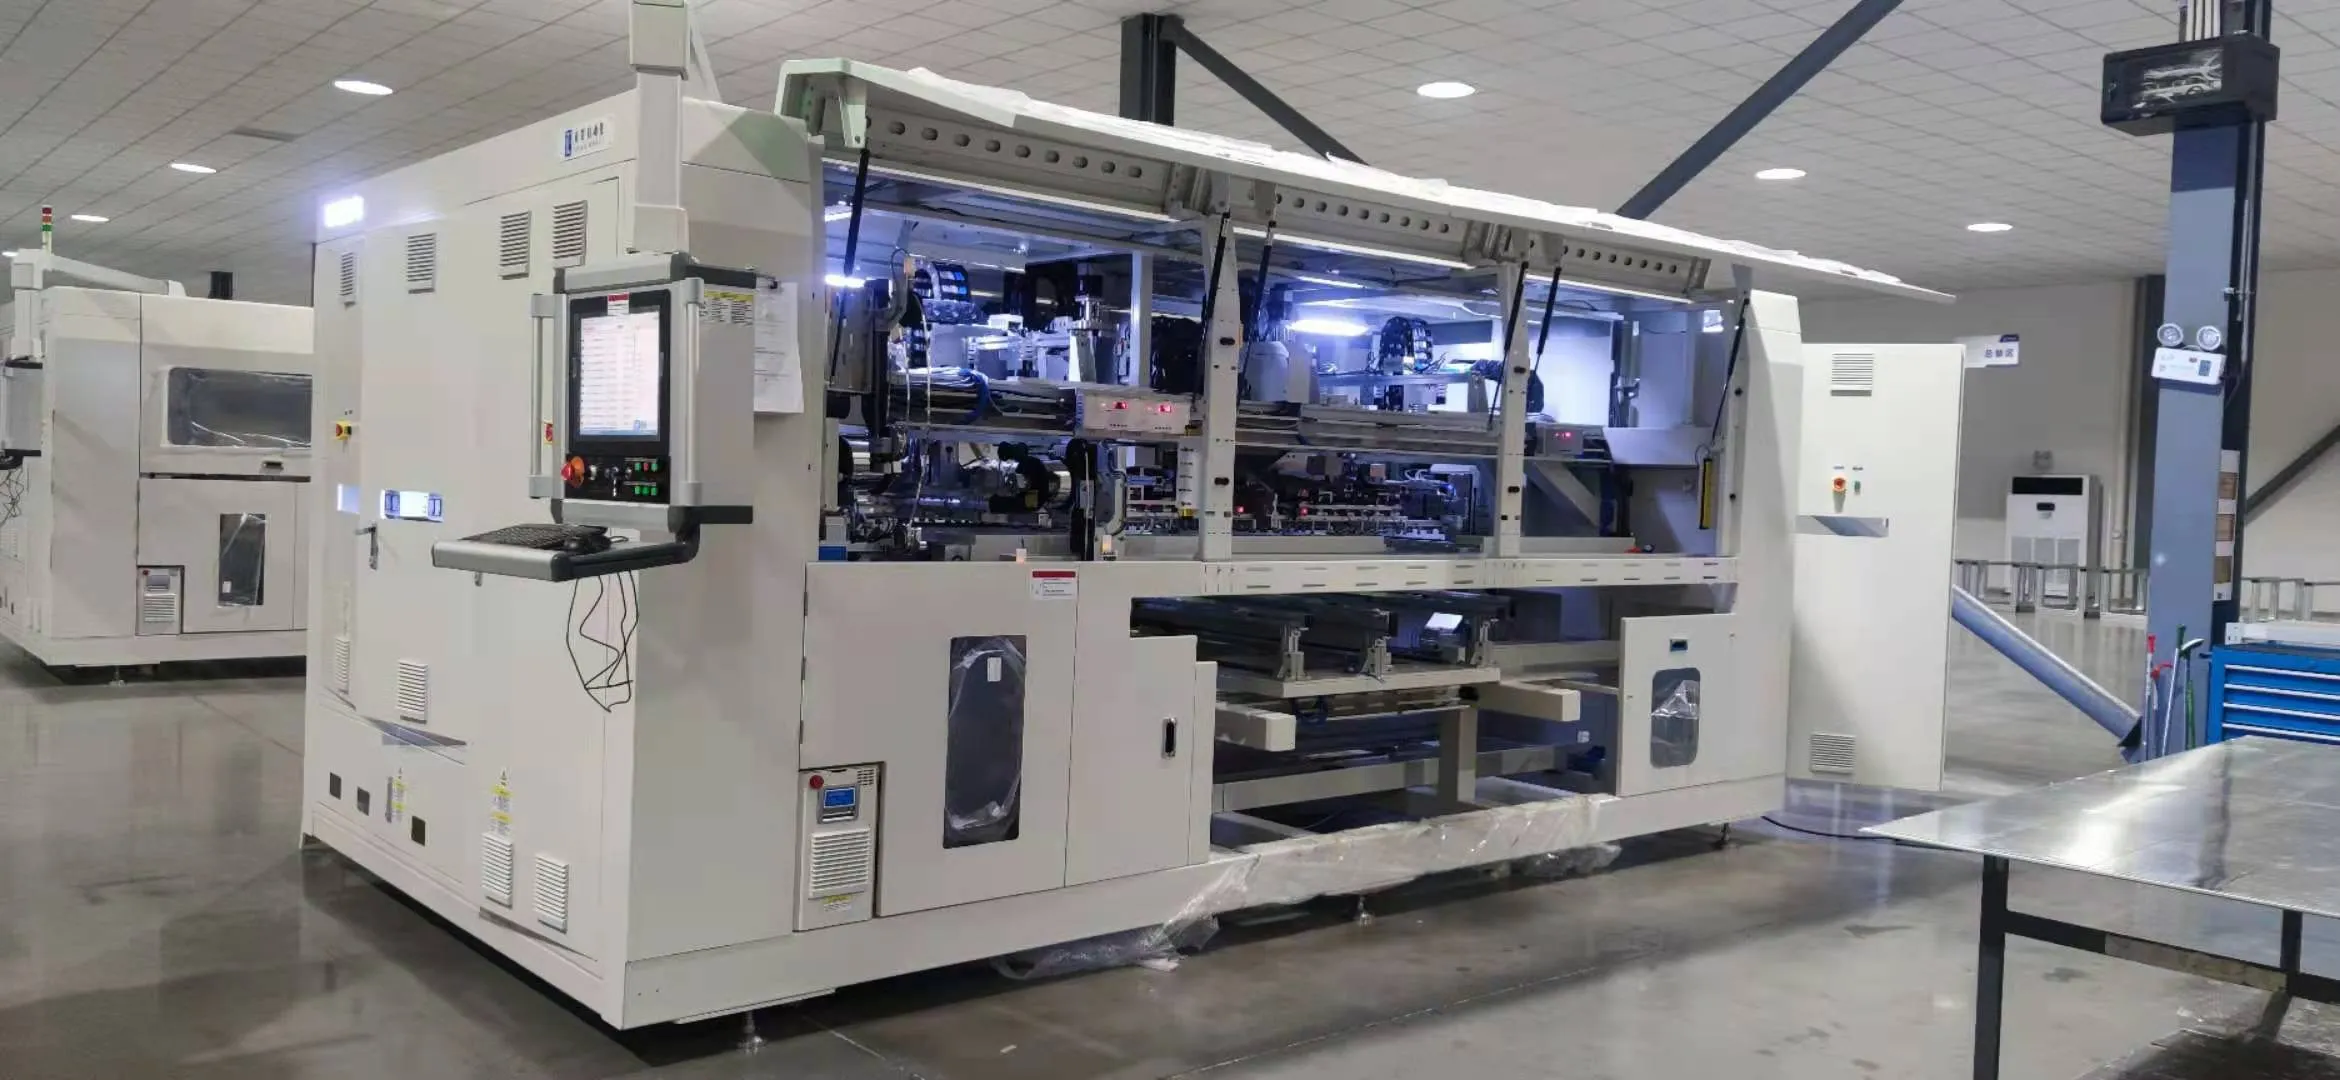
مکمل شدہ سیل اسٹرنگز لیتی ہے اور انہیں شیشے اور انکیپسولنٹ پر رکھتی ہے۔ اسٹرنگز کی جگہ لگانے کے بعد، انہیں بس بار ربن کے ساتھ برقی طور پر جوڑنا ضروری ہے، عام طور پر.
ایک خودکار بسنگ مشین ماڈیول کے برقی ڈیزائن کے مطابق اسٹرنگ ٹرمینلز کو ویلڈ یا سولڈر کرتی ہے۔ یہ بس بار ربنز کو خودکار طور پر موڑ، کاٹ اور پوزیشن بھی کر سکتی ہے۔
ہاف سیل ماڈیولز پر خصوصی توجہ درکار ہوتی ہے کیونکہ ان کے اوپری اور نچلے سیل حصے عام طور پر متوازی طور پر جڑے ہوتے ہیں۔ لیڈ آؤٹ پوائنٹ عام طور پر پینل کے اوپری حصے کی بجائے درمیان کے قریب واقع ہوتا ہے۔
بسنگ کے عمل کو کنٹرول کرنا چاہیے:
بس بار پوزیشن
ویلڈنگ یا سولڈرنگ کا درجہ حرارت
جوائنٹ کی مضبوطی
ربن کی شکل
اسٹرنگ اسپیسنگ
لیڈ آؤٹ ربن پوزیشن
کمزور بسنگ کنکشن بجلی کے ضیاع، ضرورت سے زیادہ مقامی گرمی یا مکمل سرکٹ کی ناکامی کا سبب بن سکتا ہے۔
چھوٹی نیم خودکار لائن پر، بسنگ سولڈرنگ ٹولز اور پوزیشننگ ٹیمپلیٹس کے ساتھ دستی طور پر مکمل کی جا سکتی ہے۔ زیادہ صلاحیت والی فیکٹریاں بہتر مستقل مزاجی اور تھرو پٹ کے لیے عام طور پر خودکار بسنگ مشینیں استعمال کرتی ہیں۔
9. لیمینیشن سے پہلے EL ٹیسٹر اور بصری معائنہ
پری لیمینیشن EL امیج ریزولوشن پر خریدا جاتا ہے — موجودہ ٹیسٹر پر 4,928 × 3,264 پکسلز — اور اتنی بڑی ورکنگ ایریا پر جو لائن کے بنانے کے ارادے والے سب سے بڑے ماڈیول کے لیے کافی ہو۔
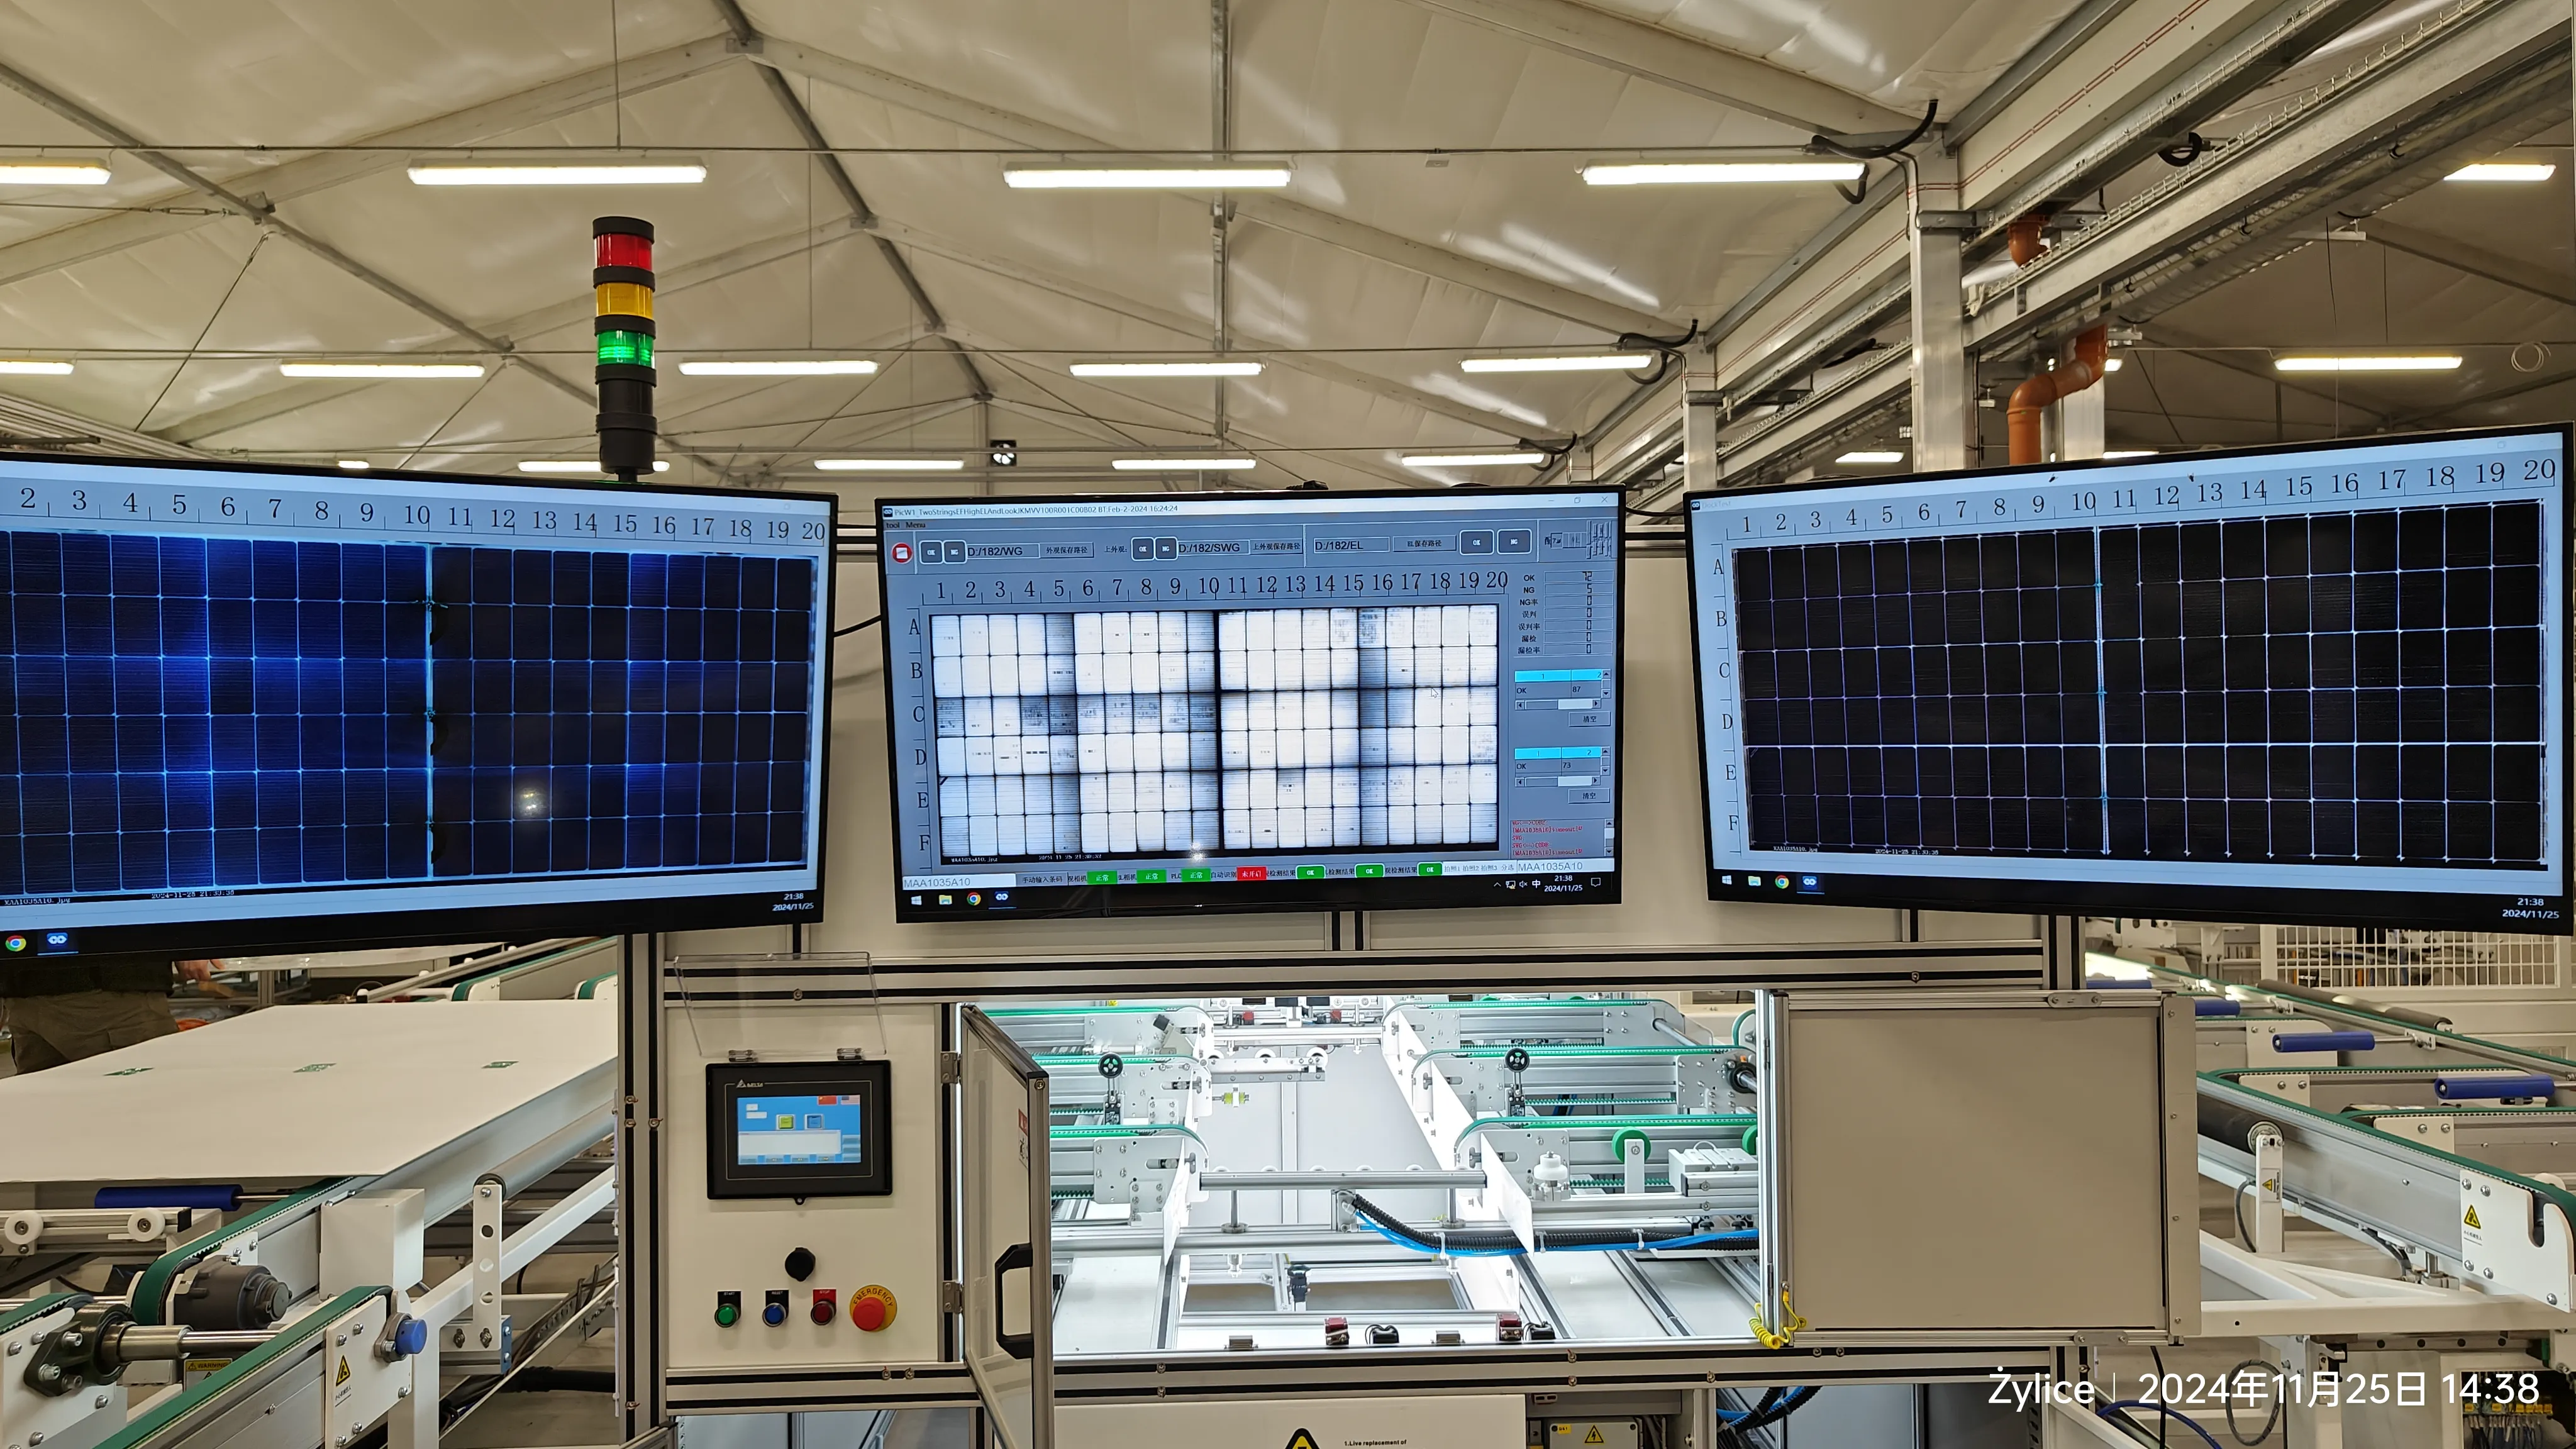
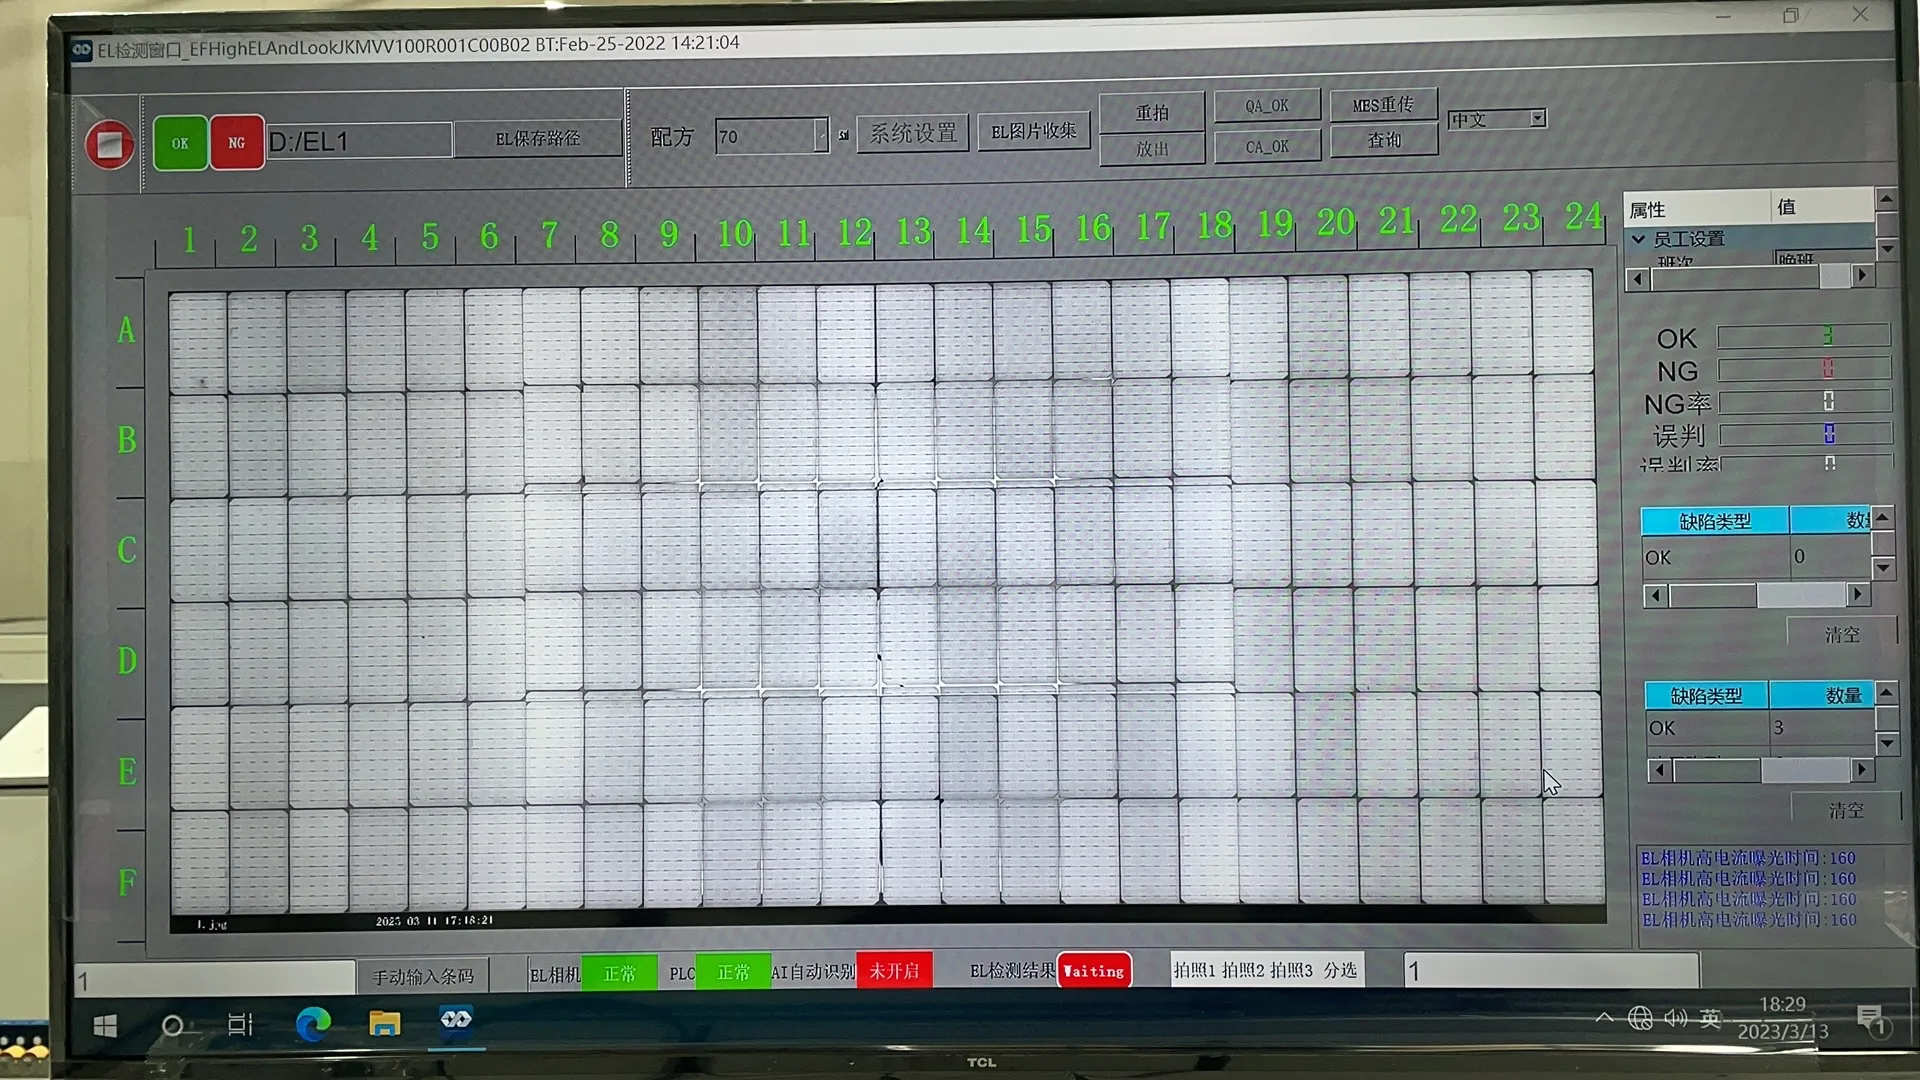
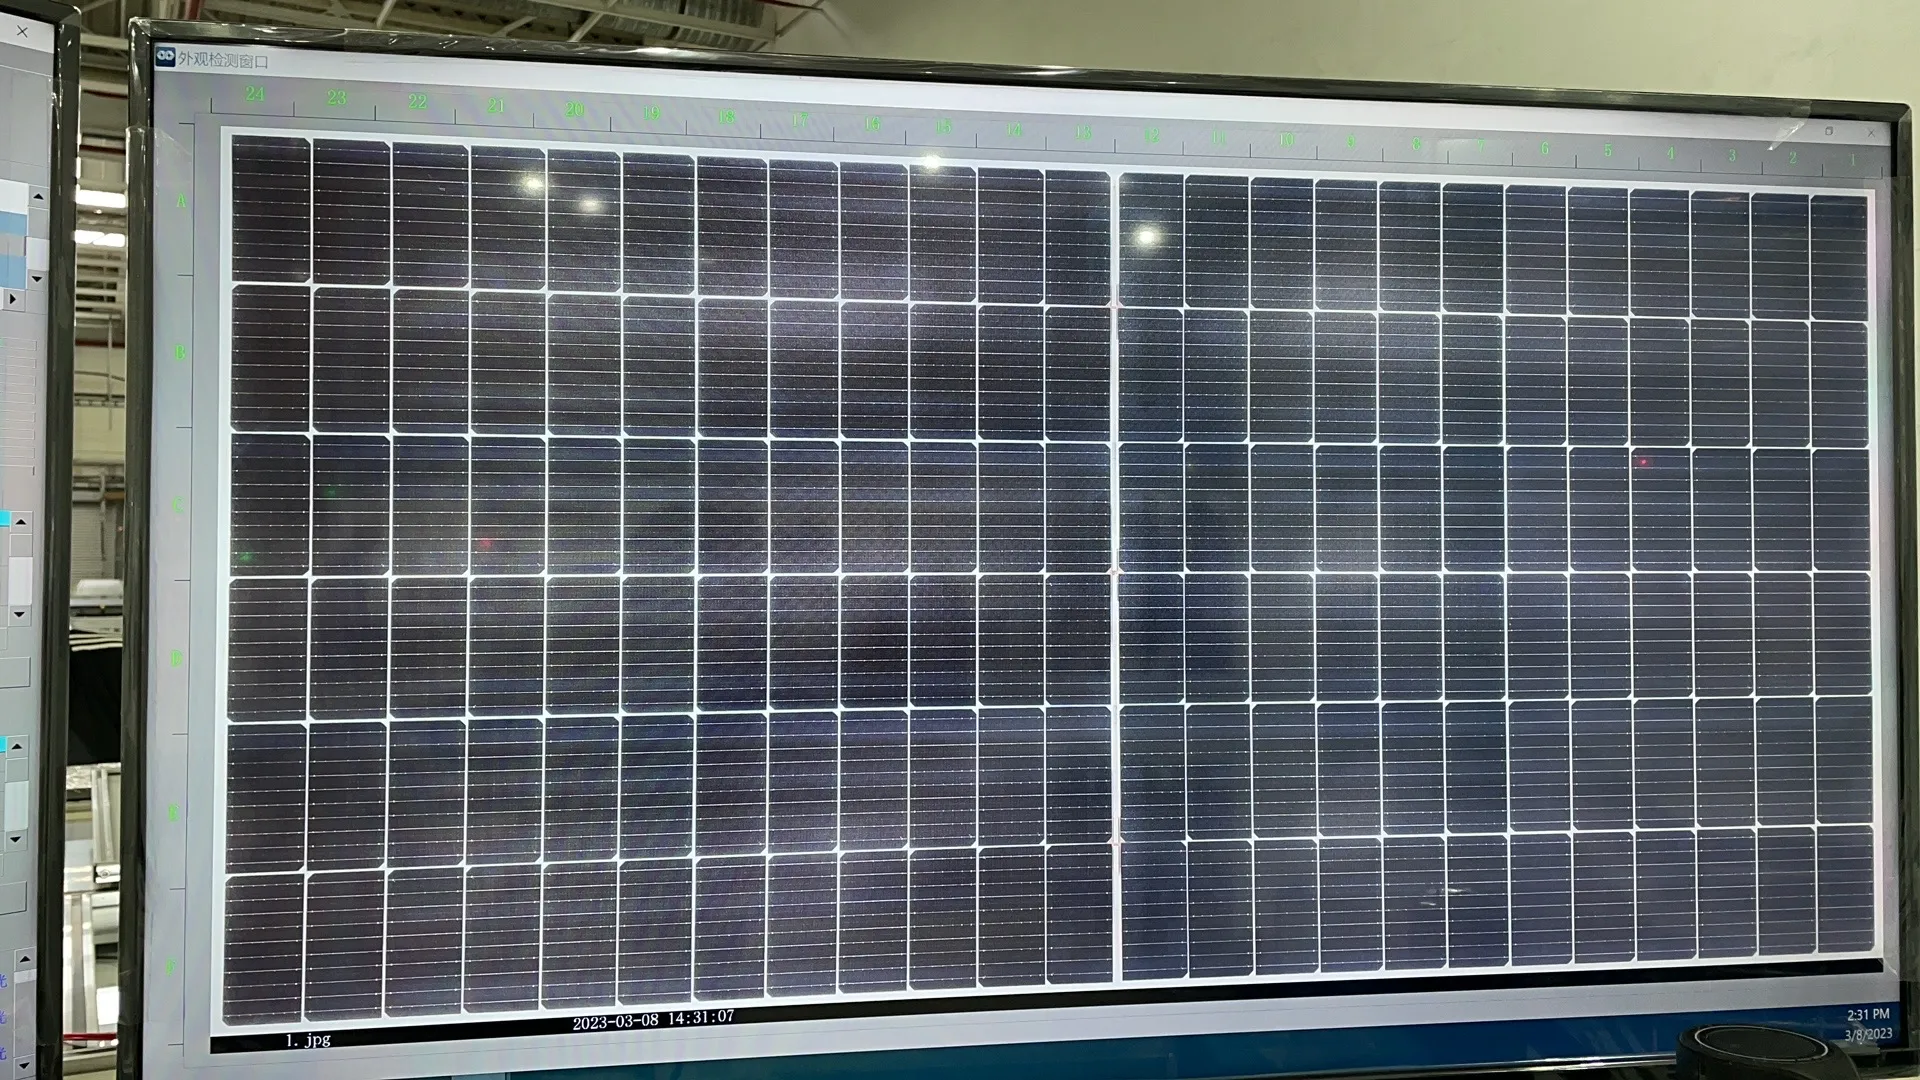
خودکار بسنگ مشین EL ٹیسٹنگ.
یہ بہت سے پیداواری نقائص کی مرمت کا آخری عملی موقع ہے۔ آپریٹرز یا خودکار معائنہ نظام درج ذیل مسائل کی جانچ کرتے ہیں:
ٹوٹے ہوئے سیلز
غلط ترتیب والی اسٹرنگز
غائب ربنز
کمزور بسنگ کنکشنز
غلط لیڈ آؤٹ پوزیشنز
ماڈیول کے اندر آلودگی
جھریاں دار یا بے جگہ انکیپسولنٹ
غلط بیک شیٹ کی جگہ
لیمینیشن سے پہلے کا EL ٹیسٹر مکمل سیل سرکٹ کی برقی حالت کو مستقل طور پر سیل ہونے سے پہلے جانچتا ہے۔
لیمینیشن مؤثر طور پر ناقابل واپسی ہے۔ اگر لیمینیشن کے بعد کوئی نقص پایا جائے تو مرمت کی لاگت بہت زیادہ ہوتی ہے، اور بہت سے معاملات میں پورا ماڈیول ضائع کرنا پڑتا ہے۔
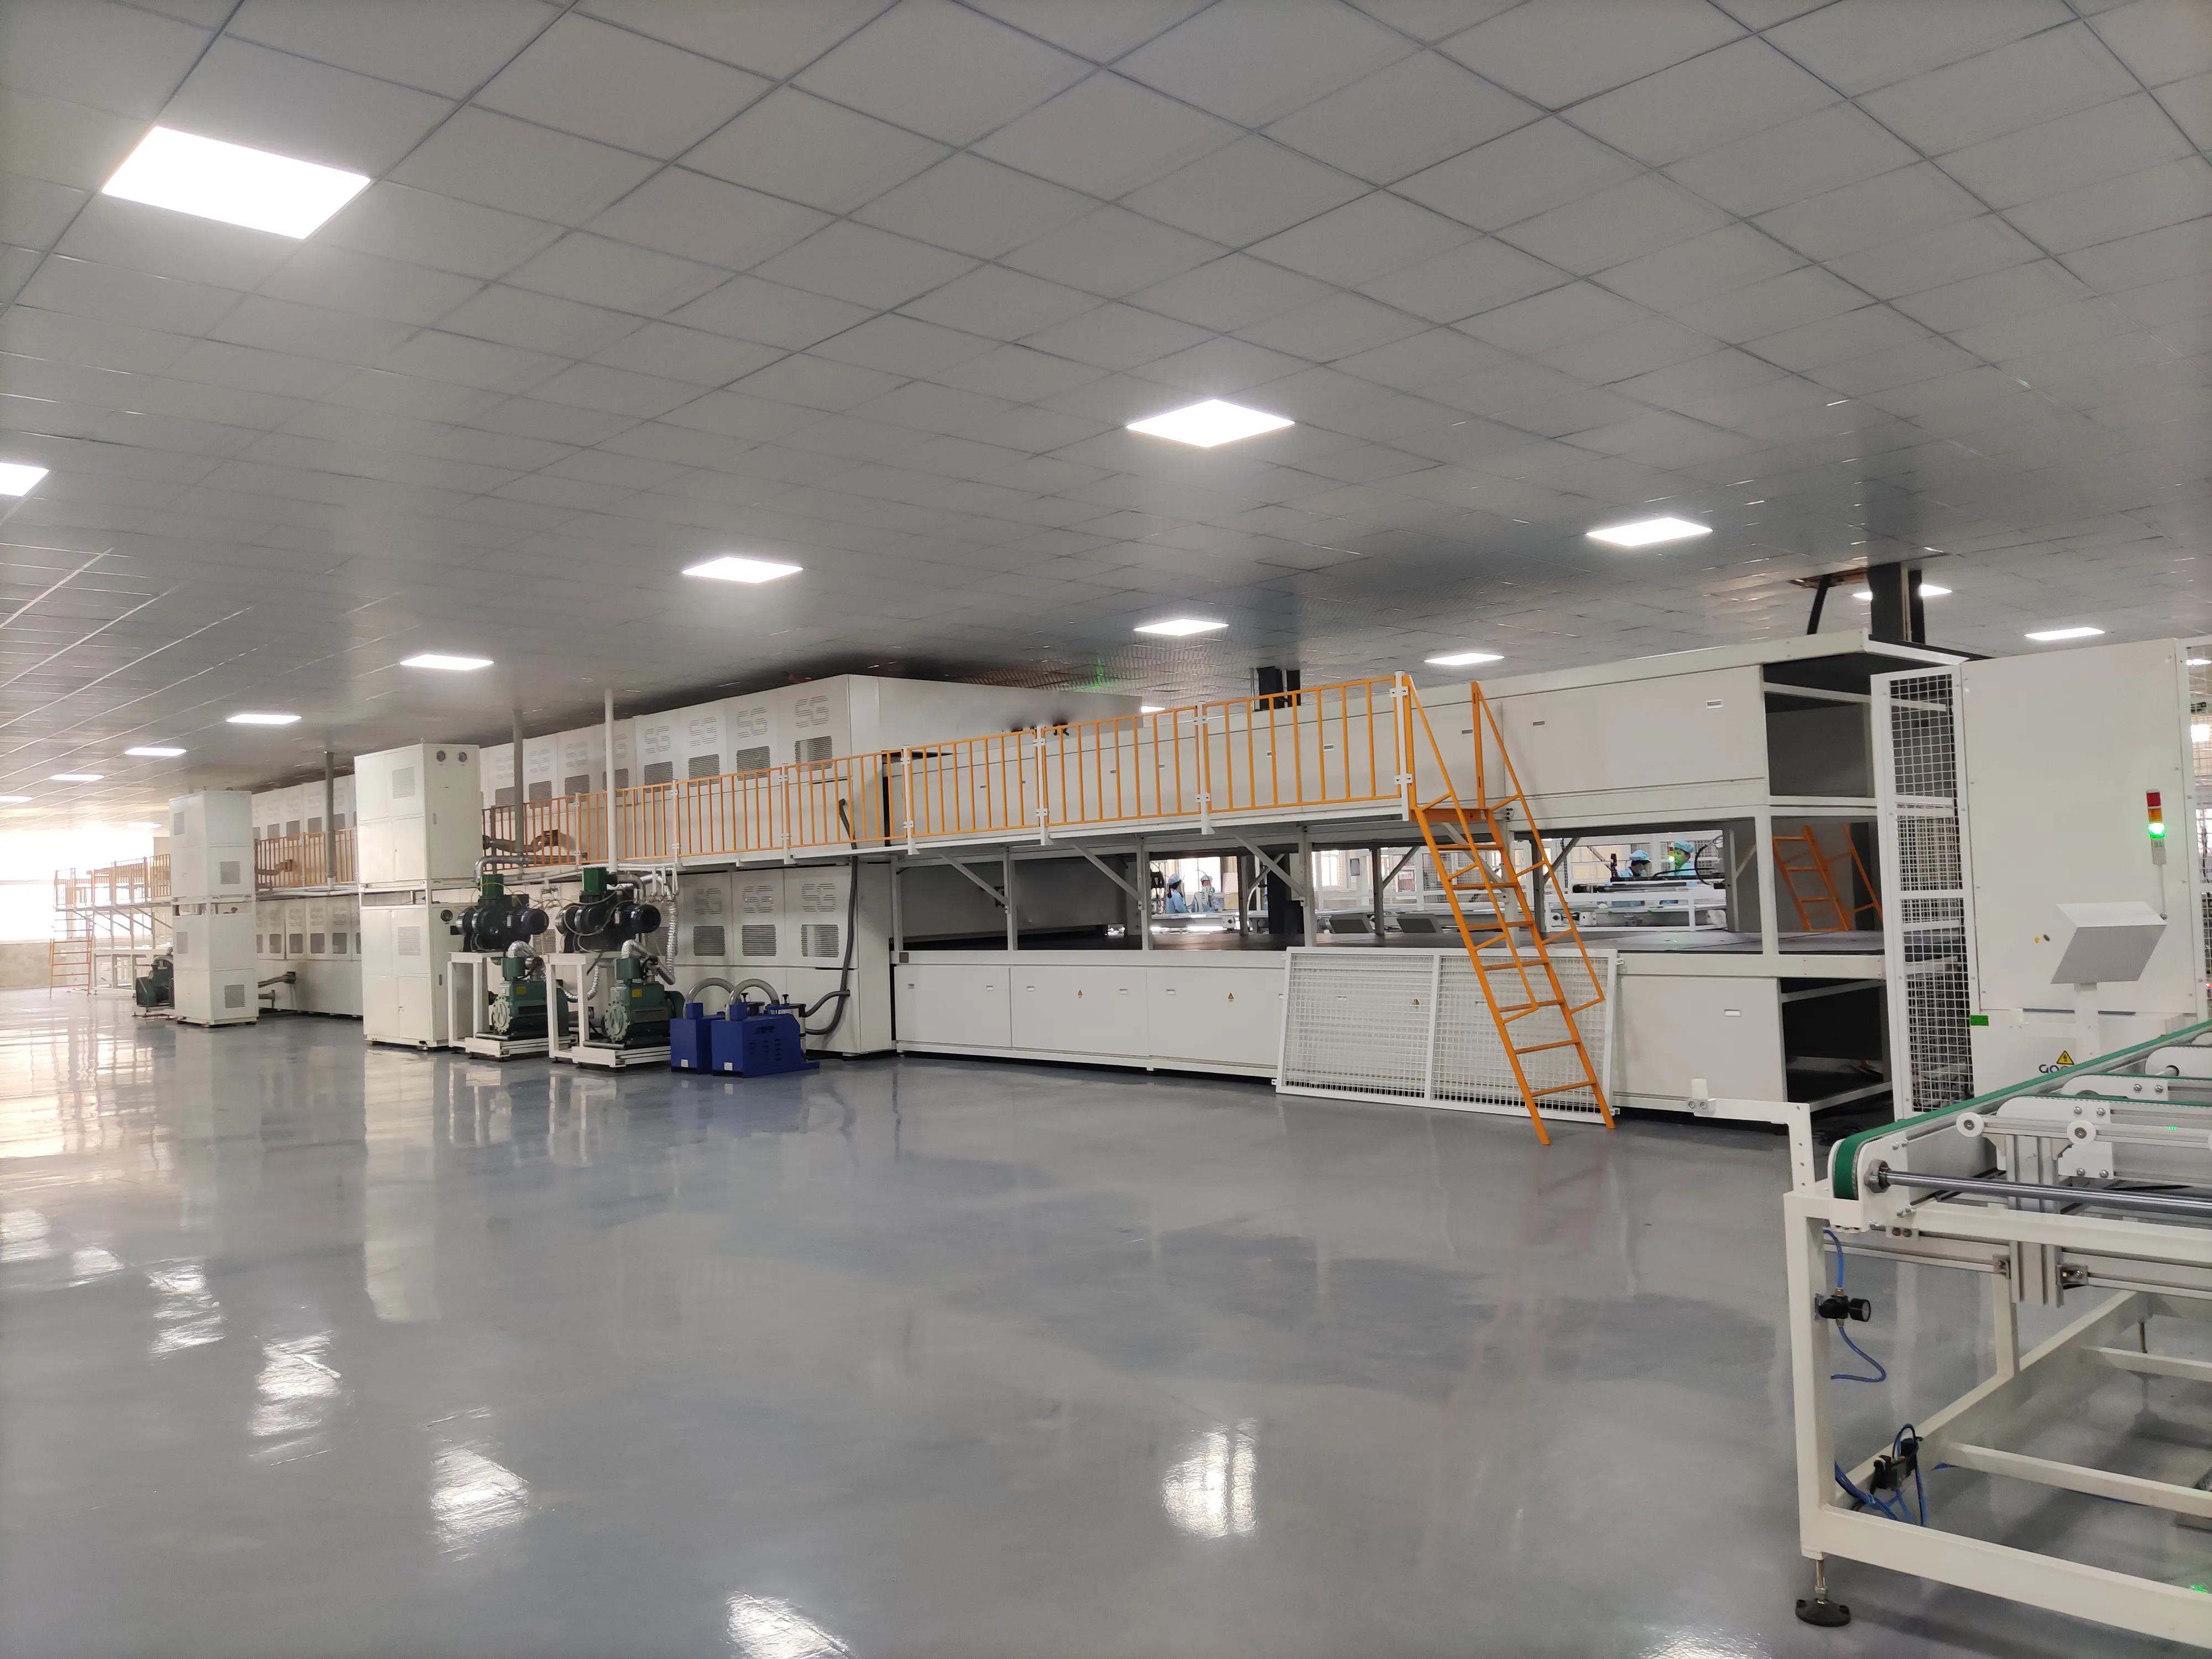
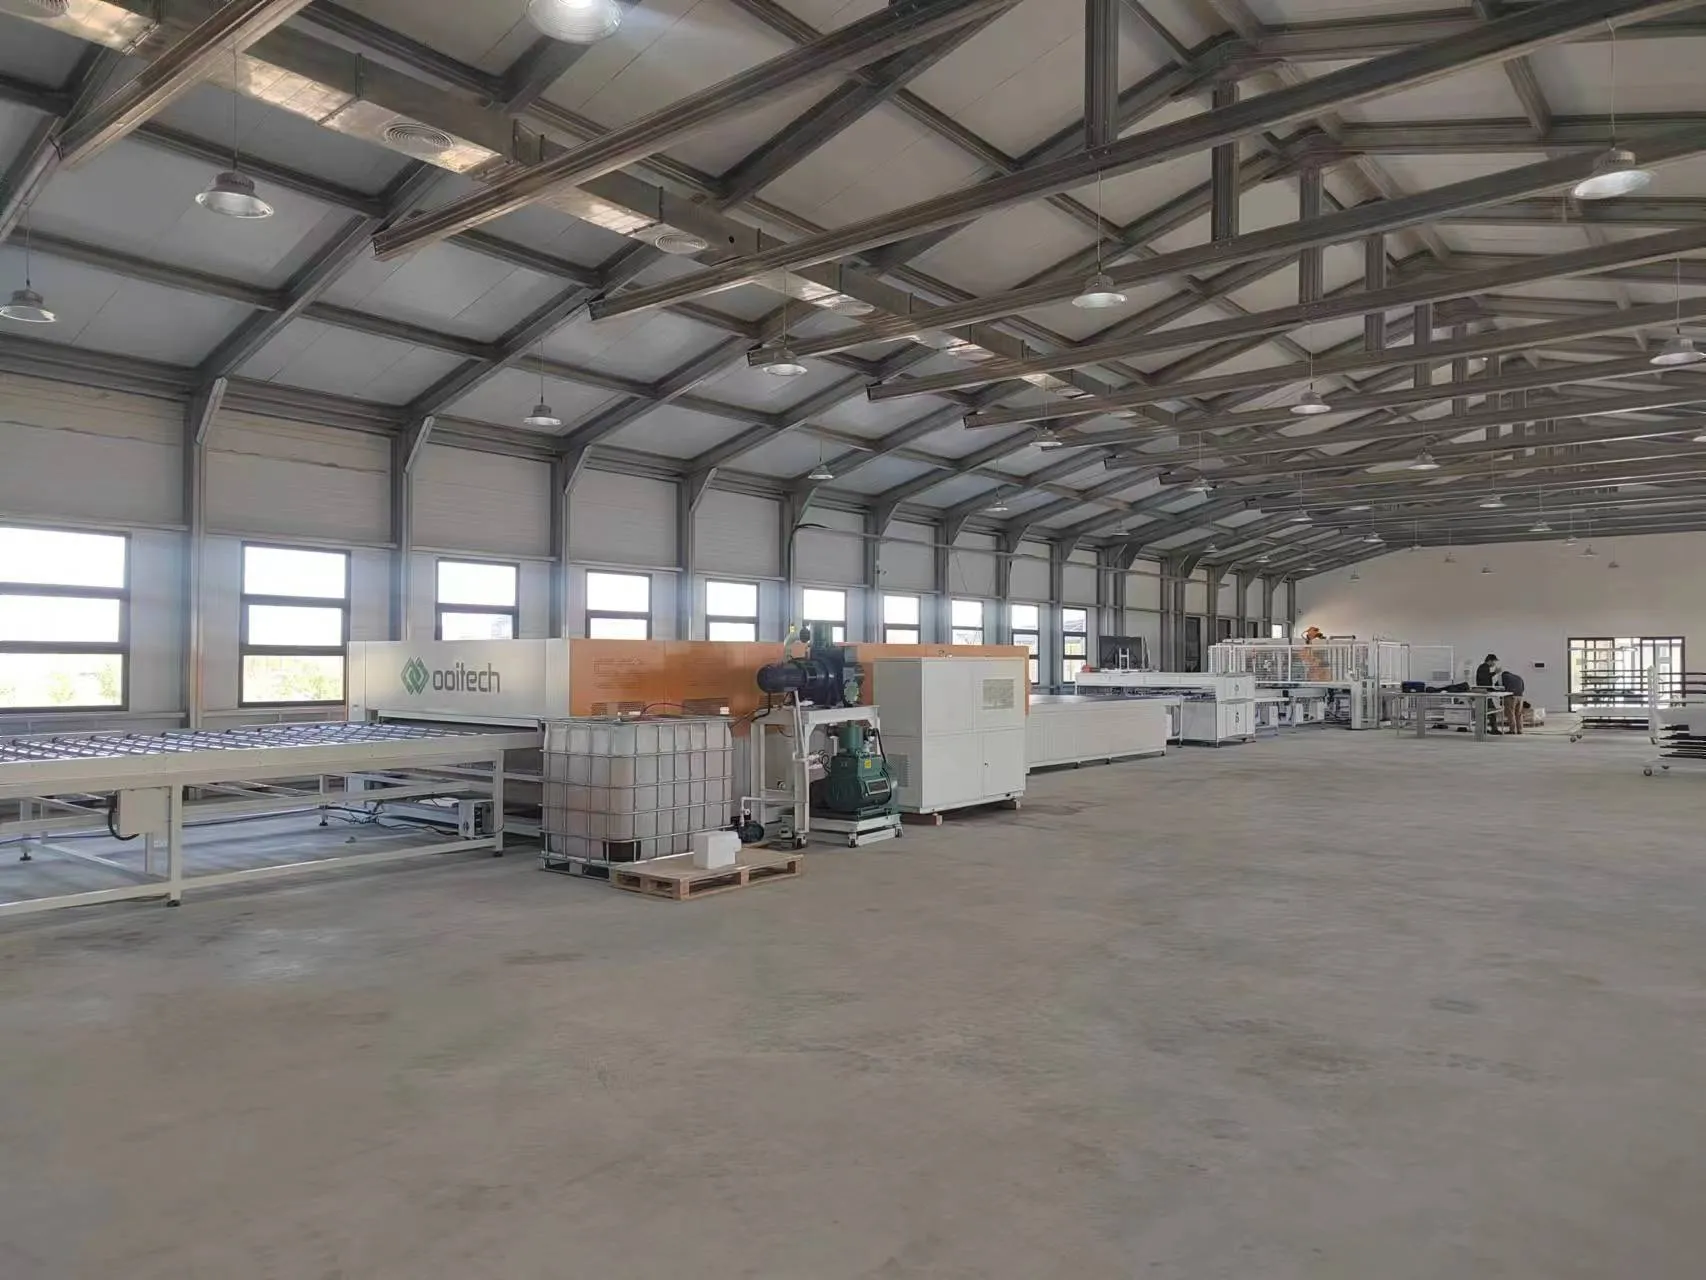
10. سولر پینل لیمینیٹر
پروسیس ونڈو 140–150°C ہے جب انکیپسولنٹ کراس لنک کرتا ہے، اور ریسیپی ایک درجہ حرارت کی سیٹنگ کے بجائے ویکیوم مراحل، ہیٹنگ ریمپ، پریشر اور ڈویل کی ترتیب ہے۔
یہ پر۔ لیمینیشن سے پہلے، اسمبل شدہ ماڈیول کو بصری معائنے سے گزرنا چاہیے اور
لیمینیٹر کے اندر، ویکیوم ماڈیول اسٹیک سے پھنسی ہوئی ہوا کو نکالتا ہے۔ پھر حرارت اور دباؤ EVA یا POE کو کیور کرتے ہیں، تمام تہوں کو آپس میں جوڑتے ہیں۔
لیمینیشن کا نسخہ ان پر منحصر ہے:
انکیپسولنٹ کی قسم
ماڈیول کا سائز
گلاس کی موٹائی
گلاس-بیک شیٹ یا گلاس-گلاس ڈھانچہ
سیل ٹیکنالوجی
مواد فراہم کنندہ کی ضروریات
ایک عام لیمینیشن سائیکل میں تقریباً 10 سے 20 منٹ لگ سکتے ہیں، حالانکہ اصل وقت مواد اور سامان کے ساتھ مختلف ہوتا ہے۔
لیمینیٹر اکثر پروڈکشن لائن میں سب سے سست بڑا عمل ہوتا ہے۔ اس لیے ایک فیکٹری کو متوازی طور پر کام کرنے والے کئی لیمینیٹرز کی ضرورت پڑ سکتی ہے۔
یہ پیداواری صلاحیت کا حساب لگاتے وقت ایک اہم نکتہ ہے۔ تیز تر سٹرنگرز لگانے سے حتمی ماڈیول آؤٹ پٹ میں اضافہ نہیں ہوگا اگر لیمینیشن سیکشن اسی رفتار سے پینلز پر کارروائی نہیں کر سکتا۔
لیمینیشن کا معیار براہ راست چپکنے، برقی موصلیت، نمی کے خلاف مزاحمت اور ماڈیول کی متوقع سروس لائف کو متاثر کرتا ہے۔
11. ٹرمنگ اور پوسٹ-لیمینیشن معائنہ کا سامان
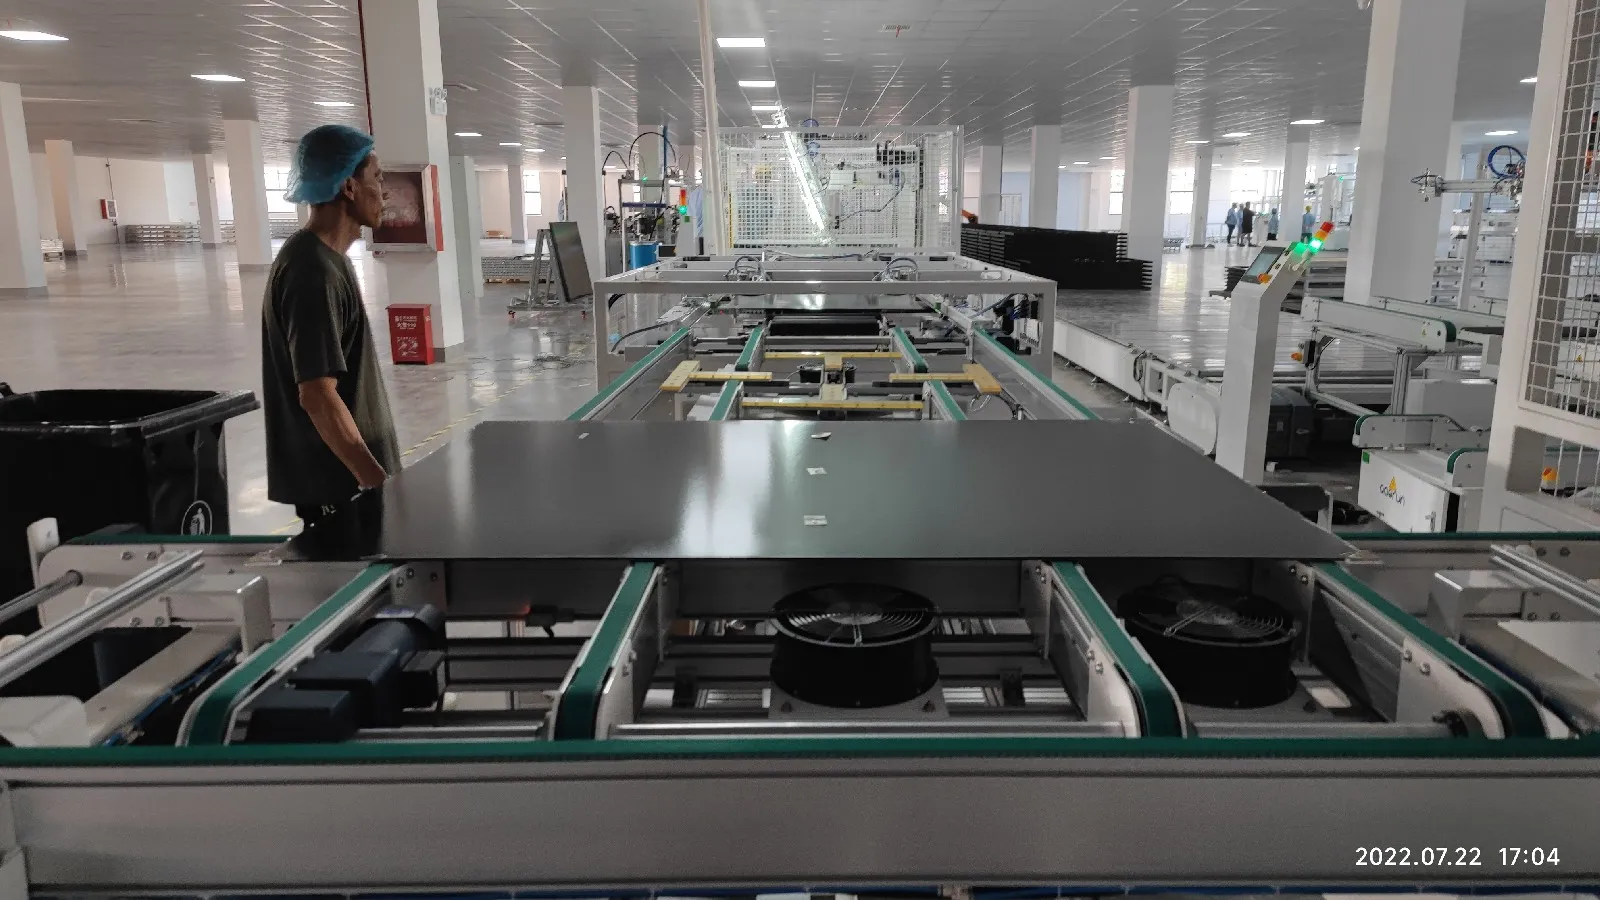
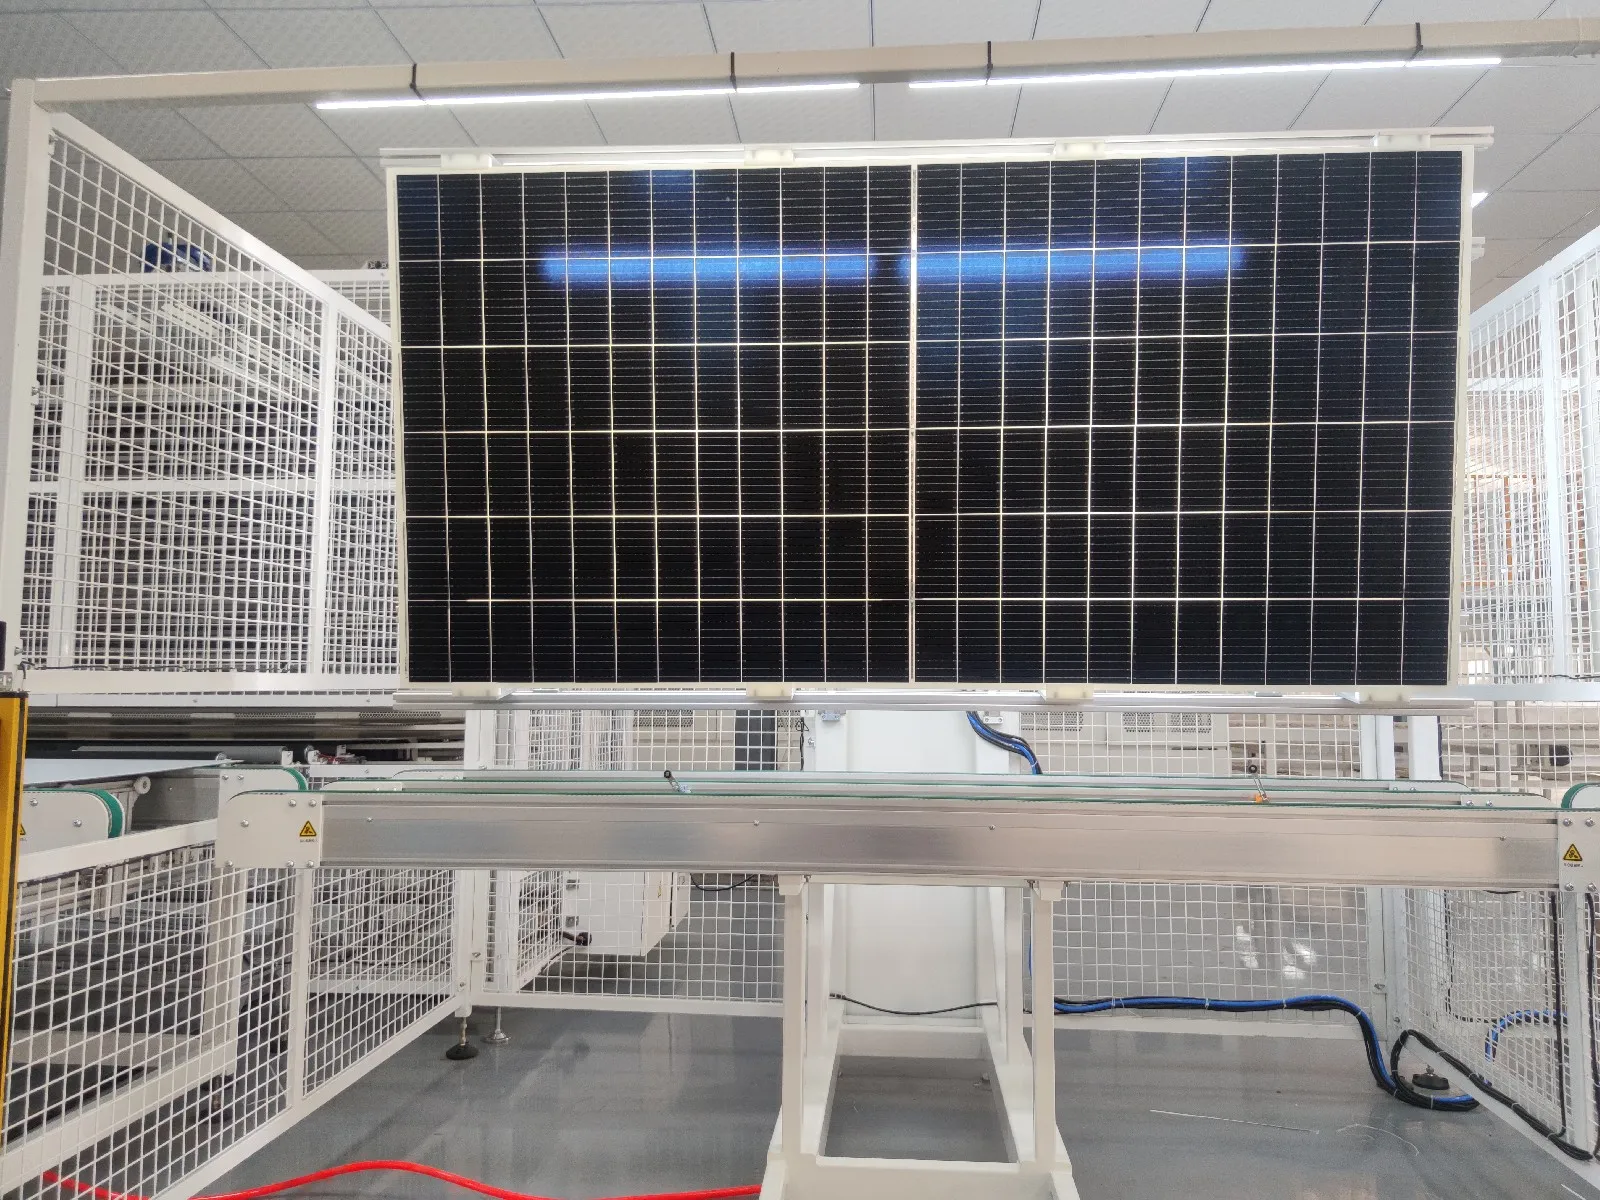
لیمینیشن کے بعد، ماڈیول کے کناروں کے ارد گرد اضافی EVA، POE یا بیک شیٹ باقی رہ جاتی ہے۔ فریمنگ سے پہلے اس مواد کو ہٹایا جانا چاہیے۔
چھوٹی لائن پر، آپریٹرز کناروں کو دستی طور پر تراش سکتے ہیں۔ زیادہ صلاحیت والی خودکار لائن عام طور پر ایج-ٹرمنگ مشین استعمال کرتی ہے۔
لیمینیٹڈ ماڈیول کا معائنہ بھی کیا جاتا ہے:
ہوا کے بلبلے
ڈی لیمینیشن
انکیپسولنٹ اوور فلو
خروںچ
شیشے کو نقصان
سیل کی حرکت
سٹرنگ کی نقل مکانی
لیمینیٹ کے اندر آلودگی
خودکار ٹرن اوور یونٹس ماڈیول کے دونوں اطراف کا معائنہ کرنا آسان بناتے ہیں بغیر دستی لفٹنگ پر انحصار کیے۔
12. فریم گلونگ اور فریمنگ مشین
فریمنگ کی درستگی ±1 mm پر رکھی جاتی ہے جس میں ڈایاگونل فرق ±1.5 mm کے اندر ہوتا ہے، 2,000 × 1,100 × 50 mm تک کی ورکنگ رینج پر؛ فریم گلونگ 2,500 mm تک کا اسٹروک چلاتی ہے۔
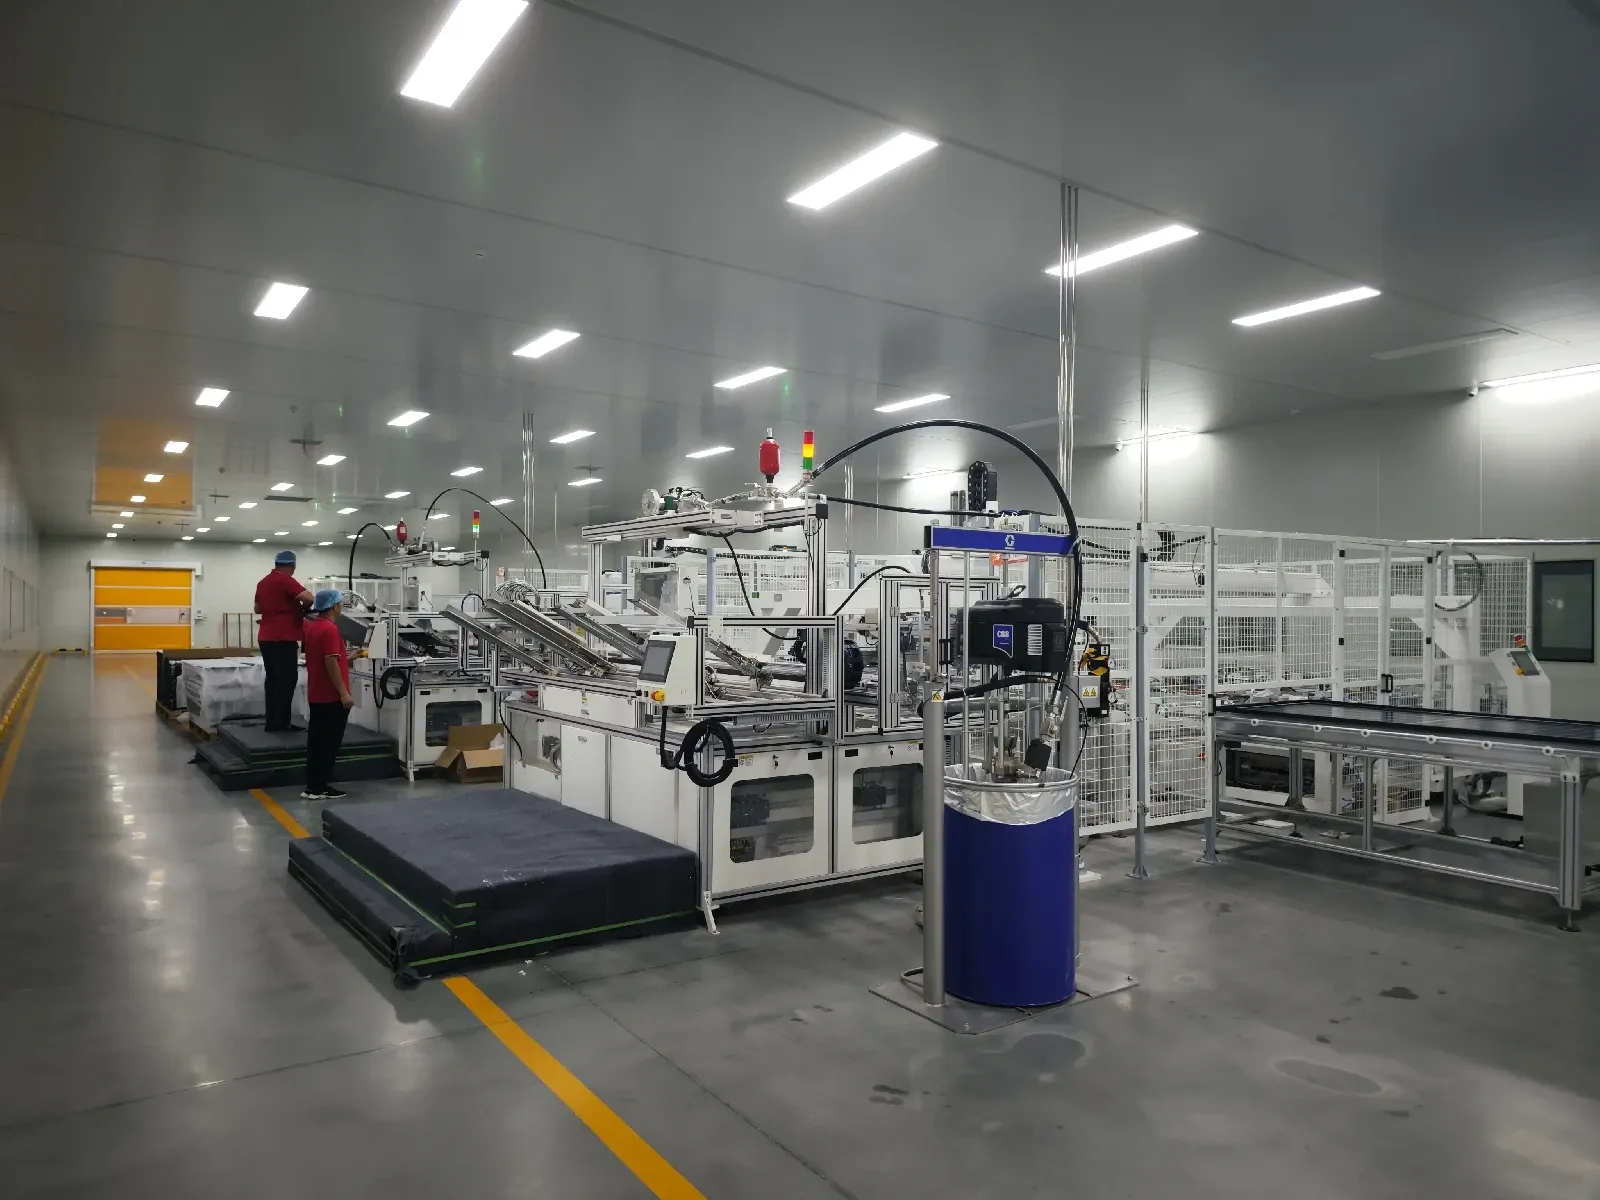

لیمینیٹر شیشے، انکیپسولنٹ، سولر سیلز اور بیک شیٹ—یا پچھلے شیشے—کو ایک پائیدار ڈھانچے میں سیل کرتا ہے۔زیادہ تر روایتی سولر پینلز ایلومینیم فریم استعمال کرتے ہیں، جو
فریمنگ سیکشن میں شامل ہو سکتا ہے:
خودکار فریم گلونگ مشین
ایلومینیم فریم لوڈنگ سسٹم
کارنر-کی اندراج کا سامان
فریم اسمبلی مشین
نیومیٹک یا ہائیڈرولک فریمنگ مشین
فریم پنچنگ کا سامان
چار فریم حصوں کو لیمینیٹڈ ماڈیول کے گرد دبانے سے پہلے ایلومینیم پروفائلز کے اندر سیلنٹ لگایا جاتا ہے۔
مکمل فریم مربع، محفوظ اور مناسب طریقے سے سیل شدہ ہونا چاہیے۔ عام فریمنگ نقائص میں ڈھیلے کونے، ناکافی سیلنٹ، ضرورت سے زیادہ سیلنٹ، خروںچ اور غلط فریم کے طول و عرض شامل ہیں۔
فریم لیس گلاس-گلاس ماڈیولز کو اس عمل کی ضرورت نہیں ہو سکتی، مصنوعات کے ڈیزائن پر منحصر ہے۔
13. جنکشن باکس انسٹالیشن مشینیں
جنکشن باکس ویلڈنگ ±0.1 mm CCD پوزیشننگ پر 16 سیکنڈ یا اس سے کم کا سائیکل چلاتی ہے، ویلڈنگ ٹینشن کے لیے کوالیفائیڈ ریٹ 100% پر یا اس کے قریب متوقع ہے۔
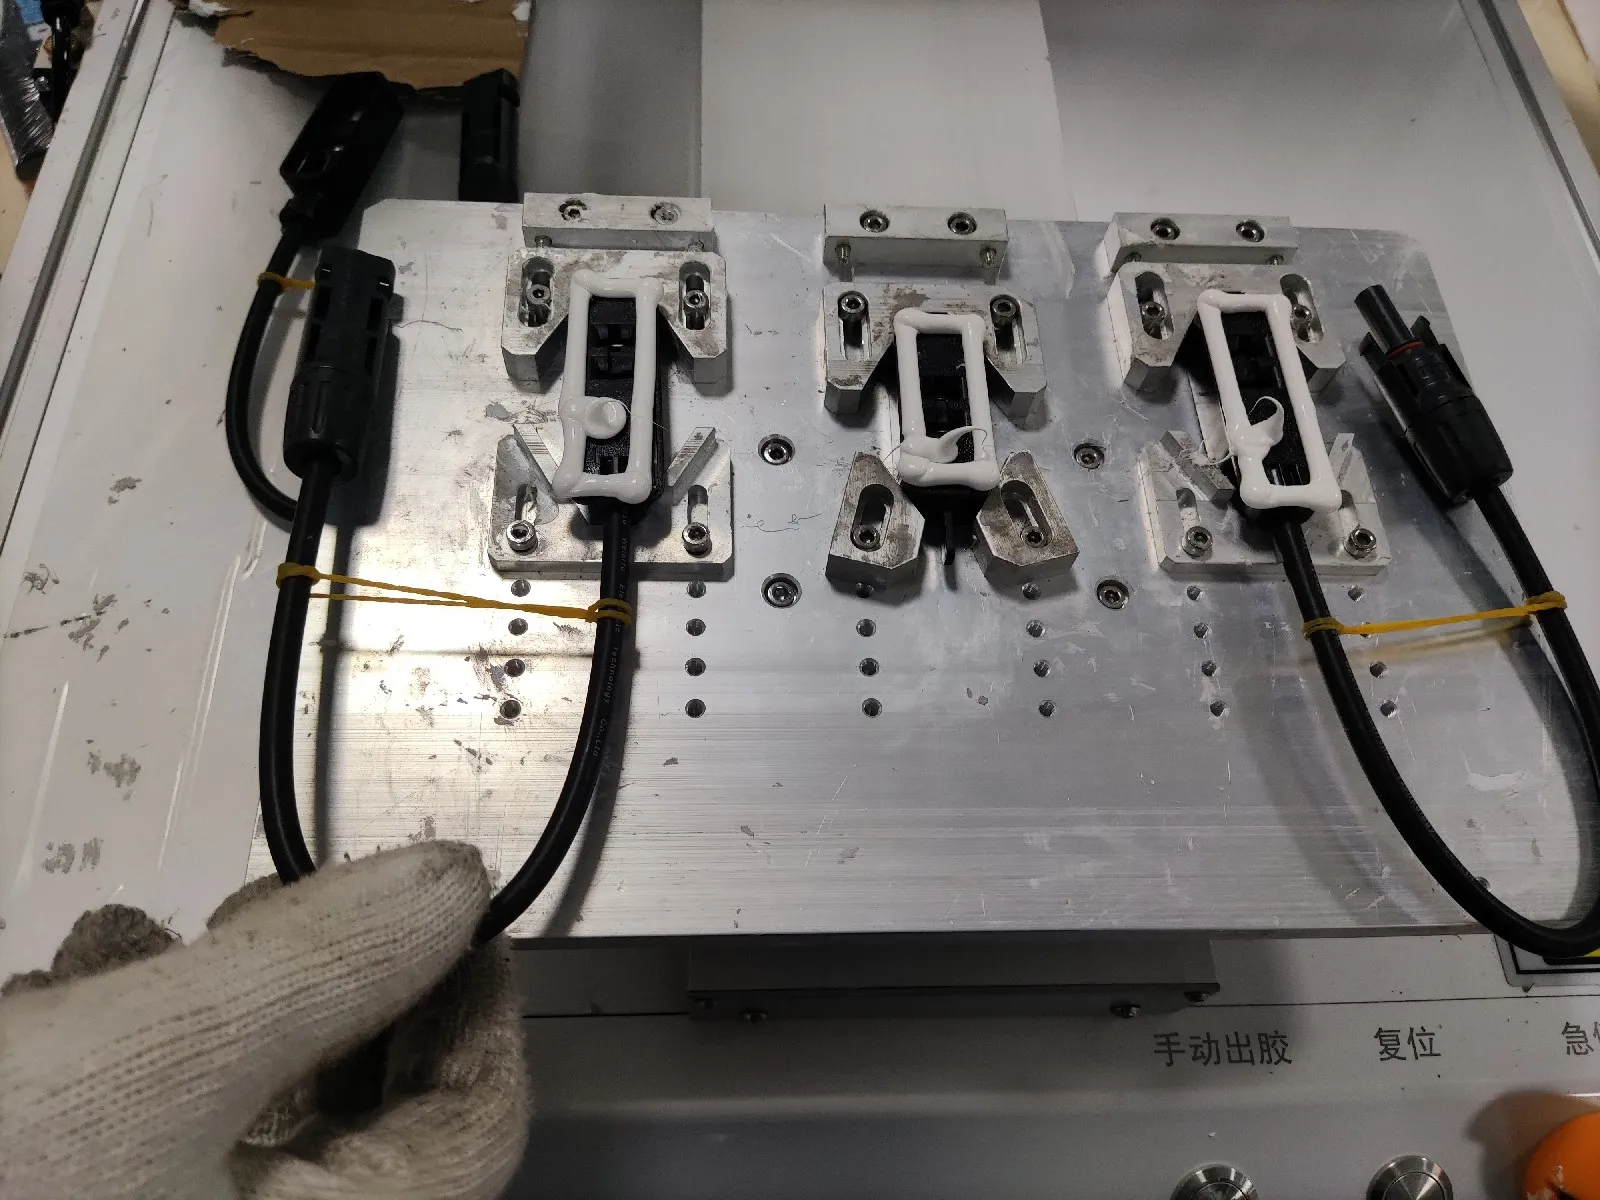
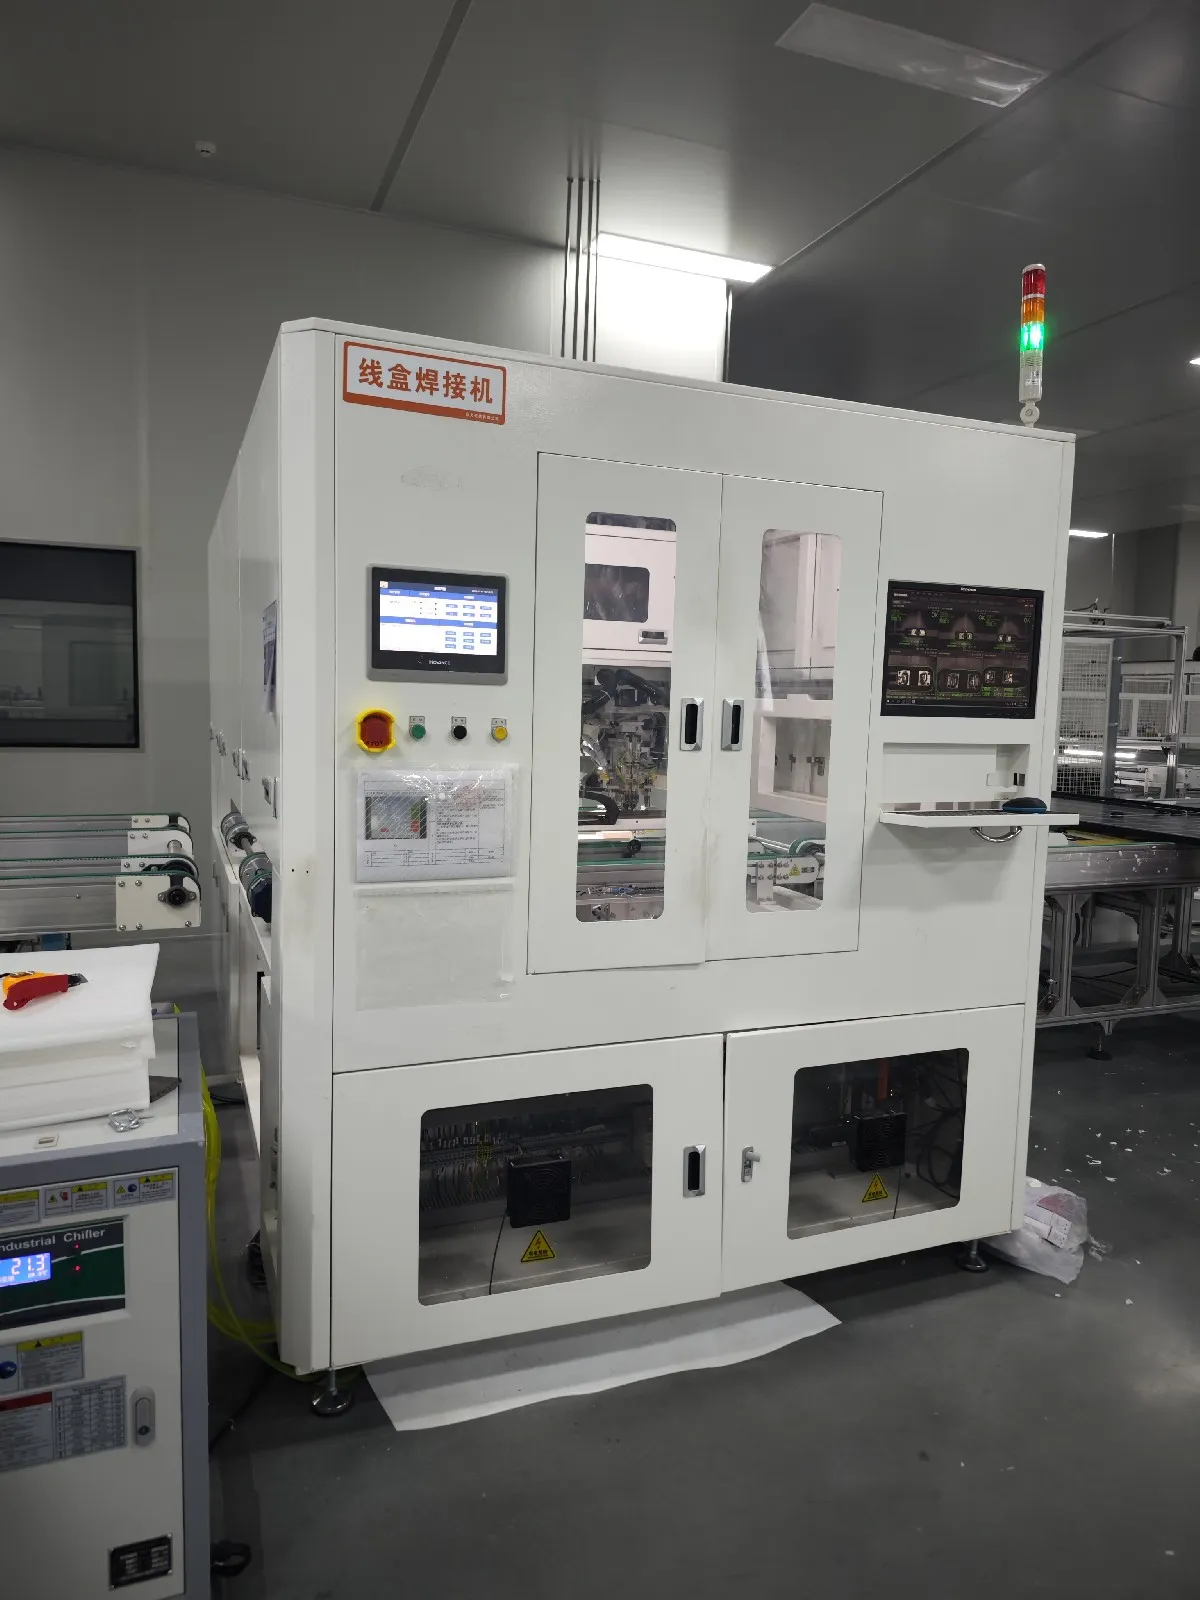
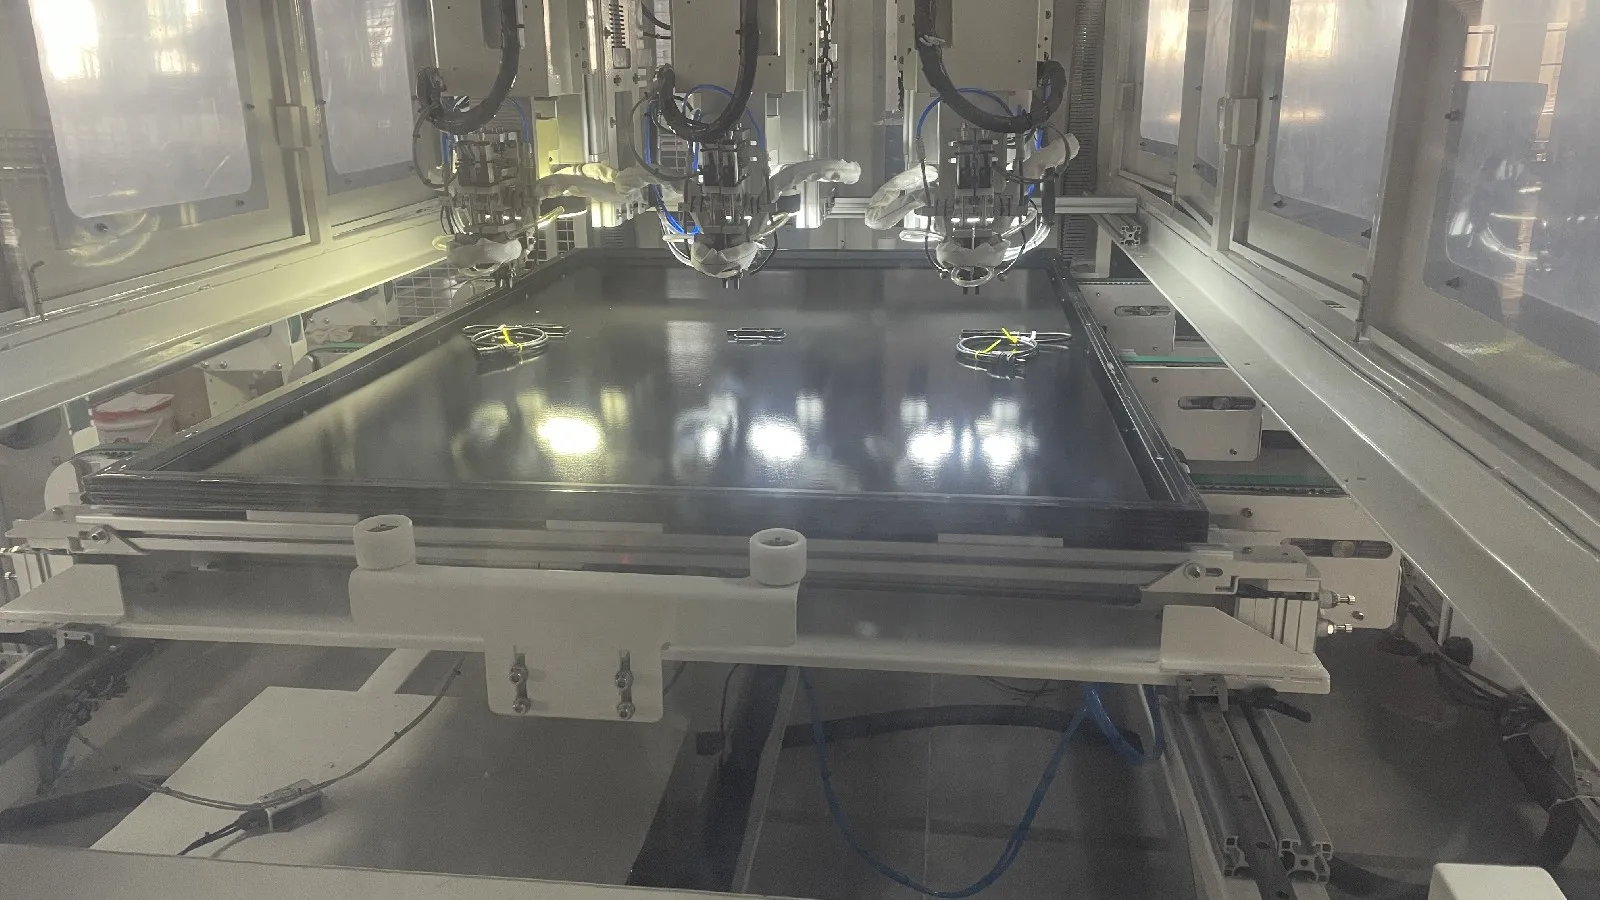
فریمنگ مشین کے ذریعے لگایا جاتا ہے، تاکہ شیشے کے کناروں کی حفاظت ہو اور نقل و حمل اور تنصیب کے دوران مکینیکل سہارا ملے۔.
جنکشن باکس کے عمل میں شامل ہو سکتا ہے:
جنکشن باکس کی پوزیشننگ
سلیکون یا چپکنے والا ڈسپنسنگ
لیڈ-آؤٹ ربن کی سولڈرنگ
خودکار ٹرمینل ویلڈنگ
AB گلو بھرنا
پاٹنگ
کیبل اور کنیکٹر کا معائنہ
جنکشن باکس سولڈرنگ مشین ماڈیول کے لیڈ-آؤٹ ربنوں کو جنکشن باکس ٹرمینلز سے جوڑتی ہے۔ اس کے بعد ڈسپنسنگ یا پاٹنگ مشین برقی کنکشنز کو نمی، حرکت اور سنکنرن سے بچانے کے لیے سیلنٹ یا بھرنے والا مواد لگاتی ہے۔
حتمی جانچ اور پیکیجنگ سے پہلے چپکنے والے اور پاٹنگ مواد کو کافی کیورنگ وقت ملنا چاہیے۔
14. حتمی EL ٹیسٹر
فائنل EL عام طور پر دونوں چیکوں میں زیادہ ریزولوشن والا ہوتا ہے، موجودہ مشین پر 5,440 × 3,648 پکسلز کے چار کیمرے اور تقریباً 0.5 mm فی پکسل امیجنگ پریسیژن کے ساتھ۔
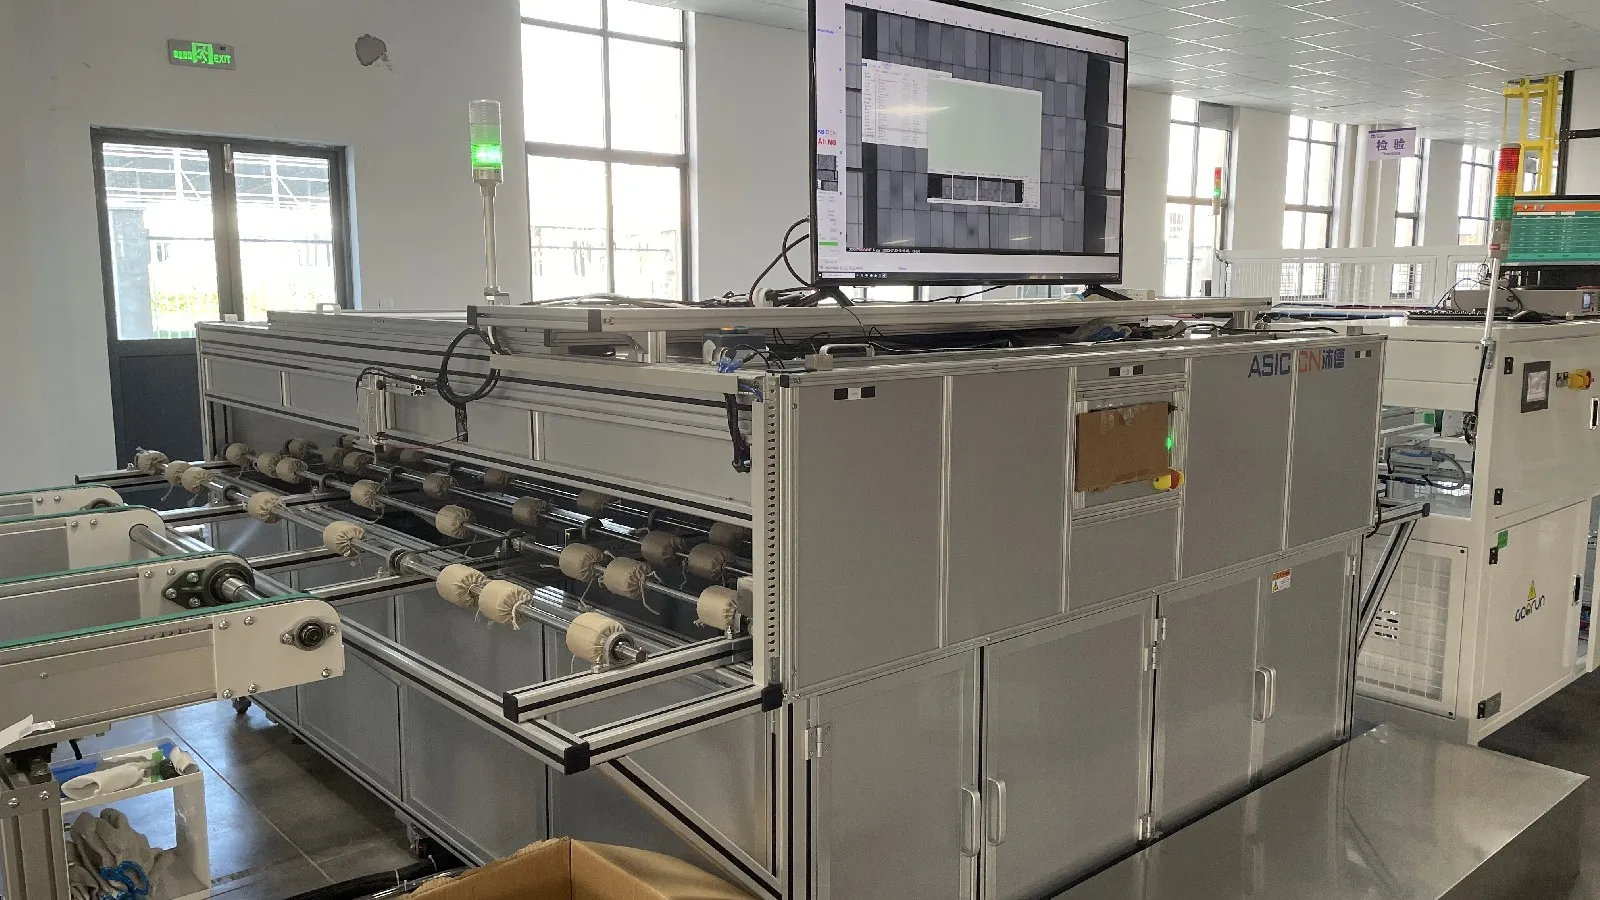
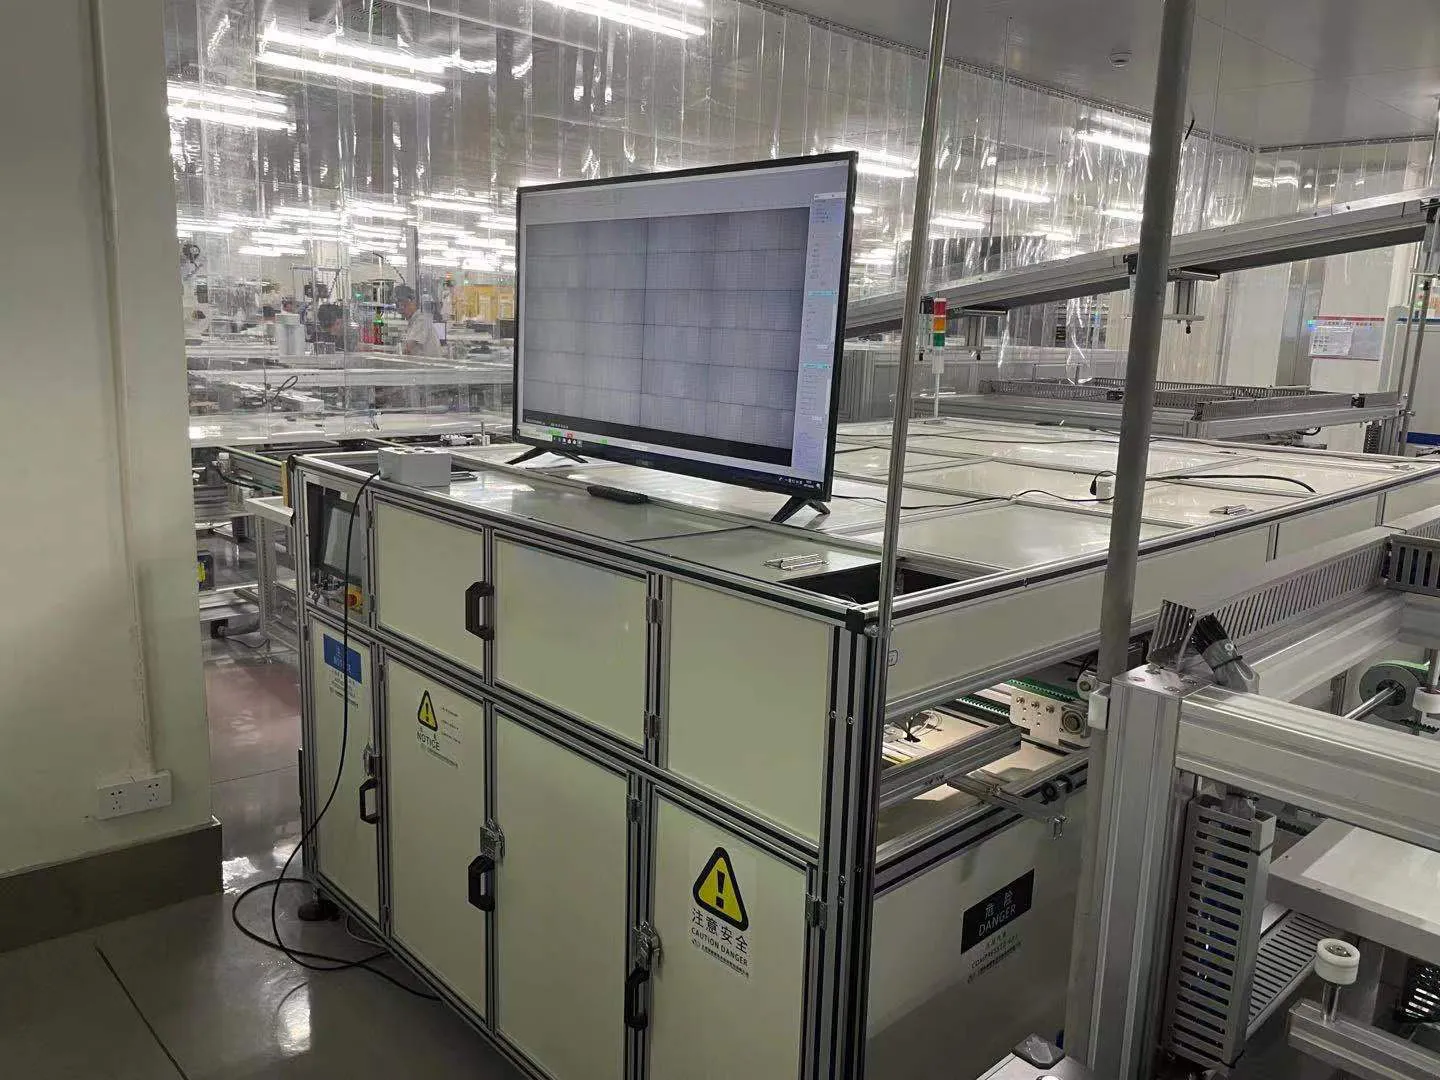
لیمینیشن یا حتمی ماڈیول اسمبلی کے بعد عام طور پر دوسرا EL ٹیسٹ کیا جاتا ہے۔
یہ ٹیسٹ ضروری ہے کیونکہ لیمینیشن، ٹرمنگ، فریمنگ یا مواد کی ہینڈلنگ کے دوران نئے مائیکرو کریکس متعارف ہو سکتے ہیں۔
حتمی EL تصویر ظاہر کر سکتی ہے:
سیل مائیکرو کریکس
ٹوٹے ہوئے سیلز
منقطع فنگرز
ناقص سولڈر جوائنٹس
ٹوٹی ہوئی بس بارز
برقی طور پر غیر فعال علاقے
سٹرنگ میں رکاوٹیں
خودکار امیج-تجزیہ سافٹ ویئر نقائص کی درجہ بندی کرنے میں مدد کر سکتا ہے، لیکن مینوفیکچرر کو پھر بھی واضح قبولیت کے معیارات کی ضرورت ہے۔ سسٹم کو یہ متعین کرنا چاہیے کہ کون سے نقائص قابل قبول ہیں، کون سے دوبارہ کام کی ضرورت ہے اور کون سے مسترد ہوتے ہیں۔
15. سولر سیمولیٹر اور I-V ٹیسٹر
سن سیمولیٹر کو اسپیکٹرم میچ پر گریڈ کیا جاتا ہے، جہاں A+ کلاس ونڈو 0.875 اور 1.125 کے درمیان ہوتی ہے، 200 سے 1,200 W/m² تک اریڈیئنس اور تقریباً 25 سیکنڈ کا سائیکل ٹائم۔
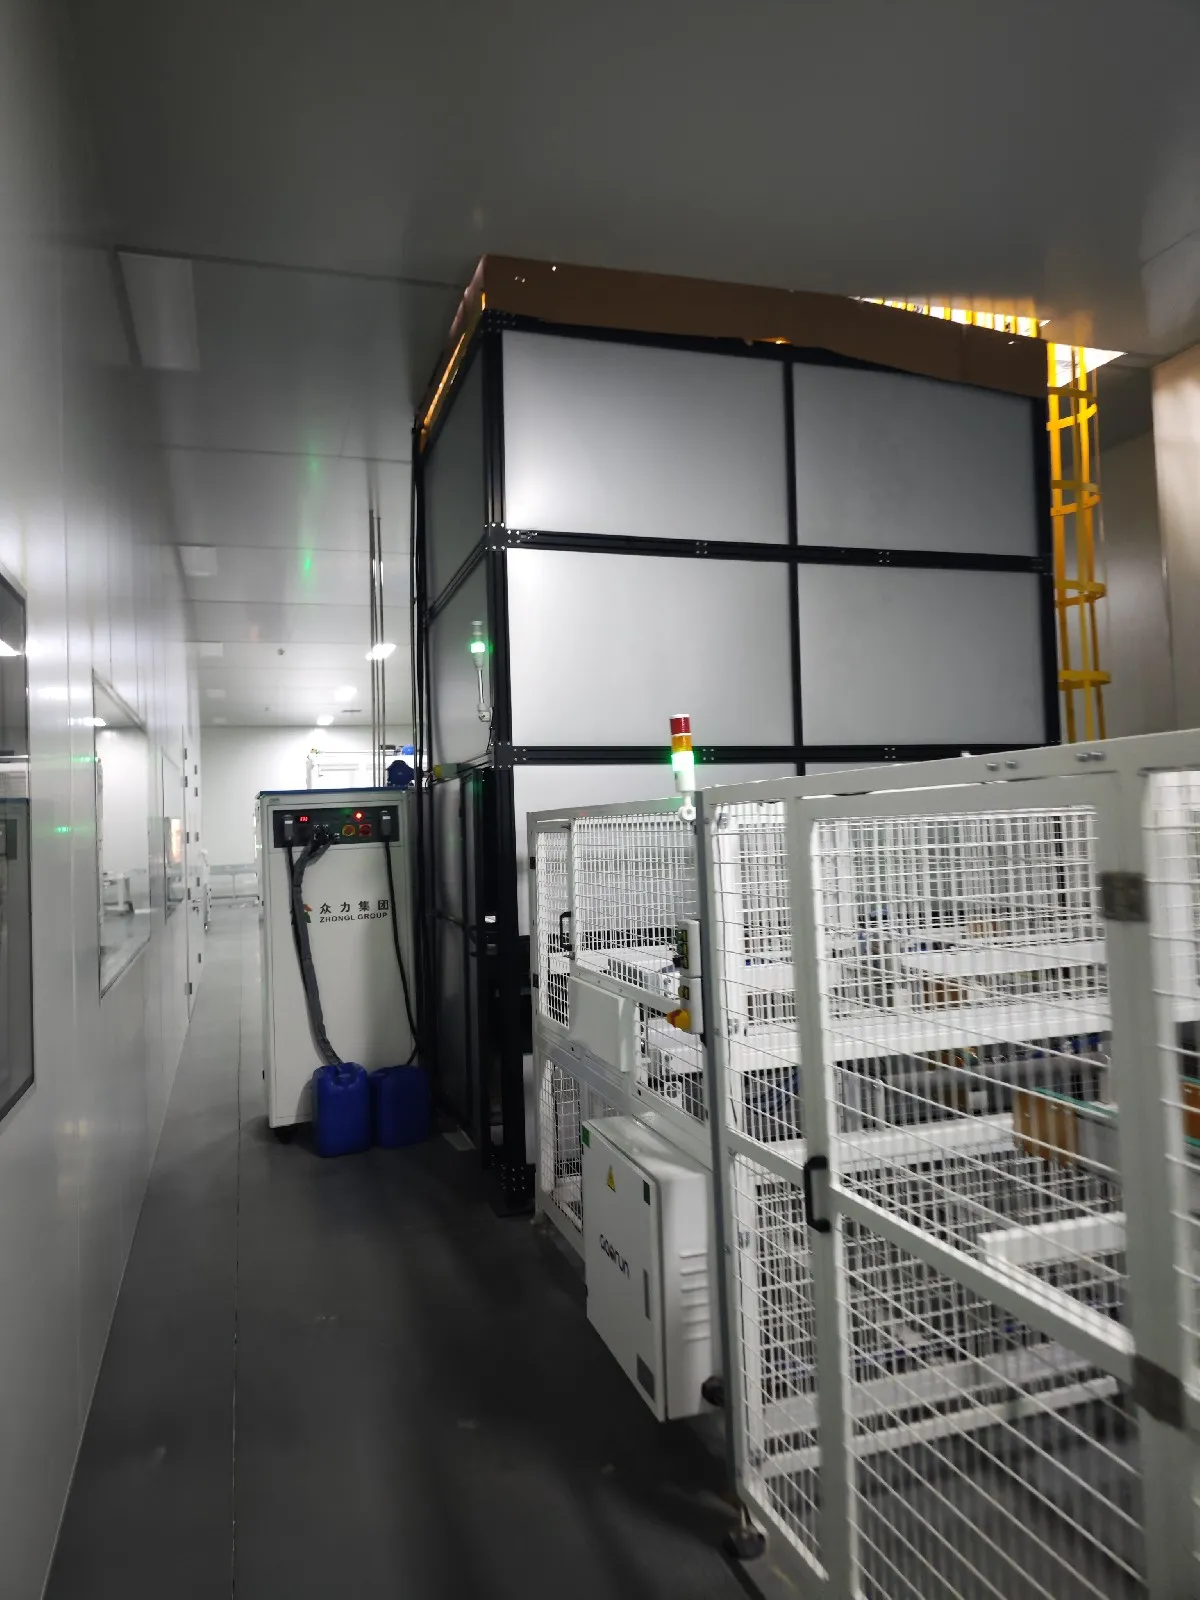
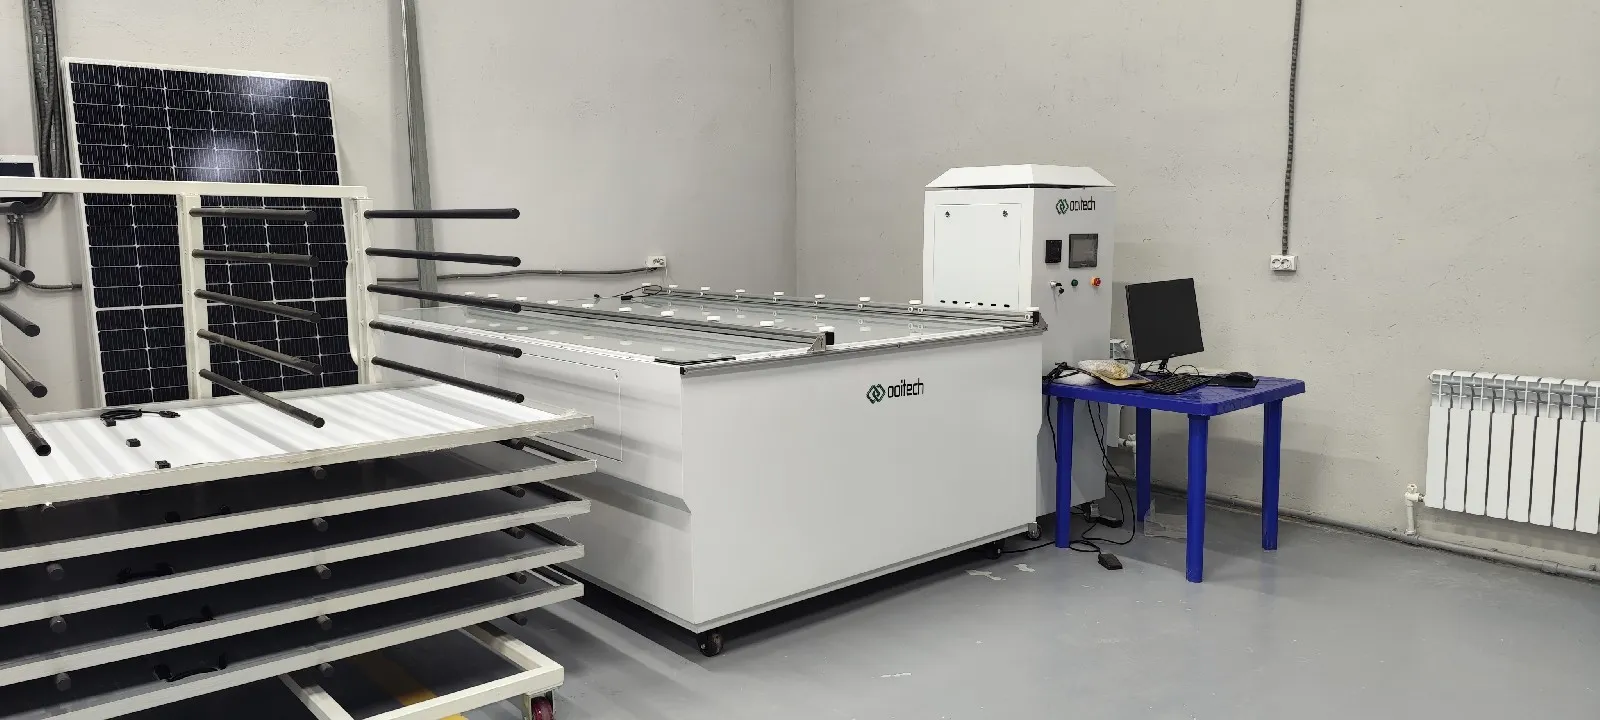
یہ جنکشن باکس سیل سرکٹ سے برقی آؤٹ پٹ جمع کرتا ہے اور ماڈیول اور بیرونی PV سسٹم کے درمیان رابطہ فراہم کرتا ہے۔ یہجنکشن باکس ویلڈنگ مشین
ٹیسٹر درج ذیل پیرامیٹرز ریکارڈ کرتا ہے:
زیادہ سے زیادہ پاور
اوپن سرکٹ وولٹیج
شارٹ سرکٹ کرنٹ
آپریٹنگ وولٹیج
آپریٹنگ کرنٹ
Fill factor
ماڈیول کی کارکردگی
مکمل I-V وکر
پیمائش شدہ پاور پینل کی درجہ بندی کرنے اور اس کا نیم پلیٹ یا پروڈکشن لیبل بنانے کے لیے استعمال ہوتی ہے۔
سولر سیمولیٹر میں مناسب سپیکٹرل میچ، روشنی کی یکسانی اور استحکام ہونا چاہیے۔ اس کی جانچ کی رفتار بھی باقی لائن کی پیداواری صلاحیت سے مماثل ہونی چاہیے۔ ورنہ، تیار شدہ پینل ٹیسٹنگ اسٹیشن کے سامنے جمع ہونے لگیں گے۔
16. حفاظتی جانچ کا سامان
ہائی پوٹ اور انسولیشن ٹیسٹرز 0.1 kV سے 10 kV تک چلتے ہیں جس میں لیکیج کرنٹ ملی ایمپئیر میں ماپا جاتا ہے، اور گراؤنڈ کنٹینیوٹی ٹیسٹنگ پروگرام ایبل 5–60 A لگاتی ہے جس کی رینج ملی اوہمز تک پہنچتی ہے۔
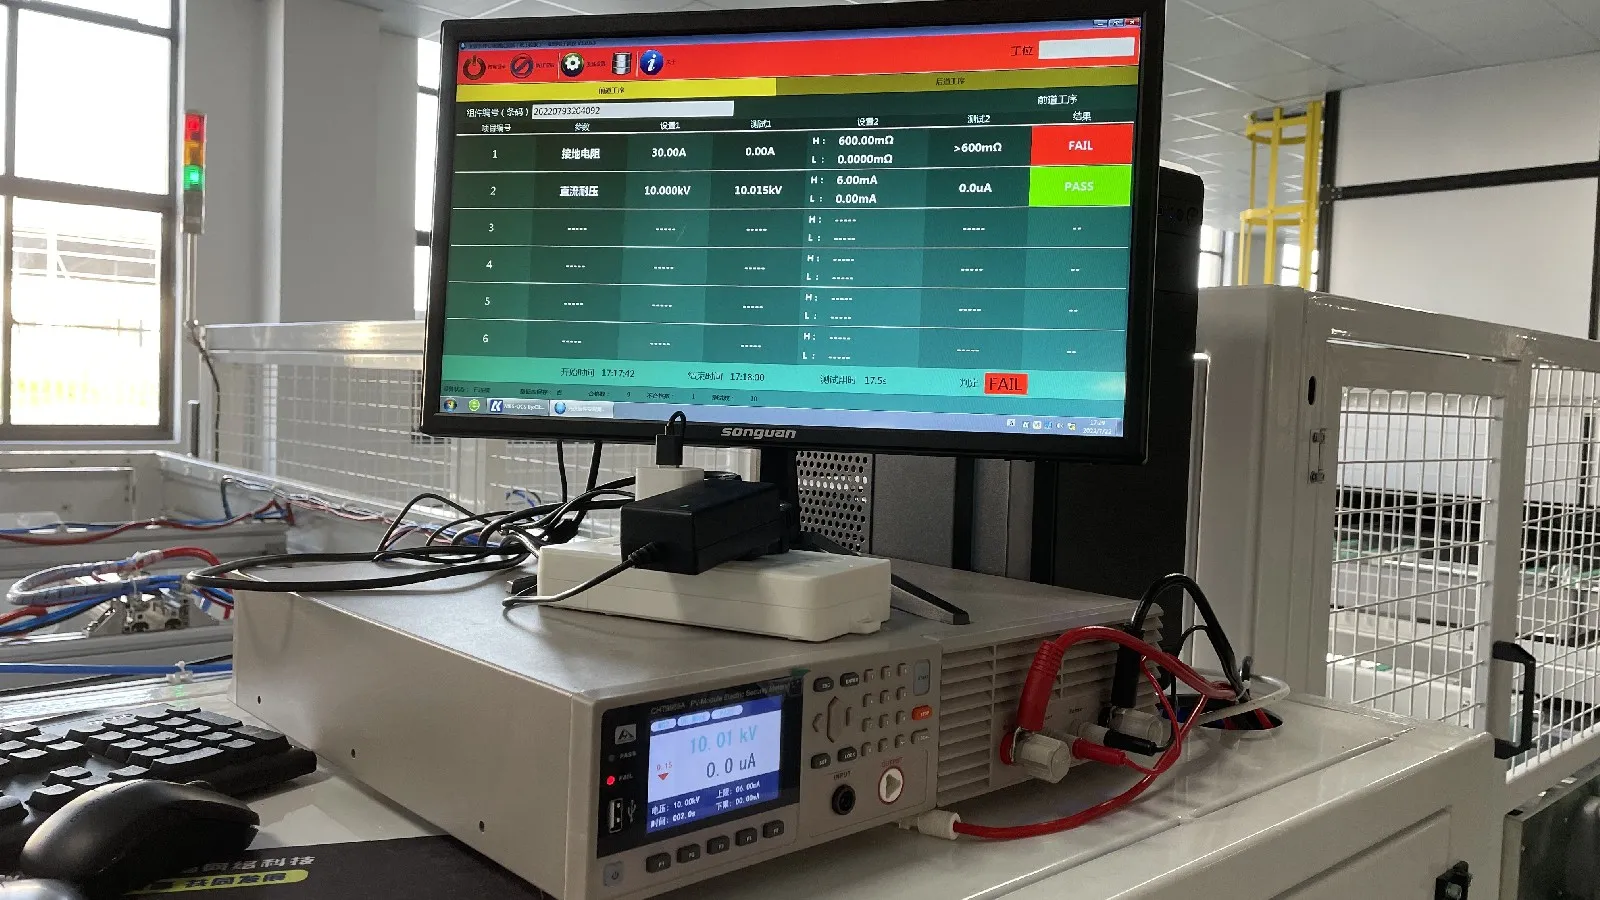
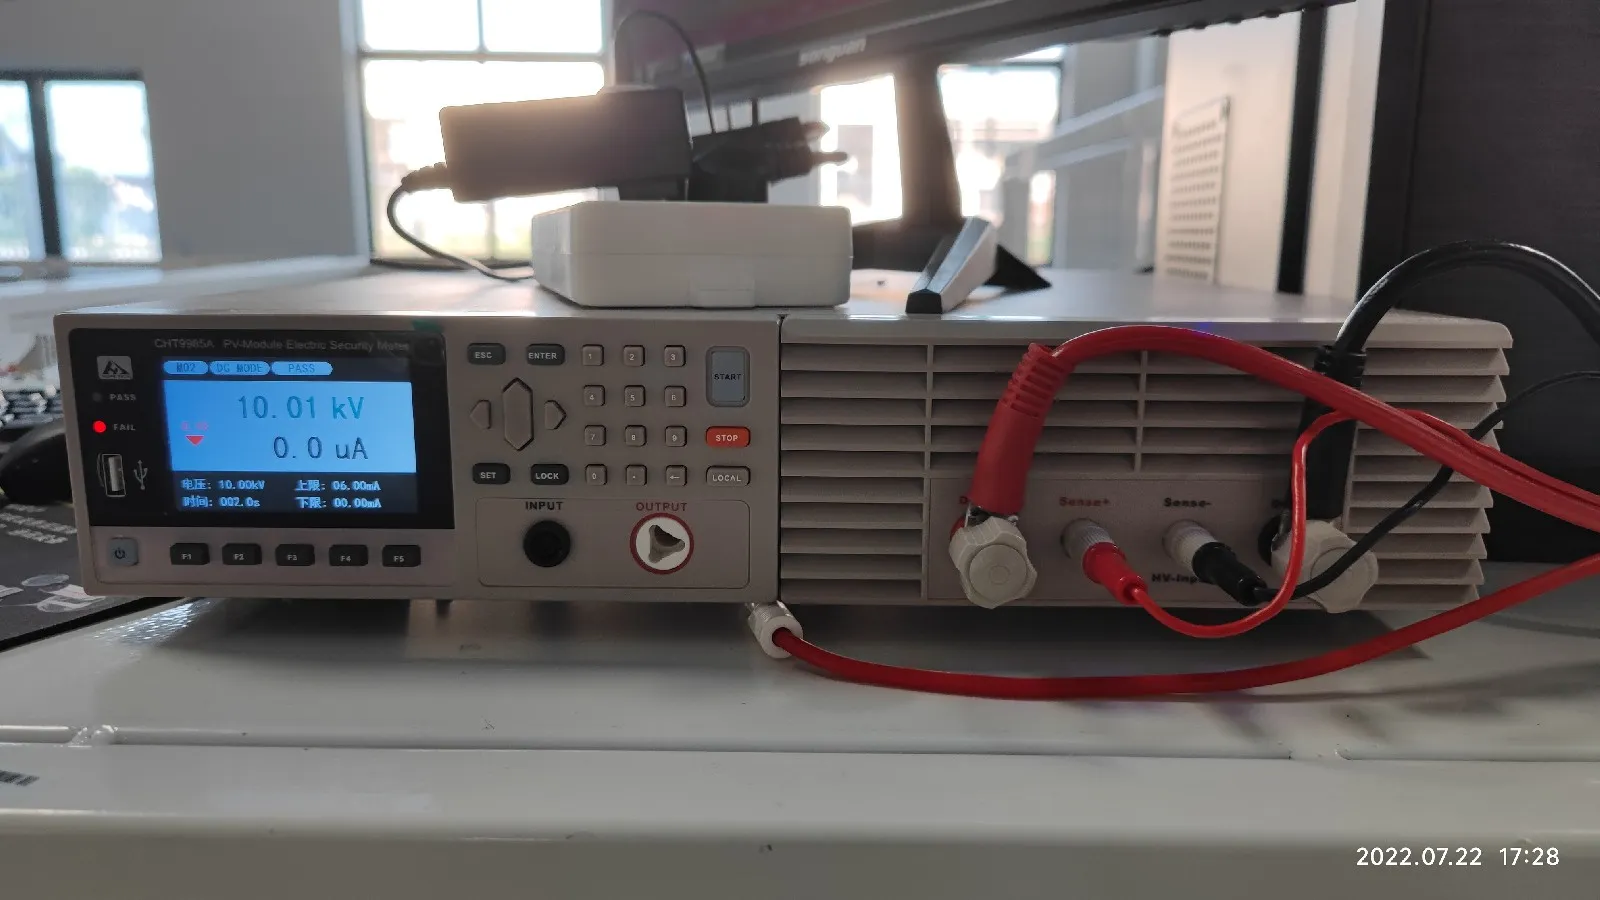
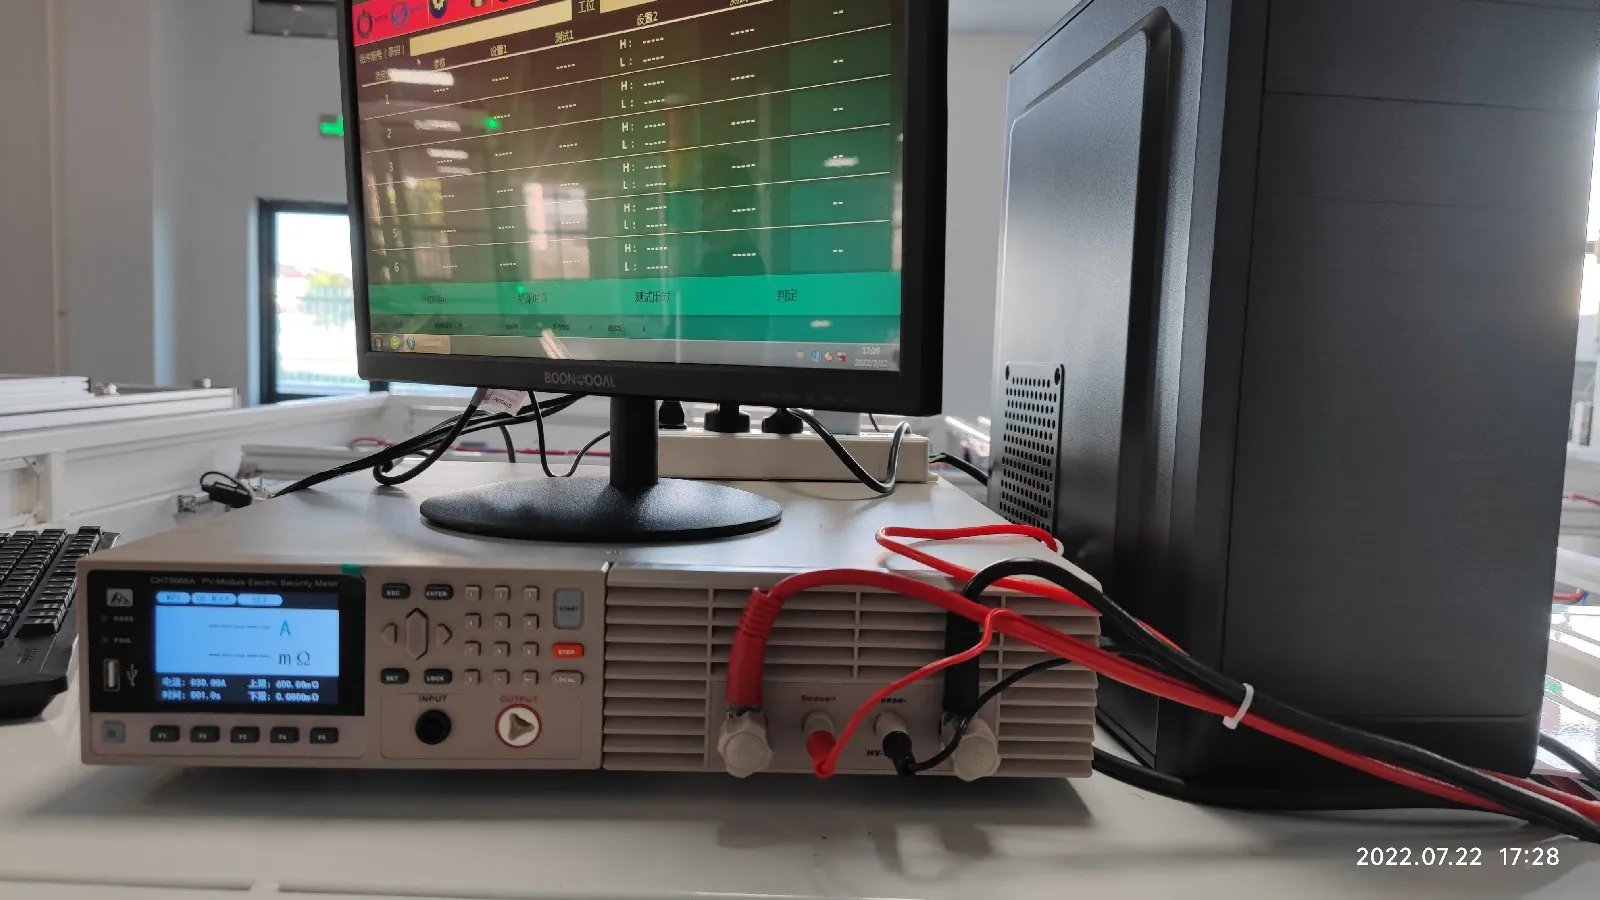
برقی آؤٹ پٹ حتمی کوالٹی کنٹرول کا صرف ایک حصہ ہے۔ پینل برقی طور پر محفوظ بھی ہونا چاہیے۔
عام حفاظتی جانچ کے سامان میں شامل ہیں:
ہائی-پوٹ ٹیسٹر
موصلیت مزاحمت ٹیسٹر
گراؤنڈ تسلسل ٹیسٹر
لیکیج کرنٹ ٹیسٹر
ہائی پوٹ ٹیسٹ اندرونی برقی سرکٹ اور ماڈیول فریم کے درمیان زیادہ وولٹیج لگاتا ہے تاکہ موصلیت کی سالمیت کی تصدیق ہو سکے۔
گراؤنڈ کنٹینیوٹی ٹیسٹ ایلومینیم فریم اور اس کے گراؤنڈنگ پوائنٹس کے درمیان برقی رابطے کی پیمائش کرتا ہے۔ موصلیت کی جانچ یہ چیک کرتی ہے کہ ماڈیول خطرناک رساؤ کے راستوں کے بغیر محفوظ طریقے سے کام کر سکتا ہے یا نہیں۔
یہ ضروری پیداواری ٹیسٹ ہیں، اختیاری معیار کی جانچ نہیں۔
17. لیبلنگ، چھانٹی اور پیکنگ لائن
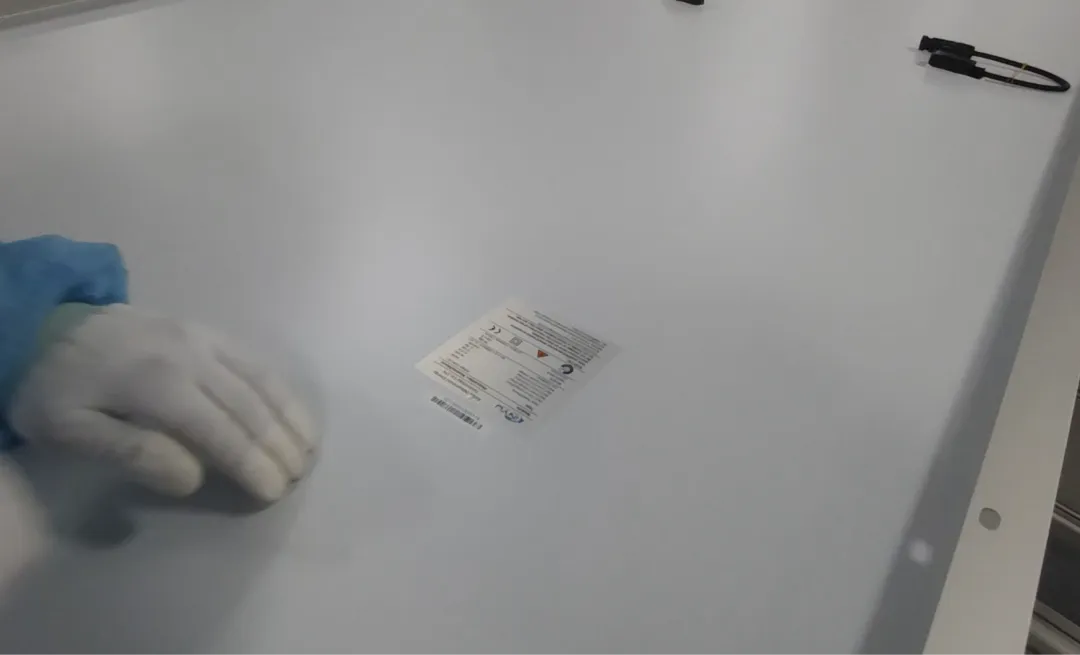
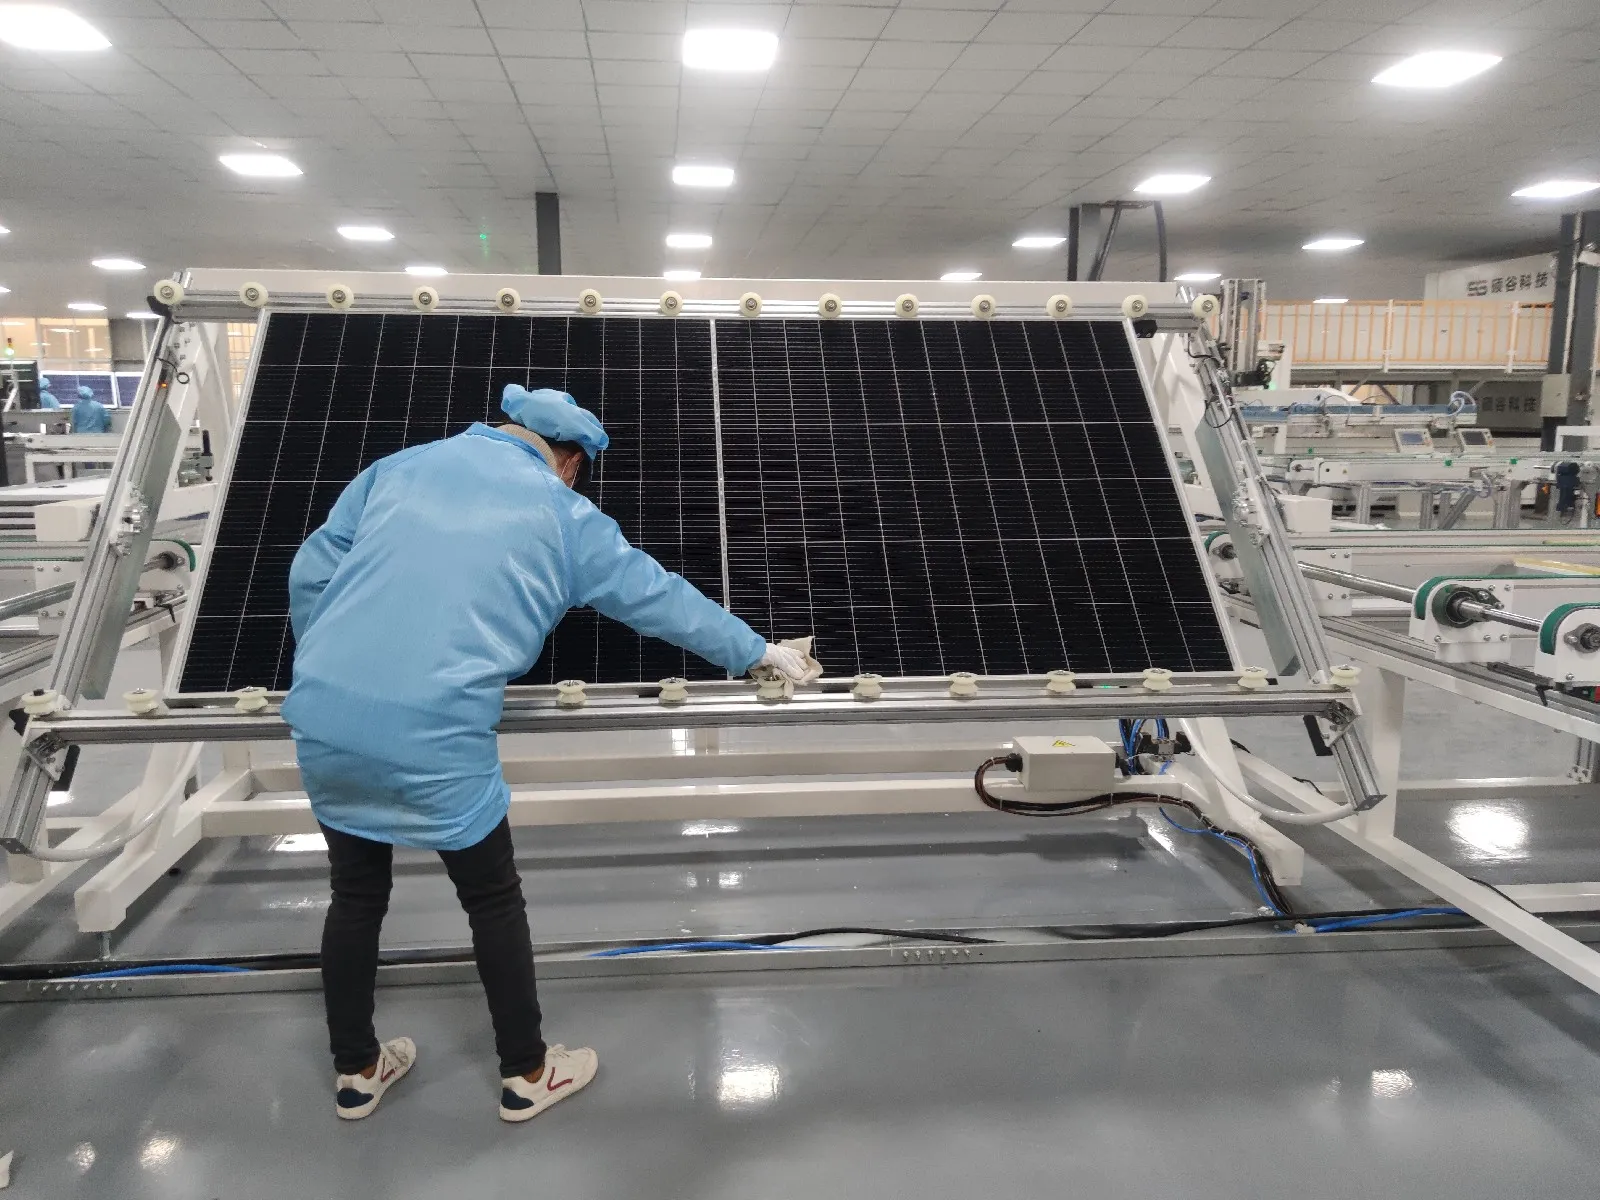
پینل برقی، حفاظتی، EL اور بصری معائنے میں کامیاب ہونے کے بعد، فیکٹری اپنے پروڈکٹ لیبل کو پرنٹ کرتی ہے اور حتمی ٹیسٹ کے نتائج ریکارڈ کرتی ہے۔
ہر ماڈیول کو عام طور پر ایک منفرد سیریل نمبر ملتا ہے۔ خودکار لائن پر، یہ نمبر MES یا ٹریس ایبلٹی سسٹم سے منسلک کیا جا سکتا ہے۔
اس کے بعد فیکٹری تیار شدہ ماڈیول کو اس معلومات تک واپس ٹریس کر سکتی ہے جیسے:
سولر سیل بیچ
اسٹرنگر پروڈکشن ڈیٹا
EL تصاویر
لی اپ اسٹیشن
لیمینیٹر ریسیپی
فریمنگ اسٹیشن
I-V ٹیسٹ کا نتیجہ
حفاظتی ٹیسٹ کا نتیجہ
پیداوار کی تاریخ اور شفٹ
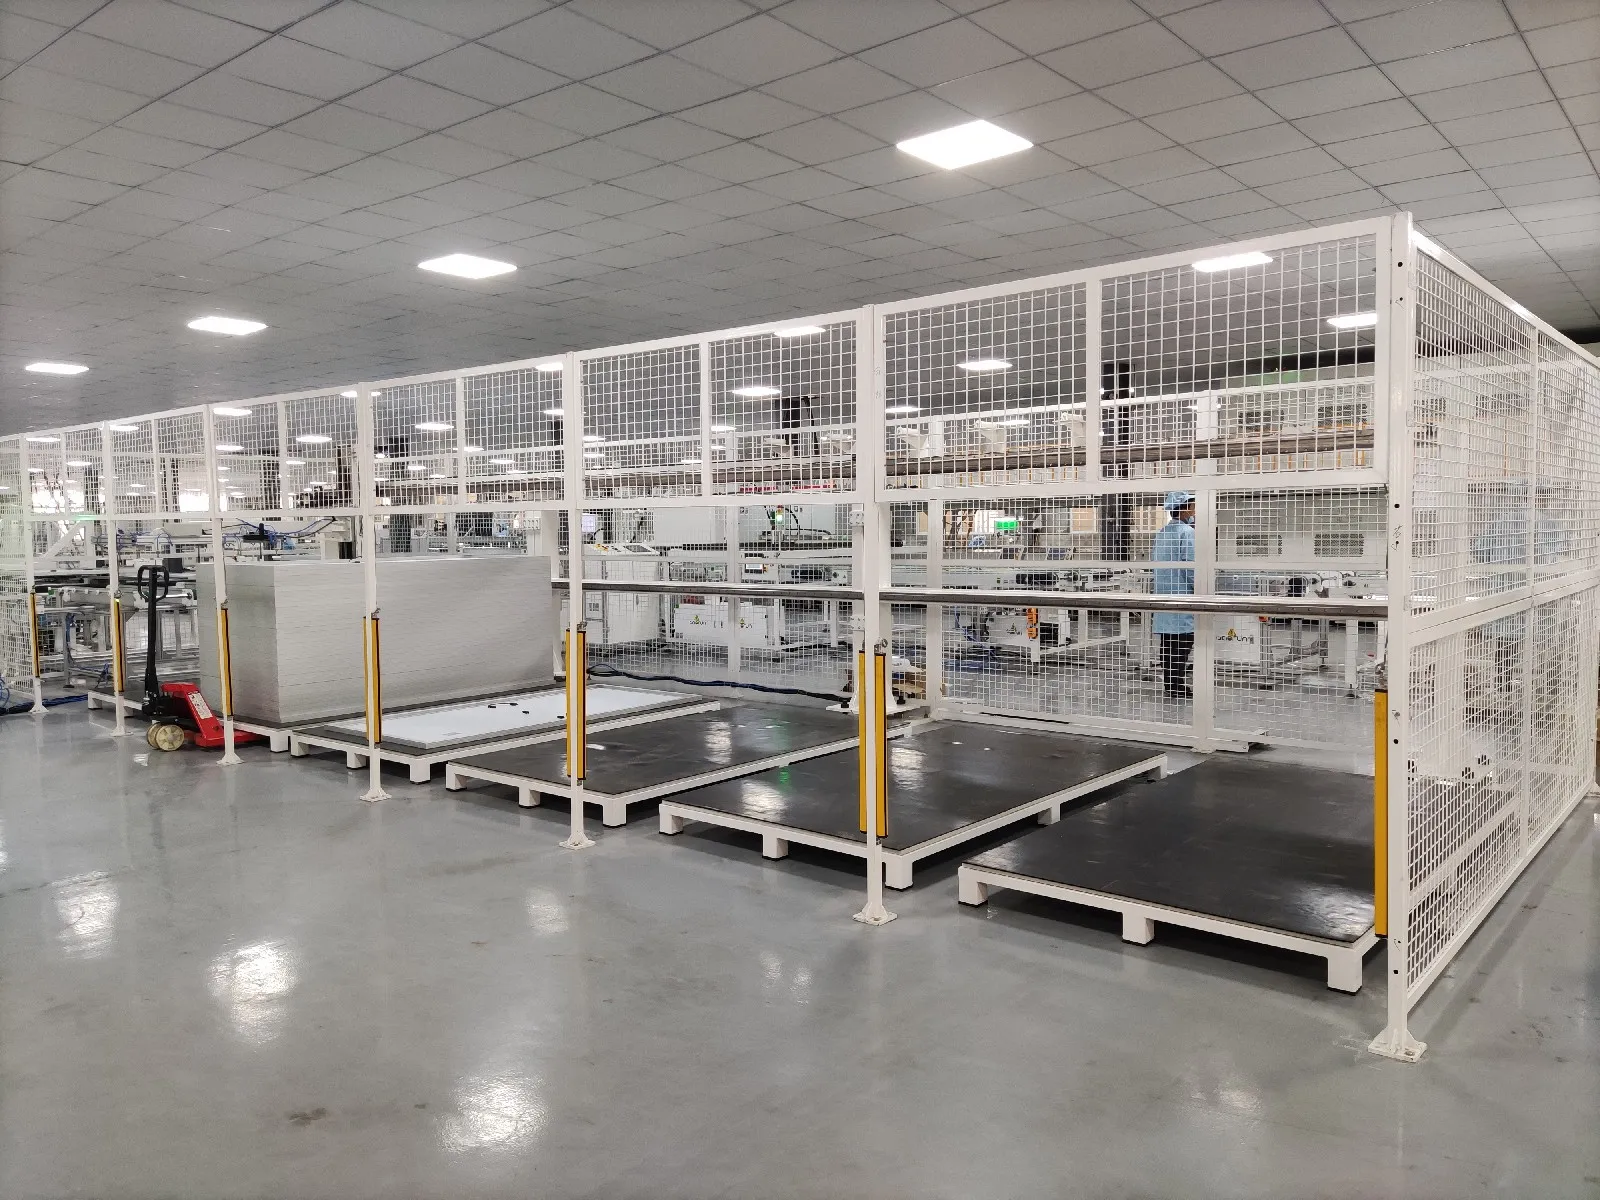
تیار شدہ ماڈیولز کو پاور کلاس کے مطابق چھانٹا جاتا ہے، حفاظتی مواد کے ساتھ اسٹیک کیا جاتا ہے اور نقل و حمل کے لیے پیک کیا جاتا ہے۔
پیکنگ ایک سادہ عمل لگ سکتی ہے، لیکن غلط اسٹیکنگ یا ناکافی حفاظت اچھے ماڈیولز کو پروجیکٹ سائٹ تک پہنچنے سے پہلے نقصان پہنچا سکتی ہے۔
نیم خودکار یا مکمل خودکار؟
سولر پینل فیکٹری کو ہمیشہ مکمل آٹومیشن کی ضرورت نہیں ہوتی۔
نیم خودکار لائنیں اکثر پائلٹ پروجیکٹس، علاقائی مینوفیکچررز اور کم منصوبہ بند صلاحیت والی فیکٹریوں کے لیے موزوں ہوتی ہیں۔ آپریٹرز بسونگ، مواد کی تیاری، ٹرمنگ، جنکشن باکس کی تنصیب اور بصری معائنہ دستی طور پر کر سکتے ہیں۔
مکمل خودکار لائنیں روبوٹک ہینڈلنگ، خودکار کنویئرز، مربوط معائنہ نظام، پیداواری بفرز اور ڈیٹا ٹریس ایبلٹی شامل کرتی ہیں۔ وہ زیادہ تھرو پٹ اور زیادہ مستقل عمل کنٹرول فراہم کرتی ہیں، لیکن انہیں مضبوط دیکھ بھال کی صلاحیت اور بہتر پیداواری انتظام کی بھی ضرورت ہوتی ہے۔
آٹومیشن کی صحیح سطح کا انحصار ان پر ہے:
منصوبہ بند سالانہ صلاحیت
ماڈیول ڈیزائن
سیل ٹیکنالوجی
دستیاب سرمایہ کاری
مقامی مزدوری کے حالات
پروڈکٹ کے معیار کی ضروریات
مستقبل کے توسیعی منصوبے
ہر مشین کو الگ الگ نہ چنیں
سب سے بڑی مشین ہمیشہ سب سے اہم مشین نہیں ہوتی، اور سب سے تیز مشین خود بخود سب سے تیز پیداواری لائن نہیں بناتی۔
صلاحیت کو سیل کٹنگ، اسٹرنگنگ، لی اپ، بسونگ، لیمینیشن، فریمنگ، جنکشن باکس کی تنصیب اور حتمی جانچ کے دوران متوازن ہونا چاہیے۔
فیکٹری کو معاون نظاموں کی بھی ضرورت ہوتی ہے جیسے:
خودکار کنویئرز
پیداواری بفرز
ایئر کمپریسرز
ویکیوم سسٹمز
چلرز
مواد کا ذخیرہ
MES اور ٹریس ایبلٹی سافٹ ویئر
دیکھ بھال کی جگہ
کوالٹی کنٹرول کے علاقے
سامان منتخب کرنے سے پہلے ماڈیول ڈیزائن کی تصدیق ہونی چاہیے۔ روایتی PERC فل سیل ماڈیولز کے لیے ڈیزائن کی گئی لائن کئی مشینیں تبدیل کیے بغیر بڑے فارمیٹ TOPCon ہاف سیلز، HJT ماڈیولز، BC سیلز یا بھاری گلاس-گلاس پینلز کے لیے موزوں نہیں ہو سکتی۔
لہٰذا ایک حقیقت پسندانہ فیکٹری پلان کا آغاز ہدف ماڈیول تفصیلات اور سالانہ پیداواری صلاحیت سے ہونا چاہیے۔ حتمی مشینوں کی فہرست اس کے بعد آتی ہے۔
ہمارا نقطہ نظر سادہ ہے: ایک قابل اعتماد سولر فیکٹری متاثر کن مشینوں کا ڈھیر نہیں بلکہ ایک متوازن پیداواری نظام ہے، اور Ooitech مکمل 5 MW سے 1.2 GW نیم خودکار اور مکمل خودکار سولر پینل پیداواری لائنیں، فیکٹری لے آؤٹ ڈیزائن، تنصیب، تربیت، خام مال کی معاونت اور عالمی بعد از فروخت سروس فراہم کر سکتی ہے۔
متعلقہ مطالعہ: کیا چیز سولر پینل مینوفیکچرنگ مشین کی قیمتکو متاثر کرتی ہے، سولر پینل مینوفیکچرنگ پلانٹ لاگت کیا سامان سے آگے کچھ اور بھی شامل کرتا ہے، اور سولر پینل مینوفیکچرنگ کا کاروبار کیسے شروع کریں.
متعلقہ: سولر پینل مینوفیکچرنگ مشین: اسٹیشنز اور لے آؤٹ وضاحت کرتا ہے کہ ایک ہی عمل کی ترتیب کو 5 MW سے 1.2 GW تک کیسے دوبارہ سائز کیا جاتا ہے اور آرڈر دینے سے پہلے کون سے ان پٹس کو منجمد کرنا ہے۔
متعلقہ: آٹو سولر پینل جنکشن باکس اسمبلنگ لائن: اسٹیشنز پانچ مشین گروپس، ~1,000 پی سی ایس/گھنٹہ کی درجہ بندی اور وہ سہولیات جو لے آؤٹ کا تعین کرتی ہیں، کا احاطہ کرتا ہے۔
مزید مطالعہ اور پس منظر کا ڈیٹا
اس موضوع پر عوامی حوالہ جاتی مواد، جو ان تنظیموں نے شائع کیا ہے جو صنعت کے ٹیکنالوجی روڈ میپ اور مارکیٹ ڈیٹا کو برقرار رکھتی ہیں: