اس مضمون کی ادارتی ذمہ داری اس پر عائد ہوتی ہے ووہان اوی فوٹو الیکٹرک ٹیکنالوجی کمپنی، لمیٹڈ اوی ٹیک ادارتی ٹیم کی جانب سے تحریر اور جائزہ۔ ہم کیسے لکھتے ہیں، کہاں AI ٹولز استعمال ہوتے ہیں، اور تصحیح کی درخواست کیسے کی جائے، اس کے لیے ہماری ادارتی پالیسی دیکھیں۔
ایک انکیپسولنٹ رول کیسے بنایا جاتا ہے، اور یہ کہاں بہک جاتا ہے
فہرست مضامین
مختصر جواب: encapsulant لائن مختصر ہے: dose اور mix، ٹھنڈا extrude، emboss، ٹھنڈا کرنا، gauge، anneal، wind۔ ترتیب مشکل نہیں۔ ایک رول کی پوری چوڑائی، شفٹوں اور لائنوں میں ایک ہی نمبر برقرار رکھنا مشکل ہے، اور یہ peak values کے بجائے variance میں ماپا جاتا ہے۔ ایک ہی formulation دو پلانٹس سے ایک رول کے طور پر نکل سکتی ہے جو incoming inspection پاس کرتا ہے اور ایک جو مسترد ہو جاتا ہے۔ تین انحرافات اس کا زیادہ تر حصہ ہیں: additives جو کبھی pellets میں soak مکمل نہیں کرتے، ایک hot spot جس نے extruder میں crosslinker کو pre-cure کر دیا، اور ایک die جو مرکز میں کنارے سے زیادہ melt دیتا ہے۔ ہر ایک ایسا نشان چھوڑتا ہے جو ماڈیول تک زندہ رہتا ہے: crosslink degree جو شیٹ بھر میں بدلتا ہے، crystal points جو lamination پر bubble sources بنتے ہیں، اور gram weight جو کناروں پر گر جاتا ہے۔
ایک ہی formulation، دو لائنیں، ایک رول incoming inspection پاس کرتا ہے اور دوسرا مسترد ہو جاتا ہے۔ formulation متغیر نہیں۔ لائن ہے۔
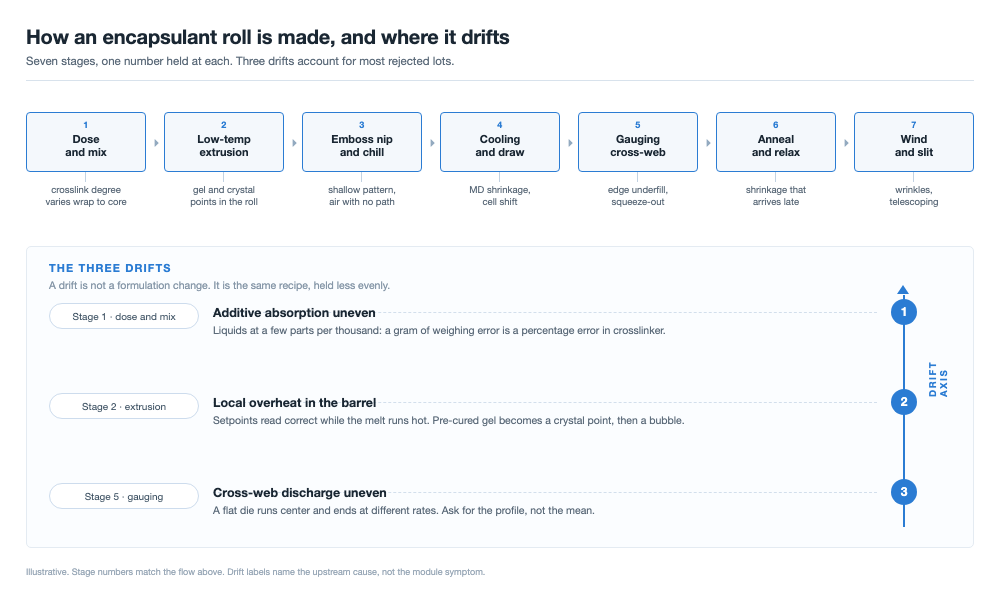
سات مراحل میں ایک لائن
Transparent EVA، white EVA اور POE فلم ایک ہی مرکزی راستہ استعمال کرتی ہیں، اور ایک پروڈکٹ کے لیے بنائی گئی لائن عام طور پر دوسری کے لیے تبدیل کی جا سکتی ہے۔ pellet سے wound roll تک: dose اور mix، flat die کے ذریعے low-temperature extrusion، embossing، cooling، gauging، annealing، winding اور slitting۔
ہر مرحلہ ایک نمبر رکھتا ہے، اور ماڈیول بنانے والا اسے صرف آخر میں، lamination کے بعد دیکھتا ہے۔ جدول مراحل کو اُس علامت کے ساتھ رکھتا ہے جو ہر ایک انحراف کرنے پر پیدا کرتا ہے۔
| مرحلہ | یہ کیا رکھتا ہے | ماڈیول پر کیا ظاہر ہوتا ہے |
|---|---|---|
| Dose اور mix | فی بیچ additive weight، distribution، soak time | Crosslink degree اور adhesion جو رولوں کے درمیان بدلتے ہیں |
| Low-temperature extrusion | Melt temperature crosslinker decomposition onset سے نیچے | Pre-cured gel، crystal points، bubble sources |
| Embossing | چہرے پر pattern depth اور definition | Lamination پر پھنسی ہوا، رول میں blocking |
| کولنگ | Chill rate، draw، اور وہ orientation جس میں یہ جم جاتا ہے | Machine-direction shrinkage، cell shift |
| Gauging | Gram weight mean اور cross-web profile | کنارے پر underfill، یا فریم پر squeeze-out |
| اینیلنگ | Relaxation temperature اور winding سے پہلے dwell | Shrinkage جو دیر سے، storage کے بعد آتا ہے |
| Winding اور slitting | Tension taper، roll geometry، edge quality | Wrinkles، telescoping، layup پر misalignment |
سات مراحل، ہر ایک کا ایک نمبر۔ numbered drifts وہ ہیں جن سے ماڈیول بنانے والا سب سے پہلے ملتا ہے، ایک incoming lot کے طور پر جسے پاس ہونا چاہیے تھا۔
تیسرے کالم کو diagnostic index کے طور پر پڑھیں۔ Crystal points mixing room اور extruder کو ملوث کرتے ہیں، اور extruder دونوں میں زیادہ ممکن ہے۔ Lamination کے بعد cell shift cooling اور annealing کی طرف اشارہ کرتا ہے، recipe کی طرف نہیں۔
Mixing: additives کو pellet میں soak ہونا ضروری ہے
Crosslinker اور silane coupling agent زیادہ تر formulations میں مائعات ہیں، resin کے مقابلے میں چند parts per thousand پر dose ہوتے ہیں۔ یہی تناسب پہلے انحراف کا گھر ہے: ایک weighing error جو گراموں میں معمولی لگتا ہے، اُس additive میں فیصدی error ہے جو crosslink density اور adhesion طے کرتا ہے۔
دو خصوصیات برقرار رہنی چاہئیں، فی بیچ weight اور distribution سے absorption تک کا راستہ۔ Distribution مکینیکل ہے، اور کافی دیر mixing ہر pellet کو coat کرتی ہے۔ Absorption سست ہے، کیونکہ مالیکیول کو polymer میں diffuse ہونا پڑتا ہے۔ یہ مرحلہ مختصر کریں تو pellets خشک لگتے ہیں جبکہ crosslinker سطح پر بیٹھا ہوتا ہے، mixer wall یا screw کے پہلے میٹروں میں ضائع ہو جاتا ہے۔
Polarity soak time طے کرتی ہے۔ EVA polar ہے اور additives آسانی سے لے لیتی ہے۔ POE non-polar ہے، آہستہ absorb کرتی ہے، اور اس کا uptake محدود ہے، اس لیے اسی recipe کو کہیں زیادہ لمبا soak چاہیے، یا additive کو carrier resin میں masterbatch کے طور پر dose کیا جاتا ہے۔ ایک پلانٹ جو دونوں کو ایک ہی dwell time پر چلاتا ہے، اس کی ایک پروڈکٹ درست ہے اور ایک انحراف کر رہی ہے۔
Low-temperature extrusion: ایک سرخ لکیر جو رول پر نظر نہیں آتی
Extrusion وہ جگہ ہے جہاں encapsulant لائن ایک عام فلم لائن ہونا چھوڑ دیتی ہے: فلم پہلے ہی اپنا crosslinker اٹھائے ہوئے extrude ہوتی ہے، جسے barrel میں inert رہنا ہے اور laminator میں 140 سے 150 °C پر تیزی سے react کرنا ہے۔ یہ تقاضے ایک دوسرے کے خلاف کھینچتے ہیں، اور سمجھوتہ temperature ہے۔
Melt temperature اُس نقطے سے نیچے رہنا چاہیے جہاں peroxide decompose ہونا شروع کرتا ہے۔ عوامی patents یہ حد تقریباً 90 °C بتاتے ہیں، مثال کے طور پر نہ کہ عالمی، کیونکہ یہ crosslinker، resin اور residence time کے ساتھ بدلتی ہے۔ اس سے اوپر reaction laminator کے بجائے extruder میں شروع ہو جاتی ہے، اور نیچے کا کوئی عمل اسے واپس نہیں کر سکتا۔
اتنا ٹھنڈا چلانا اپنا مسئلہ پیدا کرتا ہے۔ 90 °C پر melt viscous ہوتا ہے، viscous melt screw سے زیادہ کام لیتا ہے، اور وہ کام وہاں heat ڈالتا ہے جہاں آپ اسے نہیں ماپ رہے: barrel setpoints درست پڑھ سکتے ہیں جبکہ compression zone میں melt ان سے کافی اوپر ہوتا ہے۔ Log کرنے کے قابل نمبر ہیں melt temperature کئی مقامات پر، screw speed اور residence time۔
Shutdown اسی وجہ سے اہم ہے: barrel میں گرم بیٹھا material degrade اور crosslink ہوتا ہے، پھر اگلی run میں gel کے طور پر واپس آتا ہے۔ Stop کے بعد صفائی temperature control کا حصہ ہے۔
Hot spot سے crystal point سے bubble تک
- ایک مقامی overheat melt کو decomposition onset سے اوپر اٹھا دیتا ہے، اور crosslinker extruder کے اندر react کرتا ہے۔
- React شدہ material gel particles بناتا ہے: melt میں crosslinked polymer کے چھوٹے حجم جو react نہیں ہوئے۔
- Gel دوبارہ نہیں پگھلتا۔ رول پر particles crystal points کے طور پر پڑھے جاتے ہیں، light box کے نیچے چھوٹے optical defects۔
- Lamination پر gel اپنے اردگرد کے melt کے ساتھ بہتا نہیں۔ فلم بہتی ہے، particle رہتا ہے، اور ان کا interface وہ جگہ ہے جہاں ہوا خارج نہیں ہوتی اور stress مرکوز ہوتا ہے۔
وہ آخری مرحلہ ہی ماڈیول پر اہمیت رکھتا ہے۔ کرسٹل پوائنٹ ایک ملی میٹر کے کسر کا نقص ہے؛ لیمینیشن کے بعد اسی ذرے کے گرد بننے والا خلا وہ جگہ ہے جہاں سے بلبلہ شروع ہوتا ہے، اور کیور شدہ لیمینیٹ میں بلبلہ بند نہیں ہوتا۔ اسی لیے ایک فلم لیب پریس میں چپٹی دب سکتی ہے اور پھر بھی ربن اور فریم والے ماڈیول پر بلبلے بنا سکتی ہے۔
تقسیم کی اہمیت کل مقدار جتنی ہی ہے۔ خلا ربن کی قطار کے ساتھ جمع ہوتے ہیں، جہاں لیمینیٹ سب سے زیادہ بہتا ہے اور جیومیٹری ہوا کو بیٹھنے کی جگہ دیتی ہے، یہی وہ میکانزم ہے جو ربن کے ساتھ لکیر نما خلاکے پیچھے ہے۔ لیمینیشن پر ہر بلبلہ فلم کی غلطی نہیں ہوتا، اور عمل کا پہلو ماڈیول بلبلوں کے پیچھے وجوہاتمیں بیان کیا گیا ہے۔ فلم جو حصہ ڈالتی ہے وہ نیوکلیشن سائٹ ہے، اور کرسٹل پوائنٹ ایک قابلِ اعتماد نیوکلیشن سائٹ ہے۔
ایمبوسنگ: ہوا کا راستہ مصنوع کا حصہ ہے
میلٹ ڈائی سے نکل کر ایمبوس رول اور چِل رول سے بننے والی نِپ میں جاتا ہے، اور فلم کے جمتے ہی پیٹرن چہرے پر دب جاتا ہے۔ پیٹرن سجاوٹ نہیں ہے؛ یہ تین کام میکانکی ہیں۔
- ہوا کا راستہ۔ ویکیوم صرف وہ ہوا ہٹاتا ہے جو کنارے تک پہنچ سکے۔ چپٹی فلم پر، اسٹیک کے درمیان پھنسی ہوا کے پاس جانے کی کوئی جگہ نہیں ہوتی، اور پیٹرن کی خصوصیات کے درمیان خلا وہ چینلز ہیں جو اسے باہر لے جاتے ہیں۔
- بلاکنگ۔ انکیپسولنٹ کمرے کے درجہ حرارت پر چپچپا ہوتا ہے، اور پیٹرن لپیٹوں کے درمیان رابطے کا رقبہ کم کر دیتا ہے تاکہ رول خود سے جڑے بغیر کھل جائے۔
- ہینڈلنگ۔ رابطے کے رقبے میں یہی کمی شیشے اور سیلز کے خلاف سلائیڈنگ اور سکشن کم کرتی ہے، اس لیے اسٹیک وہیں رہتا ہے جہاں آپریٹر نے رکھا تھا۔
پھر پیٹرن کو وہ ٹھنڈک برداشت کرنی ہوتی ہے جو اسے جماتی ہے۔ ایمبوس نِپ پر بہت زیادہ گرمی سے خصوصیات جھک جاتی ہیں اور جزوی طور پر بند ہو جاتی ہیں، جس سے ہوا کا راستہ بالکل وہیں ضائع ہوتا ہے جہاں اسٹیک کو اس کی سب سے زیادہ ضرورت ہوتی ہے؛ سائیکل کا ویکیوم پہلو صرف اسی جیومیٹری کے ساتھ کام کر سکتا ہے جو اسے دی جائے، اسی لیے لیمینیٹر کا ویکیوم مرحلہ اور ایمبوس پیٹرن ایک ہی تفصیل کا حصہ ہونے چاہئیں، اور لیمینیٹر کا انتخاب بھی وہی گفتگو ہے۔ سطح کو بہت زیادہ ٹھنڈا کریں تو پیٹرن تیز ہوتا ہے، مگر فلم زیادہ اورینٹیشن اٹھا لیتی ہے۔ پوری چوڑائی میں گہرائی اور وضاحت، کسی ایک نقطے پر نہیں، وہ عدد ہے جسے برقرار رکھنا ہے۔
ہم اس کا حل اپنے ویکیوم چیمبر میں انخلا کے منحنی خط کو ترتیب دے کر کرتے ہیں، اور مکمل پلیٹن رابطے سے پہلے فلم کے چینلز کے پار ہوا کھینچتے ہیں جو ماڈیول اسٹیک کو دباتا ہے۔
ٹھنڈک، اورینٹیشن، اور سکڑنے کی یاد
ڈائی سے چِل رول تک میلٹ کھینچا جاتا ہے اور زنجیریں سفر کی سمت کے ساتھ سیدھی ہو جاتی ہیں۔ ٹھنڈک اس سیدھ کو جماتی ہے، اس لیے فلم لائن سے اپنی کھینچی گئی سمت کی یاد لیے نکلتی ہے۔ گرمی اسے آزاد کر دیتی ہے۔
لیمینیٹر میں، 140 سے 150 °C پر، زنجیریں دوبارہ کنڈلی حالت میں لوٹنے کی کوشش کرتی ہیں اور فلم مشین کی سمت کے ساتھ سکڑ جاتی ہے۔ نتائج برقی سے پہلے جیومیٹرک ہوتے ہیں: سیلز سرک جاتے ہیں، اسٹرنگز کے درمیان فاصلہ بدل جاتا ہے، کوئی سیل ربن کے خلاف ٹوٹ سکتا ہے، اور فلم فریم کے کنارے سے پیچھے ہٹ جاتی ہے، جو فریم جمپ اور اس کے کنارے کے نقائص.
تک پہنچنے کا ایک راستہ ہے۔
اس سکڑنے کے دوران سیل شفٹ کو روکنے کے لیے، ہم 140 سے 150 °C کی حد میں حرارت کی شرح اور جھلی کے دباؤ کو ہم آہنگ کرتے ہیں، اور رال کے کیور ہونے سے پہلے سیل اسٹرنگز کو چپٹا رکھتے ہیں۔
پیمائش کی تعریف طے ہے۔ T/CPIA 0071-2024، چائنا فوٹو وولٹک انڈسٹری ایسوسی ایشن کا 2024 میں شائع شدہ کوایکسٹروڈڈ انکیپسولنٹ فلم کا معیار، لوہے کی پلیٹ پر 120 °C ±5 °C پر 3 منٹ کے نمونے کی وضاحت کرتا ہے، جس میں مشین کی سمت میں سکڑنے کی حد 4.0 % یا کم اور عرضی سکڑنے کی حد 2.0 % یا کم ہوتی ہے۔ عرضی عدد کم ہے کیونکہ کاسٹ فلم بمشکل پہلو میں کھینچی جاتی ہے۔ عدد کم کرنے کے دو ذرائع ہیں، اور لیمینیشن سائیکل
وہ جگہ ہے جہاں غلطی کی قیمت ظاہر ہوتی ہے۔ ایک یہ کہ کم اورینٹیشن ذخیرہ کریں، کم ڈرا ریشو اور نرم ٹھنڈک منحنی خط کے ساتھ۔ دوسرا یہ کہ رول بھیجنے سے پہلے اسے آزاد کریں، اس درجہ حرارت سے ذرا نیچے اینیلنگ کر کے جس پر کراس لنکر ردِ عمل کرے گا، تاکہ زنجیریں آرام کریں جب کیمسٹری سوئی ہوئی ہو؛ یہ راستہ پیٹنٹ لٹریچر میں ملتا ہے، مثلاً US 9331232۔ دونوں ذرائع لائن کی رفتار کی قیمت لیتے ہیں، اسی لیے آپ سپلائر سے پوچھتے ہیں کہ کم سکڑنے کا عدد بتاتے وقت لائن کس رفتار پر چلتی ہے۔
گرام وزن اور کراس ویب پروفائل
فلم کی تفصیل گرام وزن، یا گرام فی مربع میٹر میں رقبے کی کثافت سے دی جاتی ہے، موٹائی سے نہیں، کیونکہ ایمبوسنگ کے بعد کوئی واحد موٹائی متعین نہیں رہتی۔ T/CPIA 0071-2024 حد 250 سے 600 g/m² مقرر کرتا ہے، جس میں انحراف ±5 % سے زیادہ نہ ہو۔ بہت ہلکی ہو تو لیمینیٹ کم بھرا رہتا ہے: ربن پر کم کشن، کم ڈائی الیکٹرک مارجن۔ بہت بھاری ہو تو آپ غیر ضروری رال کی قیمت دیتے ہیں، اور زائد رال فریم پر اور کنارے کے گرد بہہ جاتی ہے۔
چوڑائی میں یکسانی زیادہ مشکل حصہ ہے۔ چپٹی ڈائی میلٹ کا برابر پردہ نہیں دیتی: کنارے اور درمیان مختلف رفتار سے چلتے ہیں، اور پروفائل درجہ حرارت اور ڈائی کی اپنی تاریخ کے ساتھ بدلتا ہے۔ جدید لائنیں خودکار ڈائی کے ساتھ لوپ بند کرتی ہیں، جہاں لپ بولٹ یا لپ ہیٹرز خلا کو مقامی طور پر ایڈجسٹ کرتے ہیں، اور ایک اِن لائن گیج پوری چوڑائی اسکین کر کے ڈائی کو فیڈ کرتا ہے۔ اہم عدد پروفائل ہے، اوسط نہیں: 452 g/m² اوسط والا رول جس میں کنارے سے درمیان تک 7 % بینڈ ہو، ±5 % کی شرط پوری نہیں کرتا جبکہ سرٹیفکیٹ پر بے عیب لگتا ہے۔
سرٹیفکیٹ آپ کو کیا بتا سکتا ہے، اور کیا چھپا سکتا ہے
| تجزیے کا سرٹیفکیٹ ایک خلاصہ ہے، اور خلاصہ وہ جگہ ہے جہاں معلومات ضائع ہوتی ہیں۔ | آمدی معائنے کا آئٹم | وہ اپ اسٹریم مرحلہ جس کی طرف اشارہ کرتا ہے |
|---|---|---|
| ناکامی کیا ظاہر کرتی ہے | گرام وزن کم، یا صرف کنارے پر کم | گیجنگ، ڈائی پروفائل |
| ڈائی کی ٹرم نہ ہونا، یا گیج لوپ کا کھلا رہ جانا | MD سکڑنے کی شرح 4.0 % سے زیادہ | ٹھنڈک، ڈرا، اینیلنگ |
| اورینٹیشن آزاد ہونے سے زیادہ تیزی سے ذخیرہ؛ لائن کی رفتار پوچھیں | کرسٹل پوائنٹس گنتی کی حد سے زیادہ | ایکسٹروژن، صفائی |
| ہاٹ اسپاٹ، یا رکنے سے خراب شدہ مواد | کراس لنک ڈگری کم یا بکھری ہوئی | ڈوزنگ، مکسنگ |
| مختصر سوک، غیر یکساں تقسیم، یا وزن میں غلطی | نم گرمی کے بعد پیل کی مضبوطی کم | مکسنگ، ذخیرہ |
| سائلین جس نے نمی جذب کی، یا وہ بیچ جس نے کبھی جذب نہ کیا | وہ بلبلے جو فلم کو پیدا نہیں کرنے چاہئیں | ایک نمونہ بہت کم گہرا، یا جیل بطور نیوکلیشن سائٹ |
سرٹیفکیٹ کیا چھپا سکتا ہے، اسے جائزے میں لے جانے کے قابل ہے۔ ایک اوسط جس میں کراس-ویب رینج نہیں۔ ایک واحد نمونہ پوزیشن کو اس طرح پڑھا گیا جیسے یہ پورے رول کو بیان کر رہی ہو۔ بیرونی لپیٹ سے سکڑاؤ، جہاں تناؤ کی تاریخ کور سے مختلف ہوتی ہے۔ ایک کراس لنک ڈگری جو ایسے ڈویل پر کیور ہوئی جو آپ کا لیمینیٹر دوبارہ پیدا نہیں کرتا۔
اسٹوریج اسی گفتگو کا حصہ ہے اور اسے شاذ و نادر ہی جانچا جاتا ہے: 0 سے 30 °C، نسبتاً نمی 60 % سے کم، کھولنے کے 8 گھنٹے کے اندر استعمال، پیداوار سے کم از کم 120 دن کی شیلف لائف۔ وہ رول جس نے گیٹ پر ہر نمبر پورا کیا اور پھر گرم گودام میں پڑا رہا، آپ کے لیمینیٹر تک پہنچنے تک ایک مختلف مواد بن چکا ہوتا ہے۔
سائٹ وزٹ پر دیکھنے کی پانچ جگہیں
یہ پانچ سوالات ایک وزٹ کے فی گھنٹہ سب سے زیادہ پکڑتے ہیں، اس ترتیب میں جو پہلے فائدہ دیتی ہے۔
- ڈوزنگ اور سوک ریکارڈز۔ فی بیچ وزن کی پرچی اور فی سائلو سوک ٹائم مانگیں، ریسیپی کارڈ نہیں۔ اگر POE EVA کے ساتھ سامان شیئر کرتا ہے، تو پوچھیں کیا تبدیلیاں آتی ہیں۔
- میلٹ ٹمپریچر، سیٹ کرنے کے بجائے ناپا گیا۔ بیرل سیٹ پوائنٹس ایک ارادہ ہیں؛ جو لاگ آپ چاہتے ہیں وہ ڈائی پر اور کمپریشن زون میں میلٹ ٹمپریچر ہے، اس کے ساتھ سکرو اسپیڈ بھی۔
- ڈائی پروفائل اور گیج۔ کون سے بولٹ ایڈجسٹ کیے گئے، لپ آخری بار کب پروفائل ہوا، اور اوسط کے بجائے کراس-ویب چارٹ۔
- ایمبوس اور چل رولز۔ رول پر اور فلم پر پیٹرن کی گہرائی، ایک نقطے پر یا پوری چوڑائی میں جانچی گئی۔
- اینیلنگ اور وائنڈنگ۔ اینیل ٹمپریچر اور ڈویل، ٹینشن ٹیپر، اور ناکام ہونے والے رول کا کیا ہوتا ہے: دوبارہ کام، ڈاؤن گریڈ، یا شپ۔
ایک اور سوال وقت کے قابل ہے۔ دو شفٹوں سے ایک ہی نمبر مانگیں۔ شفٹوں کے درمیان مستقل مزاجی وہی ہے جس کے لیے پوری لائن موجود ہے، اور یہ وہ چیز ہے جسے پلانٹ سب سے کم قائل انداز میں جعلی بنا سکتا ہے۔
یہ نمبر کہاں سے آتے ہیں
حدود اور ٹیسٹ شرائط T/CPIA 0071-2024 سے نقل کی گئی ہیں، جو چائنا فوٹو وولٹک انڈسٹری ایسوسی ایشن کا کو-ایکسٹروڈڈ انکیپسولنٹ فلم کا معیار ہے: 120 °C ±5 °C آئرن پلیٹ اور 3 منٹ کا نمونہ، مشین-ڈائریکشن سکڑاؤ 4.0 % یا کم بمقابلہ 2.0 % یا کم ٹرانسورس، 250 سے 600 g/m² رینج ±5 % پر، اور اسٹوریج کی شرائط 0 سے 30 °C، 60 % سے کم نسبتاً نمی، کھولنے کے 8 گھنٹے بعد اور 120 دن کی شیلف لائف۔ سنگل-لیئر EVA اور POE مصنوعات کسی اور دستاویز کے تحت مخصوص کی جا سکتی ہیں، لہٰذا جو معیار آپ کا کسٹمر بتائے وہی استعمال کریں۔
تین چیزیں اس معیار سے پیمائشیں نہیں ہیں۔ 90 °C کے قریب کی حد ایک عوامی پیٹنٹ میں مثال کے فارمولیشن سے آتی ہے اور مثال کے طور پر ہے: اصل قدر کراس لنکر، رال اور رہائش کے وقت پر منحصر ہے۔ اینیلنگ کا راستہ پیٹنٹ لٹریچر (US 9331232) سے آتا ہے، اور ماخذ لائن اسپیڈ اور سکڑاؤ کو صرف معیاری طور پر لیتا ہے، اسی لیے تجارت کا تبادلہ بغیر نمبر کے بیان کیا گیا ہے۔ 140 سے 150 °C کی لیمینیشن ونڈو ایک پروسیس رینج ہے، معیاری حد نہیں۔
فریمنگ ہماری ہے: کہ ایک رول تین جگہوں پر بہکتا ہے نہ کہ فارمولیشن میں، دونوں جدولوں میں اسٹیج سے علامت کی نقشہ سازی، سرٹیفکیٹ کی تشخیصی پڑھائی اور پانچ سائٹ سوالات۔
اکثر پوچھے جانے والے سوالات
س: ایک ہی فارمولیشن دو لائنوں پر مختلف فلم کیوں دے گی؟
فارمولیشن ایک ہدف مقرر کرتی ہے اور لائن variance مقرر کرتی ہے۔ لمبا سوک، ٹھنڈا میلٹ، تراشا ہوا ڈائی اور سست وائنڈ سب اسی فلم کو اس ہدف کی طرف لے جاتے ہیں، اور ان میں سے کوئی بھی ریسیپی کے ساتھ سفر نہیں کرتا۔ ایک فارمولیشن پر دو پلانٹ ڈویل، میلٹ ٹمپریچر اور کراس-ویب کنٹرول میں سب سے زیادہ مختلف ہوتے ہیں۔
س: انکیپسولنٹ کس میلٹ ٹمپریچر پر چلنا چاہیے؟
اتنا کم کہ کراس لنکر بیرل میں تحلیل نہ ہو۔ عوامی پیٹنٹ حد کو 90 °C کے قریب رکھتے ہیں، اور سمت عدد سے زیادہ اہم ہے، کیونکہ یہ پیرو آکسائیڈ، رال اور رہائش کے وقت کے ساتھ بدلتی ہے۔ میلٹ ناپیں، بیرل نہیں۔
س: مشین-ڈائریکشن سکڑاؤ الگ سے کیوں مخصوص ہے؟
کیونکہ دونوں سمتیں مختلف مقدار میں اورینٹیشن محفوظ کرتی ہیں۔ کاسٹ فلم مشین ڈائریکشن کے ساتھ کھینچی جاتی ہے اور بمشکل پہلو میں، اس لیے تقریباً ساری میموری طولانی ہوتی ہے۔ معیار اسے 120 °C ±5 °C پر 3 منٹ کے لیے 4.0 % بمقابلہ 2.0 % کے ساتھ ظاہر کرتا ہے۔
س: موٹائی کے بجائے گرام وزن کیوں مخصوص کریں؟
کیونکہ ایمبوسنگ موٹائی کو مبہم بنا دیتی ہے: ایک نقطہ موٹا یا پتلا پڑھتا ہے اس پر منحصر ہے کہ آپ کسی فیچر پر پڑتے ہیں یا نہیں۔ ایریا ڈینسٹی پیٹرن کو اوسط کر کے ختم کر دیتی ہے اور اس سے نقشہ بناتی ہے کہ ربن کے اوپر کتنی رال بیٹھی ہے۔ رینج 250 سے 600 g/m² ±5 % یا کم پر ہے۔
س: ماڈیول میں کرسٹل پوائنٹ کیا کرتا ہے؟
یہ ایک جیل ذرہ کو نشان زد کرتا ہے جو پگھلے گا نہیں۔ لیمینیشن پر فلم بہتی ہے جبکہ ذرہ رہتا ہے، اس لیے ان کا انٹرفیس وہ جگہ ہے جہاں سے ہوا خارج نہیں ہوتی اور تناؤ مرکوز ہوتا ہے۔ ایک نقص جو رول پر بمشکل نظر آتا ہے بعد میں بلبلہ بن جاتا ہے۔
س: کیا اینیلنگ لائن کو سست کرتی ہے؟
جی ہاں، اور یہی تجارت ہے۔ اورینٹیشن کم کرنے کی قیمت ڈرا ریشو اور کولنگ ریٹ ہے، اور اینیلنگ کی قیمت ایک گرم سیکشن اور وائنڈنگ سے پہلے ڈویل ہے۔ کم سکڑاؤ بتانے والا سپلائر اس کے ساتھ لائن اسپیڈ بھی بتا رہا ہے، لہٰذا دونوں مانگیں۔
س: نئے لاٹ کے لیے سرٹیفکیٹ پر کتنا بھروسا کر سکتا ہوں؟
جتنا یہ بیان کرتا ہے اس پر بھروسا کریں اور جو چھوڑتا ہے اسے جانچیں۔ کراس-ویب رینج کے بغیر اوسط، ایک پوزیشن سے نمونہ، یا بیرونی لپیٹ سے سکڑاؤ ظاہر سے کم بیان کرتے ہیں۔ نئے سپلائر کے ساتھ، نمونہ لینے کا مشاہدہ کریں۔
س: جب دو متفق نہ ہوں تو کون سا انکمنگ ٹیسٹ پر بھروسا کروں؟
وہ جو آپ کے چلائے جانے والے پروسیس کے سب سے قریب ہو۔ بغیر ربن اور بغیر فریم والا لیب پریس وہ خلا نہیں دکھائے گا جو حقیقی لیمینیٹ دکھاتا ہے، اور پرانے رول سے ٹھنڈا کاٹا گیا سکڑاؤ کا نمونہ تازہ سے نہیں ملے گا۔ جب سرٹیفکیٹ اور لائن متفق نہ ہوں، لائن جیتتی ہے۔
حتمی خیالات
ایک فارمولیشن حد مقرر کرتی ہے اور لائن فیصلہ کرتی ہے کہ آپ مہم کے چوتھے مہینے کے منگل کو اس تک پہنچتے ہیں یا نہیں۔ اگلا مسترد لاٹ ایسے سرٹیفکیٹ کے ساتھ آئے گا جس میں لکھا ہوگا کہ نمبر رینج میں تھا، لہٰذا پوچھیں کہ کون سے مرحلے نے بہاؤ پیدا کیا: سوک ٹائم، میلٹ ٹمپریچر، یا کراس-ویب پروفائل۔ تینوں میں سے ایک عام طور پر آپ کے پہلے سے رکھے ریکارڈز میں نظر آتا ہے، اور ان میں سے کوئی بھی فارمولیشن بدل کر ٹھیک نہیں ہوتا۔
OOITech سنگل اور ڈبل چیمبر تیار کرتا ہے سولر پینل لیمینیشن مشینیں تیل سے گرم اور برقی پلیٹنز کے ساتھ جو مستحکم تھرمل تقسیم کے لیے انجینئر کیے گئے ہیں۔ اگر آپ کی پروڈکشن لائن کو انکیپسولنٹ سکڑاؤ، بلبلے بننے، یا سٹرنگز کے سرکنے کا سامنا ہے، تو پروسیس تشخیص کے لیے ہمیں اپنے ماڈیول اسٹیک ڈیزائن، کمپوننٹ ڈرائنگز، یا نمونہ فلمیں بھیجیں۔