باریک لائن اسکرین پرنٹنگ میں رکاوٹ
فہرست مضامین
مختصر جواب: فائن لائن اسکرین پرنٹنگ اپنی ہی تفصیلات کو پکڑنے کی مستقل حالت میں موجود ہے: یہ کاغذ جو بیان کرتا ہے کہ یہ عمل کیا کر سکتا ہے، شائع ہونے سے پہلے ہی پرانا ہو جاتا ہے، کیونکہ پیداوار میں انگلیوں کی چوڑائی مسلسل کم ہوتی رہتی ہے۔ اس کی وجہ ریاضی ہے۔ ایک پتلی انگلی کم روشنی روکتی ہے اور سیل سے پیدا ہونے والا کرنٹ بڑھاتی ہے، لیکن اس کی مزاحمت زیادہ اور رابطے کا رقبہ کم ہوتا ہے، لہٰذا پیسٹ کی تشکیل، اسکرین میش اور پرنٹنگ کے پیرامیٹرز سب کو مل کر آگے بڑھنا ہوتا ہے۔ زیر بحث پیمائشیں تقریباً 13 µm سے کم ہو کر 9 µm اور پھر 6 µm تک جاتی ہیں، جبکہ حاصل ہونے والی چوڑائیاں ساخت کے لحاظ سے 16 µm سے 24 µm کے بینڈ میں رپورٹ کی جاتی ہیں۔ ہر کمی ایک چھوٹا سا فائدہ ہے جو صرف اسی صورت میں حاصل ہوتا ہے جب پیداوار برقرار رہے، اسی لیے فائن لائن پرنٹنگ ڈیزائن کے ساتھ ساتھ پیداوار کا بھی مسئلہ ہے۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
ایک مقالہ ابھی قبول ہوا ہے، لیکن ڈیٹا پہلے ہی پرانا ہو چکا ہے۔ R&D میں کام کرنے والا ہر شخص اس عجیب صورتحال سے واقف ہے۔
فراون ہوفر آئی ایس ای کا مقالہ، "فائن-لائن فرنٹ-سائیڈ پرنٹنگ میں پیش رفت برائے TOPCon سولر سیلز،" ایک عام مثال ہے۔ اس کے سب سے جارحانہ ڈیزائن میں 13 µm اوپننگ کے ساتھ ناٹ لیس اسکرین استعمال کی گئی۔ تجربات میں اس سے باریک کوئی بھی چیز غیر مستحکم ہو گئی۔ عوامی طور پر دستیاب صنعتی معلومات کے مطابق، معروف سیل مینوفیکچررز پہلے ہی ناٹ لیس اسکرین اوپننگز کو آگے بڑھا چکے تھے۔ 2026 تک 6 µmتک بڑھا چکے تھے—جو مقالے میں بتائی گئی جسامت کے نصف سے بھی کم ہے۔
یہ ظاہری فرسودگی ہی دراصل اس بات کی وجہ ہے کہ مقالہ پڑھنے کے قابل ہے۔ اس نے 2024–2025 میں اسکرین پرنٹنگ کی عملی صلاحیت کی حد کا نقشہ بنایا۔ وہ مینوفیکچررز جنہوں نے بعد میں اس حد سے آگے قدم بڑھایا، وہ اب بھی اسی تجارتی توازن کے فریم ورک کے ساتھ کام کر رہے تھے جسے اس تحقیق میں بیان کیا گیا تھا۔
اعداد و شمار کی مدت ختم ہو جاتی ہے۔ طریقے نہیں۔ یہ مضمون دو چیزوں کا جائزہ لیتا ہے: اس وقت مقالے نے کیا شناخت کیا، اور بعد میں بڑے پیمانے پر پیداوار نے اس نام نہاد حد سے کیسے تجاوز کیا۔
1. مقالے میں کیا ہوا
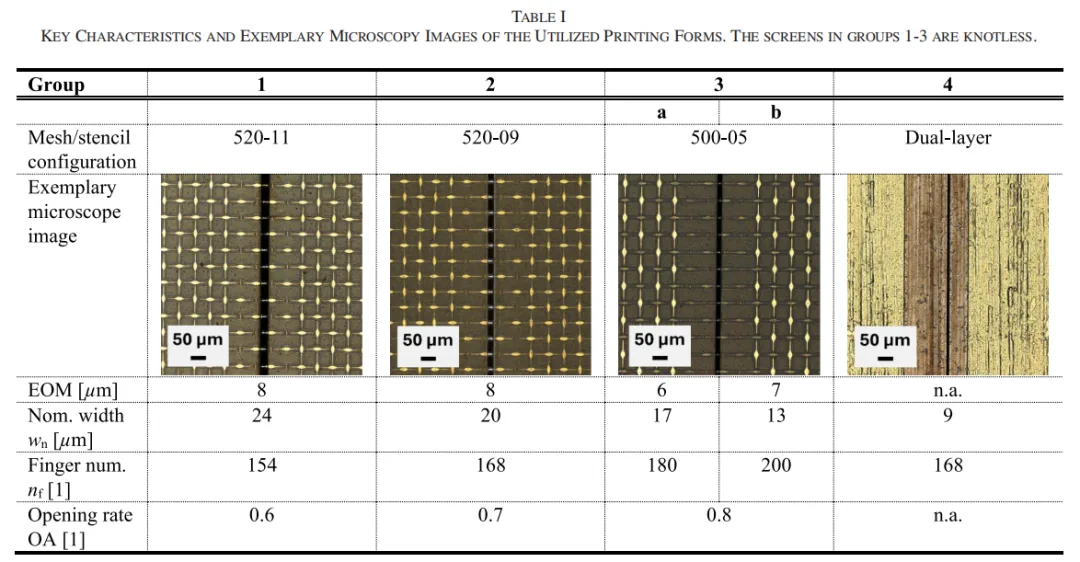
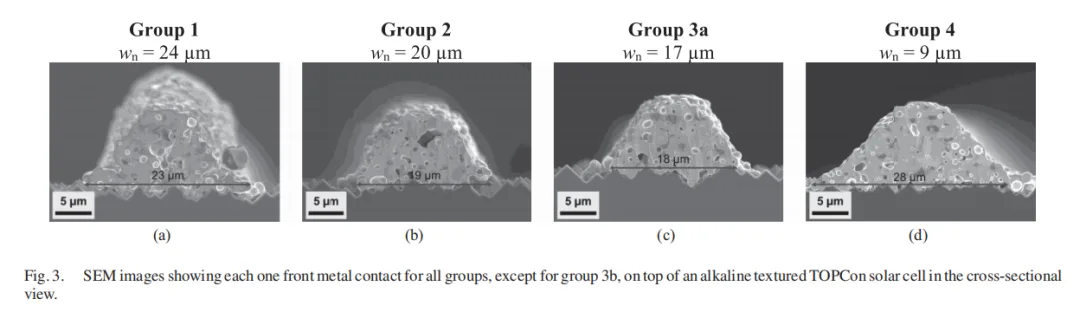
تجرباتی ڈیزائن سیدھا سادا تھا۔ محققین نے M10-فارمیٹ n-ٹائپ TOPCon سولر سیلز استعمال کیے اور فرنٹ سائیڈ پرنٹنگ کے عمل کو کئی واحد متغیر موازنہ گروپوں میں تقسیم کیا۔ ان میں 24، 20، 17 اور 13 µm کی برائے نام اوپننگز والی تین ناٹ لیس اسکرینیں، نیز ایک 9 µm ڈبل لیئر میٹل فوائل اسٹینسل شامل تھا۔ پچھلی طرف کا عمل بدستور برقرار رہا۔ صرف فرنٹ سائیڈ پرنٹنگ کا طریقہ تبدیل کیا گیا۔
اس تحقیق میں ایک مکمل خصوصیت بندی کا سلسلہ بھی استعمال کیا گیا:
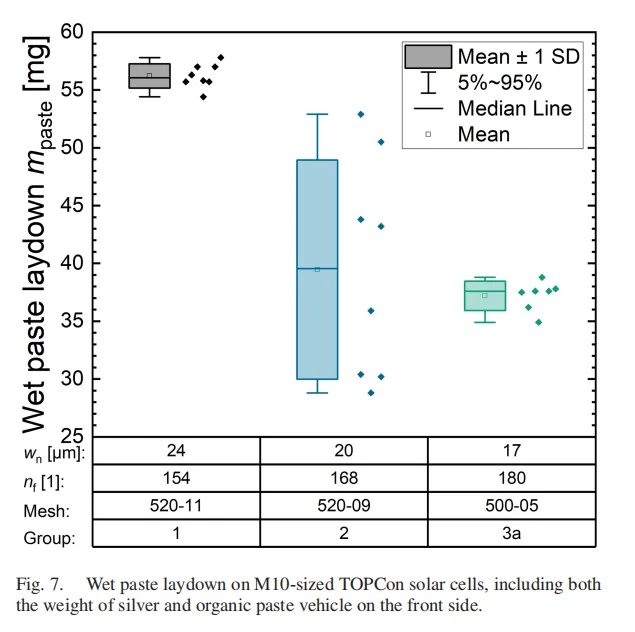
سلور کی کھپت کا حساب لگانے کے لیے گیلی پیسٹ کا وزن کرنا
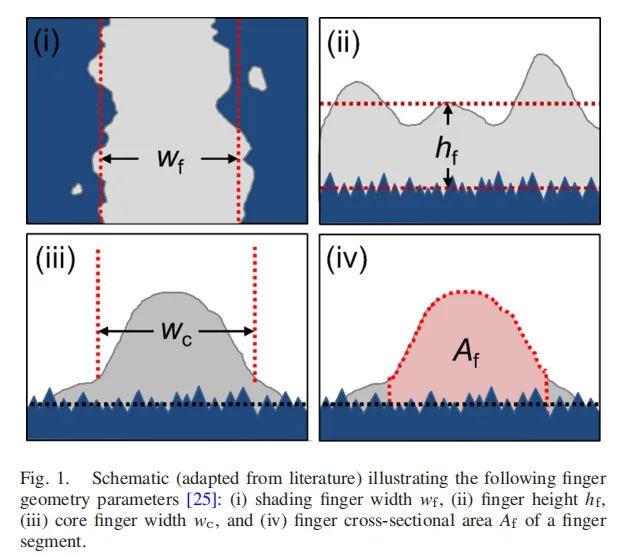
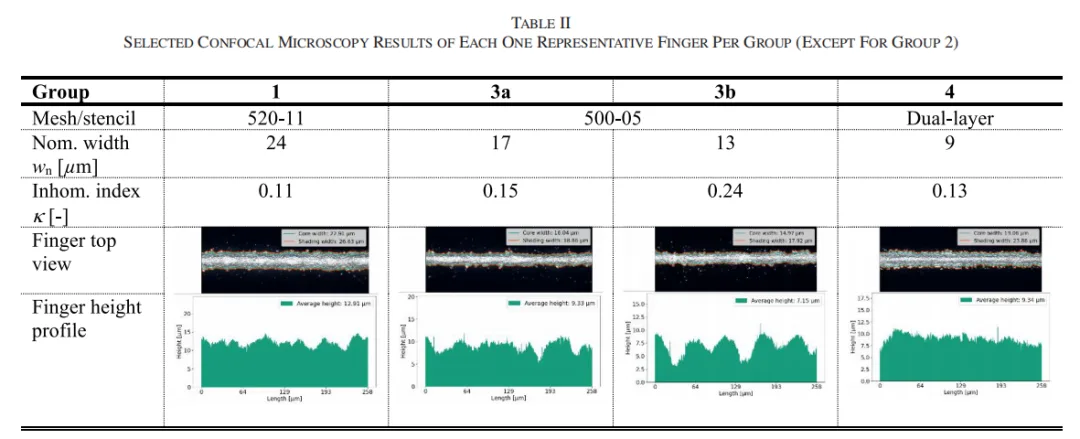
فنگر کی چوڑائی، اونچائی، کراس سیکشنل رقبہ اور غیر یکسانیت κ کی پیمائش کے لیے اسکیننگ الیکٹران مائیکروسکوپی اور کنفوکل مائیکروسکوپی
رابطہ مزاحمت کے لیے ٹرانسفر لینتھ میتھڈ کی پیمائش
مکمل شدہ M10 سولر سیلز پر I-V ٹیسٹنگ
یہ ترتیب کسی نئی اسکرین، اسٹینسل یا میٹلائزیشن پیسٹ کا جائزہ لینے کا ایک معیاری طریقہ ہے۔
نتائج کو تین سطحوں میں تقسیم کیا جا سکتا ہے:
17 µm اوپننگ بہترین آپریٹنگ رینج تھی۔ اس نے 16 µm کی پرنٹ شدہ فنگر چوڑائی پیدا کی۔ 24 µm کے حوالہ جاتی گروپ کے مقابلے میں، اس نے 0.9% نسبتی کارکردگی میں اضافہ دیا اور فرنٹ سائیڈ پیسٹ کی کھپت 30% کم کی۔
13 µm اوپننگ دیوار سے ٹکرا گئی۔ فنگر کی غیر یکسانیت κ 0.15 سے 0.24 تک پہنچ گئی، جبکہ منقطع فنگرز اور دیگر نقائص میں اضافہ ہوا۔ یہ گروپ سیل کی سطح کے جائزے تک نہیں پہنچا۔
9 µm اسٹینسل ایک منفی مثال بن گیا۔ وسکوسیٹی میں عدم مطابقت کے باوجود ایک اسکرین پرنٹنگ پیسٹ کو اسٹینسل پر مجبور کیا گیا۔ نتیجے میں پرنٹ شدہ فنگر 19 µm چوڑا تھا—جو 13 µm اسکرین اوپننگ گروپ کے پیدا کردہ فنگر سے زیادہ چوڑا تھا۔
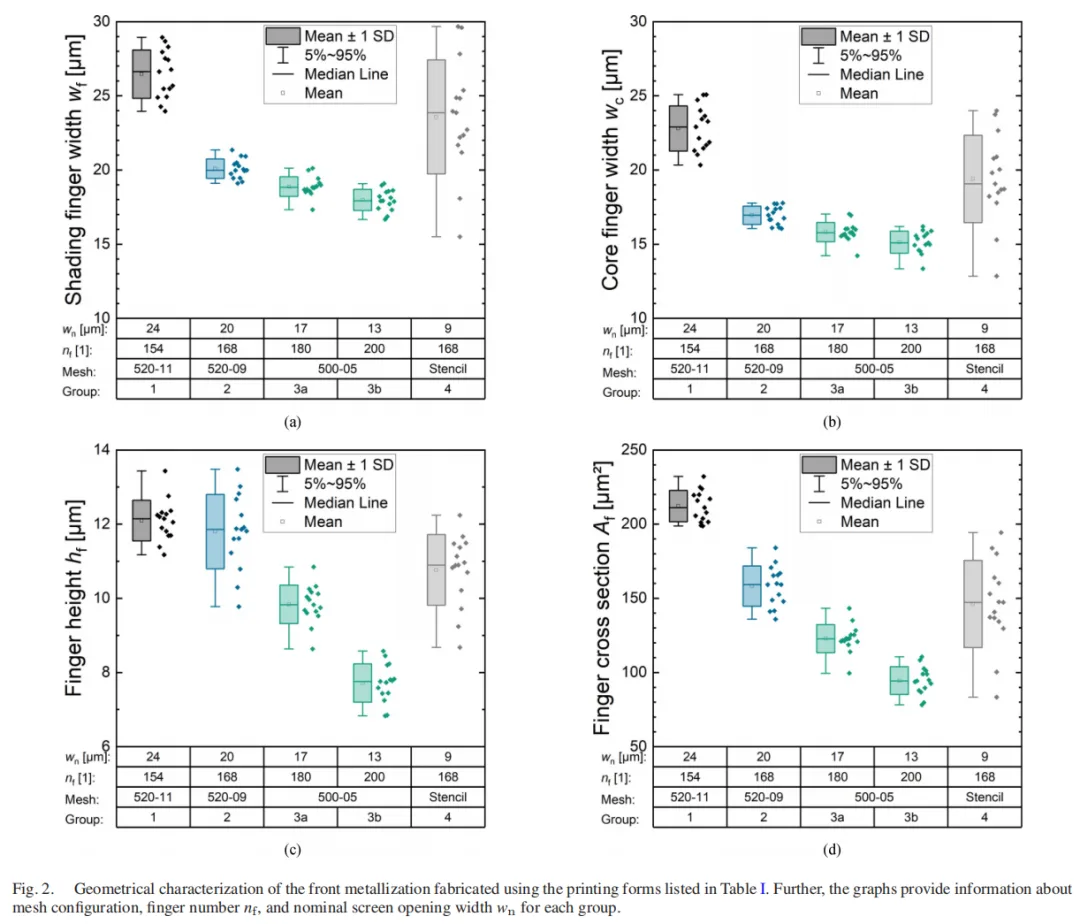
اس کا مطلب واضح تھا۔ ناٹ لیس اسکرین پرنٹنگ کے لیے، عملی فائن لائن رینج تقریباً 15–17 µm اوپننگ تھی۔ اس مقام سے نیچے، پرنٹنگ کا معیار پہلے بگڑ گیا۔
مقالے اور 2026 کی پیداوار کے درمیان وقت کا فرق: چار موازنے
1. پرنٹنگ کی حد
مقالے میں، 13 µm اوپننگ پہلے ہی غیر مستحکم تھی۔ غیر یکسانیت κ 0.24 تک بڑھ گئی، نقائص میں اضافہ ہوا اور یہ گروپ کبھی سیل کے جائزے تک نہیں پہنچا۔ عوامی طور پر دستیاب صنعتی معلومات کے مطابق، معروف پیداواری لائنیں 2026 تک 6 µm ناٹ لیس اسکرین اوپننگز تک پہنچ چکی تھیں۔
مقالے کی جانب سے کھینچی گئی صلاحیت کی حد کو بہت آگے تک بڑھا دیا گیا تھا۔ نام نہاد حد کوئی مستقل دیوار نہیں تھی۔ یہ اس وقت دستیاب پیسٹ، اسکرین اور پرنٹنگ آلات کے درمیان توازن کا نقطہ تھی۔
2. پیسٹ بچانے کا محرک
مقالے کا بہترین گروپ—17 µm اوپننگ اور 16 µm پرنٹ شدہ فنگر—نے فرنٹ سائیڈ پیسٹ کی کھپت 30% کم کرتے ہوئے 0.9% نسبتی کارکردگی میں بہتری حاصل کی۔
2026 تک، سلور کی کھپت بہت سے سیل پیداواری لاگت کے ڈھانچوں میں سب سے بڑی غیر سلیکون لاگت کی شے بن چکی تھی۔ پیسٹ کی بچت اب ثانوی اصلاح کا ہدف نہیں رہی تھی۔ یہ پیداواری مسابقت اور بعض صورتوں میں بقا کا معاملہ بن چکی تھی۔ مقالے کی طریقہ کار ایک کارکردگی کے آلے سے لاگت کنٹرول کے آلے میں تبدیل ہو گئی تھی۔
3. اسٹینسل کا راستہ
مقالے کا 9 µm میٹل فوائل اسٹینسل ناکام ہوا کیونکہ پیسٹ کی وسکوسیٹی پرنٹنگ کے طریقے سے مطابقت نہیں رکھتی تھی۔ اس نے 19 µm چوڑا فنگر پیدا کیا۔
2026 تک، مکمل اوپننگ والے میٹل اسٹینسل پر مبنی اسٹیل پلیٹ پرنٹنگ بڑے پیمانے پر پیداوار میں داخل ہو چکی تھی۔ مقالے میں ایک ناکام راستہ بعد میں ایک اہم صنعتی سمت بن گیا۔ سبق سیدھا ہے: پرنٹنگ کا طریقہ بدلنے کے لیے پیسٹ کو بھی بدلنا ضروری ہے۔
4. کارکردگی میں اضافے کی قدر
مقالے نے 0.9% نسبتی کارکردگی میں اضافے کی اطلاع دی۔ 2026 تک، سیل کی کارکردگی 26%+ کی رینج میں داخل ہو چکی تھی، اور یہاں زیر بحث مثالوں میں 26.09% اور 26.66% کے درمیان نتائج رپورٹ ہوئے۔
شیڈنگ کم کرنے کی معمولی قدر اب بھی موجود تھی، لیکن بنیادی تجارتی محرک کارکردگی میں بہتری سے سلور کی کمی کی طرف منتقل ہو گیا تھا۔
2. 13 µm سے 6 µm تک: حد کیسے توڑی گئی
کیا 13 µm واقعی اسکرین پرنٹنگ کی طبعی حد تھی؟
نہیں۔ مقالے نے خود کئی اشارے چھوڑے۔
تینوں اسکرین ڈیزائنوں میں، تار کا قطر 11 µm سے 9 µm اور پھر 5 µm تک کم ہوا۔ کھلے رقبے کا تناسب 0.6 سے 0.7 اور پھر 0.8 تک بڑھا۔ 0° میش واقفیت بھی متعارف کرائی گئی۔
دوسرے الفاظ میں، 13 µm کا نتیجہ یہ نہیں تھا کہ اسکرینیں اس سے زیادہ باریک نہیں بنائی جا سکتیں۔ اس کا مطلب یہ تھا کہ اس وقت دستیاب پیسٹ، اسکرین اور آلات کا امتزاج اس مقام پر مستحکم نہیں رہ سکتا تھا۔
اس مثلث کا کون سا رخ اصل رکاوٹ تھا؟
اسکرین کو خود جزوی طور پر خارج کیا جا سکتا ہے۔ یہ تحقیق اپنے وقت کی جدید ناٹ لیس اسکرین ٹیکنالوجی کی نمائندگی کرتی تھی۔ تار کا قطر، کھلے رقبے کا تناسب اور اسکرین کا زاویہ پہلے ہی بہت آگے بڑھائے جا چکے تھے۔ 13 µm گروپ اس لیے ناکام نہیں ہوا کہ اسکرین سپلائر نے کوئی کوشش نہیں کی تھی۔ اسکرین کو پیسٹ روک رہا تھا۔
پرنٹنگ کا سامان بھی ایک عمومی صنعتی پلیٹ فارم پر مبنی تھا۔ ملتے جلتے پرنٹرز دونوں لیبارٹریوں اور معروف پروڈکشن لائنوں میں دستیاب تھے۔ اس سے پیسٹ ہی کلیدی متغیر رہ جاتا ہے۔
باریک لکیر کی پرنٹنگ ایک سہ رخی رسہ کشی ہے۔ فنگر کی چوڑائی میں ہر 1 µm کی کمی آپٹیکل شیڈنگ کو کم کرتی ہے، لیکن یہ فنگر کے کراس سیکشنل رقبے کو بھی کم کرتی ہے۔ سیریز مزاحمت بڑھ سکتی ہے، جبکہ پرنٹنگ کے نقائص اور پیداوار میں کمی کا خطرہ بڑھ جاتا ہے۔ نتیجہ اس بات پر منحصر ہے کہ پیسٹ، اسکرین اور عمل ایک ساتھ آگے بڑھ سکتے ہیں یا نہیں۔
2024 اور 2026 کے درمیان، تینوں پہلوؤں نے ترقی کی۔
پیسٹ: ایک عمومی مرکب سے ایک پیٹرننگ میٹریل تک
چاندی کے ذرات کے سائز میں مسلسل کمی آئی، جبکہ مخصوص باریک لکیر والے پیسٹ ایک الگ پروڈکٹ کیٹیگری بن گئے۔ TOPCon فرنٹ سائیڈ فائن فنگر پیسٹ کی ترقی تین سمتوں میں بڑھی: زیادہ باریک فنگرز کی پرنٹنگ، اچھے فائرنگ رویے کو برقرار رکھنا اور برقی مزاحمت میں اضافے سے بچنا۔
6 µm اسکرین اوپننگ کے ساتھ، ذرات جو صرف تھوڑے سے زیادہ بڑے ہوں، اسکرین کو بند کر سکتے ہیں۔ ایک مستقل فنگر پروفائل برقرار رکھنا اور بھی مشکل ہو جاتا ہے۔
فائن فنگر غیر یکسانیت κ، بنیادی طور پر، انتہائی تنگ اوپننگز کے تحت پیسٹ کی ریولوجی کا عکس ہے۔ اگر پیسٹ 6 µm اوپننگ کے ذریعے مستقل طور پر منتقل نہیں ہو سکتا، تو نتیجہ اسکرین کا بند ہونا، منقطع فنگرز اور κ میں تیز اضافہ ہوتا ہے۔ مقالے میں 13 µm گروپ پرنٹنگ کے معیار کی وجہ سے ناکام ہوتا دکھائی دیا۔ گہرے سطح پر، پیسٹ اس اوپننگ کے تحت اپنی منتقلی کی حد تک پہنچ چکا تھا۔
پیسٹ کی تشکیل اور پرنٹنگ کے طریقے کے درمیان قریبی تعلق گزشتہ دو سالوں میں بار بار ظاہر کیا گیا ہے۔
اسکرین: ناٹ لیس ڈھانچے اور 0° واقفیت معیاری بن گئے
مقالے کی 500-05 اسکرین—5 µm تار کے قطر، 0.8 اوپن ایریا ریشو اور 0° واقفیت کے ساتھ—اس وقت ایک جارحانہ ڈیزائن تھی۔
معروف پروڈکشن اسکرینز بعد میں اسی سمت میں ایک اور نسل آگے بڑھیں۔ تار کے قطر مزید باریک ہو گئے، اوپن ایریا ریشو بڑھ گئے اور ٹینشن کنٹرول بہتر ہوا۔ 6 µm اوپننگ کے ساتھ مستحکم پیداوار کے لیے پہلے اسکرین کی انتہائی اعلیٰ مینوفیکچرنگ درستگی ضروری ہے۔
عمل: LECO نے فائن فنگر رابطہ مزاحمت کو کنٹرول کیا
یہ وہ پہلو ہے جسے اکثر نظر انداز کیا جاتا ہے۔
جیسے جیسے فنگرز باریک ہوتے جاتے ہیں، رابطے کا رقبہ کم ہوتا جاتا ہے۔ رابطہ مزاحمت عام طور پر تیزی سے بڑھے گی۔ LECO، یا لیزر سے بہتر رابطہ آپٹیمائزیشن، فائن لائن TOPCon پیداوار کے ساتھ وسیع پیمانے پر منسلک ہو گیا ہے کیونکہ یہ اس برقی نقصان کو کم کر سکتا ہے۔
صنعتی رپورٹس بتاتی ہیں کہ LECO کو پہلے ہی TOPCon صلاحیت کے ایک بڑے حصے میں اپنایا جا چکا ہے۔ یہ ایک اختیاری کارکردگی میں اضافے سے ایک عملی طور پر فائن فنگر پیداوار کے قابل بنانے والے عمل میں تبدیل ہو گیا ہے۔ LECO یا مساوی رابطہ آپٹیمائزیشن کے طریقے کے بغیر، 6 µm اوپننگ کے ذریعے کامیابی سے پرنٹنگ کا مطلب لازمی طور پر یہ نہیں کہ عمل مستحکم بڑے پیمانے پر پیداوار کے لیے تیار ہے۔
ایک بار جب پیسٹ، اسکرین اور عمل سب آگے بڑھ گئے، تو توازن کا نقطہ تقریباً 15 µm سے 6–8 µm کی حد کی طرف منتقل ہو گیا۔ حد کو کسی ایک ڈرامائی ایجاد نے نہیں توڑا۔ تین قوتوں نے اسے ایک ہی وقت میں آگے بڑھایا۔
3. مقالے کی چھوڑی ہوئی طریقہ کار
اگر اس مقالے سے صرف ایک چیز لینی ہو، تو یہ اعداد و شمار کے بجائے فریم ورک ہونی چاہیے۔
پہلا: سہ رخی تجارت
ہر فائن لائن پرنٹنگ حل آپٹیکل شیڈنگ، برقی مزاحمت اور پرنٹنگ کے معیار کے درمیان توازن ہے۔ یہ فریم ورک فیچر سائز کے چھوٹے ہونے کے باوجود درست رہتا ہے۔ یہی منطق اسٹیل پلیٹ پرنٹنگ، الیکٹروفارمڈ اسکرینز اور دیگر میٹالائزیشن راستوں کا جائزہ لینے کے لیے استعمال کی جا سکتی ہے۔
دوسرا: خصوصیت کا سلسلہ
پیسٹ کو تولیں، جیومیٹری کا معائنہ کریں، رابطہ مزاحمت کی پیمائش کریں اور پھر مکمل سیل کی جانچ کریں۔ ایک بار یہ چار مراحل مکمل ہو جائیں، تو نئی اسکرین یا پیسٹ کی قدر کی مقدار معلوم کی جا سکتی ہے۔
13 µm گروپ سیل کی جانچ تک کیوں نہیں بڑھا؟ کیونکہ جیومیٹرک خصوصیت نے κ میں تیز اضافے کے ذریعے پہلے ہی مسئلہ ظاہر کر دیا تھا۔ ترتیب—پہلے مورفولوجی کا معائنہ، دوسرا برقی کارکردگی کی پیمائش اور آخر میں سیل کا جائزہ—ایک کارکردگی کے عدد کو کمزور یا غیر مستحکم عمل کو چھپانے سے روکنے میں مدد کرتی ہے۔
تیسرا: پیسٹ اور پرنٹنگ کے طریقے کو ایک ساتھ تبدیل ہونا چاہیے
9 µm اسٹینسل ناکام ہوا کیونکہ اسکرین پرنٹنگ پیسٹ کو اسٹینسل کے عمل پر مجبور کیا گیا تھا۔ اسٹیل پلیٹ پرنٹنگ متعارف کروانے والی فیکٹریاں اب عام طور پر اپنے پیسٹ فارمولیشنز کو ایڈجسٹ یا دوبارہ تیار کرتی ہیں۔ مقالے نے ایک ناکام تجرباتی گروپ کے ذریعے اس جال کو پہلے ہی نشان زد کر دیا تھا۔
چوتھا: فنگر کی تعداد کا حساب لگایا جانا چاہیے، اندازہ نہیں
مقالے نے Gridmaster اور Pitchmaster جیسے اوزاروں کی منطق کی پیروی کرتے ہوئے، بہترین فائن فنگرز کی تعداد کا حساب لگانے کے لیے پہلے سے ماپے گئے مزاحمت کے ڈیٹا کا استعمال کیا۔
تجربے پر مبنی گرڈ ڈیزائن سے حساب شدہ گرڈ ڈیزائن کی طرف جانا فائن لائن دور میں تیزی سے قیمتی ہے۔ پچ، فنگر کی تعداد اور مزاحمت کا دوبارہ حساب لگائے بغیر فنگرز کو باریک کرنا محض نقصانات کو شیڈنگ سے سیریز مزاحمت میں منتقل کر سکتا ہے۔
4. نیا میدان جنگ جس کا مقالے نے احاطہ نہیں کیا
مقالہ اسکرین پرنٹنگ اور میٹل فوائل اسٹینسلز پر رک گیا۔ تاہم، 2026 تک، فائن لائن کا میدان جنگ روایتی اسکرین پرنٹنگ تک محدود نہیں رہا۔ اسکرین ٹینشن اور ساختی حدود 10 µm سے نیچے مستحکم بڑے پیمانے پر پیداوار کو تیزی سے مشکل بنا دیتی ہیں، اس لیے صنعت کئی متبادلات تلاش کر رہی ہے۔
اسٹیل پلیٹ پرنٹنگ: ایک مکمل اوپننگ والا میٹل اسٹینسل 14–15 µm فنگرز پیدا کر سکتا ہے۔ یہاں زیر بحث مثال میں، اسپیکٹ ریشو 45% سے 59% تک بڑھ گیا، جبکہ رابطہ مزاحمت 15% کم ہو گئی۔ Joule میں ننگبو انسٹیٹیوٹ آف میٹریلز ٹیکنالوجی اینڈ انجینئرنگ کی شائع کردہ تحقیق نے اس سمت میں پیش رفت کی اطلاع دی، اور ٹونگ وی کو عالمی بڑے پیمانے پر پیداوار میں یہ عمل متعارف کروانے والی پہلی کمپنی کے طور پر رپورٹ کیا گیا۔ عملی لحاظ سے، اسٹیل پلیٹ پرنٹنگ نے پیسٹ میچنگ کے مسئلے کو حل کر کے مقالے کے ناکام اسٹینسل تصور کو ایک پیداواری راستہ بنا دیا۔
الیکٹروفارمڈ اسکرینز: صنعتی رپورٹس اور مینوفیکچررز کے دعووں کے مطابق، فنگر پیٹرن کی درستگی ±2 µm تک پہنچ سکتی ہے۔ الیکٹروفارمڈ اسکرینز استعمال کرنے والے TOPCon سیلز کی کارکردگی 26.2% بتائی گئی ہے۔ ان اعداد و شمار کا جائزہ اب بھی پیداواری پیداوار، پیمائش کے حالات اور طویل مدتی عمل کے استحکام کے مقابلے میں لیا جانا چاہیے۔
R&D لائنیں 10 µm فنگرز تک پہنچ گئیں: ننگبو انسٹیٹیوٹ آف میٹریلز ٹیکنالوجی اینڈ انجینئرنگ اور جِنکو سولر کے مشترکہ کام نے فنگر کی چوڑائی کو 10 µm اور پچ کو 1,120 µm سے 825 µm تک کم کر دیا۔ صنعتی M10 سیل نے رپورٹ شدہ نتیجے میں 26.66% کی تصدیق شدہ کارکردگی حاصل کی۔
یہ مقالہ چاندی کی کھپت کی مطلق قدر پر بھی توجہ نہیں دیتا تھا۔ باریک لکیر والی پرنٹنگ نے پیسٹ میں 30% کی نسبتی کمی فراہم کی، لیکن 2026 تک بنیادی تنازعہ فی سیل مطلق کھپت تھا۔
210R سیلز کے لیے، یہاں زیر بحث صنعتی اعداد و شمار کے مطابق، صنعت کی اوسط چاندی پیسٹ کی کھپت فی سیل 70+ mg کی حد میں داخل ہو چکی تھی۔ چاندی سب سے بڑی غیر سلیکون لاگت کی شے بن چکی تھی۔ پیسٹ میں کمی ایک اصلاحی ہدف سے ایک پیداواری ترجیح میں تبدیل ہو گئی۔
باریک لکیر والی پرنٹنگ صرف ایک طریقہ ہے۔ چاندی سے لیپت تانبے کا پیسٹ، تانبے کی برقی پلیٹنگ اور دیگر چاندی میں کمی یا چاندی سے پاک میٹلائزیشن کے راستے بیک وقت آگے بڑھ رہے ہیں۔
5. پروڈکشن لائن انجینئرز کو یہ مقالہ کیسے پڑھنا چاہیے
تین عملی اقدامات اہم ہیں۔
پہلا: فریم ورک پر توجہ دیں، پرانے اعداد و شمار پر نہیں
پیداواری ریکارڈ پہلے ہی مقالے کی عددی حدود سے آگے بڑھ چکے ہیں۔ اس کی سہ رخی تجارت، خصوصیت کی زنجیر اور پیسٹ-عمل کی جوڑی کی منطق اب بھی کارآمد ہے۔ وہ کسی بھی نئی اسکرین، پیسٹ یا میٹلائزیشن کے عمل کو حقیقی پروڈکشن لائن پر جانچنے کے لیے ایک عملی سانچہ فراہم کرتی ہیں۔
دوسرا: اپنا توازن نقطہ خود حساب کریں
یہ حقیقت کہ ایک معروف صنعت کار 6 µm کھلائی چلا سکتا ہے، اس کا مطلب یہ نہیں کہ ہر لائن کو فوراً اسے اپنا لینا چاہیے۔
آپ کا پیسٹ سسٹم، اسکرین سپلائر، پرنٹر کی حالت، LECO کنفیگریشن، فرنس ونڈو اور بنیادی پیداوار یہ طے کرتے ہیں کہ آپ کا حقیقی توازن نقطہ کہاں ہے۔ دستیاب سب سے چھوٹی کھلائی کی پیروی کرنا بغیر ان عوامل کی توثیق کے مقالے کی 13 µm ناکامی کو دہرا سکتا ہے: بڑھتا ہوا κ، منقطع فنگرز اور نقائص میں اچانک اضافہ۔
تیسرا: چاندی میں کمی کو انجینئرنگ کے مسائل میں تقسیم کریں
چاندی ایک بڑی غیر سلیکون لاگت کی شے ہے۔ باریک لکیر والی پرنٹنگ، پیسٹ کی اصلاح، اسکرین کی ترقی، چاندی سے لیپت تانبا اور تانبے کی پلیٹنگ میں سے ہر ایک کی کارکردگی، مزاحمت، عمل کے استحکام، آلات کی سرمایہ کاری اور پیداوار کے درمیان اپنا توازن ہے۔
یہ مقالہ ایک حتمی جواب فراہم نہیں کرتا۔ یہ مسئلے کو قابل پیمائش حصوں میں تقسیم کرنے کا ایک آلہ فراہم کرتا ہے۔
خلاصہ
13 µm کھلائی کو کبھی ناٹ لیس اسکرین پرنٹنگ کی حد سمجھا جاتا تھا۔ عوامی طور پر دستیاب صنعتی معلومات کے مطابق، 2026 تک اس حد کو 6 µm کی طرف دھکیل دیا گیا تھا۔
حد کبھی دیوار نہیں تھی۔ یہ کسی خاص وقت پر مواد کی صلاحیت، آلات کی درستگی اور عمل کے کنٹرول کا سنگم تھی۔ پیسٹ اس سنگم کے سب سے زیادہ کم سمجھے جانے والے حصوں میں سے ایک تھا۔ اس نے مقالے میں ناکام گروپس کا سبب بنایا، اور بعد میں یہ بڑے پیمانے پر پیداوار میں فیصلہ کن عوامل میں سے ایک بن گیا۔
سنگم آگے بڑھتا رہے گا۔ فریم ورک نہیں بڑھے گا۔ یہی اس مقالے کی پائیدار قدر ہے۔
پول: آپ کی پروڈکشن لائن فرنٹ سائیڈ باریک فنگر کے کس درجے تک پہنچی ہے؟
آپ فی الحال چاندی میں کمی کا کون سا راستہ استعمال کر رہے ہیں: مزید باریک فنگرز، چاندی سے لیپت تانبا یا تانبے کی برقی پلیٹنگ؟
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitech کا نقطہ نظر
حقیقی پیداواری ہدف سب سے چھوٹی اسکرین کھلائی نہیں ہے؛ یہ سب سے کم چاندی کی کھپت ہے جو رابطہ مزاحمت، پیداوار یا اپ ٹائم کی قربانی کے بغیر برقرار رکھی جا سکے۔ 6 µm کا عمل صرف اسی وقت قدر پیدا کرتا ہے جب پیسٹ کی ریولوجی، اسکرین ٹینشن، پرنٹنگ پیرامیٹرز، فائرنگ ونڈو اور LECO سیٹنگز کو ایک نظام کے طور پر اہل قرار دیا جائے۔ لائن انجینئرز کے لیے، κ، رکاوٹ کی شرح اور مزاحمت کی تقسیم عام طور پر ایک بہترین سیل کی کارکردگی کے نتیجے سے زیادہ کارآمد ہوتی ہے۔