سولر سیل بمقابلہ سولر پینل: مشین کے نام کیا نہیں بتاتے
فہرست مضامین
مختصر جواب: مختصر جواب: سولر سیل اور سولر پینل دو مختلف صنعتیں دو مختلف فیکٹریوں میں بناتی ہیں۔ سیل مینوفیکچرنگ سلیکون ویفر سے شروع ہوتی ہے اور ڈفیوژن فرنس، PECVD اور اسکرین پرنٹرز استعمال کرتی ہے تاکہ تقریباً 0.5 V سے 0.6 V کا آلہ بنایا جا سکے، اور تجارتی سیلز کا تقریباً 95% کرسٹل لائن سلیکون ہے۔ پینل، یا ماڈیول، مینوفیکچرنگ تیار سیلز سے شروع ہوتی ہے اور ٹیبر اسٹرنگر، لے اپ اسٹیشن، لیمینیٹر، فریمنگ مشین اور ٹیسٹر استعمال کرتی ہے تاکہ ان میں سے 60 سے 144 کو 400 W سے 700 W کے ریٹڈ سیل بند ماڈیول میں اسمبل کیا جا سکے۔ سیل پلانٹس کو 800 °C سے زیادہ کے فرنس اور کلین روم حالات درکار ہوتے ہیں؛ ماڈیول لائن عام صنعتی ہال میں تقریباً 150 °C کے لیمینیشن درجہ حرارت پر چلتی ہے۔ Ooitech 5 MW سے 1.2 GW تک ماڈیول لائنیں بناتا ہے اور سیل فیبریکیشن آلات نہیں بناتا۔ نام کی یہ الجھن ہمارے اپنے کیٹلاگ میں بھی حقیقی ہے، جہاں ماڈیول اسمبلی کے دوران سیلز کو سنبھالنے والی مشینوں پر سولر سیل کے نام ہوتے ہیں۔
بذریعہ جیری، پروڈکٹ مارکیٹنگ ایٹ Ooitech
مجھے اس سوال کا ایک ورژن تقریباً ہر ہفتے ملتا ہے: ایک خریدار پوچھتا ہے کہ کیا ہم سولر سیل بناتے ہیں، اور وہ دراصل جو بنانا چاہتے ہیں وہ ماڈیول لائن ہے۔ کبھی کبھی وہ کافی عرصے تک سیل فیب کے کوٹیشنز کا موازنہ کر چکے ہوتے ہیں اس سے پہلے کہ کوئی پوچھے کہ ان کے عمل کے آغاز میں کیا ڈالا جاتا ہے۔
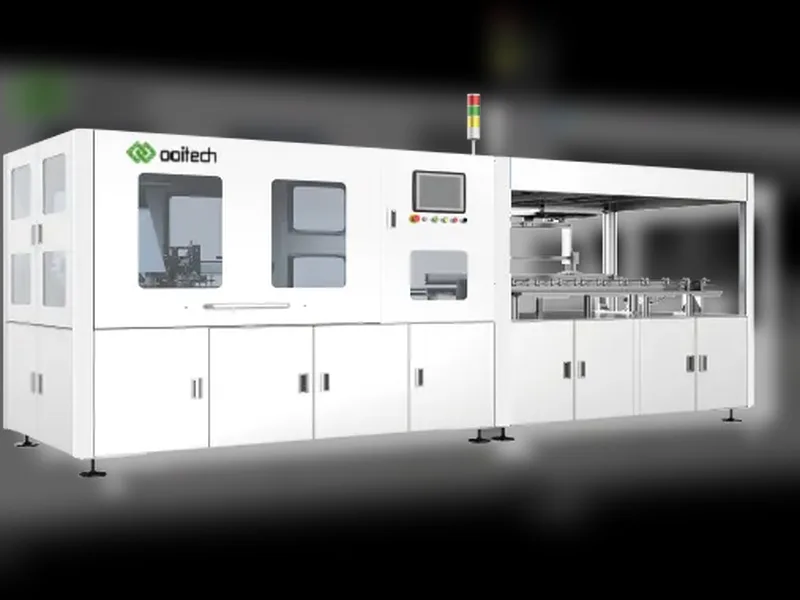
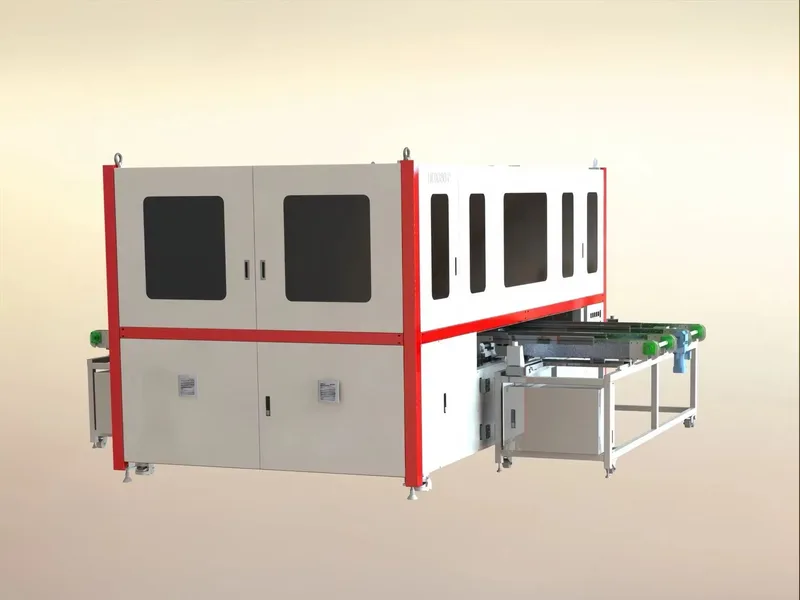
یہ مسلسل ہوتا ہے، اور یہ خریدار کی غلطی نہیں ہے۔ ہماری اپنی مشینوں کو سولر سیل لیزر کٹنگ مشین اور سولر سیل ٹیبر اسٹرنگر جیسے نام دیے جاتے ہیں۔ وہ سیلز کو سنبھالتی ہیں، اور وہ پینل فیکٹری میں رہتی ہیں۔
دو پلانٹس، دو مختلف کاروبار
سولر سیل ایک واحد فوٹو وولٹک آلہ ہے — تقریباً 16 سے 23 cm چوڑا، جو تقریباً 0.5 سے 0.6 وولٹ پیدا کرتا ہے۔ سولر پینل میں ان میں سے بہت سے سیلز وولٹیج بڑھانے کے لیے سیریز میں، پھر کرنٹ بڑھانے کے لیے متوازی طور پر جڑے ہوتے ہیں۔
تعلق بس اتنا ہی ہے۔ دونوں مصنوعات دو صنعتیں بناتی ہیں۔
| سیل مینوفیکچرنگ | پینل (ماڈیول) مینوفیکچرنگ | |
|---|---|---|
| ان پٹ | سلیکون ویفر | تیار، گریڈ شدہ سیلز |
| آؤٹ پٹ | ایک سیل ~0.6 V پر | ایک سیل بند ماڈیول، 400–700 W |
| خصوصی آلات | ڈفیوژن فرنس، PECVD، اسکرین پرنٹرز، فائرنگ فرنس | ٹیبر اسٹرنگر (سیلز کو اسٹرنگز میں سولڈر کرتا ہے)، لیمینیٹر، فریمنگ مشین، EL اور IV ٹیسٹرز |
| عمل کا درجہ حرارت | 800 °C سے زیادہ، نیز ویکیوم ڈیپوزیشن | تقریباً 150 °C پر لیمینیشن؛ سولڈرنگ ایک مختصر، کم تھرمل بجٹ والا مرحلہ ہے |
| اسے کون چلاتا ہے | بہت کم تعداد میں بہت بڑے مینوفیکچررز | 5 MW سے 1 GW پلانٹس، بشمول علاقائی نئے داخل ہونے والے |
ہم Ooitech میں پینل پروڈکشن لائنیں 5 MW سے 1.2 GW تک فراہم کرتے ہیں۔ ہم ڈفیوژن فرنس، PECVD سسٹمز یا اسکرین پرنٹرز نہیں بناتے۔ اگر آپ سیل فیب بنا رہے ہیں، تو میں پوچھنے کے لیے غلط شخص ہوں۔
سیل مینوفیکچرنگ کہاں ختم ہوتی ہے
سیل مینوفیکچرنگ پولی سلیکون سے شروع ہوتی ہے اور ٹیسٹ شدہ سیلز کے ایک ڈبے پر ختم ہوتی ہے۔ تقریباً پانچ مراحل۔
پولی سلیکون پگھلایا جاتا ہے اور یا تو ملٹی کرسٹل لائن انگوٹس میں کاسٹ کیا جاتا ہے یا Czochralski عمل کے ذریعے مونو کرسٹل لائن انگوٹ میں کھینچا جاتا ہے۔ انگوٹس کو ویفرز میں کاٹا جاتا ہے، صاف کیا جاتا ہے اور ٹیکسچر کیا جاتا ہے تاکہ وہ زیادہ روشنی پکڑ سکیں۔
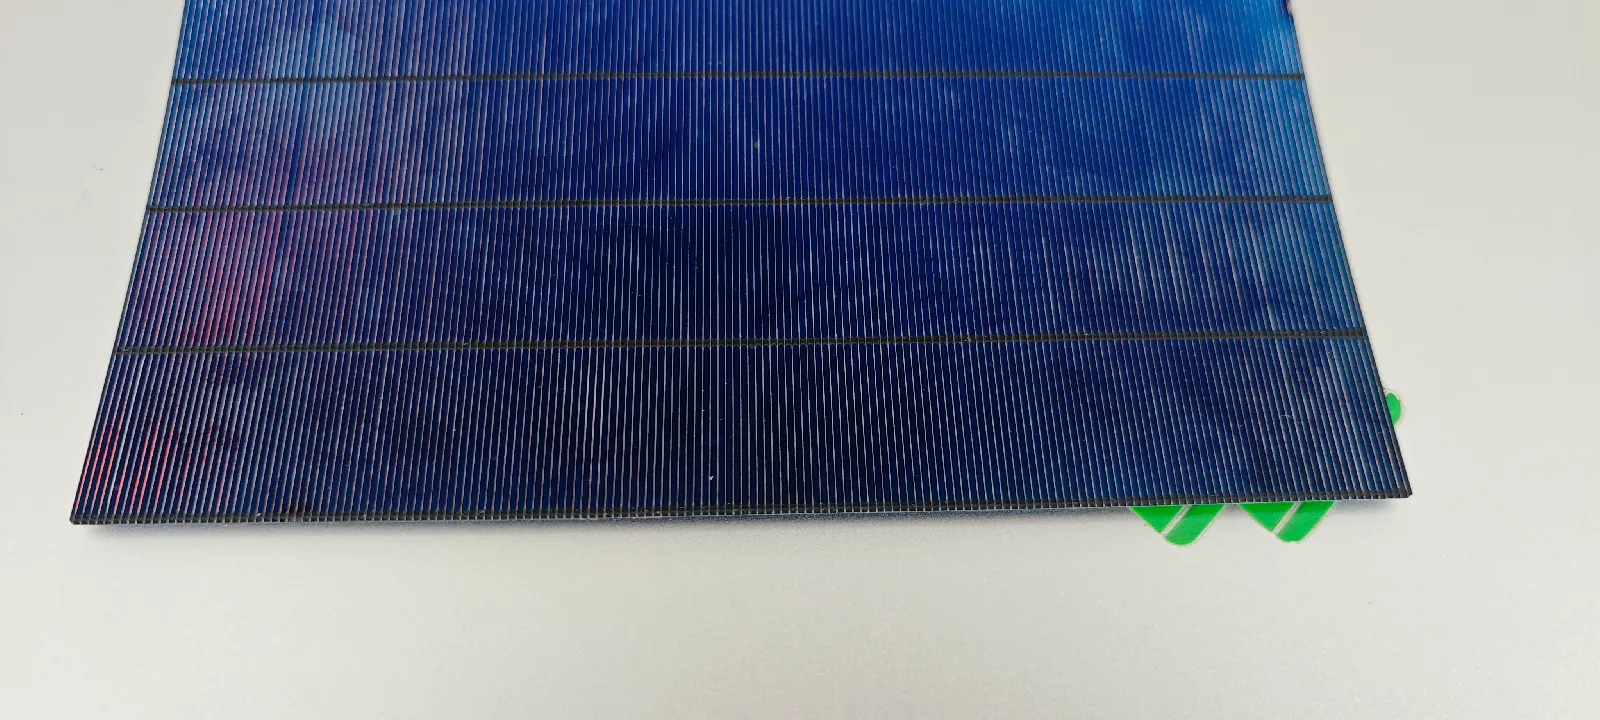
بس بارز کے ساتھ ہاف کٹ مونو کرسٹل لائن سولر سیل، ماڈیول اسمبلی سے پہلے
پھر ڈوپنگ۔ بورون اور فاسفورس کو ڈفیوز کیا جاتا ہے تاکہ p-n جنکشن بنایا جا سکے، اور ویفر کے کنارے کے گرد بننے والا کنڈکٹو راستہ ہٹا دیا جاتا ہے تاکہ شارٹ سرکٹس کو روکا جا سکے۔ اس کے بعد اینٹی ریفلیکٹو کوٹنگ لگائی جاتی ہے، عام طور پر سلیکون نائٹرائیڈ جو پلازما اینہانسڈ کیمیکل ویپر ڈیپوزیشن کے ذریعے جمع کیا جاتا ہے۔ آخر میں، دھاتی رابطے چاندی یا تانبے کے پیسٹ میں اسکرین پرنٹ کیے جاتے ہیں اور فائر کیے جاتے ہیں۔
جب یہ ختم ہوتا ہے تو آپ کے پاس ایک سیل ہوتا ہے۔ اسے ٹیسٹ کیا جاتا ہے، کرنٹ کے لحاظ سے بین کیا جاتا ہے، پیک کیا جاتا ہے، اور بیچا جاتا ہے۔ یہ ایک صنعت کا اختتام ہے۔
تقریباً 95% تجارتی PV سیلز کرسٹل لائن سلیکون ہیں، اور باقی زیادہ تر کیڈمیم ٹیلورائیڈ تھن فلم ہے۔ سیل فیبریکیشن سرمایہ دارانہ ہے اور چند بڑے کھلاڑیوں کا غلبہ ہے۔ ہر نسل کی تبدیلی، Al-BSF سے PERC تک اور PERC سے TOPCon تک، مینوفیکچررز کے اسی مرکوز گروپ کی وجہ سے ہوئی۔ صرف PERC نے پرانے Al-BSF ڈھانچے کے مقابلے میں تقریباً 12% زیادہ توانائی کی پیداوار شامل کی۔
پینل مینوفیکچرنگ کہاں شروع ہوتی ہے
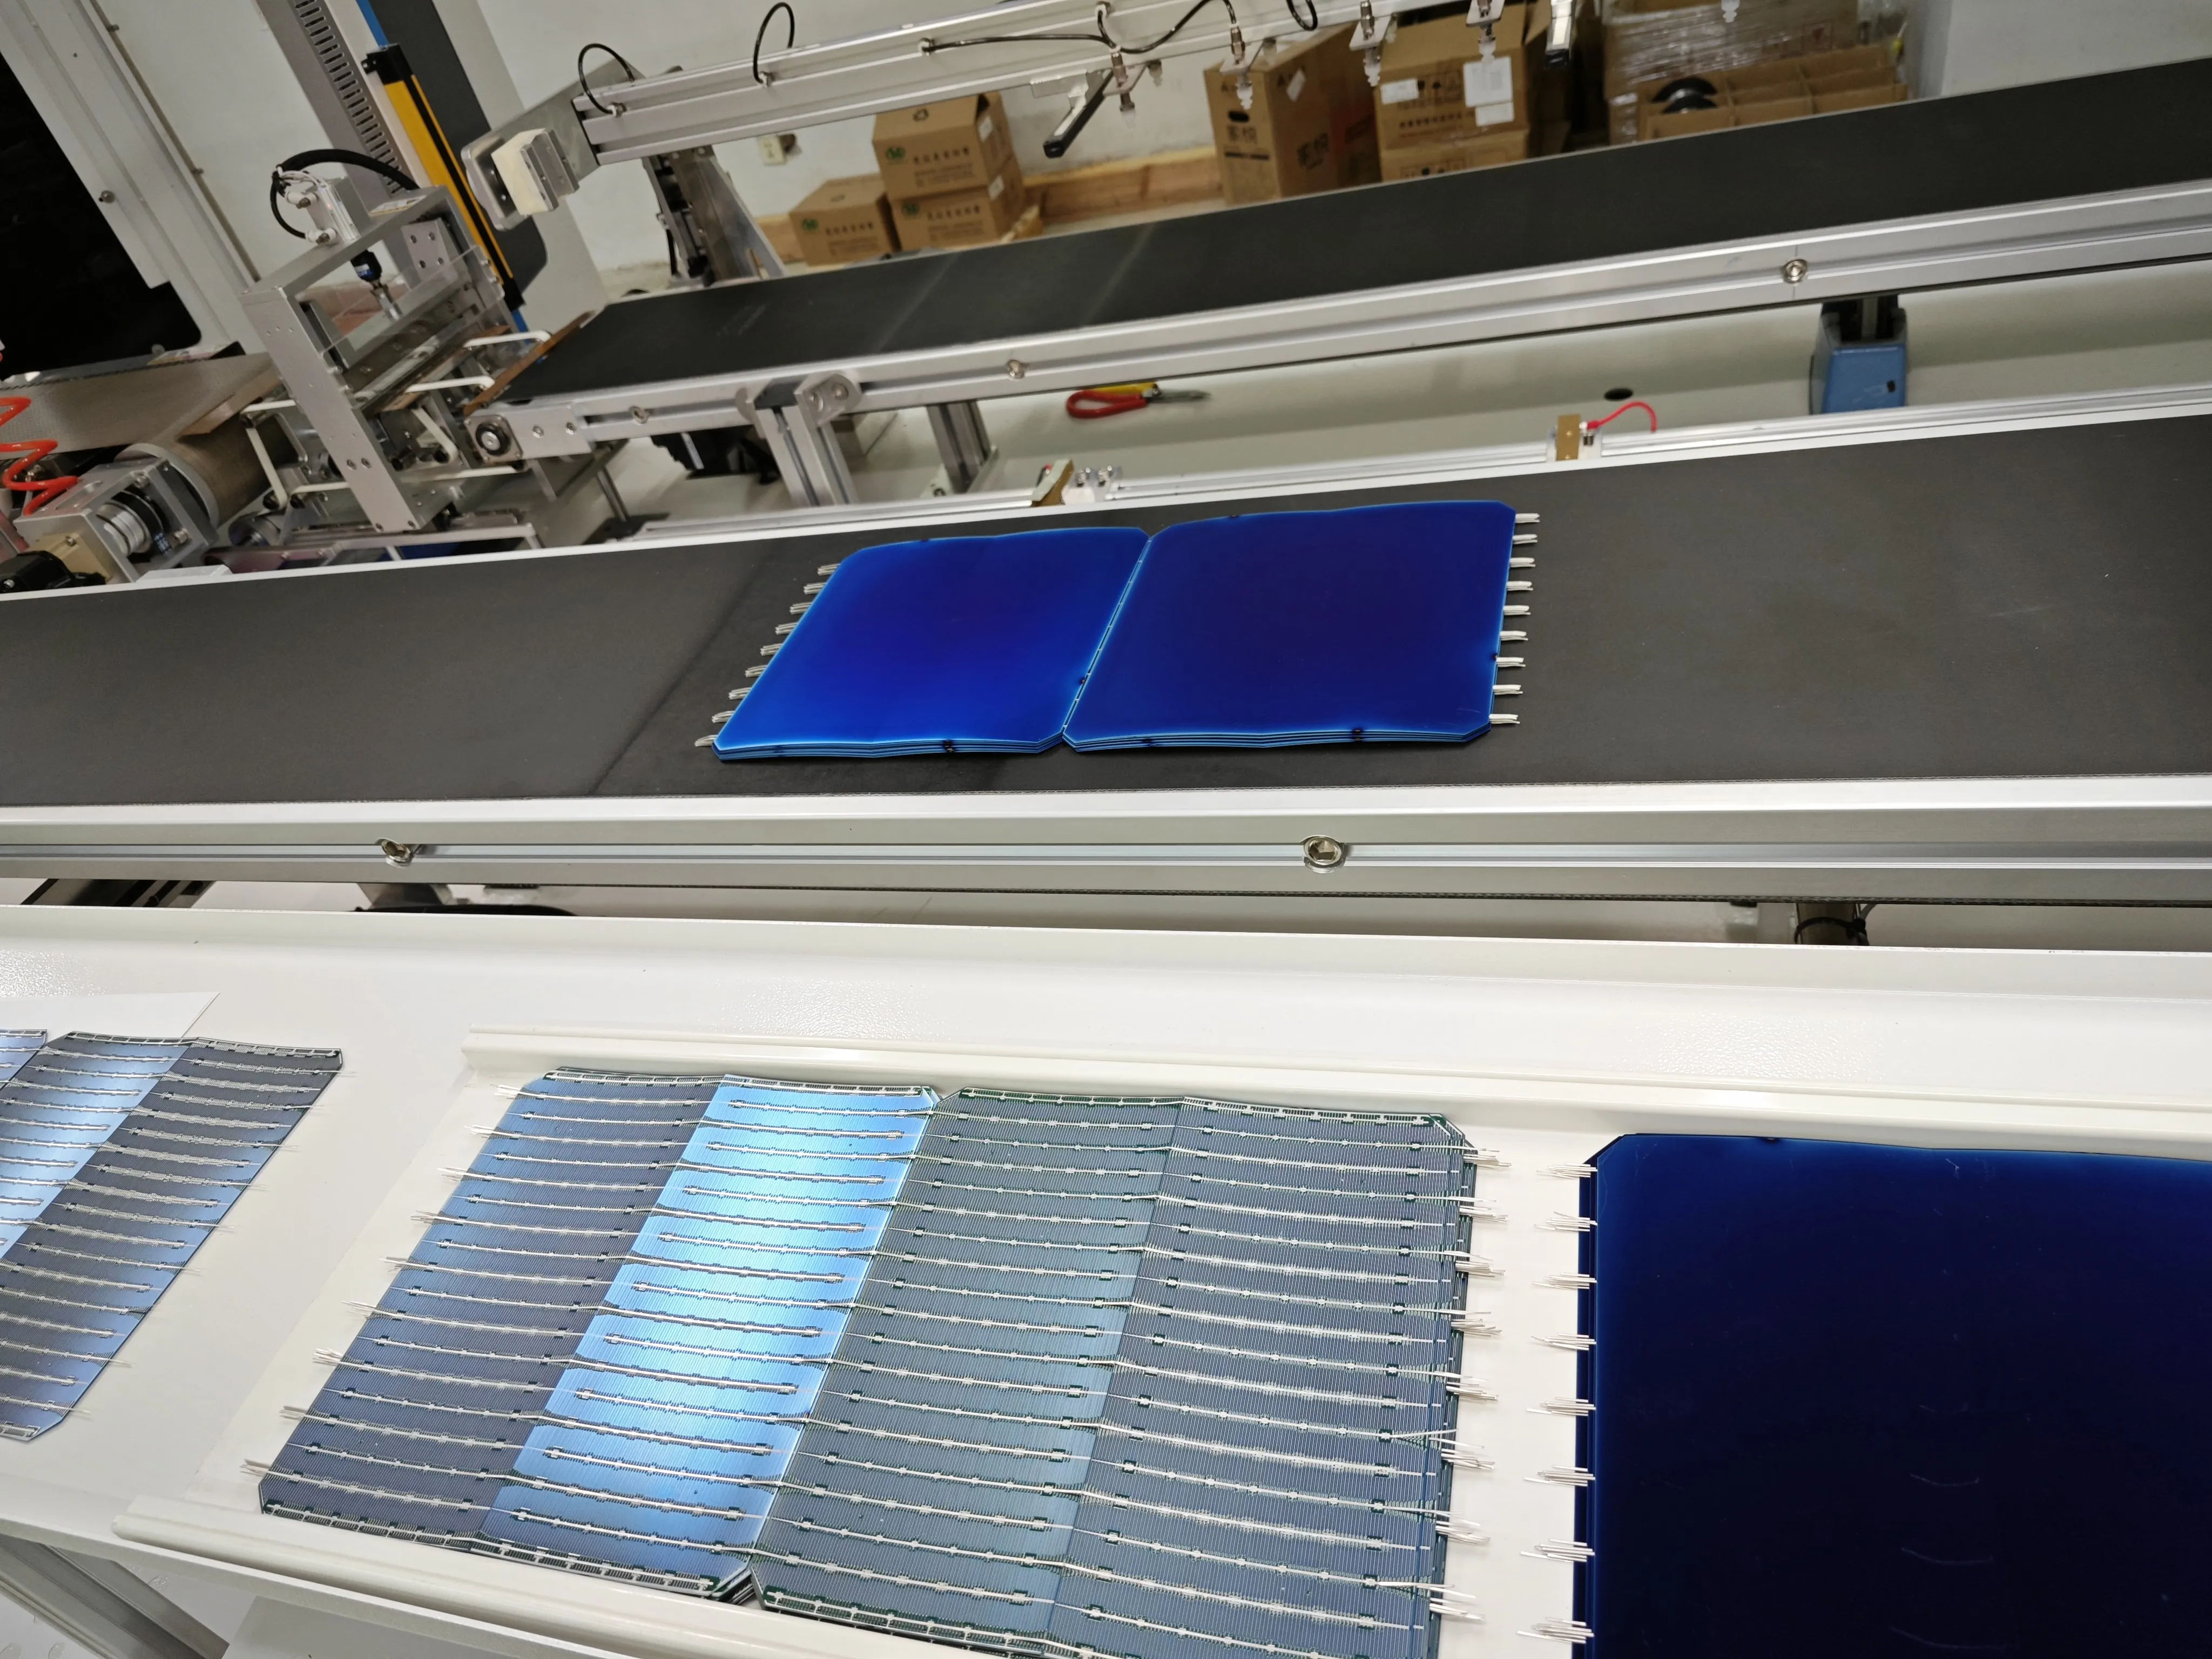
گریڈ شدہ سولر سیلز کنویئر پر ماڈیول اسمبلی لائن میں داخل ہو رہے ہیں
ماڈیول اسمبلی سیلز کے ڈبے کو اٹھاتی ہے اور اسے ایک پروڈکٹ میں بدل دیتی ہے۔ چھ اسٹیشنز، ترتیب سے۔
یہ ایک لیزر سے شروع ہوتی ہے جو ہاف کٹ اور شن گلڈ فارمیٹس کے لیے سیلز کو سائز میں کاٹتا ہے۔ بہت گرم سیٹ کیا گیا لیزر سیل کے کنارے کو نقصان پہنچاتا ہے، اور جو مائیکرو کریک وہ چھوڑتا ہے وہ الیکٹرو لومینیسینس تک پوشیدہ رہتا ہے — تب تک ماڈیول پہلے ہی سیل ہو چکا ہوتا ہے۔ پھر اسٹرنگر ہر سیل پر ربن سولڈر کرتا ہے اور انہیں ایک سیریز اسٹرنگ میں جوڑتا ہے۔ ہمارے AM050FH پر سیل رینج 161 mm سے 230 mm تک چلتی ہے، سیل ٹوٹنا 0.2% سے کم رہتا ہے اور سولڈرنگ ییلڈ 95% سے زیادہ ہے۔ ان میں سے کوئی بھی نقص نیچے کی طرف ٹھیک نہیں کیا جا سکتا۔ ایک کریک شدہ سیل جو لیمینیٹر میں جاتا ہے وہ ری ورک کے بجائے اسکریپ کے طور پر باہر آتا ہے۔
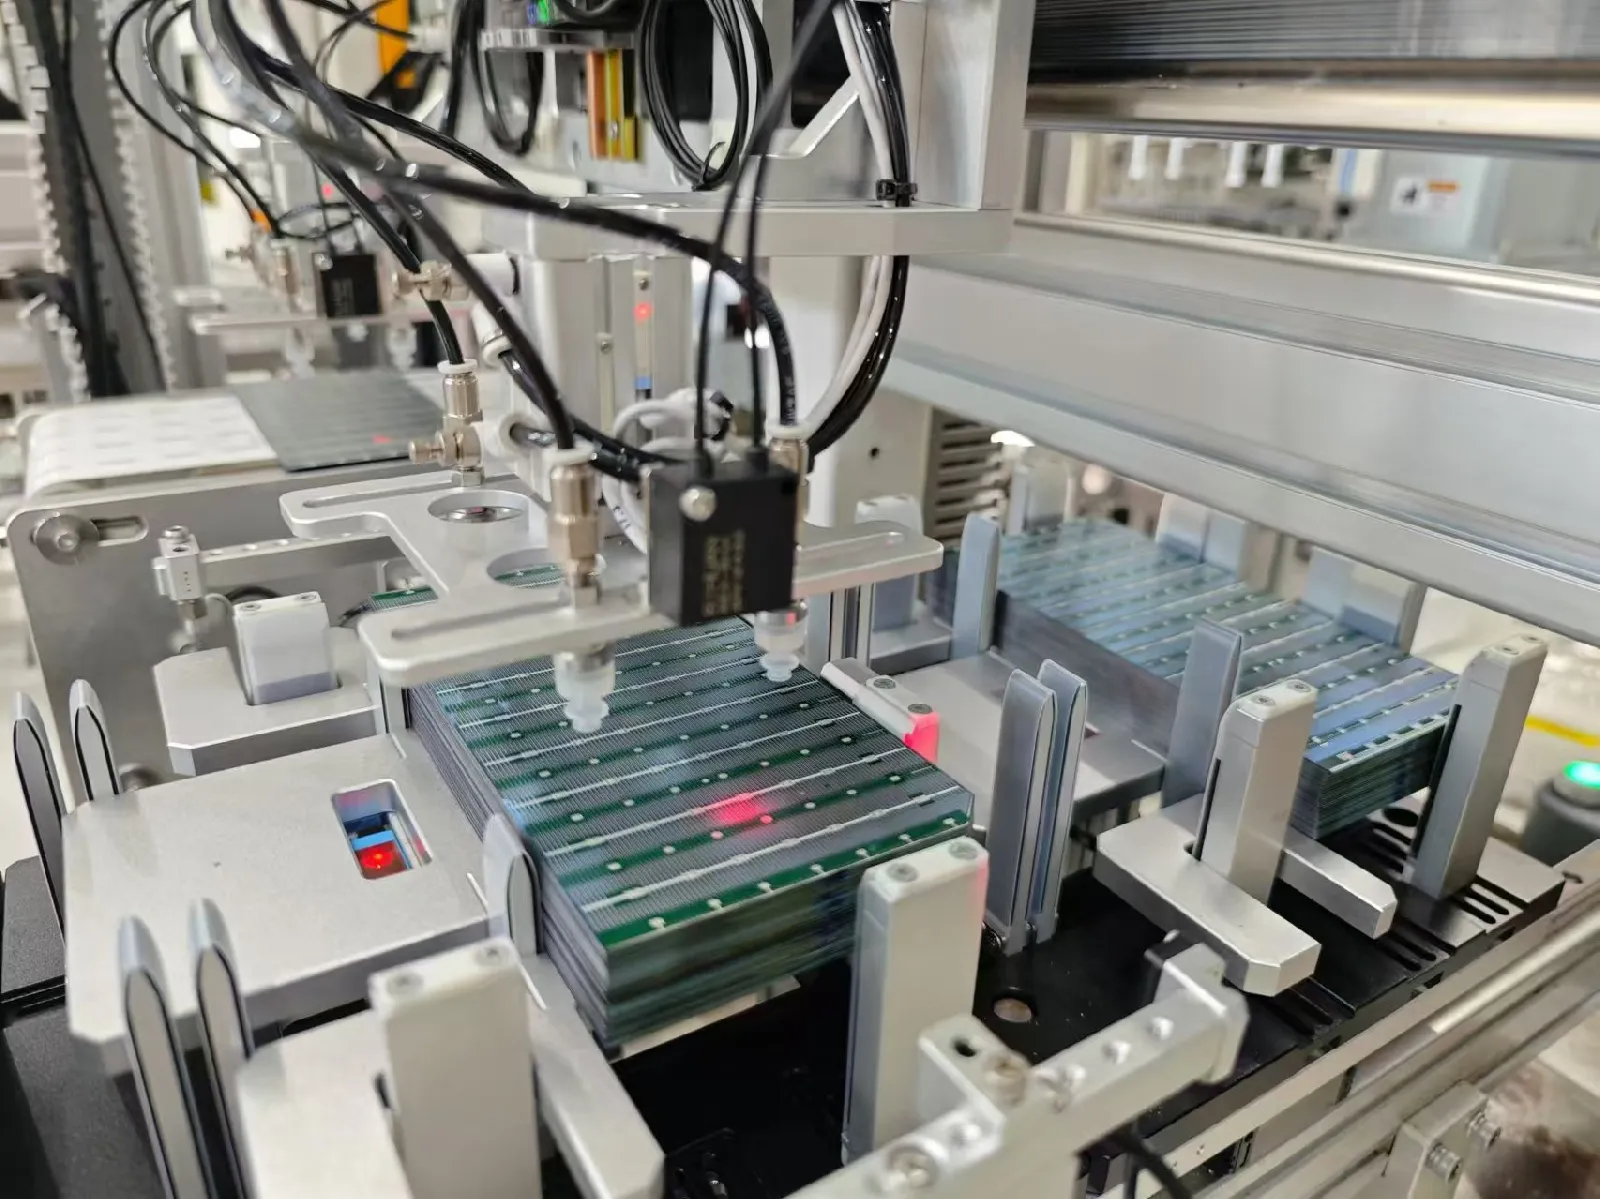
سولڈرنگ ہیڈ سولر سیلز پر تانبے کی ربن رکھ رہا ہے
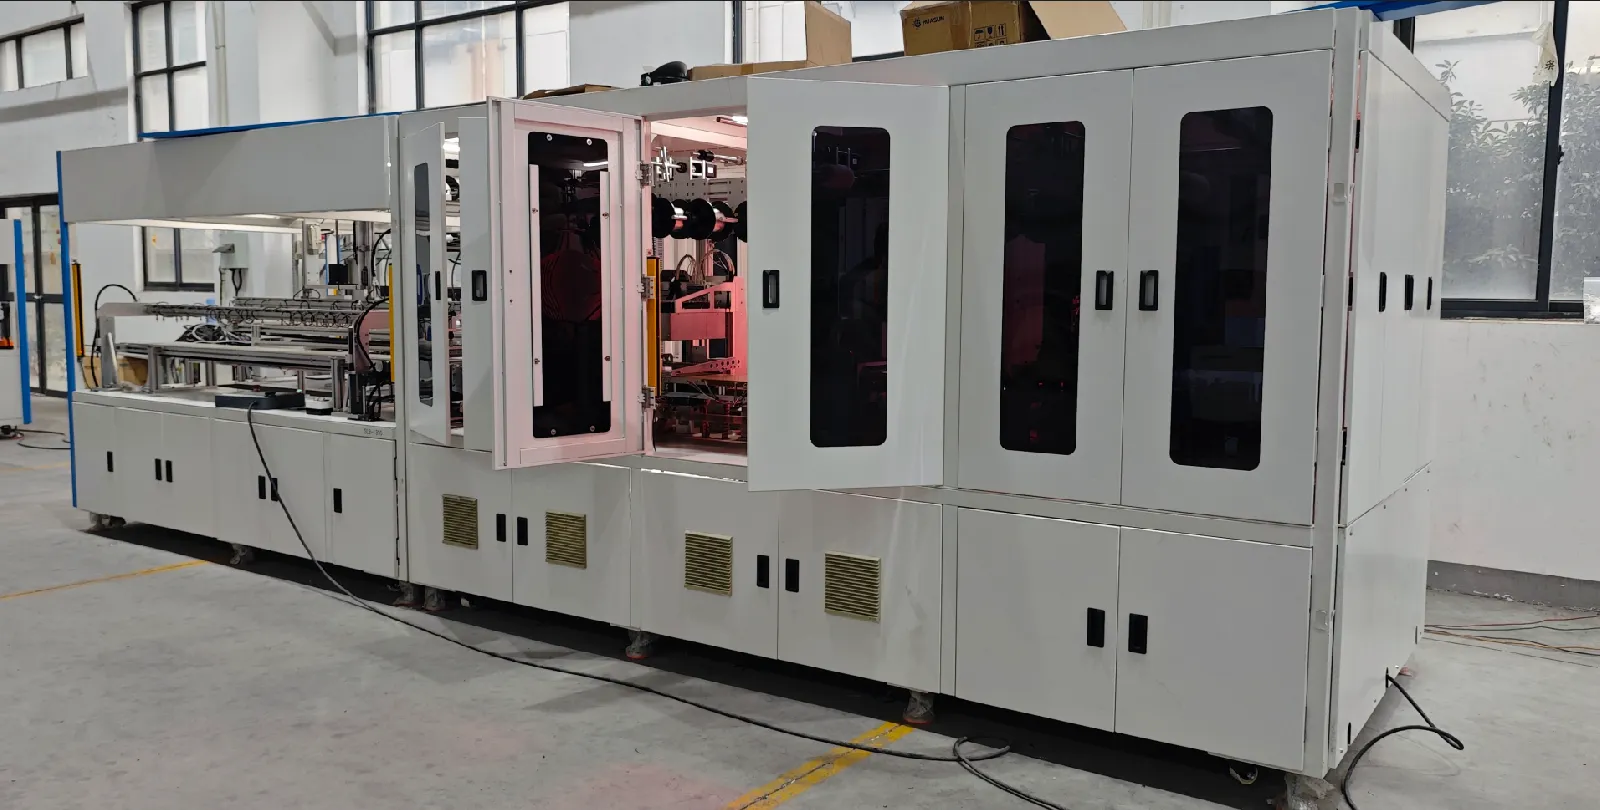
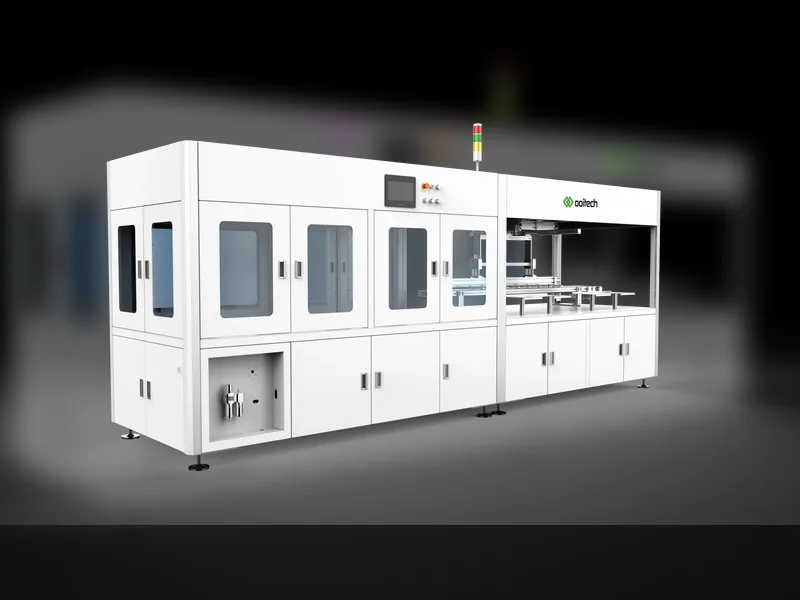
ماڈیول پلانٹ میں خودکار سولر سیل ٹیبر اسٹرنگر مشین
لے اپ وہ جگہ ہے جہاں اسٹیک اکٹھا ہوتا ہے: اسٹرنگز شیشے پر بچھائی جاتی ہیں، اوپر اور نیچے انکیپسولنٹ (EVA) کے ساتھ اور اوپر بیک شیٹ۔ پھر لیمینیٹر ویکیوم کھینچتا ہے، دباؤ لگاتا ہے اور اسٹیک کو تقریباً 150 °C پر رکھتا ہے جب تک EVA ایک سیل بند یونٹ میں کراس لنک نہ ہو جائے۔ یہ درجہ حرارت کی ونڈو آلات کے بروشرز کے بتانے سے زیادہ تنگ ہے، اور ٹھنڈے کونے والا پلیٹن غیر کیورڈ انکیپسولنٹ چھوڑتا ہے جو برسوں بعد ڈی لیمینیٹ ہو جائے گا۔ لیمینیٹر خود وہ جگہ ہے جہاں اس خطرے کا زیادہ تر حصہ موجود ہے۔ فریمنگ، جنکشن باکس اور حتمی ٹیسٹنگ ماڈیول کو مکمل کرتے ہیں، اور دونوں ٹیسٹ گیٹس لائن کے آخر میں ہونے کے بجائے ان لائن ہونے چاہئیں۔ ایک پلانٹ جو صرف تیار ماڈیولز کی جانچ کرتا ہے وہ ہر اسٹرنگنگ نقص کو پہلے ہی ایک ایسی پروڈکٹ میں لیمینیٹ کر چکا ہوتا ہے جسے وہ ری ورک نہیں کر سکتا۔
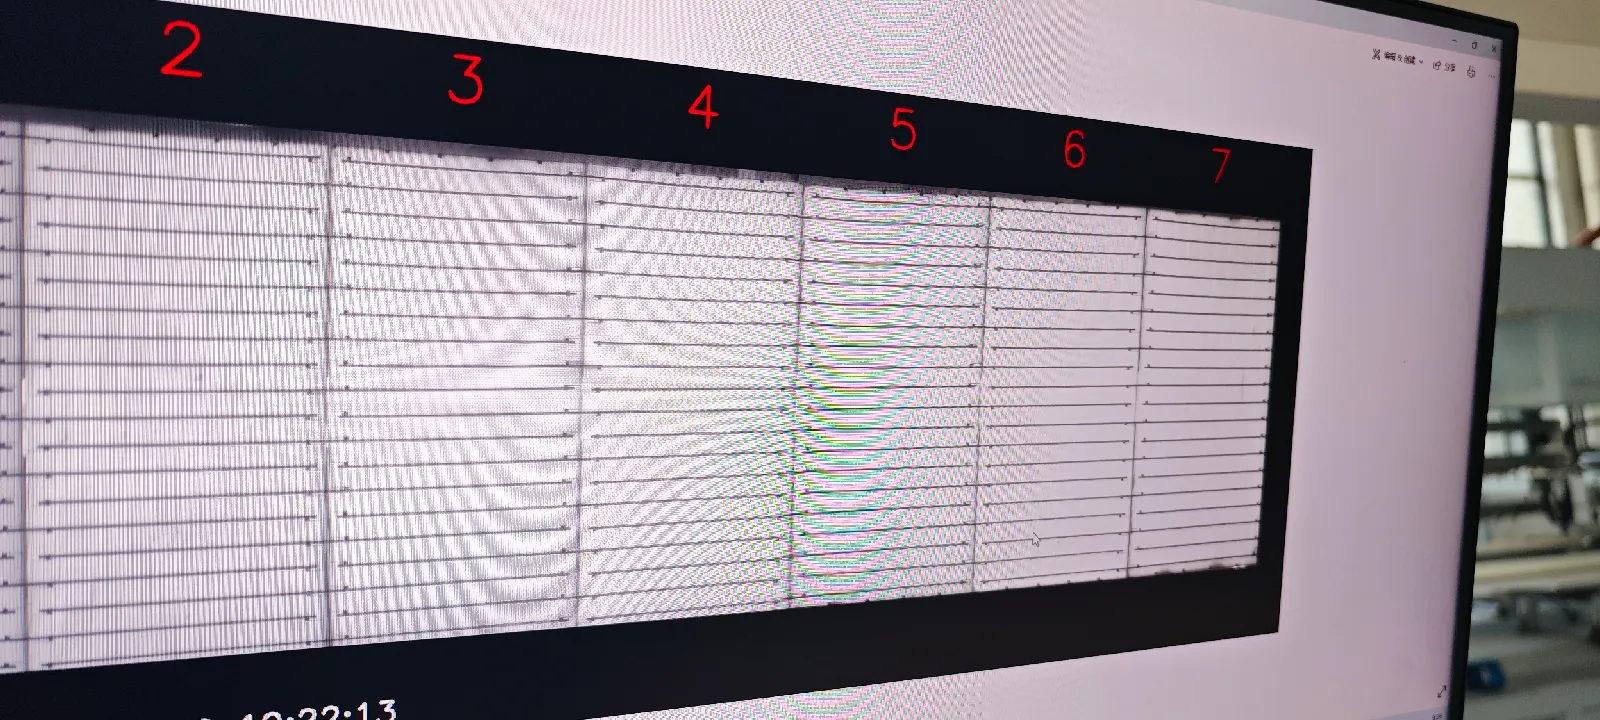
سولڈر شدہ سیل اسٹرنگز کا الیکٹرو لومینیسینس معائنہ
اس فہرست کی ہر مشین ماڈیول لائن پر رہتی ہے، بشمول وہ جن کے نام سیلز پر رکھے گئے ہیں۔
سیل کی طرف ہمارے TOPCon سولر سیل مینوفیکچرنگ پروسیس گائیڈ.
میں الگ سے لکھا گیا ہے
یہ غلط سمجھنا آپ کے کیپیٹل پلان کو ایک آرڈر آف میگنیٹیوڈ تک بدل دیتا ہے۔
ایک سیل فیب کو ہائی ٹمپریچر فرنسز، ویکیوم ڈیپوزیشن اور کلین روم کلاس ماحول کی ضرورت ہوتی ہے۔ ایک ماڈیول پلانٹ کو صنعتی ہال، معتدل بجلی، اور ایک تکنیکی ٹیم جو مہینوں میں تربیت حاصل کر سکے کی ضرورت ہوتی ہے۔ اسی برائے نام پیداوار کے لیے سرمایہ کاری تقریباً ایک آرڈر آف میگنیٹیوڈ سے مختلف ہوتی ہے۔ یہ فرق اس عمارت میں ظاہر ہوتا ہے جو آپ کرائے پر لیتے ہیں، اس بجلی کے کنکشن میں جس کے لیے آپ درخواست دیتے ہیں، اجازت ناموں میں، ان مہارتوں میں جو آپ بھرتی کرتے ہیں، اور اس وقت میں جس کا آپ انتظار کرتے ہیں جب تک پہلا فروخت کے قابل ماڈیول دروازے سے باہر نہ نکلے۔ جو خریدار غلط چیز کا بجٹ بناتے ہیں وہ یا تو ایسی سرمایہ رقوم جمع کرتے ہیں جنہیں وہ استعمال نہیں کر سکتے، یا کم رقم جمع کرتے ہیں اور عمارت کے آدھے راستے میں رک جاتے ہیں جس میں خول ہوتا ہے اور کوئی سامان نہیں ہوتا۔
ایک دوسرا جال بھی ہے۔ سپلائرز سالانہ MW کا تخمینہ دیتے ہیں، اور سالانہ MW جزوی طور پر واٹج کا حساب ہے۔ ایک مشین لیں جو فی گھنٹہ 24 ماڈیولز پروسیس کرتی ہے۔ ماڈیول کو 275 W پر ریٹ کریں اور آپ کو سالانہ تقریباً 57 MW ملتا ہے۔ اسی ماڈیول کو 550 W پر ریٹ کریں اور وہی مشین اچانک 114 MW پیدا کرتی ہے۔ چیمبر، پمپس یا سائیکل میں کچھ نہیں بدلا۔ جب آپ کوٹیشنز کا موازنہ کریں، تو فی گھنٹہ فروخت کے قابل ماڈیولز طلب کریں اور خود MW میں تبدیل کریں اس پروڈکٹ کا استعمال کرتے ہوئے جو آپ واقعی بنائیں گے۔
عالمی نصب شدہ PV صلاحیت 2022 کے آخر تک تقریباً 1,185 GW تک پہنچ گئی، جو دنیا کی 6% سے زیادہ بجلی فراہم کرتی ہے، اور شمسی بجلی کی لاگت 2010 سے تقریباً 85% کم ہو گئی ہے۔ اس طرح کی ترقی بہت سے نئے داخل ہونے والوں کو ماڈیول اسمبلی کی طرف کھینچتی ہے، یہی وجہ ہے کہ بہت سے پہلی بار خریدار سیل بمقابلہ پینل کے سوال پر پہنچتے ہیں۔
الجھن کیوں برقرار رہتی ہے
95% کا اعداد و شمار سیل مینوفیکچرنگ کو ایک وسیع صنعت کی طرح سناتا ہے جبکہ یہ واقعی ایک تنگ، مرکوز صنعت ہے۔ بڑا عنصر گھر کے قریب ہے۔ ماڈیول لائنیں سیل خریدتی ہیں، سیل سنبھالتی ہیں، سیل کاٹتی ہیں اور سیل ٹیسٹ کرتی ہیں سارا دن، اس لیے سامان کو اس چیز کے نام پر رکھنا جسے وہ چھوتا ہے فطری ہے۔ یہ عادت اس لمحے مفید رہنا چھوڑ دیتی ہے جب آپ یہ سمجھنے کی کوشش کر رہے ہوں کہ آپ کو کیا بیچا جا رہا ہے۔
کوٹس کا موازنہ کرنے سے پہلے چار چیزیں پوچھیں
کسی بھی دو کوٹیشنز کا موازنہ کرنے سے پہلے یہ پوچھیں۔
اسٹیشن لسٹ طلب کر کے شروع کریں۔ ایک ماڈیول لائن کوٹ میں سٹرنگر، لی اپ، لیمینیٹر، فریمنگ اور ٹیسٹر درج ہوتے ہیں — مکمل ترتیب یہاں ہے — جبکہ ایک سیل لائن کوٹ میں فرنسز، ڈیپوزیشن اور پرنٹنگ درج ہوتی ہیں۔ یہ ایک جواب عام طور پر معاملہ طے کر دیتا ہے۔
اگر یہ نہ ہو، تو پوچھیں کہ عمل کے آغاز میں کیا داخل ہوتا ہے۔ ویفرز کا مطلب سیل مینوفیکچرنگ ہے؛ تیار سیلز کے ڈبے کا مطلب ماڈیول اسمبلی ہے۔ پوچھیں کہ عمارت کیسی لگتی ہے — بھاری بجلی کی فراہمی والا کلین روم کلاس ہال سیل فیب کی طرف اشارہ کرتا ہے، ایک عام صنعتی ہال ماڈیول لائن کی طرف۔ اور پوچھیں کہ پیداوار کس میں ماپی جاتی ہے: فی گھنٹہ ماڈیولز ایک ماڈیول لائن ہے، فی گھنٹہ ویفرز ایک سیل لائن ہے۔
وہ سپلائر جو پہلے سوال کا واضح جواب نہیں دے سکتا اس نے جواب دے دیا ہے۔
عمومی سوالات
کیا سولر پینل صرف بہت سے سولر سیلز ہیں؟ برقی طور پر، ہاں — سیریز میں 60 سے 72 سیلز، یا ہاف کٹ فارمیٹ میں 144۔ جسمانی طور پر یہ ایک مختلف پلانٹ کی مختلف پروڈکٹ ہے۔ سیلز تیار اور گریڈ شدہ پہنچتے ہیں؛ ماڈیول لائن کا کام انہیں آپس میں جوڑنا، انکیپسولیٹ کرنا اور ان کی حفاظت کرنا ہے۔
کیا ایک کمپنی دونوں چلا سکتی ہے؟ کچھ بڑے مینوفیکچررز ایک ہی جگہ پر چلاتے ہیں۔ یہ الگ عمارتیں ہیں الگ سامان اور عام طور پر الگ ٹیموں کے ساتھ، اور زیادہ تر ماڈیول بنانے والے اپنے سیلز ماہر سیل پروڈیوسرز سے خریدتے ہیں۔
میرے سپلائر نے "سولر سیل مشین" کا تخمینہ دیا۔ یہ کس پلانٹ کے لیے ہے؟ عمل چیک کریں۔ اگر یہ ربن سولڈر کرتی ہے، ہاف کٹ لے آؤٹس کے لیے سیل کاٹتی ہے، یا تیار ماڈیولز ٹیسٹ کرتی ہے، تو یہ ماڈیول لائن کا سامان ہے۔
کون زیادہ منافع بخش ہے؟ ماڈیول اسمبلی، جو اعداد و شمار میں دیکھتا ہوں، لیکن فائدہ کیپیٹل کے فرق سے کم ہے۔ ایک ماڈیول لائن کو کم سرمایہ درکار ہوتا ہے اور مہینوں میں پیداوار تک پہنچ جاتی ہے، اس لیے کئی پلانٹس ایک ہی آرڈرز کے لیے مقابلہ کرتے ہیں اور مارجن تنگ رہتے ہیں۔ سیل فیبریکیشن کو بہت زیادہ سرمایہ درکار ہوتا ہے اور چند مالکان کا غلبہ ہوتا ہے، جو قیمتوں کو زیادہ مستحکم رکھتا ہے لیکن بڑی بیلنس شیٹ کے بغیر داخلہ تقریباً ناممکن بنا دیتا ہے۔ کسی بھی صورت میں، استعمال ٹیکنالوجی سے بہت پہلے نتیجہ طے کرتا ہے۔
کیا سیل کی کارکردگی محدود کرتی ہے کہ میرا ماڈیول کیا حاصل کر سکتا ہے؟ ہاں، اور یہ حد اس سے پہلے طے ہو جاتی ہے کہ سیلز آپ تک پہنچیں۔ ایک ماڈیول لائن سیل کی کارکردگی کو محفوظ رکھ سکتی ہے یا کھو سکتی ہے، مائیکرو کریکس، کولڈ سولڈر جوائنٹس یا EVA کے ذریعے جو کبھی مکمل طور پر کراس لنک نہیں ہوتی۔ یہ وہ کارکردگی شامل نہیں کر سکتی جو سیل میں نہیں تھی۔ ایک ماڈیول لائن ایک حد کی حفاظت کرتی ہے جو اس نے بنائی نہیں۔
میرا کوٹیشن سالانہ MW میں ہے۔ کیا یہ موازنہ کے قابل ہے؟ صرف اس صورت میں جب دونوں کوٹس ایک ہی ماڈیول واٹج اور ایک ہی اپ ٹائم مفروضات استعمال کریں۔ پہلے فی گھنٹہ فروخت کے قابل ماڈیولز میں تبدیل کریں، پھر اپنی پروڈکٹ کا واٹج لاگو کریں۔
آگے کیا کریں
اگلی بار جب آپ انکوائری بھیجیں، اس کے اوپر ایک لائن لکھیں: براہ کرم فی اسٹیشن سائیکل ٹائم کے ساتھ مکمل اسٹیشن لسٹ شامل کریں۔ جن سپلائرز کے پاس یہ ہے وہ دو منٹ میں بھیج دیں گے۔ جن کے پاس نہیں ہے وہ اس کے بجائے سالانہ MW کا اعداد و شمار بھیجیں گے۔