PV ربن مواد: تانبے کا کور، سختی اور کوٹنگ
فہرست مضامین
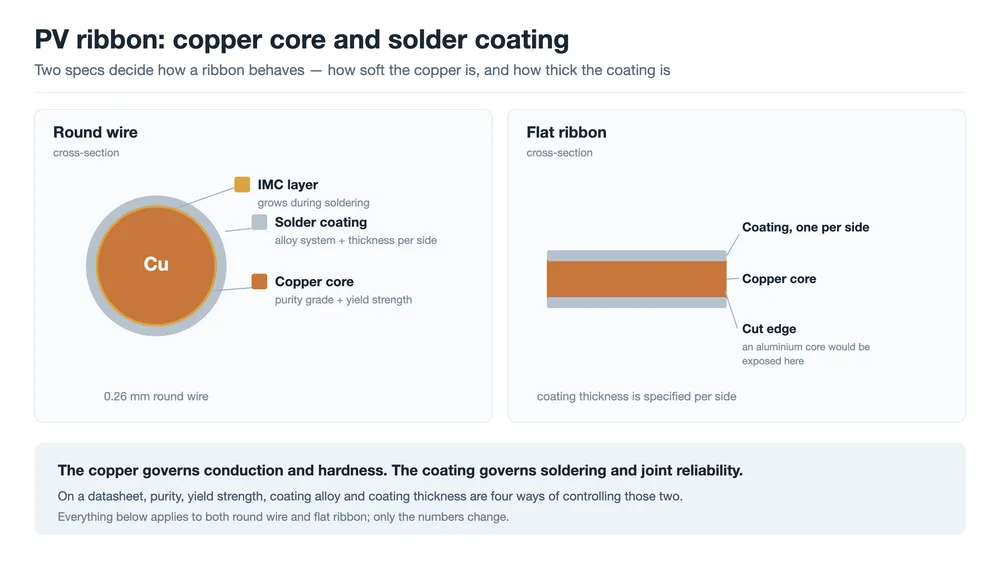
مختصر جواب: پی وی ربن ایک تانبے کا موصل ہے جس پر سولڈر کی کوٹنگ ہوتی ہے، اور دونوں حصے الگ الگ کام کرتے ہیں۔ تانبا کرنٹ لے کر جاتا ہے اور فیصلہ کرتا ہے کہ جوائنٹ ٹھنڈا ہوتے وقت ربن سیل پر کتنا دباؤ منتقل کرتا ہے — یہ کنڈکٹیوٹی کا نہیں بلکہ ییلڈ اسٹرینتھ کا سوال ہے۔ کوٹنگ سولڈر ہے: یہ سولڈرنگ کا درجہ حرارت طے کرتی ہے، چاندی کی گرڈ لائنوں کو تر کرتی ہے اور فیصلہ کرتی ہے کہ جوائنٹ کتنی دیر قائم رہے گا۔ ڈیٹا شیٹ پر چار اعداد و شمار ان دو کاموں کو کنٹرول کرتے ہیں: تانبے کا گریڈ، ییلڈ اسٹرینتھ، کوٹنگ الائے اور کوٹنگ کی موٹائی۔
دو ربنوں کا قطر، کوٹنگ وزن اور اسپول ایک جیسا ہو سکتا ہے۔ انہیں ایک ہی اسٹرینگر سے گزارنے پر ایک ایسے جوائنٹ بناتا ہے جو تھرمل سائیکلنگ برداشت کر لیتے ہیں جبکہ دوسرا کم پل اسٹرینتھ کی بکھری ہوئی اقدار اور بڑھتی ہوئی مائیکرو کریک تعداد پیدا کرتا ہے۔ جب جیومیٹری بالکل یکساں ہو تو جو باقی رہ جاتا ہے وہ میٹیریل ہے۔
یہ مضمون ربن کو کھول کر دکھاتا ہے: تانبے کا سبسٹریٹ کیا حصہ ڈالتا ہے، کوٹنگ کیا حصہ ڈالتی ہے، اور سپلائر ڈیٹا شیٹ پر کون سا پیرامیٹر کس خرابی سے بچاتا ہے۔
تانبا کیوں، اور سختی کنڈکٹیوٹی سے زیادہ کیوں اہم ہے
ربن پر عائد تقاضے ایک دوسرے کے خلاف کام کرتے ہیں۔ اسے سیل کا کرنٹ کم سے کم نقصان کے ساتھ لے کر جانا ہے، قابلِ اعتماد طریقے سے سولڈر قبول کرنا ہے، اتنا نرم رہنا ہے کہ سیل پر بوجھ نہ ڈالے، اور اتنا سستا ہونا ہے کہ ماڈیول کے بل آف میٹیریلز میں گم ہو جائے۔ ممکنہ دھاتوں کو ساتھ ساتھ رکھیں تو دلیل مختصر ہو جاتی ہے۔
| مواد | مزاحمت (µΩ·cm) | کثافت (g/cm³) | پھیلاؤ (10⁻⁶/K) | بنیادی مسئلہ |
|---|---|---|---|---|
| چاندی (Ag) | تقریباً 1.59 | 10.5 | تقریباً 19 | لاگت |
| تانبا (Cu) | تقریباً 1.72 | 8.96 | تقریباً 17 | بھاری؛ قیمت میں اتار چڑھاؤ |
| ایلومینیم (Al) | تقریباً 2.82 | 2.70 | تقریباً 23 | سولڈر کرنا مشکل؛ زیادہ پھیلتا ہے |
| سیلیکان (Si)، حوالہ | — | 2.33 | تقریباً 2.6 | وہ میٹیریل جسے ربن کو نقصان نہیں پہنچانا چاہیے |
چاندی جدول میں ہر چیز سے بہتر کرنٹ گزارتی ہے اور تانبے سے تقریباً سو گنا مہنگی ہے، جس کی وجہ سے یہ ایسے پرزے کے لیے ناقابلِ قبول ہے جسے فی سیل دسویں گرام میں ناپا جاتا ہے۔ ایلومینیم سستا اور ہلکا ہے، لیکن اس کی مزاحمت تقریباً 60% زیادہ ہے، اس کی سطح کا آکسائیڈ روایتی سولڈرنگ کو تقریباً ناممکن بنا دیتا ہے، اور یہ زیادہ پھیلتا ہے۔ تانبا چاروں تقاضوں کا توازن ہے، اور اس کے اعداد و شمار عام ہیں: ایلومینیم سے بھاری، چاندی سے کم کنڈکٹیو، قیمت میں غیر مستحکم۔
ایک سخت خامی سیلیکان کے ساتھ عدم مطابقت ہے۔ تانبا تقریباً 17 × 10⁻⁶/K پر پھیلتا ہے جبکہ سیلیکان تقریباً 2.6 پر، یعنی چھ گنا سے زیادہ۔ تصور کریں کہ پورے سیل پر اس کا کیا مطلب ہے۔ ربن کو 150 °C سے کافی زیادہ درجہ حرارت پر سولڈر کیا جاتا ہے اور پھر کمرے کے درجہ حرارت تک ٹھنڈا ہوتا ہے۔ اس حد میں تانبا تقریباً 0.2% سکڑنا چاہتا ہے؛ اس کے نیچے سیلیکان تقریباً 0.03% سکڑنا چاہتا ہے۔ کچھ نہ کچھ جھکنا پڑے گا، اور سیل دونوں میں زیادہ نازک ہے۔
اسی لیے تانبے کے سبسٹریٹ پر سب سے اہم تفصیل اس کی کنڈکٹیوٹی نہیں ہے۔ یہ ہے کہ اسٹرینگر تک پہنچتے وقت تانبا کتنا نرم ہے۔
تانبے کا سبسٹریٹ: گریڈ، پاکیزگی اور مزاحمت
ربن کا تانبا عام طور پر آکسیجن سے پاک تانبا ہوتا ہے۔ چینی گریڈ نظام میں اس کا مطلب TU1 یا TU2 ہے، جن میں کم از کم تانبے کی مقدار بالترتیب 99.97% اور 99.95% ہے؛ آکسیجن والا متبادل T2 ہے۔ یہی خاندان دیگر جگہوں پر C10100، C10200 اور C11000 کے طور پر ملتے ہیں۔
| گریڈ | تانبے کی مقدار، کم از کم | تقریباً بین الاقوامی مساوی | یہ کیوں مانگا جاتا ہے |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | آکسیجن سے پاک |
| TU2 | 99.95% | C10200 (OF) | آکسیجن سے پاک |
| T2 | 99.90% | C11000 (ETP) | آکسیجن والا |
آکسیجن سے پاک ترجیح کے پیچھے دو عملی وجوہات ہیں۔ پہلی کنڈکٹیوٹی ہے: کم نجاست اور کم آکسیجن مزاحمت کو خالص تانبے کی نظریاتی قدر کے قریب رکھتی ہے۔ دوسری اینیلنگ کا رویہ ہے۔ آکسیجن والے تانبے میں، کسی احیا کرنے والے فرنس ماحول کی ہائیڈروجن دانوں کی حدود پر تانبے کے آکسائیڈ سے تعامل کر سکتی ہے، یہ مسئلہ تجارت میں ہائیڈروجن ایمبرٹلمنٹ یا ہائیڈروجن ڈیزیز کے نام سے جانا جاتا ہے۔ آکسیجن سے پاک تانبا اس سے بچتا ہے، دانے زیادہ یکساں بڑھتے ہیں، اور فرنس سے نکلنے والی نرمی کوائل سے کوائل زیادہ مستقل رہتی ہے۔
دوسری وجہ تجارتی لحاظ سے اہم ہے، کیونکہ یہ فیصلہ کرتی ہے کہ اگلا پروسیس مرحلہ کتنا دہرایا جا سکتا ہے۔ اس سیاق میں پاکیزگی کوئی مارکیٹنگ نعرہ نہیں ہے۔ یہ فرق ہے کہ نام کے مطابق یکساں ربن کی دو کوائلیں اسٹرینگر تک ایک ہی سختی کے ساتھ پہنچتی ہیں یا مختلف سختی کے ساتھ۔
سختی: ورک ہارڈننگ، اینیلنگ اور ییلڈ اسٹرینتھ کی حد
سختی شروع میں مینوفیکچرنگ کا ضمنی اثر ہوتی ہے۔ ڈرائنگ اور رولنگ تانبے کو بگاڑتی ہیں: دانے کام کی سمت میں لمبے ہوتے ہیں، ڈس لوکیشنز جمع ہوتی ہیں، ٹینسائل اسٹرینتھ بڑھتی ہے اور ایلونگیشن کم ہوتی ہے۔ یہی ورک ہارڈننگ ہے، اور اس سے بچا نہیں جا سکتا — ربن کو کسی نہ کسی طرح مطلوبہ سائز تک لانا ہوتا ہے۔
ایسے ورک ہارڈنڈ تانبے کو ماڈیول میں سولڈر کریں تو اوپر بیان کردہ سکڑاؤ بغیر کمی کے سیل تک پہنچتا ہے۔ سیل جھک جاتے ہیں، مائیکرو کریکس نمودار ہوتی ہیں، اور یہ اکثر اسٹرینگر پر نظر نہیں آتیں: پہلا واضح ثبوت لیمینیشن کے بعد لی گئی EL تصویر ہوتی ہے۔
اسی لیے ربن کی پیداوار میں ہمیشہ اینیلنگ کا مرحلہ شامل ہوتا ہے۔ تانبے کو اس کے ری کرسٹلائزیشن درجہ حرارت سے اوپر گرم کیا جاتا ہے، نئے دانے بڑھتے ہیں، اور ورک ہارڈننگ ختم ہو جاتی ہے۔ ییلڈ اسٹرینتھ تیزی سے گرتی ہے، ایلونگیشن بڑھتی ہے، اور سیل تک پہنچنے والا دباؤ اس کے ساتھ کم ہو جاتا ہے۔
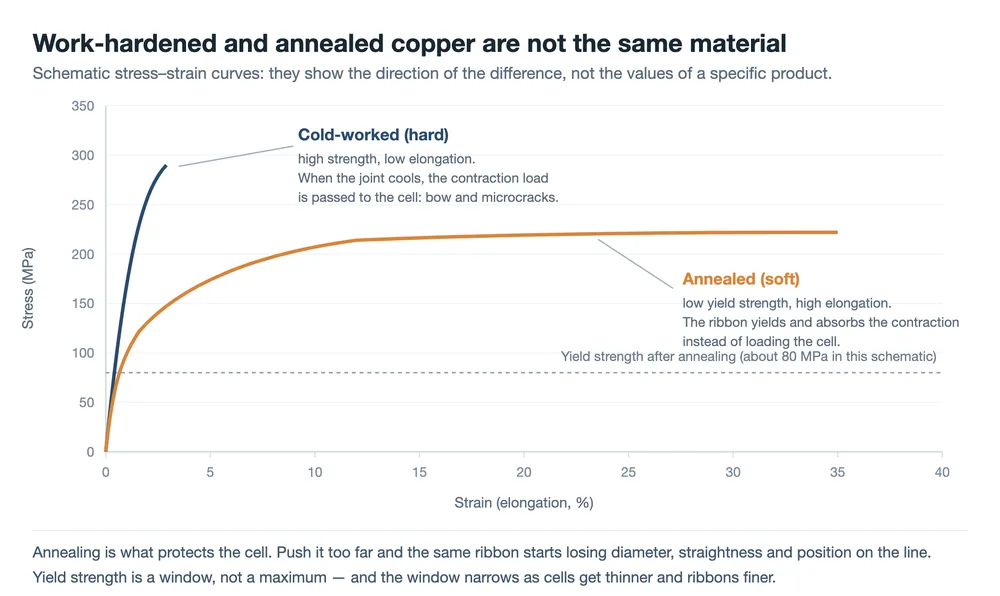
کیا نرم ہونا ہمیشہ بہتر ہوتا ہے، یہ اگلا واضح سوال ہے، اور اس کا جواب نہیں ہے۔ ایک مخصوص yield strength سے نیچے، ماڈیول لائن پر تین چیزیں غلط ہونے لگتی ہیں۔
- stringer میں تناؤ اسے کھینچتا ہے۔ کھنچاؤ کے تحت جھک جانے والی ribbon باہر نکلتے وقت پتلی اور لمبی ہو جاتی ہے، جو غیر مستحکم تار کے قطر اور سیل پر جگہ کی غلطیوں کی صورت میں ظاہر ہوتی ہے۔
- سیدھائی کم ہو جاتی ہے۔ باریک گول تار payoff، threading اور spool کے سفر کے دوران زیادہ آسانی سے مڑتی ہے، اور اس کے ساتھ پوزیشننگ کی درستگی بھی متاثر ہوتی ہے۔
- Lamination اسے بگاڑ دیتی ہے۔ laminator کے دباؤ اور درجہ حرارت کے تحت، بہت نرم ribbon چپٹی ہو جاتی ہے یا سرک جاتی ہے۔
اس لیے yield strength ایک حد سے زیادہ نہیں بلکہ ایک window ہے، اور یہ window تنگ ہوتی جاتی ہے جب سیل پتلے اور ribbon باریک ہوتے ہیں۔ annealing کا درجہ حرارت، لائن کی رفتار اور furnace کی فضا کو اس window کے اندر رکھنا — اور بیچوں کے درمیان انہیں مستقل رکھنا — ribbon کی پیداوار میں بنیادی process صلاحیتوں میں سے ایک ہے۔
تانبے کی ایک اور خاصیت اپنی الگ سطر کی مستحق ہے: سطح کا معیار۔ drawing یا rolling سے رہ جانے والے خروںچ، burrs اور آکسائیڈ کے دھبے coating کو چپکنے کے لیے ناقص سطح اور تار کے گرد بدلتے ہوئے موٹائی دیتے ہیں۔ نتیجہ ایسا جوڑ ہوتا ہے جو ایک طرف اچھی طرح بھرا ہوتا ہے اور دوسری طرف خالی رہ جاتا ہے۔ 0.26 mm کی گول تار پر سطح cross-section کا 6 mm busbar کے مقابلے میں کہیں زیادہ حصہ ہوتی ہے، اس لیے وہی نقص زیادہ مہنگا پڑتا ہے۔
یہ خصوصیات کہاں طے ہوتی ہیں، اور کہاں نقصان پہنچاتی ہیں
Grade، hardness اور coating سب ایک ہی ترتیب سے نکلتے ہیں: casting، حتمی سائز تک drawing یا rolling، annealing، solder pot کے ذریعے tinning، پھر slitting اور spooling۔ دو مراحل طے کرتے ہیں کہ ماڈیول لائن زیادہ تر کیا محسوس کرے گی۔ annealing کا مرحلہ yield strength اور elongation طے کرتا ہے؛ tinning کا مرحلہ coating کی ترکیب، موٹائی اور یکسانیت طے کرتا ہے۔ جو coil کسی بھی مرحلے پر بہک جائے وہ ایسی ribbon پیدا کرتی ہے جو بصری معائنہ پاس کر کے آگے کہیں ناکام ہو جاتی ہے۔
سامان کی طرف، یہی ترتیب وہ ہے جس کے گرد ایک PV ribbon wire drawing and tinning line بنائی جاتی ہے، اور busbar ribbon انہی مراحل سے ایک drawing, rolling and tinning lineپر گزرتی ہے۔ آگے کی طرف، یہ خصوصیات مختلف جگہوں پر اثر ڈالتی ہیں۔
- The stringer تناؤ لگاتا ہے اور ribbon رکھتا ہے۔ بہت نرم ہونا پہلے ظاہر ہوتا ہے، قطر کے بہاؤ اور جگہ کی غلطی کی صورت میں؛ بہت سخت ہونا بعد میں ظاہر ہوتا ہے، سیل کے جھکاؤ اور microcracks کی صورت میں۔ MBB tabber stringer وہ جگہ ہے جہاں ہر اس سیل کے لیے یہ توازن طے ہوتا ہے جسے یہ چھوتا ہے۔
- Layup and lamination دباؤ اور حرارت لگاتے ہیں، اور بہت کم yield strength والی ribbon چپٹی ہو جاتی ہے یا سرک جاتی ہے۔
- The busbar and welding stations ribbon کو ribbon سے جوڑتے ہیں، جہاں coating alloy اور flux طے کرتے ہیں کہ دوسرا جوڑ کیسے بنتا ہے۔ اس عمل کی مزید تفصیل busbar welding machine.
- پر اس نوٹ میں بیان کی گئی ہے Thermal cycling and damp heat
وہ واحد جگہیں ہیں جہاں alloy کے انتخاب کا طویل مدتی نتیجہ نظر آتا ہے، اسی لیے سرٹیفکیٹ کی اہمیت اس ٹیسٹ رپورٹ سے کم ہے جو اس کے پیچھے ہے۔
incoming inspection کے لیے ایک عملی پہلو ہے، چاہے کوئی کمپنی ribbon بناتی ہو یا خریدتی ہو۔ yield strength اور elongation، coating کی موٹائی اور اس کی یکسانیت، سطح کی حالت اور سیدھائی — سب فی lot جانچنے کے قابل ہیں۔ lamination کے بعد EL تصویر میں وہی نقص تلاش کرنے کی لاگت کے مقابلے میں ہر ایک کی پیمائش سستی ہے۔
Coating Alloys: چار نظام اور ہر ایک کیا کچھ قربان کرتا ہے
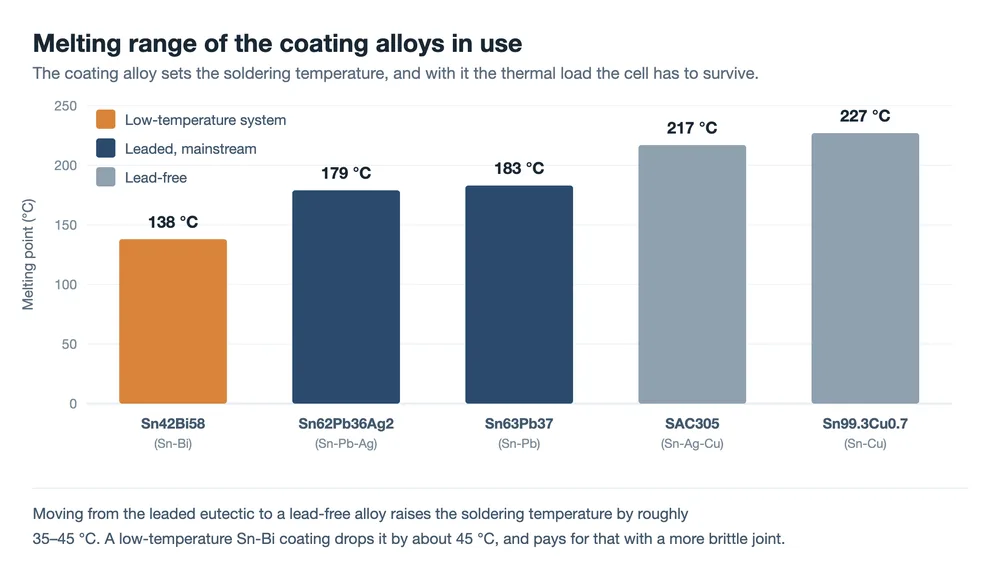
PV ribbon پر استعمال ہونے والے coating alloys کے melting points Sn63Pb37 (tin-lead)۔
کلاسیکی eutectic، جو تقریباً 183 °C پر پگھلتا ہے۔ یہ اچھی طرح تر کرتا ہے، وسیع process window برداشت کرتا ہے، کم لاگت آتا ہے اور tin whiskers کا مقابلہ کرتا ہے۔ یہ روایتی سیلز کے لیے مرکزی coating بنا ہوا ہے۔ Sn62Pb36Ag2 (tin-lead-silver)۔
تھوڑی سی چاندی کی افزودگی melting point کو معمولی کم کرتی ہے اور، زیادہ مفید طور پر، gridlines سے چاندی کے پگھلے ہوئے solder میں گھلنے کو دباتی ہے۔ soldering کے دوران gridline سے کم چاندی کھائی جاتی ہے، اور اسی وجہ سے جوڑ مضبوط ہوتا ہے۔ Sn42Bi58 (tin-bismuth)۔
تقریباً 138 °C پر کم درجہ حرارت کا eutectic، ان سیل اقسام کے لیے استعمال ہوتا ہے جو کم حرارت برداشت کرتی ہیں، جیسے heterojunction سیل، اور ان پتلے wafers کے لیے جو thermal stress کے لیے حساس ہیں۔ Bismuth ٹوٹنے والا ہے، alloy کم موصل ہے، اور جوڑ کے fatigue رویے کی تصدیق کرنی پڑتی ہے، فرض نہیں کرنی چاہیے۔ Lead-free (SAC305، SnCu اور متعلقہ)۔
| یہ ماحولیاتی تقاضے پورے کرتا ہے، عام طور پر 217 °C سے اوپر melting points پر۔ زیادہ soldering درجہ حرارت کا مطلب سیل میں زیادہ thermal stress اور تنگ process window ہے۔ | Coating | یہ کہاں فٹ ہوتی ہے | Melting point |
|---|---|---|---|
| اس کی کیا قیمت ہے | Sn63Pb37 | تقریباً 183 °C | روایتی سیل؛ ڈیفالٹ |
| کچھ منڈیوں میں سیسے کی موجودگی اسے خارج کر دیتی ہے | Sn62Pb36Ag2 | تقریباً 179 °C | جہاں gridline کی چاندی کا گھلنا اہم ہو |
| زیادہ مواد کی لاگت | Sn42Bi58 | تقریباً 138 °C | HJT اور حرارت کے لیے حساس پتلے سیل |
| ٹوٹنے والا جوڑ، زیادہ resistivity، fatigue کی جانچ ضروری | SAC305، SnCu | تقریباً 217 – 227 °C | Lead-free تقاضے |
لیڈڈ رِبن اب بھی مرکزی دھارے میں کیوں ہے، یہ صرف کارکردگی اور لاگت کا سوال نہیں۔ یورپی RoHS برقی اور الیکٹرانک آلات میں سیسے کو محدود کرتا ہے، لیکن PV ماڈیولز طویل عرصے سے اس کے دائرہ کار سے باہر رہے ہیں اور زندگی کے اختتام پر بنیادی طور پر WEEE کے راستے سے نمٹائے جاتے ہیں۔ پھر بھی کچھ صارفین اور منڈیاں لیڈ فری کی شرط رکھتی ہیں، اس لیے عمل کی صلاحیت کی ضرورت ہے چاہے طے شدہ معیار لیڈڈ ہو۔
ملاوٹ کا انتخاب تنہا نہیں کھڑا ہوتا۔ کم درجہ حرارت والی رِبن کے ساتھ کم درجہ حرارت والی سولڈرنگ پتلی سیل پر حرارتی بوجھ کو کم کرتی ہے، لیکن حرارتی چکروں کے تحت اس جوڑ کا رویہ TC ٹیسٹنگ سے تصدیق کرنا ضروری ہے؛ ابتدائی پل طاقت اس بارے میں کچھ نہیں بتاتی۔ فلوکس اسی فیصلے کا حصہ ہے، کیونکہ یہی سولڈرنگ کے لمحے آکسائیڈز کو صاف کرتا ہے تاکہ سولڈر گیلا ہو کر پھیل سکے۔ کوٹنگ بدلیں تو فلوکس کی فعالیت اور تشکیل بھی عام طور پر اس کے ساتھ بدلنی پڑتی ہے۔ دونوں کی اہلیت ایک ساتھ ہوتی ہے، الگ الگ نہیں۔
بین الڈھاتی مرکبات: سولڈر جوڑ میں سست متغیر
سولڈرنگ پگھلنے اور جم جانے جیسی لگتی ہے، لیکن انٹرفیس کیمسٹری ہے۔ کوٹنگ کا ٹن نیچے کے تانبے اور گرڈ لائنوں میں موجود چاندی کے ساتھ ردِعمل کرتا ہے، اور سرحد پر بین الڈھاتی مرکب کی تہیں بناتا ہے: تانبا-ٹن اور چاندی-ٹن کے مراحل۔ ایک پتلی، مسلسل بین الڈھاتی تہہ ہی جوڑ کو دو سطحوں کے رابطے کے بجائے دھاتی بندھن بناتی ہے، اور اس کی موجودگی اچھی علامت ہے۔
پیچیدگی یہ ہے کہ سولڈر جم جانے پر ردِعمل رکتا نہیں۔ تہہ آہستہ آہستہ موٹی ہوتی جاتی ہے، زیادہ درجہ حرارت پر تیز تر اور ماڈیول کی سروس لائف کے دوران۔ بین الڈھاتی مرکبات سخت اور بھربھرے ہوتے ہیں، اور تہہ موٹی ہو جانے پر انٹرفیس دراڑ کا راستہ بن جاتا ہے: حرارتی چکروں کے تحت جوڑ بگڑنے کے بجائے مرکب کی تہہ کے ساتھ ناکام ہوتا ہے۔
اسی لیے یکساں ابتدائی پل طاقت والی دو رِبنز بڑھاپے کے بعد مختلف دکھ سکتی ہیں۔ ترسیل کے دن ناپی گئی پل طاقت پائیداری کا نتیجہ نہیں بلکہ نقطۂ آغاز ہے، اور کوٹنگ کی کوئی بھی تبدیلی اس کے بعد آنے والے حرارتی چکر کے ڈیٹا کے ساتھ پڑھنی چاہیے۔
کوٹنگ کی موٹائی: قطعے کا وہ حصہ جو کرنٹ نہیں گزارتا
ایک حقیقت نظر انداز کرنا آسان ہے: کوٹنگ ملاوٹ کی مزاحمت اس تانبے سے تقریباً دس سے بیس گنا زیادہ ہے جسے یہ ڈھانپتی ہے۔
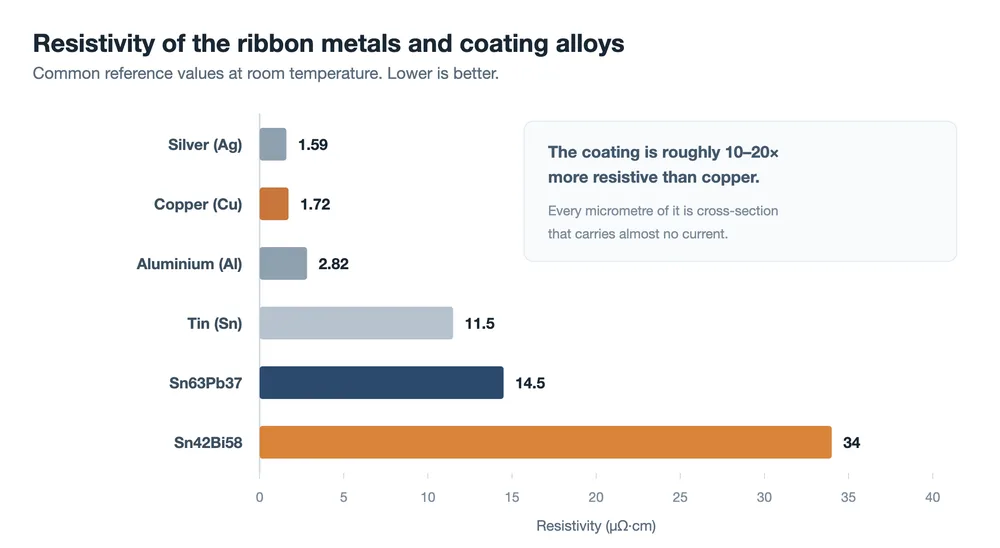
لہٰذا کوٹنگ سولڈر ہے اور کنڈکٹر کا تقریباً کوئی حصہ نہیں، پھر بھی قطعے میں جگہ لیتی ہے۔ 0.26 mm گول تار لیں جس کے ہر طرف 15 µm کوٹنگ ہو۔ تانبے کا مرکزہ پھر صرف تقریباً 0.23 mm چوڑا رہتا ہے، اور قطعے میں اس کا حصہ تقریباً 78% ہے۔ باقی 22% برقی لحاظ سے صرف ساتھ چل رہا ہے۔
رِبن جتنی باریک، یہ بات اتنی ہی اہم۔ 0.18 mm گول تار پر وہی 15 µm کوٹنگ تانبے کے مرکزے کو قطعے کا تقریباً 70% چھوڑتی ہے۔ یہی حساسیت ایک وجہ ہے کہ بس بار کے بغیر سیل ڈیزائنوں کے ساتھ استعمال ہونے والی انتہائی باریک رِبنز سخت کوٹنگ رواداری کے ساتھ مقرر کی جاتی ہیں: کوٹنگ سے چند مائیکرو میٹر چھیلنا سب سے سستا کنڈکٹو قطعہ ہے جو کسی کو مل سکتا ہے۔
باریک ہونا بھی خود بخود بہتر نہیں۔
- بہت پتلی اور جوڑ بھرنے کے لیے کافی سولڈر نہیں۔ پل طاقت گرتی ہے، اور ذخیرہ کرنے کے بعد مزید گرتی ہے، کیونکہ آکسائیڈ شدہ کوٹنگ کم آسانی سے گیلی ہوتی ہے۔
- بہت موٹی اور زائد سولڈر گیندوں یا پلوں کی صورت میں باہر نکل آتا ہے، مواد قطعے کے ایسے حصے پر خرچ ہوتا ہے جو کرنٹ نہیں گزارتا، اور ظاہری شکل اور موصلیت متاثر ہو سکتی ہے۔
- غیر یکساں اکثر تینوں میں بدترین ہے۔ گول تار پر غیر مرکزی کوٹنگ، یا چپٹی رِبن پر ایک رخ دوسرے سے زیادہ موٹی، ایسا جوڑ بناتی ہے جو ایک طرف اچھی طرح بھرا اور دوسری طرف خالی ہوتا ہے، اور ایک ہی ماڈیول میں پل طاقت کا وسیع انتشار پیدا کرتی ہے۔
اس لیے کوٹنگ کی تفصیل میں اوسط موٹائی، رواداری اور یکسانیت کی شرط بیان کرنا ضروری ہے۔ ذخیرہ کرنے کے حالات اور شیلف لائف اسی گفتگو کا حصہ ہیں، کیونکہ کوٹنگ وقت کے ساتھ آکسائیڈ ہوتی ہے اور سولڈر ایبلٹی اس کے ساتھ گرتی ہے۔
لاگت میں کمی: تانبے سے مڑھا ایلومینیم، پتلی رِبن، کم چاندی والی کوٹنگز
رِبن کی قیمت بنیادی طور پر تانبے کی قیمت جمع پروسیسنگ فیس ہے، جس سے دھات غالب متغیر بن جاتی ہے۔ ایک مثال کا حساب: 144 نصف سیلز اور سولہ 0.26 mm گول رِبنز والا 182 mm ماڈیول تقریباً 0.27 kg تانبا رکھتا ہے، جس میں سے تقریباً 0.21 kg انٹرکنیکٹ رِبن میں اور 0.06 kg بس بار میں۔ ستمبر 2026 کی شنگھائی اسپاٹ قیمت تقریباً CNY 110,000 فی ٹن پر، یہ پروسیسنگ سے پہلے تقریباً CNY 30 فی ماڈیول، یا تقریباً CNY 0.05 فی واٹ ہے۔ تانبے کی قیمت میں ہر CNY 10,000 فی ٹن کی حرکت ماڈیول کو تقریباً CNY 2.7 ہلاتی ہے۔
اس حساب سے تین راستے نکلتے ہیں۔
تانبے سے مڑھا ایلومینیم۔ تانبے کی تہہ والا ایلومینیم مرکزہ تانبے کی سولڈر ایبلٹی کا بڑا حصہ اور ایلومینیم کے وزن اور لاگت کے فائدے کا زیادہ تر حصہ برقرار رکھتا ہے۔ حجم کے لحاظ سے 15% تانبا اور یکساں مزاحمت پر، اندازہ شدہ تبادلہ یہ ہے: قطر تقریباً 21% بڑا، وزن تانبے کا تقریباً 60%، اور خام مال کی لاگت تقریباً 30%۔
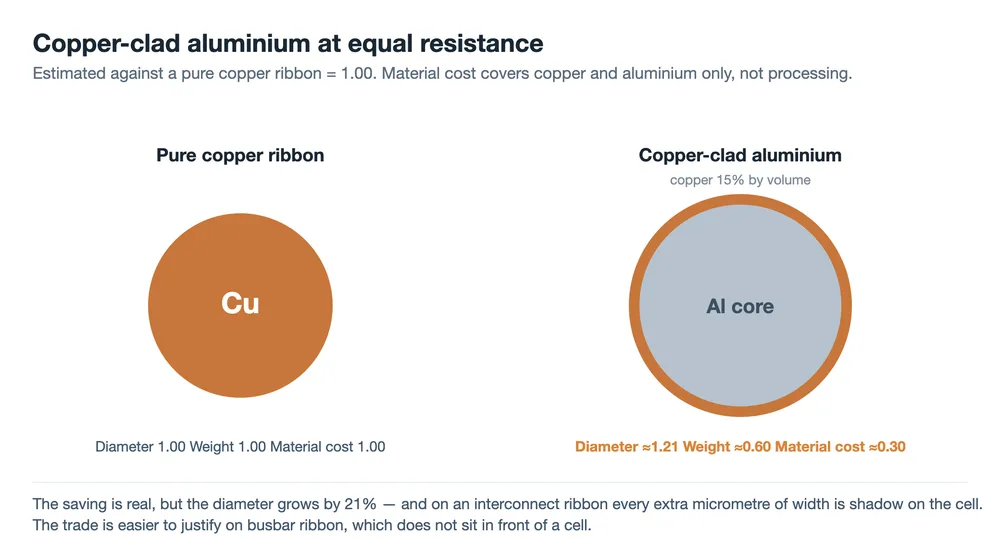
قطر ہی اصل مسئلہ ہے۔ انٹرکنیکٹ رِبن پر اضافی چوڑائی سیل کے سامنے آ کر اسے سایہ کرتی ہے، جو فائدے کا کچھ حصہ واپس لے لیتی ہے۔ تانبے سے مڑھا ایلومینیم بلا ترمیم متبادل بننے سے پہلے تین مزید سوالوں کے جواب درکار ہیں: تانبا-ایلومینیم انٹرفیس کتنا مضبوط اور کتنا مستحکم ہے، کیونکہ اسے توڑنے والا حرارتی چکر مزاحمت بڑھاتا ہے؛ کٹے ہوئے سرے پر کیا ہوتا ہے، جہاں ایلومینیم کا مرکزہ نم گرمی کے سامنے آ کر تانبا-ایلومینیم گیلوانک جوڑا بناتا ہے؛ اور قطعہ باریک ہونے پر ایلومینیم کی کم طاقت اور تھکاوٹ مزاحمت کیسا رویہ دکھاتی ہے۔ اب تک کے شواہد کے مطابق بس بار رِبن آسان داخلہ نقطہ ہے، کیونکہ یہ سائز کے لحاظ سے نازک نہیں اور کسی چیز کو سایہ نہیں کرتی۔ انٹرکنیکٹ رِبن کے لیے طاقت، بھروسے اور لاگت کا حساب ٹھیک سے کرنا ضروری ہے۔
پتلی اور باریک رِبن۔ قطعہ کم کرنا تانبے کو براہ راست گھٹاتا ہے اور یہ باریک گول تار کی طرف حرکت ہی کی سمت ہے۔ حد مزاحمت کا نقصان ہے، جو سیل کے گرڈ لائن ڈیزائن سے طے ہوتا ہے۔
کم چاندی یا چاندی سے پاک کوٹنگز۔ چاندی کوٹنگ کا چھوٹا حصہ ہے اور چاندی کی قیمت زیادہ ہونے پر حقیقی لاگت ہے۔ جہاں بھروسے کی شرط اجازت دے وہاں SnPbAg کو SnPb سے بدلنا سیدھی بچت ہے۔
| سمت | بچت | بنیادی لاگت یا خطرہ |
|---|---|---|
| تانبے سے ملبوس ایلومینیم | بڑا: خام مال کی لاگت تقریباً 30% تک کم | قطر 21% بڑھ گیا اور اس کے ساتھ شیڈنگ؛ انٹرفیس اور سنکنرن کے خطرات |
| پتلی، باریک ربن | درمیانہ: سیل کے ڈیزائن پر منحصر ہے | زیادہ مزاحمتی نقصان؛ گرڈ لائن لے آؤٹ کی وجہ سے محدود |
| کم چاندی یا چاندی سے پاک کوٹنگ | چھوٹا سے درمیانہ: چاندی کی قیمت کے ساتھ چلتا ہے | جوائنٹ کی مضبوطی اور بھروسے کی دوبارہ تصدیق ضروری ہے |
بچت صرف اسی صورت میں شمار ہوتی ہے جب وہ بجلی کے نقصان اور بھروسے کے خطرے سے بچ جائے۔ ربن پر، مواد کی لاگت اور نظام کی کارکردگی کا حساب ایک ساتھ لگانا پڑتا ہے، اسی لیے ایک ہی متبادل بس بار پر واضح طور پر درست اور انٹرکنیکٹ تار پر واضح طور پر غلط ہو سکتا ہے۔
ربن ڈیٹا شیٹ کیسے پڑھیں
دو حصوں والا ماڈل سامنے ہو تو ڈیٹا شیٹ مختلف انداز میں پڑھی جاتی ہے۔ ہر پیرامیٹر کسی مخصوص ناکامی کے طریقے کا جواب ہے۔
| پیرامیٹر | یہ کس چیز کو کنٹرول کرتا ہے | کیا پوچھنا ہے |
|---|---|---|
| تانبے کا گریڈ (TU1، TU2، T2) | مزاحمیت، اور اینیلنگ مرحلہ کتنا قابلِ تکرار ہے | کیا ہر لاٹ کے لیے تجزیے کا سرٹیفکیٹ ہے؟ |
| ییلڈ اسٹرینتھ اور لمبا ہونا | سولڈرنگ کے بعد سیل پر دباؤ بمقابلہ لائن پر ہینڈلنگ | کون سا ٹیسٹ طریقہ، اور رواداری کی حد کیا ہے؟ |
| کوٹنگ کا مرکب | سولڈرنگ کا درجہ حرارت اور جوائنٹ کی پائیداری | سیسہ والا یا سیسہ سے پاک، اور اس کے پیچھے کون سا بھروسے کا ڈیٹا ہے؟ |
| کوٹنگ کی موٹائی، فی طرف | سولڈر کا حجم بمقابلہ وہ حصہ جو کرنٹ نہیں گزارتا | اوسط، رواداری، اور یکسانیت کیسے ناپی جاتی ہے؟ |
| سطح اور سیدھ | کوٹنگ کی چپک اور اسٹرنگر پر جگہ کی درستگی | کیا کیمبر مقرر ہے، اور سطح کا معائنہ کیسے ہوتا ہے؟ |
| شیلف لائف اور پیکنگ | ذخیرے کے بعد سولڈرنگ کی صلاحیت | تاریخ کا کوڈ، مہربند پیکنگ، ذخیرے کے حالات |
آخری قطار وہی ہے جو خریداری کی تفصیلات میں اکثر غائب ہوتی ہے، اور وہی ہے جو کسی ایسی لائن پر پل اسٹرینتھ میں اچانک کمی کی سب سے زیادہ ممکنہ وجہ ہوتی ہے جہاں اور کچھ نہیں بدلا۔
عمومی سوالات
PV ربن کس چیز سے بنتا ہے؟
آکسیجن سے پاک تانبے کا مرکزہ جس پر سولڈر کی پتلی کوٹنگ ہوتی ہے، گول تار پر عام طور پر فی طرف تقریباً 15 µm۔ کوٹنگ چار قسموں میں سے ایک ہوتی ہے: ٹن-سیسہ، ٹن-سیسہ-چاندی، کم درجہ حرارت کے عمل کے لیے ٹن-بسمتھ، یا سیسہ سے پاک مرکب۔ TU1 اور TU2 جیسے تانبے کے گریڈ عام ہیں، اور آکسیجن کی مقدار اتنی کم ہوتی ہے کہ مزاحمیت اور اینیلنگ کا رویہ قابلِ پیش گوئی رہے۔
تانبے پر سولڈر کی کوٹنگ آخر کیوں؟
کیونکہ سولڈرنگ کی صلاحیت ہی کوٹنگ کا پورا کام ہے۔ تانبا زنگ کھاتا ہے، اور صاف تانبا بھی وہ چیز نہیں جو چاندی کی گرڈ لائنوں کو تر کرے اور جوائنٹ بنائے۔ کوٹنگ اسٹرنگنگ کے دوران پگھلتی ہے، سیل کی دھاتی تہہ کو تر کرتی ہے اور سولڈر جوائنٹ کی صورت میں جم جاتی ہے۔ ننگی تانبے کی ربن کرنٹ بخوبی گزارتی مگر سیل سے جڑ نہ پاتی۔
کیا نرم ربن کا مطلب ہمیشہ سیل پر کم دباؤ ہوتا ہے؟
سیل کے لیے، ہاں: سلیکون تک کم دباؤ پہنچتا ہے۔ لائن کے لیے، نہیں۔ ایک مخصوص ییلڈ اسٹرینتھ سے نیچے ربن اسٹرنگر کے تناؤ میں کھنچتی ہے اور قطر کا استحکام، سیدھ اور جگہ کی درستگی کھو دیتی ہے، اور لیمینیٹر میں زیادہ آسانی سے بگڑتی ہے۔ ییلڈ اسٹرینتھ ایک حد کے طور پر مقرر ہوتی ہے، اور پتلی سیلوں اور باریک گول تار کے لیے یہ حد تنگ تر ہوتی ہے۔
کیا سیسہ سے پاک ربن لازمی ہے؟
ہر جگہ نہیں۔ یورپی RoHS نے طویل عرصے سے PV ماڈیولز کو اپنے دائرے سے باہر رکھا ہے، اور یورپ میں زندگی کے آخر کے ماڈیولز زیادہ تر WEEE کے ذریعے نمٹائے جاتے ہیں۔ اس لیے بہت سے منصوبے اب بھی سیسہ والی کوٹنگ استعمال کرتے ہیں، مگر بڑھتی ہوئی تعداد میں صارفین اور منڈیاں سیسہ سے پاک کی شرط رکھتی ہیں۔ اس کا سودا سولڈرنگ کے درجہ حرارت میں تقریباً 35 سے 45 °C اضافہ ہے، جو سیسہ والے یوٹیکٹک سے زیادہ ہے، یعنی سیل میں زیادہ حرارتی بوجھ اور عمل کی تنگ تر حد۔
تانبے سے ملبوس ایلومینیم ربن کس لیے استعمال ہوتی ہے؟
پہلے بس بار ربن۔ تانبے کو تانبے سے ملبوس ایلومینیم موصل سے بدلنے پر برابر مزاحمیت پر قطر تقریباً 21% بڑھ جاتا ہے، اور چوڑی انٹرکنیکٹ ربن سیل کو شیڈ کرتی ہے۔ بس بار ربن سیل کے سامنے نہیں ہوتی، جس سے یہ اعتراض ختم ہو جاتا ہے۔ انٹرکنیکٹ کے استعمال میں حرارتی چکروں کے تحت انٹرفیس کے استحکام اور گیلوانک سنکنرن کے بارے میں بھی جواب دینا پڑتا ہے جہاں کٹے سرے پر ایلومینیم کا مرکزہ کھلا ہو۔
آمدی معائنے میں کیا چیک کرنا چاہیے؟
ہر لاٹ پر ییلڈ اسٹرینتھ اور لمبا ہونا، کوٹنگ کی موٹائی اور اس کی یکسانیت، سیدھ یا کیمبر، سطح کی حالت، اس ذخیرے کی مدت کے بعد سولڈرنگ کی صلاحیت جو پلانٹ واقعی استعمال کرتا ہے، اور پیکنگ پر تاریخ کا کوڈ۔ یہ سب مال کی وصولی پر جانچنا بعد میں EL تصاویر میں پکڑنے سے سستا ہے، جہاں وہی نقص پہلے ہی ماڈیول میں لیمینیٹ ہو چکا ہوتا ہے۔
حتمی خیالات
تانبا کرنٹ گزارتا ہے، اور تانبے کی سختی طے کرتی ہے کہ سولڈرنگ کا کتنا دباؤ سیل تک پہنچے۔ کوٹنگ سولڈر کرتی ہے، اور کوٹنگ طے کرتی ہے کہ جوائنٹ کتنی دیر چلے۔ ربن کی تفصیلات کا تقریباً ہر عدد ان دو کاموں میں سے ایک کو کنٹرول کرنے کا طریقہ ہے، اور یہ جاننا کہ کوئی پیرامیٹر کس کام سے تعلق رکھتا ہے بتا دیتا ہے کہ وہ کس چیز سے بچا رہا ہے۔ ماڈیول لائن کے لیے عملی بات اس سے بھی مختصر ہے: جب پل اسٹرینتھ، مائیکرو کریک کی گنتی یا جگہ کی درستگی بدلے، تو جواب عموماً مشین کی سیٹنگز میں نہیں بلکہ مواد میں ہوتا ہے۔
مزاحمیت، کثافت، پھیلاؤ کا گتانک اور نقطۂ گلاؤ کی قدریں عام حوالہ جاتی اعداد ہیں اور ماخذ کے لحاظ سے قدرے مختلف ہوتی ہیں۔ تانبے کی کھپت اور لاگت کے اعداد ایک مثال کے طور پر حساب ہیں جو 182 mm، 144 نصف سیل ماڈیول پر سولہ 0.26 mm گول ربنوں اور ستمبر 2026 کی شنگھائی تانبے کی اسپاٹ قیمت پر مبنی ہیں؛ ان میں پروسیسنگ کی لاگت شامل نہیں اور یہ منڈی کے ساتھ بدلیں گے۔ کوٹنگ کی موٹائی کے اعداد مثالیں ہیں۔ گریڈ کے نام اور رواداریاں GB/T 5231 اور سپلائر کے اپنے تجزیے کے سرٹیفکیٹ کے مطابق تصدیق کریں۔
متعلقہ: PV ربن کیا کرتا ہے: تین کام، ایک سمجھوتہ مواد سے پیچھے ہٹ کر پوچھتا ہے کہ ماڈیول میں ربن سے اصل میں کیا کام لیا جا رہا ہے۔
متعلقہ: پی وی ربن کیسے بنتی ہے: ڈرائنگ، اینیلنگ اور ٹننگ تانبے اور کوٹنگ کے سوالات کو مواد کے انتخاب میں مزید آگے لے جاتا ہے۔