پی وی ماڈیول کی قابل اعتمادی کے ٹیسٹ: مکمل فہرست، ہر ایک کیا توڑتا ہے، اور آپ اندرونِ خانہ کیا چلا سکتے ہیں
فہرست مضامین
PV ماڈیول قابل اعتمادی ٹیسٹنگ تیز رفتار ٹیسٹوں کی ایک مقررہ فہرست تک محدود ہے، ہر ایک ماڈیول کے ایک مخصوص حصے کو توڑنے کے لیے ڈیزائن کیا گیا ہے، اور ہر ایک کو انہی چار پیمائشوں کے ذریعے پڑھا جاتا ہے: IV پاور، الیکٹرو لومینیسینس، بصری معائنہ اور انسولیشن ریزسٹنس۔ IEC 61215 قابلیت کی بنیادی لائن طے کرتا ہے؛ کسٹمر کی تفصیلات اور PVEL جیسے تیسرے فریق کے پروگرام اس کے اوپر شدت کا اضافہ کرتے ہیں۔ ذیل میں مکمل ٹیسٹ فہرست ہے، ہر ٹیسٹ دراصل کیا تباہ کرنے کی کوشش کر رہا ہے، اور ماڈیول کا کون سا رخ — سیل یا لیمینیٹ — عام طور پر پہلے ناکام ہوتا ہے۔
پہلے یہ پڑھیں: مخففات معیاری نہیں ہیں
جدولوں سے پہلے، ایک انتباہ جو خریداری کے اجلاسوں میں بہت سی الجھن بچاتا ہے۔ ان ٹیسٹوں کے لیے صنعت کا شارٹ ہینڈ متضاد طور پر استعمال ہوتا ہے، اور اس کا کچھ حصہ اس معیار سے متصادم ہے جس کا وہ حوالہ دینے کا دعویٰ کرتا ہے۔
IEC 61215-2 اپنے طریقہ کار کو MQT آئٹمز کے طور پر شمار کرتا ہے۔ متعلقہ آئٹمز یہ ہیں:
| IEC 61215-2 طریقہ کار | MQT نمبر |
|---|---|
| ہاٹ اسپاٹ برداشت ٹیسٹ | MQT 09 |
| تھرمل سائیکلنگ ٹیسٹ | MQT 11 |
| ہیومڈیٹی فریز ٹیسٹ | MQT 12 |
| ڈیمپ ہیٹ ٹیسٹ | MQT 13 |
| ویٹ لیکیج کرنٹ ٹیسٹ | MQT 15 |
| مکینیکل لوڈ ٹیسٹ | MQT 16 |
| اولے ٹیسٹ | MQT 17 |
| بائی پاس ڈایوڈ تھرمل ٹیسٹ | MQT 18 |
اب اس کا موازنہ کریں کہ یہی ٹیسٹ کوٹیشن پیکجز اور اندرونی رپورٹس میں عام طور پر کیسے لکھے جاتے ہیں:
- HF معمول کے مطابق اولےکے معنی میں استعمال ہوتا ہے۔ IEC 61215 میں، HF ہیومڈیٹی فریز سائیکل (MQT 12) ہے۔ اولے کا اثر MQT 17 ہے اور اس کا کوئی HF عہدہ نہیں ہے۔
- DH کبھی کبھی فریز مرحلے کے ساتھ ڈیمپ ہیٹکے معنی میں استعمال ہوتا ہے۔ ڈیمپ ہیٹ MQT 13 ہے؛ فریز مرحلہ الگ ہیومڈیٹی فریز ٹیسٹ (MQT 12) ہے۔
- HS دونوں ہاٹ اسپاٹ اور اورہیومڈیٹی سوک
کے لیے استعمال ہوتا ہے، اور ہیومڈیٹی سوک IEC 61215 کے طریقہ کار کا نام بالکل نہیں ہے — معیار کا ڈیمپ ہیٹ طریقہ کار DH ہے۔ اس میں سے کچھ بھی لفظی نکتہ چینی نہیں ہے۔ اگر آپ کی ٹیسٹ تفصیلات HF کہتی ہیں اور آپ کا سپلائر اسے ہیومڈیٹی فریز پڑھتا ہے جبکہ آپ کا کسٹمر اسے اولے پڑھتا ہے، تو آپ فرق قابلیت کی رپورٹ میں دریافت کریں گے، کوٹیشن میں نہیں۔
مخفف نہیں، MQT نمبر لکھیں۔
| قابلیت کے ٹیسٹ | ٹیسٹ | یہ کیا نقل کرتا ہے | عام شدت |
|---|---|---|---|
| IEC حوالہ | تھرمل سائیکلنگ (TC) | دن رات اور موسمی درجہ حرارت کے اتار چڑھاؤ | MQT 11 |
| −40 °C سے +85 °C؛ قابلیت کے لیے 200 سائیکل، اسکریننگ کے لیے 50 | ہیومڈیٹی فریز (HF) | نمی کی موجودگی میں فریز تھاو | MQT 12 |
| سائیکلک، ڈیمپ نمائش کے بعد فریز مرحلے کے ساتھ | ڈیمپ ہیٹ (DH) | گرم، مرطوب ساحلی یا استوائی آب و ہوا | MQT 13 |
| 85 °C / 85 %RH 1,000 h کے لیے؛ کسٹمر اکثر 2,000 h تک بڑھاتے ہیں | ہاٹ اسپاٹ برداشت | جزوی شیڈنگ ایک سیل کو ریورس بائس میں مجبور کرتی ہے | MQT 09 |
| ایک سیل جزوی طور پر 1 سورج پر 5 h کے لیے شیڈڈ | اولے کا اثر | برف سے مکینیکل اثر | MQT 17 |
| مقررہ اثر پوائنٹس پر مخصوص آئس بال ماس اور رفتار | مکینیکل لوڈ | لیمینیٹ پر ہوا اور برف کا دباؤ | MQT 16 |
| یکساں لوڈ، عام طور پر 2,400 Pa یا زیادہ، آگے اور پیچھے | UV پری کنڈیشننگ | سالوں کی بالائے بنفشی نمائش | مقررہ UV خوراک، بائی فیشل کے لیے آگے اور پیچھے |
| IEC 61215-2 | ویٹ لیکیج کرنٹ | گیلے حالات میں انسولیشن کی سالمیت | MQT 15 |
| ماڈیول کو گیلا کر کے ناپی گئی انسولیشن ریزسٹنس | بائی پاس ڈایوڈ تھرمل | مسلسل بائی پاس کرنٹ کے تحت ڈایوڈ کا گرم ہونا | MQT 18 |
درجہ حرارت کی نگرانی کے ساتھ ڈایوڈ کے ذریعے زبردستی کرنٹ اس فہرست کے بارے میں دو باتیں صاف طور پر بتانے کے قابل ہیں۔ TC50 اندرونی ترقی کے لیے ایک اسکریننگ ٹیسٹ ہے؛ TC200 وہ ہے جو قابلیت کا تقاضا کرتا ہے۔
اور DH1000 قابلیت کی بنیادی لائن ہے — DH2000 مانگنے والا کسٹمر دوگنی نمائش مانگ رہا ہے، جو ایک حقیقی انجینئرنگ فرق ہے نہ کہ کاغذی مشق۔
توسیعی اور مارکیٹ کے لیے مخصوص ٹیسٹ
| قابلیت کے ٹیسٹ | یہ IEC 61215 قابلیت کے تقاضے نہیں ہیں۔ یہ تیسرے فریق کے پروگراموں، کسٹمر کی تفصیلات یا منزل کی مارکیٹ سے آتے ہیں، اور ٹینڈر کے بہت سے تقاضے دراصل یہیں رہتے ہیں۔ | یہ کیوں مانگا جاتا ہے |
|---|---|---|
| نوٹ | PID، توسیعی دورانیہ | ہائی وولٹیج سسٹم کا دباؤ، سوڈیم آئن کی منتقلی |
| تیسرے فریق کے پروگرام عام طور پر 85 °C / 85 %RH پر 192 h چلاتے ہیں جس میں −1,000 V یا −1,500 V لگایا جاتا ہے، معیار کے کم دورانیے کے مقابلے میں۔ یوٹیلیٹی اسکیل ٹینڈرز میں کثرت سے مانگا جاتا ہے | ڈیمپ ہیٹ، توسیعی | قابلیت کی نمائش سے دوگنا |
| نمک کی دھند کا سنکنرن | ساحلی اور سمندری تنصیبات | IEC 61701 — دھات کاری، فریموں اور باہمی رابطوں پر حملہ آور |
| امونیا سنکنرن | زرعی اور مویشیوں سے متصل مقامات | IEC 62716 — دھات کاری، انکیپسولنٹ اور فریم پر حملہ آور |
| ریت اور دھول | صحرائی اور خشک مقامات | اینٹی ریفلیکٹو کوٹنگ اور شیشے کا گھساؤ، نیز جمع ہونا |
| برف کا بوجھ | مسلسل جامد بوجھ، چکراتی نہیں | طویل دورانیے کا جامد انحراف بجائے بار بار چکر لگانے کے |
| ڈوبنا | سیلابی خطرے اور تیرتی ایپلیکیشنز | مکمل سیلنگ کی ناکامی ہی ناکامی کا طریقہ ہے |
| امیلس / سرج | بجلی سے پیدا ہونے والے عارضی جھٹکے | جنکشن باکس کا تحفظ اور موصلیت کا فاصلہ |
اصل میں کیا ناکام ہوتا ہے: سیل کی طرف بمقابلہ ماڈیول کی طرف
یہی وہ حصہ ہے جو پیداوار میں سب سے زیادہ اہمیت رکھتا ہے، کیونکہ یہ بتاتا ہے کہ ناکامی آپ کے سیل سپلائر کی طرف اشارہ کرتی ہے یا آپ کی اپنی لیمینیشن اور اسمبلی لائن کی طرف۔ نیچے دیا گیا جدول ان ٹیسٹوں کی چینی صنعتی تالیف میں رپورٹ کی گئی ناکامی کی وجوہات کو یکجا کرتا ہے، جو ٹیسٹ کے لحاظ سے دوبارہ ترتیب دی گئی ہیں۔
| قابلیت کے ٹیسٹ | سیل کی طرف کی وجوہات | ماڈیول کی طرف کی وجوہات |
|---|---|---|
| روشنی سے پیدا ہونے والی تنزلی (LID) | بورون ڈوپڈ سلیکون میں روشنی سے متحرک بورون-آکسیجن کمپلیکس؛ زیادہ آکسیجن مواد؛ سنٹرنگ اور اینیلنگ آف ونڈو؛ ویفر میں دھاتی آلودگی | لیمینیشن اور کیورنگ کے درجہ حرارت سیل کی اینیلڈ حالت کو بدل دیتے ہیں؛ لیمینیٹ کے اندر ناموافق ہائیڈروجن ماحول نقص کی فعالیت کو تیز کرتا ہے |
| LeTID، دیر مرحلے کی تنزلی | ویفر کے اندر ہائیڈروجن کی تقسیم؛ سنٹرنگ اور اینیلنگ پیرامیٹر کا بہاؤ؛ کاربن اور دھاتی آلودگی | انکیپسولنٹ کا تحلیل اضافی ہائیڈروجن فراہم کرتا ہے؛ مسلسل بلند آپریٹنگ درجہ حرارت ردعمل کو تیز کرتا ہے |
| PID | کم کثافت والی یا پن ہول والی پیسیویشن تہیں؛ نامکمل ایج آئسولیشن جس سے ایج لیکیج ہوتی ہے؛ ناکافی پیسیویشن موصلیت مزاحمت | سوڈا-لائم شیشے سے سوڈیم کا اخراج؛ کم انکیپسولنٹ حجم مزاحمت؛ ایج سیل کی ناکامی جس سے نمی داخل ہوتی ہے؛ ناکافی فریم گراؤنڈنگ |
| نم حرارت | کمزور ایج پیسیویشن؛ سنکنرن کا شکار دھات کاری؛ ناکافی ایج موصلیت | ناقص بیک شیٹ نمی رکاوٹ؛ ایج سیلنٹ کی ناکامی؛ انکیپسولنٹ ہائیڈرولیسس جو ایسیٹک ایسڈ پیدا کرتا ہے؛ نامکمل لیمینیشن سے رہ جانے والے خلا |
| ہاٹ اسپاٹ | زیادہ ریورس لیکیج کرنٹ؛ آلودگی یا مقامی کم کرنٹ والے علاقے؛ ٹوٹی ہوئی انگلیاں اور مائیکرو کریکس جو کرنٹ میں عدم مطابقت پیدا کرتے ہیں | سٹرنگ کے اندر کرنٹ میں عدم مطابقت؛ غلط بائی پاس ڈایوڈ کا انتخاب یا ٹھنڈا سولڈر جوائنٹ؛ مسلسل بیرونی شیڈنگ یا گندگی |
| مائیکرو کریکس (EL سے پائے گئے) | پتلی ویفر کی نزاکت؛ پرنٹنگ اور سنٹرنگ سے بقایا تناؤ؛ کاٹنے، چھانٹنے اور نقل و حمل کے دوران ہینڈلنگ کا نقصان | غیر مساوی لیمینیشن دباؤ؛ ربن سولڈرنگ سے تناؤ؛ فریمنگ، ہینڈلنگ اور مکینیکل بوجھ کے دوران تناؤ؛ لیمینیشن کے بعد ٹھنڈا ہونے کا تناؤ |
| UV تنزلی | ناکافی UV استحکام والی اینٹی ریفلیکٹو کوٹنگ؛ ریفریکٹو انڈیکس کی تبدیلی جو نظری جذب بڑھاتی ہے | انکیپسولنٹ یا بیک شیٹ میں ناکافی UV اسٹیبلائزر؛ زردی جو ترسیل کم کرتی ہے؛ بیک شیٹ میں دراڑ جو نمی داخل ہونے دیتی ہے |
| تھرمل سائیکلنگ | سیل میں بقایا تناؤ؛ دھات کاری اور سلیکون کے درمیان تھرمل توسیع میں عدم مطابقت | ربن، سیل، شیشے اور انکیپسولنٹ میں توسیع کی عدم مطابقت؛ ٹھنڈے سولڈر جوائنٹ جو تناؤ مرکوز کرتے ہیں؛ بقایا لیمینیشن تناؤ |
| ایک سیل جزوی طور پر 1 سورج پر 5 h کے لیے شیڈڈ | کم اثر طاقت والا پتلا ویفر؛ آمد پر پہلے سے موجود مائیکرو کریکس؛ بقایا پروسیس تناؤ | ناکافی شیشے کی موٹائی یا ناقص ٹیمپرنگ؛ انکیپسولنٹ بہت سخت یا بہت پتلا جو توانائی جذب نہ کر سکے؛ کمزور فریم سپورٹ؛ نامناسب سیل فاصلہ |
| مقررہ اثر پوائنٹس پر مخصوص آئس بال ماس اور رفتار | پہلے سے موجود مائیکرو کریکس؛ انحراف کے تحت کم ویفر طاقت | ناکافی فریم طاقت یا بانڈنگ؛ ناقص سیل فاصلہ ڈیزائن؛ ناکافی بیک شیٹ سختی؛ اندرونی لیمینیشن تناؤ |
| نمک کی دھند | چاندی اور چاندی-ایلومینیم کی انگلیاں کلورائیڈ حملے کے لیے کمزور؛ کمزور ایج تحفظ؛ کم سنٹرڈ پیسٹ کثافت | فریم کی اینوڈائزنگ کو نقصان؛ فریم یا بیک شیٹ سیلنگ کی ناکامی؛ جنکشن باکس سیلنگ کے نقائص؛ ربن کوٹنگ کا سنکنرن |
| امونیا | امونیا کے ساتھ نمی میں دھات کاری اور پیسیویشن کی تنزلی | انکیپسولنٹ اور بیک شیٹ کی پارگمیتا؛ فریم اور مواد کا ردعمل؛ تیز ہائیڈرولیسس |
| گیلا لیکیج اور موصلیت | نامکمل ایج آئسولیشن؛ ناکافی ایج موصلیت؛ گڑ اور تیز کنارے جو جزوی ڈسچارج پیدا کرتے ہیں | ناکافی یا پن ہول سے متاثر موصلیت کی تہیں؛ ضرورت سے زیادہ فریم گراؤنڈنگ مزاحمت؛ جنکشن باکس میں ناکافی کریپیج فاصلہ |
| پیل اور چپکاؤ | سیل کوٹنگ کی کم سطحی توانائی جو انکیپسولنٹ کی کمزور چپکاؤ دیتی ہے | لیمینیشن کا درجہ حرارت، وقت یا دباؤ ہدف سے کم؛ شیشے یا بیک شیٹ کی سطح کی ناقص تیاری؛ انکیپسولنٹ فارمولیشن میں عدم مطابقت |
دونوں کالم نیچے پڑھیں اور تقسیم مستقل ہے: سیل کا کالم مواد کے معیار اور تھرمل تاریخ کے بارے میں ہے؛ ماڈیول کا کالم انٹرفیس، سیلنگ، تناؤ اور پروسیس ونڈو کے بارے میں ہے۔ یہی عملی تشخیصی اصول ہے جو یہ جدول واقعی انکوڈ کر رہا ہے۔
آپ اندرونِ خانہ کیا ٹیسٹ کر سکتے ہیں، اور کیا نہیں
زیادہ تر فیکٹریاں قابل اعتماد ٹیسٹنگ کو ایسی چیز سمجھتی ہیں جو لیبارٹری میں ہوتی ہے۔ عملی طور پر تقسیم مختلف ہے، اور یہ جاننا کہ لکیر کہاں پڑتی ہے، اس بات کو بدل دیتا ہے کہ آپ ناکامی پر کتنی تیزی سے ردعمل دے سکتے ہیں۔
وہ ٹیسٹ جن کے لیے چیمبر یا لیب درکار ہے
تھرمل سائیکلنگ، نمی-فریز، ڈیمپ ہیٹ، PID، نمک کی دھند، امونیا اور UV پری کنڈیشننگ سب کے لیے کیلیبریٹڈ کنٹرول اور طویل بغیر نگرانی رن ٹائم والے ماحولیاتی چیمبر درکار ہیں۔ کوئی بھی انہیں روزانہ پیداواری جانچ کے طور پر نہیں چلاتا۔
وہ ٹیسٹ جو آپ لائن پر کر سکتے ہیں اور کرنے چاہئیں
ریڈ آؤٹ پیمائشیں — وہ چار جن کے ذریعے اوپر کے ہر ٹیسٹ کا جائزہ لیا جاتا ہے — سب پیداواری صلاحیت کے حامل ہیں:
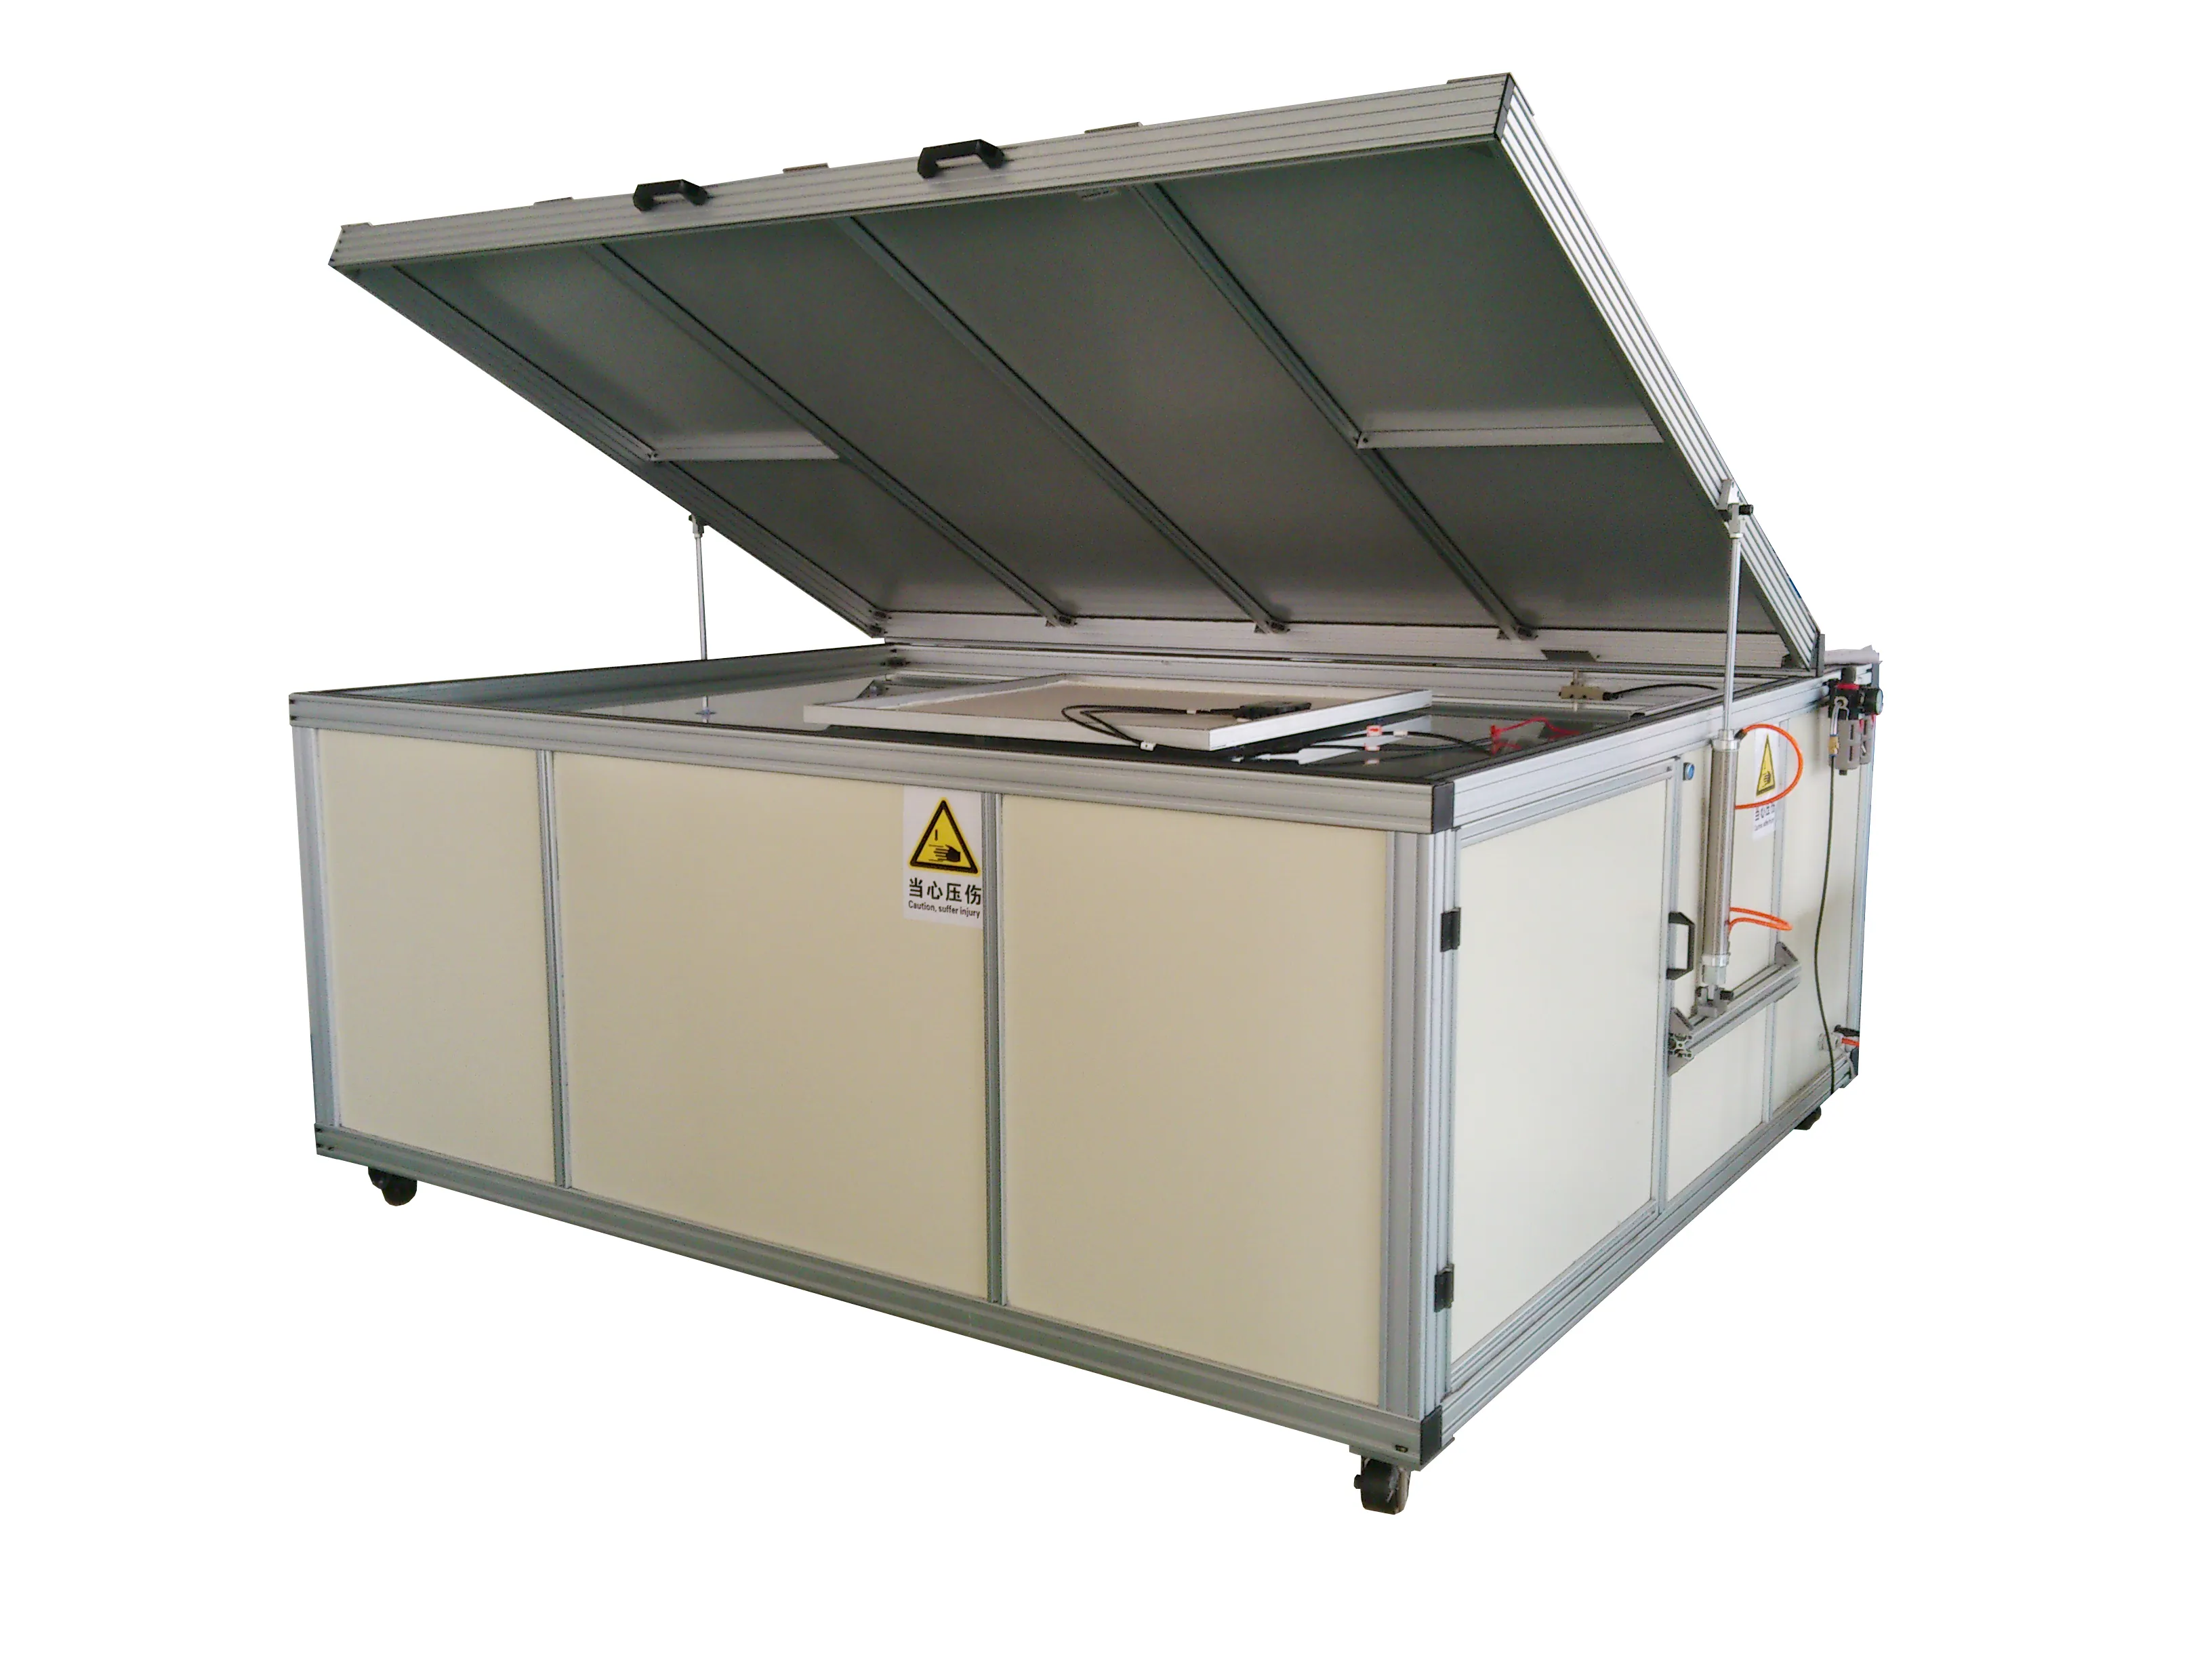
- IV پاور اور برقی کارکردگی۔ ایک A+A+A+ کلاس سمیلیٹر اور IV ٹیسٹر آپ کو وہ پاور پیمائش فراہم کرتا ہے جس کے مقابلے میں ہر ٹیسٹ نتیجہ ظاہر کیا جاتا ہے۔ ہمارے XJCM-13A+ ماڈیول IV ٹیسٹر, OTMT-A سورج سمیلیٹر اور ST-TLD3A+ IV ٹیسٹر پیداواری رفتار پر ان لائن یا آف لائن استعمال کے لیے بنائے گئے ہیں۔
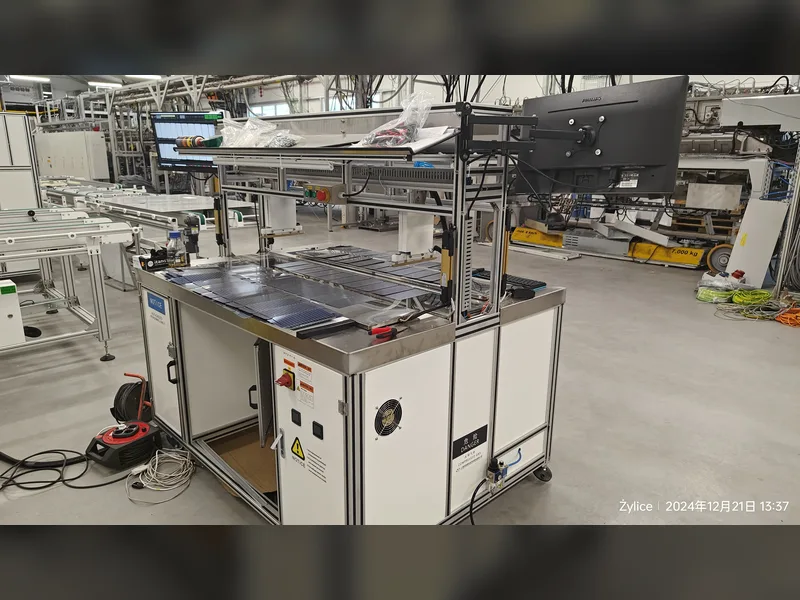
- الیکٹرو لومینیسینس۔ EL کے ذریعے ہی مائیکرو کریکس، ٹوٹی ہوئی انگلیاں، غیر فعال علاقے اور PID سے متاثرہ خلیات واقعی طور پر پائے جاتے ہیں۔ ان لائن EL اور VI معائنہ، ایک علیحدہ ماڈیول EL اسٹیشن جیسے کہ OEL-S2400، اور فیلڈ یا وصولی معائنے کے لیے ایک ہینڈ ہیلڈ یونٹ تین مختلف کام ہیں۔ پورٹیبل EL ٹیسٹر وہ ہے جو آپ آنے والے خلیات اور واپس کیے گئے ماڈیولز کو لائن روکے بغیر چیک کرنے کے لیے استعمال کرتے ہیں۔
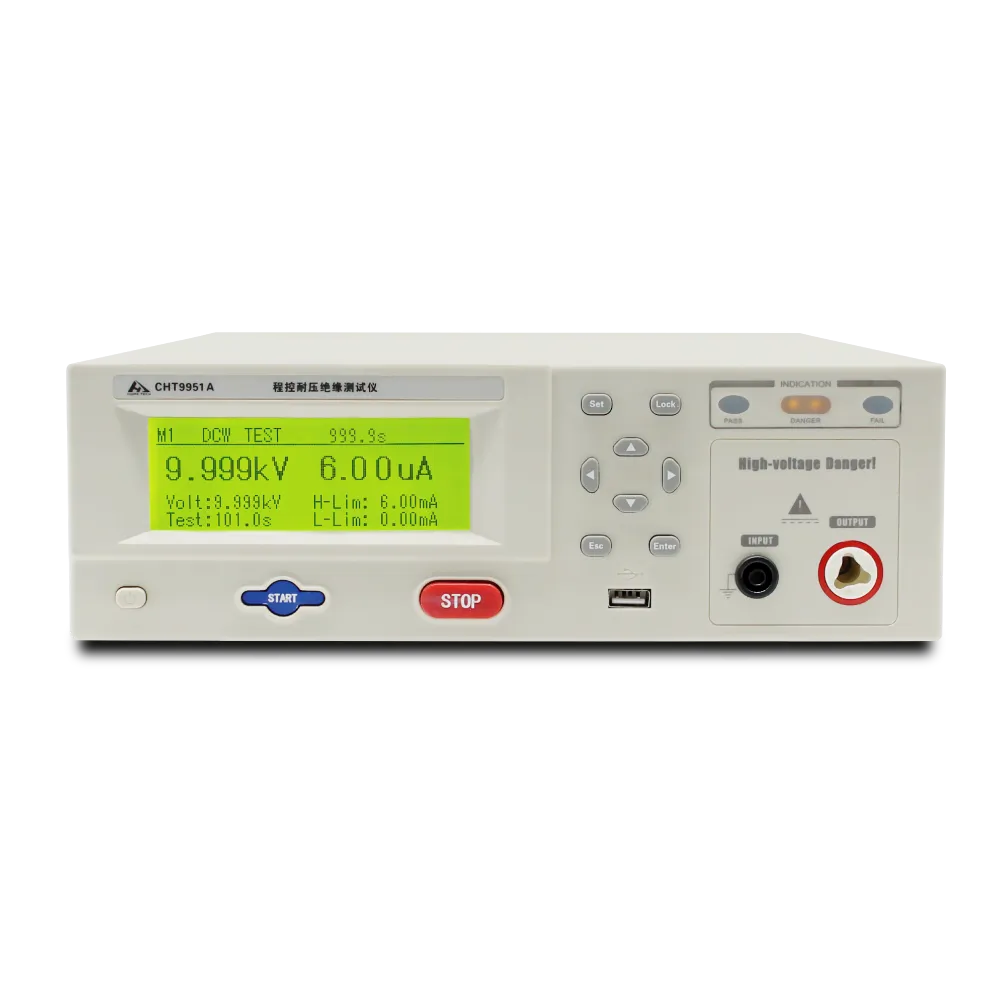
- موصلیت، ہائی پوٹ اور گراؤنڈ تسلسل۔ یہ حفاظتی ریڈ آؤٹ ہیں، اور یہ ہر ماڈیول کے لیے چلانے کے لیے کافی تیز ہیں۔ CHT9980A جامع حفاظتی ٹیسٹر ایک اسٹیشن میں ہائی پوٹ، موصلیت اور گراؤنڈ تسلسل کا احاطہ کرتا ہے؛ CHT9951A اور CHT9930A انفرادی افعال کا احاطہ کرتا ہے۔
- بصری معائنہ۔ اب بھی ایک لازمی ریڈ آؤٹ، اور اب بھی سب سے سستا۔
ان ہاؤس ٹیسٹنگ واقعی کہاں فائدہ دیتی ہے
دو صورتیں۔ پہلی، جب کوئی گاہک ماڈیول واپس کرتا ہے یا کوئی بیچ منزل پر ناکام ہوتا ہے: اپنی EL اور IV صلاحیت ہونے کا مطلب ہے کہ آپ ناکامی کو گھنٹوں میں نمایاں کر سکتے ہیں بجائے نمونے بھیجنے اور انتظار کرنے کے۔ دوسری، جب آپ کوئی مواد تبدیل کرتے ہیں — نیا انکیپسولنٹ، پتلا ویفر، مختلف ربن — تو اپنی لائن پر پہلے اور بعد کا IV اور EL موازنہ عمل سے متعلق ناکامی کے طریقوں (لیمینیشن voids، سولڈر اسٹریس، ہینڈلنگ کریکس) کو چیمبر ٹیسٹ سے بہت پہلے پکڑ لیتا ہے۔
ان ہاؤس ٹیسٹنگ جو نہیں کر سکتی وہ چیمبر ٹیسٹوں کا متبادل ہے۔ یہ بتا سکتی ہے کہ کچھ بدل گیا؛ یہ نہیں بتا سکتی کہ ماڈیول 85 °C اور 85 %RH پر 1,000 گھنٹے کے بعد کیسا برتاؤ کرتا ہے۔
قابل اعتماد رپورٹ کیسے پڑھیں
کوئی بھی ٹیسٹ شامل ہو، رپورٹ صرف اسی صورت میں معنی خیز ہے جب یہ ان سوالات کے جواب دے:
- کون سا طریقہ کار اور کون سا نظرثانی؟ MQT نمبر اور معیار کا سال۔ IEC 61215-2 میں نظرثانی ہو چکی ہے؛ نتائج نظرثانیوں کے درمیان قابل تبادلہ نہیں ہیں۔
- پہلے اور بعد میں چار ریڈ آؤٹ کیا تھے؟ IV پاور، EL، بصری، موصلیت مزاحمت۔ صرف پاور پر پاس ہونا EL کی تبدیلی کو چھپا سکتا ہے جو فیلڈ ناکامی کی پیش گوئی کرتی ہے۔
- پاس کا معیار کیا تھا، اور کس نے مقرر کیا؟ معیاری معیار اور گاہک کا معیار عام طور پر مختلف ہوتے ہیں۔ 5 % کی پاور ڈی گریڈیشن حدیں عام ہیں لیکن عالمگیر نہیں۔
- کتنے نمونے، کس پیداواری دور سے؟ ایک دوپہر میں بنائے گئے تین ماڈیولز کا نتیجہ اسی دوپہر کا نمونہ ہے۔
- ناکامی کیا تھی، اگر تھی، اور یہ میز کے کس طرف آئی؟ یہیں اوپر دیا گیا سیل بمقابلہ ماڈیول تقسیم مفید ہوتا ہے: یہ بتاتا ہے کہ کس کو کارروائی کرنی ہے۔
اکثر پوچھے جانے والے سوالات
کیا IEC 61215 ایک قابل اعتماد معیار ہے یا حفاظتی معیار؟
IEC 61215 ڈیزائن کی اہلیت اور قسم کی منظوری ہے — یہ قائم کرتا ہے کہ کوئی ڈیزائن درج دباؤ کو برداشت کر سکتا ہے۔ حفاظت IEC 61730 ہے۔ ایک ماڈیول کو دونوں کی ضرورت ہے، اور ایک میں پاس ہونا دوسرے کے بارے میں کچھ نہیں بتاتا۔
TC50 اور TC200 میں کیا فرق ہے؟
صرف چکروں کی تعداد، لیکن مقصد مختلف ہے۔ TC50 ایک ترقیاتی اور اسکریننگ ٹیسٹ ہے جو واضح مواد اور سولڈر کے مسائل کو جلد پکڑنے کے لیے استعمال ہوتا ہے۔ TC200 IEC 61215 کے تحت اہلیت کی ضرورت ہے۔ TC50 پاس کرنا TC200 پاس کرنے کا مطلب نہیں۔
جب معیار مختصر ہے تو گاہک 192 گھنٹے پر PID کیوں مانگتے ہیں؟
کیونکہ معیاری دورانیہ اہلیت کی کم از کم حد کے طور پر مقرر کیا گیا تھا، اور یوٹیلیٹی پیمانے کے خریداروں نے فیلڈ PID ناکامیاں دیکھی ہیں جن کی کم از کم حد کے ٹیسٹ نے پیش گوئی نہیں کی۔ توسیعی PID، عام طور پر ہائی وولٹیج اور 85 °C / 85 %RH پر، IEC کی ضرورت کے بجائے گاہک یا تیسرے فریق کے پروگرام کی ضرورت ہے۔
کیا LID N-type ماڈیولز کے لیے اہم ہے؟
بورون-آکسیجن LID بنیادی طور پر بورون ڈوپڈ P-type کا مسئلہ ہے۔ N-type خلیات جیسے TOPCon اور heterojunction اس سے بڑی حد تک پاک ہیں، یہی ایک وجہ ہے کہ صنعت منتقل ہوئی۔ N-type پر جس ڈی گریڈیشن میکانزم پر نظر رکھنی ہے وہ LeTID ہے، جہاں نقصان کو بورون-آکسیجن کمپلیکس کے بجائے ہائیڈروجن کا برتاؤ چلاتا ہے۔
کیا ہم چیمبر کے بغیر ماڈیول کی اہلیت دے سکتے ہیں؟
نہیں۔ چیمبر ٹیسٹ ہی اہلیت ہیں۔ چیمبر کے بغیر آپ جو کر سکتے ہیں وہ ہے EL اور IV کے ذریعے عمل سے پیدا ہونے والے ناکامی کے طریقوں کا جلد پتہ لگانا، اور ایسے ماڈیول بھیجنے سے گریز کرنا جو چیمبر ٹیسٹ میں ناکام ہوں گے جو آپ کا گاہک چلائے گا۔
اس مضمون میں ناکامی کی وجہ کا مواد کہاں سے آیا ہے؟
مربوط ٹیسٹ فہرست اور سیل کی طرف بمقابلہ ماڈیول کی طرف ناکامی کی وجوہات چینی صنعتی تالیف سے لی گئی ہیں جو 新能供应链نے شائع کی، معیاری نام IEC 61215-2 طریقہ کار فہرست کے مطابق درست کیے گئے۔ یہاں نقل کی گئی شدت کے اعداد و شمار اور پاس کے معیار عام صنعتی اقدار ہیں، معیاری متن یا آپ کی گاہک تفصیلات کا متبادل نہیں۔ جہاں ماخذ اور معیار مخففات پر متفق نہیں تھے، ہم نے معیار کی پیروی کی ہے اور اوپر ایسا کہا ہے۔