پی وی ربن کیسے بنتی ہے: ڈرائنگ، اینیلنگ اور ٹننگ
فہرست مضامین
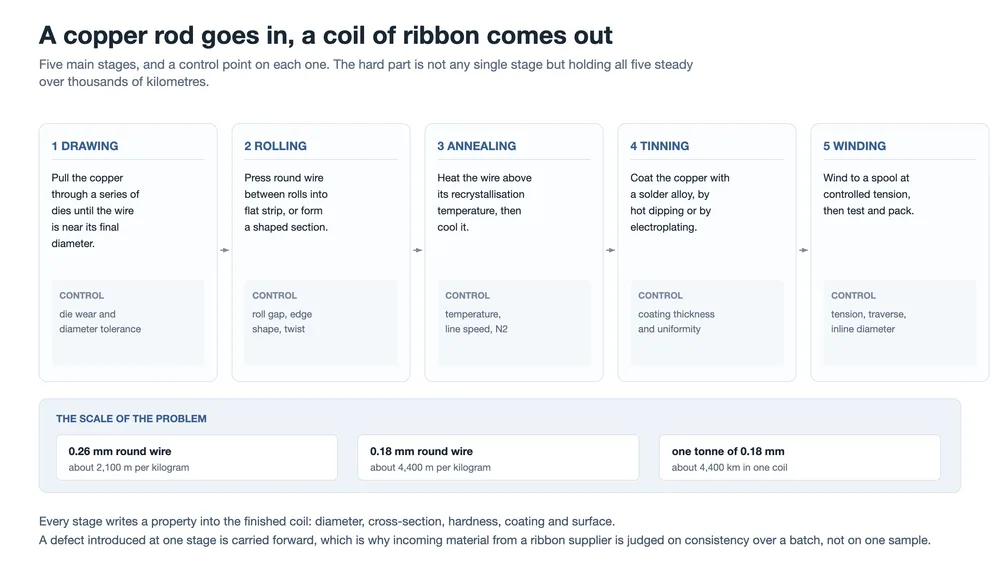
مختصر جواب: پی وی ربن پانچ مراحل میں بنتا ہے — ڈرائنگ، رولنگ یا فارمنگ، اینیلنگ، ٹننگ، اور معائنے کے ساتھ وائنڈنگ۔ ہر مرحلہ ایک خصوصیت طے کرتا ہے جسے اگلا مرحلہ ٹھیک نہیں کر سکتا: ڈائی قطر طے کرتی ہے، رول کراس سیکشن طے کرتے ہیں، بھٹی سختی اور لمبائی طے کرتی ہے، سولڈر پاٹ کوٹنگ کی موٹائی اور مرکب طے کرتا ہے، اور وائنڈر فیصلہ کرتا ہے کہ کوائل گاہک کی اسٹرنگر پر کیسا برتاؤ کرے گی۔ یہ رواداریاں تار پتلا ہونے کے ساتھ زیادہ سخت ہوتی جاتی ہیں۔ قطر میں 0.01 mm کی کمی 0.35 mm تار پر تقریباً 6% زیادہ مزاحمت اور 0.18 mm تار پر تقریباً 12% زیادہ مزاحمت کی قیمت لگاتی ہے۔
ربن کی ایک کوائل ماڈیول فیکٹری میں فلم میں لپٹی اور ایک عام شے کی طرح نظر آتی ہے۔ یہ عام شے نہیں ہے۔ اس کوائل کے اندر کی تار ایسے تسلسل سے گزری ہے جس میں ہر مرحلہ تیار شدہ مصنوع میں ایک عدد لکھتا ہے، اور یہ اعداد ایک دوسرے پر اثر ڈالتے ہیں: قطر کا بہکنا مزاحمت کو بہکا دیتا ہے، بھٹی کا تھوڑا زیادہ گرم چلنا بدل دیتا ہے کہ اسٹرنگر کے کھینچنے پر ربن کیسا برتاؤ کرے گا، سولڈر پاٹ کا کافی بار جانچا نہ جانا بدل دیتا ہے کہ کوٹنگ کب پگھلے گی۔
یہ صفحہ تانبے کو راڈ سے تیار اسپول تک فالو کرتا ہے۔ مادی پہلو — کون سا تانبے کا گریڈ، کون سا کوٹنگ مرکب، کوٹنگ جوڑ پر کیا اثر ڈالتی ہے — یہاں بیان کیا گیا ہے PV ربن مواد: تانبے کا مرکز، سختی اور کوٹنگ، اور مصنوع کا پہلو یہاں PV ربن کی ساخت اور اقسام۔ دونوں کے نیچے وہ لائن ہے جس نے انہیں بنایا۔
دائرہ کار پر ایک نوٹ۔ یہاں دی گئی عمل کی تفصیلات بتاتی ہیں کہ ایسی لائنیں عام طور پر کیسے چلائی جاتی ہیں، نہ کہ کسی مخصوص لائن پر لی گئی پیمائش۔ جہاں کوئی عدد پیمائش کے بجائے ہندسی ہے، اسے صفحے کے آخر میں اسی طرح نشان زد کیا گیا ہے۔
پانچ مراحل، اور ہر ایک کیا طے کرتا ہے
ترتیب بے ترتیب نہیں ہے۔ ڈرائنگ اور رولنگ تانبے کی شکل اس وقت طے کرتی ہیں جب وہ ابھی کھینچے اور دبائے جانے کے قابل حد تک سخت ہوتا ہے۔ پھر اینیلنگ کو اس شکل کو بدلے بغیر نرم کرنا ہوتا ہے۔ ٹننگ کو اینیلنگ سے پیدا شدہ چیز کو ایسے درجہ حرارت پر کوٹ کرنا ہوتا ہے جو اینیل کو کالعدم نہ کرے۔ وائنڈنگ کو نتیجے کو بغیر کھینچے اسپول کرنا ہوتا ہے۔ ہر مرحلہ اپنے سے پہلے والے کی جیومیٹری ورثے میں لیتا ہے۔
| مرحلہ | یہ کیا طے کرتا ہے | یہ خاموشی سے کیسے ناکام ہوتا ہے |
|---|---|---|
| ڈرائنگ | تیار قطر | ڈائی کا گھسنا بور کو کھول دیتا ہے، چنانچہ بیچ بھر میں قطر اوپر کی طرف بہکتا ہے |
| رولنگ اور فارمنگ | کراس سیکشن: چوڑائی، موٹائی، شکل | رول کا گھسنا پٹی کے کناروں کو گول کر دیتا ہے اور سیکشن کو مڑنے دیتا ہے |
| اینیلنگ | ییلڈ اسٹرینتھ اور لمبا ہونا | رفتار یا درجہ حرارت کی تھوڑی تبدیلی کوائل کے اندر سختی کو ہلا دیتی ہے |
| ٹننگ | کوٹنگ کی موٹائی، یکسانیت، مرکب | تانبا پاٹ میں حل ہونے اور مرکب کے استعمال ہونے سے پاٹ بہکتا ہے |
| وائنڈنگ | ٹینشن، ٹراورس پیٹرن، پیک شدہ لمبائی | ضرورت سے زیادہ ٹینشن نرم ربن کو کھینچ دیتی ہے؛ خراب ٹراورس پے آف پر الجھ جاتا ہے |
وہ مراحل جن پر خریدار کے سرے پر سب سے کم توجہ دی جاتی ہے، عام طور پر وہی لائن کے سرے پر سب سے زیادہ مصیبت پیدا کرتے ہیں۔ سختی اور ٹراورس پیٹرن خاص طور پر ڈیٹا شیٹ میں نظر نہیں آتے مگر فیصلہ کرتے ہیں کہ اسٹرنگر بغیر رکے چلے گا یا نہیں۔
ڈرائنگ: راڈ تار بنتا ہے
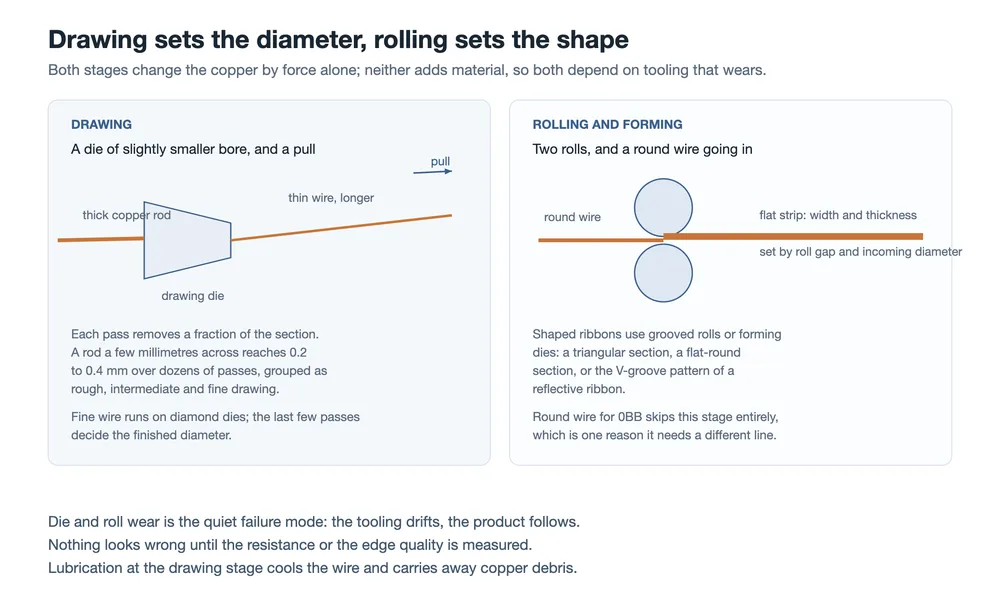
ڈرائنگ تانبے کو ایسی ڈائی سے کھینچتی ہے جس کا بور اندر داخل ہونے والی تار سے تھوڑا چھوٹا ہوتا ہے۔ دھات دبتی نہیں؛ وہ کھنچتی ہے، چنانچہ تار پتلی ہونے کے ساتھ لمبی ہوتی جاتی ہے۔ چونکہ کمیت محفوظ رہتی ہے، ہر پاس قطر کے بدلے لمبائی لیتا ہے، اور کوئی اکیلا پاس تار ٹوٹنے کے خطرے کے بغیر زیادہ کچھ نہیں کر سکتا۔
چند ملی میٹر کا تانبے کا راڈ اس لیے درجنوں پاسوں میں 0.2 سے 0.4 mm تک پہنچتا ہے، جو عام طور پر موٹی ڈرائنگ، درمیانی ڈرائنگ اور باریک ڈرائنگ میں گروپ کیے جاتے ہیں۔ آخری چند پاس سب سے زیادہ اہم ہیں، کیونکہ تیار قطر ہر اس ڈائی کا مجموعہ ہے جس سے تار گزری ہے، اور آخری ڈائی کا اثر سب سے زیادہ ہوتا ہے۔
تین چیزیں قطر طے کرتی ہیں
- ڈائی کی حالت۔ باریک تار ہیرے کی ڈائیوں سے گزرتی ہے، جو گھساؤ کا زیادہ بہتر مقابلہ کرتی ہیں اور اپنا بور زیادہ دیر تک برقرار رکھتی ہیں۔ گھساؤ بتدریج ہوتا ہے، چنانچہ لائن سے نکلنے والی تار آج تفصیلات کے اندر رہ سکتی ہے اور اگلے ہفتے بظاہر کچھ بدلے بغیر باہر نکل سکتی ہے۔
- چکناہٹ اور ٹھنڈک۔ ڈرائنگ فلوئڈ حرارت لے جاتا ہے اور تانبے کے ملبے کو بہا دیتا ہے۔ چکناہٹ کی کمی خراشوں اور ٹوٹ پھوٹ کی صورت میں ظاہر ہوتی ہے، اور ملبہ خود اس سطح کو خراش دیتا ہے جسے اگلے مرحلے نے کوٹ کرنا ہے۔
- سطح کا معیار۔ خراشیں، گڑھے اور تانبے کا چپکنا ورثے میں ملتے ہیں۔ ڈرائنگ کے مرحلے میں پیدا ہونے والا نقص بھٹی یا سولڈر پاٹ میں غائب نہیں ہوتا؛ وہ خراب کوٹنگ چپکنے یا گاہک کے ہاں سولڈر ایبلٹی کے مسئلے کی صورت میں دوبارہ سامنے آتا ہے۔
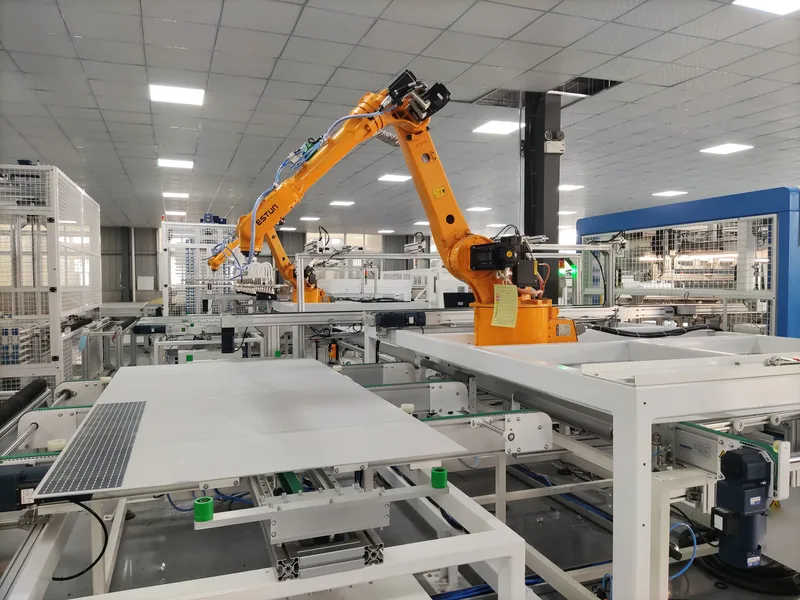
یہی وہ مرحلہ ہے جس کے گرد ربن لائن کا ڈرائنگ سیکشن بنایا جاتا ہے، اور یہیں پیکج کے طور پر فروخت ہونے والے زیادہ تر ربن بنانے کے آلات اپنی پیمائشی صلاحیت مرکوز کرتے ہیں۔ ہماری اپنی ربن پروڈکشن کے لیے وائر ڈرائنگ مشین اور مربوط ڈرائنگ اور ٹننگ لائن دونوں کھینچنے کی رفتار کے بجائے ڈائی کے انتظام پر چلتی یا مرتی ہیں۔
رولنگ اور فارمنگ: گول تار چپٹی پٹی بنتی ہے
بس بارز اور پرانے انٹرکنیکٹ لے آؤٹ کے لیے چپٹی ربن گول تار کو دو رولوں کے درمیان گزار کر بنائی جاتی ہے۔ چوڑائی اور موٹائی رول گیپ اور اندر جانے والی تار کے قطر سے آتی ہیں، اسی لیے رولنگ سے پہلے ڈرائنگ کا مرحلہ مستقل ہونا ضروری ہے: سلسلہ وار دو ذرائع تغیر ان کی انفرادی رواداریوں کے مجموعے سے بدتر برتاؤ کرتے ہیں۔
برائے نام موٹائی ظاہر ہے کہ برقرار رکھنے والی خصوصیت ہے، مگر کنارے کی شکل بھی اتنی ہی اہم ہے۔ درمیان سے گھسا ہوا رول ایسی پٹی بناتا ہے جو بیچ میں پتلی ہوتی ہے، اور گول یا پَر دار کنارے والی پٹی بس بار فارمنگ اسٹیشن میں مربع کنارے والی پٹی سے مختلف برتاؤ کرتی ہے۔ مروڑ دوسرا خاموش نقص ہے: مل سے مروڑ کے ساتھ نکلنے والی پٹی اسپول پر اب بھی قابل قبول نظر آتی ہے اور مسئلہ تب بنتی ہے جب کوئی مشین اسے چپٹا رکھنے کی کوشش کرے۔
0BB لے آؤٹس کے لیے گول تار اس مرحلے کو مکمل طور پر چھوڑ دیتی ہے۔ یہی ایک وجہ ہے کہ 0BB کی طرف منتقلی رِبن لائن کی ترتیب کو بدل دیتی ہے، نہ کہ محض پروڈکٹ کوڈ کو تبدیل کرتی ہے، اور یہی وجہ ہے کہ integrated drawing, rolling and tinning line کو بسبار رِبن کے لیے مخصوص کیا جاتا ہے، باریک گول تار کے لیے نہیں۔
اینیلنگ: وہ مرحلہ جو طے کرتا ہے کہ رِبن اسٹرنگر میں کیسا برتاؤ کرے گی
ڈرائنگ تانبے کو سخت کر دیتی ہے۔ کرسٹل ساخت بگڑ جاتی ہے، تار سخت ہو جاتی ہے، اور یہ اسٹرنگر کے کھینچنے کو برداشت نہیں کر سکتی بغیر یہ کہ دباؤ سیل میں منتقل ہو۔ اینیلنگ اسے الٹ دیتی ہے: تار کو اس کے دوبارہ کرسٹلائز ہونے کے درجہ حرارت سے اوپر گرم کیا جاتا ہے اور پھر ٹھنڈا کیا جاتا ہے، اور کام شدہ ساخت کی جگہ نئے دانے لے لیتے ہیں۔
گرم کرنے کے دو طریقے عام ہیں۔ ٹیوب فرنس تار کو ایک گرم زون سے گزارتی ہے۔ براہ راست مزاحمتی حرارت کاری تار ہی میں سے کرنٹ گزارتی ہے، چنانچہ تانبا خود اپنی حرارت پیدا کرتا ہے۔ دونوں صورتوں میں طبیعیات ایک ہی ہے: تانبے کو جو ملتا ہے وہ درجہ حرارت اور وقت کا امتزاج ہے، اور دونوں لائن کی رفتار سے طے ہوتے ہیں۔
رفتار اور درجہ حرارت ایک ہی کنٹرول ہیں، دو نہیں
تیز لائن تار کے ہر سینٹی میٹر کو گرم زون میں کم وقت دیتی ہے، چنانچہ اسی نتیجے تک پہنچنے کے لیے زیادہ درجہ حرارت درکار ہوتا ہے۔ یہ جوڑ اس کا مطلب ہے کہ لائن کی رفتار میں معمولی تبدیلی سختی کو بدل دیتی ہے چاہے فرنس کا سیٹ پوائنٹ نہ ہلا ہو، اور یہ اثر پوری کنڈلی کی لمبائی میں ظاہر ہوتا ہے، کسی ایک ٹیسٹ نمونے میں نہیں۔ چنانچہ ایک کنڈلی لیبارٹری جانچ پاس کر کے بھی اسٹرنگر میں غیر مستقل برتاؤ کر سکتی ہے، کیونکہ اسٹرنگر پوری لمبائی دیکھتا ہے۔
ماحول اسی وجہ سے اہم ہے۔ گرم تانبا آسانی سے زنگ آلود ہوتا ہے، اور سطح پر آکسائیڈ کی تہہ اس کے بعد آنے والی کوٹنگ میں رکاوٹ ڈالے گی۔ اینیلنگ اور اس کے بعد کی ٹھنڈک کے دوران آکسیجن کو دور رکھنے کے لیے عام طور پر نائٹروجن استعمال ہوتی ہے۔
سیل کی موٹائی اس کھڑکی کو مزید تنگ کر دیتی ہے۔ پتلا سیل جوڑ پر دباؤ برداشت کرنے کی کم صلاحیت رکھتا ہے، چنانچہ پیداواری طاقت کا قابل قبول پٹا تنگ ہو جاتا ہے، اور رِبن لائن کو یہ پٹا مستقل طور پر برقرار رکھنا ہوتا ہے، اوسطاً نہیں۔ جوڑ کے مکینیکل برتاؤ کی مزید تفصیل what a PV ribbon does: three jobs, one trade-offمیں ہے، اور سختی کی کھڑکی خود PV ribbon materials.
میں۔ بعد کے مرحلے میں، اسٹرنگر یہی تجربہ کرتا ہے۔ بہت سخت آئی ہوئی رِبن دباؤ سیل میں منتقل کرتی ہے؛ بہت نرم آئی ہوئی کو مشین کی اپنی ہینڈلنگ کھینچ اور پھیلا سکتی ہے، اور how a stringer handles ribbon
بیان کرتا ہے کہ مشین ایک حد کو کیوں برداشت کرتی ہے، کسی ایک قدر کو نہیں۔
ٹننگ: تانبے پر ملاوٹ چڑھانے کے دو طریقے
اکیلا تانبا صاف طور پر ٹانکا نہیں لگائے گا اور ذخیرہ کرنے میں زنگ آلود ہو جائے گا، چنانچہ تار پر ٹانکے کی ملاوٹ کی کوٹنگ کی جاتی ہے۔ مرکزی طریقہ گرم ڈبکی ہے۔ تار ایک فلوکس حمام سے گزرتی ہے جو سطح کی آکسائیڈ ہٹاتا ہے، پگھلی ہوئی ملاوٹ کے برتن میں داخل ہوتی ہے، وائپ سے باہر آتی ہے — یا سائزنگ ڈائی یا ایئر نائف — جو زائد حصہ ہٹاتا ہے، اور پھر ٹھنڈی ہوتی ہے۔ وائپ ہی کوٹنگ کی موٹائی طے کرتا ہے، اور یہ ایک مکینیکل سیٹنگ ہے جسے گھنٹوں کی پیداوار تک برقرار رہنا ہوتا ہے، کسی نمونے تک نہیں۔
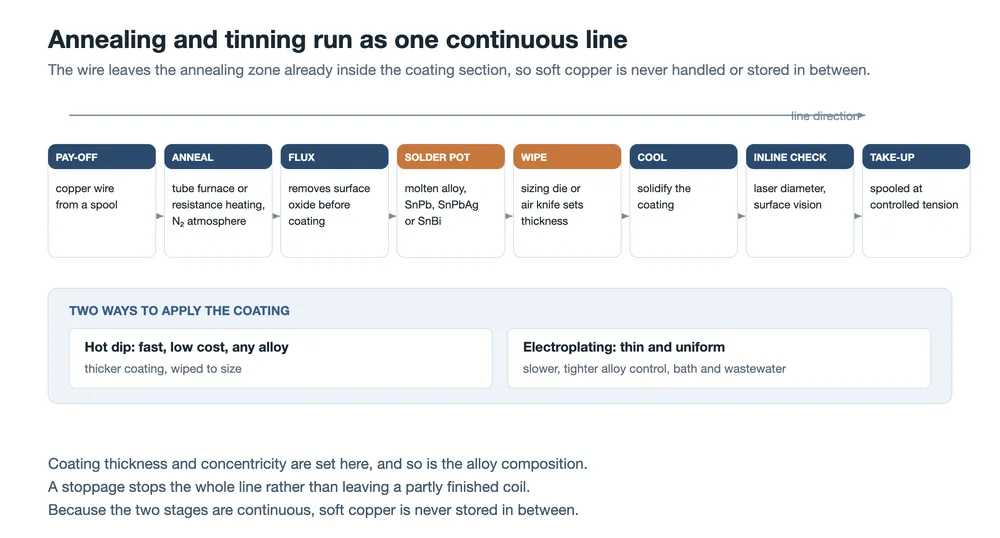
| PV رِبن کے لیے مسلسل اینیلنگ اور ٹننگ لائن، گرم ڈبکی اور الیکٹروپلیٹنگ کے موازنے کے ساتھ | خصوصیت | گرم ڈبکی |
|---|---|---|
| الیکٹروپلیٹنگ | کوٹنگ کیسے بنتی ہے | تار پگھلی ہوئی ملاوٹ میں ڈبوئی جاتی ہے؛ تہہ کو ناپ تک وائپ کیا جاتا ہے |
| عام موٹائی | دھات الیکٹرولائٹ سے تانبے پر جمع کی جاتی ہے | موٹی، وائپ سے طے شدہ |
| پتلی، اور یکساں برقرار رکھنا آسان | ملاوٹ بدلنا | سیدھا: SnPb، SnPbAg اور SnBi سب ایک ہی برتن کی ترتیب میں چلتے ہیں |
| الیکٹرولائٹ نظام سے محدود | اس کی قیمت | ملاوٹ کی کھپت، ڈراس، اور ایسا برتن جس کی ترکیب بہکتی رہتی ہے |
رفتار، حمام کی دیکھ بھال، گندے پانی کی صفائی
- کوئی بھی راستہ اختیار کیا جائے، چار خصوصیات بیک وقت برقرار رکھنی ہوتی ہیں: موٹائی۔
- بہت پتلی قابلِ بھروسا جوڑ کے لیے بہت کم ٹانکا چھوڑتی ہے۔ بہت موٹی ایسی تہہ پر کراس سیکشن ضائع کرتی ہے جو تانبے کے مقابلے میں ناقص موصل ہے، اور ٹانکے کی گیندوں اور پلوں کا امکان بڑھاتی ہے۔ یکسانیت اور ہم مرکزیت۔
- گول تار پر کوٹنگ ہر طرف یکساں ہونی چاہیے؛ چپٹی پٹی پر دونوں رخوں پر یکساں۔ ایسی تار جو ایک طرف موٹی اور دوسری طرف پتلی ہو، اوسط موٹائی کی جانچ پاس کر جاتی ہے اور پھر بھی ایک طرف بری طرح ٹانکا لگاتی ہے۔ ملاوٹ کی ترکیب۔
- برتن بدلتا رہتا ہے جیسے ملاوٹ خرچ ہوتی ہے اور تانبا اس میں حل ہوتا ہے، اور دونوں پگھلنے کا برتاؤ اور تر کرنا بدل دیتے ہیں۔ وقتاً فوقتاً جانچ اور بھرائی ہی کوٹنگ کو اس کی تفصیلات کے اندر رکھتی ہے، ابتدائی چارج نہیں۔ سطح کی حالت۔
تیار کوٹنگ ہموار، مکمل، ابھاروں سے پاک، اور بے قابو فلوکس باقیات سے خالی ہونی چاہیے۔ PV ربن اور فلوکس.
کوٹنگ کی کیمیا اور جوڑ پر اس کا اثر — بشمول یہ کہ سیسہ سے پاک اور کم درجہ حرارت والی ملاوٹیں مختلف کیوں برتاؤ کرتی ہیں —
Why annealing and tinning usually run as one line
میں بیان کیا گیا ہے
خصوصی ربن ایک لائن میں تبدیلی ہیں، الگ مصنوعات نہیں
شکل دار اور فعال ربن پانچ مراحل میں سے کسی ایک میں اضافے یا تبدیلی سے بنتے ہیں، اور ان کی لاگت وہیں سے آتی ہے۔
- منقسم ربن۔ چپٹے حصوں کو ایک مقررہ فاصلے پر گول تار میں دبایا جاتا ہے۔ اس فاصلے کو سیل کے طول و عرض اور سیل کے خلا سے مطابقت رکھنی ہوتی ہے، جس کی وجہ سے ایک ان لائن پریس تشکیل کے بجائے ہم آہنگی کا مسئلہ بن جاتا ہے۔
- منعکس ربن۔ ایک نمونہ دار رول چپٹی پٹی کی سطح پر V شکل کی نالیں دباتا ہے۔ نالیوں کو ان کے نیچے موجود کوٹنگ کو نقصان پہنچائے بغیر بنانا ہوتا ہے۔
- تکونی اور چپٹے گول حصے۔ ان کے لیے نالی دار رول یا تشکیل دینے والے ڈائی کی ضرورت ہوتی ہے۔ مشکل یہ ہے کہ حصے کو پوری لمبائی میں یکساں رکھا جائے اور لپیٹتے وقت پٹی کو مڑنے سے روکا جائے۔
- سیاہ ربن۔ ٹننگ کے بعد، ایک کوٹنگ یا سطحی عمل سطح کو سیاہ کرتا ہے۔ رنگ یکساں ہونا چاہیے اور اسے سولڈرنگ یا طویل مدتی بھروسے میں مداخلت نہیں کرنی چاہیے۔
مشترکہ خصوصیت یہ ہے کہ عمل کا دائرہ تنگ ہوتا ہے اور مستحکم پیداوار تک پہنچنے میں زیادہ وقت لگتا ہے۔ جو ربن بنانے والے یہ مصنوعات پیش کرتے ہیں وہ عام طور پر دھات بیچنے کے ساتھ ساتھ ٹولنگ اور عمل پر قابو بھی بیچ رہے ہوتے ہیں۔
لپیٹنا، معائنہ، اور ماڈیول بنانے والے کو کیا ملتا ہے
آخری مرحلہ طے کرتا ہے کہ پچھلے چار مراحل شپمنٹ تک کیسے زندہ رہتے ہیں۔ ٹیک اپ تناؤ اتنا زیادہ ہونا چاہیے کہ مستحکم اسپول بنے اور اتنا کم کہ نرم ربن کھنچے نہیں، کیونکہ کھنچے ہوئے ربن کا قطر ڈرائنگ مرحلے سے کم ہوتا ہے۔ ٹراورس پیٹرن طے کرتا ہے کہ گاہک کے سرے پر موجود آلات تار کو الجھنے کے بغیر کھول سکتے ہیں یا نہیں، اور 0BB ربن کے ساتھ بیک وقت کھلنے والی بہت باریک تاروں کی تعداد لپیٹنے کے پیٹرن کو پیکنگ کی تفصیل کے بجائے اسٹرنگر کے استحکام کا حصہ بنا دیتی ہے۔
معائنہ دو اقسام میں تقسیم ہوتا ہے۔ ان لائن نظام لیزر سے قطر ناپتے ہیں اور کیمرے سے سطح پر نظر رکھتے ہیں، تاکہ لائن چلنے کے دوران ہی انحراف پکڑا جائے۔ آف لائن جانچ ہر بیچ پر ہوتی ہے اور ان خصوصیات کا احاطہ کرتی ہے جن پر ماڈیول بنانے والا واقعی انحصار کرتا ہے: طول و عرض، مزاحمت، تناؤ کی طاقت، پیداواری طاقت، لمبائی میں اضافہ، کوٹنگ کی موٹائی اور سولڈرنگ کی صلاحیت۔ مزاحمت اپنی الگ وضاحت کی مستحق ہے، کیونکہ یہیں کراس سیکشن اور مواد کی پاکیزگی ملتے ہیں۔
ایک ملی میٹر کا سواں حصہ فیصد کیسے بنتا ہے
فی اکائی لمبائی مزاحمت قطر کے مربع کے ساتھ کم ہوتی ہے، اس لیے کم قطر مزاحمت کو اس کمی سے زیادہ تیزی سے بڑھاتا ہے جتنا ظاہر ہوتا ہے۔ اگر ڈرائنگ مرحلہ ایسی تار بنائے جو معمول سے 0.01 mm کم ہو، تو اضافہ ایک فیصد نہیں — کئی فیصد ہوتا ہے، اور معمول کا قطر کم ہونے کے ساتھ بڑھتا ہے:
| معمول کا قطر | 0.01 mm کمی پر مزاحمت میں اضافہ | فی کلوگرام لمبائی |
|---|---|---|
| 0.35 mm (MBB) | تقریباً 6.0% | تقریباً 1,160 m |
| 0.26 mm (SMBB) | تقریباً 8.2% | تقریباً 2,100 m |
| 0.18 mm (0BB) | تقریباً 12.1% | تقریباً 4,400 m |
لمبائی کا کالم بتاتا ہے کہ رواداری کا سوال محض نظری نہیں۔ 0.18 mm پر، ایک کلوگرام تانبا چار کلومیٹر سے زیادہ تار ہے، اور ایک ٹن چار ہزار کلومیٹر سے زیادہ۔ اس لمبائی میں کہیں ایک ملی میٹر کے سواں حصے کا انحراف مصنوعات میں نظر نہیں آتا، لیکن یہ ہر اس میٹر کی مزاحمت بدل دیتا ہے جس سے گزرتا ہے۔
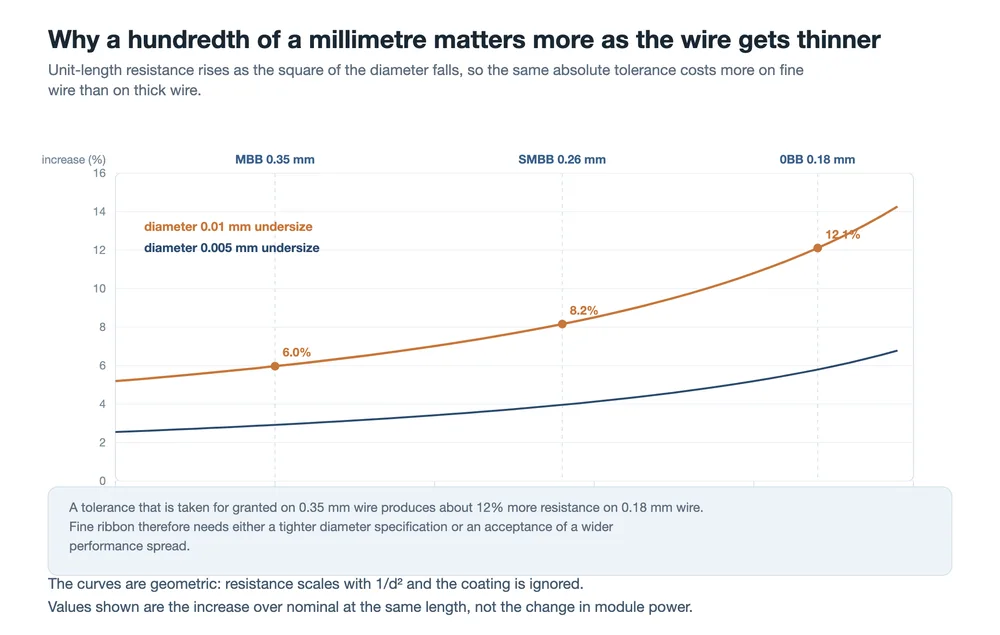
عملی نتیجہ وہ تجارت ہے جس سے گاہک بچ نہیں سکتا۔ ربن لائن مطلق رواداری برقرار رکھ سکتی ہے اور تار پتلا ہونے کے ساتھ نسبتی جرمانہ بڑھنے دے سکتی ہے، یا باریک تار کے لیے رواداری سخت کر سکتی ہے اور اس کے ساتھ آنے والی سست ڈرائنگ، زیادہ بار ڈائی تبدیلی اور زیادہ معائنہ بوجھ قبول کر سکتی ہے۔ جہاں باریک تار ایسے اسٹرنگر میں ہو جو بیک وقت درجنوں تاروں پر تناؤ لگا رہا ہو، وہاں یہ حساب مشین کی خریداری کے بجائے ربن کی تفصیلات کا حصہ ہے، جو ماڈیول کی طرف سے بیان کی گئی وہی تجارت ہے، ملاحظہ کریں PV ربن کی ساخت اور اقسام.
ربن فراہم کنندہ سے کیا پوچھیں
ربن کے ساتھ جو کچھ بھی غلط ہوتا ہے وہ پہلے سولڈرنگ کا مسئلہ لگتا ہے اور بعد میں پتہ چلتا ہے کہ یہ اوپر کے مرحلے میں عمل کی یکسانی کا مسئلہ تھا۔ چھ سوالات ایسے فراہم کنندہ کو، جو لائن پر قابو رکھتا ہے، اس سے الگ کرتے ہیں جو لائن نے جو کچھ بنایا وہی بیچ رہا ہے:
- ایک اسپول کے اندر اور اسپولوں کے درمیان قطر کی تقسیم کیا ہے، نہ کہ صرف معمول کی قیمت؟
- کوٹنگ کی موٹائی کی حد کیا ہے، اور نمونے کے بجائے تار کے گرد یکسانی کیسے جانچی جاتی ہے؟
- سولڈر پاٹ کی جانچ کتنی بار ہوتی ہے، اور بھرائی کب کی جاتی ہے؟
- پیداواری طاقت اور لمبائی میں اضافے کی قیمتیں کیا ہیں، اور کنڈلی کے ساتھ ساتھ وہ کتنی بدلتی ہیں؟
- کون سا سولڈرنگ صلاحیت کا ٹیسٹ استعمال ہوتا ہے، اور کتنے وقفے پر؟
- باریک تار کے لیے، اسپولنگ پیٹرن کیا ہے اور ٹیک اپ پر کتنا تناؤ استعمال ہوتا ہے؟
عمومی سوالات
کیا ٹننگ تار کا قطر بدلتی ہے؟
ہاں۔ تیار مصنوعات تانبا جمع کوٹنگ ہے، اور طول و عرض متعین کرتے وقت کوٹنگ شامل ہوتی ہے۔ یہ تانبے کے مقابلے بہت کم کرنٹ لے جاتی ہے، اسی لیے موٹی کوٹنگ مزاحمت کم کرنے کا طریقہ نہیں ہے۔
کیا ایک لائن گول تار اور چپٹی پٹی دونوں بنا سکتی ہے؟
ڈرائنگ اور اینیلنگ کے حصے مشترک ہیں، اور گول تار صرف رولنگ کے حصے کو نظرانداز کرتی ہے۔ شکل دار حصے الگ معاملہ ہیں، کیونکہ ان کے لیے چپٹے رول کے بجائے نالی دار رول یا تشکیل دینے والے ڈائی درکار ہوتے ہیں۔
جتنا ممکن ہو نرم اینیلنگ کیوں نہ کریں؟
کیونکہ اسٹرنگر کی اپنی ہینڈلنگ حد بن جاتی ہے۔ بہت نرم ربن اس تناؤ میں کھنچ جاتا ہے جو اسے رکھنے اور کھینچنے کے لیے استعمال ہوتا ہے، جس سے اس کا کراس سیکشن اور سیل کے مقابلے اس کی پوزیشن بدل جاتی ہے۔ قابل استعمال حد ایک سمت کے بجائے ایک دائرہ ہے۔
0BB ربن چپٹے ربن سے بنانا زیادہ مشکل کیوں ہے؟
یہ پتلا ہے، اس لیے قطر کی وہی مطلق رواداری زیادہ مزاحمت کی قیمت پر آتی ہے؛ یہ ایسی کوٹنگ رکھتا ہے جو گول کراس سیکشن کے گرد یکساں ہونی چاہیے؛ اور درجنوں تاریں اکٹھی کھولی جاتی ہیں، جس سے اسپولنگ اور ٹراورس پیٹرن پیکنگ کی تفصیل کے بجائے مشین کے بھروسے کا حصہ بن جاتے ہیں۔
کیا الیکٹروپلیٹڈ کوٹنگ ہاٹ ڈپ سے بہتر ہے؟
پتلی، یکساں تہہ کو تھامنے میں بہتر، جو کہ جب موٹائی کو تنگ رکھنا ہو تو ایک حقیقی فائدہ ہے۔ ہاٹ ڈپ تیز تر، سستا اور مرکب کے انتخاب میں کہیں زیادہ لچکدار ہے۔ صحیح جواب اس بات پر منحصر ہے کہ ایپلیکیشن میں کس خصوصیت کی کمی ہے۔
کیا کوٹنگ کی ترکیب واقعی پیداوار کے دوران بدلتی ہے؟
جی ہاں، بدلتی ہے۔ مرکب تار پر پاٹ سے نکل جاتا ہے، اور تار کے گزرنے سے تانبا پگھلے ہوئے مواد میں حل ہو جاتا ہے۔ دونوں ترکیب بدلتے ہیں، اور دونوں پگھلنے کا رویہ بدلتے ہیں۔ جانچ اور دوبارہ بھرائی ہی کوٹنگ کو تفصیلات کے اندر رکھتی ہے۔
حتمی خیالات
ربن کی پیداوار ایسا اعلیٰ ٹیکنالوجی عمل نہیں ہے جیسا کہ سیل کی تیاری ہے۔ یہ پانچ مکینیکل اور حرارتی مراحل ہیں، جن میں سے ہر ایک کو ہزاروں کلومیٹر تار پر ایک عدد کو مستقل رکھنا ہوتا ہے۔ مشکل کسی ایک مرحلے میں نہیں؛ بلکہ اس حقیقت میں ہے کہ ایک مرحلے میں چھوٹی سی تبدیلی گاہک تک پہنچتی ہے۔ تھوڑا سا گھسا ہوا ڈائی، قدرے تیز چلنے والی بھٹی، ایسا سولڈر پاٹ جس کی اس ہفتے جانچ نہیں ہوئی — ان میں سے کوئی بھی کوائل میں نظر نہیں آتا، اور یہ سب ماڈیول لائن میں نظر آتے ہیں۔
اسی لیے قیمت کے سوالات سے پہلے عمل کے سوالات پوچھنا قابلِ قدر ہے۔ سستا کوائل اور سستا مجموعی ملکیتی لاگت ایک چیز نہیں جب فرق سٹرنگر رکنے کے پیمانے پر ناپا جائے۔
PV ربن کیا کرتا ہے: تین کام، ایک سمجھوتہ
PV ربن مواد: تانبے کا مرکز، سختی اور کوٹنگ
PV ربن کی ساخت اور اقسام: چپٹا، گول اور شکل دار
PV ربن اور فلوکس: ماڈیول تیاری کے لیے ضروری اجزاء
فوٹو وولٹک ربن وائر ڈرائنگ اور ٹننگ کی مربوط لائن
ربن کی پیداوار کے لیے وائر ڈرائنگ مشین
بس بار ربن ڈرائنگ، رولنگ اور ٹننگ لائن
ٹیبر اور اسٹرنگر مشین: یہ کیسے کام کرتی ہے، انتخاب کیسے کریں
ماڈیول تیاری کے لیے MBB سیل سولڈرنگ سٹرنگر
متعلقہ: PV ربن کے جانچ کے طریقے: پیمائش، مضبوطی اور ٹانکا لگانے کی صلاحیت. یہاں جانچی گئی ہر خصوصیت اسی عمل کے کسی مرحلے سے طے ہوتی ہے۔
ڈیٹا نوٹ: مزاحمت میں اضافے ہندسی ہیں، جن کا حساب (d/(d − Δd))² − 1 کے طور پر تانبے کے کراس سیکشن پر کیا گیا ہے اور کوٹنگ کو نظر انداز کیا گیا ہے، اور یہ ماڈیول پاور میں تبدیلی کے بجائے مقررہ لمبائی پر تبدیلی ظاہر کرتے ہیں۔ فی کلوگرام لمبائیاں تانبے کی کثافت 8.96 g/cm³ فرض کرتی ہیں اور کوٹنگ کو نظر انداز کرتی ہیں۔ عمل کی تفصیلات ظاہر کرتی ہیں کہ ڈرائنگ، رولنگ، اینیلنگ اور ٹننگ لائنیں عام طور پر کیسے چلائی جاتی ہیں؛ یہ کسی مخصوص لائن پر لی گئی پیمائشیں نہیں ہیں۔ کوٹنگ کے مرکبات کو برانڈ کے بجائے ترکیب سے نام دیا گیا ہے۔