مختصر جواب: سولر پینل پروڈکشن لائن اسٹیشنوں کا ایک منظم سلسلہ ہے جو سیلز کو تیار ماڈیولز میں بدلتا ہے — کٹنگ، ٹیبنگ، لی اپ، بسنگ، لیمینیشن، فریمنگ، جنکشن باکس فٹنگ، ٹیسٹنگ — جو نیم خودکار یا مکمل خودکار فراہم کی جاتی ہے اور 5 MW سے 1–2 GW تک کی صلاحیت کے درجے کے مطابق بنائی جاتی ہے، جس میں لے آؤٹ، یوٹیلیٹیز اور عملہ اسی درجے کے مطابق ہوتا ہے۔
سولر پینل پروڈکشن لائن: 5 MW سے 1 GW تک کنفیگریشنز
خریدار شاذ و نادر ہی کسی ایک مشین کی وجہ سے مشکل میں پڑتے ہیں۔ وہ پوری لائن کو ایک پروجیکٹ کے طور پر لے کر مشکل میں پڑتے ہیں: صلاحیت کا درجہ کسی کے یوٹیلیٹی روم چیک کرنے سے پہلے چنا جانا، آٹومیشن کی سطح آپریٹرز گننے سے پہلے طے کرنا، اور جگہ کا نقشہ اس سے پہلے بنانا کہ کسی نے پوچھا ہو کہ لیمینیٹر کی قطار واقعی کتنی لمبی ہے۔
سولر پینل پروڈکشن لائن میں کیا شامل ہوتا ہے
ترتیب مقرر ہے۔ 5 MW کی ورکشاپ اور گیگا واٹ پلانٹ کے درمیان جو بدلتا ہے وہ یہ ہے کہ کتنا کام ہاتھ سے ہوتا ہے، اسٹیشنوں کے درمیان کتنا بفر ہوتا ہے، اور کتنا معائنہ خودکار طور پر ہوتا ہے۔
- سیل کی تیاری — چھانٹی، پھر ہاف سیل، شن گلڈ یا بیک کانٹیکٹ کام کے لیے لیزر کٹنگ یا اسکرائبنگ۔
- ٹیبنگ اور اسٹرنگنگ — ریبون سولڈرنگ یا چپکنے والی بانڈنگ کے ذریعے دہرائے جانے والے جوڑوں کے ساتھ اسٹرنگز بنانا۔
- لی اپ — اسٹرنگز کو شیشے پر انکیپسولنٹ اور بیک شیٹ یا پچھلے شیشے کے ساتھ سرکٹ کی ترتیب میں رکھنا۔
- بسنگ اور آئسولیشن — اسٹرنگ کے سروں کو ماڈیول سرکٹ میں جوڑنا اور جوڑوں کو موصل کرنا۔
- لیمینیشن سے پہلے معائنہ — بصری اور EL جانچ جب نقائص ابھی قابلِ مرمت ہوں۔
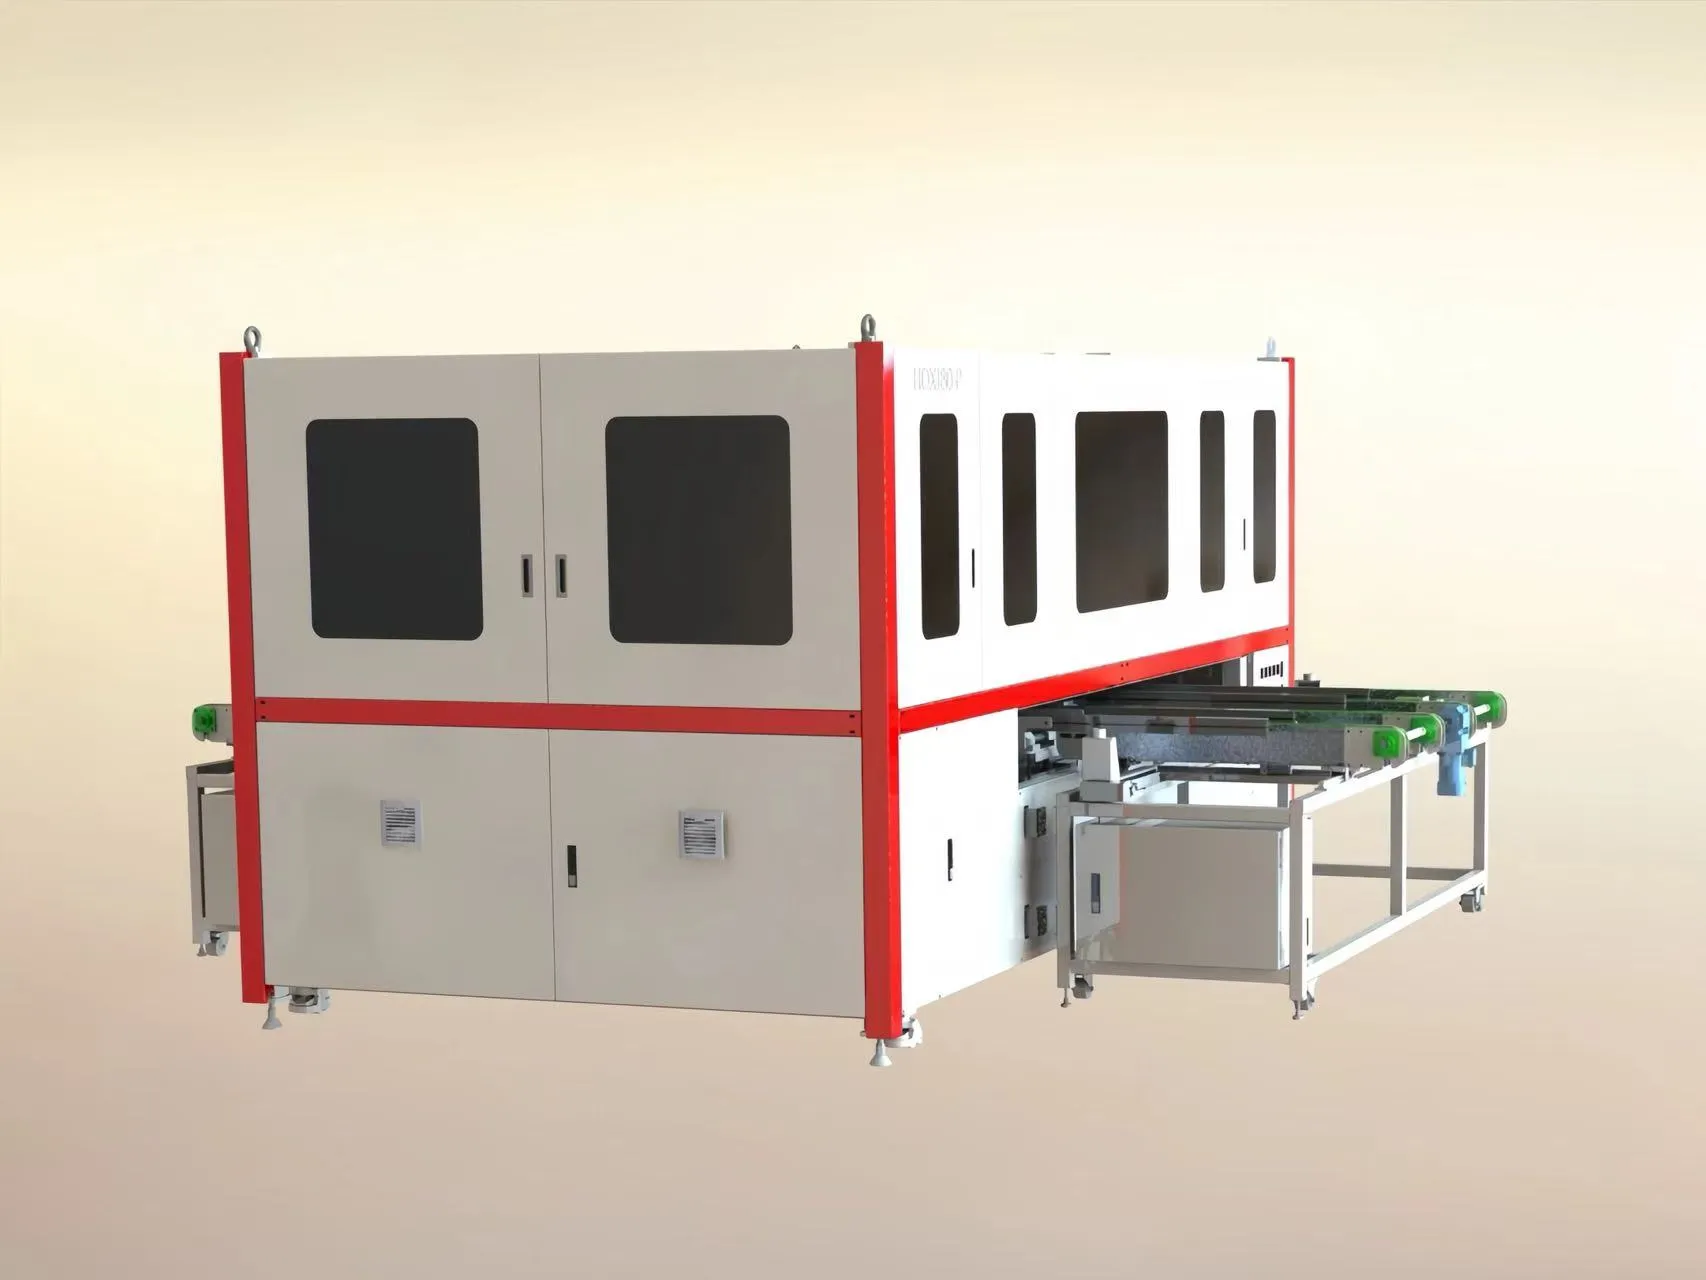
- لیمینیشن — حرارت، ویکیوم اور دباؤ سے انکیپسولنٹ کو کیور کرنا اور ہوا نکالنا۔
- فریمنگ اور جنکشن باکس — ٹرمنگ، فریم ایڈہیسو، باکس سولڈرنگ یا گلو بھرنا، کیورنگ۔
- حتمی جانچ — EL امیجنگ، سورج سمیولیٹر کے تحت IV، ہائی پاٹ ٹیسٹ، چھانٹی، پیکنگ۔
دو اسٹیشن نیچے کی رفتار کا تعین کرتے ہیں: MBB ہاف سیل اسٹرنگز کے لیے AM050FH جیسا ٹیبر-اسٹرنگر، اور OTMT جیسے AAA-کلاس سمیولیٹر پر IV پیمائش۔ باقی سب کچھ کام اور پڑوسیوں کے ساتھ اس کے انٹرفیس کے مطابق متعین کیا جاتا ہے۔
نیم خودکار بمقابلہ مکمل خودکار
فرق "مشینیں بمقابلہ کوئی مشینیں نہیں" کا نہیں ہے۔ ایک نیم خودکار سولر پینل پروڈکشن لائن وہی پروسیس آلات استعمال کرتی ہے؛ آپریٹرز ماڈیولز کو اسٹیشنوں کے درمیان منتقل کرتے ہیں اور زیادہ بصری فیصلے کرتے ہیں۔ ایک مکمل خودکار لائن ٹرانسفر، بفرنگ، خودکار لیمینیٹر لوڈنگ اور ٹریس ایبلٹی شامل کرتی ہے، تاکہ ماڈیولز کبھی ہاتھ سے نہ اٹھائے جائیں۔
دستی منتقلی عملے کی تعداد پر لاگت ڈالتی ہے اور ہینڈلنگ نقصان لاتی ہے جسے کوئی ٹیسٹ مکمل طور پر نہیں پکڑ سکتا۔ صلاحیت بڑھنے کے ساتھ مستقل مزاجی اصل دلیل ہے: فی شفٹ چند ماڈیولز پر دستی لی اپ ٹھیک ہے اور سینکڑوں پر یہی غلط ترتیب کا بنیادی ذریعہ بن جاتی ہے۔ فالٹ ریکوری مخالف سمت چلتی ہے — نظر آنے والا جماؤ آپریٹر صاف کرتا ہے، خودکار لائن کے لیے تحریری طریقہ کار درکار ہوتا ہے۔
5 MW سے 1 GW تک کنفیگریشن کیسے بدلتی ہے
Ooitech جن درجوں پر بناتا ہے: 5 MW، 10 MW، 20 MW، 30 MW، 60 MW، 120 MW، 150 MW، 300 MW، 600 MW اور 1–2 GW۔ جدول دکھاتا ہے کہ لائن کا مزاج کیسے بدلتا ہے؛ یہ فیصلے کی رہنمائی کرتا ہے، اسے متعین نہیں کرتا۔
| ٹیئر | مزاج | ڈیزائن کیا چلاتا ہے |
|---|
| 5 MW | نیم خودکار، کمپیکٹ | سب سے کم سرمایہ لاگت؛ دستی منتقلی۔ |
| 10 MW | نیم خودکار، کچھ آٹومیشن | جہاں دستی کام معیار کو محدود کرتا ہے۔ |
| 20 MW | نیم خودکار، زیادہ اسٹیشن | مشین کی رفتار سے زیادہ بفر اور بہاؤ۔ |
| 30 MW | ہائبرڈ | لیمینیٹر لوڈنگ رکاوٹ ہے۔ |
| 60 MW | زیادہ تر خودکار | ان لائن معائنہ اور ٹریس ایبلٹی۔ |
| 120 MW | مکمل خودکار ٹرن کی | ٹرانسفر، بفرنگ، ڈیٹا مربوط۔ |
| 150 MW | مکمل خودکار، کثیر فارمیٹ | تبدیلی کا وقت اور لائن توازن۔ |
| 300 MW | مکمل خودکار، متوازی بہاؤ | فالتو صلاحیت اور دیکھ بھال کی رسائی۔ |
| 600 MW | پلانٹ پیمانے پر | یوٹیلیٹیز، لاجسٹکس، MES۔ |
| 1–2 GW | کثیر لائن پلانٹ | مشترکہ یوٹیلیٹیز اور کوالٹی سسٹم۔ |
دو اصول ہر درجے میں قائم رہتے ہیں۔ صلاحیت زنجیر کے سست ترین اسٹیشن سے طے ہوتی ہے، کوٹیشن کی تیز ترین مشین سے نہیں۔ اور نیم خودکار سے خودکار تک جانا اسٹیشنوں کی تعداد میں قدم سے پہلے پروجیکٹ کی پیچیدگی میں قدم ہے۔ پہلی بار خریدنے والے اکثر 5 MW نیم خودکار لائن سے شروع کرتے ہیں جبکہ عمارت اس طرح ڈیزائن کرتے ہیں کہ بعد کی خودکار کنفیگریشن اسی جگہ میں فٹ ہو جائے۔
لے آؤٹ اور فرش اسپیس کی منطق
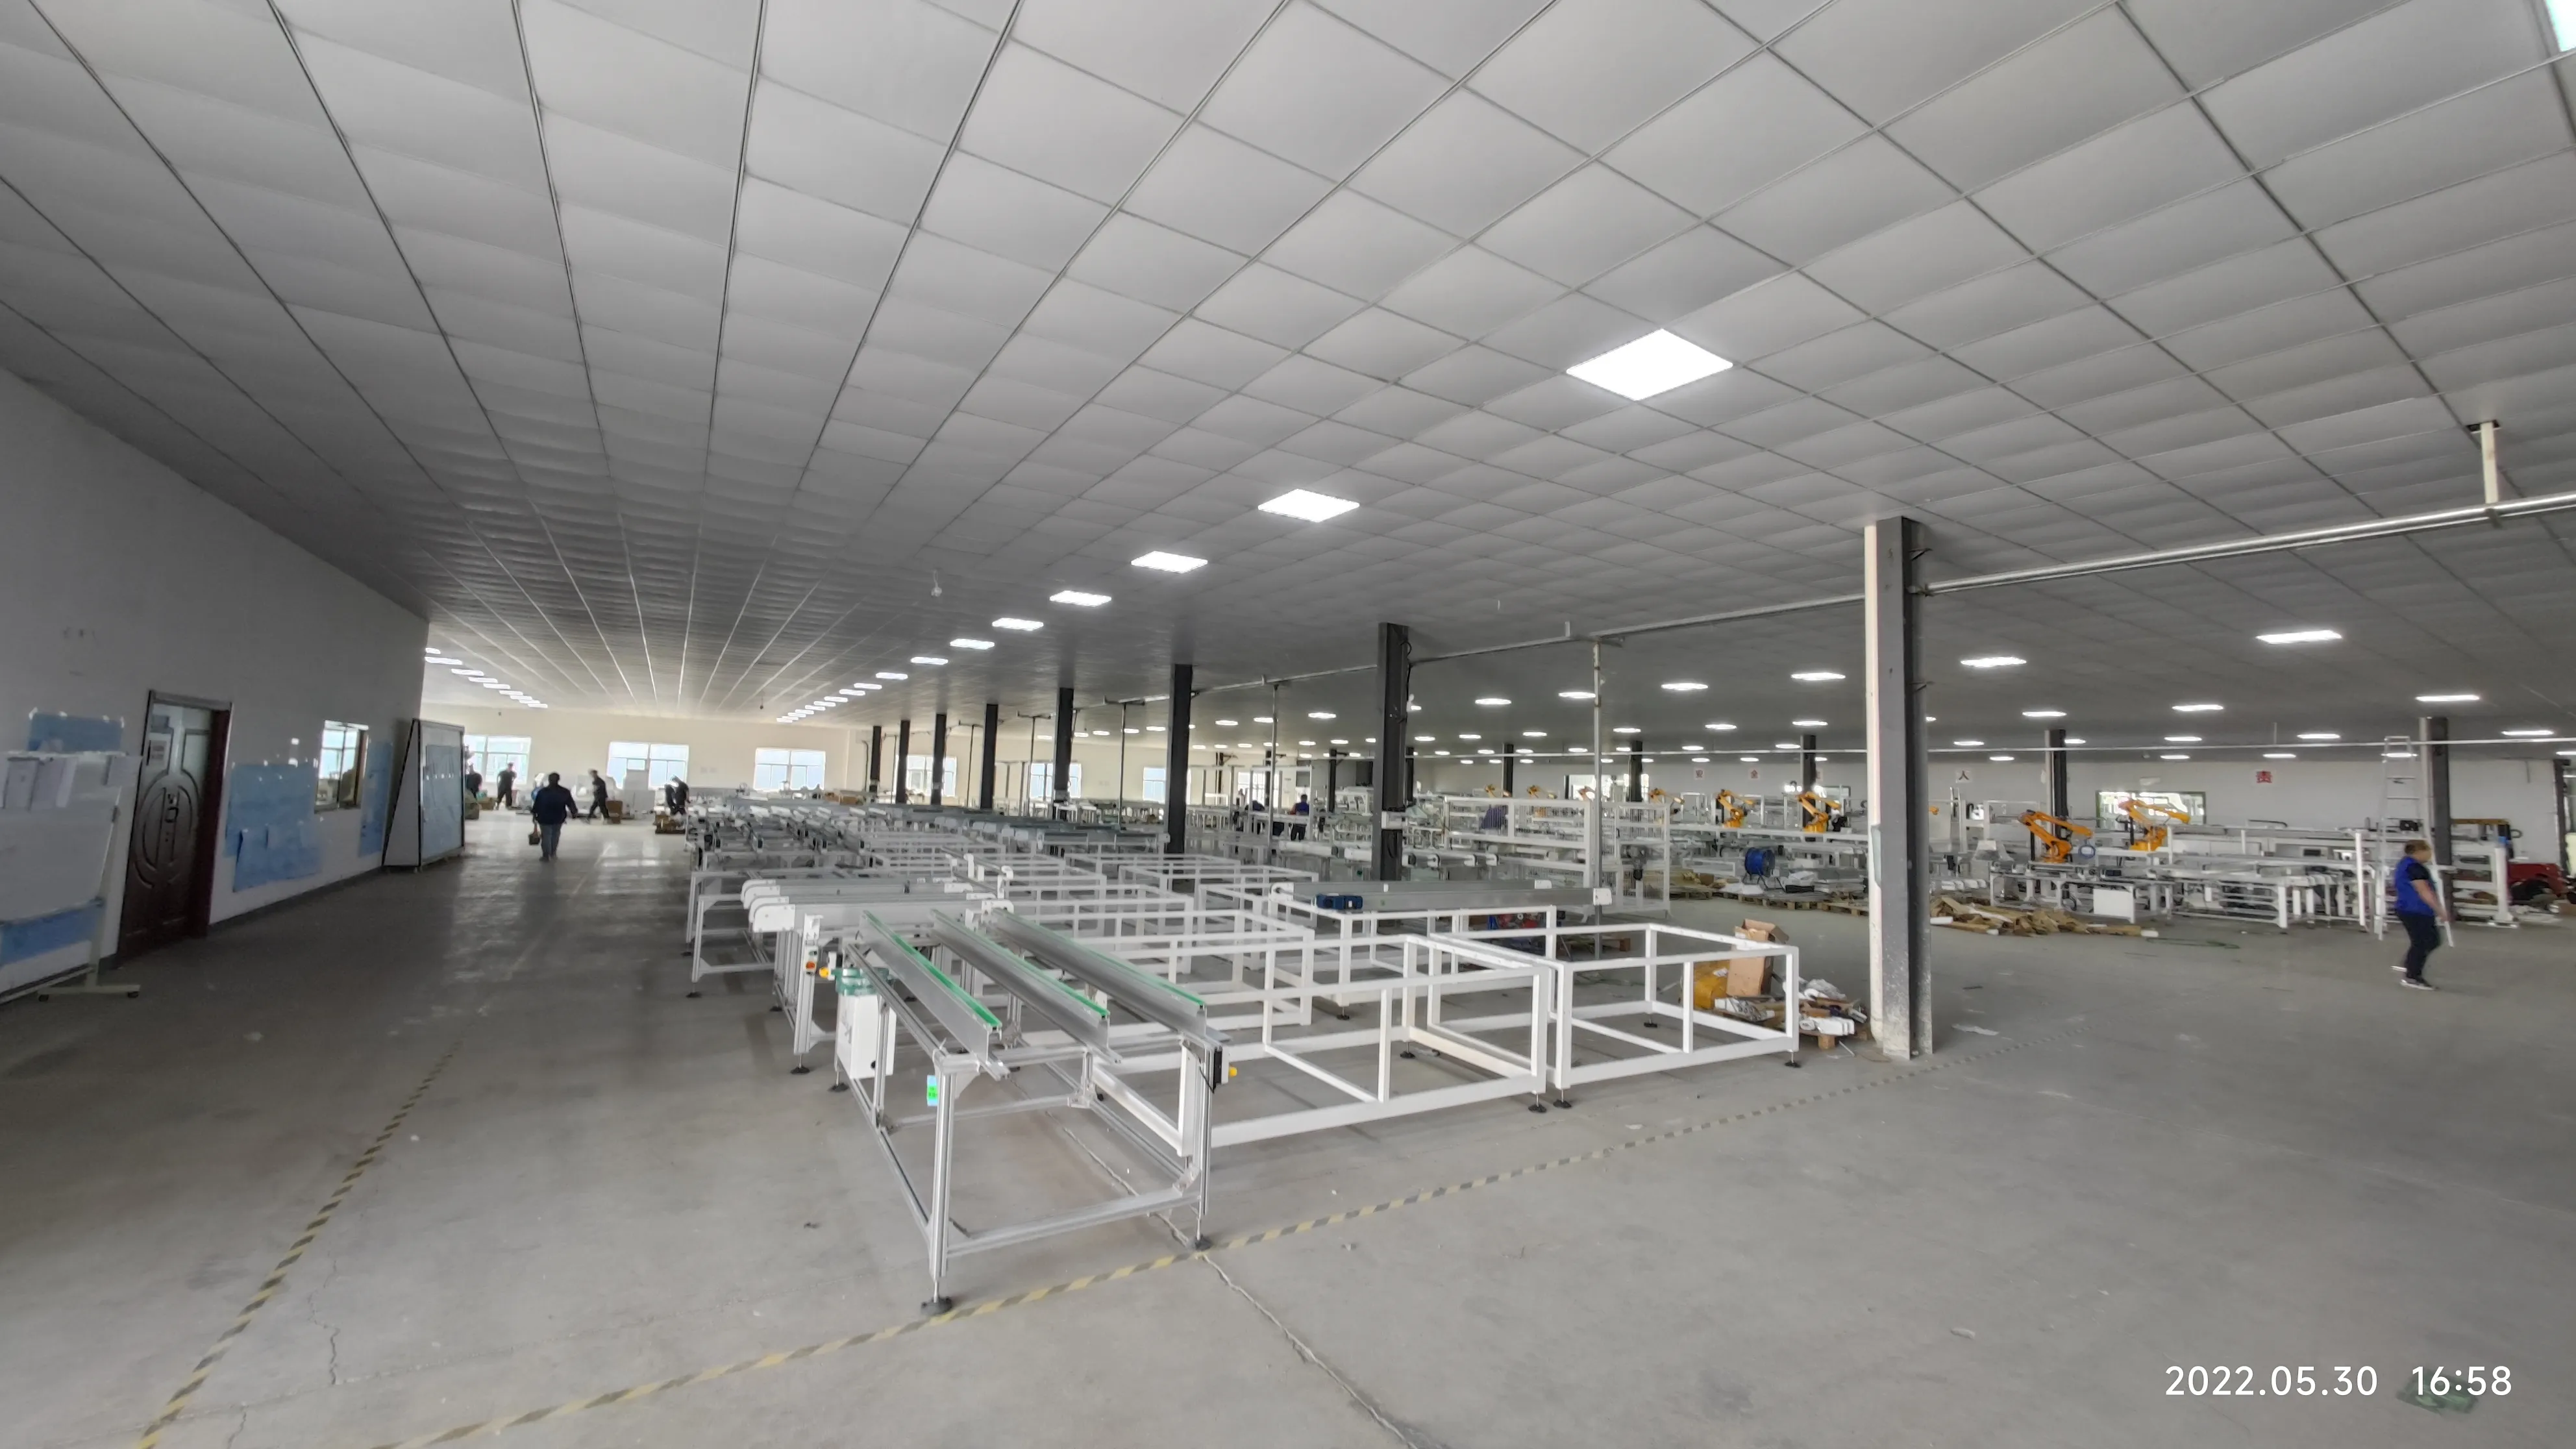
لے آؤٹ مواد کی پیروی کرتا ہے، ڈرائنگ شیٹ کی نہیں۔ لائن شیشے کی لوڈنگ سے پیکنگ تک ایک سمت چلتی ہے، اور ہر حوالگی وہی سوالات اٹھاتی ہے: ماڈیولز کہاں انتظار کرتے ہیں، انہیں کون منتقل کرتا ہے، مسترد شدہ ماڈیول بہاؤ کو روکے بغیر کیسے نکلتا ہے۔ سیدھی لائن، U-شکل جو تیار ماڈیولز کو شیشے کے گلیارے تک واپس لاتی ہے، یا دو گلیارے جن میں لی اپ اور لیمینیشن پیٹھ پیچھے ہوں۔
فرش اسپیس بفر سے خرچ ہوتی ہے، مشینوں سے نہیں۔ لی اپ اور لیمینیٹر کے درمیان اتنی قطار ہونی چاہیے کہ رکاوٹ کے دوران بھی اسے خوراک ملتی رہے؛ لیمینیٹر اور فریمنگ کے درمیان ٹھنڈک کے لیے جگہ ہونی چاہیے۔ دیکھ بھال کے گلیارے، کیبنٹ کی جگہ اور اتنا چوڑا راستہ کہ لیمینیٹر نکالا جا سکے، بعد میں شامل کرنا مہنگا پڑتا ہے۔
یوٹیلیٹیز: بجلی، ہوا، پانی، ماحول
یوٹیلیٹیز سولر پینل پروڈکشن لائن کا وہ حصہ ہیں جس پر سب سے آخر میں دستخط ہوتے ہیں اور سب سے پہلے الزام آتا ہے۔ منسلک بوجھ پر لیمینیٹرز، سورج سمیولیٹر اور چلنگ پلانٹ کا غلبہ ہوتا ہے، اور تقسیم بیک وقت آپریشن کے لیے ناپی جانی چاہیے، برائے نام مجموعے کے لیے نہیں۔ کمپریسڈ ہوا بہت سے چھوٹے مقامات پر کھینچی جاتی ہے — سلنڈر، گریپرز، گلو ڈسپنسنگ، فکسچر — اس لیے مستحکم دباؤ کل حجم سے زیادہ اہم ہے۔
ٹھنڈا پانی لیمینیٹر اور کچھ لیزر اور ٹیسٹ آلات کو درکار ہوتا ہے؛ تفصیل میں وہ درجہ حرارت اور بہاؤ لکھا جانا چاہیے جو مشین توقع کرتی ہے، گرمیوں کے لیے مارجن کے ساتھ۔ لیمینیشن اور ایڈہیسو کیورنگ کو بھی صاف، کنٹرول شدہ کمرے کی ضرورت ہوتی ہے — لوگوں کے لیے آرام دہ ورکشاپ خود بخود انکیپسولیشن کے لیے موزوں نہیں ہوتی۔
آٹومیشن کی سطح کے مطابق فی شفٹ عملہ
عملے کی تعداد لے آؤٹ سے پڑھی جاتی ہے، بروشر سے اندازہ نہیں لگایا جاتا۔ نیم خودکار لائن پر لوگ پورے عمل میں پھیلے ہوتے ہیں — ہر دستی حوالگی ایک شخص ہے، جو لی اپ، بسنگ اور معائنے پر مرکوز ہوتا ہے۔ مکمل خودکار لائن پر اتنی ہی پیداوار کے لیے عملہ شیشے کی لوڈنگ، کوالٹی گیٹس، پیکنگ اور دیکھ بھال پر درکار ہوتا ہے۔
کوٹیشن کے مرحلے پر سوال یہ ہے کہ وینڈر کس تنظیم کا تصور کرتا ہے: فی شفٹ افراد، مہارتیں، تبدیلی میں ایک شخص لگے گا یا دو، رات تین بجے خرابی کون دور کرے گا۔ Ooitech تربیت کے ساتھ ٹرن کی فراہمی کرتا ہے، لہٰذا عملے کا منصوبہ اور تربیتی منصوبہ ایک ہی دستاویز میں آنے چاہئیں۔
کمیشننگ اور تربیت کی ترتیب
کمیشننگ یوٹیلیٹیز کی تصدیق اور انفرادی اسٹیشن کے ڈرائی رنز سے شروع ہو کر سیکشن انٹیگریشن کے ذریعے، حوالگی سے پہلے اصل مواد پر مکمل لائن کے رن تک جاتی ہے۔ تربیت بعد میں نہیں بلکہ متوازی چلتی ہے: آپریٹرز اسٹیشن کو سیٹ ہوتے وقت سیکھتے ہیں، مینٹیننس عملہ اُس مشین پر ڈرائنگ سیکھتا ہے جس کی وہ مرمت کرے گا۔
دو دستاویزات اس مرحلے کا فیصلہ کرتی ہیں — شپمنٹ سے پہلے جاری کردہ پری-انسٹالیشن چیک لسٹ، جو بتاتی ہے کہ کریٹس آنے سے پہلے عمارت میں کیا مکمل ہونا چاہیے، اور حوالگی پروٹوکول، جو بتاتا ہے کہ کیا مظاہرہ کیا جائے گا، کس مواد پر، اور کون دستخط کرے گا۔
سولر پینل پروڈکشن لائن کے لیے RFQ کیسے لکھیں
اچھا RFQ فیکٹری بیان کرتا ہے، مشینوں کے ناموں کی فہرست نہیں۔ پہلے پروڈکٹ بتائیں: ماڈیول کا سائز اور فارمیٹ، سیل کی قسم اور کنفیگریشن، گلاس، فریم یا فریم کے بغیر، جنکشن باکس کی قسم، اور اگر ایک سے زیادہ چلیں تو ان کا امتزاج۔ پھر تجارتی فریم: ہدف ٹیئر، فی دن شفٹیں، منصوبہ بند توسیع، اور یہ کہ سائٹ نئی ہے یا کنورژن۔
- سائٹ کے حقائق — فرش کا رقبہ، چھت کی اونچائی، فرش لوڈنگ، بجلی، ہوا، پانی، نکاسی۔
- دائرہ کار کی حدود — وینڈر کہاں رکتا ہے اور آپ کہاں سے شروع کرتے ہیں۔
- ہر سیکشن کے لیے آٹومیشن کی توقع، ایک عالمی لیبل نہیں۔
- انٹرفیسز — ٹریس ایبلٹی، ڈیٹا اکٹھا کرنا، MES یا ERP۔
- ڈیلیوریبلز — لے آؤٹ، یوٹیلیٹی شیڈول، مینوئل، اسپیئر پارٹس کی فہرست، تربیت، قبولیت کے معیار۔
- سروس کی شرائط — ردعمل کا راستہ، اسپیئر پارٹ کا لیڈ ٹائم، ریموٹ سپورٹ، وارنٹی کا دائرہ۔
موازنہ کرنا ہی اصل مقصد ہے: ایک ہی "خودکار سولر پینل پروڈکشن لائن" کے دو کوٹیشن شاذ و نادر ہی ایک جیسا دائرہ کار رکھتے ہیں، اور سیکشن بہ سیکشن جواب ہی اس کا پتہ دیتا ہے۔ یہی نظم و ضبط اُس وقت بھی یکساں رہتا ہے جب آپ 120 MW خودکار لائن کا موازنہ 600 MW ٹرن کی کنفیگریشن.
سے کر رہے ہوں
- مشخصات کی عام غلطیاں پروڈکٹ کے بغیر صلاحیت۔
- ٹیئر کا کوئی مطلب نہیں جب تک ماڈیول کا فارمیٹ متعین نہ ہو۔ سب سے تیز مشین، متوازن لائن نہیں۔
- رکاوٹ محض جگہ بدل لیتی ہے۔ دائرہ کار سے باہر معائنہ۔
- EL اور IV ٹیسٹنگ پروسیس آلات ہیں، اضافی چیزیں نہیں۔ تربیت کو سودے سے نکال دینا۔
غیر تربیت یافتہ آپریٹرز پہلے دن سے سکریپ پیدا کرتے ہیں۔ ترتیب کسی بھی ایک تفصیل سے زیادہ اہم ہے؛ عمل کی نقشہ کشی اور دس مرحلوں کے مینوفیکچرنگ عمل.
عمومی سوالات
میں کی گئی ہے
سیلز سے ماڈیولز تک لائن کیسے کام کرتی ہے
لائن بنانے اور کمیشن کرنے میں کتنا وقت لگتا ہے؟
یہ صلاحیت کے ٹیئر، آٹومیشن کی سطح اور عمارت کتنی تیزی سے تیار ہوتی ہے پر منحصر ہے۔ ایک کمپیکٹ نیم خودکار لائن مختصر پروجیکٹ ہے؛ مکمل خودکار کثیر سیکشن لائن کو طویل تعمیر، تنصیب اور انٹیگریشن درکار ہوتی ہے۔ سیکشن بہ سیکشن شیڈول طلب کریں تاکہ سائٹ کے کام متوازی چلیں۔
کیا نیم خودکار لائن کو بعد میں خودکار بنایا جا سکتا ہے؟
ہاں، اگر لے آؤٹ اور یوٹیلیٹیز اسی کے لیے منصوبہ بند ہوں۔ عام راستہ سیکشنز کے درمیان ٹرانسفر اور بفرنگ شامل کرتا ہے، پھر خودکار لیمینیٹر لوڈنگ، وہی بنیادی آلات برقرار رکھتے ہوئے۔ رکاوٹیں فرش کی جگہ، اضافی برقی صلاحیت، اور ہوا و کولنگ کا مارجن ہیں۔ سولر پینل پروڈکشن لائن کی قیمت کیا طے کرتی ہے؟ صلاحیت کا ٹیئر، ہر سیکشن میں آٹومیشن کی سطح، اسٹیشنوں کی تعداد، سنبھالے جانے والے فارمیٹس، اور دائرہ کار کی حد — یعنی لوڈنگ، ہینڈلنگ، معائنہ اور پیکنگ شامل ہیں یا نہیں۔ یوٹیلیٹی پلانٹ اور عمارت کے کام الگ بجٹ لائنیں ہیں۔ کوٹیشنز کا موازنہ صرف اُس وقت ممکن ہے جب RFQ سیکشن بہ سیکشن جواب کا پابند کرے؛
صلاحیت کے لحاظ سے لاگت کا ڈھانچہ
بتاتا ہے کہ یہ شیٹس کیسے پڑھی جاتی ہیں۔
کیا ہمیں پوری لائن ایک ساتھ خریدنی چاہیے؟ کوٹیشن درخواست فارم ضروری نہیں، لیکن ترتیب اہم ہے۔ جو اسٹیشن معیار طے کرتے ہیں — اسٹرنگنگ، لیمینیشن، ٹیسٹنگ — اُن کا متبادل تلاش کرنا سب سے مشکل ہے؛ ہینڈلنگ اور پیکنگ دستی طور پر شروع کی جا سکتی ہیں۔ ٹرانسپورٹ سے پہلے پروسیس خریدیں، لے آؤٹ پہلے دن سے مکمل رکھیں، اور آٹومیشن کو مرحلہ وار اُس لائن میں شامل کریں جو اُسے وصول کرنے کے لیے بنائی گئی ہو۔ سولر پینل پروڈکشن لائن ایک طویل العمر اثاثہ ہے، اور جو تجویز آپ دستخط کرتے ہیں وہ سالوں تک اس کے رویے کا فیصلہ کرتی ہے۔ اپنی پروڈکٹ کی تفصیلات، ہدف ٹیئر اور سائٹ ڈیٹا پر بھیجیں اور سیکشن بہ سیکشن دائرہ کار طلب کریں؛