شمسی پینلز پر گھونگھے کی پگڈنڈیاں: اسباب اور روک تھام
فہرست مضامین
شمسی پینلز پر گھونگھے کی پگڈنڈیاں: اسباب اور روک تھام
تنصیب کے مہینوں بعد سیل کی دراڑ کے ساتھ ایک سرمئی یا زرد بھورا لکیر ظاہر ہوتی ہے، اور ماڈیول کو قصوروار ٹھہرایا جاتا ہے۔ سنیل ٹریلز عام طور پر ظاہری ہوتی ہیں۔ نیچے کی دراڑ نہیں۔ ماڈیول لائن پر، دراڑ وہ حصہ ہے جس پر آپ کا کنٹرول ہوتا ہے۔
PV ماڈیول مینوفیکچرنگ · ماڈیول قابل اعتمادی اور معائنہ · از جیری، Ooitech
1. سنیل ٹریل کیا ہے، اور کیا نہیں ہے
سنیل ٹریل، جسے سنیل ٹریک یا ورم مارک بھی کہا جاتا ہے، کرسٹلائن-سلیکون ماڈیول کے سامنے کی طرف ایک سرمئی، زرد بھورا یا گہرا رنگت کی تبدیلی ہے۔ یہ عام طور پر چاندی کے گرڈ فنگر، سیل کے کنارے، یا سیل کی دراڑ کے راستے کی پیروی کرتی ہے۔ یہ آخری نمونہ ہی نام کی وجہ ہے: رنگت کی تبدیلی دراڑ کا سراغ اس طرح لگاتی ہے جیسے شیشے پر کوئی پگڈنڈی گزرتی ہے۔
IEA PVPS، فوٹو وولٹک پاور سسٹمز پر بین الاقوامی تعاونی پروگرام، سنیل ٹریک کو سامنے کی دھات کاری کی رنگت کی تبدیلی کے طور پر بیان کرتا ہے اور بتاتا ہے کہ یہ عام طور پر تنصیب کے تقریباً تین ماہ سے ایک سال بعد نظر آنا شروع ہوتی ہے۔ وقت ماڈیول ڈیزائن اور آپریٹنگ ماحول کے ساتھ بدلتا ہے، اسی لیے دو ایک جیسی نظر آنے والی تنصیبات مختلف ہو سکتی ہیں۔
وہ فرق جو زیادہ تر تجارتی بحثوں کا فیصلہ کرتا ہے یہ ہے: نظر آنے والی پگڈنڈی اور بنیادی برقی نقص ایک چیز نہیں ہیں۔ موجودہ IEA PVPS رہنمائی کہتی ہے کہ سنیل ٹریکس کا خود ماڈیول کی کارکردگی پر کوئی ثابت شدہ براہ راست اثر نہیں ہے۔ جو چیز پیداوار کم کر سکتی ہے یا غیر معمولی گرمی پیدا کر سکتی ہے وہ ایک متعلقہ حالت ہے: سیل کی دراڑ جو کسی فعال علاقے کو الگ کرتی ہے، خراب گرڈ فنگر، ناقص انٹرکنیکٹ، یا سب سٹرنگ کے اندر کرنٹ مماثلت کی کمی۔
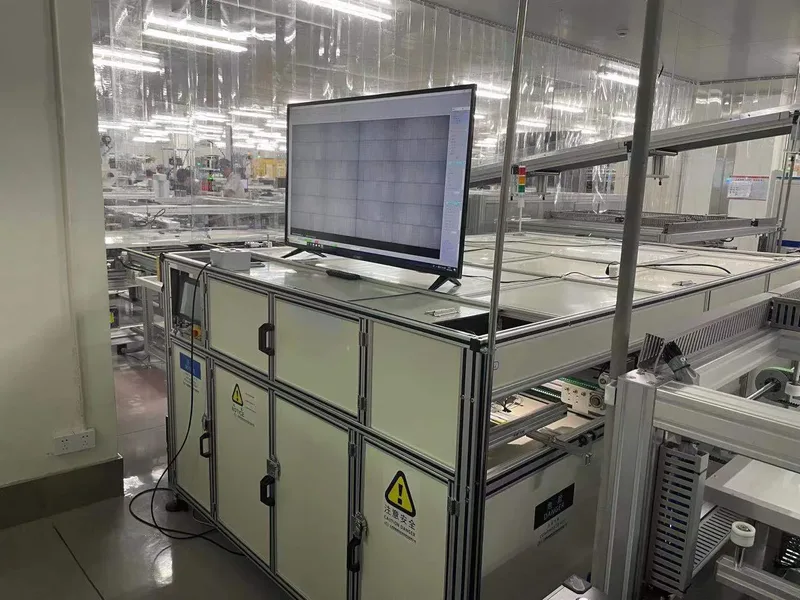
تصویر 1: ماڈیول لائن پر ایک ان لائن EL معائنہ اسٹیشن۔ مانیٹر الیکٹرو لومینیسنس امیج دکھاتا ہے، جہاں دراڑ ایک گہری لکیر کے طور پر ظاہر ہوتی ہے۔ میدان میں دیکھی جانے والی سنیل ٹریل اکثر بالکل اسی لکیر کی پیروی کرتی ہے۔
| سنیل ٹریل ہے | سنیل ٹریل نہیں ہے |
|---|---|
| سامنے کی دھات کاری کی رنگت کی تبدیلی، جو آنکھ سے نظر آتی ہے | ثبوت کہ ماڈیول نے بجلی کھو دی ہے |
| ایک نمونہ جو عام طور پر دراڑ، سیل کے کنارے یا گرڈ فنگر کی پیروی کرتا ہے | ثبوت کہ دراڑ آپ کی پیداواری لائن پر بنی تھی |
| ثبوت کہ ایک راستہ اور ایک کیمیا دونوں موجود تھے | PID، LID یا LeTID جیسی ہی ناکامی کی قسم |
| اکثر آہستہ آہستہ بنتی ہے اور بننے کے بعد اکثر مستحکم رہتی ہے | کسی کھیپ کو مسترد کرنے کی خودکار وجہ |
2. سنیل ٹریل کیسے بنتی ہے: دراڑ، کیمیا اور نقل و حمل
کوئی اکیلی وجہ سنیل ٹریل پیدا نہیں کرتی۔ شائع شدہ شواہد ایک تعامل کی طرف اشارہ کرتے ہیں، اور کچھ نظر آنے سے پہلے تین شرائط کا اوورلیپ ہونا ضروری ہے۔
| شرط | ماڈیول پر اس کا مطلب | آپ کس چیز پر اثر ڈال سکتے ہیں |
|---|---|---|
| ایک راستہ | ایک مائیکرو کریک، سیل کا کنارہ، یا سیلز کے درمیان خلا جو اجزاء کو دھات کاری کے ساتھ حرکت دینے دیتا ہے | سیل ہینڈلنگ، کٹائی، سٹرنگنگ، لے اپ، لیمینیشن اور فریمنگ کے بوجھ |
| ایک کیمیا | چاندی کی دھات کاری کا رد عمل پذیر اجزاء کے ساتھ مل کر رنگت بدلے چاندی کے مرکبات بنانا | انکیپسولنٹ اور بیک شیٹ کی تشکیل، اور ان کے اضافی اجزاء |
| نقل و حمل | پولیمر تہوں کے ذریعے گیسوں اور غیر مستحکم مصنوعات کی حرکت، نیز رد عمل کو چلانے والی UV اور درجہ حرارت | لیمینیٹ کی رکاوٹ خصوصیات اور بطور نظام بل آف میٹریلز |
کیمیائی شواہد عام وضاحت سے زیادہ مخصوص ہیں۔ مائیکروسکوپی اور کیمیائی مطالعات نے سنیل ٹریل رنگت کی تبدیلی کو چاندی کی دھات کاری کے نظام میں تبدیلیوں سے جوڑا ہے۔ Meyer اور ساتھی کارکنوں نے متاثرہ گرڈ فنگرز کے بالکل اوپر انکیپسولنٹ میں چاندی کے نینو پارٹیکلز کی نشاندہی کی۔ Peng اور ساتھی کارکنوں نے رنگت بدلے چاندی کے گرڈز پر چاندی کاربونیٹ نینو پارٹیکلز کی نشاندہی کی۔ دیگر تحقیقات نے میدان میں بے نقاب ماڈیولز پر چاندی ایسیٹیٹ، چاندی فاسفیٹ، چاندی کاربونیٹ اور چاندی سلفائیڈ کی اطلاع دی ہے۔ Fan اور ساتھی کارکنوں نے چاندی ایسیٹیٹ کی نشاندہی کی اور مائیکرو کریک کے قریب چاندی گرڈ، آکسیجن اور ایسیٹک ایسڈ پر مشتمل ایک میکانزم تجویز کیا۔
یہ نتائج ایک عالمگیر راستے پر نہیں اترتے، اور یہ اہم ہے کہ آپ مواد کی شرائط کیسے مقرر کرتے ہیں۔ اصطلاح "سنیل ٹریل" بصری طور پر ملتی جلتی رنگت کی تبدیلی کو بیان کرتی ہے جو ایک سے زیادہ مادی تعامل پیدا کر سکتے ہیں۔
خاص طور پر ایک نتیجہ آپ کے سپلائر کے دعووں کو پڑھنے کا انداز بدل دینا چاہیے۔ Fan اور ساتھی کارکنوں نے عمل کی ماڈلنگ کی اور تیز رفتار ٹیسٹ کیے۔ ان کے نتائج میں، ایک مائیکرو کریک کے ساتھ سیل کا خلا نقل و حمل کے راستے کے طور پر کام کرتا تھا۔ بیک شیٹ کے ذریعے آکسیجن کی ترسیل کا چاندی ایسیٹیٹ کی تشکیل پر اہم اثر تھا۔ اس مطالعے میں جانچے گئے واٹر ویپور ٹرانسمیشن کی حد کے اندر، واٹر ویپور ٹرانسمیشن سنیل ٹریل کی تشکیل کو کنٹرول کرتی نہیں پائی گئی۔
کریک ایک عام پیش شرط ہے کریک کے ساتھ منسلک ٹریل کے لیے، لیکن یہ کافی نہیں ہے۔ بہت سے کریک والے سیلز کبھی بھی نظر آنے والی ٹریل نہیں بناتے۔ IEA PVPS ماڈیول میٹریلز، UV تابکاری اور درجہ حرارت کے امتزاج کو ایک اہم وجہ قرار دیتا ہے کہ ماڈیول ڈیزائنوں کے درمیان حساسیت کیوں مختلف ہوتی ہے۔
3. Snail Trail، PID اور LID: تین Aging Modes، تین شقیں
یہ تین اصطلاحات تفصیلاتی دستاویزات میں ایک ساتھ مل جاتی ہیں، اور یہ خلط مہنگا پڑتا ہے۔ ان کے مختلف محرکات، مختلف شواہد، اور مختلف ٹیسٹ شقیں ہیں۔ ایک عام "no degradation" شق لکھنا ان میں سے کسی کو بھی صحیح طور پر کور نہیں کرتا۔
| Snail trail | PID | LID / LeTID | |
|---|---|---|---|
| بنیادی محرک | ایک راستہ اور سلور میٹالائزیشن کیمسٹری، آکسیجن کی منتقلی، UV اور درجہ حرارت کے ساتھ | سسٹم وولٹیج ہمومیدی اور درجہ حرارت کے ساتھ مل کر، آئن کی منتقلی اور شنٹنگ کو چلاتا ہے | بلک سلکان اور ہائیڈروجن سے متعلق ڈیفیکٹ کائنیٹکس روشنی اور حرارت کے تحت |
| یہ کیسے ظاہر ہوتا ہے | کریک، گرڈ فنگر یا سیل ایج کے بعد نظر آنے والی رنگت کی تبدیلی | پاور لاس اور شنٹنگ، اکثر فریم کے قریب سیل ایجز کی طرف وزن دار | پاور لاس بغیر کسی خصوصی نظر آنے والے پیٹرن کے |
| EL تصویر میں | اکثر کریک کے ساتھ ہم آہنگ ہوتا ہے؛ غیر فعال علاقے جہاں کریک فعال رقبے کو الگ کرتی ہے | تاریک، اکثر ایج ویٹڈ علاقے جو بہت سے سیلز کو متاثر کرتے ہیں | ایک مقامی پیٹرن کے بجائے کنٹراسٹ کا بتدریج نقصان |
| شواہد جن کی درخواست کی جائے | بنیادی لائن کے مقابلے میں بصری ریکارڈ کے ساتھ EL تصویر اور I-V کرو | IEC TS 62804 کے تحت ڈیمپ ہیٹ اور وولٹیج اسٹریس ٹیسٹ ڈیٹا | آپ جو سیل ٹائپ خرید رہے ہیں اس پر روشن سوک اور ڈارک اسٹوریج کی پیمائش |
خاص طور پر LID اور LeTID کے لیے، رویہ سیل ٹیکنالوجی پر منحصر ہے اور اسے ایک سیل ٹائپ سے دوسری میں منتقل نہیں کیا جا سکتا۔ بیک کانٹیکٹ n-type سیلز پر ہماری اپنی پیمائشیں اسٹیڈی اسٹیٹ ٹمپریچر کوایفیشنٹ، LeTID ڈائنامکس اور ڈارک لیکیج کو ایک ساتھ جوڑتی ہیں، اور نتیجہ واضح طور پر پیمائش شدہ سیل تک محدود ہے نہ کہ ٹیکنالوجی فیملی تک۔ اگر آپ مختلف سیل خریدتے ہیں، تو آپ کو اس سیل کا ڈیٹا درکار ہوگا۔ ہم پیمائش کے طریقہ کار کا زیادہ تفصیل سے احاطہ کرتے ہیں n-type بیک کانٹیکٹ سیلز پر درجہ حرارت کی تنزلی اور LeTID کا مطالعہ.
PID کے لیے، encapsulant کی اینٹی ڈی گریڈیشن کارکردگی عام طور پر IEC TS 62804 کے مقابلے میں بتائی جاتی ہے، اور اس سائٹ پر encapsulant کا موازنہ ہر فلم ٹائپ کے لیے وہ پیرامیٹر درج کرتا ہے۔ یہ PID شق کو اینکر کرنے کی صحیح جگہ ہے، کیونکہ ناکامی برقی اور نمی کے ماحول سے چلتی ہے جسے encapsulant کو برداشت کرنا ہوتا ہے۔
4. آپ کی لائن پیش شرط کہاں بناتی ہے: سیل کریکس
Snail trail کو ایک راستہ درکار ہوتا ہے۔ مینوفیکچرنگ کی طرف، وہ راستہ ایک کریک ہے، اور کریکس چند مخصوص جگہوں سے آتی ہیں۔ IEA PVPS سیل ہینڈلنگ، کٹنگ، اسٹرنگنگ، سولڈرنگ، لے اپ، لیمینیشن، فریمنگ اور مقامی مکینیکل پریشر کو ممکنہ ذرائع کے طور پر شناخت کرتا ہے، اور پیکیجنگ، ٹرانسپورٹ اور انسٹالیشن کو بڑے پوسٹ پروڈکشن ذرائع کے طور پر شامل کرتا ہے۔
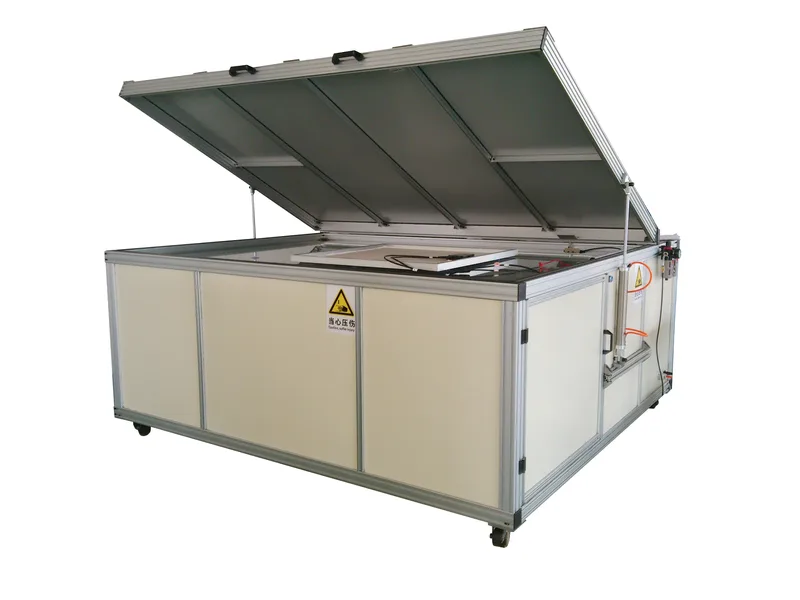
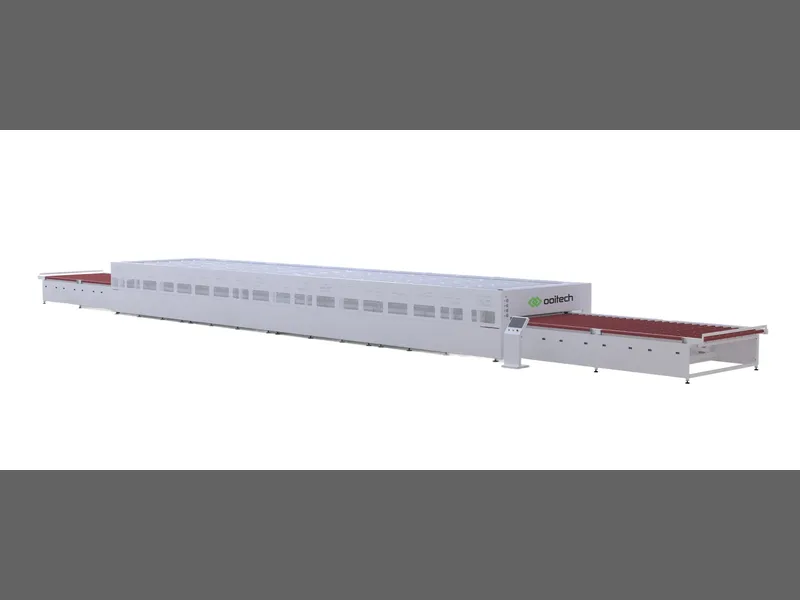
شکل 2: ایک ماڈیول لیمینیٹر جس کا چیمبر کھلا ہے۔ لیمینیشن پورے لیمینیٹ پر حرارت اور دباؤ لگاتی ہے، لہٰذا لے اپ کے وقت موجود کوئی بھی کریک تیار شدہ ماڈیول میں منتقل ہو جاتی ہے اور اسے ہٹانا مزید سستا نہیں رہتا۔
دو آپریشنل سگنلز قابل توجہ ہیں۔ پہلا، متعدد ماڈیولز میں دہرائے جانے والے کریک پیٹرنز عام طور پر بے ترتیب ہینڈلنگ نقصان کے بجائے پروڈکشن سے متعلق میکانزم کی نشاندہی کرتے ہیں۔ دوسرا، صرف کریک کی ظاہری شکل اس واقعے کی شناخت نہیں کرتی جس نے اسے پیدا کیا، لہٰذا مفید سوال "کیا کریک ہے" نہیں بلکہ "یہ کس مرحلے پر ظاہر ہوئی" ہے۔
اس سوال کا جواب دیا جا سکتا ہے اگر آپ ایک سے زیادہ مقامات پر معائنہ کریں۔ Ooitech لائن پر تین پوزیشنوں کے لیے EL معائنہ بناتا ہے، اور ان کے درمیان تفصیلاتی فرق ہی آپ کو کریک کو لوکلائز کرنے دیتا ہے نہ کہ صرف اس کا پتہ لگانے دیتا ہے۔
| ماڈل | پوزیشن | امیجنگ | ماڈیول سائز کور |
|---|---|---|---|
| OPT-M950B | Inline، خودکار، لے اپ سے پہلے یا بعد | 8 کیمرے (4 EL + 4 VI)؛ 0.5 mm/pixel EL، 0.1 mm/pixel VI؛ ٹیسٹ سائیکل ≤20 s | لمبائی 1650-2500 mm، چوڑائی 992-1400 mm |
| OEL-CCD2400 | Offline، نیم خودکار، لیمینیشن سے پہلے یا بعد | 6 × 4 MP (کل 24 MP)، ایکسپوزر 1-60 s | 2600 × 1500 mm تک |
| OEL-S2400 | Offline، نیم خودکار، لیمینیشن سے پہلے یا بعد | 2 کیمرے، 6000 × 4000، ایکسپوزر 1-60 s | 2500 × 1400 mm تک |
| OPT-S110H | اسٹرنگ لیول، لے اپ سے پہلے | سیل اسٹرنگ معائنہ | اسٹرنگ، ماڈیول نہیں |
5. EL ٹریل کے بارے میں کیا ثابت کر سکتا ہے اور کیا نہیں
الیکٹرو لومینیسینس امیجنگ یہ فیصلہ کرنے کا سب سے معلوماتی واحد طریقہ ہے کہ آیا نظر آنے والی ٹریل کریک کے ساتھ ہم آہنگ ہے اور آیا برقی طور پر غیر فعال علاقہ موجود ہے۔ یہ وہ طریقہ بھی ہے جس پر اکثر حد سے زیادہ اعتماد کیا جاتا ہے۔
EL تصویر خودکار پاس یا فیل والی تصویر نہیں ہے۔ لاگو فارورڈ کرنٹ، کیمرہ حساسیت، ایکسپوزر، فوکس، محیط روشنی، ماڈیول درجہ حرارت اور تصویر کی نارملائزیشن سب اس بات کو بدلتے ہیں کہ تصویر کیسی دکھتی ہے۔ IEC TS 60904-13 بتاتا ہے کہ EL تصاویر کیسے لی اور پروسیس کی جائیں، اور معیاری تشریح کے لیے رہنمائی دیتا ہے۔ ایک تاریک علاقہ کریک، انٹرکنکشن ڈیفیکٹ، شنٹنگ یا فنگر کی رکاوٹ کی نشاندہی کر سکتا ہے۔ اسے صحیح پڑھنے کا مطلب ہے EL تصویر کو بصری تصویر، ماڈیول ڈیزائن اور I-V ڈیٹا کے ساتھ رکھنا۔
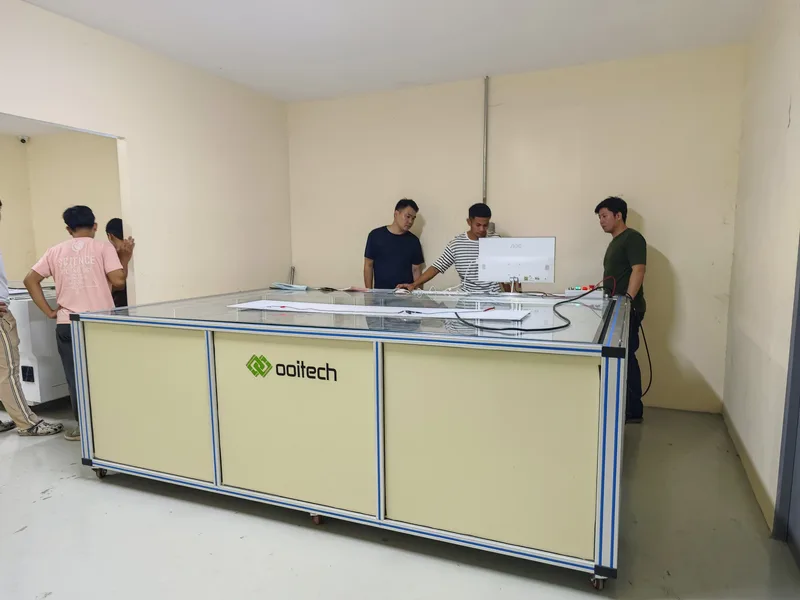
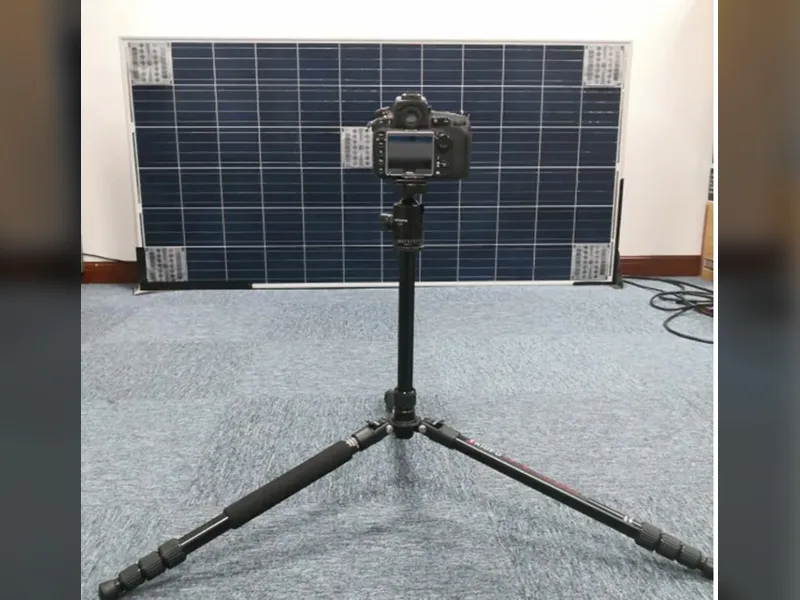
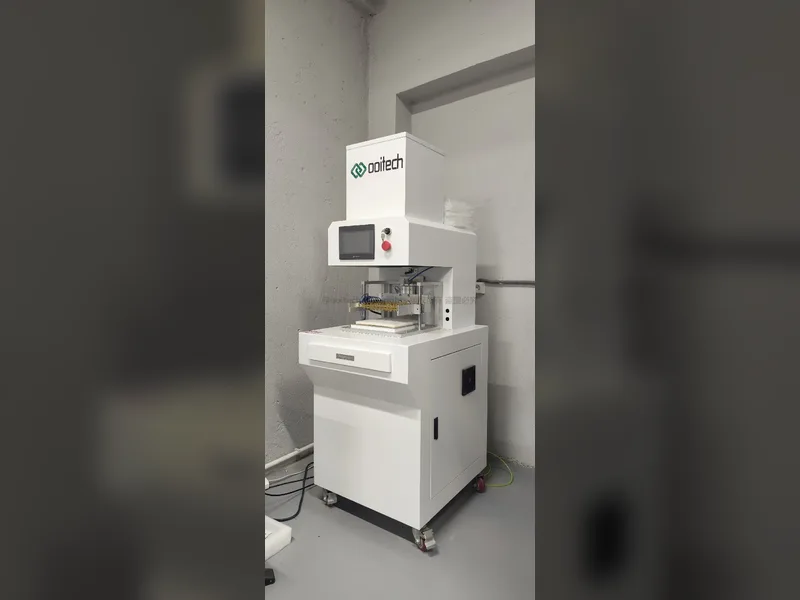
شکل 3: شیشے کے اسٹیج والا ایک offline EL اسٹیشن۔ چونکہ ماڈیول ہاتھ سے لوڈ کیا جاتا ہے، اسٹیشن لائن ٹیکٹ ٹائم کا پابند نہیں، جو اسے مشکوک ماڈیول یا واپس کیے گئے یونٹ کے دوبارہ معائنے کے لیے عملی جگہ بناتا ہے۔
| طریقہ | یہ کیا قائم کرتا ہے | بنیادی حد |
|---|---|---|
| نرمی کا درجہ | ٹریل، ڈیلامینیشن، بلبلے، بیک شیٹ کی حالت اور جلنے کے نشانات کی دستاویز کرتا ہے | یہ نہیں دکھا سکتا کہ آیا کریک نے فعال سیل رقبے کو الگ کیا ہے |
| EL امیجنگ | دراڑیں، غیر فعال علاقے اور فنگر رکاوٹیں دکھاتا ہے | ظاہری شکل کرنٹ، آلات، ایکسپوژر اور پروسیسنگ پر منحصر ہے |
| I-V پیمائش | پاور، کرنٹ، وولٹیج، فل فیکٹر اور کرو-شیپ کی تبدیلی کی مقدار متعین کرتا ہے | قابل اعتماد شعاع ریزی اور درجہ حرارت کے ڈیٹا کے ساتھ ساتھ ایک درست موازنے کی بنیاد درکار ہے |
| انفراریڈ تھرموگرافی | غیر معمولی سیل، سب سٹرنگ، ڈایوڈ، کیبل یا جنکشن باکس کے درجہ حرارت کا پتہ لگاتا ہے | دراڑ کی جیومیٹری یا کیمیائی وجہ ظاہر نہیں کرتا |
| UV فلوریسینس | دراڑوں اور سیل کناروں کے گرد پولیمر ایجنگ اور فوٹو بلیچنگ کے پیٹرن ظاہر کرتا ہے | نمی کی مقداری پیمائش نہیں ہے اور کسی رد عمل کے راستے کو ثابت نہیں کرتا |
| لیبارٹری تجزیہ | سلور مرکبات، سنکنرن کی مصنوعات اور پولیمر کی ترکیب کی شناخت کرتا ہے | تباہ کن اور مہنگا ہو سکتا ہے؛ پورے پلانٹ کی اسکریننگ کے لیے غیر موزوں |
دو حدود کا صاف صاف ذکر کرنا ضروری ہے، کیونکہ یہی طے کرتی ہیں کہ آپ گاہک سے کیا وعدہ کر سکتے ہیں۔ EL امیجنگ ایلومینیم فریم کے پیچھے یا جنکشن باکس کے نیچے نہیں دیکھ سکتی، اس لیے ان علاقوں میں جو کچھ بھی ہو، فریمنگ سے پہلے اس کی جانچ کرنی ہوگی۔ اور EL امیجنگ کسی نشان کی کیمسٹری کے بارے میں کچھ نہیں بتاتی؛ یہ برقی نتیجہ دکھاتی ہے، وہ رد عمل نہیں جو رنگت کی تبدیلی کا سبب بنا۔
جب سوال "کیا دراڑ ہے" سے بدل کر "اس نے ہمیں پاور میں کتنا نقصان پہنچایا" ہو جائے، تو EL اکیلا درست آلہ نہیں رہتا۔ I-V پیمائش وہ عدد فراہم کرتی ہے، اور دونوں نتائج کا موازنہ فی ماڈیول بارکوڈ کے مطابق ہونا چاہیے تاکہ ایک ماڈیول کا برقی ڈیٹا اور ایک ماڈیول کی تصویر آپس میں منسلک رہیں۔ پیمائش کا طریقہ کار بیان کیا گیا ہے سولر PV ماڈیول کے I-V کرو کو درست طریقے سے کیسے ناپیں, اور اسٹیشن لے آؤٹ کے فیصلے شامل ہیں سولر پینلز کے لیے EL ٹیسٹنگ: ان لائن بمقابلہ آف لائن سیٹ اپ.
6. مواد اور عمل میں سنیل-ٹریل کے خطرے کو کم کرنا
اگر آپ ہر دراڑ کو ختم نہیں کر سکتے، تو اگلا اہم پہلو کیمسٹری ہے۔ یہیں انکیپسولنٹ اور بیک شیٹ کے انتخاب کی بحث شروع ہوتی ہے، اور یہیں کئی عام دعوؤں کی وضاحت درکار ہوتی ہے۔
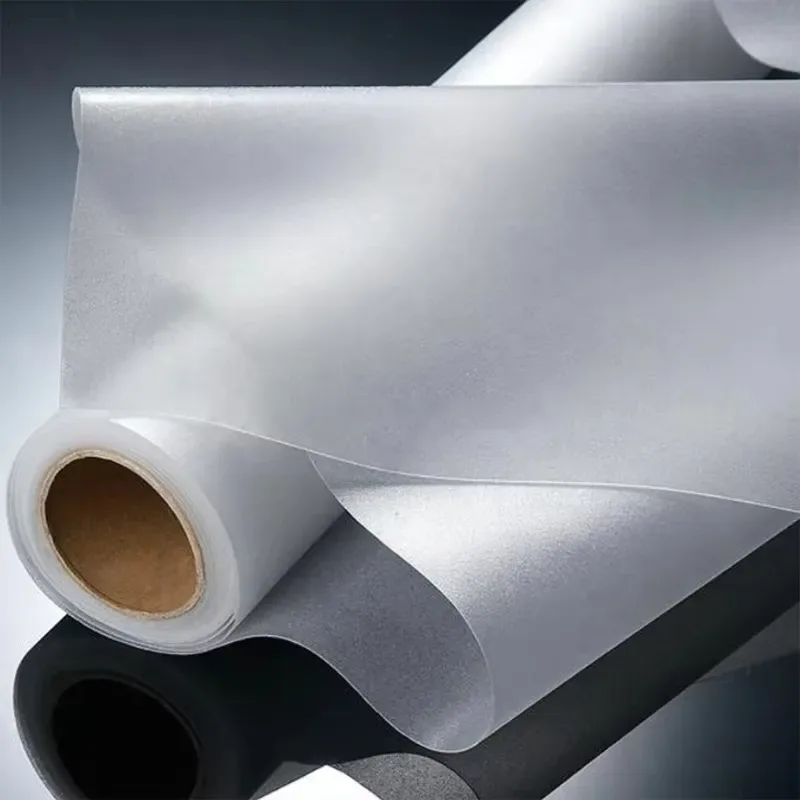
شکل 4: انکیپسولنٹ فلم۔ یہ فلم وہ تہہ ہے جس کے ساتھ سلور گرڈ واقعی لگی ہوتی ہے، اس لیے اس کی تشکیل اور ایڈیٹیو طے کرتے ہیں کہ میٹلائزیشن کے قریب کون سی رد عمل کرنے والی اجزاء دستیاب ہوں گی۔
EVA پر مبنی ماڈیولز میں، انحطاط ایسیٹک ایسڈ پیدا کر سکتا ہے، اور ایسیٹک ایسڈ ان اجزاء میں سے ایک ہے جو چاندی پر مشتمل رد عمل کی مصنوعات میں ملوث ہیں۔ پولی اولیفن پر مبنی انکیپسولنٹ کی طرف منتقل ہونے سے ایسیٹک ایسڈ بنانے والا EVA ڈیسیٹیلیشن راستہ ختم ہو سکتا ہے۔ یہ رنگت کی تبدیلی کے خلاف کوئی عالمگیر ضمانت نہیں ہے: چپکنے، ایڈیٹیوز، لیمینیشن کے حالات، بصری استحکام، برقی خصوصیات اور طویل مدتی انٹرفیس مطابقت کا بھی ایک مکمل میٹریل سسٹم کے طور پر جائزہ لینا ہوگا۔
اس سائٹ پر شائع شدہ انکیپسولنٹ موازنہ ان پیرامیٹرز کی فہرست دیتا ہے جو اس فیصلے سے متعلق ہیں، اور انہیں ایک مجموعے کے طور پر پڑھنا مفید ہے۔
| پیرامیٹر | فلم کی رینج میں قدر | ٹریل کے لیے کیوں اہم ہے |
|---|---|---|
| واٹر ویپور ٹرانسمیشن ریٹ | 5-10 g/m²/day سے لے کر 30-40 g/m²/day تک (ASTM F1249)، پولی اولیفن پر مبنی فلمیں نچلی حد پر | سیل اور میٹلائزیشن تک پہنچنے والی نمی کو کنٹرول کرتا ہے، اگرچہ یہ سلور-ایسیٹیٹ کی تشکیل کے لیے شناخت شدہ کنٹرولنگ عنصر نہیں ہے |
| ایسڈ فری ترکیب | موازنے میں پولی اولیفن فلموں کے لیے بیان کی گئی | ایسیٹک ایسڈ پیدا کرنے والا EVA ڈیسیٹیلیشن راستہ ختم کرتی ہے |
| اینٹی-PID کارکردگی | IEC TS 62804 کے مطابق فی فلم قسم درج | PID شق کو سنیل-ٹریل بحث سے الگ کرتی ہے، جو مختلف ناکامی کے طریقے ہیں |
| پروسیسنگ درجہ حرارت | موازنہ شدہ فلموں میں 145-155 °C (DSC تجزیہ) | لیمینیشن ونڈو طے کرتا ہے، اور غیر موزوں ونڈو اپنی الگ ڈیلامینیشن اور چپکنے کے مسائل پیدا کرتی ہے |
| شیشے سے پیل اسٹرینتھ | فلم کے مطابق 90 سے اوپر تا 120 N/cm سے اوپر (ISO 11339) | چپکنے کی ناکامی ان انٹرفیسز کو کھول دیتی ہے جہاں سے نقل و حمل اور سنکنرن شروع ہوتے ہیں |
بیک شیٹ کے انتخاب کو بھی اسی توجہ کی ضرورت ہے، اور یہاں شواہد آسانی سے نظر سے اوجھل ہو جاتے ہیں۔ پولیمر فوائل ایڈیٹیوز پر کام نے دکھایا ہے کہ خود فوائل میں موجود ایڈیٹیوز سنیل-ٹریل کی تشکیل کو متحرک کر سکتے ہیں، جس کا مطلب ہے کہ ایک جیسی ڈیٹا شیٹ پارگمیتا والی دو بیک شیٹس میدان میں مختلف برتاؤ کر سکتی ہیں۔ صرف نمایاں بیریئر نمبر کا جائزہ کافی نہیں ہے۔ فلم کی اقسام کا مکمل موازنہ، بشمول ایسڈ فری اور اینٹی-PID کالم، ہماری گائیڈ میں بیان کیا گیا ہے سولر پینل مینوفیکچرنگ کے لیے EVA، POE اور EPE انکیپسولنٹ فلم.
لیمینیشن مواد کے انتخاب اور دراڑ کے درمیان آتی ہے۔ لے اپ کے وقت موجود دراڑ تیار لیمینیٹ میں منتقل ہو جاتی ہے، اور ونڈو سے باہر لیمینیشن کا عمل اپنے نقائص شامل کرتا ہے، جن میں بلبلے، ڈیلامینیشن اور فریم جمپنگ شامل ہیں۔ یہ الگ ناکامی کے طریقے ہیں جن کی الگ وجوہات ہیں، اور ان کا احاطہ کیا گیا ہے سولر ماڈیول کے لیے صحیح لیمینیٹر کیسے منتخب کریں اور سولر ماڈیول بلبلوں کے پیچھے اصل وجوہات.
7. FAQ
کیا سنیل ٹریلز سولر پینل کی پاور آؤٹ پٹ کم کرتی ہیں؟
نظر آنے والی رنگت کی تبدیلی کا بذات خود ماڈیول کی کارکردگی پر کوئی ثابت شدہ براہ راست اثر نہیں ہے۔ خطرہ اس چیز سے آتا ہے جس کی یہ لکیر پیروی کر رہی ہوتی ہے۔ اگر بنیادی دراڑ سیل کے کسی فعال حصے کو الگ کر دے، گرڈ فنگرز میں خلل ڈالے، یا کسی سب اسٹرنگ کے اندر کرنٹ میں عدم مطابقت پیدا کرے، تو آؤٹ پٹ گر سکتی ہے۔ ایک کثرت سے حوالہ دی گئی تحقیق میں نظر آنے والی لکیروں والے ماڈیولز کا موازنہ صاف ریفرنس ماڈیولز سے کیا گیا۔ منتخب کردہ چار ماڈیولز نے ریفرنس توانائی کی پیداوار کا تقریباً 68% سے 88% پیدا کیا۔ مصنفین نے اس کمی کی وجہ رنگت کی تبدیلی کے بجائے مائیکرو کریکس اور خراب سیل حصوں کو قرار دیا۔ وہ چار ماڈیولز بے ترتیب نمونہ نہیں تھے، اس لیے اس رینج کو عام سمجھا نہیں جانا چاہیے۔ کسی مخصوص ماڈیول کے لیے واحد قابل اعتماد جواب بیس لائن کے مقابل I-V پیمائش ہے۔
گھونگھے کی لکیروں کا اصل سبب کیا ہے؟
ایک باہمی تعامل، کوئی ایک سبب نہیں۔ شائع شدہ کام تین متوازی شرائط کی طرف اشارہ کرتا ہے: ایک راستہ جیسے مائیکرو کریک یا سیل کا کنارہ، چاندی کی دھات کاری اور رد عمل کرنے والی اجزاء پر مشتمل کیمیا، اور پولیمر تہوں کے ذریعے آکسیجن اور غیر مستحکم مصنوعات کی منتقلی۔ UV اور درجہ حرارت رد عمل کو چلاتے ہیں۔ متاثرہ ماڈیولز پر چاندی کے مختلف مرکبات کی نشاندہی کی گئی ہے، جن میں سلور ایسیٹیٹ، سلور کاربونیٹ، سلور فاسفیٹ اور سلور سلفائیڈ شامل ہیں، جو یہ ظاہر کرتا ہے کہ ایک سے زیادہ کیمیائی راستے ملتی جلتی ظاہری شکل پیدا کرتے ہیں۔
کیا نمی کا داخل ہونا اس کا سبب ہے؟
خود بخود نہیں، اور یہیں مقبول وضاحت ضرورت سے زیادہ سادہ ہو جاتی ہے۔ ماڈلنگ اور تیز رفتار ٹیسٹوں میں جنہوں نے سلور ایسیٹیٹ کی نشاندہی کی، بیک شیٹ کے ذریعے آکسیجن کی منتقلی کا تشکیل پر اہم اثر تھا، جبکہ جانچے گئے دائرے میں پانی کے بخارات کی منتقلی کو اسے کنٹرول کرتے ہوئے نہیں پایا گیا۔ نمی پھر بھی سنکنرن، انکیپسولنٹ کی تنزلی اور ڈی لیمینیشن کے لیے اہم ہے۔ لیکن اگر کوئی سپلائر آپ کی گھونگھے کی لکیر کی تشویش کا جواب صرف پانی کے بخارات کی منتقلی کے اعداد و شمار سے دے، تو جواب نامکمل ہے۔
تنصیب کے کتنے عرصے بعد گھونگھے کی لکیریں ظاہر ہوتی ہیں؟
IEA PVPS رپورٹ کرتا ہے کہ گھونگھے کی لکیر عام طور پر تنصیب کے تقریباً تین ماہ سے ایک سال بعد نظر آنے لگتی ہے۔ وقت کا انحصار ماڈیول کے ڈیزائن اور آپریٹنگ ماحول پر ہے۔ یہی تاخیر اس بات کی وجہ ہے کہ ظاہری شکل پر مبنی قبولیت کی شقیں تنازعات پیدا کرتی ہیں: یہ حالت اکثر ماڈیولز کے فیکٹری سے نکل جانے کے کافی بعد پیدا ہوتی ہے۔
کیا گھونگھے کی لکیریں PID جیسی ہیں؟
نہیں۔ PID نظام کے وولٹیج کے ساتھ نمی اور درجہ حرارت کے امتزاج سے چلتا ہے، جس سے آئن کی منتقلی اور شنٹنگ ہوتی ہے، اور اس کا جائزہ IEC TS 62804 کے تحت ڈیمپ ہیٹ اور وولٹیج اسٹریس ٹیسٹنگ سے لیا جاتا ہے۔ گھونگھے کی لکیر کا تعلق ایک طبعی راستے کے ساتھ چاندی کی دھات کاری کی کیمیا سے ہے۔ ایک ماڈیول میں ایک ہو سکتا ہے اور دوسرا نہیں۔ انہیں تفصیلات میں دو الگ شقیں سمجھیں، ایک نہیں۔
کیا EVA سے POE پر منتقل ہونے سے گھونگھے کی لکیریں رک جائیں گی؟
یہ ایک راستہ ختم کر دیتا ہے، کیونکہ پولی اولیفن انکیپسولنٹس ایسیٹک ایسڈ پیدا نہیں کرتے جیسا EVA کر سکتا ہے۔ یہ ضمانت نہیں ہے۔ چپکنے کی صلاحیت، اضافی اجزاء، لیمینیشن کے حالات، بصری استحکام اور ملحقہ تہوں کے ساتھ طویل مدتی مطابقت بھی متاثر کرتی ہے کہ رنگت کی تبدیلی ظاہر ہوتی ہے یا نہیں۔ لیمینیٹ کو ایک نظام کے طور پر جانچیں، اور نوٹ کریں کہ بیک شیٹ فوائل میں موجود اضافی اجزاء خود بھی لکیر کی تشکیل کو متحرک کرتے ہوئے دکھائے گئے ہیں۔
کیا گھونگھے کی لکیریں ہٹائی یا ٹھیک کی جا سکتی ہیں؟
نہیں۔ رنگت کی تبدیلی دھات کاری اور اس کے اوپر موجود انکیپسولنٹ میں ایک تبدیلی ہے، اور یہ سیل بند لیمینیٹ کے اندر ہے۔ شیشے کی صفائی اس پر اثر نہیں کرتی۔ یہی وجہ ہے کہ روک تھام اور جلد پتہ لگانا ہی واحد عملی راستے ہیں، اور یہی وجہ ہے کہ مفید مداخلت کا مقام آپ کی لائن پر موجود دراڑ ہے، کسی بھی لکیر کے ظاہر ہونے سے بہت پہلے۔
کیا مجھے گھونگھے کی لکیروں کی وجہ سے کوئی کھیپ مسترد کرنی چاہیے؟
صرف ظاہری شکل کی بنیاد پر نہیں، اور بغیر ثبوت کے نہیں۔ متاثرہ ماڈیول کی EL تصویر اور فیکٹری فلیش ڈیٹا کے مقابل I-V منحنی خط طلب کریں۔ فیصلہ اس بات پر منحصر ہونا چاہیے کہ آیا کوئی برقی طور پر غیر فعال حصہ، ٹوٹا ہوا گرڈ فنگر یا انٹرکنیکٹ کی خرابی موجود ہے۔ ایسی لکیر جو کسی برقی بے ضابطگی سے مطابقت نہ رکھتی ہو، ایک ظاہری معاملہ ہے؛ جو الگ ہوئے سیل حصے سے مطابقت رکھتی ہو، وہ کارکردگی اور وارنٹی کا معاملہ ہے۔
میں اس دراڑ کا پتہ کیسے لگاؤں جس کی لکیر پیروی کرے گی؟
ایک سے زیادہ پیداواری مراحل پر EL امیجنگ سے۔ لائن کے آخر میں ایک واحد اسٹیشن اس بات کی تصدیق کرتا ہے کہ دراڑ موجود ہے لیکن یہ نہیں بتا سکتا کہ اسٹرنگر، لے اپ مرحلے یا فریمنگ پریس نے اسے پیدا کیا۔ لے اپ سے پہلے اسٹرنگ کی سطح پر معائنہ اور لیمینیشن کے بعد ماڈیول کی سطح پر معائنہ اس مرحلے کی نشاندہی کرتا ہے، اور یہی چیز آپ کو اس کے منبع پر عمل کو درست کرنے دیتی ہے۔
حتمی خیالات
گھونگھے کی لکیروں کو ایک نہیں، دو سوالوں کے طور پر سمجھیں۔ لکیر ایک مواد اور کیمیا کا نتیجہ ہے جس پر آپ انکیپسولنٹ اور بیک شیٹ نظام کے ذریعے اثر ڈالتے ہیں۔ جس دراڑ کی لکیر پیروی کرتی ہے وہ ایک عمل کا نتیجہ ہے جس پر آپ لائن پر اثر ڈالتے ہیں، اور یہی برقی خطرہ رکھتی ہے۔ اپنے قبولیت کے معیار کا فیصلہ نامزد پیداواری مراحل پر EL تصاویر اور I-V ڈیٹا کی بنیاد پر کریں، پھر لیمینیٹ کی اہلیت جانچتے وقت پانی کے بخارات کی منتقلی کی شرح کے ساتھ آکسیجن کی منتقلی کی شرح بھی طلب کریں۔ اگر آپ ہمیں اپنے ماڈیول کا سائز، سیل ٹیکنالوجی اور یہ بتائیں کہ معائنہ کہاں ہونا چاہیے، تو ہم EL کنفیگریشن اور مخصوص معائنہ مراحل تجویز کریں گے۔