پی وی ربن کے جانچ کے طریقے: طول و عرض، طاقت، ٹانکا لگانے کی صلاحیت
فہرست مضامین
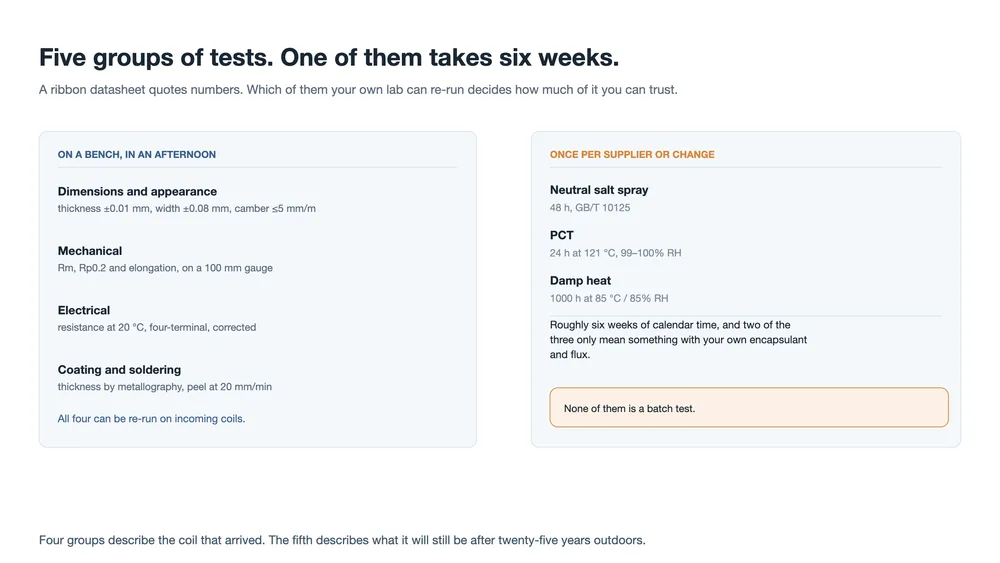
مختصر جواب: ایک ربن ڈیٹا شیٹ دو چینی دستاویزات، GB/T 31985 اور T/CPIA 0005-2017 کے مطابق لکھی جاتی ہے، اور ان کے پانچ گروپوں کے ٹیسٹس مساوی نہیں ہیں۔ طول و عرض، مکینیکل، برقی اور کوٹنگ سب کو آنے والی کوائل پر ایک دوپہر میں دوبارہ چلایا جا سکتا ہے۔ سالٹ اسپرے، PCT اور ڈیمپ ہیٹ میں تقریباً چھ ہفتے لگتے ہیں، اور یہ ربن کے بجائے ربن-انکیپسولنٹ انٹرفیس کا فیصلہ کرتے ہیں۔ وہ عدد جو فیصلہ کرتا ہے کہ سیل پھٹے گی یا نہیں، Rp0.2، دونوں معیارات میں موجود نہیں۔ یہ بات چیت سے طے ہوتا ہے۔
اس سلسلے کے چار پچھلے صفحات میں ربن کیا کرتا ہے, یہ کس چیز سے بنا ہے, اس کی شکل کیسی ہے, اور اسے کیسے کھینچا اور لیپ کیا جاتا ہے، کا احاطہ کیا گیا۔ ان میں سے کسی نے بھی وہ سوال جواب نہیں دیا جو ایک کوالٹی انجینئر پوچھتا ہے جب پیلٹ آتی ہے: اس ڈیٹا شیٹ پر کون سے اعداد میں خود جانچ سکتا ہوں، اور جب میرا نتیجہ اور سپلائر کا نتیجہ مختلف ہوں تو میں کیا کروں؟
جواب دو دستاویزات سے شروع ہوتا ہے۔ GB/T 31985 ٹن شدہ فوٹو وولٹک ربن کا قومی معیار ہے۔ T/CPIA 0005-2017 صنعتی انجمن کا ورژن ہے، جو چائنا فوٹو وولٹک انڈسٹری ایسوسی ایشن نے جاری کیا، اور دونوں پانچ گروپوں کا ایک ہی فریم ورک رکھتے ہیں۔ ان کے نیچے وہ ٹیسٹ طریقہ کار کے معیارات ہیں جو بتاتے ہیں کہ ہر پیمائش دراصل کیسے کی جاتی ہے: GB/T 228.1 ٹینسائل ٹیسٹنگ کے لیے، GB/T 3048.2 مزاحمت کے لیے، GB/T 6462 اور GB/T 16921 کوٹنگ موٹائی کے لیے، GB/T 10125 سالٹ اسپرے کے لیے۔
تفصیلات سے پہلے ایک انتباہ۔ T/CPIA 0005 اس وقت لکھا گیا جب فلیٹ ربن تقریباً تمام حجم رکھتا تھا۔ گول تار کے بارے میں اس کی شقیں کم ہیں، اور شکل والا ربن اس میں بمشکل آتا ہے۔ اگر آپ MBB یا 0BB تار خریدتے ہیں، تو معیار آپ کو جواب کے بجائے نقطہ آغاز دیتا ہے، اور باقی تکنیکی معاہدے کو اٹھانا پڑتا ہے۔ یہی نمونہ دہرایا جاتا ہے: معیارات کم سے کم حد مقرر کرتے ہیں، معاہدہ کام کرنے والی اقدار مقرر کرتا ہے۔
پانچ گروپ ایک ہی قسم کے ٹیسٹ نہیں ہیں
فہرست کو سیدھا پڑھیں تو یہ پانچ برابر زمرے لگتے ہیں۔ اس لحاظ سے پڑھیں کہ ٹیسٹ کس چیز پر ناکام ہو سکتا ہے، تو یہ دو حصوں میں بٹ جاتی ہے۔ چار گروپ اس کوائل کو بیان کرتے ہیں جو آئی ہے: اس کی جیومیٹری، اس کی طاقت، اس کی مزاحمت، اس کی کوٹنگ۔ پانچواں بیان کرتا ہے کہ وہ کوائل پچیس سال کی ڈیمپ ہیٹ اور نمک کے بعد بھی کیا رہے گی، جو ربن کے ساتھ ساتھ انکیپسولنٹ اور فلوکس پر بھی اتنا ہی منحصر ہے۔
یہ تقسیم آپ کے سیمپلنگ پلان کا فیصلہ کرتی ہے اس سے پہلے کہ آپ فریکوئنسی ٹیبل دیکھیں۔ پہلے چار کو پیداوار روکے بغیر ہر لاٹ پر دوبارہ چلایا جا سکتا ہے۔ پانچواں لاٹ ٹیسٹ بالکل نہیں ہو سکتا، کیونکہ ایک ہزار گھنٹے کوئی بیچ وقفہ نہیں ہے۔
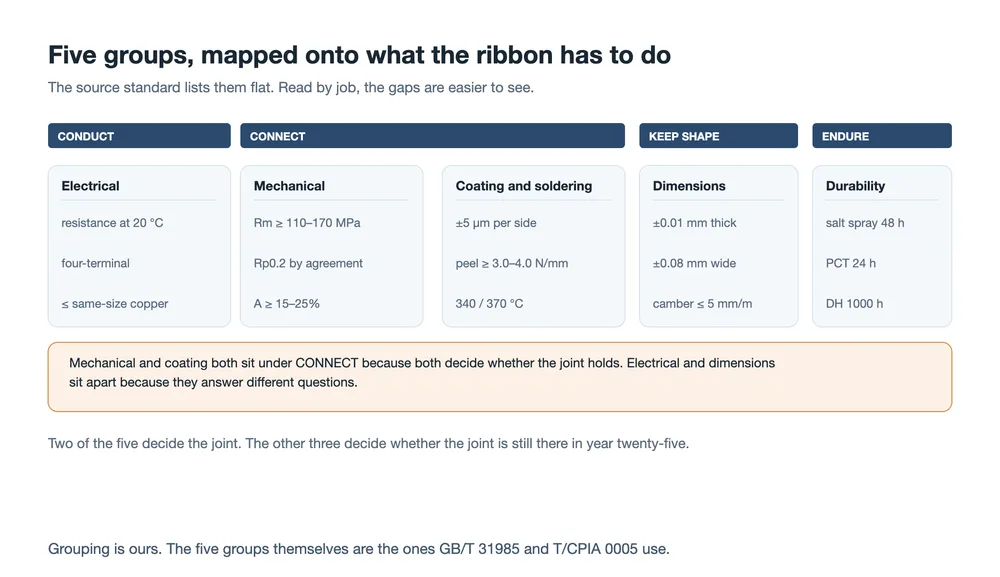
اوپر کا نقشہ ہمارا ہے، معیار کا نہیں۔ یہ ایک وجہ سے مفید ہے: یہ خالی جگہوں کو نظر آنے والا بناتا ہے۔ دو گروپ فیصلہ کرتے ہیں کہ جوڑ بنتا ہے یا نہیں۔ تین فیصلہ کرتے ہیں کہ پچیسویں سال میں جوڑ اب بھی موجود ہے یا نہیں۔ پانچ میں سے صرف ایک پیداواری وقفے کا ٹیسٹ ہے۔
| گروپ | یہ کس چیز کا فیصلہ کرتا ہے | طریقہ کار کا معیار | حقیقت پسندانہ تعدد |
|---|---|---|---|
| طول و عرض اور ظاہری شکل | سٹرنگر میں ربن کہاں بیٹھتا ہے، اور کتنا تانبا کرنٹ لے کر چلتا ہے | GB/T 31985، T/CPIA 0005 | ہر لاٹ |
| مکینیکل | سیل پر منتقل ہونے والا دباؤ، اور یہ کتنی ہینڈلنگ برداشت کرتا ہے | GB/T 228.1 | ہر لاٹ |
| برقی | ماڈیول کے اندر مزاحمتی نقصان | GB/T 3048.2 | ماہانہ یا لاٹ کے حصے کے مطابق |
| کوٹنگ اور سولڈرنگ | جوڑ بنتا ہے یا نہیں | GB/T 6462، GB/T 16921 | موٹائی ہر لاٹ، پیل ماہانہ |
| ماحولیاتی | جوڑ اور اس کے ارد گرد کا پولیمر بچتے ہیں یا نہیں | GB/T 10125 اور دو عمر رسیدہ شقیں | نئے سپلائر، نئی کوٹنگ، نئی فلم پر |
طول و عرض اور ظاہری شکل: سستا، تیز، اور جہاں زیادہ تر تنازعات شروع ہوتے ہیں
فلیٹ ربن کے لیے اعداد مختصر ہیں۔ موٹائی کی رواداری ±0.01 mm اور چوڑائی کی رواداری ±0.08 mm ہے۔ سائیڈ کیمبر، وہ جھکاؤ جسے چینی سپلائر سیکل بینڈ کہتے ہیں، فی میٹر 5 mm سے زیادہ نہیں ہونا چاہیے۔ ظاہری شکل فی 10 cm تین سے زیادہ پن ہولز یا ڈراس دھبوں کی اجازت نہیں دیتی، ہر ایک 0.5 mm² سے چھوٹا، اور نہ ہی آکسیڈیشن کی رنگت یا چھوٹی ہوئی پلیٹنگ کی۔
کیمبر وہی ہے جو کاٹتا ہے۔ جھکا ہوا ربن سٹرنگر سے سیدھا نہیں گزرتا، اور جو ربن ایک طرف کو بہکتا ہے وہ ایک ساتھ دو ناکامیاں پیدا کرتا ہے: غلط جگہ پر جوڑ اور جہاں جوڑ ہونا چاہیے وہاں ننگا ربن۔ دونوں لائن پر نظر آتے ہیں اور کوئی بھی ڈیٹا شیٹ پر نظر نہیں آتا۔
گول تار کے لیے تین پیرامیٹر قطر، گولائی اور سیدھ ہیں، اور یہاں ہاتھ کا مائیکرومیٹر کافی نہیں رہتا۔ ہم نے حساب کتاب ربن مینوفیکچرنگ کے صفحے: پر کیا تھا کہ 0.18 mm پر نامی سے 0.01 mm کم تار کی مزاحمت 12.1% زیادہ ہے، جبکہ 0.26 mm پر 8.2% اور 0.35 mm پر 6.0%۔ وہی مطلق رواداری تار جتنی پتلی ہوتی ہے اتنی ہی زیادہ مہنگی پڑتی ہے۔ لیزر گیج سے مسلسل پیمائش بالکل اسی وجہ سے موجود ہے؛ مائیکرومیٹر سے چار پوائنٹس ایسی تار نہیں ڈھونڈ سکتے جو بیضوی ہو یا اپنی لمبائی کے ساتھ بھٹکتی ہو۔
پھر ایک تعریفی جال جو کسی بھی رواداری سے زیادہ بحثیں کھاتا ہے۔ کیا آپ کی معائنہ شیٹ میں قطر لیپ شدہ قطر ہے یا تانبے کا کور؟ دونوں میں کوٹنگ کی موٹائی کے دوگنے کا فرق ہے، رینج کے پتلے سرے پر درجنوں مائیکرومیٹر۔ اگر ڈیٹا شیٹ 0.26 mm کہتی ہے اور آپ کا گیج 0.272 mm پڑھتا ہے، تو آپ نے کوئی نقص نہیں پایا؛ آپ نے ایک تعریف پائی ہے۔ بنیاد کو معاہدے میں لکھ دیں اور بحث ختم ہو جاتی ہے۔
مکینیکل: Rm، Rp0.2، اور وہ قطار جو معیار خالی چھوڑ دیتا ہے
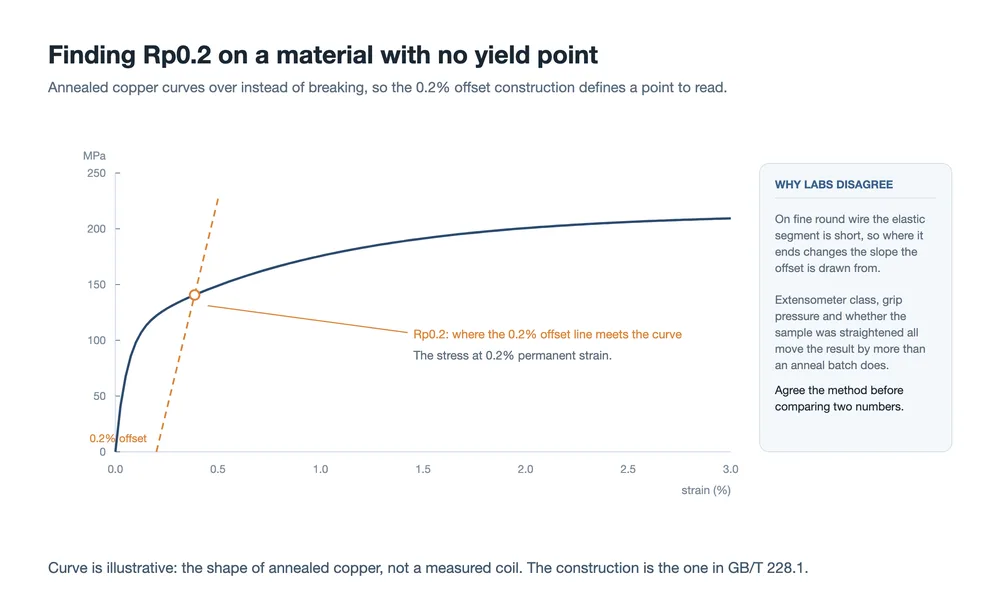
GB/T 228.1 کے مطابق، 100 mm گیج لینتھ پر ٹینسائل ٹیسٹ ایک ساتھ تین اعداد و شمار دیتا ہے۔ ٹینسائل اسٹرینتھ Rm نمونے کے ٹوٹنے سے پہلے زیادہ سے زیادہ دباؤ ہے، جو بتاتا ہے کہ ربن کتنی سختی برداشت کر سکتا ہے۔ ایلونگیشن A وقفے پر اسٹرین ہے، جو بتاتی ہے کہ یہ ناکام ہونے سے پہلے کتنا کھنچتا ہے۔ ییلڈ اسٹرینتھ Rp0.2 0.2% مستقل اسٹرین پر دباؤ ہے، اور یہ بتاتی ہے کہ ربن سیل کو کتنی قوت منتقل کرتا ہے اس سے پہلے کہ وہ جھکنا شروع کرے۔
| خصوصیت (T/CPIA 0005) | انٹرکنیکٹ، نرم | انٹرکنیکٹ، انتہائی نرم | بس بار رِبن |
|---|---|---|---|
| Rm، موٹائی 0.15 mm سے زیادہ | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm، موٹائی 0.15 mm یا کم | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| ایلونگیشن A، 0.15 mm سے زیادہ | ≥25% | ≥20% | ≥25% |
| ایلونگیشن A، 0.15 mm یا کم | ≥15% | ≥15% | ≥18% |
| Rp0.2 | باہمی معاہدے سے | باہمی معاہدے سے | غیر متعین |
آخری قطار دیکھیں۔ وہ خصوصیت جو سب سے براہ راست طے کرتی ہے کہ سولڈرنگ کے دوران سیل پھٹے گا یا نہیں، وہی ہے جسے معیار مقرر کرنے سے انکار کرتا ہے۔ اس کی ایک وجہ ہے: صحیح حد سیل کی موٹائی اور سولڈرنگ کے عمل کے ساتھ بدلتی ہے، اس لیے ایک واحد عدد کسی کے لیے غلط ہوگا۔ لیکن یہ وجہ ایک انتباہ بھی ہے۔ جس سپلائر کے سرٹیفکیٹ میں کوئی Rp0.2 درج نہ ہو، اس نے اتفاق سے کوئی عدد نہیں چھوڑا۔ حد خود، اور اس کے دونوں سرے کیوں اہم ہیں، یہاں بیان کی گئی ہے مواد کا صفحہ.
پیمائش خود جتنی نظر آتی ہے اس سے زیادہ نازک ہے۔ اینیلڈ تانبے میں وکر سے پڑھنے کے لیے کوئی واضح ییلڈ پوائنٹ نہیں ہوتا، اس لیے 0.2% آفسیٹ تعمیر استعمال کی جاتی ہے: لچکدار حصے کے متوازی ایک لکیر کھینچیں، 0.2% اسٹرین سے شروع کرتے ہوئے، اور جہاں یہ وکر کو قطع کرے وہاں دباؤ لیں۔ 0.20 mm تار پر لچکدار حصہ مختصر ہوتا ہے، جس کا مطلب ہے کہ آفسیٹ لکیر جس ڈھلوان کی نقل کرتی ہے وہ بہت کم ڈیٹا پر قائم ہوتی ہے۔ ایکسٹینسومیٹر کلاس، گرفت کا دباؤ، اور یہ کہ نمونہ کلپ کرنے سے پہلے سیدھا کیا گیا تھا یا نہیں، سب جواب بدلتے ہیں۔ دو لیبارٹریاں دونوں قابل ہو سکتی ہیں اور پھر بھی پیداواری بیچ کے تغیر سے زیادہ اختلاف کر سکتی ہیں۔
شرائط طریقہ کار کا حصہ ہیں، اور جب دو لیبارٹریاں اختلاف کریں تو سب سے پہلے انہی کا موازنہ کرنا چاہیے۔ 23 °C اور 50% نسبتی نمی پر، 100 mm گیج لینتھ پر ٹیسٹ کریں، اور رفتار کو دو مرحلوں میں کنٹرول کریں: تقریباً 2% اسٹرین تک، یا سفر کے پہلے 2 mm تک 5 mm/min، پھر باقی کے لیے 10 سے 20 mm/min۔ جو لیبارٹری پورا ٹیسٹ 20 mm/min پر چلاتی ہے وہ اسی تار پر زیادہ Rm اور کم ایلونگیشن پڑھتی ہے، کیونکہ مواد کو آرام کرنے کا کم وقت ملتا ہے۔ کوئی بھی عدد غلط نہیں؛ وہ مختلف سوالات کے جواب دیتے ہیں۔ غلط یہ ہے کہ ان کا موازنہ کیا جائے، جو تب ہوتا ہے جب سرٹیفکیٹ اور آمد ٹیسٹ کو طریقہ کار کے بغیر ساتھ رکھا جائے۔
تناؤ واحد مکینیکل ٹیسٹ نہیں جو کرنے کے قابل ہے۔ بار بار موڑنے کا ٹیسٹ ربن کو مقررہ قطر کے مینڈرل کے گرد موڑتا ہے یہاں تک کہ وہ ٹوٹ جائے، اور چکروں کی تعداد بتاتا ہے۔ یہ خام ہے، تیز ہے، اور وہ چیز پکڑتا ہے جو ایک تناؤ کھینچ نہیں پکڑ سکتا: کوٹنگ جو پھٹ جائے اور کور جو وہاں ورک-ہارڈن ہو جائے جہاں ربن گائیڈ رولر پر سے گزرتا ہے۔ وہ ربن جو کوائل سے بچ جاتا ہے اور اسٹرنگر پر مر جاتا ہے، عام طور پر کسی اور چیز میں ناکام ہونے سے پہلے اس ٹیسٹ میں ناکام ہوتا ہے۔
برقی: وہ تصحیح جو فیصلہ بدل دیتی ہے
مزاحمت GB/T 3048.2 کے طریقے سے ماپی جاتی ہے، عملی طور پر چار ٹرمینل پیمائش کے طور پر۔ دو رابطے کرنٹ لے جاتے ہیں اور دو دیگر وولٹیج پڑھتے ہیں، اس لیے کرنٹ ٹرمینلز پر مزاحمت نتیجے میں کبھی شامل نہیں ہوتی۔ تقاضا مطلق کے بجائے تقابلی ہے۔ 20 °C پر ربن کی مزاحمت ایک ہی جہتوں کے تانبے کے موصل سے زیادہ نہیں ہونی چاہیے۔ حوالے کے لیے، اینیلڈ TU1 تانبا 0.017241 Ω·mm²/m پر ہے، جو 1.7241 µΩ·cm ہے۔ اسی لیے ٹن شدہ تانبے کے ربن کی آمد specifications عام طور پر 1.72 µΩ·cm کی حد بتاتی ہیں: کوٹنگ سے آپ کی conductivity خراب نہیں ہونی چاہیے، صرف وہ کراس-سیکشن جو وہ ہٹاتی ہے۔
اب وہ حصہ جو معمول کے مطابق چھوڑ دیا جاتا ہے۔ تانبے کا درجہ حرارت گتانک مزاحمت تقریباً 3.93×10⁻³ فی °C ہے، جو تقریباً 0.4% فی ڈگری ہے۔ کسی کوائل کو 28 °C کے لیبارٹری درجہ حرارت پر تصحیح کے بغیر ماپیں تو پڑھائی تقریباً 3.1% زیادہ آتی ہے۔ یہ غلطی اسی حجم کی ہے جتنی ہم نے مینوفیکچرنگ صفحے میں قطر کی غلطی نکالی تھی، اور یہ غلط سمت اشارہ کرتی ہے: اچھا کوائل ناکام ہو جاتا ہے، یا معمولی کوائل گزر جاتا ہے اگر کمرہ ٹھنڈا تھا۔
تصحیح ایک ہی لکیر ہے: ماپی گئی قدر کو 1 + 0.00393 × (t − 20) سے تقسیم کریں، جہاں t ٹیسٹ کے دوران درجہ حرارت ہے۔ معیار کی ہدایت کہ 20 ± 5 °C پر پانچ ریڈنگز لیں اور ان کا اوسط نکالیں، اسی وجہ سے ہے۔ کوئی بھی قدم مشکل نہیں۔ دونوں اکثر اس حد تک چھوڑ دیے جاتے ہیں کہ بغیر بتائے گئے ٹیسٹ درجہ حرارت کے مزاحمت کا عدد پیمائش نہیں ہے۔
کوٹنگ اور سولڈرنگ: دو عدد اور ایک وکر
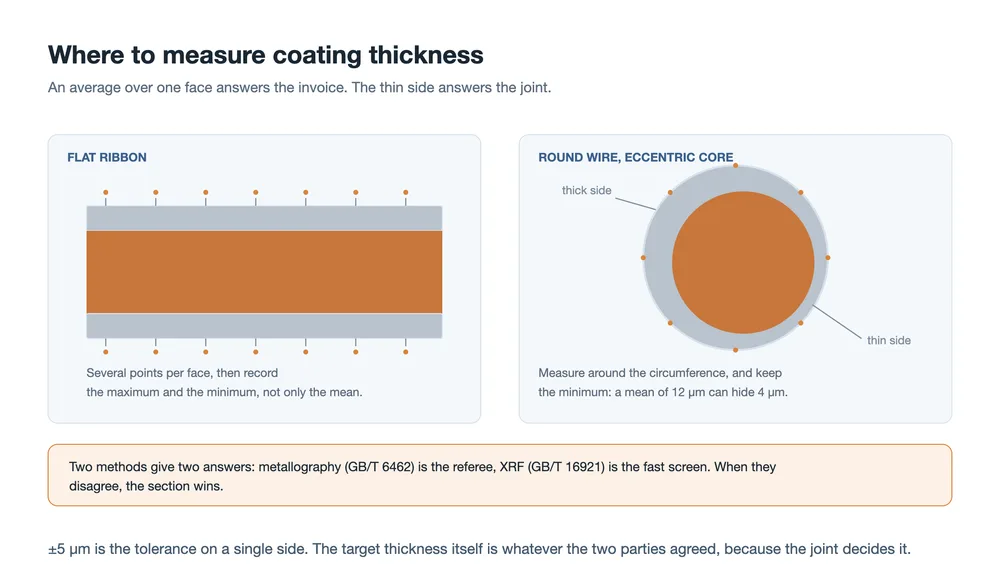
کوٹنگ کی موٹائی دو طریقوں سے ماپی جا سکتی ہے۔ میٹالوگرافک سیکشن (GB/T 6462) ربن کو کاٹتا، ماؤنٹ کرتا اور پالش کرتا ہے اور خوردبین کے نیچے تہہ پڑھتا ہے۔ ایکس رے فلوروسینس (GB/T 16921) نمونے کو تباہ کیے بغیر ماپتا ہے اور سیکنڈوں لیتا ہے، اسی لیے یہ لائن پر استعمال ہوتا ہے۔ جب دونوں اختلاف کریں تو سیکشن فیصلہ کرتا ہے۔ معیار ایک چہرے پر ±5 µm کی اجازت دیتا ہے اور ہدف موٹائی دونوں فریقوں پر چھوڑتا ہے، کیونکہ جوڑ اس کا فیصلہ کرتا ہے۔
گول تار پر، ایک یا دو ریڈنگز پیمائش نہیں ہیں۔ اگر کور کوٹنگ میں مرکز سے ہٹا ہوا ہو، تو سیکشن پر اوسط بالکل قابل قبول ہو سکتی ہے جبکہ ایک طرف پتلی ہو۔ وہی پتلی طرف ہے جہاں سولڈر کے پاس کام کرنے کے لیے سب سے کم مواد ہوتا ہے، اور وہی طرف ناکام ہوتی ہے۔ گردن کے گرد ماپیں، اور اوسط کے ساتھ کم سے کم بھی ریکارڈ کریں۔
کسی بھی کپون کو ٹانکا لگانے سے پہلے، ایک گیلا کرنے کی جانچ سستے سوال کا جواب دیتی ہے۔ ایک پٹی کو ٹانکا لگائیں اور فلیٹ کے رابطہ زاویے کی پیمائش کریں: 90° سے کم پر ٹانکا پھیل اور جڑ چکا ہے، 90° یا اس سے زیادہ پر یہ موتیوں کی شکل اختیار کر چکا ہے اور صرف سطح پر ٹکا ہوا ہے۔ رابطہ زاویہ ایک تخمینہ ہے، کوئی تصریح نہیں، لیکن یہ کوٹنگ کے مسئلے کو عمل کے مسئلے سے الگ کرنے کا تیز ترین طریقہ ہے۔ اگر کوئی بیچ ایسے کپون پر موتیوں کی شکل اختیار کرے جسے پچھلے بیچ نے گیلہ کیا تھا، تو ربن یا اس کا ذخیرہ مشتبہ ہے، لوہا نہیں۔ ذخیرے میں کوٹنگ کا آکسیڈ ہونا، ناہموار ٹن اور پتلی تہہ سب یہاں سب سے پہلے ظاہر ہوتے ہیں۔
ٹانکا لگانے کی صلاحیت کو چھلکے کے طور پر ناپا جاتا ہے۔ ربن کی ایک لمبائی کو معیاری کپون پر ٹانکا لگائیں، پھر اسے 180° پر پیچھے کھینچیں اور قوت ریکارڈ کریں۔ T/CPIA 0005 شرائط کا تعین کرتا ہے: 20 mm/min چھلکے کی رفتار، کم از کم 20 mm ٹانکا لگی لمبائی جس میں کم از کم 15 mm مستحکم سطح مرتفع ہو، لیڈ والے ٹانکے کے لیے 340 ± 5 °C پر یا لیڈ فری کے لیے 370 ± 5 °C پر ٹانکا لگانا۔ قبولیت کی قدریں لیڈ والے کے لیے کم از کم 4.0 N/mm اور لیڈ فری کے لیے 3.0 N/mm کی اوسط چھلکے کی مضبوطی ہیں۔
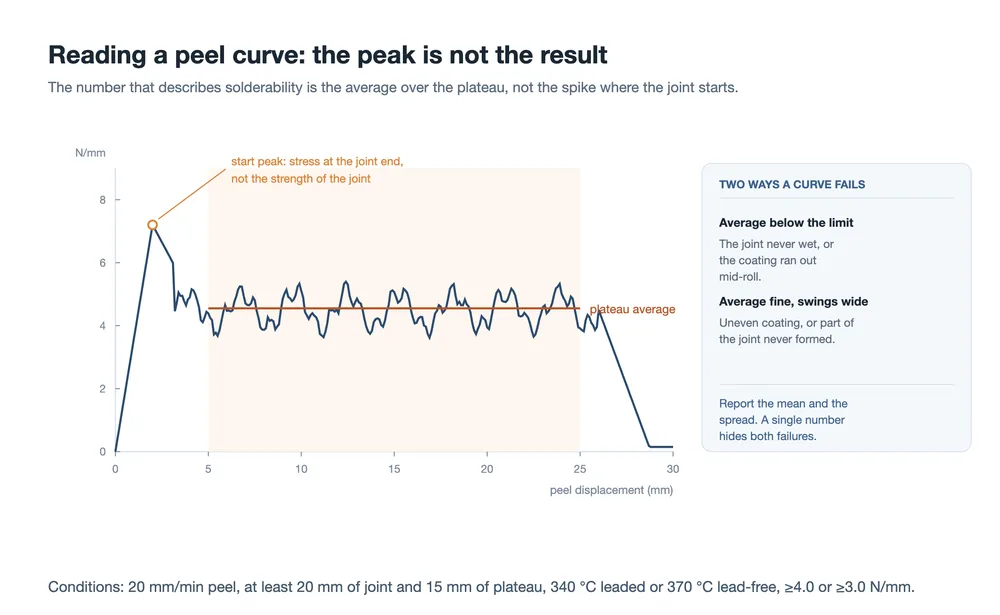
سطح مرتفع پڑھیں، اسپائیک نہیں۔ پہلی چوٹی جوڑ کے سرے پر تناؤ کے ارتکاز سے آتی ہے اور باقی کے بارے میں کچھ نہیں بتاتی۔ اہم بات مستحکم حصے میں اوسط ہے، اور پھر اسی حصے میں پھیلاؤ۔ قابل قبول اوسط اور بڑے جھولوں والا منحنی خط عام طور پر یہ ظاہر کرتا ہے کہ کوٹنگ لمبائی کے ساتھ ناہموار ہے، یا جوڑ کا کچھ حصہ کبھی گیلہ ہی نہیں ہوا۔ دونوں ایک عددی جانچ میں پاس ہو جاتے ہیں اور دونوں میدان میں ناکام ہوتے ہیں۔
دو مختلف جانچیں چھلکے کا لفظ مشترکہ رکھتی ہیں، اور ان کے اعداد و شمار قابل موازنہ نہیں۔ اوپر والی 20 mm/min پر ربن کی ٹانکا لگانے کی صلاحیت ناپتی ہے۔ ماڈیول فیکٹریوں کی استعمال کردہ سیل سطح کی الیکٹروڈ چھلکے کی مضبوطی ایک مختلف دستاویز، T/CSTM 00461-2022 کی پیروی کرتی ہے، 300 سے 800 mm/min پر، مختلف قبولیت کی قدروں کے ساتھ، اور یہ ربن، گرڈ لائن اور عمل کے امتزاج کو ناپتی ہے۔ کوئی سپلائر جو چھلکے کا عدد اس کی رفتار اور نمونے کے بغیر بتائے، ایسا عدد بتا رہا ہے جسے رکھا نہیں جا سکتا۔
| کیا ناپا جاتا ہے | چھلکے کی رفتار | یہ آپ کو کیا بتاتا ہے | یہ کس کا مسئلہ ہے |
|---|---|---|---|
| ربن کی ٹانکا لگانے کی صلاحیت (T/CPIA 0005) | 20 mm/min | کیا کوٹنگ گیلی ہو کر تھامے گی | ربن سپلائر |
| سیل الیکٹروڈ چھلکا (T/CSTM 00461) | 300-800 mm/min | کیا آپ جو جوڑ واقعی بناتے ہیں وہ تھامتا ہے | ربن، سیل اور عمل مل کر |
ماحولیاتی: جانچ ربن کے بارے میں نہیں ہے
پانچ شقیں پائیداری کا احاطہ کرتی ہیں، اور انھیں جانچنے کا طریقہ دلچسپ حصہ ہے۔
| قابلیت کے ٹیسٹ | شرائط | اسے کیسے جانچا جاتا ہے |
|---|---|---|
| غیر جانبدار نمک کا اسپرے | GB/T 10125 کے مطابق 48 h | تحفظ کی درجہ بندی 10، ظاہری درجہ بندی کم از کم 4، کوئی زردی، سیاہی، چھالے یا اکھڑنا نہیں |
| PCT | 121 °C، 99-100% RH، 24 h | ربن کے دونوں طرف 10 mm کے اندر کوئی واضح زردی یا سیاہی نہیں |
| نم حرارت | 85 °C، 85% RH، 1000 h | وہی معیار |
| تھرمل سائیکلنگ | −40 °C سے +85 °C، بار بار | چکروں کے بعد چھلکے کی قوت اور مزاحمت دوبارہ ناپی گئی؛ کوئی جوڑ نہ ٹوٹا، سیریز مزاحمت میں کوئی اضافہ نہیں |
| اعلیٰ درجہ حرارت کا ذخیرہ | 150 °C، 1000 h، کپون کی سطح | چھلکے کی مضبوطی کی برقراری، اور بین المعادن تہہ میں کوئی قابل پیمائش اضافہ نہیں |
آخری دو ربن کا معائنہ نہیں کرتیں۔ وہ اس کے دونوں طرف کے دس ملی میٹر کا معائنہ کرتی ہیں، جو انکیپسولنٹ اور انٹرفیس ہے۔ یہ ایک سوچا سمجھا انتخاب ہے، اور یہ بتاتا ہے کہ جانچ کس لیے ہے۔ ربن کی کوٹنگ، فلوکس کی باقیات اور انکیپسولنٹ حرارت اور نمی میں ایک دوسرے پر اثر ڈالتے ہیں۔ اس تعامل کی نظر آنے والی پیداوار ربن کے ساتھ ایک زرد پٹی یا سیاہ کنارہ ہے۔ ربن کی ننگی پٹی کو تندور میں جانچنا اسے مکمل طور پر نظر انداز کر دے گا۔
اس کا عملی نتیجہ یہ ہے کہ یہ جانچیں آپ کے اپنے بل آف میٹیریلز کے ساتھ چلانی ہوں گی۔ سپلائر کے اپنے کپون پر نمک کے اسپرے کا نتیجہ آپ کو بتاتا ہے کہ کوٹنگ زنگ سے بچاتی ہے۔ یہ نہیں بتاتا کہ جب وہ کوٹنگ آپ کے EVA یا POE کے نیچے، آپ کے فلوکس کی باقیات کے ساتھ، 85 °C پر چھ ہفتوں تک رہے تو کیا ہوتا ہے۔ ماڈیول کے نم دار حرارت کے رویے کا زیادہ تفصیل سے احاطہ DH1000 ناکامی کے طریقہ کار کے صفحےمیں کیا گیا ہے، اور وسیع تر جانچ کی فہرست قابل اعتماد جانچ کے جائزے.
میں ہے
تین درجوں کا آنے والے معائنے کا منصوبہ
| ٹیئر | فریکوئنسی | طریقے طے ہونے کے بعد، منصوبہ اس بات سے نکلتا ہے کہ ہر جانچ وقت میں کتنی مہنگی ہے۔ تین درجے تقریباً ہر حقیقی صورت کا احاطہ کرتے ہیں۔ |
|---|---|---|
| اشیاء | لاٹ | ہر آنے والا لاٹ |
| ظاہری شکل، پیمائش (قطر یا موٹائی اور چوڑائی)، تناؤ (Rm، Rp0.2، A)، کوٹنگ کی موٹائی | وقتاً فوقتاً | ماہانہ، یا لاٹوں کا ایک حصہ |
| مزاحمت، چھلکے کی قوت، کیمبر، گولائی | تعارف اور تبدیلی | نیا سپلائر، نئی تصریح، عمل میں تبدیلی |
نمک کا اسپرے، PCT، نم دار حرارت، آپ کی فلم اور فلوکس کے ساتھ مطابقت
چار عادتیں منصوبے کو صرف جدول سے بہتر بناتی ہیں۔
کوئل کے دونوں سرے سے نمونہ لیں۔ اینیلنگ اور ٹننگ آغاز پر اور کوئل کی تبدیلی پر بہکتی ہیں، اور بیرونی لپیٹ سے لیا گیا نمونہ وہ واحد جگہ ہے جہاں وہ عارضی اثرات پہلے ہی گزر چکے ہیں۔
تقسیمات پر نظر رکھیں، فیصلوں پر نہیں۔ پاس ہونے والا لاٹ مستحکم لاٹ نہیں ہوتا۔ بیس لاٹوں پر ہر خصوصیت کے اوسط اور پھیلاؤ کو دکھانا کسی ایک لاٹ کی حد سے ناکامی سے بہت پہلے اینیل کے بہکاؤ کو ظاہر کر دے گا۔
ذخیرے کو قابو میں رکھیں۔ کوئل کھلنے کے بعد کوٹنگ آکسیڈ ہو جاتی ہے، اور اس کے ساتھ ٹانکا لگانے کی صلاحیت گرتی ہے۔ آنے پر پاس ہونے والی کوئل چار ہفتے بعد لائن پر ناکام ہو سکتی ہے، اور رپورٹ سٹرنگر کو قصوروار ٹھہرائے گی۔ کھلنے کی تاریخیں ریکارڈ کریں اور ذخیرہ خشک رکھیں۔ جانیں کہ مشین آپ کو کیا نہیں بتا سکتی۔ سٹرنگر جگہ اور عمل کی جانچ کرتا ہے، جوڑ کی مضبوطی کی نہیں، جیسا کہ طریقہ کار کی وضاحت بیان کرتی ہے: مشین پر کوئی پرزہ چھلکا نہیں ناپتا۔ اسی لیے چھلکے کی جانچ لائن سے باہر، کپون پر موجود ہے، اور اسی لیے اپنی حدود تک دوڑنا اس بات کا ثبوت نہیں کہ جوڑ اچھا ہے۔
تکنیکی معاہدے میں کیا شامل ہونا چاہیے
معیارات کم از کم حدیں اور طریقے بتاتے ہیں۔ ہر وہ چیز جو یہ طے کرتی ہے کہ دو لیبارٹریاں متفق ہیں یا نہیں، اسے الگ سے تحریر کرنا ہوگا۔ عملی طور پر فہرست مختصر ہے:
- قطر یا موٹائی کی بنیاد: لیپت، یا تانبے کا مرکزہ۔
- Rp0.2 کی ایک حد جس میں نچلی اور اوپری دونوں حدیں ہوں، اور اسے حاصل کرنے کے لیے استعمال شدہ گیج لمبائی اور آفسیٹ طریقہ۔
- پیل فورس بطور N/mm یا N، گول تار کے لیے چوڑائی کی تعریف، پیل کی رفتار اور سولڈرنگ کا درجہ حرارت۔
- رواداری سے بڑھ کر فی طرف ہدف لیپ کی موٹائی۔
- گول تار کے لیے گولائی اور سیدھائی کی حدیں، جنہیں معیار کھلا چھوڑتا ہے۔
- وہ درجہ حرارت جس پر مزاحمت رپورٹ کی جاتی ہے، اور تصحیح کا فارمولا۔
- نمونے لینے کی جگہ، بشمول یہ کہ کنڈل کے سرے شامل ہیں یا نہیں۔
- ماحولیاتی آزمائشیں کس انکیپسولنٹ اور فلوکس کے ساتھ کی جاتی ہیں۔
ان میں سے کوئی بھی غیر معمولی نہیں۔ ہر ایک، تحریر نہ کیے جانے پر، ایسا اختلاف پیدا کر چکی ہے جسے حل کرنے میں آزمائش چلانے سے زیادہ وقت لگا۔
عملی طور پر اٹھنے والے سوالات
کیا میں T/CPIA 0005 گول تار پر لاگو کر سکتا ہوں؟
اسے نقطۂ آغاز کے طور پر استعمال کریں، مکمل تفصیل کے طور پر نہیں۔ یہ دستاویز چپٹی ربن کے گرد لکھی گئی ہے؛ قطر، گولائی، سیدھائی اور گول مقطع کے لیے N/mm کی بنیاد سب کچھ دونوں فریقوں کے درمیان طے کرنا ہوگا۔ MBB اور 0BB تار کے لیے، تار کی شکل اور تعداد اتنی اہم ہے کہ چپٹی ربن کی شق اس کی جگہ نہیں لے سکتی۔
میرا Rp0.2 سپلائر سے مختلف کیوں ہے؟
عام طور پر طریقہ، دھات نہیں۔ گیج لمبائی، آفسیٹ کی تشکیل، ایکسٹینسومیٹر کی کلاس، گرفت کا دباؤ اور یہ کہ نمونہ سیدھا کیا گیا تھا یا نہیں، کا موازنہ کریں۔ باریک تار پر لچکدار حصہ مختصر ہوتا ہے، اس لیے سیٹ اپ میں معمولی فرق نتیجے کو اینیلنگ بیچ کی تبدیلی سے زیادہ ہلا دیتا ہے۔ پہلے طریقہ طے کریں؛ اگر اعداد پھر بھی مختلف ہوں تو پھر کنڈل دیکھیں۔
پیل فورس N میں بتائی جائے یا N/mm میں؟
N/mm چوڑائی کے حساب سے معمول بناتا ہے، جو چپٹی ربن کے لیے غیر مبہم ہے۔ گول تار کے لیے تقسیم کرنے کے لیے کوئی چوڑائی نہیں، اس لیے کچھ سپلائر N بتاتے ہیں اور کچھ قطر یا برائے نام بینڈ سے تقسیم کرتے ہیں۔ کوئی بھی رواج چل سکتا ہے؛ بغیر رواج کے عدد نہیں چل سکتا۔ ربن اور فلوکس کا صفحہ میں وہ اکائیاں درج ہیں جیسے سپلائر عام طور پر بیان کرتے ہیں۔
کیا سیکشن کی جگہ XRF کافی ہے؟
لائن پر اسکریننگ کے لیے، ہاں۔ ریکارڈ کے طور پر، نہیں۔ XRF تیز اور غیر تباہ کن ہے اور ایسی کنڈل پکڑ لے گا جو منظم طور پر پتلی ہو۔ یہ گول تار پر سنٹرک مرکزے کو پالش شدہ سیکشن کی طرح واضح نہیں کر سکتا، اور جب دونوں متفق نہ ہوں تو معیارات سیکشن کو فیصل قرار دیتے ہیں۔ تعارفی درجے اور تنازعات کے لیے سیکشن رکھیں۔
نمک کے چھڑکاؤ کا معیار ربن سے دس ملی میٹر دور کیوں لگتا ہے؟
کیونکہ دلچسپی کی ناکامی انٹرفیس پر ہے، دھات پر نہیں۔ ربن سنکنرن روک سکتی ہے اور پھر بھی اپنے گرد فلم کو بے رنگ کر سکتی ہے، اور ربن بے رنگ ہو سکتی ہے جبکہ جوڑ قائم رہے۔ ربن کے دونوں طرف بینڈ کا جائزہ لینا ہی وہ طریقہ ہے جس سے معیار انٹرفیس کے مسئلے کو کسی نظر آنے والی اور دہرائی جانے والی چیز میں بدلتا ہے۔
کیا مجھے واقعی ہر لاٹ پر ٹینسائل ٹیسٹنگ کی ضرورت ہے؟
یہ سب سے سستا ابتدائی انتباہ ہے جو آپ کے پاس ہے۔ اینیلنگ وہ عمل ہے جس کے لاٹوں کے درمیان بہکنے کا سب سے زیادہ امکان ہے، اور Rp0.2 کے ساتھ لمبائی میں اضافہ وہ جگہ ہے جہاں یہ بہاؤ سب سے پہلے ظاہر ہوتا ہے، اس سے پہلے کہ یہ اسٹرنگر پر سیل ٹوٹنے کی صورت اختیار کرے۔ ٹینسائل ٹیسٹ میں فی لاٹ چند منٹ لگتے ہیں؛ ٹوٹے سیل کے واقعے میں ایک شفٹ لگتی ہے۔
حتمی خیالات
ربن کی آزمائش کا مشکل حصہ آلات نہیں۔ یہ ترتیب ہے: کون سی خاصیت، کہاں سے نمونہ، کیسے تصحیح، کس کے مقابلے میں جانچ۔ جب دو ڈیٹا سیٹ متفق نہ ہوں تو مؤثر ترتیب یہ ہے کہ پہلے طریقہ جانچیں اور بعد میں ربن۔ یہ ترتیب انکمنگ انسپیکشن میں اتنی دیر قائم رہی ہے کہ اگلے اختلاف سے پہلے، بعد کے بجائے، اسے تحریر کرنا قابلِ قدر ہے۔
معیار آپ کو بتاتا ہے کہ ربن کم از کم کیسی ہونی چاہیے۔ معاہدہ آپ کو بتاتا ہے کہ یہ ربن اس لائن کے لیے کیسی ہونی چاہیے۔ دوسری دستاویز ہی وہ ہے جو پیداوار طے کرتی ہے۔
متعلقہ مطالعہ:
- PV ربن کیا کرتا ہے: تین کام، ایک سمجھوتہ
- PV ربن مواد: تانبے کا مرکز، سختی اور کوٹنگ
- PV ربن کی ساخت اور اقسام: چپٹا، گول اور شکل دار
- پی وی ربن کیسے بنتی ہے: ڈرائنگ، اینیلنگ اور ٹننگ
- فوٹو وولٹائک سولڈرنگ کے لیے فلوکس کیوں ضروری ہے
- ربن تار کھینچنے اور ٹننگ کی لائن
- شمسی سیل اسٹرنگر میکانزم: زون بہ زون رہنما
- DH1000 ڈیمپ ہیٹ ٹیسٹ: ناکامی کی اقسام اور میکانزم
- PV ماڈیول کی قابلِ اعتمادی آزمائشیں: مکمل فہرست
- ہاٹ اسپاٹس، مائیکرو کریکس اور PID: ماڈیول کی تین سست ناکامیاں
یہاں دی گئی اقدار GB/T 31985 اور T/CPIA 0005-2017 سے جیسی شائع ہوئیں، اور ہر حصے میں نامزد آزمائشی طریقہ معیارات سے لی گئی ہیں۔ وہ بیان کرتی ہیں کہ ان دستاویزات کا کیا تقاضا ہے؛ یہ ہماری اپنی مصنوعات کی پیمائش نہیں، اور نہ ہی کسی معیار کے موجودہ ایڈیشن یا دستخط شدہ تکنیکی معاہدے کا متبادل ہیں۔ 0.18 mm مزاحمت کا حساب ہمارا اپنا ہے، جو ربن مینوفیکچرنگ صفحے میں دہرایا گیا ہے، تانبے کو 1.75×10⁻⁸ Ω·m فرض کرتے ہوئے، لیپ کو ترسیل سے خارج، اور 182 mm نصف سیل۔ دو شقوں کے حوالے، T/CPIA 0005-2017 اور T/CSTM 00461-2022، وہ ایڈیشن ہیں جو یہ صفحہ لکھے جانے کے وقت نافذ تھے۔