PL دھبے، چھالے، اور بوٹ کے نشانات: کون سا مرحلہ
فہرست مضامین
مختصر جواب: فوٹو لومینیسینس دھبے، چھالے اور بوٹ کے نشانات تین الگ الگ نقص کی علامات ہیں، اور موسم اہمیت رکھتا ہے: جون سے ستمبر تک، بہت سی لائنوں پر ویفر کی سطح کے 80% سے زیادہ نقائص عمل کی وجوہات کے اسی جھرمٹ سے آتے ہیں۔ تینوں کم ریزولوشن والی تصویر میں ایک جیسے لگتے ہیں اور ان کے علاج بالکل مختلف ہیں۔ ایک PL دھبہ عام طور پر تھرمل کے بجائے آلودگی یا ہینڈلنگ کے مسئلے کی طرف اشارہ کرتا ہے۔ چھالے بننا کسی ڈیپوزیشن یا خشک کرنے کے مرحلے کی طرف اشارہ کرتا ہے جہاں ایک تہہ غیر مساوی طور پر بنی۔ بوٹ کے نشانات کیریئر کی علامت ہیں — بوٹ میں ویفر کی پوزیشن نے عمل میں خود کو دہرایا۔ اس میں شامل تہہ کی موٹائیاں 1 nm، 1.5 nm، 3 nm، 5 nm اور 6 nm پر ہیں، جو اتنی پتلی ہے کہ سطح کا اثر بلک رویے پر غالب آتا ہے۔ تشخیصی ترتیب کو نقص کی شکل کی پیروی کرنی چاہیے، نہ کہ عمل کی ترتیب کی۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
PL دھبے، چھالے، اور بوٹ مارکس: پہلے کون سا مرحلہ چیک کریں؟
ہر سال جون سے ستمبر تک، 80% سے زیادہ سولر سیل فیکٹریاں بالکل ایک ہی سر درد کا سامنا کرتی ہیں۔ ورکشاپ مستقل 25℃ پر رکھی جاتی ہے، پروسیس ریسیپیز میں کوئی تبدیلی نہیں کی جاتی، گیس کے بہاؤ بالکل نارمل ہوتے ہیں، اور درجہ حرارت کے منحنی خطوط بالکل اسپیک حدود کے اندر ہوتے ہیں۔ پھر بھی، پاسیویشن کے بعد مائنوریٹی کیریئر لائف ٹائم مسلسل گرتا رہتا ہے۔ پیداوار کے اتار چڑھاؤ کو عام طور پر موسم گرما کے ایک مبہم اثر کے طور پر نظر انداز کر دیا جاتا ہے۔ یہ گائیڈ چار قابل عمل، قابل سراغ لگانے والی بنیادی وجوہات کی وضاحت کرتا ہے اور موسم گرما کے لیے عملی پروسیس ایڈجسٹمنٹ پیش کرتا ہے۔
مسئلے کا منظر اور نقص کا پروفائل
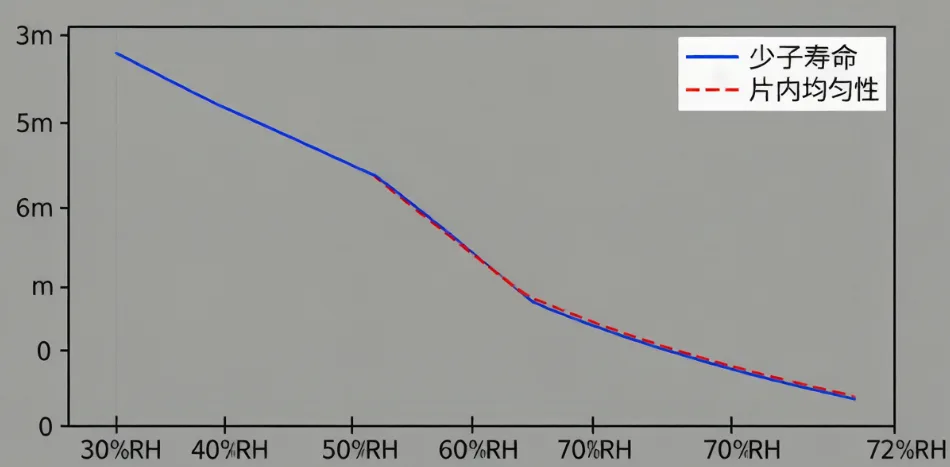
اس جون میں مشرقی چین کی ایک فیکٹری سے ایک حقیقی کیس لیں۔ ورکشاپ مستحکم 25℃ تھی، لیکن کلین روم کے نمی گیج نے 72% دکھایا۔ سردیوں میں 30% نمی کے مقابلے میں، یہ دوگنا سے بھی زیادہ ہے۔ پروسیس انجینئرز نے دیکھا کہ پاسیویشن کے بعد مائنوریٹی کیریئر لائف ٹائم مجموعی طور پر گر گیا، معمول کے 2 ms سے 1.2 ms پر آ گیا۔ اس سے بھی بدتر، ایک ہی ٹیوب کے اوپر اور نیچے والے ویفرز نے لائف ٹائم میں 40% فرق دکھایا۔
یہ کوئی الگ تھلگ واقعہ نہیں ہے۔ آپ ورکشاپ کے درجہ حرارت کو کنٹرول کر سکتے ہیں، لیکن نمی ایک مختلف جانور ہے۔ موسم گرما کی اچانک بارش کلین روم کی نمی کو آسانی سے 50% سے 80% تک پہنچا سکتی ہے۔ پاسیویشن کے عمل کا ہر ایک مرحلہ اس نمی کے لیے انتہائی حساس ہے۔
پاسیویشن صرف ایک فلم کوٹنگ نہیں ہے۔ اسے دو مرحلوں والے راکٹ کی طرح سمجھیں۔ پہلا مرحلہ خود ڈیپوزیشن ہے، جو Al₂O₃ یا SiNₓ سے کیمیائی پاسیویشن پر انحصار کرتا ہے تاکہ لٹکتے بانڈز کو سیر کرے، نیز فیلڈ-ایفیکٹ پاسیویشن تاکہ سطحی ری کمبینیشن کو دبائے۔ دوسرا مرحلہ ہائیڈروجن پاسیویشن ہے۔ اعلیٰ درجہ حرارت کی فائرنگ ہائیڈروجن کو فلم سے باہر نکالنے پر مجبور کرتی ہے، اسے سلیکون کی سطح اور بلک نقائص میں دھکیلتی ہے تاکہ جو بھی لٹکتے بانڈز باقی ہیں انہیں پاسیویٹ کرے۔
آپ کی حتمی پاسیویشن کوالٹی کا تعین کرنے والا اصل عنصر یہ ہے کہ فائرنگ کے دوران ہائیڈروجن کتنی اچھی طرح خارج ہوتی ہے۔ ہائیڈروجن کا رویہ—فلم میں اس کی شکل سے لے کر اس کی ریلیز کائنیٹکس اور ڈفیوژن پاتھ تک—درجہ حرارت اور نمی دونوں سے گہرا تعلق رکھتا ہے۔ یہی وجہ ہے کہ موسم گرما کے نقائص درجہ حرارت کی تبدیلیوں سے نہیں، بلکہ نمی کی تبدیلیوں سے متحرک ہوتے ہیں۔
پاسیویشن میں نمی کی چار ٹرانسمیشن لائنیں
آئیے اسے چار مخصوص ٹرانسمیشن لائنوں میں توڑتے ہیں۔ ورکشاپ درجہ حرارت کے لحاظ سے کنٹرول شدہ ہو سکتی ہے، لیکن یہ چار علاقے موسم گرما کے حالات سے براہ راست متاثر ہوتے ہیں۔
لائن 1: کولنگ واٹر ٹمپریچر کی وجہ سے ہائیڈروجن کا انحراف
PECVD چیمبرز کو ڈیپوزیشن کے دوران درست درجہ حرارت کے میدان کو برقرار رکھنے کے لیے مسلسل ٹھنڈک کی ضرورت ہوتی ہے۔ چلرز کے کنڈینسر عام طور پر چھت پر یا باہر رکھے جاتے ہیں، دریا یا کنویں کا پانی استعمال کرتے ہیں جو مکمل طور پر موسم کے رحم و کرم پر ہوتا ہے۔
سردیوں میں، باہر کا درجہ حرارت تقریباً 5–10℃ رہتا ہے، جس سے کولنگ واٹر 20–22℃ پر بالکل مستحکم رہتا ہے۔ موسم گرما میں، گرمی 35℃ سے تجاوز کر جاتی ہے۔ چلر کی کارکردگی گر جاتی ہے، اور کولنگ واٹر کا درجہ حرارت آسانی سے 28–30℃ تک پہنچ جاتا ہے۔
آپ کا کلین روم اب بھی 25℃ ہو سکتا ہے، لیکن وہ گرم کولنگ واٹر براہ راست PECVD چیمبر کی دیوار کے درجہ حرارت کو تبدیل کرتا ہے۔ تھرمل ریڈی ایشن کی تقسیم بدل جاتی ہے۔ ٹیوب کے اندر مختلف پوزیشنوں پر موجود ویفرز بالکل مختلف حقیقی ڈیپوزیشن درجہ حرارت کا تجربہ کرتے ہیں۔ اوپر اور نیچے والے ویفرز کے درمیان درجہ حرارت کا فرق بڑھ جاتا ہے، جو اسی بیچ میں لائف ٹائم کے اس بڑے 40% فرق کی وضاحت کرتا ہے۔
چاہے آپ Al₂O₃ کے لیے ALD استعمال کر رہے ہوں یا SiNₓ کے لیے PECVD، چیمبر کے درجہ حرارت میں تبدیلی کا مطلب ہے کہ فلم کی کثافت اور ہائیڈروجن کا مواد بدل جائے گا۔
| ڈیپوزیشن درجہ حرارت | فلم کی خصوصیات | ہائیڈروجن کا رویہ |
|---|---|---|
| تھوڑا کم | گھنی، زیادہ H مواد، بنیادی طور پر N-H/Si-H | مکمل ریلیز کے لیے زیادہ فائرنگ درجہ حرارت کی ضرورت |
| تھوڑا زیادہ | ڈھیلی، زیادہ H مواد، کمزور H بانڈز | بہت تیزی سے خارج، انٹرفیس پر جمع |
صنعتی پیداوار فلم کی کثافت اور ہائیڈروجن کے مواد میں توازن رکھنے والی ایک بہت تنگ بہترین ونڈو پر انحصار کرتی ہے۔ صرف ±5℃ کا انحراف آپ کو اس ونڈو سے باہر دھکیل سکتا ہے۔ جب موسم گرما کا کولنگ واٹر بہت گرم ہو جاتا ہے، تو پورا چیمبر درجہ حرارت کا میدان بدل جاتا ہے، اور فلم کے پیرامیٹرز اسی کے ساتھ بہہ جاتے ہیں۔
لائن 2: مماثلت نہ رکھنے والی تھرمل ہسٹری سے AlOₓ کے چھالے
یہ مسئلہ ایک وقت کے خلا میں چھپا ہے جسے زیادہ تر لوگ نظر انداز کر دیتے ہیں۔ مرکزی دھارے کا ALD آلات عام طور پر Al₂O₃ ڈیپوزیشن کے لیے 28–35 سائیکل چلاتا ہے، جس سے 4.5–6 nm کی موٹائی حاصل ہوتی ہے۔ اس کے بعد PECVD SiNₓ ڈیپوزیشن 400–580℃ کے درمیان ہوتی ہے۔ یہ درجہ حرارت پہلے ہی اتنا گرم ہے کہ Al₂O₃ کے اندر موجود ہائیڈروجن کو جارحانہ طور پر حرکت دے۔
اگر PECVD ہیٹنگ ریٹ اور ہولڈنگ ٹائم کو درست کیا جائے، تو Al₂O₃ میں موجود ہائیڈروجن کا ایک حصہ اس پری ہیٹنگ مرحلے کے دوران آسانی سے خارج ہو جاتا ہے۔ باقی مستحکم رہتا ہے اور بعد میں فائرنگ فرنس میں مناسب طریقے سے خارج ہوتا ہے۔ موسم گرما کے حالات اس تال کو برباد کر دیتے ہیں۔
پہلے، ALD پروسیس میں اتار چڑھاؤ ہوتا ہے۔ 5 nm کی Al₂O₃ تہہ لاگت اور پاسیویشن کے لیے ایک مثالی مقام ہے، یعنی اس کا مطلق ہائیڈروجن مواد قدرتی طور پر زیادہ ہوتا ہے۔ موسم گرما کی زیادہ نمی کا مطلب ہے کہ فلم میں زیادہ ہائیڈروجن پھنس جاتی ہے۔
دوم، PECVD SiNₓ ڈیپوزیشن Al₂O₃ کے لیے بنیادی اینیلنگ مرحلے کے طور پر کام کرتی ہے۔ اگر ہیٹنگ بہت تیز ہو یا اعلیٰ درجہ حرارت کا ہولڈ بہت مختصر ہو، تو ہائیڈروجن کافی مقدار میں خارج نہیں ہوتی۔
سوم، فائرنگ کا درجہ حرارت 700–900℃ تک پہنچ جاتا ہے۔ وہ تمام پھنسی ہوئی ہائیڈروجن ایک ساتھ پھٹتی ہے، Si/Al₂O₃ انٹرفیس کی طرف ڈفیوز ہوتی ہے۔ یہ H₂ گیس کے مالیکیول بناتی ہے اور بڑے پیمانے پر مقامی دباؤ پیدا کرتی ہے۔
آخر میں، جب دباؤ فلم کی چپکنے کی طاقت سے تجاوز کر جاتا ہے، تو چھالے بنتے ہیں۔
زیادہ نمی -> زیادہ پھنسی H -> ناقص PECVD پری ریلیز -> زیادہ فائرنگ درجہ حرارت = چھالے۔
خوردبین کے نیچے، آپ ویفر کی سطح کو 2–10 μm قطر کے چھوٹے چھالوں سے ڈھکی ہوئی دیکھیں گے۔ ہر ایک چھالا ایک مردہ زون کی نمائندگی کرتا ہے جہاں پاسیویشن ختم ہو چکی ہے۔
لائن 3: ٹیوب فرنسز میں بلند پس منظر نمی
یہ آسانی سے سب سے زیادہ نظر انداز کی جانے والی لائن ہے، پھر بھی موسم گرما کی پیداوار میں ناقابل یقین حد تک مہلک ہے۔ اسٹینڈ بائی کے دوران، PECVD ٹیوب فرنسز فضا کے سامنے آتی ہیں۔ موسم گرما کی ہوا 60–80% RH تک پہنچ جاتی ہے۔ فرنس ٹیوب سردیوں کے مقابلے میں کہیں زیادہ نمی جذب کرتی ہے۔
جب آپ ڈیپوزیشن کے لیے پمپ ڈاؤن اور گرم کرتے ہیں، تو وہ پھنسی ہوئی نمی ڈی سورب ہو کر آپ کی پروسیس گیس کے ساتھ مل جاتی ہے۔ یہ پس منظر نمی SiNₓ ڈیپوزیشن کو تین طریقوں سے مکمل طور پر خراب کر دیتی ہے:
ریفرکٹیو انڈیکس ڈرفٹ: SiNₓ کو روشنی کے جذب اور پیسیویشن کو کنٹرول کرنے کے لیے 2.05–2.10 کا سخت ریفرکٹیو انڈیکس درکار ہوتا ہے۔ پس منظر کی نمی Si/N تناسب کو بدل دیتی ہے۔ گرمیوں کی نمی آسانی سے انڈیکس کو 2.05 سے نیچے لا سکتی ہے، جس سے آپ کی پیسیویشن کوالٹی ختم ہو جاتی ہے۔
بدلتے ہائیڈروجن بانڈز: آبی بخارات میں موجود H⁺ SiNₓ میں Si-H اور N-H بانڈز سے مقابلہ کرتا ہے۔ یہ بعد میں فائرنگ کے دوران ہائیڈروجن کے اخراج کے طریقے کو خراب کر دیتا ہے۔
انٹرفیس کی صفائی میں کمی: نمی ڈیپوزیشن کے آغاز پر ویفر کی سطح پر ایک میٹاسٹیبل Si-OH پرت بناتی ہے۔ یہ سلیکون اور Al₂O₃ یا SiNₓ کے درمیان بانڈ کو تباہ کر دیتی ہے، جس سے فوری طور پر انٹرفیس ٹریپ کثافت بڑھ جاتی ہے۔
لائن 4: ٹنلنگ آکسیڈیشن سے پہلے چھپا ہوا Q-Time گیپ
یہ لائن میں ابتدائی مرحلے میں ہوتا ہے، بالکل الکلائن پالشنگ کے بعد اور ٹنلنگ آکسائیڈ ڈیپوزیشن سے پہلے۔ ہوا کے سامنے آنے والا ننگا سلیکون ایک نیٹو آکسائیڈ پرت اگاتا ہے، اور اس نمو کی رفتار مکمل طور پر محیطی نمی اور درجہ حرارت پر منحصر ہوتی ہے۔
25℃ اور 80% RH پر، ننگا سلیکون صرف ایک گھنٹے میں 1 nm کی نیٹو آکسائیڈ پرت اگاتا ہے۔ اگر آلات کی خرابی یا شیڈولنگ میں تاخیر ان ویفرز کو دو یا تین گھنٹے کے لیے کلین روم میں پڑا رہنے دے، تو وہ نیٹو پرت 1.5 nm یا اس سے زیادہ موٹی ہو سکتی ہے۔
یہ نیٹو آکسائیڈ ڈھیلا اور نقائص سے بھرا ہوتا ہے۔ جب آپ اس کے اوپر اپنی اعلیٰ معیار کی 1.2–1.5 nm ٹنل آکسائیڈ اگانے کی کوشش کرتے ہیں، تو دونوں پرتیں مل جاتی ہیں۔ اب آپ کی ٹنل پرت 2–3 nm موٹی ہو جاتی ہے—ڈیزائن اسپیک سے دوگنی، اور انتہائی خراب ساختی معیار کے ساتھ۔
یہ ایک بے رحم چین ری ایکشن کو متحرک کرتا ہے۔ حد سے زیادہ موٹی ٹنل پرت الیکٹران ٹنلنگ کو روکتی ہے۔ پولی سلیکون ڈوپنگ کے دوران، فاسفورس اس موٹی رکاوٹ سے گزرنے کے لیے جدوجہد کرتا ہے۔ جن علاقوں میں ٹنل پرت بہت پتلی ہوتی ہے وہاں زیادہ ڈوپنگ ہو جاتی ہے، جس سے آگر ریکمبینیشن ہوتا ہے اور لائف ٹائم گر جاتا ہے، جو PL ٹیسٹنگ میں گہرے دھبوں کی صورت میں ظاہر ہوتا ہے۔ جن علاقوں میں یہ بہت موٹی ہوتی ہے وہاں کم ڈوپنگ ہوتی ہے، جس سے کانٹیکٹ ریزسٹنس بڑھ جاتی ہے۔ یہ EL ٹیسٹنگ میں بوٹ مارکس کے گرد گہرے کنارے پیدا کرتا ہے۔ بالآخر، آپ کا اوپن-سرکٹ وولٹیج (Voc) پوری بیچ میں گر جاتا ہے۔
بنیادی وجہ کا خلاصہ: چار ٹرانسمیشنز، کوئی واحد خرابی نہیں
گرمیوں میں پیسیویشن کے مسائل نئے نہیں ہیں، لیکن انجینئر مینوز اور گیس فلو چیک کرنے میں وقت ضائع کرتے ہیں کیونکہ وہ کسی واحد ناکامی کے نقطے کی تلاش کرتے ہیں۔ بنیادی وجہ نمی کا پوری چین کو خراب کرنا ہے۔
بڑھتا ہوا کولنگ واٹر چیمبر کے درجہ حرارت کو بدل دیتا ہے۔ زیادہ محیطی نمی ہائیڈروجن کی مقدار بڑھاتی ہے اور بلسٹرنگ کا سبب بنتی ہے۔ اسٹینڈ بائی فرنس کی نمی SiNₓ ریفرکٹیو انڈیکس کو خراب کرتی ہے۔ تاخیر سے پروسیسنگ نیٹو آکسائیڈ کو بے قابو اگانے دیتی ہے، جس سے PL دھبے اور بوٹ مارکس پیدا ہوتے ہیں۔
گرمیوں میں پروسیس کنٹرول کے لیے قابل عمل تجاویز
فلور پر اسے ٹھیک کرنے کا طریقہ یہ ہے۔
پہلے، اپنے کولنگ واٹر کی نگرانی کریں۔ صرف چیمبر ٹیمپ نہیں، بلکہ انلیٹ ٹیمپریچر اور ٹیمپریچر ڈیلٹا ٹریک کریں۔ اگر کولنگ واٹر 24℃ سے تجاوز کرے، تو فوراً اپنے چلرز چیک کریں اور اگر ضروری ہو تو PECVD پاور یا ڈیپوزیشن ٹائم سے دستی طور پر معاوضہ دیں۔ اپنے کلین روم ڈیو پوائنٹ کو روزانہ نگرانی سے منسلک کریں۔
دوم، گرمیوں کے لیے اپنی ALD ریسیپیز میں ردوبدل کریں۔ 180–300℃ ونڈو کے اندر ALD ڈیپوزیشن ٹیمپریچر کو تھوڑا بڑھا دیں، یا پرج ٹائم بڑھا دیں۔ یہ فلم کو زیادہ گھنا بناتا ہے اور ابتدائی ہائیڈروجن مواد کم کرتا ہے، جس سے بعد میں بلسٹرنگ روکتی ہے۔ نیز، PECVD SiNₓ ڈیپوزیشن کے دوران ہیٹنگ ریٹ یا ہولڈ ٹائم بڑھا دیں تاکہ ہائیڈروجن کو آسانی سے خارج ہونے کے لیے زیادہ وقت ملے۔
سوم، اپنے ٹیوب فرنسز کو زیادہ کثرت سے بیک کریں۔ اسٹینڈ بائی کے دوران ہر 4 گھنٹے بعد 15 منٹ کے لیے مختصر 500℃ بیک چلائیں تاکہ جذب شدہ نمی خارج ہو جائے۔ اگر ممکن ہو، تو اسٹینڈ بائی کے دوران ہلکا مثبت پریشر N₂ پرج برقرار رکھیں۔
چہارم، گرمیوں کے لیے ایک مخصوص پیسیویشن بیس لائن ریسیپی بنائیں۔ اندازہ نہ لگائیں۔ ALD اور PECVD پیرامیٹرز کا ایک سیٹ تیار رکھیں جو نمی کے مخصوص حد سے تجاوز کرنے پر فوراً تبدیل کیا جا سکے۔
پنجم، اپنے Q-time کو سختی سے کنٹرول کریں۔ ویفرز کو الکلائن پالشنگ سے آکسیڈیشن فرنس تک ایک گھنٹے سے کم میں پہنچنا چاہیے۔ اگر تاخیر ہو، تو انہیں کم نمی والی نائٹروجن کیبنٹ میں محفوظ کریں۔
گرمیوں میں پیسیویشن کی فوری چیک لسٹ
| نمبر | چیک آئٹم | کنٹرول ٹارگٹ | ذمہ دار شخص |
|---|---|---|---|
| 1 | کولنگ واٹر ٹیمپ | روزانہ ٹریکنگ، حد سے تجاوز پر الرٹ | آلات/سہولیات |
| 2 | کلین روم ڈیو پوائنٹ | بیس لائن حدود کی سختی سے پابندی | سہولیات |
| 3 | ٹیوب فرنس بیک | اسٹینڈ بائی میں ہر 4 گھنٹے بعد مختصر بیک | پروسیس انجینئر |
| 4 | پالشنگ سے Ox Q-time | 1 گھنٹے سے کم | پروڈکشن ٹیم |
| 5 | ALD/PECVD ریسیپیز | پہلے سے طے شدہ گرمیوں کی بیس لائن پر سوئچ کریں | پروسیس ٹیم |
Ooitech کا نقطہ نظر
جب موسمی نمی میں اضافہ پروڈکشن فلور کو متاثر کرتا ہے تو آلات کا استحکام پروسیس ریسیپی کی طرح ہی اہم ہوتا ہے۔ فیکٹریاں اکثر محض اس لیے پیداوار میں کمی کا سامنا کرتی ہیں کیونکہ محیطی نمی پیسیویشن پرتوں کی تھرمل ہسٹری اور ہائیڈروجن ڈائنامکس کو بدل دیتی ہے۔ ان چھپے ہوئے متغیرات—جیسے چلر کی کارکردگی، ماحولیاتی Q-time، اور اسٹینڈ بائی نمی ڈیسورپشن—کو حل کرنا مستقل سیل ایفی شینسی برقرار رکھنے میں بہت بڑا فرق ڈالتا ہے۔ ان باریک ماحولیاتی کنٹرولز میں مہارت حاصل کرنا ہی ایک اوسط سولر پینل مینوفیکچرنگ سیٹ اپ کو واقعی بہتر، زیادہ پیداوار والی پروڈکشن لائن سے الگ کرتا ہے۔