ایک لیزر مرحلہ کیسے مجبور کرتا ہے
فہرست مضامین
مختصر جواب: 2024 سے پہلے، تقریباً تمام TOPCon فرنٹ سلور پیسٹ ایلومینیم ڈوپڈ تھا، کیونکہ ایلومینیم نے فائرنگ کے دوران اینٹی ریفلیکٹیو کوٹنگ کو جلانے اور رابطہ بنانے میں پیسٹ کی مدد کی۔ ایک لیزر مرحلے نے اس ضرورت کو بدل دیا۔ جب میٹالائزیشن سے پہلے رابطہ والے علاقوں کو کھولنے کے لیے لیزر استعمال کیا جاتا ہے، تو پیسٹ کو خود کوٹنگ میں داخل ہونے کی ضرورت نہیں رہتی، لہٰذا وہ ایلومینیم ڈوپنگ جو برن تھرو کو ممکن بناتی تھی اب درکار نہیں رہتی اور ایک نقصان بن جاتی ہے، کیونکہ ایمٹر میں ایلومینیم ری کمبینیشن بڑھاتا ہے۔ اس میں شامل فائرنگ درجہ حرارت تقریباً 650 °C سے 700 °C کے درمیان تھا۔ اس کے بعد آنے والی تبدیلی اس بات کی ایک اچھی مثال ہے کہ کس طرح ایک واحد عمل کا اضافہ اس سے اوپر کے ہر مواد کے لیے تفصیلات کو نئے سرے سے طے کرتا ہے، اور یہ کہ پیسٹ کی تشکیلات میٹالائزیشن کے راستے کے ساتھ مل کر کیوں بدلتی ہیں نہ کہ آزادانہ طور پر۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
تعارف
2024 سے پہلے، TOPCon فرنٹ سلور پیسٹ تقریباً مکمل طور پر ایلومینیم ڈوپڈ تھا۔ ایلومینیم نے ڈائی الیکٹرک تہوں کو جلانے میں مدد کی، رابطہ مزاحمت کو کم کرنے میں مدد کی، اور سب اسے بغیر کسی مسئلے کے استعمال کر رہے تھے۔ پھر LECO سامنے آیا اور پوری تصویر پلٹ گئی۔ ایلومینیم سے پاک سلور پیسٹ نے تقریباً راتوں رات برتری حاصل کر لی، اور ایلومینیم ڈوپڈ پیسٹ معاون کردار تک گر گیا۔ اس کے بعد، سب نے ایلومینیم سے پاک سمت میں گہرائی تک کام کیا، پیسٹ فارمولوں، مالیکیولر ڈیزائن، اور عمل کی ہم آہنگی پر محنت کی۔
تو پھر ایک لیزر عمل سلور پیسٹ فارمولے کو اتنی شدت سے کیوں ہلا سکتا ہے؟ لائن پر، بہت سے لوگ جانتے ہیں کہ ایسا ہوا، لیکن یہ نہیں جانتے کہ کیوں۔ اسے سمجھ لیں، تو آپ واقعی TOPCon فرنٹ سنٹرنگ کو سمجھ لیتے ہیں۔
TOPCon فرنٹ میٹلائزیشن "میٹریل کانٹیکٹ پر غلبہ رکھتا ہے" سے "میٹریل، لیزر، ایمٹر اور فنگرز مل کر کام کرتے ہیں" کی طرف بڑھ رہی ہے۔
فرنٹ اسٹرکچر سے شروع کریں
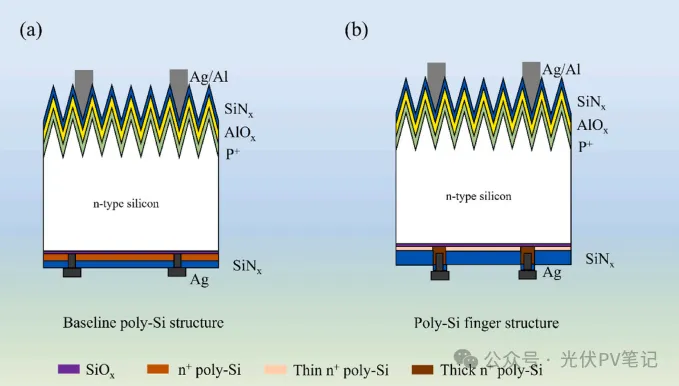
ایک عام TOPCon اسٹرکچر لیں۔ فرنٹ سائیڈ عام طور پر ایک ملٹی لیئر ڈائی الیکٹرک فلم اسٹیک ہوتی ہے، مثلاً SiOx، SiNx، AlOx۔ کچھ پروسیسز SiOxNy جیسی فنکشنل تہیں بھی لاتے ہیں، اور صحیح اسٹیک مینوفیکچرر کے لحاظ سے مختلف ہوتا ہے۔ ان سب کے نیچے بوران ڈفیوزڈ ایمٹر ہوتا ہے، جس کی عام جنکشن گہرائی صرف 0.8 سے 1 مائیکرون ہوتی ہے۔
سلور پیسٹ میں موجود گلاس فرٹ کو سنٹرنگ کے چند سیکنڈز میں ان ڈائی الیکٹرک فلموں کو ایک ایک تہہ کر کے "کھانا" پڑتا ہے، تاکہ یہ ایمٹر کی سطح پر جڑ پکڑ سکے۔ کئی فلمیں، کئی گیٹ۔ ہر تہہ کی ساخت، موٹائی اور کثافت مختلف ہوتی ہے۔ گلاس فرٹ کے لیے یہ کئی مختلف پکوان ہیں، اور ہر ایک کو اپنی حرارت چاہیے۔ یہی ساختی وجہ ہے کہ TOPCon فرنٹ سنٹرنگ ونڈو فطری طور پر تنگ ہوتی ہے: آپ ایک فلم کو سنٹر نہیں کر رہے، آپ کئی کو سنٹر کر رہے ہیں۔
ایلومینیم ڈوپڈ دور: ایلومینیم ایک دو دھاری تلوار ہے
سلور پیسٹ اصل میں سلیکون سے کیسے جڑتا ہے؟ تقریباً اس طرح۔ گلاس فرٹ پگھلتا ہے اور ڈائی الیکٹرک فلموں کو تہہ بہ تہہ کھول کر اینچ کرتا ہے۔ 650°C سے اوپر، سلور پگھلے ہوئے گلاس میں گھلنا شروع ہو جاتا ہے۔ 2016 میں NREL اور SLAC نے اسے ان-سیٹو ایکس رے کے ساتھ براہ راست فلمایا: 700°C پر، صرف 10 سیکنڈ میں، 70% سلور گلاس فیز میں گھل گیا۔ گھلے ہوئے سلور آئنز گلاس کے ساتھ ایمٹر کی سطح کی طرف جاتے ہیں، سلیکون کے ساتھ آکسیڈیشن-ریڈکشن ری ایکشن میں رد عمل کرتے ہیں، اور دوبارہ دھاتی سلور کے طور پر جمع ہو جاتے ہیں، جو "سلور اسپائکس" کی قطاروں میں بڑھتے ہیں۔ ٹھنڈا ہونے پر، چند نینو میٹر سائز کے سلور کرسٹلائٹس گلاس کے اندر جمع ہو جاتے ہیں، جو کنڈکٹو چینلز بناتے ہیں جو کرنٹ کو باہر لے جاتے ہیں۔
سادہ الفاظ میں: فرنٹ سنٹرنگ سلور کو گلاس کے ذریعے سیر کرنے دیتی ہے، اور ایمٹر کے اندر جڑ پکڑنے دیتی ہے۔
اس عمل میں، ایلومینیم کا کردار بہت حقیقی ہے۔ یہ ڈائی الیکٹرک تہوں کو جلانے میں مدد کرتا ہے، اور کانٹیکٹ ریزسٹنس کو دباتا ہے۔ لیکن ایلومینیم بارودی سرنگیں بھی لگاتا ہے۔ بوران ایمٹر جنکشن کی گہرائی صرف 0.8 سے 1 مائیکرون ہے۔ سلور اسپائکس کو کم ریزسٹنس کانٹیکٹ بنانے کے لیے کافی گہرائی تک جانا چاہیے، لیکن p-n جنکشن کو توڑنا نہیں چاہیے۔ ایلومینیم گلاس فیز ری ایکشن، انٹرفیس اینچنگ، اور دھاتی پریسیپیٹیشن رویے کو بدلتا ہے۔ کچھ پروسیس سسٹمز کے تحت، بہت زیادہ ایلومینیم کی شمولیت کانٹیکٹ اوور-فائرنگ اور ایمٹر نقصان کا خطرہ بڑھا سکتی ہے۔ اور ایلومینیم کا برا قرض صرف یہ ایک پاسیویشن اکاؤنٹ نہیں ہے۔ زیادہ درجہ حرارت کی سنٹرنگ کے تحت، دھاتی فنگرز دھنس جاتے ہیں اور پھیل جاتے ہیں۔ فائرنگ کے بعد فنگرز چوڑے اور چھوٹے ہو جاتے ہیں، شیڈنگ ایریا بڑھتا ہے، اور آپٹیکل نقصان اس کے ساتھ بڑھتا ہے۔ ایلومینیم ڈوپڈ دور میں، یہ دو برے کھاتے ہیں: انٹرفیس ایلومینیم سے خراب ہوتا ہے، اور فنگرز آگ سے جلتے ہیں۔
ایک لائن: ایلومینیم ڈوپڈ دور نے کانٹیکٹ کے لیے ایلومینیم کی وحشی طاقت کا سودا کیا، اور قیمت پاسیویشن اور آپٹکس سے ادا کی۔
ایک بار LECO آیا، آسمان بدل گیا
LECO (لیزر انہانسڈ کانٹیکٹ آپٹیمائزنگ) پہلی بار 2016 میں Cell Engineering نے تجویز کیا۔ یہ 2023-2024 میں TOPCon ماس پروڈکشن میں داخل ہوا، اور اب یہ صنعت کی معیاری ترتیب ہے۔ اس کا مطلب "ایک اور لیزر مرحلہ" نہیں ہے۔ اس کا مطلب یہ ہے کہ یہ فرنٹ کانٹیکٹ بننے کے میکانزم کو دوبارہ تقسیم کرتا ہے۔ پہلی بار، کانٹیکٹ بننے کی پہل جزوی طور پر پیسٹ کے ہاتھ سے نکال کر لیزر کو دی گئی، جو کانٹیکٹ انٹرفیس پر عین مطابق مقامی پروسیسنگ کر کے کانٹیکٹ کو "ایکٹیویٹ" کرتا ہے۔ جو کام ایلومینیم کرتا تھا، لیزر بھی کر سکتا ہے، اور یہ اسے زیادہ درست طریقے سے کرتا ہے، پاسیویشن کو نقصان پہنچائے بغیر۔
ایلومینیم نکال دیں، اور فرنٹ سائیڈ کا سب سے بڑا خطرہ، ایلومینیم پنچ تھرو جو بوران ایمٹر پاسیویشن کو تباہ کرتا ہے، منبع پر غائب ہو جاتا ہے۔ یہی وہ چیز ہے جسے صنعت "بڑی چھلانگ" کہتی ہے: براہ راست ایلومینیم ڈوپڈ سلور پیسٹ سے ایلومینیم فری سلور پیسٹ تک، درمیان میں تقریباً کوئی عبوری حالت نہیں۔
یہاں وہ اہم لائن ہے جسے لوگ سب سے زیادہ غلط سمجھتے ہیں: ایلومینیم فری سلور پیسٹ محض "ایلومینیم حذف کریں" نہیں ہے۔ ایلومینیم حذف کریں، اور ڈائی الیکٹرک تہوں کو جلانے کا کام مکمل طور پر گلاس فرٹ پر آ جاتا ہے، جبکہ کانٹیکٹ بننا LECO پر آ جاتا ہے۔ ایلومینیم فری پیسٹ کے گلاس فارمولا، سلور پاؤڈر مورفولوجی، اور سنٹرنگ ٹمپریچر ونڈو سب کو دوبارہ ڈیزائن کرنا پڑتا ہے۔ ایلومینیم ہٹانے سے ایک پرانا مسئلہ دو نئے مسائل میں بٹ جاتا ہے، پھر انہیں ایک ایک کر کے حل کیا جاتا ہے۔
ایلومینیم فری کے بعد، لڑائی "اندرونی ہنر" پر ہے
ایلومینیم فری سلور پیسٹ آخری لائن نہیں، شروعاتی لائن ہے۔ پچھلے دو سالوں میں، سب ایلومینیم فری سمت میں بہتری کر رہے ہیں، پیسٹ کے اپنے "اندرونی ہنر" پر محنت کر رہے ہیں۔ اس اگست، ننگبو انسٹیٹیوٹ آف میٹریلز میں Ye Jichun ٹیم نے، JA Solar اور Zhejiang Guangda Electronics کے ساتھ مل کر، Matter. میں 26.31% فرنٹ میٹلائزیشن کا کام شائع کیا۔ یہ اندرونی ہنر کی اس لہر کا تازہ ترین نمونہ ہے۔
26.31% کارکردگی والے TOPCon سولر سیلز جو کم آپٹیکل شیڈنگ اور کانٹیکٹ ریزسٹنس نقصانات کے ساتھ ہم آہنگ میٹلائزیشن سے ممکن ہوئے، https://doi.org/10.1016/j.matt.2026.102965
اسے کھولیں، اور اس نے دو کام کیے جن کے بارے میں ایلومینیم دور میں کوئی سوچنے کی بھی ہمت نہیں کرتا۔
پہلا، اس نے سلور پیسٹ کو "کنفارمل" بنایا۔ پیسٹ میں پولیمر تھیکسوٹروپک نیٹ ورک کے الٹنے والے ٹوٹنے اور دوبارہ بننے کے میکانزم سے شروع کرتے ہوئے، انہوں نے پولیمر نیٹ ورک کی مالیکیولی ترتیب اور بین المالیکیولی ہائیڈروجن بانڈ نیٹ ورک کو دوبارہ ڈیزائن کیا، لہٰذا پرنٹ ہونے کے بعد پیسٹ "کھڑا ہو جاتا ہے"۔ پرنٹ شدہ فنگر کا پہلو تناسب 55% تک پہنچ گیا، لہٰذا فنگرز لمبے اور تنگ ہیں۔ اس نمبر کو کم نہ سمجھیں۔ زیادہ درجہ حرارت کی سنٹرنگ سب سے زیادہ جس چیز سے ڈرتی ہے وہ فنگر کا جھکنا اور پھیلنا ہے۔ 55% پہلو تناسب کا مطلب ہے کہ شیڈنگ تیزی سے کم ہوتی ہے، اور آپٹیکل نقصان کا ایک بڑا حصہ بچ جاتا ہے۔ یہ پیسٹ کی سطح پر "ہوشیار قوت" ہے، ایلومینیم کی وحشی قوت نہیں، بلکہ ریولوجی ڈیزائن ہے۔
دوم، اس نے رابطے کو "نقطہ وار" بنا دیا۔ ان کا حسب ضرورت LECO عمل سیل پر ایک ریورس بائس لگاتا ہے جبکہ ایک سنگل فریکوئنسی لیزر مسلسل سامنے والے فنگرز کو اسکین کرتا ہے۔ کیریئر انجیکشن مقامی جول حرارت کو متحرک کرتا ہے، جو پیرامڈ کے کندھے پر ایک نیم کرہ Pb-Ag/Si الائے رابطہ بناتا ہے۔ تین کلیدی الفاظ نوٹ کریں: کم دخول، کم مزاحمت، مجرد مقامات۔ دھات-سیمی کنڈکٹر رابطہ رد عمل چھوٹے نقطوں تک محدود ہے، بجائے اس کے کہ پوری سطح روایتی سنٹرنگ کی طرح "جل" جائے۔ ایلومینیم کی وجہ سے جالی کا نقصان ختم ہو گیا، اور دھات کی وجہ سے دوبارہ ملاپ کا نقصان بہت کم ہو گیا۔
ننگبو انسٹیٹیوٹ کا نتیجہ: 26.31% تیسرے فریق سے تصدیق شدہ کارکردگی، شارٹ سرکٹ کرنٹ کثافت 41.98 mA/cm²، بڑے رقبے کے TOPCon سیلز کے Jsc کے لیے تصدیق شدہ ریکارڈ قائم کرنا۔ یہ Jsc اضافہ بنیادی طور پر مضبوط سنٹرنگ سے نہیں ہے جو رابطے کو "جلا" دے، بلکہ دونوں سروں پر نقصان کو ایک ساتھ "بچانے" سے ہے، فنگر شیڈنگ اور انٹرفیس دوبارہ ملاپ۔
سامنے کا رخ صرف پیسٹ کا میدان جنگ نہیں ہے
اس Nature Energy 26.66% کام کو دوبارہ نکالیں۔ بہت سے لوگ صرف اس کی پشت پر ڈبل لیئر پولی-Si کو دیکھتے ہیں، لیکن اس کا سامنے کا رخ بھی چھری کے نیچے ہے، اور منطق Matter کام جیسی ہے۔
سامنے کی طرف، بورون ایمٹر شیٹ مزاحمت کو معمول کے 215 Ω/sq سے 430 Ω/sq تک بڑھایا گیا ہے۔ زیادہ شیٹ مزاحمت کا مطلب بہتر پاسیویشن ہے (اقلیتی کیریئر عمر 0.70 ms سے 1.12 ms تک بڑھ گئی، تاریک سیچوریشن کرنٹ کثافت 9 سے 5 fA/cm² تک کم ہو گئی)، لیکن رابطہ بنانا مشکل ہو جاتا ہے۔ حل دو ٹانگوں پر چلتا ہے۔ فنگرز 20 μm سے 10 μm تک تنگ کیے گئے، اور پچ 1120 μm سے 825 μm تک سخت کی گئی، زیادہ گھنے اور باریک فنگرز استعمال کرتے ہوئے زیادہ شیٹ مزاحمت کے پس منظر کی نقل و حمل کے نقصان کی تلافی کے لیے، اور راستے میں فی یونٹ رقبہ چاندی کا استعمال تقریباً ایک تہائی کم کیا۔ دوسری ٹانگ رابطہ ایکٹیویشن عمل پر ٹیک لگاتی ہے، دھات کاری کے مرحلے میں زیادہ شیٹ مزاحمت کے رابطے کے مسئلے کو حل کرتی ہے۔
زیادہ دلچسپ بات دونوں کاموں کو ساتھ ساتھ رکھنا ہے۔ ایک ہی ٹیم۔ Nature Energy پشت پر "چاندی کو روکتی ہے"، Matter سامنے "ایلومینیم کو ہٹاتی ہے"۔ ایک سامنے، ایک پیچھے، دونوں "دھات کاری میں تفریق" ہیں۔ ایلومینیم کے دور کی حکمت عملی "رابطے کے لیے وحشی قوت کا سودا، پاسیویشن سے ادائیگی" کو منظم طریقے سے ریٹائر کیا جا رہا ہے، جس کی جگہ لے رہی ہے: ہوشیار پیسٹ، نقطہ وار لیزر، باریک فنگرز، موٹی پاسیویشن۔
اگلی لڑائی: اور بھی کم چاندی استعمال کریں
ایلومینیم سے پاک نے "پاسیویشن نقصان" کا مسئلہ حل کر دیا، لیکن لاگت کم کرنے اور کارکردگی بڑھانے میں اگلا قدم ہے "چاندی کا مواد کم کریں۔"
اگر ایلومینیم سے پاک چاندی کا پیسٹ "پاسیویشن کو نقصان پہنچائے بغیر رابطہ کیسے بنایا جائے" حل کرتا ہے، تو چاندی لیپت تانبا، کم چاندی کا پیسٹ، اور یہاں تک کہ خالص تانبے کی دھات کاری اگلا مسئلہ حل کر رہے ہیں: کم چاندی کیسے استعمال کی جائے۔
DK Electronic نے تانبے پر مبنی کم چاندی کی دھات کاری کا حل تیار کیا ہے، اور معروف گاہکوں کے ساتھ مل کر TOPCon سیلز پر پہلی بار بڑے پیمانے پر پیداوار حاصل کی۔ JinkoSolar خالص تانبے کے پیسٹ اور نکل پیسٹ اور دیگر بنیادی دھات کے conductive پیسٹوں پر کام کر رہی ہے۔ LONGi کا ACM دھات کاری حل پہلے ہی بورڈ پر رکھا جا چکا ہے۔
2026 میں، چاندی سے پاک ہونا "تحقیقی سمت" سے "صنعت کاری کی دوڑ" میں تبدیل ہو گیا ہے۔
ایلومینیم سے پاک چاندی کے پیسٹ نے "پاسیویشن کو نقصان کیسے نہ پہنچایا جائے" حل کیا، زیادہ تانبا / خالص تانبا پیسٹ کو "کم چاندی کیسے استعمال کی جائے" حل کرنا ہے۔ اگلی لڑائی پہلے ہی شروع ہو چکی ہے۔
لائن پر لے جانے کے لیے تین لائنیں
اول، ایلومینیم سے پاک ہونا محنت بچانے کے بارے میں نہیں، یہ کھیل بدلنے کے بارے میں ہے۔ "ایلومینیم آپ کے لیے جلا کر گزرتا ہے" سے "فارمولا جمع لیزر ہم آہنگی" تک۔ یہ سمجھیں، اور آپ جان جائیں گے کہ عمل کی کھڑکی اب بھی اتنی تنگ کیوں ہے، کیونکہ اب برن تھرو اور رابطہ دو آزاد میکانزم ہیں جو کام کر رہے ہیں، جنہیں زیادہ سخت ہم آہنگی کی ضرورت ہے۔
دوم، سامنے کی سنٹرنگ کھڑکی کو ٹیون کرنے سے پہلے، پہلے معلوم کریں کہ آپ کے سامنے کتنی فلمیں ہیں اور ہر ایک کیا ہے۔ مختلف اسٹیکوں کے "ایٹ تھرو" اوقات جمع ہوتے ہیں۔ صرف فرنس وکر کی چوٹی کو نہ دیکھیں، ہر فلم سے مماثل درجہ حرارت بینڈ اور رد عمل کا وقت دیکھیں۔
سوم، سامنے کی کارکردگی کے تین کھاتے اب الگ الگ گنے جاتے ہیں۔ فنگرز شیڈنگ سنبھالتے ہیں (پہلو تناسب کلید ہے)، پیسٹ جمع LECO رابطہ سنبھالتے ہیں، شیٹ مزاحمت جمع پاسیویشن فلمیں دوبارہ ملاپ سنبھالتی ہیں۔ جو کھاتہ بھی متوازن نہ ہو، کارکردگی وہیں پھنس جاتی ہے۔ مستقبل میں، اس کھاتے میں ایک چوتھی چیز شامل ہوگی: چاندی کا مواد۔
Ooitech کا نقطہ نظر
اس تبدیلی کو دیکھتے ہوئے ہمیں جو بات چبھتی ہے وہ یہ ہے کہ سامنے کا کھیل اب پورے رابطے کو اٹھانے والے ایک ہیرو مواد کے بارے میں نہیں ہے۔ LECO، باریک فنگرز، زیادہ شیٹ مزاحمت اور موٹی پاسیویشن اب کام تقسیم کرتے ہیں، اور یہ بدلتا ہے کہ ماڈیول لائن کو اپ اسٹریم سیل ان پٹس اور ڈاؤن اسٹریم اسٹرنگنگ کے بارے میں کیسے سوچنا ہے۔ ہماری طرف ٹرنکی ماڈیول پروڈکشن لائنیں بنانے میں، پہلو تناسب اور فنگر چوڑائی جیسے یہاں 10 μm اور 55% نمبر براہ راست متاثر کرتے ہیں کہ ٹیبر اسٹرنگر اور انٹرکنکشن کیسے سیٹ اپ ہوتے ہیں، لہٰذا سیل دھات کاری کے رجحانات صرف سیل بنانے والے کی فکر نہیں ہیں۔ لائن انجینئرز سے سننا چاہیں گے کہ جب آپ ان کھڑکیوں کو دھکیلیں تو اصل میں پہلے کیا ٹوٹتا ہے۔ اگر آپ مزید عملی سولر فیکٹری مواد چاہتے ہیں، تو ہمارا YouTube چینل www.youtube.com/ooitech فالو کرنے کے قابل ہے۔