بسنگ (اوورلیپ سولڈرنگ) سیل کریکس کا سبب کیوں بنتی ہے
فہرست مضامین
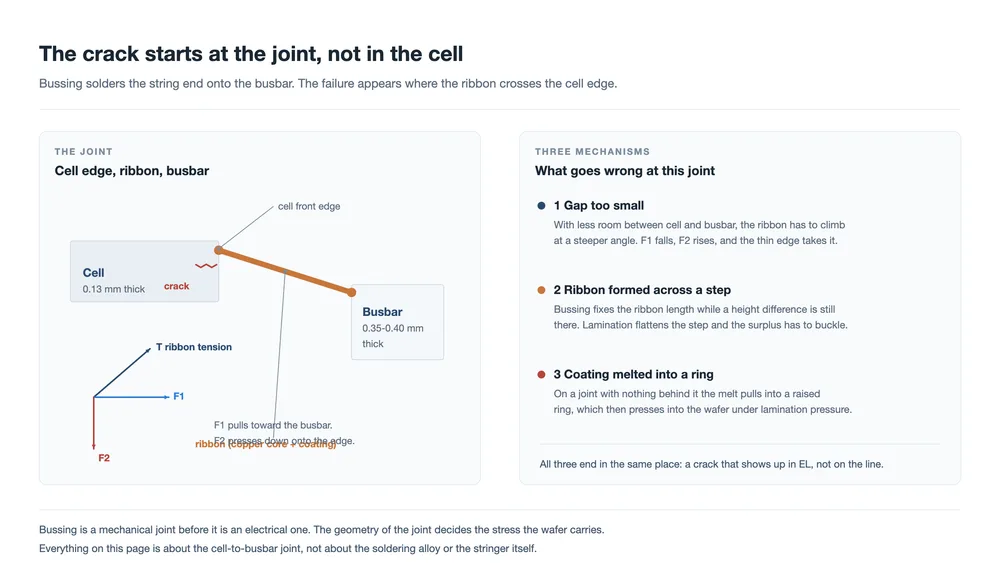
مختصر جواب: ایک سینٹر ہول کریک جو بسنگ سٹیپ سے نکلتا ہے، سیل ایج اور بس بار کے درمیان جوائنٹ پر ایک مکینیکل فیلئر ہے۔ اس کی تین چیزیں وجہ بنتی ہیں۔ سیل اور بس بار کے درمیان محفوظ گیپ بہت چھوٹا ہوتا ہے، اس لیے رِبن تیز زاویے پر کراس کرتی ہے اور ایج پر دباؤ ڈالتی ہے۔ رِبن ایک اونچائی کے فرق کے پار بنی تھی جسے لیمینیشن بعد میں ہموار کر دیتی ہے، جس سے زائد رِبن رہ جاتی ہے جسے کہیں بکل کرنا پڑتا ہے۔ یا رِبن کی کوٹنگ پگھل کر ایک ابھرا ہوا سولڈر رنگ بن گئی جو ویفر میں دب جاتی ہے۔ تینوں چیزیں تقریباً 0.13 mm موٹی ویفر کے ایج پر لوڈ ڈالتی ہیں، اور تینوں عام طور پر لیمینیشن کے بعد ہی، الیکٹرولومینیسینس میں ظاہر ہوتی ہیں۔
سینٹر ہول کریکس ان سب سے عام کاسمیٹک ڈیفیکٹس میں سے ہیں جو ایک ماڈیول لائن پیدا کرتی ہے، اور ممکنہ وجوہات کی فہرست طویل ہے۔ ہینڈلنگ ڈیمیج، گلاس، انکیپسولنٹ، سٹرنگر فالٹس اور لیمینیشن پیرامیٹرز سب کی اپنی الگ شناخت ہوتی ہے۔ یہ صفحہ موضوع کو اس حصے تک محدود کرتا ہے جو بسنگ سے آتا ہے — وہ اوورلیپ سولڈرنگ سٹیپ جو سٹرنگ کے سرے کو بس بار پر جوڑتا ہے — اور ان تین طریقوں پر روشنی ڈالتا ہے جن سے وہ سٹیپ سیلز کو توڑتا ہے۔
ان تینوں میں مشترک بات یہ ہے کہ ان میں سے کوئی بھی الیکٹریکل فیلئر نہیں ہے۔ یہ جیومیٹری کے مسائل ہیں۔ سیل ایج اور بس بار کے درمیان جوائنٹ وہ جگہ ہے جہاں ایک پتلی ویفر، رِبن کی کہیں زیادہ موٹی پٹی اور ایک سولڈر جوائنٹ ملتے ہیں، اور جہاں تناؤ میں ایک پٹی اپنی سمت بدلتی ہے۔ اس جیومیٹری کو چند دسواں ملی میٹر غلط کر لیں اور ویفر اس کی قیمت بعد میں، پریس میں چکاتا ہے۔
نیچے تینوں وجوہات کا میکانزم ہے، لائن پر وہ ایک دوسرے سے کیسے مختلف ہیں، اور لیمینیشن کے بعد کے بجائے پہلے کیا پیمائش کرنا قابلِ قدر ہے۔
وہ جوائنٹ جس کے بارے میں یہ صفحہ ہے
بسنگ وہ جگہ ہے جہاں ایک مکمل سٹرنگ کے سرے اس بس بار پر سولڈر کیے جاتے ہیں جو کرنٹ جمع کرتا ہے اور اسے جنکشن باکس تک لے جاتا ہے۔ TOPCon سٹرنگ پر رِبن سیل کے سامنے سے نکلتی ہے اور بس بار کے پیچھے سولڈر کی جاتی ہے، اس لیے جوائنٹ سیل کی سطح کے وسط میں ہونے کے بجائے سیل ایج پر بیٹھتا ہے۔
فکسچر آپریشن کے دوران سیل اور بس بار کو ایک مشترکہ پلین پر لاتا ہے۔ اس سے ان کی موٹائی ایک جیسی نہیں ہو جاتی، اور فرق چھوٹا نہیں ہے:
| آئٹم | عام موٹائی |
|---|---|
| TOPCon ویفر | 0.13 mm |
| سینٹر بس بار رِبن | 0.35 mm سے 0.40 mm |
تو رِبن 0.13 mm ویفر سے نکلتی ہے، ایک گیپ کراس کرتی ہے، اور تقریباً تین گنا موٹی پٹی پر اترتی ہے۔ رِبن ہی واحد رکن ہے جو اس سٹیپ کو پاٹتی ہے، اور یہ تناؤ کے تحت کرتی ہے۔ جہاں یہ سیل ایج کو چھوتی ہے، وہاں دباؤ ڈالتی ہے۔ یہ پورا فیلئر موڈ ایک جملے میں ہے؛ نیچے دی گئی تین وجوہات صرف اس دباؤ کو بڑا کرنے کے تین طریقے ہیں۔
وجہ ایک: سیل ایج اور بس بار کے درمیان محفوظ گیپ بہت چھوٹا ہے
سیل ایج اور بس بار کے درمیان گیپ ایک پروسیس ونڈو ہے، کوئی نامیاتی ڈائمینشن نہیں۔ کئی عام چیزیں سیل ایج کو بس بار کے زیادہ قریب دھکیل دیتی ہیں جتنا اسے ہونا چاہیے۔ بسنگ مشین پر CCD وژن آفسیٹ ایسا کر سکتا ہے۔ اسی مشین پر پوزیشننگ فالٹ بھی کر سکتا ہے۔ ایک سٹرنگ جس کی کل لمبائی ٹالرینس سے باہر چلی گئی ہو، وہ بھی ایسا کرتی ہے، کیونکہ پھر آخری سیل وہاں پہنچتی ہے جہاں فکسچر اس کی توقع نہیں کرتا۔
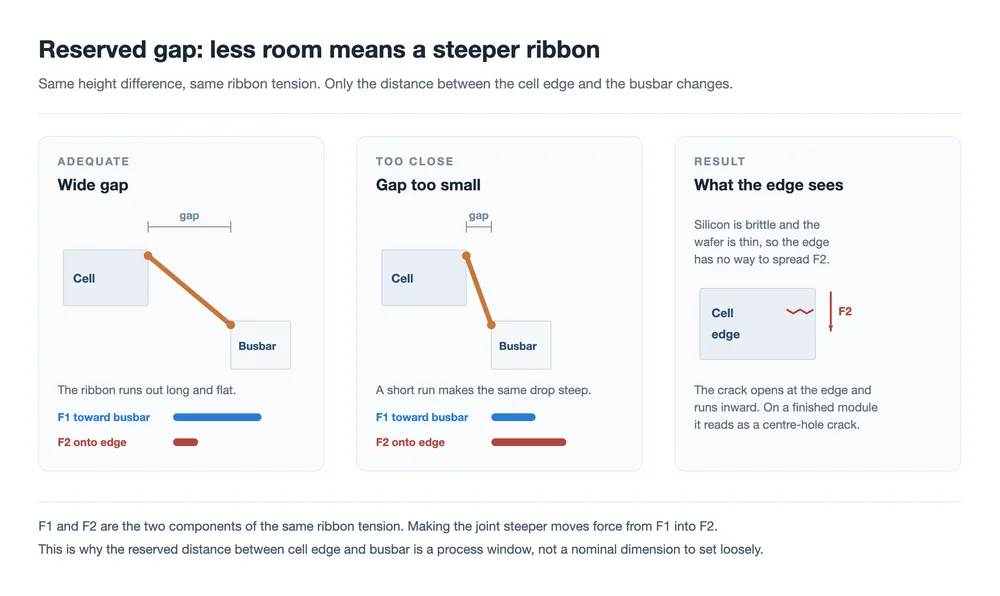
ایک بار گیپ چھوٹا ہو جائے تو رِبن کو وہی چڑھائی چھوٹے فاصلے میں طے کرنی پڑتی ہے، اس لیے رِبن اور ویفر ایج کے درمیان زاویہ زیادہ تیز ہو جاتا ہے۔ رِبن ٹینشن کو تقریباً مستقل مانیں اور اسے اس نقطے پر دو کمپونینٹس میں تقسیم کریں جہاں رِبن سیل سے نکلتی ہے:
- F1 ویفر کے پلین میں کام کرتا ہے، رِبن کو بس بار کی طرف کھینچتا ہے۔
- F2 ویفر کے عموداً کام کرتا ہے، رِبن کو سیل ایج پر نیچے دباتا ہے۔
زیادہ تیز کراسنگ ٹینشن کو F1 سے نکال کر F2 میں منتقل کر دیتی ہے۔ افقی کھنچاؤ کم ہوتا ہے، نیچے کا دباؤ بڑھتا ہے، اور ایج وہ جگہ ہے جہاں یہ دباؤ پہنچتا ہے۔ سلیکون بھربھرا ہے، ویفر پتلی ہے، اور ایج ایک آزاد سطح ہے جس کے ارد گرد لوڈ پھیلانے کے لیے کوئی مواد نہیں۔ کریک ایج سے شروع ہو کر اندر کی طرف چلتی ہے۔ مکمل ماڈیول پر یہ EL میں ایک کالی لکیر یا کالے دھبے کے طور پر نظر آتی ہے۔
یہ وجہ تینوں میں روکنے کے لیے سب سے آسان اور دیکھنے کے لیے سب سے مشکل ہے، کیونکہ 0.2 mm جگہ سے ہٹا ہوا جوائنٹ بالکل نارمل لگتا ہے۔ کنٹرول خود پلیسمنٹ ہے: وژن کیلیبریشن، بسنگ ہیڈ کی پوزیشننگ ریپیٹیبلٹی، اور سٹرنگ کی لمبائی ٹالرینس جو یہاں سے آ رہی ہو سٹرنگر.
وجہ دو: رِبن ایک سٹیپ کے پار بنی تھی جسے لیمینیشن ہٹا دیتی ہے
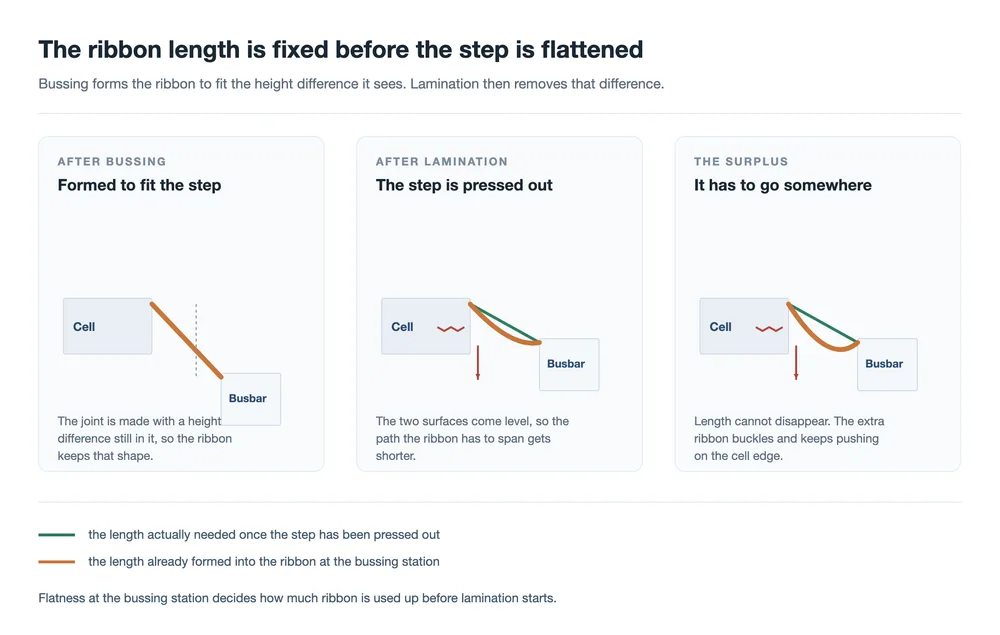
دوسری وجہ اسی طرح شروع ہوتی ہے، بسنگ سٹیشن پر سیل اور بس بار کے درمیان اونچائی کے فرق کے ساتھ، لیکن نتیجہ مختلف ہوتا ہے۔ یہاں فرق اتنا بڑا ہوتا ہے کہ رِبن، سولڈر ہونے کے بعد، اپنی شکل میں ایک سٹیپ رکھتی ہے۔ جوائنٹ بن جاتا ہے، رِبن فکس ہو جاتی ہے، اور اس جوائنٹ میں رِبن کی لمبائی اب ایک مقررہ مقدار ہے۔
پھر لیمینیشن وہی کرتی ہے جو لیمینیشن کرتی ہے: یہ اسمبلی کو چپٹا دبا دیتی ہے۔ دونوں سطحیں برابر آ جاتی ہیں، اور رِبن کو ان کے درمیان طے کرنے کا راستہ چھوٹا ہو جاتا ہے۔ تاہم رِبن پہلے ہی جتنی لمبی ہے اتنی ہے، اور یہ چھوٹی نہیں ہو سکتی۔ زائد کو کہیں جانا پڑتا ہے، اس لیے رِبن بکل کرتی ہے — اور بکل سیل ایج پر بیٹھا ہوتا ہے۔
نتیجہ وجہ ایک جیسا ہی ڈیفیکٹ ہے، مگر مختلف شناخت کے ساتھ: یہ الگ تھلگ سیلز کے بجائے بیچوں میں ظاہر ہوتا ہے، کیونکہ سٹیپ ایک جوائنٹ کی نہیں بلکہ سیٹ اپ کی خصوصیت ہے۔ یہی وجہ ہے کہ ایک جوائنٹ بسنگ سٹیشن پر انسپیکشن پاس کر سکتا ہے اور پھر بھی پریس میں کریکس کی بنیاد رکھ سکتا ہے۔ بسنگ پر کوپلانیریٹی کنٹرول پوائنٹ ہے، جوائنٹ کی ظاہری شکل نہیں۔
وجہ تین: کوٹنگ پگھل کر ایک ابھرا ہوا رنگ بن گئی
تیسری وجہ سب سے نایاب ہے، یہ سب سے زیادہ سبق آموز ہے، اور یہ واحد ہے جو ایک خریداری کے فیصلے کے طور پر شروع ہوتی ہے۔ یہ ماخذ کیس میں ایک ایسی لائن کے طور پر سامنے آئی جس میں لیمینیشن کے بعد مسلسل سینٹر ہول کریکس تھیں۔ کئی لیمینیٹرز ایک ہی ڈیفیکٹ پیدا کر رہے تھے اور بسنگ مشین اس تصویر میں واحد مستقل عنصر تھی، جس نے تفتیش کو بسنگ سٹیپ کی طرف اشارہ کیا۔
وہاں کیا ہو رہا تھا: سیل اور بس بار میں معمولی اونچائی کا فرق تھا، اور کانٹے والے حصے میں، جہاں بس بار لیڈز کی طرف تقسیم ہوتی ہے، ربن کے نیچے کوئی بس بار نہیں تھی جس کے خلاف ویلڈ کیا جا سکے۔ ربن ویفر سے الگ ہو گیا۔ پھر سولڈرنگ کی حرارت نے ربن کی کوٹنگ کو پگھلا دیا، جو ربن کے گرد ایک موتی کی شکل میں جمع ہو گئی اور ایک ابھرے ہوئے حلقے کی صورت میں جم گئی۔ لیمینیشن کے دباؤ میں اس حلقے نے نازک ویفر کے اوپر ایک سخت نقطے کا کردار ادا کیا اور اسے توڑ دیا۔
حلقے بیچوں میں کیوں ظاہر ہوئے، یہ یاد رکھنے کے قابل حصہ ہے۔ لائن نے زیادہ ٹن اور کم تانبے والے سستے ربن پر سوئچ کر لیا تھا، اور اس ربن کی کوٹنگ کی موٹائی کنڈل کے ساتھ ساتھ مختلف تھی۔ جوائنٹ پر زیادہ سولڈر نے بڑا حلقہ بنایا۔ معیاری ربن پر واپس آنے سے یہ نقص مکمل طور پر ختم ہو گیا۔
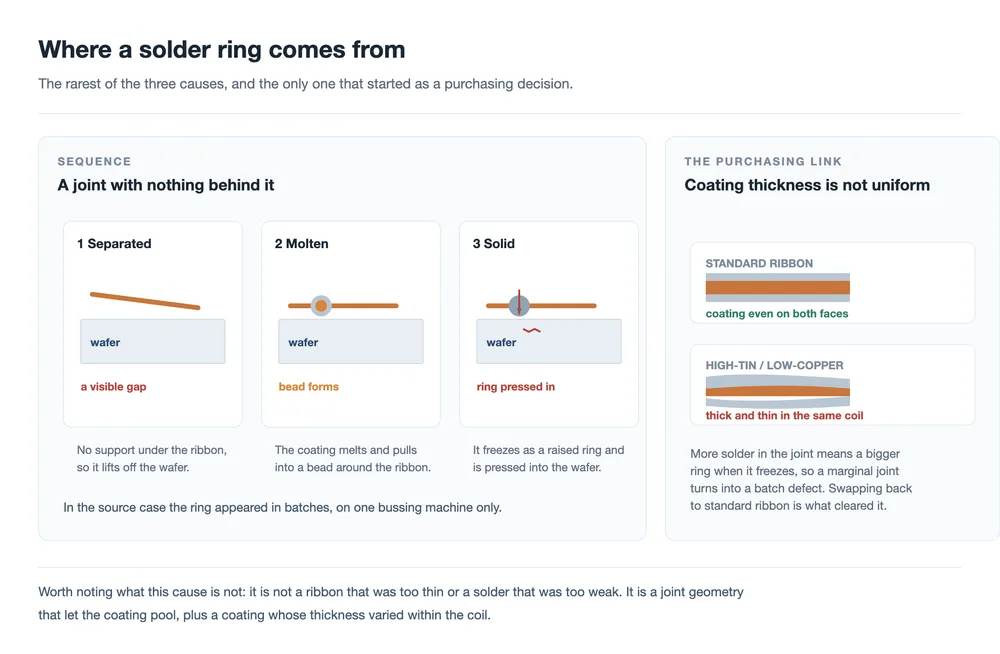
اس سے دو نکات نکلتے ہیں۔ کوٹنگ کی موٹائی اور اس کی یکسانی صرف ڈیٹا شیٹ پر نہیں بلکہ آنے والے معائنے میں شامل ہونی چاہیے۔ کوٹنگ ربن کا وہ حصہ ہے جو جوڑنے کا کام کرتا ہے, اور غیر مساوی کوٹنگ والا کنڈل مساوی کوٹنگ والے سے مختلف برتاؤ کرتا ہے، چاہے دونوں ایک ہی اوسط عدد پر پورا اتریں۔ اور ایک جوائنٹ کو اپنے پیچھے کسی سہارے کی ضرورت ہوتی ہے۔ جہاں ربن کسی ایسے علاقے سے گزرتا ہے جس کے نیچے کوئی سہارا نہ ہو، وہاں سولڈرنگ اور لیمینیشن دونوں جیومیٹری کے خلاف کام کر رہے ہوتے ہیں، اس کے ساتھ نہیں۔
تینوں میں فرق بتانا
مرکزی سوراخ والے کریکس پیدا کرنے والی لائن پر، نقص کا نمونہ اکثر کسی پیمائش سے پہلے ہی وجہ کی نشاندہی کے لیے کافی ہوتا ہے۔ نیچے دیے گئے تینوں بسنگ سے متعلقہ دستخط ہیں؛ دیگر دستخط بھی موجود ہیں اور کہیں اور اشارہ کرتے ہیں۔
| آپ کیا دیکھتے ہیں | ممکنہ وجہ | پہلی چیز جسے چیک کرنا ہے |
|---|---|---|
| وہ کریکس جو بس بار کے رخ کی پیروی کرتے ہیں، ایسے سیلز میں ظاہر ہوتے ہیں جن کے تمام جوائنٹ قابل قبول نظر آتے ہیں | محفوظ گیپ بہت چھوٹا | ویژن کیلیبریشن اور جوائنٹ پر اصل گیپ |
| بیچ کریکس جو شفٹ کے بجائے سیٹ اپ کی تبدیلی سے مطابقت رکھتے ہیں | سیڑھی کے پار بننے والا ربن | بسنگ کے وقت سیل اور بس بار کی ہم سطحی |
| ایک ہی نقص کئی لیمینیٹرز پر جبکہ ایک بسنگ مشین مستقل رہے | سولڈر رنگ | ربن کے نیچے سہارا، پھر ربن کوٹنگ کی تفصیل |
تیسری قطار وہ ہے جسے ذہن نشین کرنے کے قابل ہے۔ جب نقص لائن کے اس حصے کی پیروی کرے جو تبدیل نہیں ہوا، تو جو حصہ تبدیل نہیں ہوا وہی وجہ ہو سکتا ہے، کنٹرول نہیں۔
بسنگ اسٹیشن پر کیا برقرار رکھنا ہے
تینوں وجوہات میں سے کوئی بھی لیمینیشن کے بعد معائنے سے ختم نہیں کی جا سکتی۔ انہیں اس اسٹیشن پر برقرار رکھنا ہوگا جو جوائنٹ بناتا ہے، اور ایک بسنگ مشین پر اس کا مطلب چار چیزیں ہیں:
- جگہ کا تعین۔ سیل کے کنارے اور بس بار کے درمیان گیپ کو ناپا اور چارٹ کیا جانا چاہیے، پروگرام سے فرض نہیں کرنا چاہیے۔ ویژن آفسیٹس اور سٹرنگ لینتھ کا بہاؤ دونوں اسے حرکت دیتے ہیں۔
- ہم سطحی۔ سولڈرنگ کے لمحے سیل اور بس بار کے درمیان اونچائی کا فرق ہی ربن کی لمبائی طے کرتا ہے۔ سہارا دینے والے ٹولنگ اور فکسچر کی ہمواری اس کا فیصلہ کرتی ہے۔
- ربن کی تفصیل۔ کوٹنگ کی موٹائی اور اس کی یکسانی، آنے والے مواد پر چیک کی جائے نہ کہ صرف ڈیٹا شیٹ سے پڑھی جائے۔ ربن کی ساخت اور اس کی کوٹنگ طے کرتی ہے کہ جوائنٹ میں کتنا سولڈر پہنچے گا۔
- معائنے کا وقت۔ لیمینیشن کے بعد الیکٹرو لومینیسینس وہ جگہ ہے جہاں یہ نقائص ظاہر ہوتے ہیں۔ اگر آپ کا EL چیک بہاؤ میں پہلے چلتا ہے، تو کریک اس مقام پر نظر سے رہ جائے گا جہاں یہ اب بھی کسی اسٹیشن تک قابل سراغ ہے۔
لیمینیشن کا پہلو بھی اہم ہے، لیکن زیادہ تر بطور ایمپلیفائر۔ ایک پریس جو اسمبلی کو یکساں طور پر ہموار کرتا ہے، ویکیوم مراحل اور پریشر ریمپ اپنا مطلوبہ کام کرتے ہوئے، ہر جوائنٹ کے ساتھ یکساں سلوک کرتا ہے۔ لیمینیشن سائیکل وہ جگہ ہے جہاں بسنگ پر بنائی گئی جیومیٹری بالآخر اپنے نتائج سے ملتی ہے۔
اکثر پوچھے جانے والے سوالات
کریک لیمینیشن کے بعد ہی کیوں ظاہر ہوتا ہے؟
کیونکہ وہ بوجھ جو کنارے کو توڑتا ہے، پریس میں لگایا جاتا ہے۔ جوائنٹ خود بنتے وقت نارمل نظر آتا ہے؛ اضافی ربن ابھی مڑا نہیں ہوتا، اور سولڈر رنگ ابھی دباؤ میں نہیں ہوتا۔ ویفر میں پہلے سے موجود نقصان بھی بند رہ سکتا ہے جب تک لیمینیشن کا دباؤ اسے EL میں پڑھنے کے قابل کریک میں نہ کھول دے۔
اسے مرکزی سوراخ والا کریک کیوں کہا جاتا ہے؟
یہ نام اس جگہ سے آیا ہے جہاں تیار ماڈیول پر نقص نظر آتا ہے۔ مکینیکل اصل سیل سے بس بار کا جوائنٹ ہے، اسی لیے اس صفحے کی تینوں وجوہات سوراخ کی بجائے بسنگ مرحلے کی طرف اشارہ کرتی ہیں۔
کیا یہ ربن کا مسئلہ ہے یا سولڈرنگ کا؟
یہ ایک جیومیٹری کا مسئلہ ہے جو سولڈر شدہ جوائنٹ کے ذریعے ظاہر ہوتا ہے۔ وجہ ایک اور دو کا ربن بطور پروڈکٹ سے تقریباً کوئی تعلق نہیں: گیپ اور اونچائی کا فرق اس بات کی خصوصیات ہیں کہ پرزے کیسے رکھے اور سہارے جاتے ہیں۔ وجہ تین استثنا ہے، اور وہاں ربن کی کوٹنگ براہ راست ملوث ہے۔
کیا موٹا ربن مدد کرے گا؟
یہ اس سیڑھی کو بڑھا دے گا جسے ربن کو بس بار پر عبور کرنا ہے، اور جو بھی حلقہ بنے گا اس میں زیادہ مواد ڈالے گا۔ کنارے کی مدد کرنے والی سمت اس کے برعکس ہے: چھوٹی اور بہتر کنٹرول شدہ سیڑھی، اپنی ونڈو کے اندر رکھا گیا گیپ، اور ایسی کوٹنگ جو پورے کنڈل میں یکساں برتاؤ کرے۔
کیا اس میں سے کچھ لیمینیشن سے پہلے پکڑا جا سکتا ہے؟
تین میں سے دو پکڑے جا سکتے ہیں، اور صرف پیمائش سے۔ محفوظ گیپ ایک پیمائش ہے جسے آپ جوائنٹ پر چیک کر سکتے ہیں۔ بسنگ پر ہم سطحی ایک پیمائش ہے جسے آپ فکسچر پر چیک کر سکتے ہیں۔ سولڈر رنگ جوائنٹ پر نظر آ سکتا ہے اگر کوئی اسے ڈھونڈے، اسی لیے بسنگ کے بعد بھی اور لیمینیشن کے بعد بھی معائنے کا مرحلہ رکھنا قابل قدر ہے۔
کیا یہ بس بار کے بغیر ماڈیولز پر لاگو ہوتا ہے؟
میکانزم جوائنٹ کے ساتھ بدلتا ہے۔ ایک 0BB ماڈیول پر ربن براہ راست باریک فنگرز سے جڑا ہوتا ہے، اس لیے عبور کرنے کے لیے کوئی بس بار کنارہ نہیں ہوتا اور جوائنٹ کے بوجھ کہیں زیادہ، بہت چھوٹے کنکشنز پر تقسیم ہوتے ہیں۔ یہاں بیان کیا گیا بس بار جوائنٹ وہ ہے جہاں ایک موٹی پٹی ایک پتلے ویفر کنارے کو عبور کرتی ہے۔
حتمی خیالات
تین مختلف کہانیاں EL میں ایک ہی تاریک لکیر پر ختم ہوتی ہیں، اور انہیں الگ کرنے کی وجہ یہ ہے کہ ان کے لیے تین مختلف حل درکار ہیں۔ خلا ایک جگہ کا مسئلہ ہے۔ قدم ایک ہمواری کا مسئلہ ہے۔ حلقہ ایک مواد اور سہارے کا مسئلہ ہے۔ ایسی لکیر جو تینوں کو "lamination trouble" سمجھے گی وہ اپنا وقت ایسے پریس کو ایڈجسٹ کرنے میں صرف کرے گی جو اصل وجہ نہیں ہے۔
مشترکہ بات یہ ہے کہ تناؤ میں ربن کی ایک پٹی ایک بوجھ کا راستہ ہے، اور ویفر کا کنارہ اس پر سب سے تنگ نقطہ ہے۔ پتلی سیلز نے اس کنارے کو مزید تنگ کر دیا ہے، اور وہ آپریٹنگ ونڈو جو پہلے ایک ملی میٹر کے دسویں حصے کی غلط ترتیب جذب کر لیتی تھی، اب ایسا نہیں کرتی۔
متعلقہ مطالعہ: PV ربن کیا کرتا ہے: تین کام، ایک سمجھوتہ · PV ربن مواد: تانبے کا مرکز، سختی اور کوٹنگ · PV ربن کی ساخت اور اقسام: چپٹا، گول اور شکل دار · DH200-Y خودکار بسنگ مشین · HDX200-P ہاف سیل بسنگ مشین · SAW-100A لے اپ اور بسنگ مشین · سولر پینل لیمینیٹر: لیمینیشن کا عمل تفصیل سے · صحیح سولر ماڈیول لیمینیٹر کا انتخاب کیسے کریں · PV ماڈیول کی قابل اعتمادی کے ٹیسٹ: سیل بمقابلہ ماڈیول کی ناکامی کی وجوہات · ٹیبر اور اسٹرنگر مشین: یہ کیسے کام کرتی ہے، انتخاب کیسے کریں
ویفر اور سینٹر بس بار کے لیے موٹائی کے اعداد و شمار ماخذ مواد میں دی گئی عام اقدار ہیں اور سپلائر اور ڈیزائن کے مطابق مختلف ہوتی ہیں۔ ربن ٹینشن کے اجزاء F1 اور F2 کے حوالے جوڑ پر بوجھ کی سمت بیان کرتے ہیں؛ ان کے درمیان تقسیم ربن کے زاویے سے نکلتی ہے اور یہ کوئی ماپا گیا مقدار نہیں ہے۔
متعلقہ: ہاٹ اسپاٹس، مائیکرو کریکس اور PID: ماڈیول کی تین سست ناکامیاں اس جوڑ کے نقص کو ماڈیول کے بتدریج نقصان کی وسیع تر تصویر میں رکھتا ہے۔
متعلقہ: شمسی سیل اسٹرنگر میکانزم: زون بہ زون رہنما۔ بسنگ جوائنٹ سٹرنگر کے بعد ناکام ہوتا ہے، اُس جوڑ پر جو سٹرنگر نے بنایا تھا۔
مزید مطالعہ اور پس منظر کا ڈیٹا
اس موضوع پر عوامی حوالہ جاتی مواد، جو ان تنظیموں نے شائع کیا ہے جو صنعت کے ٹیکنالوجی روڈ میپ اور مارکیٹ ڈیٹا کو برقرار رکھتی ہیں: