ٹیبر اور اسٹرنگر مشین: یہ کیسے کام کرتی ہے، کیسے منتخب کریں
فہرست مضامین
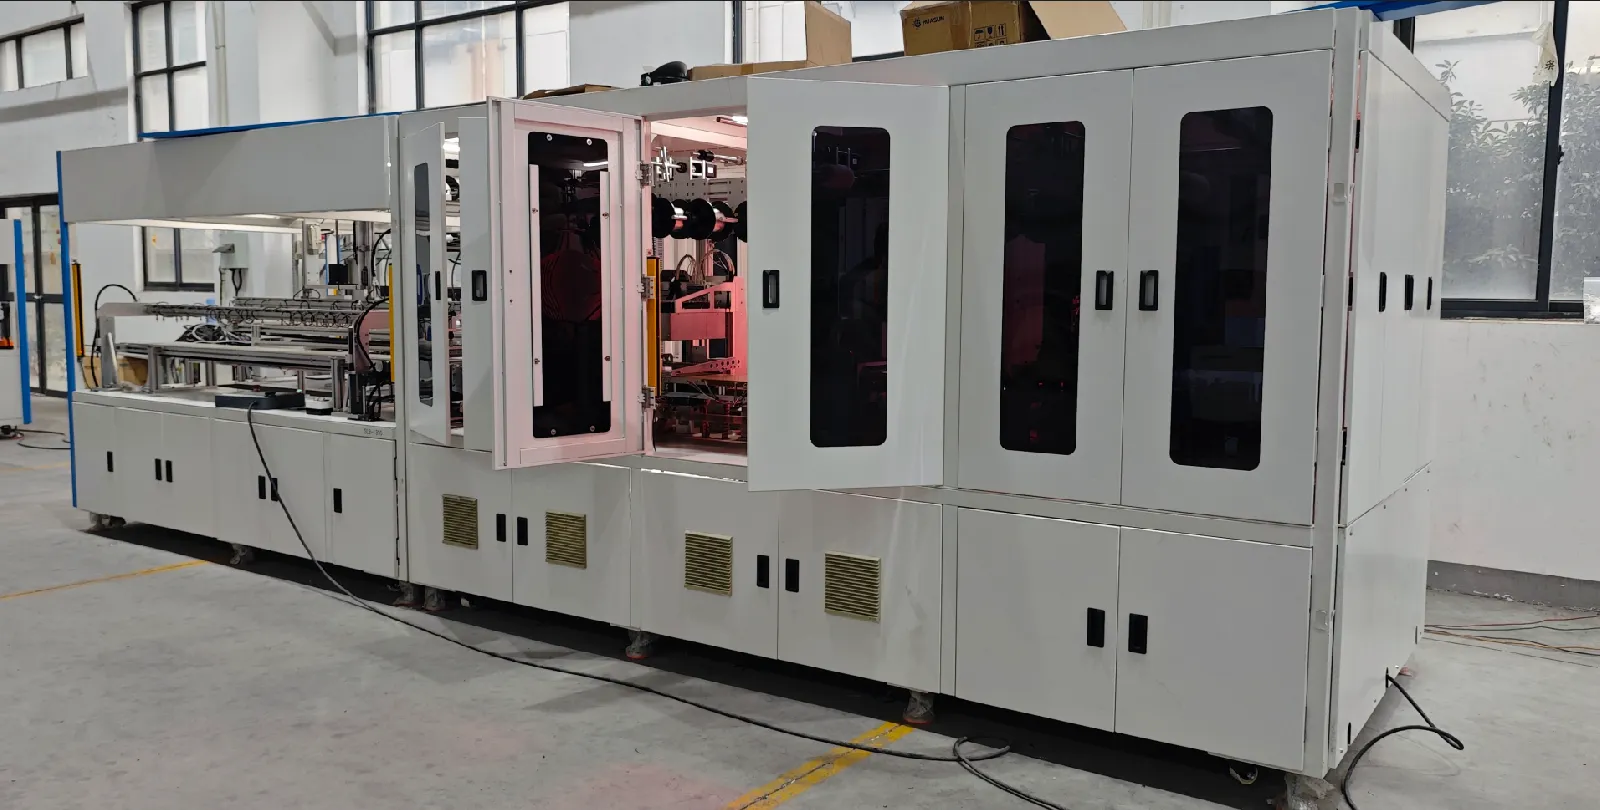
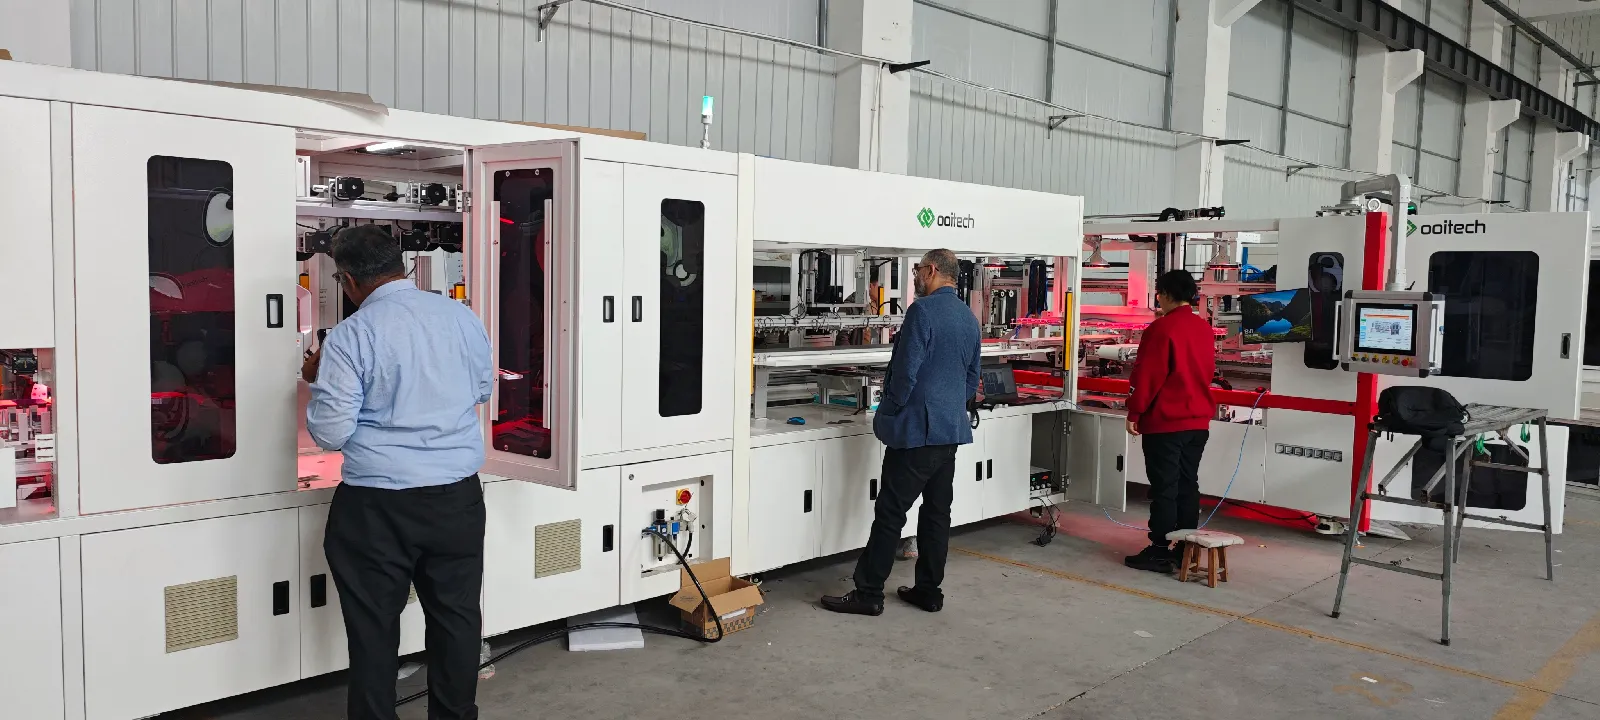
مختصر جواب: ٹیبر اور اسٹرنگر وہ واحد مشین ہے جس سے ہر ماڈیول کو گزرنا ضروری ہے اور بعد کا کوئی اسٹیشن اس کی مرمت نہیں کر سکتا۔ یہ ربن کو انفرادی سیلز پر سولڈر کرتا ہے اور انہیں ایک سیریز اسٹرنگ میں جوڑتا ہے، اور یہاں بننے والی ہر دراڑ یا کولڈ جوائنٹ تیار شدہ ماڈیول میں درج ہو جاتی ہے۔ یہ اسٹیشن دو تھرمل عمل چلاتا ہے: ربن کی جگہ کا تعین اور سولڈرنگ، جس میں ربن تقریباً 0.15 mm اور سیل فارمیٹس 210 mm تک ہوتے ہیں، اور اسے ملٹی بس بار اور بیک کانٹیکٹ لے آؤٹس میں جگہ کے تعین کی درستگی برقرار رکھنی ہوتی ہے۔ SS-1500B اور SS-2500B کلاس کی مشینیں مرکزی دھارے کے فارمیٹس سنبھالتی ہیں، اور 0BB اور BC اقسام کے لیے سیٹنگ کی تبدیلی کے بجائے مختلف ٹولنگ درکار ہوتی ہے۔ چونکہ اسٹرنگر ماڈیول کی پاور اور لائن ییلڈ کی حد کا تعین کرتا ہے، یہ عام طور پر ماڈیول لائن کا تھرو پٹ بوتل نیک ہوتا ہے اور صلاحیت کم پڑنے پر سب سے پہلے جانچنے والا اسٹیشن ہوتا ہے۔
وہ واحد مشین جس سے ہر ماڈیول کو گزرنا ضروری ہے اور بعد کا کوئی اسٹیشن اس کی مرمت نہیں کر سکتا — اسٹیشنز، سولڈرنگ کی تفصیلات، 0BB اور BC مطابقت، قیمت کے درجے، اور وہ نقائص جو حقیقی فیکٹریوں میں سامنے آتے ہیں۔
PV Module Production · Stringer Selection Guide · by Jerry, Ooitech
ایک مشین فیصلہ کرتی ہے کہ ماڈیول 25 سال تک اپنی طاقت برقرار رکھے گا یا نہیں: tabber and stringer machine. اس کا سولڈر کیا ہوا ہر جوڑ مستقل ہوتا ہے — بعد کا کوئی اسٹیشن خراب جوڑ کی مرمت نہیں کر سکتا۔ یہاں بتایا گیا ہے کہ مشین کیسے کام کرتی ہے، اور اپنی مشین کیسے منتخب کریں۔
1. مشین دراصل کیا فیصلہ کرتی ہے
ٹیبر اور اسٹرنگر سولر سیلز کو ٹن شدہ تانبے کی ربن کے ذریعے ایک ایک کر کے آپس میں سولڈر کرتی ہے: ربن ایک سیل کی سامنے والی گرڈ لائنوں سے جڑتی ہے، اگلے سیل کے پچھلے حصے تک لپٹتی ہے، اور یہ عمل اس وقت تک دہرایا جاتا ہے جب تک مکمل اسٹرنگ تیار نہ ہو جائے۔ حرارت ربن کی سولڈر کوٹنگ کو سیل کی فنگرز کے ساتھ دھاتی بندھن میں پگھلا دیتی ہے — اور یہ حرارتی پروفائل، جو تقریباً 130–180 μm موٹی ویفر پر لاگو ہوتا ہے، یا تو ایک صحیح برقی راستہ چھوڑتا ہے یا ایک پوشیدہ مائیکرو کریک۔
پیداواری لائن پر یہ مشین سیل چھانٹنے کے بعد اور لی اپ سے پہلے لگائی جاتی ہے، جو اسے سیل اور ماڈیول کے درمیان پہلا ناقابلِ واپسی عمل بناتا ہے۔ لیمینیشن دوبارہ چلائی جا سکتی ہے، فریمنگ درست کی جا سکتی ہے، لیکن مکمل اسٹرنگ کے اندر ٹھنڈا جوڑ یا پھٹا ہوا سیل ہمیشہ کے لیے وہیں رہتا ہے۔ اسی لیے تجربہ کار خریدار اس ایک مشین کے آڈٹ میں اتنا وقت صرف کرتے ہیں جتنا پوری کوٹیشن شیٹ میں صرف نہیں کرتے۔
2. مشین کے اندر: چھ اسٹیشنز
| اسٹیشن | کیا ہوتا ہے | خریدتے وقت کیا چیک کریں |
|---|---|---|
| 1. لوڈ اور چھانٹی | سیلز لوڈ، CCD کیمرے سے سیدھ کی گئی | الائنمنٹ کی درستگی کی تفصیل (موجودہ مشینوں میں ±0.15 mm کلاس) |
| 2. فلوکس اسپرے | فلوکس سولڈر کی سطحوں کو تیار کرتا ہے | خوراک کی یکسانی؛ فلوکس عام طور پر مقامی طور پر حاصل کیا جاتا ہے |
| 3. ربن فیڈ | فلیٹ ربن بنایا، کاٹا اور پیڈز پر رکھا گیا | ربن کی چوڑائی کی حد (عام طور پر 0.35–1.2 mm)، کٹر کی ایڈجسٹمنٹ — زیادہ تر الائنمنٹ نقائص یہیں سے شروع ہوتے ہیں |
| 4. IR ٹیبنگ | انفراریڈ لیمپ سولڈر کو ری فلو کرتے ہیں | آزادانہ طور پر کنٹرول شدہ حرارتی زونز کی تعداد؛ فی ریسیپی اسٹوریج |
| 5. اسٹرنگنگ | سیلز سامنے سے پیچھے اسٹرنگ میں جڑے، روبوٹ سے اسٹیک کیے گئے | سیل کے فاصلے کی حد (1.5–10 mm)، ہینڈلنگ کی نرمی |
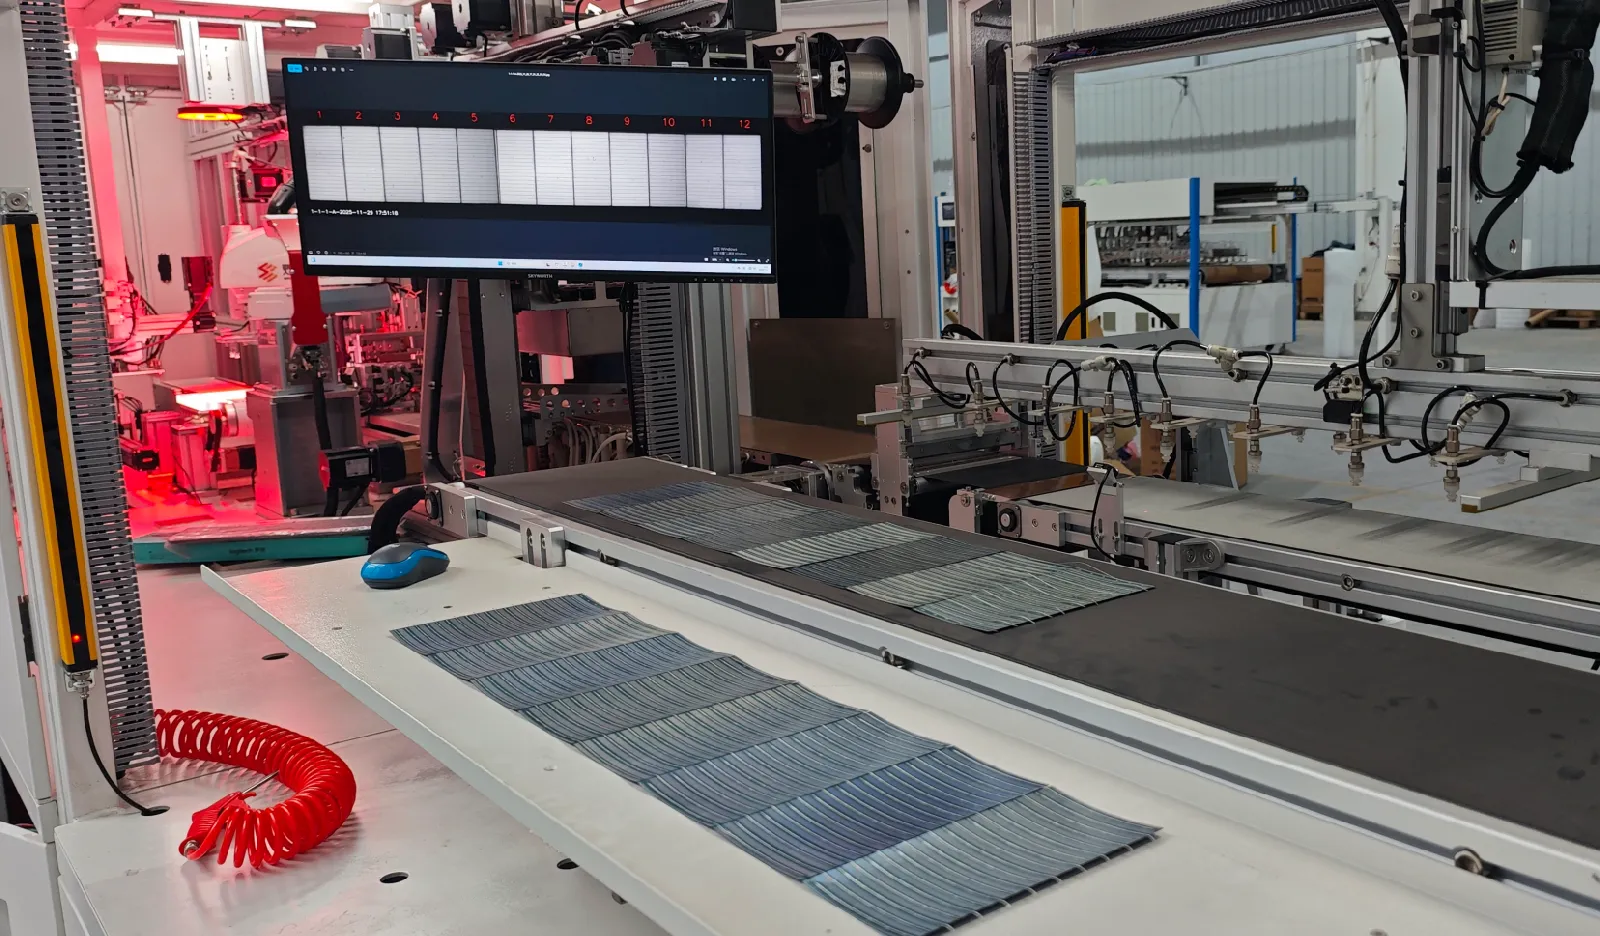
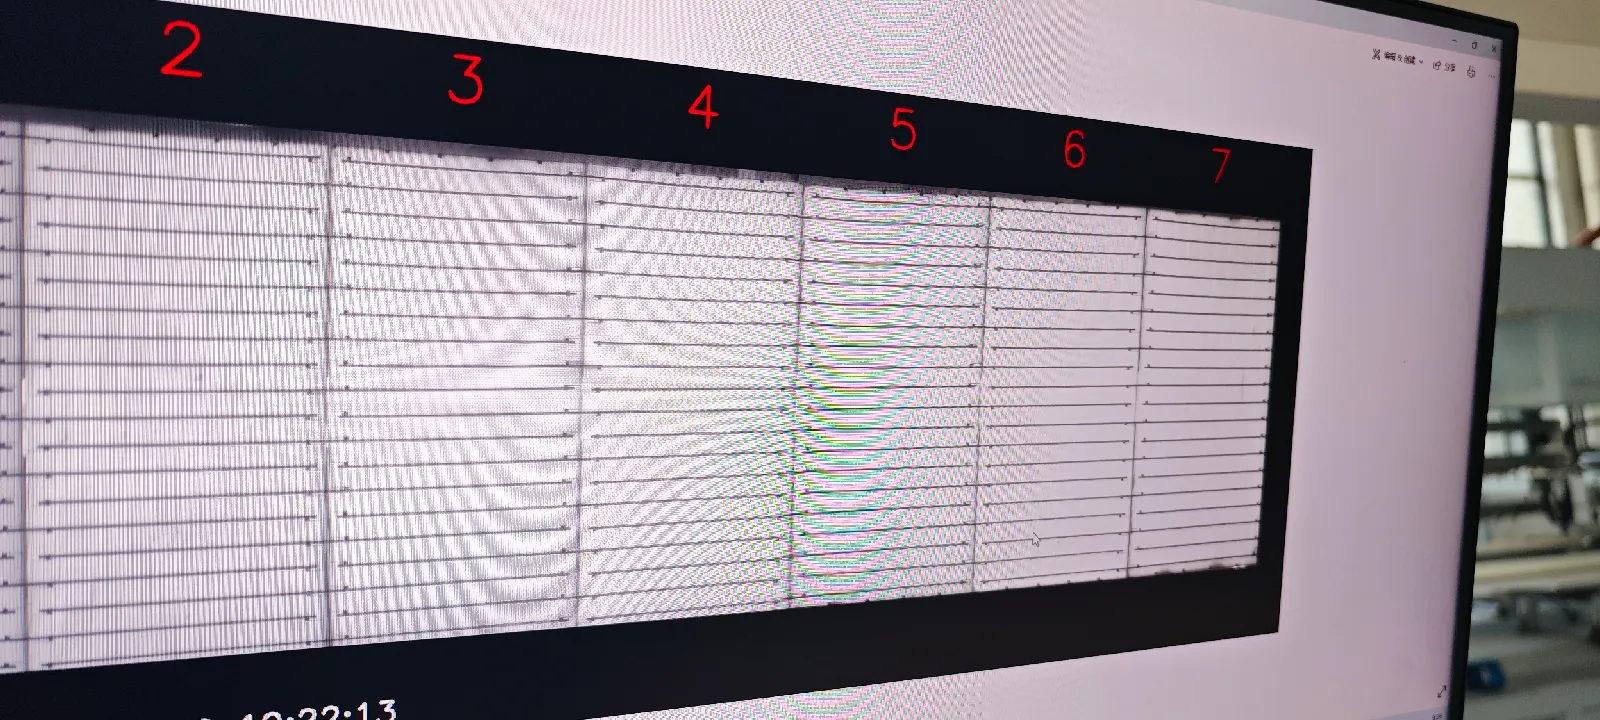
| 6. ان لائن EL | الیکٹرو لومینیسینس تیار شدہ سٹرنگ پر چیک کریں | شامل یا اختیاری؛ ریزولوشن اور کیمروں کی تعداد |
زیرو بس بار (0BB) فارمیٹس کے لیے بنائی گئی لائنیں سولڈرنگ کے بعد ساتواں اسٹیشن شامل کرتی ہیں — گلو کیور یا فلم لیمینیشن — جس کا ذکر سیکشن 5 میں ہے۔ چھ اسٹیشنوں کا بنیادی ڈھانچہ ہر مینوفیکچرر کی مشین میں یکساں ہے؛ کوٹیشنز میں فرق درستگی، حرارتی کنٹرول، اور یہ کہ ہینڈلنگ کا کتنا حصہ روبوٹک ہے، سے پیدا ہوتا ہے۔
3. اسپیک شیٹ پر اہم اعداد و شمار
تین تفصیلات مشین کے بارے میں باقی سب کچھ بتا دیتی ہیں۔ بریکج کی شرح: موجودہ نسل کی مشینیں A-گریڈ سیلز پر ≤0.2% برقرار رکھتی ہیں — اس سے ڈھیلی کوئی چیز قبول نہ کریں، کیونکہ اس اسٹیشن پر بریکج اسکریپ کے علاوہ دوبارہ کام کی مزدوری ہے، ہمیشہ کے لیے۔ تھروپٹ: انٹری مشینیں تقریباً 1,200 سیل فی گھنٹہ چلاتی ہیں، ورک ہارس کلاس 2,400، اور ہائی اسپیڈ ATW-کلاس مشینیں 6,800 — اس کا تخمینہ اپنے پر۔ اور اپنے شفٹ پلان کے مطابق لگائیں، نہ کہ بیچنے والے کے ہیڈ لائن کے مطابق۔ پوزیشننگ کی درستگی: ±0.15 mm پوزیشننگ اور ±0.2 mm پلیسمنٹ موجودہ معیار ہیں؛ جیسے جیسے بس بار کی تعداد بڑھتی ہے اور فنگرز باریک ہوتے ہیں، درستگی ہی وہ چیز ہے جو تیز رفتاری پر ربن کو پیڈز پر رکھتی ہے۔
ایک اور تفصیل جو مانگنے کے قابل ہے: مشین کے ساتھ کتنے مکمل سیل کٹس آتے ہیں، اور دوسرے کٹ کی قیمت کیا ہے۔ اگر آپ ایک سے زیادہ سیل فارمیٹ چلانے کا ارادہ رکھتے ہیں — اور زیادہ تر لائنیں بالآخر ایسا کرتی ہیں — تو فارمیٹ کی تبدیلی اسپیئر کٹس اور محفوظ ریسیپیز پر منحصر ہے۔
4. IR سولڈرنگ جیت گئی — اس کی تصدیق کریں اور آگے بڑھیں
پرانے کیٹلاگز انفراریڈ، ہاٹ ایئر، لیزر اور انڈکشن کو ساتھ ساتھ اس طرح درج کرتے ہیں جیسے انتخاب اب بھی کھلا ہو۔ ایسا نہیں ہے۔ انفراریڈ بڑے پیمانے پر پیداوار کا معیار ہے — غیر رابطہ، پختہ، آزادانہ زون شدہ درجہ حرارت کنٹرول کے ساتھ — جبکہ ہاٹ ایئر عملی طور پر نئی لائنوں سے غائب ہو گیا ہے: غیر مساوی حرارت، سست سائیکل، اور تھرمل شاک جو پتلی ویفرز برداشت نہیں کر سکتیں۔ لیزر اور انڈکشن مخصوص استعمالات میں زندہ ہیں لیکن آلات کی لاگت ایسی ہے کہ ماڈیول اسمبلی کے لیے معاشیات شاذ و نادر ہی اس کا جواز پیش کرتی ہیں۔ 2026 میں اصل اہم فیصلہ حرارتی طریقہ نہیں بلکہ یہ ہے کہ IR پلیٹ فارم بعد میں 0BB میں اپ گریڈ ہو سکتا ہے یا نہیں۔
5. 2026 کا اصل سوال: بس بار فارمیٹس اور 0BB
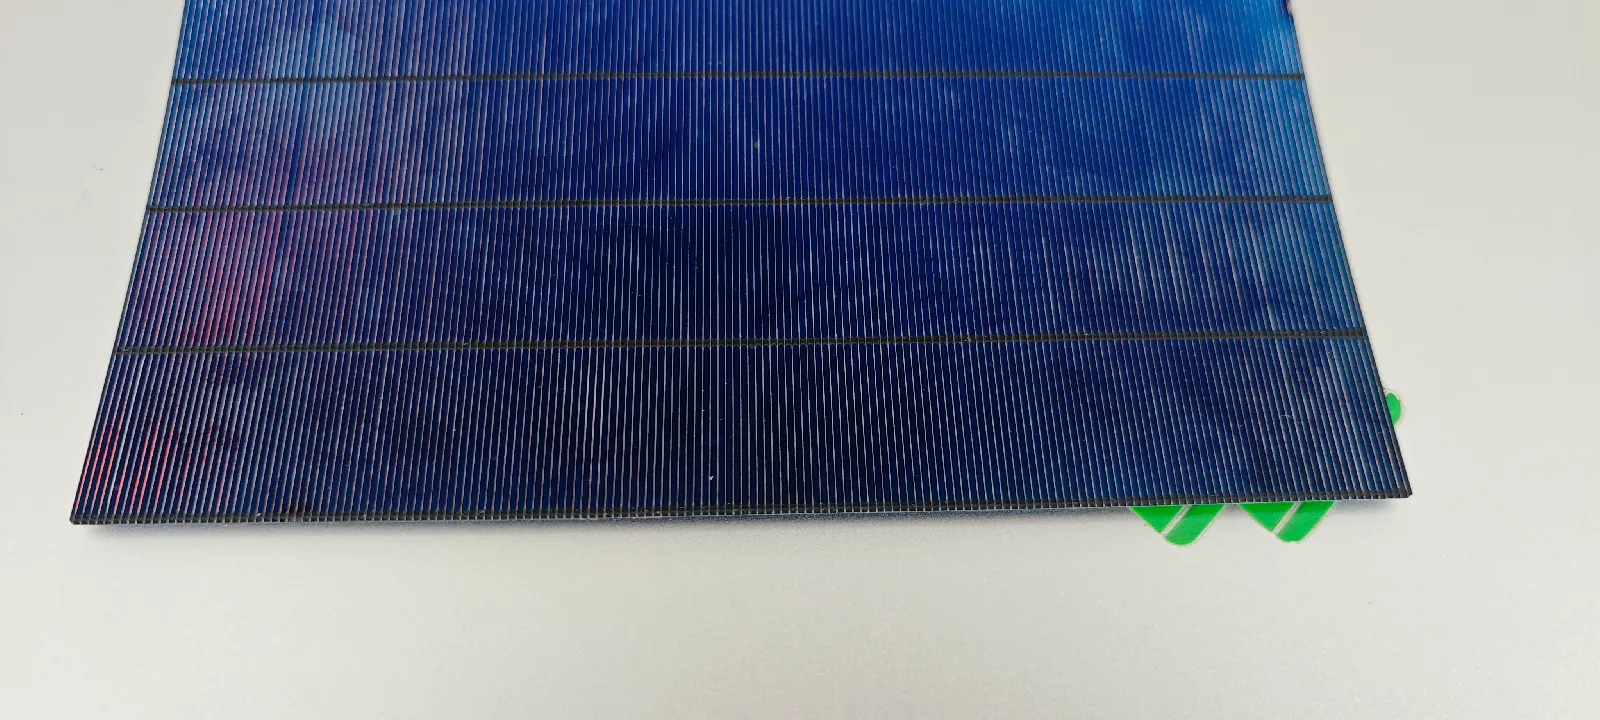
پچھلے پانچ سالوں میں سٹرنگر کی ترقی ایک ہی کہانی ہے: بس بارز بہت سے سے کسی تک۔ MBB (ملٹی بس بار) نے SMBB (15–25BB) کو راستہ دیا، اور صنعت اب 0BB کی طرف بڑھ رہی ہے — باریک گول تارے جو براہ راست فنگرز پر سولڈر کیے جاتے ہیں، سلور پیسٹ بچاتے ہیں، شیڈنگ کم کرتے ہیں اور پاور بڑھاتے ہیں۔ صنعتی پیش گوئیاں 2026 تک 0BB کی تقریباً 90% رسائی بتاتی ہیں، جس کا مطلب ہے کہ آج خریدی گئی مشین جو 0BB نہیں چلا سکتی، دو سال کے اندر متروک ہونے کا خطرہ رکھتی ہے۔ ایک معیاری مشین PERC اور TOPCon کو 3–20BB میں قدرتی طور پر کور کرتی ہے؛ 0BB ایک ایڈ آن عمل ہے، اور چاروں راستے اتنا مختلف ہیں کہ آپ کی خریداری بدل دیں:
| 0BB راستہ | یہ کیسے جوڑتا ہے | تجارت |
|---|---|---|
| سولڈر + گلو | IR تار کو ٹیک کرتا ہے، تھرموسیٹ گلو مضبوط کرتا ہے | بڑے پیمانے پر پیداوار میں سب سے زیادہ کفایتی؛ گلو ڈسپنسنگ کی اعلیٰ درستگی کا تقاضا کرتا ہے — IR اسٹرنگر کے لیے قدرتی اپ گریڈ راستہ |
| فلم | پولیمر فلم تاروں کو تھامتی ہے، لیمینیشن کے دوران جوڑتی ہے | سیل کی قسم کے لیے وسیع ترین مطابقت (TOPCon/HJT/BC) اور اعلیٰ بھروسا؛ فلم لاگت بڑھاتی ہے |
| گلو ڈسپنسنگ | ڈسپینس، تار روٹ کریں، کیور کریں | سادہ، مستحکم آلات؛ اضافی گلو لاگت اور تار کے نیچے ممکنہ EL شیڈو |
| SmartWire | کمپوزٹ فلم + تار گرڈ | قائم شدہ روٹ؛ 2034 تک پیٹنٹ سے محفوظ، فلم کی لاگت زیادہ |
اپنے سیل روڈ میپ پر انتخاب کریں، آج کی لاگت پر نہیں۔ اگر آپ TOPCon چلاتے ہیں اور اسی پر رہنے کی توقع رکھتے ہیں، تو سولڈر پلس گلو چلانے میں سب سے کم لاگت آتا ہے اور اسی IR پلیٹ فارم پر بنتا ہے جو آپ پہلے ہی خرید چکے ہیں۔ اگر BC یا HJT منصوبے میں ہے، تو فلم کی وسیع تر موزونیت اس کی فی ماڈیول لاگت کے قابل ہے، اور مشین کو اس کے لیے تیار حالت میں آرڈر کرنا ہوگا نہ کہ بعد میں تبدیل کر کے۔
6. سیل مطابقت: ایک مشین، چار سیل فیملیز
| سیل کی قسم | سٹرنگنگ کی ضرورت | مرکزی دھار طریقہ |
|---|---|---|
| PERC | پختہ، لاگت سے حساس | معیاری IR، MBB/SMBB |
| TOPCon | N-type، SMBB سے 0BB کی طرف | معیاری IR / 0BB سولڈر+گلو |
| HJT | کم درجہ حرارت کے لیے حساس، پتلی ویفر | کم درجہ حرارت IR / 0BB فلم یا گلو |
| BC (IBC/ABC/HPBC) | بیک کانٹیکٹ، سامنے کوئی بس بار نہیں | BC-مطابق سٹرنگر کنفیگریشن — کچھ اور کوٹ کرنے سے پہلے تصدیق کریں |
اگر آپ کے بزنس پلان میں ٹولنگ کا کام شامل ہے — ایک لائن پر کئی گاہکوں کے سیل فارمیٹ چلانا — تو مطابقت زیادہ سے زیادہ تھرو پٹ سے زیادہ قیمتی ہے۔ فوری تبدیلی کے سیل کٹس کے ساتھ ہر فارمیٹ کے لیے ایک تصدیق شدہ، محفوظ ریسیپی ایک مشین کو منٹوں میں ناپے جانے والے تبدیلی کے وقفے میں راستوں کے درمیان سوئچ کرنے دیتی ہے؛ اس لچک کے بغیر مشین آپ کی گاہک فہرست کو ایک ٹیکنالوجی روٹ تک محدود کر دیتی ہے۔
بیک کانٹیکٹ وہ واحد صورت ہے جہاں اسٹرنگر کی جیومیٹری تبدیل ہوتی ہے، اس کی ترکیب نہیں۔ جوڑ عقب کی طرف منتقل ہو جاتا ہے، لہٰذا الائنمنٹ کیمرے کا مسئلہ بن جاتا ہے، رِبن کو سولڈر کرنے سے پہلے فکس کرنا پڑتا ہے، اور ہیٹر پچھلے رخ سے کام کرتا ہے۔ یہی کنفیگریشن ایک BC سیل ٹیبر اسٹرنگر ہے، اور یہ بات قابلِ توجہ ہے کہ کسی سیل فارمیٹ کی فہرست کے بجائے اوپر دی گئی جدول میں درج تقاضوں کے ساتھ اسپیسفیکیشن کی جانچ کی جائے۔
7. ٹیبر اور سٹرنگر کی قیمت، اور قیمت کو کیا متاثر کرتا ہےمشین کلاس کے لحاظ سے عام FOB چین قیمت کے بینڈ: انٹری مشینیں تقریباً $60k–70k, 2,400-سیلز/گھنٹہ ورک ہارس کلاس $120k–140k, اور تیز رفتار 6,800-سیلز/گھنٹہ ATW-کلاس مشینیں $380k–430k. ایک ہی کلاس کے اندر، دو کوٹس کے درمیان فرق عام طور پر چار چیزوں سے آتا ہے: ان لائن EL شامل ہے یا نہیں (اور کتنے کیمروں کے ساتھ)، روبوٹک بمقابلہ مکینیکل سیل ہینڈلنگ، شامل سیل کٹس اور محفوظ ریسیپیز کی تعداد، اور کمیشننگ اور تربیت کا کتنا حصہ قیمت میں شامل ہے۔ جب "اسی" کلاس کا کوٹ بینڈ سے 30% نیچے ہو، تو ان چاروں میں سے ایک خاموشی سے شیٹ سے غائب ہو چکا ہوتا ہے۔
افشا، کیونکہ آپ ویسے بھی نوٹس کریں گے: Ooitech سٹرنگرز فروخت کرتا ہے — ہماری SS-1500B انٹری-کلاس مشین ہے، اور SS-2500 ہر لائن میں ورک ہارس ہے جو ہم بھیجتے ہیں۔ ہماری ایک مشین 166–210 mm سیلز، 3–20BB، 0.35–1.0 mm چوڑی ربن، ±0.15 mm پوزیشننگ، ≤0.2% بریکیج اور تین ان لائن EL کیمرے کور کرتی ہے؛ BC-مطابق کنفیگریشنز اور 0BB گلو/فلم اپ گریڈز ہر پروجیکٹ کے لیے الگ کوٹ کیے جاتے ہیں۔ اوپر دیے گئے بینڈز کسی بھی سپلائر پر لاگو کریں، ہم بھی شامل ہیں۔
8. جب چیزیں بگڑیں: حقیقی فیکٹریوں سے تین نقائص
ہمارے سپورٹ چینل تک پہنچنے والے زیادہ تر سٹرنگر سوالات ہارڈویئر کی ناکامی نہیں ہیں۔ وہ سیٹ اپ ڈرفٹ ہیں، اور وہی تین بار بار آتے ہیں۔ تار سولڈر پیڈز سے ہٹ کر بیٹھے ہیں, عام طور پر سٹرنگ کے ایک ہی کنارے پر: پہلے ربن فیڈ چیک کریں — رولز کا بیٹھنا، ربن پلین کا کٹر کے ساتھ برابر ہونا، کٹر اوورلیپ کی اونچائی — درجہ حرارت چھونے سے پہلے۔ کالے یا غیر گیلا شدہ جوڑ سٹرنگ کے کنارے پر جبکہ درمیان ٹھیک سولڈر ہو رہا ہو: یہ ہیٹنگ-زون پروفائل کا سوال ہے، سیل کا نہیں؛ زون لے آؤٹ کو مشین میں موجود فارمیٹ کے لیے دوبارہ متوازن کرنے کی ضرورت ہے۔ سیل تبدیلی کے بعد ریسیپی ڈرفٹ: ہر سیل فارمیٹ — ہاف-کٹ TOPCon 182 PERC سے مختلف برتاؤ کرتا ہے — اپنی تصدیق شدہ ہیٹنگ ریسیپی چاہتا ہے، اور سب سے مفید عادت ایک مشترکہ سیٹنگ ایڈجسٹ کرنے کے بجائے فی-فارمیٹ ریسیپیز محفوظ کرنا ہے۔ جو آپریٹر یہ عادت پہلے ہفتے سیکھ لیتے ہیں وہ چھٹے مہینے میں اس پر ویک اینڈ کھونا بند کر دیتے ہیں۔
یہ "ریٹیڈ ییلڈ چلانے میں کتنا وقت لگے گا" کا بھی ایماندارانہ جواب ہے: مشین کمیشننگ کے پہلے دن سے قابل ہے؛ ریسیپی لائبریری اور آپریٹر کی آنکھ بنانے میں دو سے تین ماہ لگتے ہیں۔ مشین اس سے خریدیں جو اس مدت میں قابل رسائی رہے۔ ڈپازٹ ادا کرنے سے پہلے اس کی تصدیق کیسے کی جائے، یہ بیان کیا گیا ہے ٹیبر اسٹرنگر مشین بنانے والے کی جانچ.
FAQ — ٹیبر اور سٹرنگر مشین
ٹیبر اور سٹرنگر مشین کی قیمت کتنی ہے؟
عام FOB چین بینڈ: انٹری مشین کے لیے $60k–70k، 2,400-سیلز/گھنٹہ ورک ہارس کلاس کے لیے $120k–140k، تیز رفتار ATW-کلاس یونٹس کے لیے $380k–430k۔ ان لائن EL، روبوٹک ہینڈلنگ، اسپیئر سیل کٹس اور کمیشننگ کا دائرہ کوٹ کو اس کے بینڈ کے اندر منتقل کرتے ہیں۔
سٹرنگر کا تھرو پٹ نمبر اصل میں کیا مطلب رکھتا ہے؟
سیلز فی گھنٹہ، مشین کے ریٹیڈ فارمیٹ پر ناپا گیا۔ ~1,200 سیلز/گھنٹہ پر دو انٹری-کلاس سٹرنگرز تقریباً ایک 16-پینل-فی-گھنٹہ سیمی-آٹومیٹک لائن کو فیڈ کرتے ہیں؛ ایک 2,400-سیلز/گھنٹہ مشین 20–60 MW لائن کو سہارا دیتی ہے؛ 6,800-سیلز/گھنٹہ مشینیں 150–600 MW لائنوں پر کئی گنا میں آتی ہیں۔ ہمیشہ تھرو پٹ کو اپنے لیمینیٹر کے سائیکل کے خلاف چیک کریں، الگ تھلگ نہیں۔
کیا ایک سٹرنگر PERC، TOPCon، HJT اور BC سیلز چلا سکتا ہے؟
PERC اور TOPCon، ہاں، ایک معیاری مشین پر فی-فارمیٹ ریسیپیز اور سیل کٹس کے ساتھ۔ HJT کو کم درجہ حرارت کی کنفیگریشن چاہیے، اور BC فارمیٹس کو BC-مطابق سٹرنگر چاہیے۔ اگر BC یا HJT والیوم آپ کے پلان میں ہے، تو کسی بھی دوسری تفصیل کا موازنہ کرنے سے پہلے اس مطابقت کی تصدیق کریں۔
اسپیک شیٹ کو کس بریکیج ریٹ کا وعدہ کرنا چاہیے؟
موجودہ نسل کی مشینوں کے لیے A-گریڈ سیلز پر ≤0.2% — انٹری اور ورک ہارس کلاسز میں ایک ہی عدد۔ اس سے ڈھیلا کوئی بھی ہمیشہ کے لیے اسکریپ کا نقصان ہے؛ ڈرامائی طور پر سخت کوئی بھی ٹیسٹ کے حالات کے بارے میں تصدیقی سوال کا مستحق ہے۔
ربن تار سولڈر پیڈز سے کیوں چوک جاتے ہیں؟
تقریباً ہمیشہ ربن فیڈ سیٹ اپ، سیل نہیں: رولز بیٹھے نہیں، ربن پلین کٹر کے ساتھ برابر نہیں، یا کٹر اوورلیپ غلط اونچائی پر۔ پہلے فیڈ پاتھ ٹھیک کریں؛ تب ہی ہیٹنگ-زون سیٹنگز دیکھیں۔
کیا ہاٹ-ایئر سٹرنگنگ اب بھی غور کے قابل ہے؟
نہیں، نئی لائنوں کے لیے۔ غیر مساوی ہیٹنگ، سست سائیکل ٹائمز اور پتلی ویفرز پر تھرمل شاک نے ہاٹ ایئر کو بڑے پیمانے کی پیداوار سے باہر کر دیا ہے۔ IR پلیٹ فارم منتخب کریں اور فیصلے کا وقت اس کے 0BB اپ گریڈ پاتھ پر خرچ کریں۔
کیا سٹرنگر کو ان لائن EL کی ضرورت ہے؟
ہاں۔ سٹرنگنگ پہلا ناقابل واپسی عمل ہے، اور ان لائن EL واحد چیک ہے جو لیمینیشن سے پہلے مائیکرو کریکس اور غلط ترتیب والی ربن کو پکڑتا ہے۔ لاگت بچانے کے لیے اسے چھوڑنا مشین کی نظر آنے والی قیمت کو غیر مرئی اسکریپ لاگت میں بدل دیتا ہے۔
0BB کیا ہے اور کیا میری مشین کو اس کی ضرورت ہے؟
زیرو بس بار: تار براہ راست فنگرز پر سولڈر کیے جاتے ہیں، چاندی کا پیسٹ بچاتے ہیں اور شیڈنگ کم کرتے ہیں۔ صنعت کی پیش گوئیاں 2026 تک اسے تقریباً 90% پینیٹریشن پر رکھتی ہیں، لہٰذا آج خریدی گئی مشین کو کم از کم بعد میں گلو یا فلم اپ گریڈ قبول کرنا چاہیے — سولڈر+گلو صلاحیت والا IR پلیٹ فارم سب سے قدرتی راستہ ہے۔
تفصیلات Ooitech مشین ڈیٹا کا حوالہ دیتی ہیں؛ قیمت کے بینڈ عام FOB چین مارکیٹ رینجز کو ظاہر کرتے ہیں اور کنفیگریشن کے ساتھ بدلتے ہیں — بجٹ بنانے سے پہلے موجودہ کوٹیشن کی تصدیق کریں۔
متعلقہ: PV ربن کیا کرتا ہے: تین کام، ایک سمجھوتہ وضاحت کرتا ہے کہ ربن کیا کر رہا ہے ایک بار جب سٹرنگ بن جاتی ہے۔
متعلقہ: 0BB بیک کانٹیکٹ سیلز پر: فوائد اور پیداوار کی حدود وائر کی تعداد بڑھنے اور ہر تار پتلا ہونے پر مشین کی طرف کے تقاضوں کا احاطہ کرتا ہے۔
متعلقہ: 0BB سیل ٹیکنالوجی: بس بار ہٹانے سے کیا تبدیل ہوتا ہے بیان کرتا ہے کہ مشین کو کیا برقرار رکھنا ہوتا ہے جب ربن بیس بہت پتلی تاروں میں تبدیل ہو جائے۔
متعلقہ: TOPCon میں لیزر کٹ کنارے: کراس سیکشن کو پیسیویٹ کرنا کٹی ہوئی سطح پر ہے نہ کہ جوڑ پر: ایک بار جب چوتھائی الگ ہو جائے تو گروو کی دیوار برقی طور پر کیا کرتی ہے۔
متعلقہ: پی وی ربن کیسے بنتی ہے: ڈرائنگ، اینیلنگ اور ٹننگ وضاحت کرتا ہے کہ سٹرنگر کی ہینڈلنگ کیسے ربن کی مستقل مزاجی کو لائن ییلڈ میں بدلتی ہے۔
متعلقہ: ماڈیول کی کارکردگی بمقابلہ طاقت: کیوں 740 W 675 W سے نیچے درجہ پا سکتا ہے وہ جگہ ہے جہاں زیادہ سخت پلیسمنٹ رواداری لائن ییلڈ میں بدل جاتی ہے۔
متعلقہ: سولر پینل کیسے بنایا جاتا ہے: ہر مرحلہ اور ہر جانچ وہ جگہ ہے جہاں پلیسمنٹ اور ویلڈ کا فرق سب سے زیادہ اہمیت رکھتا ہے۔
متعلقہ: MC4 یا MC4-مطابق: کنیکٹر کے نام کا مطلب کیا ہے ان لیڈز پر کرمپ کیا جاتا ہے جو سٹرنگ سے نکلتی ہیں۔
متعلقہ: شمسی سیل اسٹرنگر میکانزم: زون بہ زون رہنما. اگر آپ ان اسٹیشنز کے پیچھے پرزے کی سطح کا منظر چاہتے ہیں، تو یہ تمام چھ زونز کا جائزہ لیتا ہے۔
متعلقہ: فلیٹ بمقابلہ گول ربن: BC خلیے قاعدہ کیوں توڑتے ہیں — ربن کراس سیکشن کیسے اس مشین کو تبدیل کرتا ہے جس کی آپ کو ضرورت ہے۔
متعلقہ: ہائبرڈ کانٹیکٹ BC سیلز: 28% کو ابھی کیا ثابت کرنا ہے — 200 C کی حد اس مشین کے ساتھ کیا کرتی ہے جو اسے سٹرنگ کرتی ہے۔
مزید مطالعہ اور پس منظر کا ڈیٹا
اس موضوع پر عوامی حوالہ جاتی مواد، جو ان تنظیموں نے شائع کیا ہے جو صنعت کے ٹیکنالوجی روڈ میپ اور مارکیٹ ڈیٹا کو برقرار رکھتی ہیں: