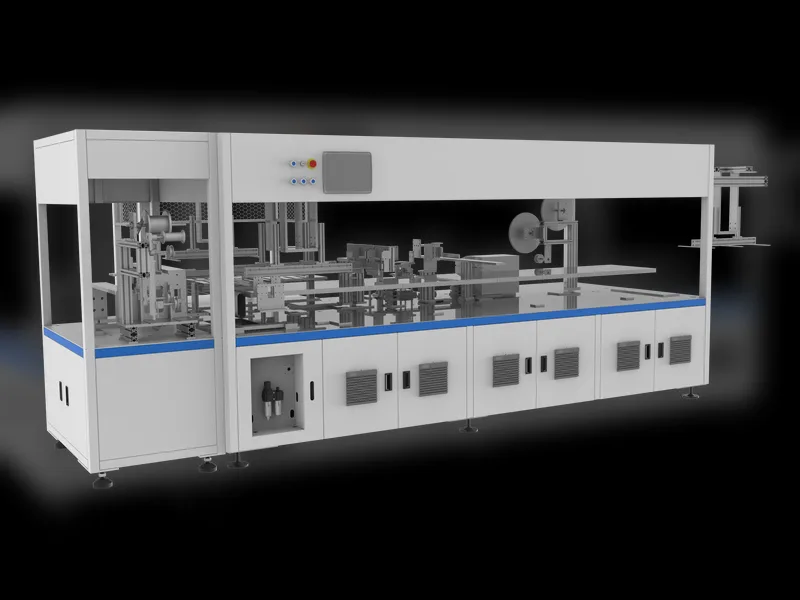
PV ماڈیول لیمینیٹر مشین — ویکیوم مراحل اور عمل
فہرست مضامین
مختصر جواب: سولر پینل لیمینیٹر وہ مشین ہے جو ماڈیول اسٹیک — سامنے کا شیشہ، EVA انکیپسولنٹ، آپس میں جڑی سیل سٹرنگ، دوسری EVA تہہ اور بیک شیٹ — کو ایک مہربند، خلا سے پاک یونٹ میں جوڑتی ہے۔ یہ یہ کام ویکیوم اور حرارت کے تحت کثیر المرحل چکر میں کرتی ہے۔ پہلے چیمبر سے ہوا نکالی جاتی ہے تاکہ پھنسی ہوئی ہوا ہٹ جائے، پھر دباؤ لگایا جاتا ہے جبکہ پلیٹن اسٹیک کو گرم کرتے ہیں، اور آخر میں ماڈیول کو کافی دیر درجہ حرارت پر رکھا جاتا ہے تاکہ EVA مکمل طور پر کراس لنک ہو جائے۔ EVA کی حرارتی کھڑکی تنگ ہے: کراس لنکنگ تقریباً 150°C پر ہوتی ہے، جبکہ عمل کو 120°C کے علاقے سے بچنا چاہیے جہاں انکیپسولنٹ ابھی سیال ہوتا ہے اور بلبلوں کا خطرہ ہوتا ہے، اور ٹھنڈا ہونے کو کنٹرول کرنا ضروری ہے تاکہ سیل کی جگہ بدلنے سے بچا جا سکے۔ پلیٹن بھر میں تقریباً 2°C کے اندر درجہ حرارت کی یکسانی عملی تقاضا ہے، کیونکہ ٹھنڈا کونا غیر کیور شدہ EVA چھوڑ دیتا ہے اور گرم جگہ اسے خراب کر دیتی ہے۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
سولر پینل لیمینیٹر کیا کرتا ہے
ویکیوم سسٹم جو لیمینیشن سائیکل کے پیچھے ہوتا ہے — پمپ کی اقسام، ان کے کردار اور EVA تھرمل ونڈو جو ڈیڈ لائن مقرر کرتی ہے — کا احاطہ کیا گیا ہے لیمینیٹر ویکیوم پمپس، EVA ونڈو اور پمپ سیٹ کو کیسے ترتیب دیا جاتا ہے.
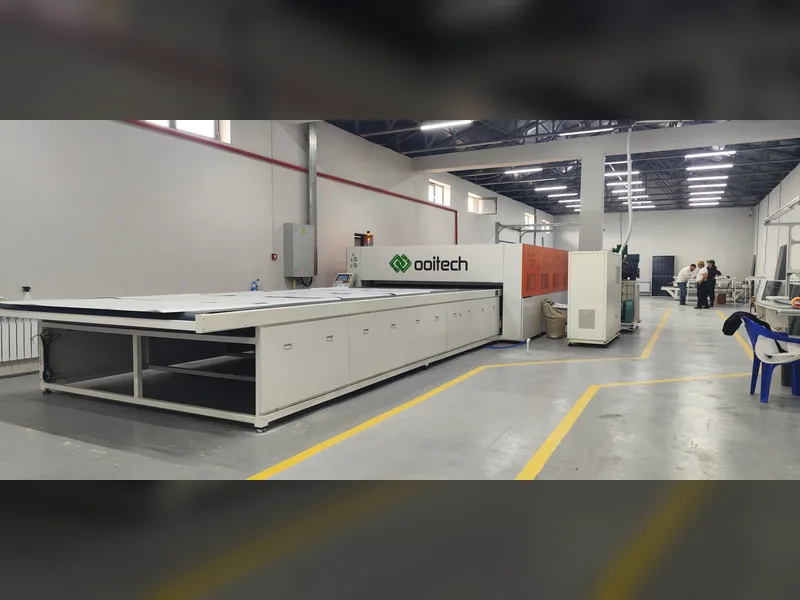
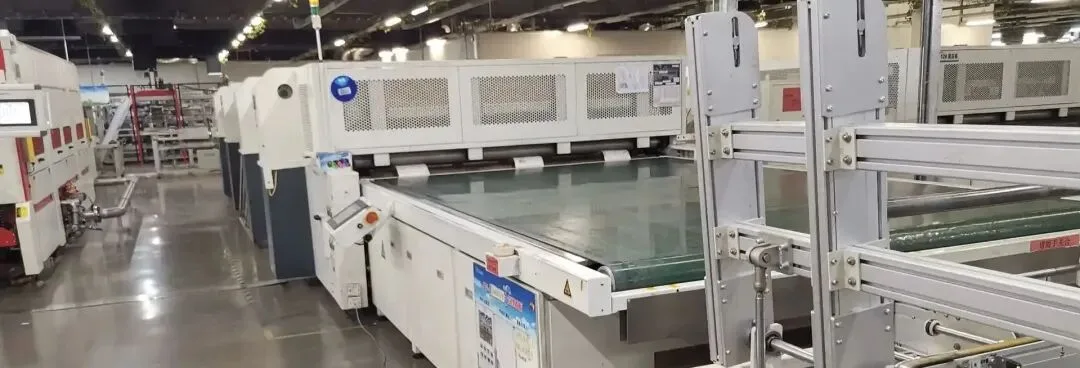
سولر پینل لیمینیٹر وہ مشین ہے جو ڈھیلی تہوں کے ڈھیر کو ایک سیل بند ماڈیول میں تبدیل کرتی ہے۔ پی وی ماڈیول انکیپسولیشن لائن پر یہ رکھے گئے مواد کو ایک اکائی میں جوڑتی ہے: مقررہ درجہ حرارت، ویکیوم اور دباؤ کے تحت، سولر پینل لیمینیٹر مشین تیار شدہ سیلز، بس بارز اور انکیپسولنٹ فلموں کو گرم دباؤ سے ایک ساتھ باندھ دیتی ہے۔ اس عمل کے بنیادی مقاصد میں شامل ہیں:
مشین خود مواد اور عمل کے درمیان ہوتی ہے: انکیپسولنٹ فلم جو آپ منتخب کرتے ہیں پروسیس ونڈو کا تعین کرتی ہے، اور لیمینیشن اسٹیج طے کرتا ہے کہ تیار شدہ لیمینیٹ کیسی نظر آئے گی۔ انتخاب کے معیار کے لیے، دیکھیں سولر ماڈیول کے لیے صحیح لیمینیٹر کیسے منتخب کریں؛ مخصوص خرابیوں کے لیے، دیکھیں فریم جمپنگ اور لیمینیٹ بلبلے. لائن کی سطح پر، لیمینیٹر اس ترتیب میں ایک اسٹیشن ہے جسے بیان کیا گیا ہے سولر پینل مینوفیکچرنگ مشینوں.
ہوا کا اخراج: ویکیوم ماحول کی مدد سے، تہوں کے درمیان پھنسی تمام ہوا مکمل طور پر نکال دی جاتی ہے تاکہ اندرونی بلبلے اور ڈی لیمینیشن کو روکا جا سکے۔
پگھل کر جڑنا: گرمی کی وجہ سے EVA (یا POE، وغیرہ) فلم پگھلتی اور بہتی ہے، جس سے ہوا کو باہر نکالنا آسان ہو جاتا ہے۔
دباؤ کا اطلاق: جب فلم پگھلی ہوئی ہو، تو یکساں دباؤ استعمال کیا جاتا ہے تاکہ سیلز، ربنز، شیشے اور بیک شیٹ کے درمیان خلا مکمل طور پر بھر جائے۔
کراس لنکنگ اور کیورنگ: زیادہ درجہ حرارت پر کافی وقت تک رکھنے سے EVA اپنا کراس لنکنگ ری ایکشن مکمل کرتی ہے، جس سے ایک مستحکم، شفاف ٹھوس تہہ بنتی ہے جس کی چپکنے کی طاقت زیادہ ہوتی ہے۔
مکمل تشکیل: آخر میں، شیشہ، سیلز، فلم اور بیک شیٹ مضبوطی سے جڑ کر ایک مہربند، مضبوط اور موسم کے خلاف مزاحمت کرنے والا PV ماڈیول بن جاتے ہیں۔
تکنیکی پیرامیٹرز
پروڈکشن لائن پر لیمینیٹر کی اہم پوزیشن
اعداد و شمار دیکھنے سے پہلے، یہ سمجھنا مددگار ہے کہ یہ اسٹیشن اتنا اہم کیوں ہے۔ لیمینیشن کا معیار براہ راست ماڈیول کی طویل مدتی قابل اعتمادی (PID مزاحمت، ڈیمپ ہیٹ برداشت، UV اور مکینیکل لوڈ کی صلاحیت) اور 25 سال سے زیادہ کی سروس لائف سے متعلق ہے۔ لیمینیشن سائیکل بھی نسبتاً طویل ہوتا ہے (عام طور پر فی سائیکل 8-15 منٹ)، لہٰذا آلات کی کارکردگی اور استحکام کا پوری لائن کی صلاحیت پر فیصلہ کن اثر ہوتا ہے۔ ابتدائی سرمایہ کاری، چلنے کی توانائی کی کھپت اور وقتاً فوقتاً دیکھ بھال سب ماڈیول کی پیداواری لاگت کا اہم حصہ بناتے ہیں۔
| پیرامیٹر | عام تفصیلات |
|---|---|
| لیمینیشن سائیکل کا وقت | فی سائیکل 8-15 منٹ |
| درجہ حرارت کنٹرول کی درستگی | ±1-2°C |
| چیمبر 1 کا درجہ حرارت | تقریباً 110-120°C |
| چیمبر 2 کا درجہ حرارت | 140-150°C |
| ورکنگ / مین ویکیوم لیول | 40-100 Pa (یا کم) |
| چیمبر 1 ویکیوم وقت | 300-400 s |
| چیمبر 2 ویکیوم وقت | تقریباً 50-120 s |
| چیمبر 2 ہولڈنگ وقت | تقریباً 400-600 s |
| کولنگ ہدف درجہ حرارت | 50°C سے کم |
| ہیٹنگ کا طریقہ | آئل ہیٹنگ / الیکٹرک ہیٹنگ |
| دباؤ کا طریقہ | ایئر بیگ / ڈایافرام (سلیکون جھلی) |
| چیمبر کی ساخت | ڈبل ڈیک تھری چیمبر / ڈبل چیمبر |
| سلیکون شیٹ کی سروس لائف | 6000-8000 سائیکلز |
تکنیکی فوائد
بنیادی آلات کے نظام اور کام کرنے کا اصول
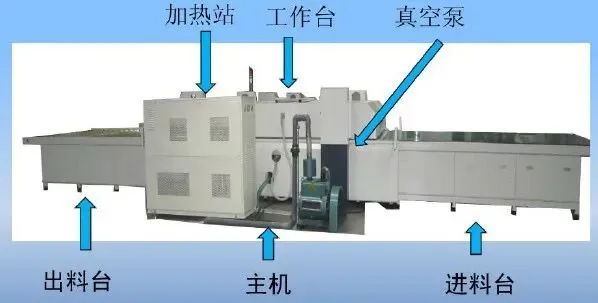
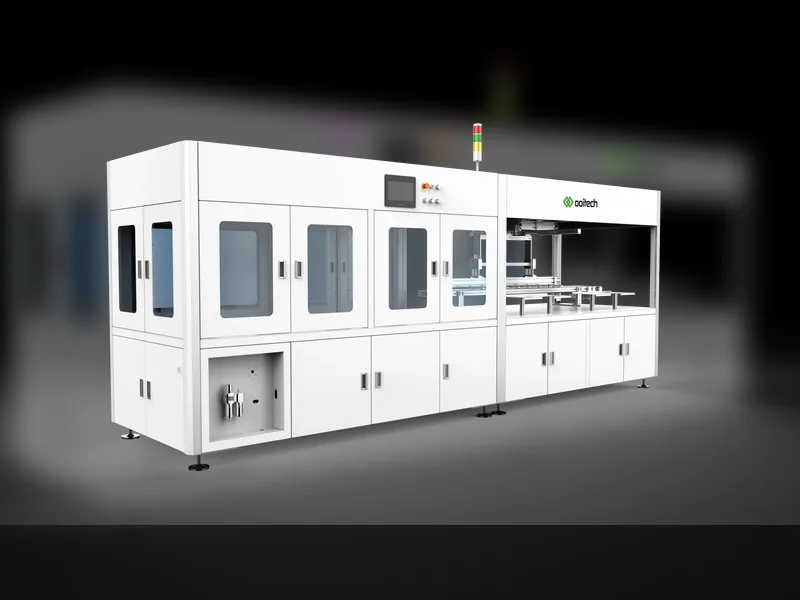
ایک لیمینیٹر عام طور پر کئی بنیادی نظاموں کو یکجا کرتا ہے جو مل کر کام کرتے ہیں:
ہیٹنگ سسٹم: EVA کو پگھلانے اور کراس لنکنگ حاصل کرنے کے لیے درست طریقے سے قابل کنٹرول حرارت کا میدان فراہم کرتا ہے۔ مرکزی دھارے کے اختیارات میں آئل ہیٹنگ (تھرمل آئل کی گردش، یکساں اور مستحکم درجہ حرارت، زیادہ کنٹرول درستگی، قدرے زیادہ پیچیدہ نظام) اور الیکٹرک ہیٹنگ (تیز ہیٹنگ، سادہ ساخت، یکسانیت کو بہتر بنانے کی ضرورت) شامل ہیں۔ کنٹرول کی درستگی بہت زیادہ ہونی چاہیے (عام طور پر ±1-2°C)، اور درجہ حرارت کی یکسانیت کا لیمینیشن کے معیار پر بڑا اثر ہوتا ہے۔
ویکیوم سسٹم: لیمینیشن کے دوران ویکیوم بناتا اور برقرار رکھتا ہے، تہوں کے درمیان کی ہوا اور پگھلی ہوئی EVA سے پیدا ہونے والی گیسوں کو باہر نکالتا ہے۔ اس میں عام طور پر ویکیوم پمپ سیٹ (جیسے روٹس پمپ کے ساتھ روٹری وین یا ڈرائی پمپ)، ویکیوم پائپنگ، والوز اور ویکیوم گیج شامل ہوتے ہیں۔ حتمی ویکیوم لیول (اکثر 40-100 Pa)، پمپنگ کی رفتار اور دباؤ برقرار رکھنے کا استحکام سب اہم ہیں۔
پریشر سسٹم: ویکیوم کے تحت اسٹیک پر یکساں، قابل کنٹرول دباؤ لگاتا ہے تاکہ پگھلی ہوئی EVA کے بہاؤ اور بھرنے کو فروغ دیا جا سکے۔ ایئر بیگ / ڈایافرام کی قسم بڑے پیمانے پر استعمال ہوتی ہے: کمپریسڈ ہوا (یا نائٹروجن) ربڑ بیگ یا سلیکون ڈایافرام میں بھری جاتی ہے، جو سلیکون پلیٹ جیسے لچکدار ذرائع کے ذریعے دباؤ منتقل کرتی ہے، جس سے مختلف موٹائیوں کے لیے اچھی یکسانیت اور موافقت ملتی ہے۔ اہم پیرامیٹرز دباؤ کی قدر، دباؤ بڑھانے کی رفتار، ہولڈنگ کا وقت اور دباؤ کی یکسانیت ہیں۔
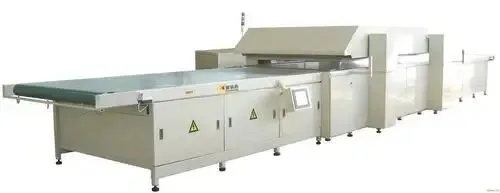
چیمبر اور مرکزی ساخت: ویکیوم اور دباؤ کا ماحول برقرار رکھنے کے لیے مہربند جگہ بناتا ہے۔ موجودہ مرکزی دھارا ڈبل ڈیک تھری چیمبر یا ڈبل ڈیک ڈبل چیمبر کی ساخت ہے۔ تھری چیمبر ڈیزائن میں، ایک چیمبر نسبتاً کم درجہ حرارت پر طویل ویکیوم وقت کے ساتھ چلتا ہے، جو بلبلوں کو نکالنے پر مرکوز ہوتا ہے؛ دوسرا زیادہ گرم اور قدرے زیادہ دباؤ کے ساتھ چلتا ہے تاکہ فلم مکمل طور پر کراس لنک ہو جائے۔ ساخت ایک مضبوط اسٹیل فریم، اٹھنے والے اوپری ڈھکن، مقررہ نچلے چیمبر، سیلنگ اسٹرپس اور انسولیشن پر مشتمل ہوتی ہے، جس میں سیلنگ کی کارکردگی بنیادی پیمانہ ہوتی ہے۔
کنوینگ سسٹم: دبانے والے ماڈیولز کو چیمبر میں پہنچاتا ہے اور تیار مصنوعات کو باہر بھیجتا ہے۔ رولر یا چین پلیٹ کنوینگ عام ہے اور اسے ایج سیلنگ اور ٹرمنگ جیسے اپ اسٹریم اور ڈاؤن اسٹریم آلات کے ساتھ ہموار طریقے سے جڑنا چاہیے۔
کنٹرول سسٹم: آلات کے دماغ کے طور پر کام کرتا ہے، خودکار آپریشن، پیرامیٹر سیٹنگ، ڈیٹا لاگنگ اور فالٹ تشخیص کے لیے پورے لیمینیشن سائیکل (درجہ حرارت، ویکیوم، دباؤ، وقت) کو درست طریقے سے کنٹرول کرتا ہے۔ یہ PLC اور HMI ٹچ اسکرین پر مبنی ہوتا ہے، اعلیٰ درجے کی اکائیاں ممکنہ طور پر MES انٹرفیس کو بھی شامل کرتی ہیں۔
عام لیمینیشن پروسیس کے مراحل (ایئر بیگ قسم کی مثال)
لوڈنگ: رکھا گیا ماڈیول کھلے پہلے چیمبر میں پہنچایا جاتا ہے۔
ڈھکن بند کرنا: اوپری ڈھکن نیچے اترتا ہے، نچلے چیمبر کے ساتھ بند ہوتا ہے اور سیلنگ اسٹرپ کو دباتا ہے۔
ویکیوم کرنا: ویکیوم پمپ شروع ہوتا ہے، چیمبر کی ہوا کو تیزی سے مقرر کردہ ویکیوم لیول تک نکال دیتا ہے (چیمبر 1 ویکیوم وقت عام طور پر 300-400 سیکنڈ) اور ماڈیول سے زیادہ تر گیس ہٹا دیتا ہے۔
گرم کرنا اور پگھلانا: چیمبر 1 تقریباً 110-120°C پر رہتا ہے؛ آنے والا ماڈیول غیر فعال طور پر گرم ہوتا ہے اور فلم پگھل جاتی ہے (ویکیوم کرنے کے ساتھ ہم آہنگ)۔
دباؤ ڈالنا: ویکیوم کرنے کے بعد، ایئر بیگ/ڈایافرام پھلایا جاتا ہے، جو سلیکون پلیٹ کے ذریعے پگھلے ہوئے ماڈیول پر یکساں دباؤ ڈالتا ہے۔ مشترکہ دباؤ اور ویکیوم کے تحت، EVA خلا کو بھرنے کے لیے بہتا ہے اور بلبلے باہر نکال دیے جاتے ہیں۔
دباؤ اور ویکیوم برقرار رکھنا: بلبلوں کو مکمل طور پر ہٹانے کے لیے مقررہ درجہ حرارت، زیادہ ویکیوم اور دباؤ پر ایک مدت (عام طور پر 300-400 سیکنڈ) تک برقرار رکھا جاتا ہے۔
ویکیوم اور دباؤ چھوڑنا: جب وقت ختم ہو جاتا ہے، ہوا آہستہ آہستہ داخل کی جاتی ہے اور بیگ کا دباؤ چھوڑ دیا جاتا ہے تاکہ اچانک دباؤ کی تبدیلی سے خرابی یا اندرونی تناؤ کو روکا جا سکے۔
ڈھکن کھولنا اور چیمبر 2 میں منتقل کرنا: ڈھکن اٹھتا ہے اور ماڈیول چیمبر 2 میں پہنچایا جاتا ہے۔
چیمبر 2 کا عمل: 140-150°C پر مقرر۔ چونکہ چیمبر 1 میں بلبلے ہٹا دیے گئے تھے، ویکیوم وقت مختصر ہے (تقریباً 50-120 سیکنڈ) لیکن ہولڈنگ وقت زیادہ ہے (تقریباً 400-600 سیکنڈ) تاکہ مکمل کراس لنکنگ کو یقینی بنایا جا سکے۔ ویکیوم چھوڑنے اور ڈھکن کھولنے کے بعد، ماڈیول کولنگ چیمبر (چیمبر 3) میں داخل ہوتا ہے۔
ٹھنڈا کرنا: چیمبر 3 کی بیس پلیٹ میں ٹھنڈا پانی ماڈیول کو محفوظ حد (مثلاً 50°C سے نیچے) تک لاتا ہے تاکہ ساخت کو مستحکم کیا جا سکے۔ تیسرے چیمبر کے بغیر یونٹس اکثر ماحولیاتی دباؤ پر ایئر کولنگ شامل کرتے ہیں۔
ان لوڈنگ: ڈھکن اٹھتا ہے اور لیمینیٹڈ ماڈیول کو اگلے عمل جیسے ٹرمنگ کے لیے بھیجا جاتا ہے۔
پروڈکٹ ایپلیکیشن
لیمینیشن کے عمل کے کلیدی کنٹرول پیرامیٹرز
لیمینیٹر تقریباً تمام کرسٹل لائن-سلیکون اور بہت سی پتلی فلم ماڈیول لائنوں میں مرکزی انکیپسولیشن اسٹیشن کے طور پر استعمال ہوتا ہے، اور ان پیرامیٹرز کو درست کرنا ہی اسے حقیقی پیداوار میں کارآمد بناتا ہے:
درجہ حرارت: EVA کے پگھلنے اور کراس لنکنگ ونڈو سے مماثل ہونا چاہیے۔ بہت زیادہ ہونے سے زردی اور ڈی لیمینیشن ہوتی ہے؛ بہت کم ہونے سے ناکافی کراس لنکنگ اور کمزور بانڈنگ ہوتی ہے۔ عام طور پر 140-150°C پر مقرر (EVA گریڈ کے مطابق ایڈجسٹ)۔
ویکیوم: ناکافی ابتدائی اور مرکزی ویکیوم بلبلوں اور ڈی لیمینیشن کی بنیادی وجہ ہے۔ مرکزی ویکیوم مرحلے کو اکثر 40-100 Pa یا اس سے کم کی ضرورت ہوتی ہے۔
دباؤ: بہت کم دباؤ نامکمل بھرائی اور کمزور بانڈنگ کا سبب بنتا ہے؛ بہت زیادہ یا بہت تیز سیل مائیکرو کریکس یا نقل مکانی کا سبب بن سکتا ہے۔
وقت: ویکیوم وقت، دباؤ/ویکیوم ہولڈنگ (کیورنگ) وقت اور کولنگ وقت سب کو درست کنٹرول کی ضرورت ہے۔ ناکافی کیورنگ وقت براہ راست کراس لنکنگ کی ڈگری کو کم کرتا ہے۔
کولنگ ریٹ: بہت تیز ٹھنڈا کرنا اندرونی تناؤ کے ارتکاز یا ٹیڑھے پن کا سبب بن سکتا ہے۔
آلات کی دیکھ بھال کی ضروریات
باقاعدہ دیکھ بھال آلات کی کارکردگی اور عمر کے تحفظ کی کلید ہے:
روزانہ جانچ: ویکیوم، دباؤ اور درجہ حرارت کی یکسانی کی جانچ، سیلنگ اسٹرپ کا معائنہ، ہائی ٹمپریچر کپڑے اور سلیکون شیٹ کی صفائی اور جانچ (خروںچ اور بڑھاپے کی تلاش)، کنویئنگ سسٹم کی چکناہٹ اور سطح کی صفائی۔
وقتاً فوقتاً سروسنگ: باقاعدگی سے ویکیوم پمپ کا تیل تبدیل کریں، ویکیوم فلٹرز کی صفائی یا تبدیلی کریں، ہیٹنگ سسٹم (آئل سرکٹ یا ہیٹنگ ٹیوبز) کی جانچ کریں، درجہ حرارت/دباؤ/ویکیوم سینسرز کیلیبریٹ کریں، برقی کنکشنز کی جانچ کریں اور چیمبر کی مکمل صفائی کریں۔
سلیکون شیٹ کی تبدیلی: سلیکون شیٹ ایک گھسنے والا پرزہ ہے، عام طور پر 6000-8000 استعمال کے بعد یا جب شدید خراش، سخت یا خراب ہو جائے تو تبدیل کیا جاتا ہے، تاکہ دباؤ کی یکسانی اور ماڈیول کی سطح کے معیار کی حفاظت ہو (ڈبل-گلاس اور سنگل-گلاس ماڈیولز کے درمیان تبدیلی کے وقت بھی تبدیلی کی سفارش کی جاتی ہے تاکہ بیک شیٹ کے گڑھے سے بچا جا سکے)۔
لیمینیٹر بلاشبہ PV ماڈیول مینوفیکچرنگ کا دل ہے؛ اس کی کارکردگی براہ راست انکیپسولیشن کے معیار اور طویل مدتی اعتبار کا تعین کرتی ہے۔ جیسے جیسے PV ٹیکنالوجی زیادہ کارکردگی، بڑے سائز، پتلے سیلز اور ڈبل-گلاس ڈھانچوں کی طرف ترقی کر رہی ہے، لیمینیٹر کو درجہ حرارت کی یکسانی، ویکیوم کارکردگی، دباؤ کے کنٹرول کی درستگی، اور آٹومیشن اور ذہانت میں زیادہ تقاضوں کا سامنا ہے۔
Ooitech کا نقطہ نظر
ایک عالمی سولر پینل پروڈکشن لائن سپلائر کے طور پر، Ooitech کا ماننا ہے کہ لیمینیٹر وہ جگہ ہے جہاں ماڈیول کی اعتباریت واقعی جیتی یا ہاری جاتی ہے: پتلے ویفرز اور ڈبل-گلاس ڈیزائن اب مرکزی دھارے میں ہیں، اچھی اور خراب درجہ حرارت کی یکسانی، ویکیوم استحکام اور پریشرائزیشن کنٹرول کے درمیان فرق ڈرامائی طور پر کم ہو گیا ہے، اور ایک اچھی طرح مماثل تھری-چیمبر لیمینیٹر اب کوئی عیش نہیں بلکہ بنیادی ضرورت ہے۔ ہمارے ٹرنکی ماڈیول-لائن تجربے سے، ہم پاتے ہیں کہ درست PLC سے چلنے والی پروسیس ریسیپیز کو منظم سلیکون شیٹ اور سیل کی دیکھ بھال کے ساتھ جوڑنا صرف زیادہ سے زیادہ رفتار کے پیچھے بھاگنے سے زیادہ پیداوار میں مدد کرتا ہے۔ سولر ماڈیول فیکٹریوں کی مزید حقیقی فوٹیج کے لیے، آپ کو Ooitech YouTube چینل کو فالو اور سبسکرائب کرنے کی دعوت ہے www.youtube.com/ooitech.
متعلقہ مطالعہ: مشین کی قیمتیں کیسے بنتی ہیں اور لائن میں لیمینیٹر کہاں واقع ہوتا ہے.