سولر ماڈیول اسٹرنگنگ: ایک عملی گائیڈ
فہرست مضامین
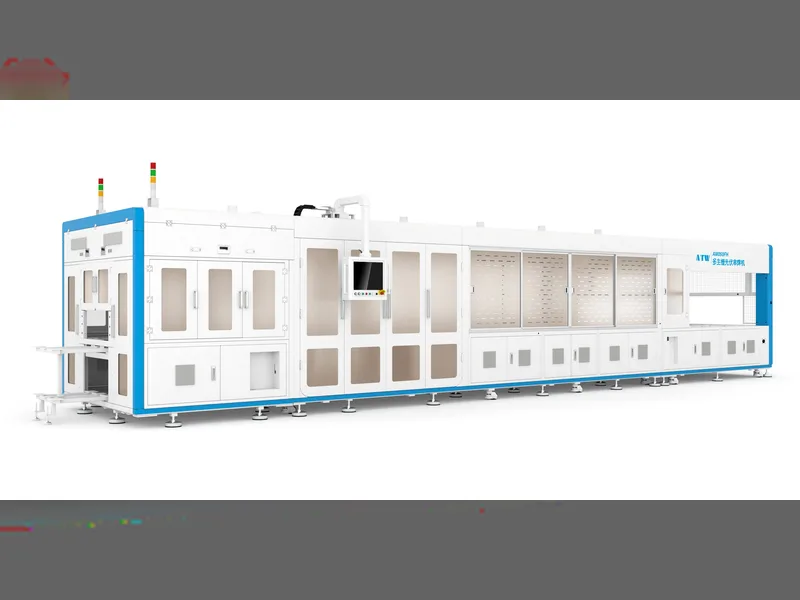
مختصر جواب: اسٹرنگنگ وہ مرحلہ ہے جہاں انفرادی سولر سیلز کو سیریز اسٹرنگ میں سولڈر کیا جاتا ہے، اور یہ ماڈیول کی طاقت اور لائن ییلڈ کی حد دونوں کا تعین کرتا ہے۔ ایک ٹیبر ہر سیل پر ربن رکھتا اور سولڈر کرتا ہے؛ پھر ایک اسٹرنگر ان سیلز کو ترتیب سے رکھتا اور جوڑتا ہے۔ چونکہ کریکڈ سیل یا کولڈ سولڈر جوائنٹ کی مرمت بعد میں نہیں ہو سکتی، اس لیے یہاں جو کچھ غلط ہوتا ہے وہ تیار شدہ ماڈیول میں لکھ دیا جاتا ہے۔ عملی اسٹرنگنگ کا کام چار متغیرات پر آتا ہے: سیل فارمیٹ کی لچک، ملٹی بس بار لے آؤٹ کے لیے بس بار کی تعداد، ربن کی جگہ کی درستگی، اور ٹوٹنے کی شرح۔ ربن کی موٹائی بھی اہم ہے — پتلا ربن مواد کی لاگت کم کرتا ہے اور مزاحمت بڑھاتا ہے، اس لیے ایک حد ہے جس کے نیچے سیل پر حاصل ہونے والی کارکردگی جوائنٹ پر دوبارہ ضائع ہو جاتی ہے۔ ATW050 کلاس جیسے مشین پلیٹ فارمز لائن تبدیلی کے بغیر متعدد سیل فارمیٹس کو سنبھالتے ہیں۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
پروڈکٹ تعارف
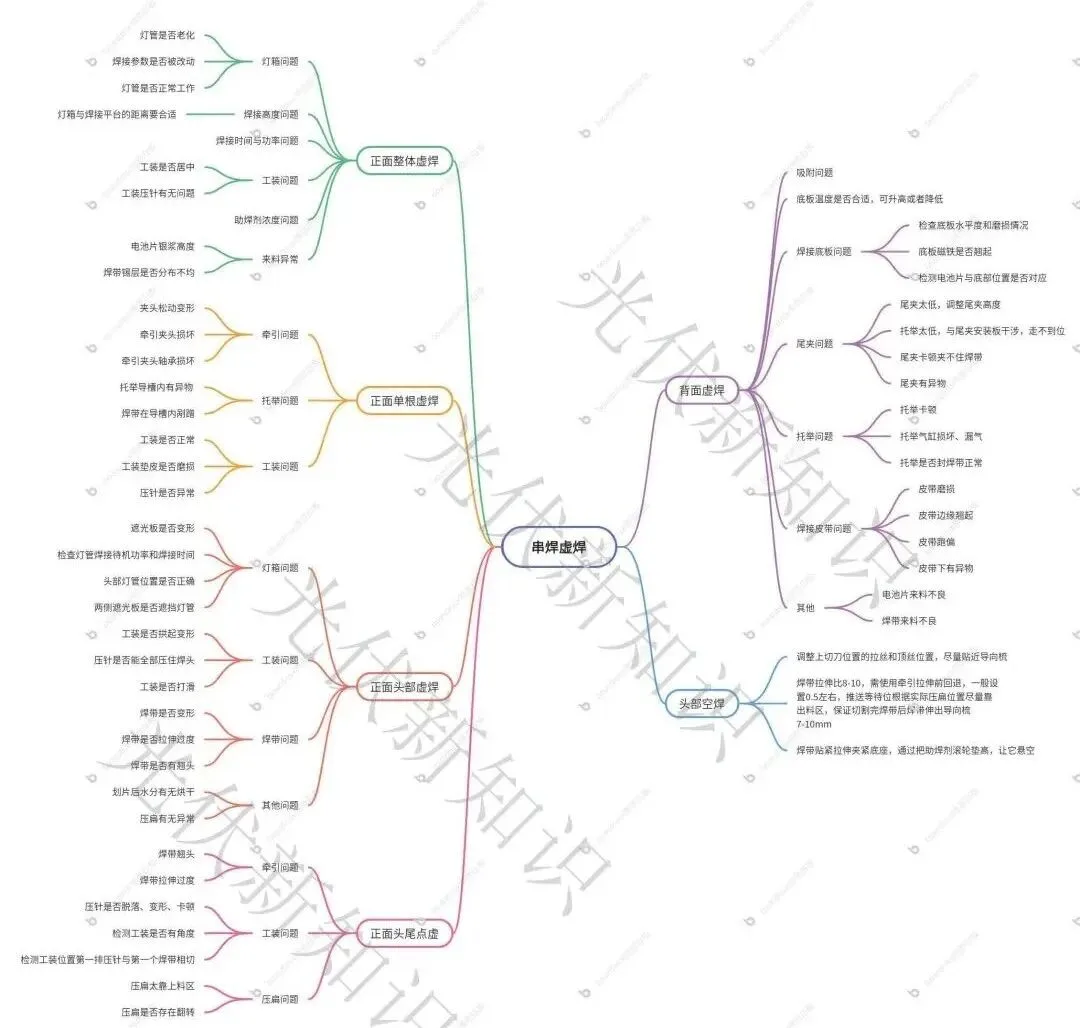
لمبا تعارف نہیں۔ مائنڈ میپ پہلے آتا ہے۔ اگر مددگار ہو تو، مضمون محفوظ کریں اور تصویر ڈاؤن لوڈ کریں۔ آپ ہائی-ریز ورژن کے لیے PV ماڈیول ٹیک چیٹ گروپ میں شامل ہونے کے لیے WeChat بیک اینڈ کے ذریعے بھی رابطہ کر سکتے ہیں۔ (بس بتائیں کہ آپ کون سا حصہ سنبھالتے ہیں، جیسے پروسیس، کوالٹی، آلات، یا پروڈکشن۔)
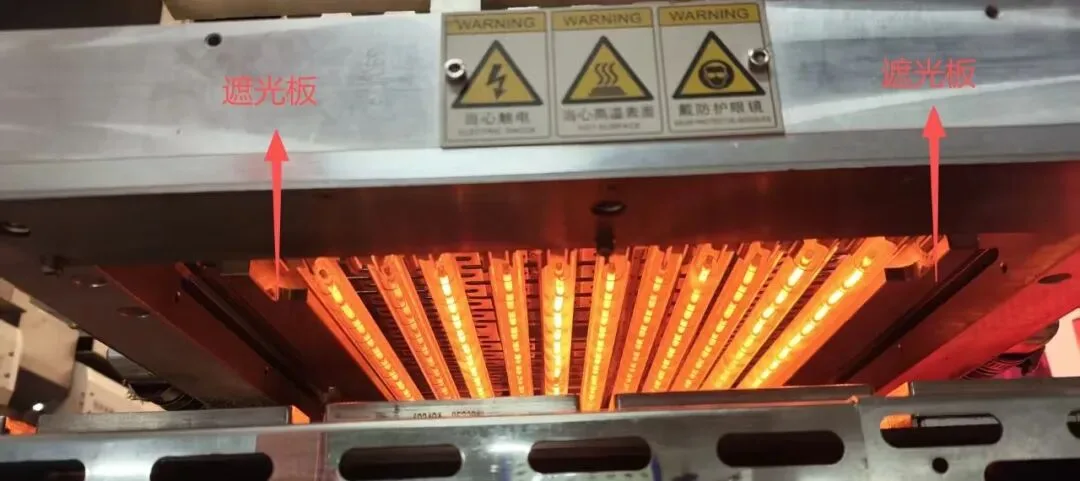
اس سے پہلے کہ ہم کولڈ سولڈر ٹربل شوٹنگ میں جائیں، آئیے سمجھیں کہ اسٹرنگنگ اصل میں کیسے کام کرتی ہے۔ ربن، جو ڈرائنگ میکانزم کے ذریعے کھینچا جاتا ہے، سیل کے بس بار کے بالکل اوپر درست طریقے سے رکھا جاتا ہے۔ پھر ویلڈنگ فکسچر نیچے آتا ہے، اور فکسچر پر موجود پریس پنز ربن پر دباؤ ڈالتے ہیں تاکہ یہ بس بار کو چھو لے۔ سیل اسٹرنگر کے لائٹ باکس کے نیچے چلتا ہے، جہاں انفراریڈ ربن اور سیل کو گرم کرتی ہے۔ ربن پر ٹن پگھل کر بس بار پر سلور پیسٹ کے ساتھ جڑ جاتی ہے، جس سے دھاتی مرکب بنتا ہے۔
ایک بات ذہن میں رکھیں۔ کسی بھی کولڈ سولڈر معائنے کے لیے، پہلے کھلے سفید (غیر جڑے) حصوں کو چیک کریں۔ اگر آپ کو کھلا سفید نظر آئے تو سولڈرنگ کا خود جائزہ لینے سے پہلے اسے حل کریں۔ نیچے سب کچھ TOPCon سیل اسٹرنگنگ اور ATW050 اسٹرنگر کو بطور مثال استعمال کرتا ہے۔
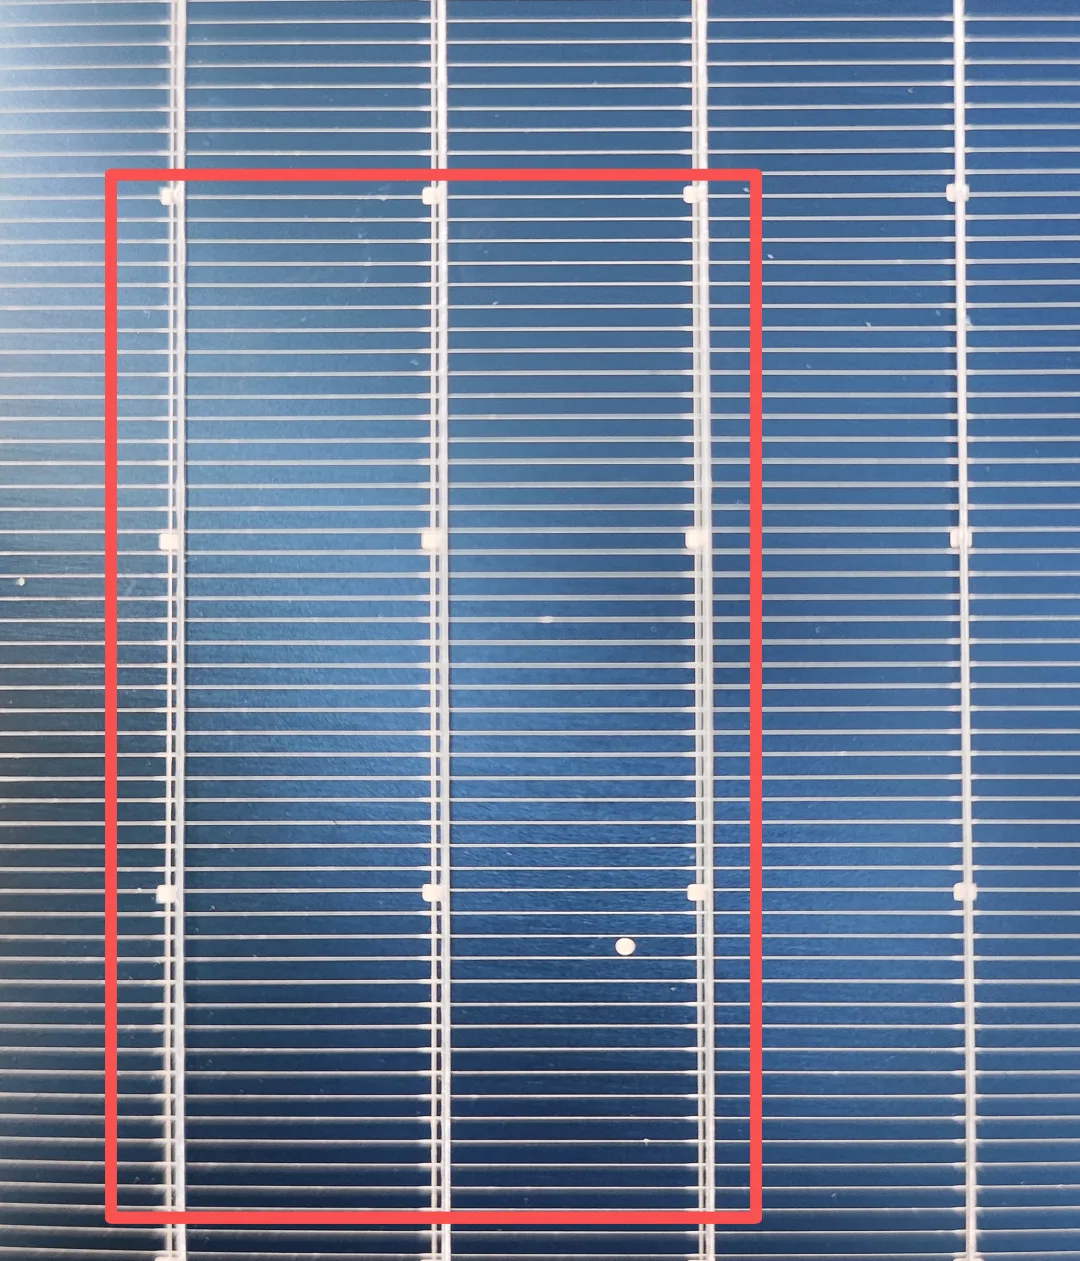
جیسا کہ دکھایا گیا ہے، سرخ باکس کے اندر پہلی، دوسری اور تیسری ربن بے نقاب سفید ہیں۔ باکس کے باہر چوتھی نارمل ہے۔
تکنیکی پیرامیٹرز
1. فرنٹ فل-پینل کولڈ سولڈر
جب پورا فرنٹ سائیڈ کولڈ سولڈر دکھائے تو، یہ چیک کریں:
| آئٹم | کیا دیکھنا ہے |
|---|---|
| لائٹ باکس | سولڈرنگ پیرامیٹرز پر توجہ دیں۔ کیا لائٹ باکس بوڑھا ہو رہا ہے؟ کوئی بھی چیز دیکھیں جو پورے پینل کی حرارت کو متاثر کرتی ہے۔ |
| ویلڈنگ اونچائی | رکنے پر، لائٹ باکس تھوڑا سا اٹھتا ہے تاکہ نیچے والے سیل کو زیادہ سولڈر ہونے سے بچایا جا سکے۔ اگر سولڈرنگ کے دوران لائٹ باکس اور ویلڈنگ پلیٹ فارم کے درمیان خلا بہت زیادہ ہو، تو انفراریڈ کارکردگی گر جاتی ہے اور آپ کو کولڈ سولڈر ملتا ہے۔ |
| وقت اور پاور | سولڈرنگ کا وقت اور لائٹ باکس پاور بڑے عوامل ہیں۔ انہیں پہلے چیک کریں۔ |
| فلوکس ارتکاز | غیر معمولی فلوکس، خاص طور پر بہت کم، ربن کی سطح سے آکسائیڈ صاف کرنے میں ناکام رہتا ہے، اور سولڈرنگ کوالٹی فل-پینل کولڈ سولڈر میں گر جاتی ہے۔ |
| آنے والا مواد | بہت کم سلور پیسٹ والے سیلز کولڈ یا اوور سولڈر کا سبب بنتے ہیں۔ ربن پر ٹن کی ناہموار کوٹنگ کا مطلب ہے کہ پتلے حصے پیسٹ کے ساتھ اچھی طرح جڑ نہیں سکتے۔ میعاد ختم شدہ یا خراب فلوکس آکسائیڈز کو نہیں ہٹائے گا اور جوائنٹ فیل ہو جائے گا۔ |
| فکسچر | کیا فکسچر مرکز میں ہے؟ آف-سینٹر فکسچر کا مطلب ہے کہ پریس پنز ربن کو بس بار کے خلاف نہیں رکھ سکتے، جس سے خلا اور کولڈ سولڈر رہ جاتا ہے۔ پریس پنز خود بھی چیک کریں۔ |
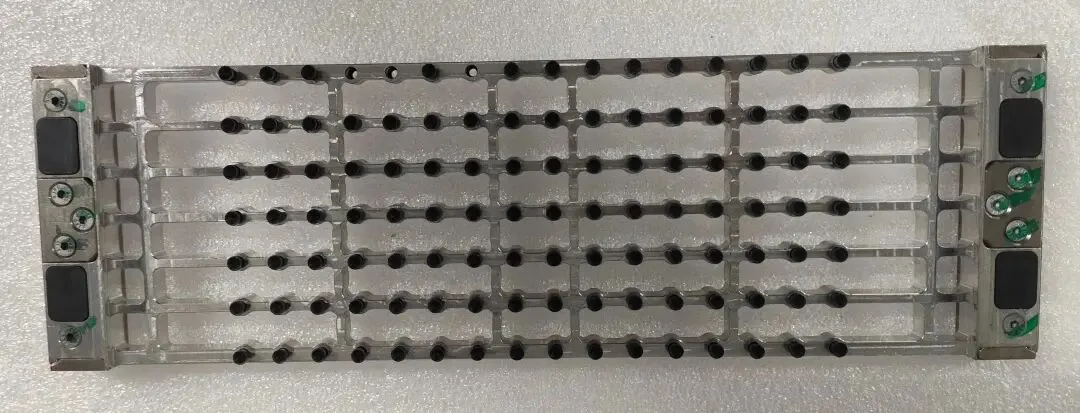
16BB ویلڈنگ فکسچر
2. فرنٹ سنگل-ربن کولڈ سولڈر
چونکہ یہ ایک ہی ربن ہے، صرف اس مخصوص ربن سے منسلک میکانزم چیک کریں۔
| آئٹم | کیا دیکھنا ہے |
|---|---|
| ڈرائنگ | ڈھیلا ڈرا کلیمپ، خراب کلیمپ، یا خراب کلیمپ بیئرنگ۔ اس واحد ربن کے میکانزم پر کوئی بھی خرابی ربن کو پوزیشن سے باہر کر دیتی ہے اور جوائنٹ کو نقصان پہنچاتی ہے۔ |
| لفٹنگ | لفٹنگ گائیڈ سلاٹ میں غیر ملکی مادہ، یا سلاٹ کے اندر ربن کا رگڑنا۔ |
| فکسچر | فکسچر نارمل؟ فکسچر پیڈ گھسا ہوا؟ پریس پن غیر معمولی؟ |
| لائٹ ٹیوب | مقررہ جگہ پر کولڈ سولڈر کے لیے، اس پوزیشن پر لائٹ ٹیوب کو بڑھاپے یا غلط پاور کے لیے چیک کریں۔ |
| کٹر | کاٹنے کے بعد، کیا ربن میں موڑ یا گڑھے ہیں؟ دونوں ربن کو بیلٹ یا دیگر حصوں پر رگڑنے اور جوائنٹ کو خراب کرنے کا سبب بنتے ہیں۔ |
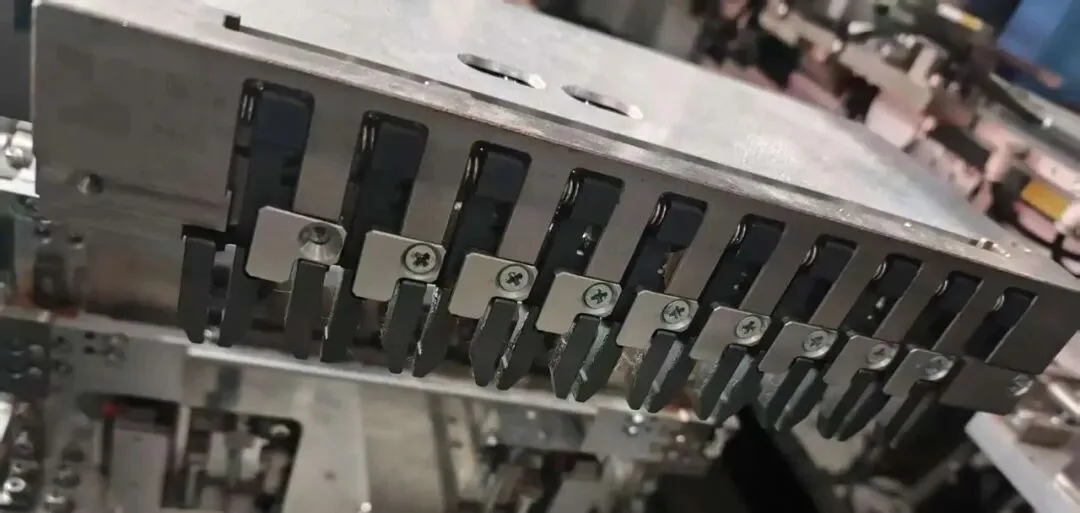
10BB اسٹرنگر ڈرائنگ میکانزم
3. فرنٹ ہیڈ کولڈ سولڈر
| آئٹم | کیا دیکھنا ہے |
|---|---|
| لائٹ باکس | کیا شیڈنگ پلیٹ خراب ہے یا لائٹ ٹیوب کو روک رہی ہے؟ غلط شیڈنگ پلیٹ پوزیشن ربن کو لائٹ باکس میں داخل ہونے سے پہلے ٹن پگھلانے دیتی ہے، یہ قبل از وقت ٹن پگھلنا ہے، اور آپ کو ہیڈ کولڈ سولڈر ملتا ہے۔ لائٹ ٹیوب کی اسٹینڈ بائی پاور اور سولڈرنگ ٹائم چیک کریں۔ |
| فکسچر | کیا فکسچر محراب دار یا خراب ہے؟ محراب دار فکسچر ربن کو دبا نہیں سکتا، اس لیے کولڈ سولڈر ظاہر ہوتا ہے۔ کیا تمام پریس پنز سولڈر ہیڈ کو پکڑے ہوئے ہیں؟ کیا فکسچر پھسل رہا ہے؟ |
| Ribbon | خراب یا زیادہ کھنچی ہوئی ربن مڑ جاتی ہے اور بس بار کے ساتھ سیدھ میں نہیں آ سکتی، جس سے کولڈ سولڈر ہوتا ہے۔ اٹھے ہوئے ربن سروں کو بھی چیک کریں، جو بس بار کو چھو نہیں سکتے۔ |
| دیگر | سیل کاٹنے کے بعد نمی خشک کی گئی تھی؟ |
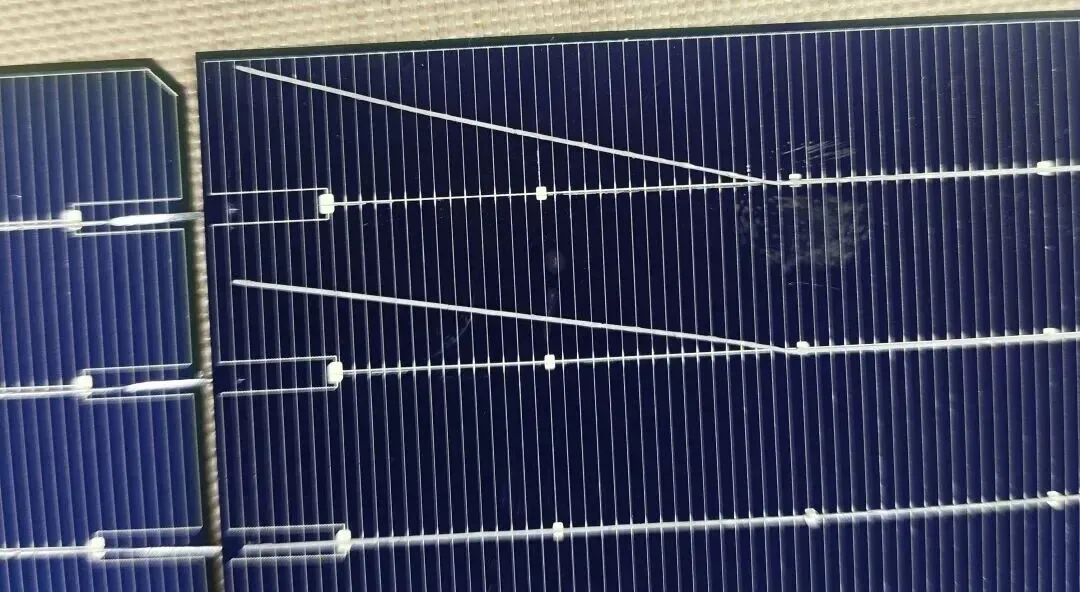
4. ہیڈ اور ٹیل اسپاٹ کولڈ سولڈر
| آئٹم | کیا دیکھنا ہے |
|---|---|
| ڈرائنگ | اٹھا ہوا ربن سر یا زیادہ کھنچی ہوئی ربن۔ |
| فکسچر | پریس پن گر گیا، خراب ہو گیا، یا پھنس گیا۔ اسپاٹ کولڈ سولڈر عام طور پر پریس پن کے مسئلے سے آتا ہے۔ پن کے بغیر، ربن بس بار تک نہیں پہنچ سکتی۔ |
| فلیٹننگ | فلیٹننگ لوڈنگ ایریا کے بہت قریب، یا فلیٹننگ الٹ جانا۔ |
5. بیک-سائیڈ کولڈ سولڈر
| آئٹم | کیا دیکھنا ہے |
|---|---|
| ایڈسورپشن | جب بیس پلیٹ ایڈسورپشن بند ہو، تو سیل اور ربن حرکت کے دوران ایک دوسرے کے نسبت شفٹ ہوتے ہیں، جس سے بیک کولڈ سولڈر ہوتا ہے۔ (عام طور پر مکمل بیک-سائیڈ۔) |
| ویلڈنگ بیس پلیٹ | بیس پلیٹ کی سطح کا ناقص ہونا یا شدید گھساؤ۔ کیا بیس پلیٹ میگنیٹ اٹھا ہوا ہے؟ کیا سیل اور بیس پوزیشنز مماثل ہیں؟ |
| ٹیل کلیمپ | ٹیل کلیمپ بہت نیچے، پھنسا ہوا، ربن کو پکڑنے سے قاصر، یا اندر غیر ملکی مادہ۔ |
| لفٹنگ | لفٹنگ پھنسی، سلنڈر خراب یا لیک، یا غیر معمولی ربن سیلنگ، جس سے ربن اچھالتا اور شفٹ ہوتا ہے اور صحیح طریقے سے نہیں بیٹھتا۔ |
| ویلڈنگ بیلٹ | گھسا ہوا بیلٹ، اٹھے ہوئے کنارے، یا بیلٹ کے نیچے غیر ملکی مادہ بیک ربن کو شفٹ کرتا ہے جبکہ سیل اور فکسچر حرکت کرتے ہیں۔ (کوئی اور چیز اسے متاثر نہیں کرتی۔ فرنٹ ربن فکسچر کے ذریعے پکڑی جاتی ہے اور آسانی سے شفٹ نہیں ہوتی۔) |
| دیگر | خراب آنے والے سیلز یا خراب آنے والی ربن۔ |
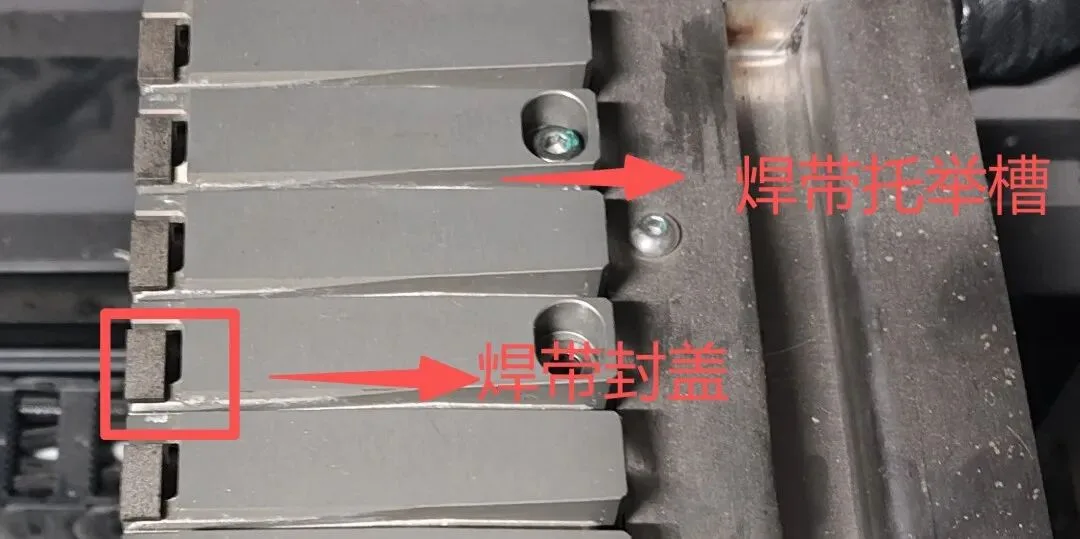
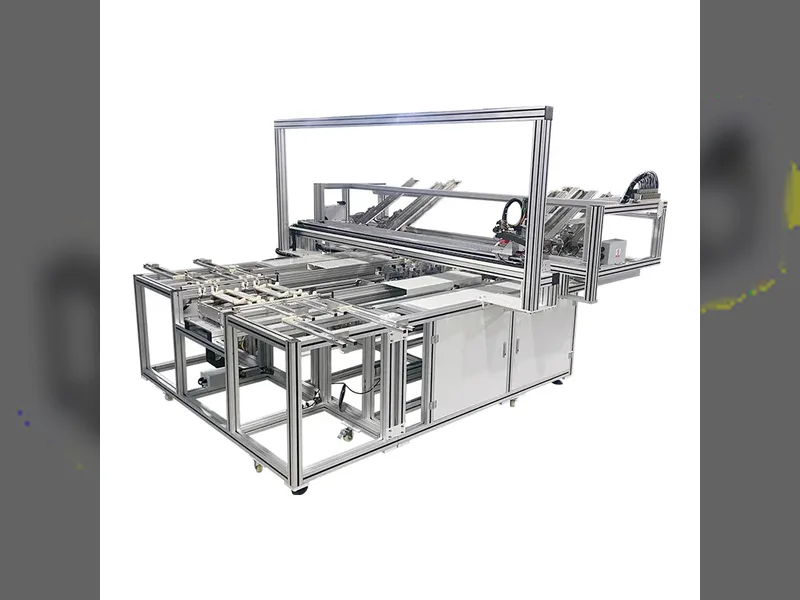
اندازہ لگائیں کہ یہ لفٹنگ جگ کتنے BB کے لیے ہے۔ (PS: آدھے سال سے استعمال نہیں کیا۔)
تکنیکی فوائد
منطق-اول ٹربل شوٹنگ: جوائنٹ کا فیصلہ کرنے سے پہلے ہمیشہ بے نقاب سفید چیک کریں، تاکہ آپ اصل ڈیفیکٹ ٹھیک کریں نہ کہ علامت
مقام-پر مبنی طریقہ: فرنٹ فل-پینل، سنگل ربن، ہیڈ، ٹیل اسپاٹ اور بیک سائیڈ ہر ایک کی اپنی چیک لسٹ ہے، تاکہ آپ تیزی سے تنگ کریں
بنیادی وجہ کی کوریج: لائٹ باکس، ڈرائنگ، لفٹنگ، فکسچر، ربن، فلوکس، بیس پلیٹ اور بیلٹ سبھی مخصوص نقص کی اقسام سے منسلک ہیں
حقیقی لائن حوالہ: TOPCon سیلز اور ATW050 اسٹرنگر کے گرد بنایا گیا، جو اس سے مماثل ہے جو آپریٹرز واقعی فرش پر دیکھتے ہیں
پروڈکٹ ایپلیکیشن
یہ ٹربل شوٹنگ منطق مرکزی دھارے کی ماڈیول لائنوں پر لاگو ہوتی ہے۔ سامنے کی طرف، لائٹ باکس، فکسچر سینٹرنگ اور فلوکس ارتکاز عام طور پر مکمل پینل کے مسائل کی وضاحت کرتے ہیں، جبکہ سنگل ربن اور ہیڈ کے نقائص ڈرائنگ اور کٹنگ میکانزم کی طرف اشارہ کرتے ہیں۔ پچھلی طرف، ایڈسورپشن، بیس پلیٹ کی سطح اور بیلٹ کی حالت عام مشتبہ ہیں۔ چاہے آپ 10BB، 16BB یا MBB اسٹرنگر چلائیں، وہی نقص سے میکانزم کی میپنگ کولڈ سولڈر کی تلاش کے دوران پروسیس، کوالٹی، آلات اور پروڈکشن ٹیموں کو ایک ہی صفحے پر رکھتی ہے۔
Ooitech کا نقطہ نظر
حقیقی لائنوں پر جو ہم دیکھتے ہیں وہ اس گائیڈ سے قریب سے مماثل ہے: زیادہ تر کولڈ سولڈر کی شکایات لائٹ باکس کو مورد الزام ٹھہرانے سے بہت پہلے فکسچر سینٹرنگ اور فلوکس کی حالت تک واپس جاتی ہیں، لہذا پہلے بے نقاب سفید کو چیک کرنا ٹوٹ پھوٹ کے بہت سے ضائع وقت کو بچاتا ہے۔ TOPCon بس بارز پتلے ہیں اور سلور پیسٹ ونڈو تنگ ہے، یہی وجہ ہے کہ ربن کی ہمواری اور پریس پن کی حالت PERC کے دنوں کے مقابلے میں زیادہ اہمیت رکھتی ہے۔ ہم ہر ماڈیول لائن کے لیے کمیشننگ اور آپریٹر ٹریننگ کے دوران ان پیرامیٹرز کو ٹیون کرتے ہیں، اور اگر آپ ATW طرز کے فلو جیسی اسٹرنگنگ سیٹ اپس کو عمل میں دیکھنا چاہتے ہیں، تو Ooitech YouTube چینل پر www.youtube.com/ooitech فیکٹری کی بہت سی فوٹیج موجود ہے جو دیکھنے کے قابل ہے۔
نوٹ: مضمون ATW کے "Summary of Soldering Defects" کا حوالہ دیتا ہے۔