PV اسٹرنگر مشین کی بنیادی باتیں — سولر سیل ٹیبر اسٹرنگر
فہرست مضامین
مختصر جواب: ٹیبر اسٹرنگر ماڈیول لائن کے سامنے ایک ہی کام کرتا ہے: یہ انفرادی سولر سیلز پر ربن سولڈر کرتا ہے اور ان سیلز کو ایک سیریز اسٹرنگ میں جوڑتا ہے۔ یہاں پیدا ہونے والی ہر دراڑ، کولڈ جوائنٹ یا غلط ترتیب والا ربن مستقل ہوتا ہے، کیونکہ کوئی بھی بعد کا اسٹیشن ایسے کنکشن کی مرمت نہیں کر سکتا جو پہلے ہی لیمینیٹ کے اندر سیل ہو چکا ہو۔ یہ عمل ربن پر سولڈر کوٹنگ کو پگھلا کر کام کرتا ہے، لہٰذا سولڈرنگ زون آپ کے استعمال کردہ الائے کے پگھلنے کے نقطے سے اوپر رہتا ہے: روایتی لیڈڈ کوٹنگز تقریباً 183°C پر پگھلتی ہیں اور عام لیڈ فری الائیز تقریباً 217°C پر۔ مشینیں اس زون کو تنگ رواداری میں رکھتی ہیں، اور ہمارا AM050FH پلیٹ فارم ±7.5°C بتاتا ہے۔ چند اعداد و شمار آپ کو بتا دیتے ہیں کہ مشین کی زیادہ تر قیمت کیا ہے: کلاس A سیلز پر بریکج، جسے موجودہ مشینیں 0.2% یا اس سے کم پر رکھتی ہیں؛ پوزیشننگ درستگی، عام طور پر ±0.15 mm؛ اور تھرو پٹ جو بروشر کے بجائے آپ کے لیمینیٹر سے مماثل ہو۔ یہ صفحہ بنیادی باتوں اور مشین کی تین کلاسوں کا احاطہ کرتا ہے۔
اسٹرنگر کیا کرتا ہے، مینوئل، سیمی آٹومیٹک اور فل آٹومیٹک مشینوں میں فرق، اور وہ چار اعداد و شمار جن کے بارے میں کوٹیشن پڑھنے سے پہلے پوچھنا چاہیے۔
پی وی ماڈیول پروڈکشن · پی وی بنیادی باتیں · از جیری، Ooitech
یہ وہ صفحہ ہے جو میں ان خریداروں کو بھیجتا ہوں جو ماڈیول مینوفیکچرنگ میں نئے ہیں۔ اس لیے نہیں کہ اسٹرنگر سمجھنا مشکل ہے، بلکہ اس لیے کہ یہ واحد اسٹیشن ہے جہاں عمل کی ایک چھوٹی سی غلطی مستقل ہو جاتی ہے، اور زیادہ تر لوگ یہ اپنے پہلے خراب بیچ کے بعد سیکھتے ہیں۔
مشین کیا کرتی ہے
اسٹرنگنگ سے انفرادی سیلز قابل استعمال وولٹیج بن جاتے ہیں۔ ایک سیل تقریباً آدھا وولٹ پیدا کرتا ہے، لہٰذا ماڈیول کو کچھ بھی مفید کرنے سے پہلے اس کے سیلز کو سیریز میں جوڑنا ضروری ہے۔ اسٹرنگر یہ کام ایک سیل کے سامنے سے اگلے سیل کے پیچھے تک ٹنڈ کاپر ربن سولڈر کر کے کرتا ہے، اور یہی پیٹرن دہراتا ہے جب تک آپ کے ماڈیول ڈیزائن کی مطلوبہ لمبائی کی مکمل اسٹرنگ نہ بن جائے۔
یہ ایک سیدھا سا مکینیکل کام لگتا ہے، اور مکینیکل طور پر یہ ہے بھی۔ مشکل تھرمل ہے۔ ربن سولڈر الائے کی کوٹنگ کے ساتھ آتا ہے، اور مشین کو اس کوٹنگ کو اس کے پگھلنے کے نقطے سے آگے گرم کرنا، سیل کی سلور فنگرز کو تر کرنا، اور ویفر کو پکائے یا توڑے بغیر دوبارہ ٹھنڈا کرنا ہوتا ہے۔ ایک ویفر 130 سے 180 مائیکرو میٹر موٹی ہوتی ہے، جو دو بار تہہ کیے گئے کاغذ کی شیٹ سے بھی پتلی ہے۔ اسے بہت تیزی سے گرم کریں تو یہ جھک جاتی ہے۔ بہت زور سے دبائیں تو یہ چپٹ جاتی ہے۔ یہی تنگ ونڈو وجہ ہے کہ اسٹرنگر کا انتخاب دراصل مکینکس کے بجائے پراسیس کنٹرول کا سوال ہے۔
مشین کی تین کلاسیں
مارکیٹ میں تقریباً ہر اسٹرنگر تین گروہوں میں سے ایک میں آتا ہے، اور بجٹ بناتے وقت گروہ برانڈ سے زیادہ اہم ہوتا ہے۔ یہ تقسیم اس بارے میں ہے کہ مشین سائیکل کا کتنا حصہ خود سنبھالتی ہے، نہ کہ ڈیزائن کتنا جدید ہے۔
مینوئل۔ آپریٹر سیلز اور ربن ہاتھ سے رکھتا ہے اور سادہ ٹولنگ یا گرم اسٹیج سے سولڈر کرتا ہے۔ سرمایہ کاری کم ہے اور مستقل مزاجی بھی: پوزیشننگ درستگی آپریٹر کی آنکھ تک محدود ہے، تھرو پٹ دن میں دسیوں ماڈیولز میں ناپا جاتا ہے، اور بریکج کا خطرہ زیادہ ہے۔ یہ اب بھی لیبارٹریوں، یونیورسٹی پائلٹ لائنوں اور تربیتی ورکشاپس میں نظر آتی ہیں، اور لائن پر سرمایہ لگانے سے پہلے ماڈیول ڈیزائن ثابت کرنے کا معقول طریقہ ہیں۔ یہ پروڈکشن حل نہیں ہیں۔
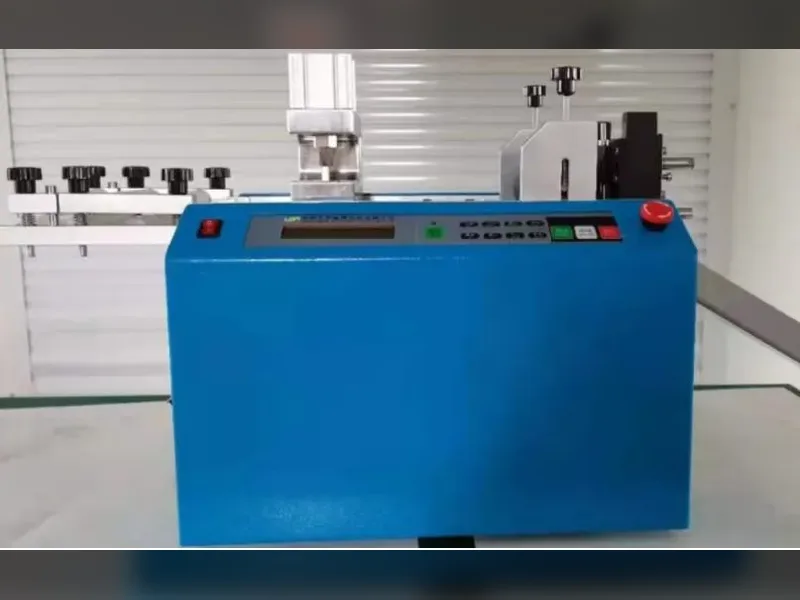
سیمی آٹومیٹک۔ مشین ربن فیڈنگ اور سولڈرنگ سنبھال لیتی ہے جبکہ آپریٹر اب بھی اسٹرنگ ٹرانسفر، لوڈنگ اور ان لوڈنگ کرتا ہے۔ یہ وہ کلاس ہے جس سے زیادہ تر فیکٹریاں پہلے متعارف ہوتی ہیں، کیونکہ یہ سرمائے کی لاگت کو مراحل میں تقسیم کرتی ہے اور بعد میں بڑھائی جا سکتی ہے۔ معیار کافی حد تک آپریٹر پر منحصر ہوتا ہے، اور سولڈرنگ کی مستقل مزاجی شفٹوں کے درمیان فل آٹومیٹک پلیٹ فارم سے زیادہ بدلتی ہے۔ 5 سے 60 MW لائن کے لیے یہ اکثر معقول نقطہ آغاز ہوتی ہے۔
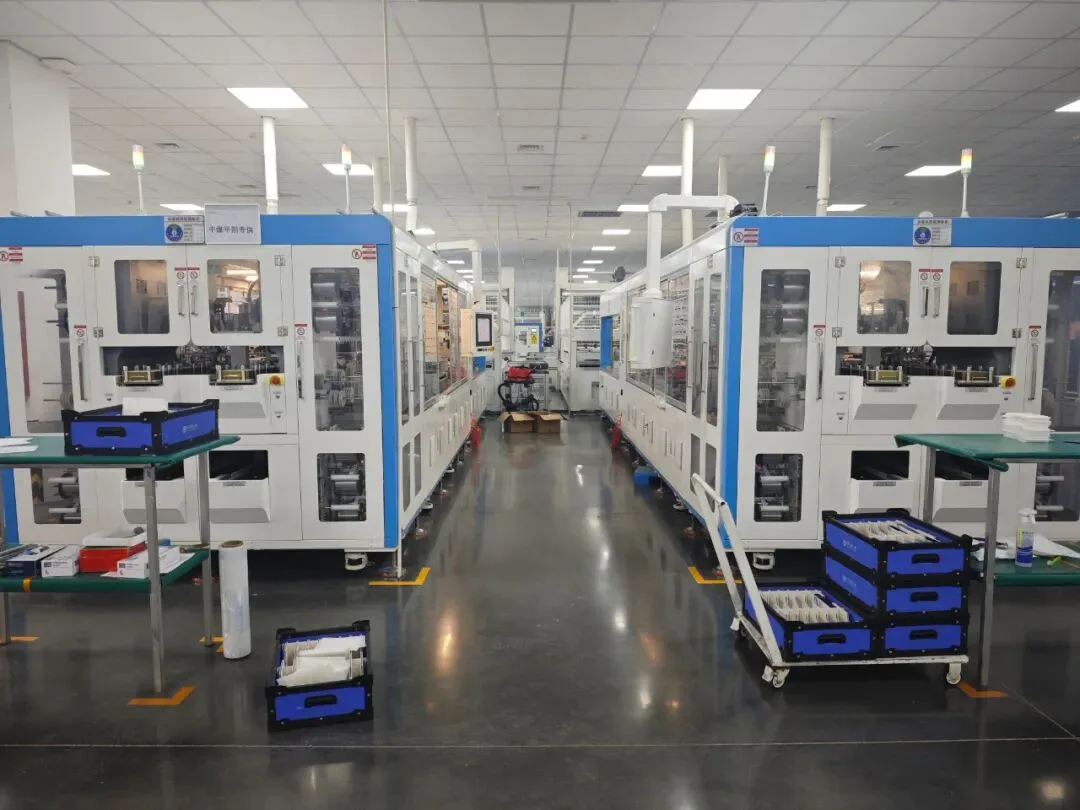
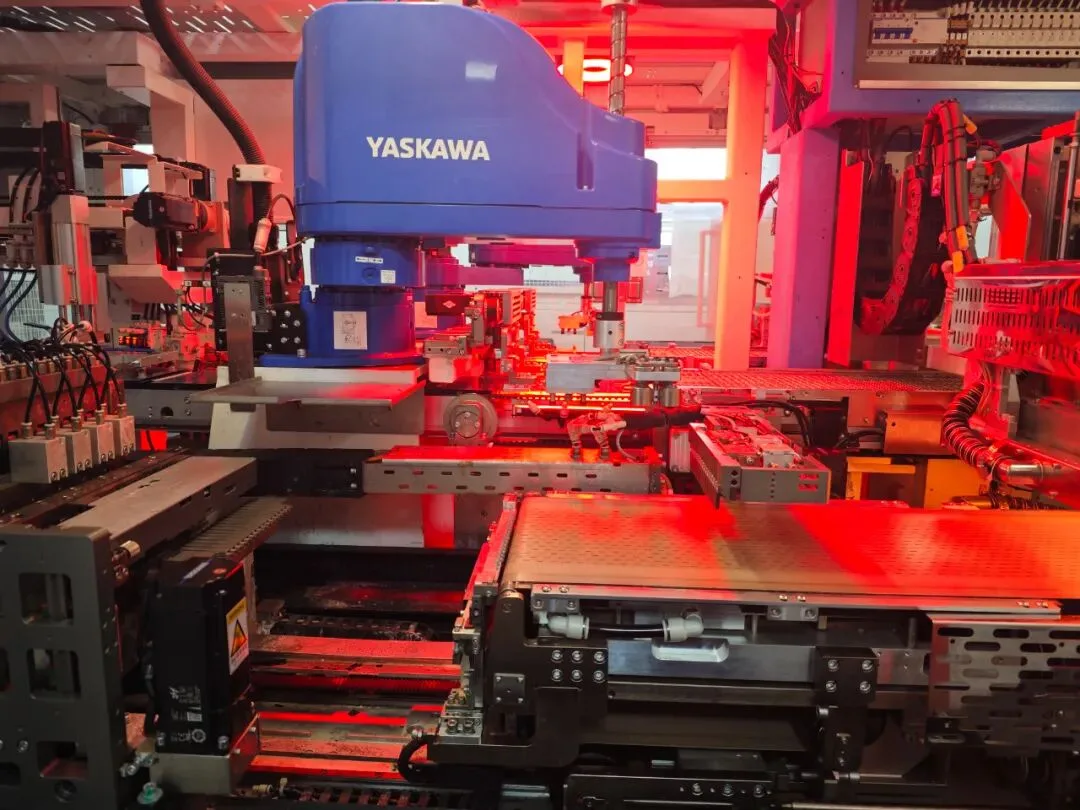
فل آٹومیٹک۔ لوڈنگ، وژن الائنمنٹ، ربن فیڈ، سولڈرنگ اور اسٹرنگ ٹرانسفر سب آپریٹر کے بغیر چلتے ہیں۔ پوزیشننگ درستگی، تھرو پٹ اور ریپیٹیبلٹی سب زیادہ ہوتے ہیں، اور مزدوری پر انحصار تیزی سے کم ہوتا ہے۔ اس کی قیمت سرمایہ لاگت اور ایک حقیقی مینٹیننس فنکشن کی ضرورت ہے۔ مرکزی دھارے کی ماڈیول فیکٹریاں تقریباً 100 MW سے اوپر اس کلاس کو ڈیفالٹ سمجھتی ہیں۔
| کلاس | مشین کیا سنبھالتی ہے | یہ کہاں فٹ ہوتی ہے |
|---|---|---|
| دستی | کچھ نہیں؛ آپریٹر سیلز اور ربن رکھتا ہے اور ہاتھ سے سولڈر کرتا ہے | لیبارٹری، پائلٹ لائن، تربیت۔ پروڈکشن کا جواب نہیں |
| نیم خودکار | ربن فیڈ اور سولڈرنگ؛ آپریٹر اب بھی اسٹرنگ ٹرانسفر اور لوڈ کرتا ہے | 5–60 MW لائنیں، اور مینوئل اسٹرنگنگ سے اپ گریڈ |
| فل آٹومیٹک | لوڈنگ، وژن الائنمنٹ، ربن فیڈ، سولڈرنگ اور اسٹرنگ ٹرانسفر | مسلسل لائنیں، تقریباً 100 MW سے اوپر ڈیفالٹ |
اوپر دیے گئے کیپیسٹی بینڈز ایک اصول ہیں نہ کہ تفصیل۔ اصل میں آپ کو کون سی کلاس چاہیے اس کا فیصلہ آپ کے پیچھے والے اسٹیشن کے سائیکل ٹائم سے ہوتا ہے۔ سیمی آٹومیٹک لی اپ اسٹیشن کو فیڈ کرنے والا فل آٹومیٹک اسٹرنگر ایسے بوتل نیک پر پیسہ خرچ کرنا ہے جو اب موجود ہی نہیں۔
یہ لائن میں کہاں بیٹھتا ہے
اسٹرنگر سیل سورٹنگ اور لیزر کٹنگ کے بعد، اور لی اپ سے پہلے آتا ہے۔ اس پوزیشن میں یہ سیل اور مکمل ماڈیول کے درمیان پہلا ناقابل واپسی قدم ہے: لیمینیشن دوبارہ چلائی جا سکتی ہے اور فریمنگ درست کی جا سکتی ہے، لیکن مکمل اسٹرنگ کے اندر کولڈ جوائنٹ یا دراڑ والا سیل اگلے 25 سال تک ماڈیول کے اندر رہتا ہے۔
یہی وجہ ہے کہ اسٹرنگر کی عادت ہوتی ہے کہ لائن ییلڈ کی حد مقرر کر دے، چاہے یہ فرش پر سب سے مہنگی مشین نہ ہو۔ یہی وجہ ہے کہ اس کا ٹیکٹ لی اپ اسٹیشن اور لیمینیٹر سے مماثل ہونا چاہیے، نہ کہ الگ تھلگ چنا جائے۔ نیچے کی طرف، اسٹرنگز کو ایک بسنگ مشین سے جوڑا جاتا ہے اور ایک EL ٹیسٹرسے چیک کیا جاتا ہے، اور ان تینوں میں سے کسی بھی نقطے پر عدم مطابقت قطار کی صورت میں ظاہر ہوتی ہے نہ کہ ڈیفیکٹ رپورٹ کی صورت میں۔ اگر آپ اب بھی پورا سلسلہ ترتیب دے رہے ہیں، تو لائن ایکویپمنٹ اوور ویو ہر اسٹیشن کو ترتیب سے بیان کرتا ہے۔
پہلے پوچھنے والے چار اعداد و شمار
مکمل اسٹرنگر ڈیٹا شیٹ بیس پیرامیٹرز تک ہوتی ہے۔ ان میں سے چار زیادہ تر نتیجہ طے کرتے ہیں، اور یہی چار پہلی کوٹیشن میں سب سے زیادہ مبہم چھوڑے جاتے ہیں۔
- بریکج ریٹ۔ موجودہ نسل کی مشینیں کلاس A سیلز پر 0.2% یا اس سے کم پر رہتی ہیں، اور یہ عدد اس سیل گریڈ کے ساتھ بتایا جانا چاہیے جس پر ناپا گیا ہو۔ اس سے ڈھیلا کوئی بھی ہندسہ آپ کے سیلز مستقل طور پر ضائع کرتا ہے۔
- پوزیشننگ اور پلیسنگ درستگی۔ یہ دو مختلف نمبر ہیں۔ پوزیشننگ درستگی سے مراد یہ ہے کہ مشین کتنی درست طریقے سے حرکت کرتی ہے؛ رکھنے کی درستگی سے مراد یہ ہے کہ ربن کہاں ختم ہوتا ہے۔ موجودہ مشینیں بالترتیب تقریباً ±0.15 mm اور ±0.2 mm بتاتی ہیں، اور ایسی کوٹیشن جو ایک عدد بتائے بغیر یہ واضح کرے کہ کون سا ہے، اس پر فالو اپ سوال کرنا ضروری ہے۔
- تھروپٹ، فی سیل قسم۔ انٹری مشینیں تقریباً 1,200 سیل فی گھنٹہ چلتی ہیں، ورک ہارس کلاس 2,400، اور ہائی اسپیڈ پلیٹ فارمز تقریباً 6,800۔ ایک ہی مشین پر سیل کی قسم کے مطابق شرحیں مختلف ہوتی ہیں، اس لیے بغیر فارمیٹ کے ایک عدد بہت کم بتاتا ہے۔
- درجہ حرارت کنٹرول رواداری۔ سولڈرنگ زون کو اچھے جوائنٹ اور تھرمل نقصان کے درمیان ایک تنگ بینڈ کے اندر رہنا ہوتا ہے۔ ہمارا AM050FH پلیٹ فارم HMI پر سیٹ ہونے والی اوپری اور نچلی حدود کے ساتھ ±7.5°C بتاتا ہے۔
یہاں سے آگے کہاں جانا ہے
یہ صفحہ جان بوجھ کر صرف رہنمائی پر رکتا ہے۔ خریدار اگلے دو سوال پوچھتے ہیں کہ مشین تفصیل سے کیسے کام کرتی ہے، اور ایک کیسے منتخب کی جائے، اور دونوں کا احاطہ ٹیبر اور اسٹرنگر مشین گائیڈمیں کیا گیا ہے: چھ اسٹیشنز، انفراریڈ نے گرم ہوا کی جگہ کیوں لی، ملٹی بس بار سے زیرو بس بار تک منتقلی، PERC، TOPCon، HJT اور BC میں سیل مطابقت، اور مختلف مشین کلاسوں کی قیمت۔
اگر آپ پہلے سے جانتے ہیں کہ آپ کیا چاہتے ہیں اور کھلا سوال یہ ہے کہ کس سے خریدنا ہے، تو یہ ایک الگ فیصلہ ہے جس کی اپنی چیک لسٹ ہے، جو ٹیبر اسٹرنگر مشین بنانے والے کی تشخیص کیسے کریںمیں بیان کی گئی ہے۔ اقسام کے بجائے ٹھوس پلیٹ فارمز کے لیے، SS-1500B ہماری انٹری کلاس مشین ہے اور SS-2500B زیادہ صلاحیت والی۔
آخری باتیں: اگر آپ اسٹرنگنگ میں نئے ہیں، تو مشینوں کا موازنہ کرکے شروع نہ کریں۔ اپنی مطلوبہ صلاحیت، اگلے دو سال کے لیے اپنے سیل فارمیٹس، اور اس اسٹیشن کا سائیکل ٹائم جو آپ پہلے سے رکھتے ہیں، طے کریں۔ یہ تین جوابات ایک کوٹیشن پڑھنے سے پہلے ہی زیادہ تر مارکیٹ کو خارج کر دیتے ہیں، اور مشین آپ کے فرش پر آنے کے بعد انہیں تبدیل کرنا اب کے مقابلے میں بہت مہنگا ہے۔
تفصیلات Ooitech مشین ڈیٹا کا حوالہ دیتی ہیں۔ صلاحیت کے بینڈ اور درستگی کے اعداد و شمار ہر مشین کلاس کے لیے عام ہیں اور کوٹیشن سے پہلے آپ کے سیل فارمیٹس کے مطابق تصدیق کی جاتی ہے۔