ہر لیمینیٹ کا بلبلہ نہیں ہوتا
فہرست مضامین
مختصر جواب: لیمینیٹڈ ماڈیول میں ہر بلبلہ انکیپسولنٹ سے نہیں آتا، اور ان سب کو میٹریل کا مسئلہ سمجھنا غلط حل کی طرف لے جاتا ہے۔ کچھ بلبلے ویکیوم سسٹم سے پیدا ہوتے ہیں: اگر چیمبر کافی تیزی سے خالی نہ ہو یا پمپ سیٹ پورے سائیکل میں مطلوبہ ویکیوم برقرار نہ رکھ سکے، تو ہوا اسٹیک میں پھنسی رہ جاتی ہے اور کراس لنکنگ کے بعد خلا کی صورت میں ظاہر ہوتی ہے۔ یہ فرق اہم ہے کیونکہ دونوں وجوہات کے علاج بالکل مختلف ہیں۔ میٹریل کی وجہ انکیپسولنٹ کی نمی، اسٹوریج یا کراس لنکنگ ونڈو کی طرف اشارہ کرتی ہے۔ ویکیوم کی وجہ پمپ کی صلاحیت، سیل کی حالت، لیک ریٹ یا انخلا کے پروفائل کی طرف اشارہ کرتی ہے۔ پمپ کنفیگریشن اور EVA تھرمل ونڈو ہی وہ چیز ہیں جو انکیپسولنٹ کے جیل ہونے سے پہلے ہوا نکالنے کی آخری حد مقرر کرتی ہیں۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
تعارف
کچھ بلبلے کے نقائص انکیپسولنٹ کی بجائے ویکیوم سسٹم میں پیدا ہوتے ہیں؛ پمپ کی ترتیبات اور پمپنگ کی آخری تاریخ کی وضاحت یہاں کی گئی ہے لیمینیٹر ویکیوم پمپس، EVA ونڈو اور پمپ سیٹ کو کیسے ترتیب دیا جاتا ہے.
جب بھی سولر ماڈیول میں بلبلہ ظاہر ہوتا ہے، لوگ فوراً EVA/EPE فلم کو قصوروار ٹھہراتے ہیں۔ معاملہ اتنا سادہ نہیں۔
پی وی ماڈیول انکیپسولیشن میں، لیمینیٹ بلبلے سب سے عام اور سب سے زیادہ ضدی طور پر بار بار آنے والا معیار کا نقص ہوتے ہیں۔ صنعت میں زیادہ تر لوگ ایک مقررہ یقین رکھتے ہیں کہ لیمینیٹ بلبلے تمام EVA/EPE کی وجہ سے ہوتے ہیں encapsulant معیار کے مسائل۔ یہ سچ نہیں ہے۔ انکیپسولنٹ کے نقائص بہت سی وجوہات میں سے صرف ایک ہیں۔ خام مال کی خامیاں، لیمینیشن کے آلات کی غیر معمولی کارکردگی، انسانی آپریشن کی غلطیاں، اور ورکشاپ کا بے قابو ماحول سبھی مختلف قسم کے لیمینیٹ بلبلوں کا سبب بن سکتے ہیں۔
بلبلے سطحی ظاہری خرابی لگتے ہیں، لیکن یہ ماڈیول کی پاور آؤٹ پٹ، طویل مدتی استحکام اور سروس لائف کو مسلسل متاثر کرتے رہتے ہیں۔ یہ بیرونی تنزلی، ڈی لیمینیشن اور فیل ہونے کی بنیادی پوشیدہ وجوہات میں سے ایک ہیں۔ یہ بلاگ بلبلے کی درجہ بندی، بنیادی وجوہات اور کارکردگی کو پہنچنے والے نقصان کو متعدد زاویوں سے دیکھتا ہے، جس سے آپ کو عمل کی بہتری اور نقص کی ٹریس ایبلٹی کے لیے درست بنیاد ملتی ہے۔
PV ماڈیول لیمینیٹ بلبلوں کی اقسام اور ان کی وجوہات
بلبلے کی شکل، تقسیم اور تشکیل کے طریقہ کار کی بنیاد پر، لیمینیٹ بلبلے دو بنیادی اقسام میں آتے ہیں۔
بقایا بلبلے
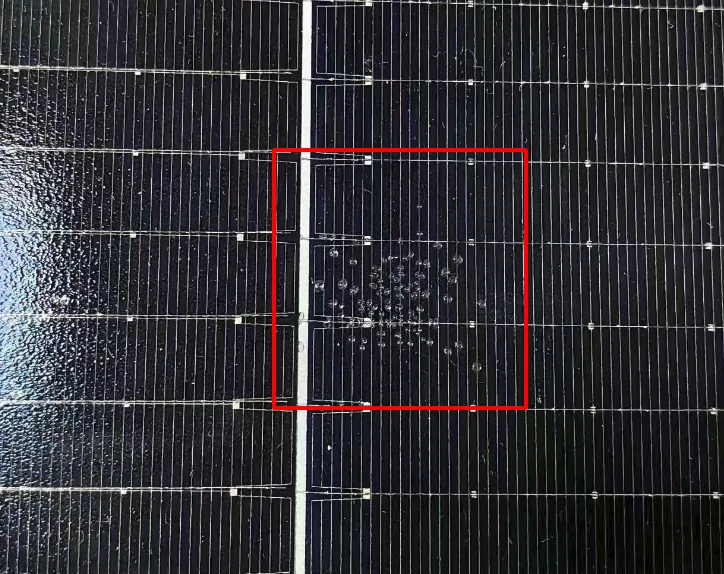
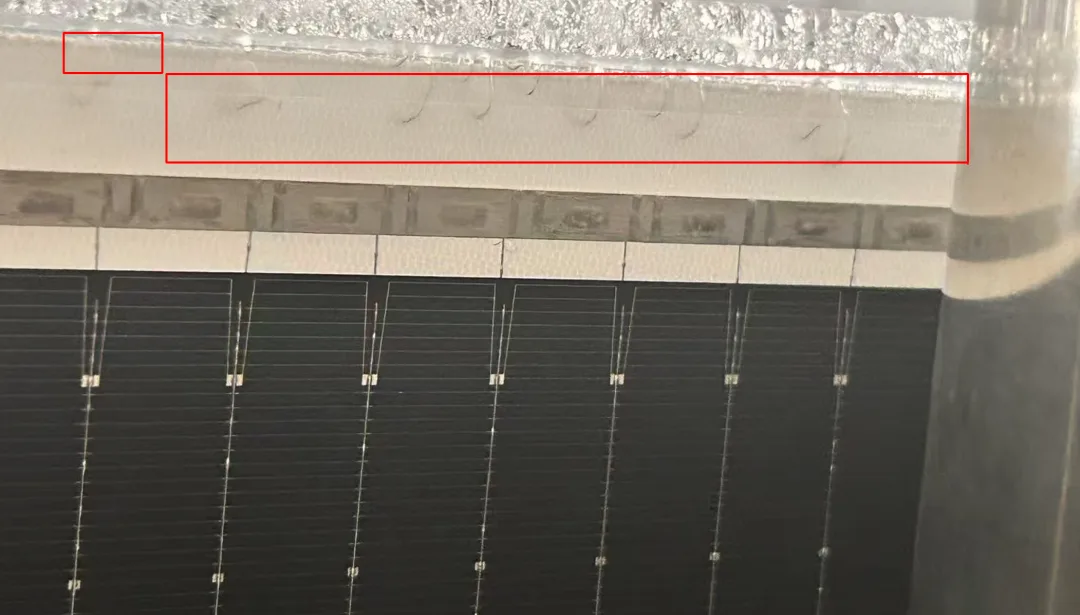
یہ بنیادی طور پر سیل کے خلا، سٹرنگ کے فاصلے، ماڈیول کے کناروں اور چار کونوں میں ظاہر ہوتے ہیں۔ یہ گھنے چھوٹے بلبلوں، پٹی نما بلبلوں یا برف کے پھول جیسے بلبلوں کی شکل میں نظر آتے ہیں۔ بنیادی وجہ یہ ہے کہ لیمینیشن کے دوران تہوں کے درمیان ہوا مکمل طور پر باہر نہیں نکالی جاتی اور ویکیوم ڈی گیسنگ نامکمل رہتی ہے۔ یہ جسمانی بقایا بلبلے ہیں، جو زیادہ تر آلات کے پیرامیٹرز، آپریشن کے عمل اور لی اپ کے عمل سے جڑے ہوتے ہیں، جبکہ مواد کے نقائص کا حصہ بہت کم ہوتا ہے۔ یہ بلبلے شروع میں چھوٹے، انتہائی پوشیدہ ہوتے ہیں، اور ہر فیکٹری کے کوالٹی معیار پر پورا اتر سکتے ہیں۔ بڑے پیمانے پر پیداوار میں انہیں آسانی سے نظر انداز کر دیا جاتا ہے، لیکن بعد میں پھیلنے کا خطرہ بہت زیادہ ہوتا ہے۔
تفصیلی تجزیہ:
ویکیوم سسٹم کی خرابیاں: ویکیوم پمپ کی کارکردگی میں کمی، ویکیوم لائنوں میں رساؤ، ناکافی ویکیوم لیول، بہت کم انخلا کا وقت یا ناکافی پمپنگ سپیڈ — یہ سب تہوں کے درمیان ہوا کو مکمل طور پر باہر نہیں نکال پاتے۔ یہ بقایا بلبلوں کی بنیادی وجہ ہے۔
درجہ حرارت اور دباؤ میں عدم توازن: بہت تیز گرم کرنا یا بہت زیادہ پری ہیٹنگ فلم کی سطح کو تیزی سے کراس لنک اور کیور کر دیتی ہے، جس سے اندرونی ہوا اور نمی تہوں کے درمیان پھنس جاتی ہے اور لپٹے ہوئے بلبلے بنتے ہیں۔ ناکافی لیمینیشن پریشر یا بہت کم ہولڈنگ ٹائم فلم کو مکمل طور پر بہنے اور گیلا ہونے نہیں دیتا، اس لیے تہوں کے درمیان خلا باہر نہیں نکل پاتے، جس سے بڑے رقبے کے کھوکھلے بلبلے بنتے ہیں۔ ہیٹنگ پلیٹ کے درجہ حرارت میں عدم یکسانی، جس میں مقامی درجہ حرارت کے بڑے فرق ہوں، فلم کو مختلف رفتار سے کیور کرتی ہے اور مقامی بلبلے پیدا کرتی ہے۔
کمپوننٹ اور مکینیکل خرابیاں: بوڑھی، بگڑی ہوئی، سلوٹوں والی سلیکون شیٹس جن کی ہوا کی گزر بہتر نہ ہو، ہوا کو باہر نکالنے کے لیے یکساں دباؤ نہیں ڈال سکتیں۔ لیمینیشن فریم کے سائز میں عدم مطابقت یا اونچائی میں فرق کونوں اور کناروں کو کمزور طریقے سے بندھا چھوڑ دیتا ہے۔ ٹیبل کی سطح کا ناہموار ہونا یا ٹرانسفر پریسیژن میں فرق رکھی گئی تہہ کو ہلا دیتا ہے، جس سے ڈی گیسنگ خراب ہوتی ہے اور باقاعدہ کنارے کے بلبلے یا کونے کے برف کے پھول جیسے بلبلے بنتے ہیں۔
آؤٹ گیسنگ بلبلے
یہ زیادہ تر سیل کی سطح پر، ربن کے ارد گرد اور ماڈیول کے مقامی حصوں میں ظاہر ہوتے ہیں، بنیادی طور پر ایک بڑے بلبلے یا مقامی طور پر گھنے بلبلوں کی شکل میں۔ بنیادی وجہ مواد (فلم، شیشہ، ربن، سیلز) کے اندر نمی، اتار چڑھاؤ والے مادے (فلوکس وغیرہ)، یا معاون مواد میں بقایا نجاست ہے۔ زیادہ درجہ حرارت والی لیمینیشن کے دوران، نمی اور چھوٹے مالیکیول کی نجاست گرمی سے بخارات بن جاتی ہے اور گیس باہر نہیں نکل پاتی، اس لیے جمع ہو کر بلبلے بن جاتی ہے۔ یہ بنیادی طور پر خام مال کے معیار، معاون مواد کے کنٹرول اور مواد کی پیشگی تیاری سے جڑا ہے۔ لہٰذا مواد کی طرف بھی بہت سی وجوہات ہیں — ہر بار بلبلہ نظر آنے پر اتنا یقین نہ رکھیں کہ یہ فلم ہی کی وجہ ہے۔ تفصیلی تجزیہ:
انکیپسولنٹ کے عوامل: EVA/EPE فلم کافی نمی جذب کرنے والی ہے اور یہ ایک عام مواد کی وجہ ہے۔ ناقص نمی پروف اسٹوریج، کھولنے کے بعد ہوا میں بہت دیر تک کھلی رہنا، یا کٹی ہوئی فلم کا وقت پر استعمال نہ ہونا — یہ سب ہوا سے بہت زیادہ نمی جذب کر لیتے ہیں۔ اگر فلم کی کراس لنکنگ ڈگری معیار سے باہر ہو، فارمولے میں بہت زیادہ نجاست ہو، یا بیچ کا معیار غیر مستحکم ہو، تو یہ زیادہ درجہ حرارت والی لیمینیشن کے دوران چھوٹے مالیکیول کے اتار چڑھاؤ والے مادے خارج کرتی ہے۔ ایک بار جب نمی اور اتار چڑھاؤ والے مادے بخارات بن کر وقت پر باہر نہ نکل سکیں، تو وہ تہوں کے درمیان یکساں گھنے بلبلے بناتے ہیں۔ فلم کی غیر یکساں موٹائی یا سلوٹوں والا بانڈنگ بھی مقامی ہوا کو پھنسا دیتا ہے اور بالواسطہ طور پر بلبلے پیدا کرتا ہے۔
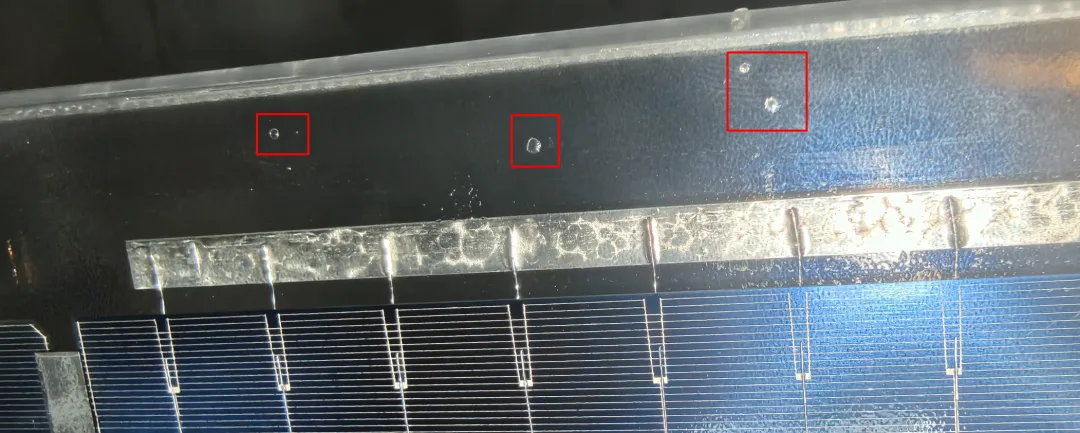
شیشے کے عوامل: PV ٹیمپرڈ گلاس پر داغ، دھول یا تیل ہو سکتا ہے جو دیکھنا مشکل ہو، یا صفائی کے بعد یہ مکمل طور پر خشک نہ ہوا ہو، جس سے کنارے پر پانی کے نشان رہ جائیں۔ لیمینیشن کی گرمی میں نمی اور تیل بخارات بن کر شیشے اور فلم کے انٹرفیس پر مقامی بلبلے بناتے ہیں۔ شیشے کی ہمواری میں فرق یا کنارے کی چیمفرنگ میں غیر معمولی ہونا لی اپ کے بعد کمزور بانڈنگ چھوڑ دیتا ہے، اس لیے کنارے کی ہوا باہر نہیں نکل پاتی اور مستقل کنارے کے بلبلے بنتے ہیں۔
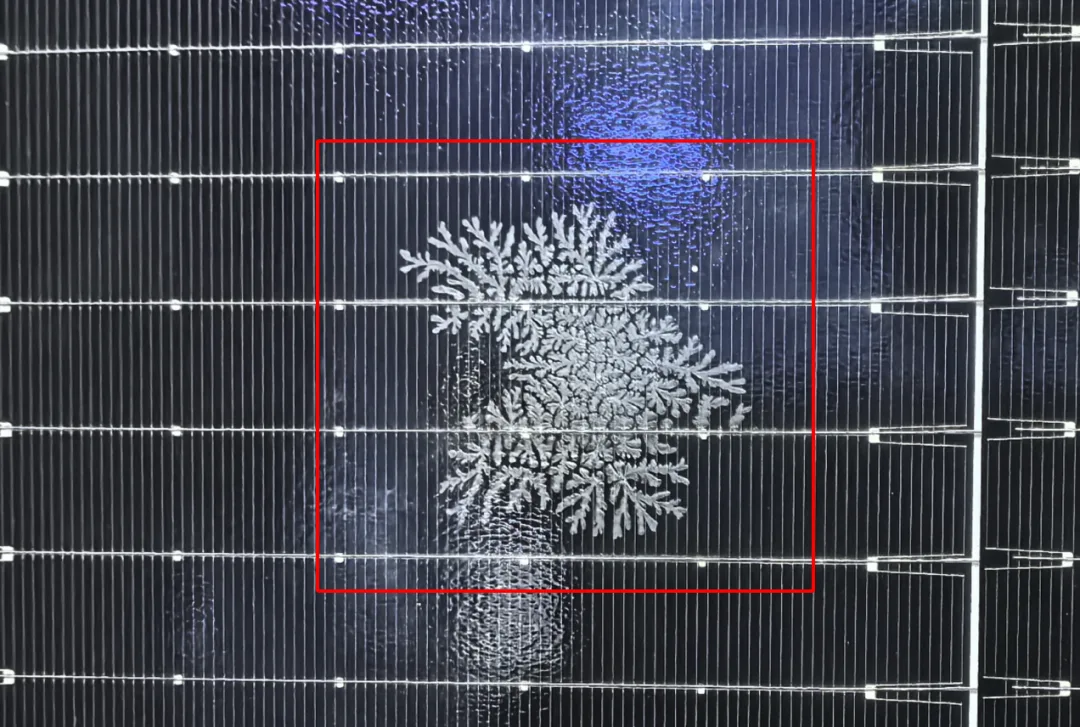
ربن اور فلوکس کے عوامل: یہ ایک آسانی سے نظر انداز ہونے والی بلبلے کی وجہ ہے۔ آکسیڈائزڈ ربن کی سطحیں، غیر یکساں کوٹنگ یا بقایا تیل سولڈرنگ کے بعد ربن اور فلم کے انٹرفیس پر خلا چھوڑ دیتے ہیں۔ زیادہ اسپرے شدہ فلوکس، یا سولڈرنگ کے بعد فلوکس کا مکمل طور پر بخارات بن کر خشک نہ ہونا، نامیاتی باقیات چھوڑ دیتا ہے جو لیمینیشن کی گرمی میں تیزی سے بخارات بن کر ربن کے دونوں طرف اور سیل کی گرڈ لائنوں کے ارد گرد پٹی یا نقطے دار بلبلے بناتا ہے۔ یہ ربن کے علاقے میں بلبلوں کی بنیادی وجہ ہے۔
سیل کے عوامل: ناقص صفائی والے سیلز پر ٹیکسچرنگ اور ڈفیوژن کے مراحل سے کیمیائی باقیات، دھول اور ذرات رہ سکتے ہیں۔ نمی والے ماحول میں رکھے گئے یا سطح پر کنڈینسیشن والے سیلز میں لیمینیشن کی گرمی میں نجاست گل کر اور نمی بخارات بن کر سیل کی سطح پر بکھرے ہوئے بلبلے بناتے ہیں۔ سیل کی مائیکرو کریکس یا سطح کا نقصان بھی مقامی بانڈنگ خلا چھوڑ دیتا ہے اور ہوا کو پھنسا دیتا ہے۔
آلات، عمل اور مواد سے ہٹ کر: آپریٹرز اور ماحول
آلات، عمل اور مواد کے علاوہ، انسانی آپریشن کی غلطیاں اور ورکشاپ کا ماحول بھی بلبلے کی خرابیاں پیدا کر سکتے ہیں۔
غیر معیاری انسانی عمل بے ترتیب، غیر معمولی بلبلے پیدا کرتا ہے؛ ایک ہی بیچ میں بکھرے ہوئے نقائص زیادہ تر انسانی عوامل سے آتے ہیں۔ لیپ اپ کے دوران، شیشے، فلم، سیلز اور رکھتے وقت غلط ترتیب backsheet ہاتھ سے، نیز فلم کی کھینچائی، جھریاں یا بے جگہ ہونا، مقامی طور پر پھنسی ہوا پیدا کرتا ہے۔ ننگے ہاتھوں سے مٹیریل کی سطحوں کو چھونے سے فنگر پرنٹس، پسینہ اور تیل رہ جاتا ہے جو بلند درجہ حرارت پر بخارات بن کر انٹرفیس بلبلے بن جاتے ہیں۔ معاون مٹیریل کی ناہموار بچھائی یا ربن کی ترتیب مقامی ابھار اور معلق حصے چھوڑتی ہے جو لیمینیشن کے بعد بانڈنگ خلا بن جاتے ہیں۔ وہ آپریٹرز جو مٹیریل کی پیشگی تیاری کی سختی سے پیروی نہیں کرتے — نم فلم یا غیر خشک ربن کو سیدھا پیداوار میں ڈالنا — بھی بلبلے پیدا کرتے ہیں۔
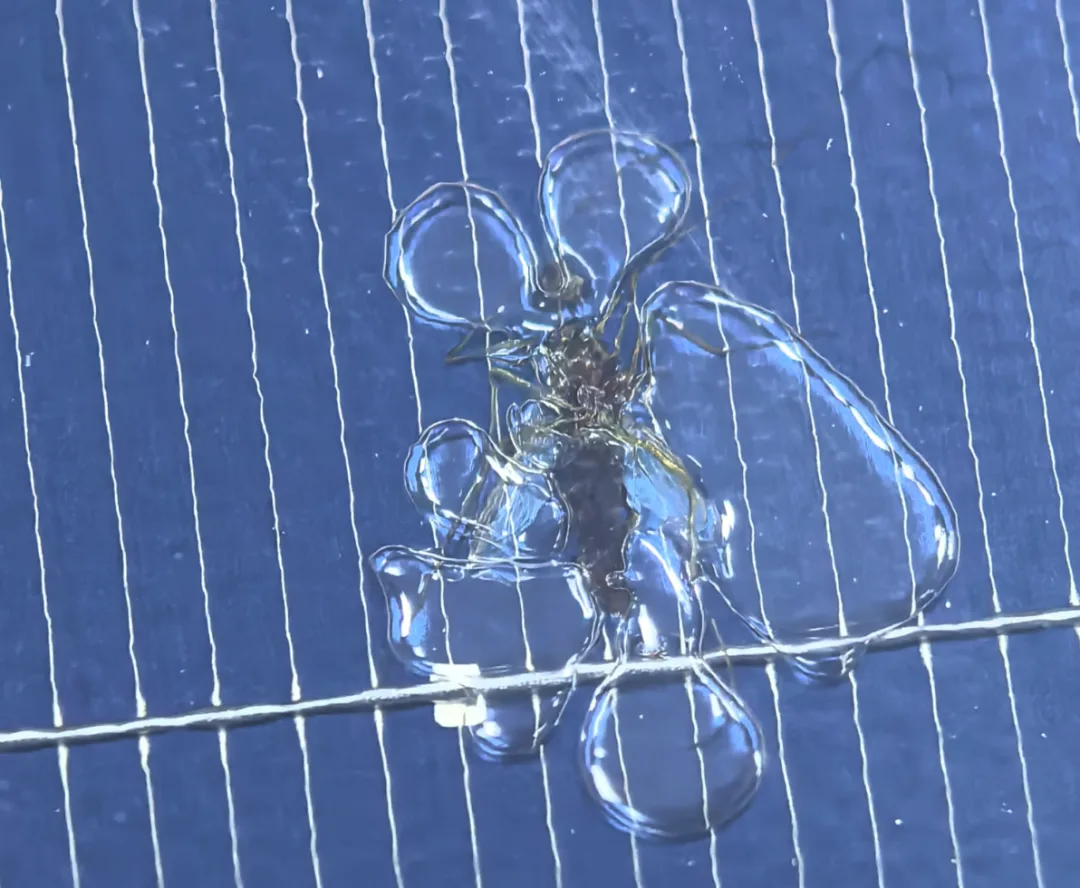
ورکشاپ کا بے قابو ماحول آسانی سے بیچ بلبلے کے مسائل پیدا کرتا ہے اور بڑے پیمانے پر پیداوار کے معیار کے اتار چڑھاؤ کا ایک اہم محرک ہے۔ ناقص صفائی جس میں ہوا میں بہت زیادہ دھول اور ذرات مواد پر جمع ہو کر ایک الگ تھلگ تہہ بناتے ہیں، فلم کی ناقص گیلی اور مائیکرو بلبلوں کا سبب بنتے ہیں۔ درجہ حرارت اور نمی کے کنٹرول کی ناکامی — زیادہ نمی کے ساتھ — تمام بے نقاب مواد کو تیزی سے نمی جذب کرنے پر مجبور کرتی ہے، جس سے گیس خارج ہونے والے بلبلوں کی شرح sharply بڑھ جاتی ہے۔ ہنگامہ خیز ہوا کا بہاؤ اور ایئر آؤٹ لیٹس کا سیدھا ورک ٹیبل پر blowing مواد کی سطح پر تیزی سے گاڑھا پن اور دھول کا سبب بنتا ہے، جبکہ درجہ حرارت کے بڑے اتار چڑھاؤ لیئ اپ کی درستگی اور فلم کی پیشگی تیاری کے استحکام کو نقصان پہنچاتے ہیں۔ اس کے علاوہ، کیڑے مکوڑوں کے نمونوں — کاکروچ، مچھر، مکھیاں — سے بلبلے بھی عام ہیں، جو ناقص 5S کی وجہ سے ہوتے ہیں۔
نقصان صرف ظاہری شکل سے آگے ہے: قابل اعتماد اور حفاظت بھی
لیمینیٹ بلبلے ماڈیول کی ظاہری شکل سے زیادہ متاثر کرتے ہیں — وہ قابل اعتماد اور حفاظت پر اثر ڈالتے ہیں۔
ظاہری شکل: براہ راست مسترد، کم پیداوار
بلبلے ماڈیول کی سطح کی ہموار، یکساں شکل کو توڑ دیتے ہیں اور ایک نظر آنے والا کاسمیٹک نقص بناتے ہیں۔ وہ پہلی معائنہ میں ایک بنیادی ناکامی آئٹم ہیں۔ پی وی ماڈیول معائنہ کے معیارات کے مطابق، جب بلبلوں کی تعداد، سائز یا پوزیشن تفصیلات سے تجاوز کر جائے، ماڈیول کو براہ راست کاسمیٹک مسترد قرار دیا جاتا ہے اور اسے بھیجا نہیں جا سکتا۔ اس کا مطلب سکریپ اور دوبارہ کام کا نقصان، اور کم لائن پیداوار اور کارکردگی ہے۔ بے ترتیب بلبلے سطح کی روشنی کی ترسیل کو بھی غیر مساوی بناتے ہیں، جس سے مصنوعات کی مستقل مزاجی اور مارکیٹ کی سمجھ کو نقصان پہنچتا ہے۔
کارکردگی: کم پیداوار، تیز بجلی کا نقصان
بلبلہ بنیادی طور پر تہوں کے درمیان ایک بند گہا ہے، جس میں بقایا ہوا، نمی یا خارج شدہ گیس ہوتی ہے، اور یہ ماڈیول کی اندرونی نظری ساخت کو تبدیل کرتا ہے۔ ایک طرف، بلبلے کا علاقہ روشنی کو refract، reflect اور scatter کرتا ہے، سیل کے مؤثر روشنی وصول کرنے والے علاقے کو کم کرتا ہے اور فوٹو الیکٹرک تبادلے کی کارکردگی کو کم کرتا ہے — ابتدائی بجلی کم آتی ہے۔ دوسری طرف، بلبلے کے علاقے میں encapsulant سیل، شیشے اور بیک شیٹ کے ساتھ مضبوطی سے بانڈ نہیں کر سکتا، اس لیے حرارت کی ترسیل sharply کم ہو جاتی ہے، آپریشن کے دوران مقامی حرارت جمع ہوتی ہے اور ہاٹ اسپاٹ کا خطرہ پیدا کرتی ہے۔ طویل مدتی چلنے میں، ہاٹ اسپاٹس سیلز کو جلاتے رہتے ہیں، مائیکرو کریکس اور تیز تنزلی کا سبب بنتے ہیں، اس لیے سالانہ بجلی کا نقصان معیاری قدر سے بہت زیادہ ہوتا ہے اور مؤثر پیداواری زندگی بہت کم ہو جاتی ہے۔
قابل اعتماد: encapsulation کی ناکامی اور حفاظتی خطرات
یہ لیمینیٹ بلبلوں سے سب سے بنیادی اور مہلک نقصان ہے۔ ماڈیولز سالوں تک باہر گرمی، سردی، بارش، برف، ہوا، ریت اور UV میں رہتے ہیں۔ دن رات اور موسمی درجہ حرارت کے اتار چڑھاؤ بلبلے کے اندر کی گیس کو بار بار پھیلاتے اور سکیڑتے ہیں، مسلسل انٹرلیئر انٹرفیس کو کھینچتے ہیں۔ طویل مدتی دباؤ میں، چھوٹے بلبلے آہستہ آہستہ بڑھتے اور ضم ہوتے ہیں، آخر کار فلم اور شیشے، سیلز اور بیک شیٹ کے درمیان delamination اور چھلکا پیدا کرتے ہیں۔ ایک بار delaminate ہونے کے بعد، ماڈیول کی مہر مکمل طور پر ناکام ہو جاتی ہے، اور نمی، نمی اور corrosive میڈیا مسلسل اندر آتے رہتے ہیں، جس سے ربن آکسیڈیشن، سیل سنکنرن، PID تنزلی، مولڈ اور سیاہ ہونا ہوتا ہے۔ شدید صورتوں میں یہ موصلیت میں کمی، رساؤ یا شارٹ سرکٹ کا سبب بنتا ہے — حفاظتی خرابیاں جو پلانٹ کی پیداوار کے استحکام کو نقصان پہنچاتی ہیں، O&M لاگت بڑھاتی ہیں، اور پلانٹ حفاظتی حادثے کا خطرہ لاتی ہیں، 25 سالہ سروس لائف کی ضمانت کو بری طرح کاٹتی ہیں۔
Ooitech کا نقطہ نظر
بلبلے شاذ و نادر ہی کسی ایک وجہ سے آتے ہیں، اور یہی وجہ ہے کہ انہیں "ایک encapsulant مسئلہ" سمجھنا فلم کے غلط بیچ کے پیچھے بھاگنے میں وقت ضائع کرتا ہے۔ ہماری فراہم کردہ لائنوں سے، نمونہ قائم رہتا ہے: بقایا بلبلے ویکیوم، پریشر اور layup کی طرف واپس جاتے ہیں، جبکہ outgassing بلبلے نمی اور flux کنٹرول کی طرف واپس جاتے ہیں — لہٰذا ایک مستحکم پر۔ recipe کے ساتھ منظم پیشگی تیاری اور 5S عام طور پر فلم بدلنے سے زیادہ مسائل حل کرتی ہے۔ اگر آپ دیکھنا چاہتے ہیں کہ مناسب degassing، holding pressure اور layup alignment حقیقی پیداواری لائن پر کیسے کام کرتے ہیں، تو ہمارے YouTube چینل پر walkthroughs www.youtube.com/ooitech دیکھنے کے قابل ہیں۔ پہلے عمل درست کریں، پھر فلم کو منصفانہ آزمائش ملے گی۔