سولر پینل کیسے بنتا ہے: ہر مرحلہ اور ہر جانچ
فہرست مضامین
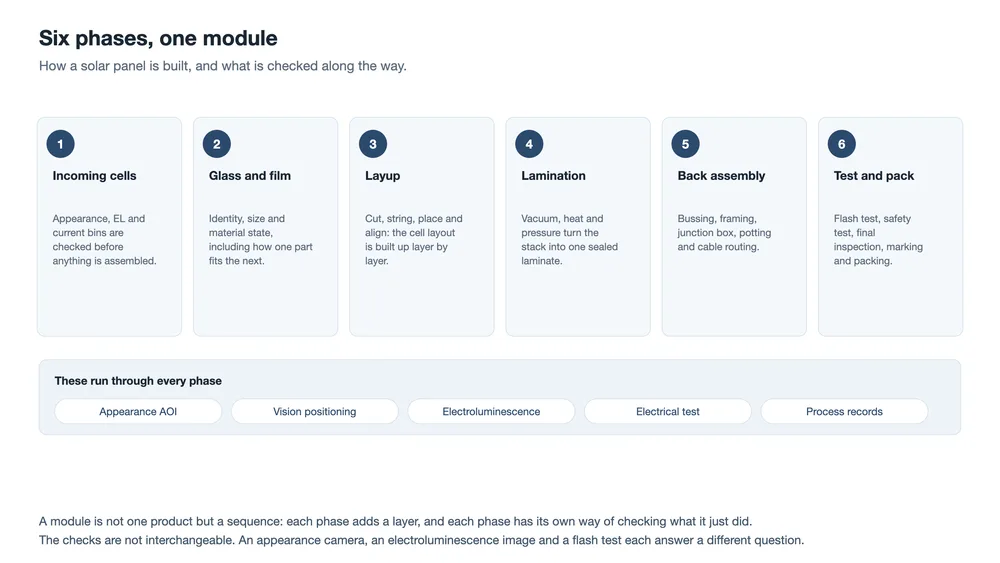
مختصر جواب: ایک سولر پینل چھ مراحل میں اسمبل ہوتا ہے: میٹیریل ان، سیل کی تیاری اور اسٹرنگنگ، لے اپ، لیمینیشن اور فریمنگ، الیکٹریکل اسمبلی، پھر ٹیسٹنگ اور پیکنگ۔ ہر مرحلے کی اپنی جانچ ہے، اور یہ جانچیں ایک دوسرے کی جگہ نہیں لے سکتیں۔ ایک ظاہری کیمرہ جگہ اور ظاہری نقائص پکڑتا ہے، الیکٹرو لومینیسینس دراڑیں اور غیر فعال حصے پکڑتی ہے، اور فلیش ٹیسٹ کل پاور بتاتا ہے بغیر یہ بتائے کہ کوئی نقصان کہاں سے آیا۔
ایک ماڈیول ایک ہی مصنوع لگتا ہے، لیکن یہ ایک درجن سے زیادہ میٹیریلز سے مراحل کی ایک ترتیب میں اسمبل ہوتا ہے جن میں سے ہر ایک اپنا نشان چھوڑتا ہے۔ دلچسپ بات مراحل کی فہرست نہیں۔ یہ ہے کہ ہر مرحلہ کچھ شامل بھی کرتا ہے اور کچھ نقصان بھی پہنچا سکتا ہے، اسی لیے جانچیں لائن کے آخر میں جمع کرنے کے بجائے پوری لائن میں پھیلی ہوتی ہیں۔
ان میں سے کئی نقائص لیمینیٹ مکمل ہونے کے بعد نظر نہیں آتے۔ سیل کے اندر ایک دراڑ، سولڈر جوائنٹ کے اوپر ایک بلبلہ اور فلم کے نیچے پھنسا ہوا ایک ذرہ، باہر سے سب ایک جیسے لگتے ہیں: کچھ نہیں۔ لیمینیشن کے بعد انہیں ڈھونڈنے کا واحد طریقہ ماڈیول کی تصویر لینا یا اسے ناپنا ہے، اور تب تک ان کے گرد قدر پہلے ہی شامل ہو چکی ہوتی ہے۔
یہ صفحہ آنے والے سیل سے پیک شدہ ماڈیول تک کے عمل کی پیروی کرتا ہے، اس بات پر توجہ کے ساتھ کہ ہر مرحلے پر کیا جانچا جاتا ہے اور ان جانچوں کی حدود کیا ہیں۔ دو اصول پوری طرح لاگو ہیں: تصاویر میں استعمال شدہ لے آؤٹ ایک مثال ہے، کوئی تفصیلات نہیں، اور حقیقی لائن پر معائنہ کا سامان مصنوع کے معیار اور گاہک کی ضروریات کے مطابق منتخب کیا جاتا ہے۔
ماڈیول اسمبلی کے چھ مراحل
لائن کو کئی طریقوں سے تقسیم کیا جا سکتا ہے۔ نیچے دی گئی تقسیم اس نقطے کی پیروی کرتی ہے جہاں ماڈیول ناقابلِ واپسی ہو جاتا ہے، کیونکہ یہی حد فیصلہ کرتی ہے کہ اس کے بعد کون سی جانچیں اب بھی ممکن ہیں۔
| مرحلہ | کیا ہوتا ہے | اس کے ساتھ جانے والی جانچ |
|---|---|---|
| 1. میٹیریل ان | سیل، شیشہ، فلم، ربن اور فریم آتے ہیں اور ان کی شناخت ہوتی ہے | شناخت، ظاہری حالت، میٹیریل کی حالت، الیکٹریکل ڈیٹا، اگلے پرزے سے مطابقت |
| 2. سیل کی تیاری | سیلز کی درجہ بندی اور چھانٹی ہوتی ہے، پھر انہیں آدھوں میں کاٹا جاتا ہے | الیکٹرو لومینیسینس اور کرنٹ بننگ، پھر کاٹنے کے بعد کنارے کی حالت |
| 3. اسٹرنگنگ اور لے اپ | سیلز پر ربن سولڈر کیا جاتا ہے اور شیشے پر لے آؤٹ بنایا جاتا ہے | وژن پوزیشننگ، اسٹرنگ کا معائنہ، لے اپ کے بعد ظاہری جانچ |
| 4. لیمینیشن | ویکیوم، حرارت اور دباؤ اسٹیک کو ایک مہر بند لیمینیٹ بنا دیتے ہیں | لیمینیشن سے پہلے کی جانچ، پھر اسی مقام پر لیمینیشن کے بعد کا جائزہ |
| 5. فریمنگ اور الیکٹریکل | کنارے کی تراش، فریم، جنکشن باکس، لیڈز، پاٹنگ اور کیبل | گلو کے راستے، بیڈ کے تسلسل، سیل اور کیور کا معائنہ |
| 6. ٹیسٹ اور پیک | ماڈیول کی پیمائش، حفاظتی جانچ، معائنہ اور پیکنگ ہوتی ہے | فلیش ٹیسٹ، انسولیشن اور وِد اسٹینڈ ٹیسٹ، کثیر الوجہ حتمی معائنہ |
دو چیزیں چھوں مراحل کو قطع کرتی ہیں۔ پہلی شناخت ہے: ہر یونٹ پہلے اسٹیشن سے ہی ایک شناخت رکھتا ہے، اور اس شناخت کی قدر مکمل طور پر اس بات میں ہے کہ اس کے ساتھ کیا منسلک کیا جاتا ہے۔ دوسری پوزیشننگ ہے: تقریباً ہر اسمبلی مرحلہ کسی ایسی خصوصیت کی نسبت کیا جاتا ہے جو ایک لمحہ پہلے ناپی گئی تھی، اس لیے جگہ کی درستگی پیمائش کی درستگی سے محدود ہوتی ہے۔
ماڈیول کس چیز سے بنا ہے
مراحل سے پہلے، اس چیز کے بارے میں واضح ہونا ضروری ہے جو بنائی جا رہی ہے۔ شیشہ-شیشہ ماڈیول پانچ تہوں کا اسٹیک ہے، اور ان میں سے صرف ایک بجلی پیدا کرنے کا کام کرتی ہے۔
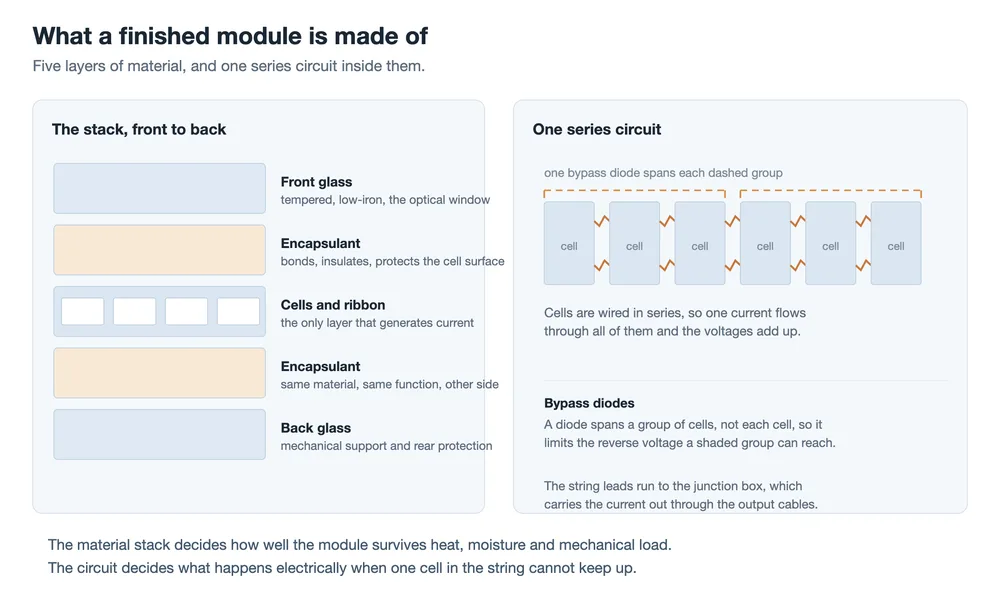
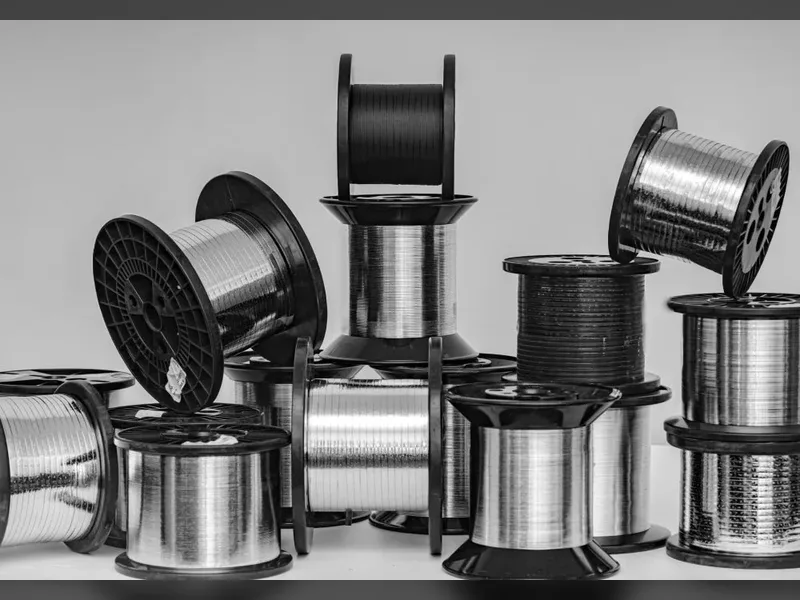
شیشہ بصری کھڑکی اور مکینیکل ڈھانچہ ہے۔ انکیپسولنٹ تہوں کو جوڑتا ہے، سرکٹ کو موصل کرتا ہے اور سیل کی سطح کی حفاظت کرتا ہے۔ سیل بجلی پیدا کرتے ہیں۔ دوسرا شیشہ اسٹیک کو بند کرتا ہے اور پچھلے حصے کی حفاظت کرتا ہے۔ ان میں سے کسی کا بھی الگ تھلگ جائزہ نہیں لیا جا سکتا: انکیپسولنٹ صرف اس چیز کی حفاظت کرتا ہے جہاں تک وہ پہنچتا ہے، جو اس بات کا نتیجہ ہے کہ لیمینیشن کے دوران وہ کیسے بہتا ہے، اور شیشہ سیل کی حفاظت صرف اس وقت کرتا ہے جب اس سے جوڑ دہائیوں کی حرارتی چکروں میں قائم رہے۔
اس اسٹیک کے اندر ایک سیریز سرکٹ ہے۔ سیلز سیریز میں جڑے ہوتے ہیں، اس لیے ایک کرنٹ ان سب میں بہتا ہے اور وولٹیجز جمع ہو جاتے ہیں۔ یہ ترتیب موثر ہے اور ایک مخصوص کمزوری پیدا کرتی ہے: اگر ایک سیل اپنا حصہ نہ اٹھا سکے تو باقی اسٹرنگ اس میں الٹی سمت کرنٹ زبردستی بھیجتی ہے۔ بائی پاس ڈایوڈز اس حد کو محدود کرتے ہیں کہ یہ الٹا وولٹیج کتنا بڑھ سکتا ہے، اور وہ انفرادی سیلز کے بجائے سیلز کے گروپس پر پھیلے ہوتے ہیں، جو ایک ڈیزائن کا فیصلہ ہے جس کے واضح نتائج ہیں کہ سایہ زدہ ماڈیول کیسا برتاؤ کرتا ہے۔
پہلا مرحلہ: میٹیریل ان، اور سیل درحقیقت کیا ہیں
ماڈیول اتنا ہی اچھا ہوتا ہے جتنا اچھا میٹیریل لائن میں داخل ہوتا ہے، اور آنے والا معائنہ وہ جگہ ہے جہاں تفصیلات ڈیلیوری سے ملتی ہیں۔ جو چیزیں جانچی جاتی ہیں وہ چند گروپوں میں آتی ہیں: میٹیریل کی شناخت بمقابلہ جو آرڈر کیا گیا، اس کی ظاہری حالت، وہ حالت جس میں وہ پہنچا، اس کے ساتھ آنے والا الیکٹریکل ڈیٹا، اور یہ کہ وہ ان پرزوں سے مطابقت رکھتا ہے جنہیں وہ چھوئے گا۔
سیل وہ معاملہ ہیں جہاں یہ سب سے زیادہ اہم ہے۔ سیلز کا ایک کارٹن برائے نام کارکردگی رکھتا ہے، لیکن اس کے اندر کے سیلز کرنٹ میں اور اس بات میں تھوڑا مختلف ہوتے ہیں کہ الیکٹرو لومینیسینس تصویر کیا دکھاتی ہے۔ دو حقائق صاف طور پر بیان کرنے کے قابل ہیں۔ پہلا، رنگ کی چھایا کارکردگی نہیں ہے: سیل کا رنگ اینٹی ریفلیکٹیو کوٹنگ کی موٹائی سے آتا ہے، اور گہرا سیل خود بخود بہتر نہیں ہوتا۔ دوسرا، سیلز کی درجہ بندی ناپے گئے کرنٹ اور ان کی الیکٹرو لومینیسینس ظاہری حالت پر ہوتی ہے، کیونکہ چھپی ہوئی دراڑ یا غیر فعال حصے والا سیل مکمل ماڈیول میں مختلف برتاؤ کرے گا۔
یہ درجہ بندی پوری لائن کے لیے مماثلت کا اصول بن جاتی ہے۔ ملتے جلتے کرنٹ والے سیل ایک ہی اسٹرنگ میں جاتے ہیں، کیونکہ ایک کرنٹ اٹھانے والی اسٹرنگ اپنے کمزور ترین سیل سے محدود ہوتی ہے۔ اس لیے چھانٹی کوئی گودام کی سرگرمی نہیں؛ یہ کوالٹی کنٹرول کا پہلا قدم ہے، اور اس کے بعد آنے والی ہر چیز کی ساکھ اسی پر منحصر ہے۔
مرحلہ دو اور تین: کٹائی، سٹرنگنگ، لی اپ
اب بہت سے ماڈیولز آدھے کٹے یا کثیر کٹے سیل استعمال کرتے ہیں۔ سیل پر لیزر سے ایک لکیر کے ساتھ نشان لگایا جاتا ہے، اسے الگ کیا جاتا ہے، اور ہر ٹکڑے کو سٹرنگ کرنے سے پہلے گھمایا جاتا ہے۔ فائدہ ہر نصف میں کرنٹ کے آدھا ہونے اور کرنٹ کے سفر کے راستے کے چھوٹا ہونے سے حاصل ہوتا ہے، لیکن یہ عمل ایک نئی سطح بھی پیدا کرتا ہے: سیل کا کٹا ہوا کنارہ، جس پر اصل سطح کی پاسیویشن موجود نہیں ہوتی۔
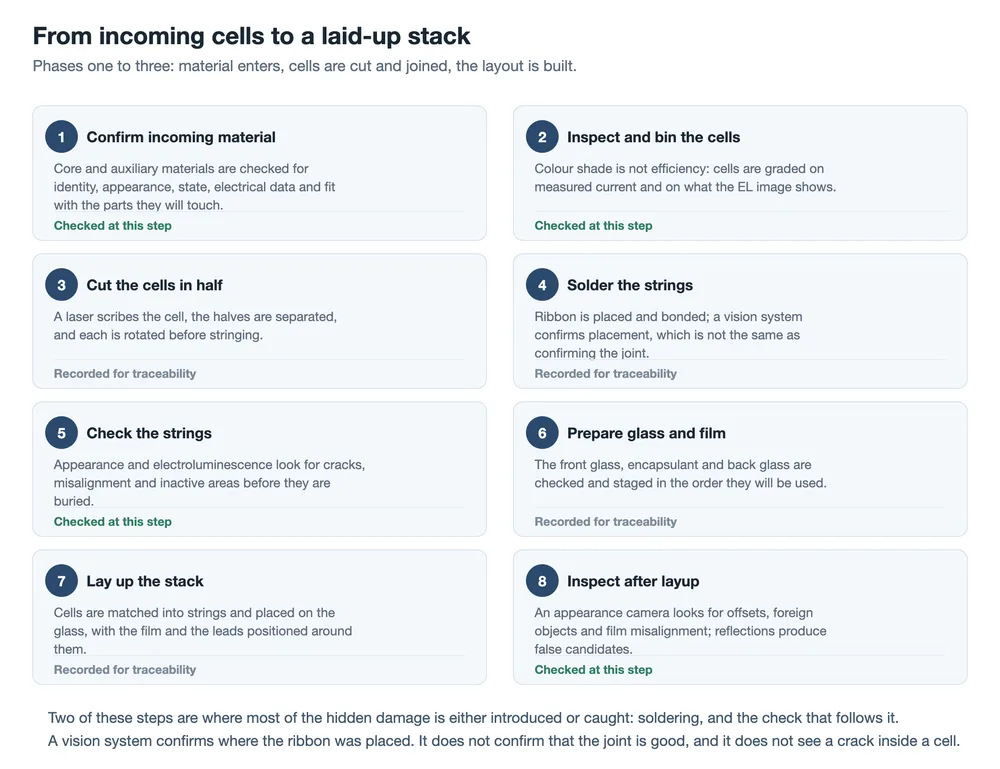
سٹرنگنگ وہ مرحلہ ہے جس پر سب سے زیادہ توجہ دی جاتی ہے، اور یہی وہ مرحلہ ہے جہاں قابلیت کو اکثر جانچ سے غلط سمجھ لیا جاتا ہے۔ ایک وژن سسٹم تصدیق کرتا ہے کہ ربن کہاں رکھا گیا۔ یہ تصدیق نہیں کرتا کہ اس کے نیچے جوڑ اچھا ہے، کیونکہ جوڑ بندھنے کے لمحے حرارت اور دباؤ سے بنتا ہے اور کیمرہ اوپر سے نتیجہ دیکھتا ہے۔ جگہ کی جانچ اور ویلڈ کی جانچ دو مختلف چیزیں ہیں، اسی لیے سٹرنگ کا سولڈرنگ کے بعد دوبارہ معائنہ کیا جاتا ہے بجائے یہ فرض کرنے کے کہ یہ درست ہے۔
اس کے بعد لی اپ تہہ بناتا ہے: سٹرنگز کو انکیپسولنٹ اور انٹرکنکشن ربن کے ساتھ سامنے کے شیشے پر رکھا جاتا ہے، اور پچھلی تہیں شامل کی جاتی ہیں۔ لی اپ کے بعد ہونے والی جانچ ظاہری معائنہ ہے، اور یہ جاننا ضروری ہے کہ یہ اصل میں کس چیز میں ماہر ہے۔ یہ آفسیٹ، غائب یا غلط جگہ پر اجزاء، فلم کی بے ترتیبی، غیر ملکی اشیاء اور دھبے تلاش کرتا ہے۔ یہ بے ضرر بصری اثر کو نقص سے الگ بتانے میں کم ماہر ہے، کیونکہ پالش شدہ شیشہ اور چمکدار فلم روشنی کو اس طرح منعکس کرتے ہیں جو نقص سے مشابہ ہو۔ جھوٹے امیدوار نتائج کا معمول کا حصہ ہیں، اور انہیں پیدا کرنے والے قواعد سسٹم کا وہ حصہ ہیں جنہیں ٹیون کیا جاتا ہے۔
مرحلہ چار: لیمینیشن، واپسی کا نقطہ نہیں
لیمینیشن سے پہلے تہہ کی ایک بار پھر جانچ کی جاتی ہے: غیر ملکی اشیاء، فلم کی پوزیشن، لیڈز کی روٹنگ اور کنارے پر مارجن۔ یہ آخری لمحہ ہے جب غلطی کو ہاتھ سے درست کیا جا سکتا ہے۔
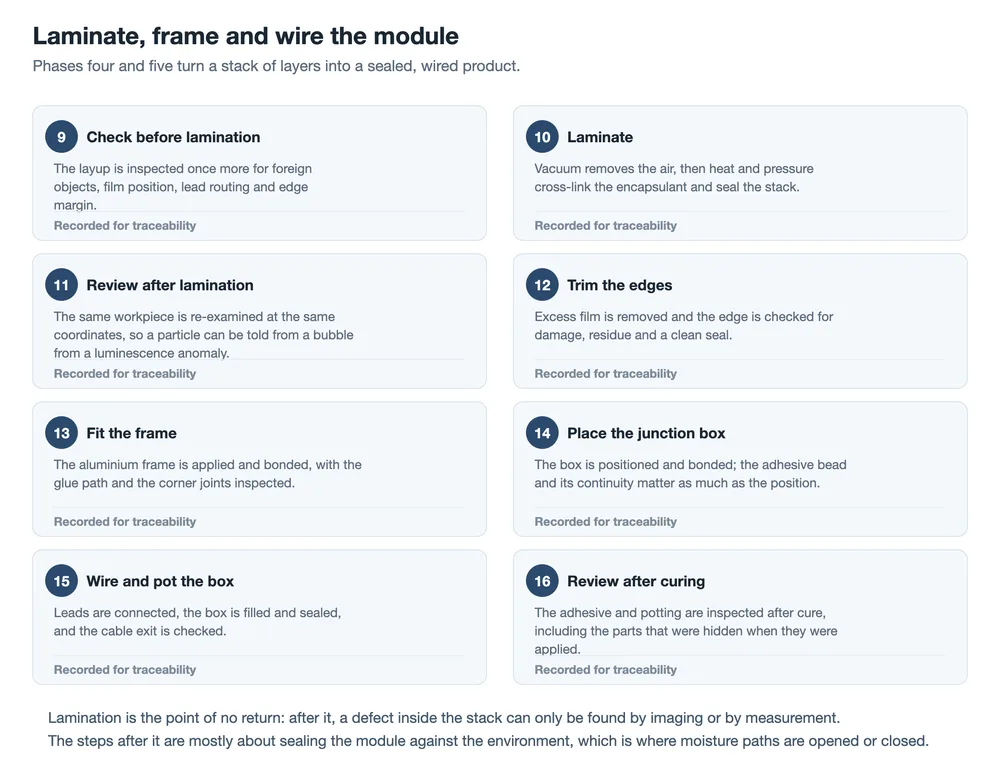
لیمینیشن دباؤ، درجہ حرارت اور ویکیوم کا عمل ہے۔ ویکیوم تہوں کے درمیان سے ہوا نکالتا ہے، اور حرارت اور دباؤ انکیپسولنٹ کو خلا میں بہنے اور پھر ٹھوس شکل میں کراس لنک ہونے پر مجبور کرتے ہیں۔ عمل کی حد غیر متناسب طور پر تنگ ہے: بہت کم بہاؤ بلبلے چھوڑتا ہے، اور بہت زیادہ بہاؤ انکیپسولنٹ کو کناروں پر دھکیلتا ہے اور سیلز کو ہلاتا ہے۔ اسے کنٹرول کرنے والے پیرامیٹرز وہی ہیں جو ٹریس ایبلٹی کے لیے ریکارڈ کیے جاتے ہیں، کیونکہ یہی وہ پیرامیٹرز ہیں جو ہفتوں بعد ملنے والے نقص کی وضاحت کرتے ہیں۔
لیمینیشن کے بعد کا جائزہ وہی ورک پیس اور وہی کوآرڈینیٹس استعمال کرتا ہے جو اس سے پہلے کی جانچوں میں استعمال ہوئے، اور یہی واحد وجہ ہے کہ ڈیٹا کارآمد ہے۔ ایک ہی جگہ کی دو تصاویر سے نقص کی درجہ بندی کی جا سکتی ہے۔ لیمینیشن سے پہلے موجود اور بعد میں غیر تبدیل شدہ خصوصیت پھنسا ہوا مواد ہے۔ صرف بعد میں ظاہر ہونے والی خصوصیت عام طور پر بلبلہ ہوتی ہے۔ الیکٹرو لومینیسینس سے نظر آنے والی بے ضابطگی کرنٹ کے بہاؤ کا اشارہ ہے، معیار کا فیصلہ نہیں۔
مرحلہ پانچ: فریمنگ اور برقی بیک اینڈ
تراشنا اضافی انکیپسولنٹ کو ہٹاتا ہے اور صاف کنارہ ظاہر کرتا ہے، جس کے بعد نقصان، باقیات اور مسلسل سیل کے لیے معائنہ کیا جاتا ہے۔ فریم لگایا اور بندھا جاتا ہے، اور یہاں معائنے کا ہدف گلو کا راستہ ہے: رکا ہوا موتی یا کونے پر ہوا سے بھرا جوڑ نمی کا راستہ اور مکینیکل کمزور نقطہ ہے۔
جنکشن باکس وہ جگہ ہے جہاں برقی اور حفاظتی افعال ملتے ہیں۔ اسے رکھا اور بندھا جاتا ہے، لیڈز اس سے جوڑے جاتے ہیں، باکس کو پاٹنگ مواد سے بھرا اور سیل کیا جاتا ہے، اور کیبل کے نکلنے کی جانچ کی جاتی ہے۔ چپکنے والا موتی اور اس کا تسلسل پوزیشن جتنا ہی اہم ہے: صحیح جگہ پر لیکن کمزور بندھا باکس پوزیشن کی جانچ پاس کرے گا اور میدان میں ناکام ہوگا۔ یہی منطق پاٹنگ پر لاگو ہوتی ہے، جس کا کچھ حصہ ڈالتے ہی چھپ جاتا ہے، اسی لیے جائزہ لگانے کے بجائے کیورنگ کے بعد ہوتا ہے۔
مرحلہ چھ: ماڈیول ایک مصنوعات بن جاتا ہے
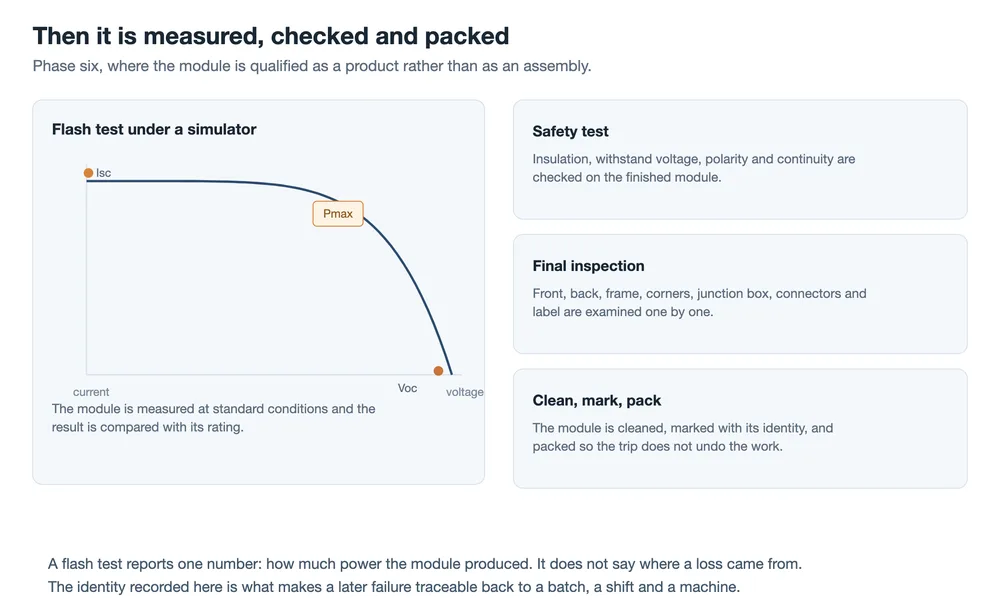
فلیش ٹیسٹ سولر سمیولیٹر کے تحت ماڈیول کی پیمائش کرتا ہے اور کرنٹ-وولٹیج وکر رپورٹ کرتا ہے: شارٹ سرکٹ کرنٹ، اوپن سرکٹ وولٹیج اور ان کے درمیان زیادہ سے زیادہ پاور پوائنٹ۔ ماڈیول کو معیاری حالات میں ناپا جاتا ہے اور اس کی ریٹنگ سے موازنہ کیا جاتا ہے، اور رواداری پیمائش کی خصوصیت کے بجائے تفصیلات کا حصہ ہے۔ ٹیسٹ ایک عدد پیدا کرتا ہے، اور یہ واضح کرنا ضروری ہے کہ اس عدد میں کیا شامل نہیں۔ یہ نہیں بتاتا کہ نقصان کہاں سے آیا۔ اپنی رواداری کی حد کے نچلے سرے پر موجود ماڈیول بالکل ایسا ہی دکھتا ہے جیسے قدرے کمزور سیلز سے بہترین طریقے سے اسمبل کیا گیا ماڈیول۔
حفاظتی ٹیسٹ مختلف سوالات کا احاطہ کرتا ہے: سرکٹ اور فریم کے درمیان انسولیشن ریزسٹنس، وِد اسٹینڈ وولٹیج، پولیرٹی، تسلسل اور جنکشن باکس اور اس کے ڈایوڈز کا فعال رویہ۔ یہ پاس یا فیل ہیں، جن کی حدیں قابلِ اطلاق مصنوعات کے معیار سے مقرر ہوتی ہیں۔ یہی وہ ٹیسٹ ہیں جو مواد کی کمزوری کے بجائے اسمبلی کی غلطی پکڑتے ہیں۔
حتمی معائنہ تیار ماڈیول کو ایک سے زیادہ اطراف سے جانچتا ہے۔ یہ سامنے کا حصہ سیلز اور لیمینیٹ کے لیے، پچھلا حصہ فلم اور لیڈز کے لیے، فریم اور اس کے کونے، جنکشن باکس اور کنیکٹرز، اور لیبل کا احاطہ کرتا ہے۔ لیبل کی جانچ میں یہ بھی شامل ہے کہ اس پر چھپی شناخت ریکارڈ سے میل کھاتی ہے یا نہیں۔ صفائی، نشان زدگی اور پیکنگ آخر میں آتی ہیں، اور یہ عمل کا حصہ ہیں نہ کہ بعد کی سوچ: نقل و حمل ان مراحل میں سے ایک ہے جہاں تیار ماڈیول کے خراب ہونے کا سب سے زیادہ امکان ہوتا ہے۔
معائنے کا ڈیٹا کہاں جاتا ہے
خودکار معائنے کو اکثر ایسے بیان کیا جاتا ہے جیسے یہ کوئی کیمرہ ہو جو ہاں یا ناں کہتا ہے۔ عملی طور پر یہ ایک زنجیر ہے، اور ہر کڑی الگ الگ ناکام ہو سکتی ہے۔
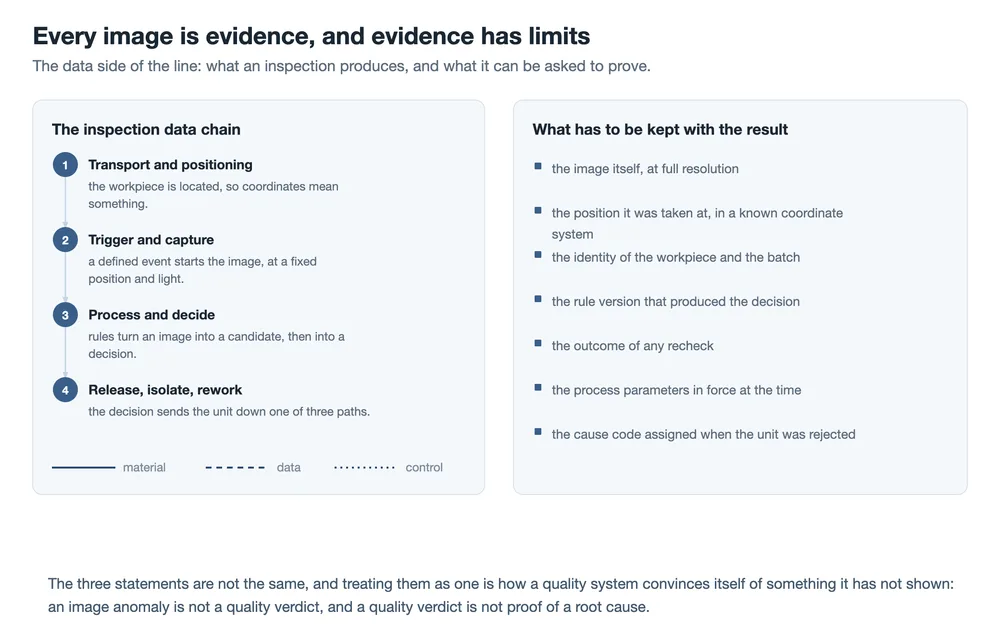
چین کا آغاز پوزیشننگ سے ہوتا ہے، کیونکہ کوئی بھی کوآرڈینیٹ بے معنی ہے جب تک ورک پیس کی جگہ متعین نہ ہو۔ یہ ایک متعین ٹرگر اور کنٹرول شدہ روشنی کے ساتھ جاری رہتا ہے، پھر امیج پروسیسنگ اور ایک قاعدے کے ساتھ جو کیمرے کی دیکھی ہوئی چیز کو امیدوار میں بدل دیتا ہے، اور آخر میں ایک فیصلے کے ساتھ جو یونٹ کو رہا کرتا ہے، الگ کرتا ہے یا واپس کرتا ہے۔ ایک بالکل درست کیمرہ جو چند ملی سیکنڈ پہلے ٹرگر ہو جائے، جھوٹے نقائص کی ایک ندی پیدا کرتا ہے، اور ہر چیز پکڑنے کے لیے مقرر کردہ قاعدہ جھوٹی مستردگیوں کی ندی پیدا کرتا ہے۔
ریکارڈز ہی وہ چیز ہیں جو بعد میں چین کو جوابدہ بناتے ہیں۔ پوزیشن کے بغیر ایک تصویر کا کسی چیز سے موازنہ نہیں کیا جا سکتا۔ ورک پیس کی شناخت کے بغیر پوزیشن کسی بیچ سے منسلک نہیں کی جا سکتی۔ اس قاعدے کے ورژن کے بغیر جو فیصلہ پیدا ہوا، اسے چھ ماہ بعد بیان نہیں کیا جا سکتا جب وہی نقص میدان میں ظاہر ہو۔ ان میں سے کوئی چیز غیر معمولی نہیں؛ یہ تصاویر جمع کرنے اور معیار کا نظام چلانے کے درمیان فرق ہے۔
ایک انتباہ نظام کی اپنی زبان میں بیان کرنا مناسب ہے۔ تصویر میں کوئی بے ضابطگی معیار کا فیصلہ نہیں ہے، اور معیار کا فیصلہ کسی بنیادی وجہ کا ثبوت نہیں ہے۔ الیکٹرولومینیسینس تصویر میں ایک تاریک حصہ آپ کو بتاتا ہے کہ اس علاقے میں کرنٹ توقع کے مطابق نہیں بہہ رہا۔ یہ نہیں بتاتا کہ وجہ دراڑ ہے، آلودہ سطح ہے یا ایسی ربن جو جڑی نہیں، اور پہلے بیان کو تیسرا سمجھنا ہی وہ طریقہ ہے جس سے معیار کا ریکارڈ گمراہ کن ہو جاتا ہے۔
جانچیں قابل تبادلہ نہیں ہیں
| جانچ | دیکھتی ہے | چھوڑ دیتی ہے |
|---|---|---|
| ظاہری AOI | جگہ، آفسیٹ، غائب پرزے، فلم کی بے ترتیبی، غیر ملکی اشیاء | فلم کے نیچے کی کوئی بھی چیز، اور یہ ایسے امیدوار پیدا کرتی ہے جو نقص نہیں ہیں |
| ویژن پوزیشننگ | آپریشن سے پہلے کوئی پرزہ اپنی جگہ پر ہے یا نہیں | آپریشن خود کامیاب ہوا یا نہیں |
| الیکٹرو لومینیسینس | دراڑیں، غیر فعال حصے، کچھ رابطہ اور باہمی رابطے کے نقائص | یہ آؤٹ پٹ کی پیمائش نہیں کرتا، اور تاریک حصہ ایک اشارہ ہے، تشخیص نہیں |
| فلیش ٹیسٹ | معیاری حالات میں کل آؤٹ پٹ | نقصان کہاں سے آیا، اور رواداری کے اندر چھوٹے نقصانات |
| حفاظتی ٹیسٹ | موصلیت، برداشت، قطبیت، تسلسل، ڈایوڈ کا فعل | کارکردگی کے بارے میں کچھ نہیں، اور پوشیدہ نقائص کے بارے میں کچھ نہیں |
عملی نتیجہ یہ ہے کہ کسی لائن کو ایک معائنے سے بیان نہیں کیا جا سکتا۔ کسی بھی اسٹیشن سے پوچھا جانے والا سوال یہ نہیں کہ اس میں کیمرہ ہے یا نہیں بلکہ یہ کہ وہ کیمرہ کیا فیصلہ کر سکتا ہے، اور سرحدی کیسز بعد میں کہاں جاتے ہیں۔
نقص کہاں متعارف ہوتا ہے، اور اسے پکڑنے کا پہلا موقع
| خرابی | متعارف ہوتا ہے | پکڑنے کا پہلا حقیقی موقع |
|---|---|---|
| سیل میں مائیکرو کریک | آنے والا مواد، ہینڈلنگ، کٹائی، یا سولڈرنگ کا دباؤ | الیکٹرولومینیسینس، اس سے پہلے کہ سیل اسٹیک میں دب جائے |
| کمزور سولڈر جوڑ | اسٹرنگنگ | سٹرنگ معائنہ، یا بعد میں بوجھ تلے حرارت اور سروس میں ہاٹ اسپاٹ کے طور پر |
| بلبلہ یا خلا | لی اپ یا لیمینیشن | لیمینیشن کے بعد اسی کوآرڈینیٹ پر ظاہری جائزہ |
| بے جگہ سیل یا سٹرنگ | لی اپ | لی اپ کے بعد ظاہری معائنہ، اس سے پہلے کہ لیمینیشن اسے مستقل کر دے |
| نامکمل چپکنے والی موتی | فریمنگ یا جنکشن باکس بانڈنگ | خود موتی کا معائنہ، اس سے پہلے کہ پرزہ اس پر بند ہو |
درمیانی کالم کو اسٹیشنوں کی فہرست اور دائیں کالم کو آخری تاریخوں کی فہرست سمجھیں۔ ہر نقص کا ایک نقطہ ہے جس کے بعد اسے سستے طور پر درست نہیں کیا جا سکتا، اور ان میں سے زیادہ تر نقطے لیمینیشن سے پہلے ہیں۔
اس کا لائن کے لیے کیا مطلب ہے
ترتیب سے دو نتائج نکلتے ہیں۔ پہلا یہ کہ نقص کی لاگت لیمینیشن پر تیزی سے بڑھتی ہے، اس لیے سب سے اہم جانچیں وہ ہیں جو اس کے فوراً پہلے ہیں۔ دوسرا یہ کہ لائن کا آؤٹ پٹ اس کی سب سے کمزور جانچ سے محدود ہوتا ہے، بہترین سے نہیں۔ لائن کے آخر میں فلیش ٹیسٹ ایسا ماڈیول پکڑ لے گا جس میں طاقت کم ہے۔ یہ کسی کو نہیں بتائے گا کہ کون سا اسٹیشن ایڈجسٹ کرنا ہے۔
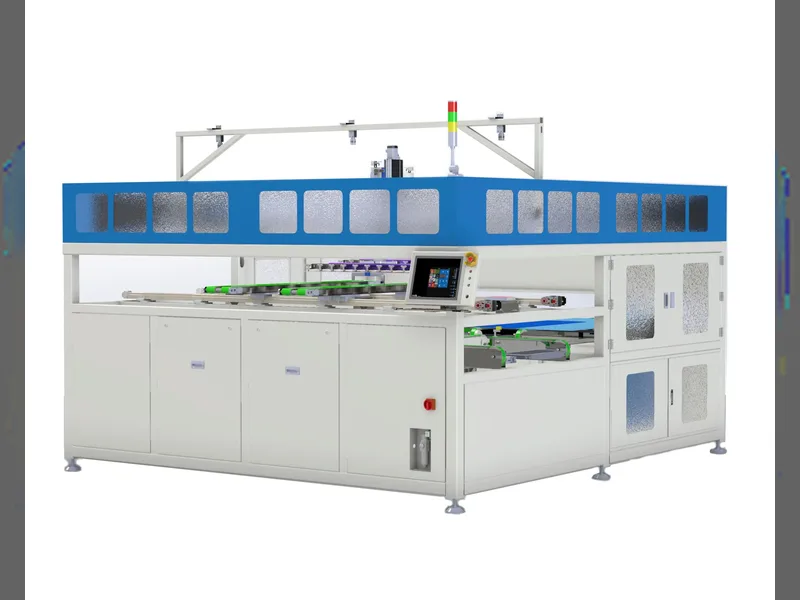
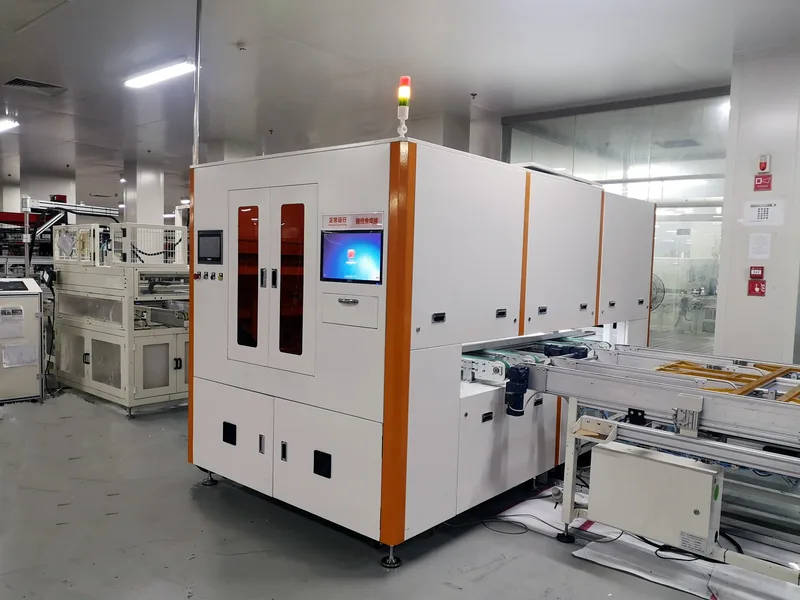
یہ اسٹیشن ترتیب اور لائن لے آؤٹ وہ سطح ہے جہاں یہ فیصلہ ہوتا ہے، کیونکہ ترتیب میں جانچ کی پوزیشن طے کرتی ہے کہ وہ اب بھی کس چیز پر اثر ڈال سکتی ہے۔ سٹرنگرز اور بسنگ اسٹیشن وہ جگہ ہیں جہاں مکینیکل خطرہ مرکوز ہے، اور بسنگ مشین آخری اسٹیشن ہے جہاں لیمینیٹ بند ہونے سے پہلے سیل کو مکینیکل طور پر لوڈ کیا جا سکتا ہے۔
برقی پہلو کے لیے، جنکشن باکس سولڈرنگ اسٹیشن اور جنکشن باکس اسمبلی لائن طے کرتے ہیں کہ ماڈیول فیکٹری سے کیسے نکلتا ہے، اور ان لائن اور آف لائن الیکٹرولومینیسینس کے درمیان انتخاب طے کرتا ہے کہ دراڑ کتنی جلدی دیکھی جا سکتی ہے۔ یہ جانچیں جن ناکامی کے طریقوں کو روکنے کی کوشش کر رہی ہیں، وہ ہاٹ اسپاٹس، مائیکرو کریکس اور PID.
عمومی سوالات
پر ایک ساتھی صفحے کا موضوع ہیں
ماڈیول اسمبلی میں کتنے مراحل ہوتے ہیں؟
یہ اس پر منحصر ہے کہ لائن کو کتنی باریک تقسیم کیا گیا ہے، اور کوئی معیاری تعداد نہیں۔ موٹی تفصیل میں چھ مراحل ہیں؛ جدید لائن کی اسٹیشن بہ اسٹیشن تفصیل میں کٹائی، سٹرنگ معائنہ، کنارہ تراشنا، چپکنے والی کیوریئنگ اور انفرادی ٹیسٹ الگ شمار کرنے پر بیس سے زیادہ آپریشنز گن سکتی ہے۔ مفید سوال مراحل کی تعداد نہیں بلکہ یہ ہے کہ ناقابل واپسی مراحل کہاں ہیں۔
سیل آدھے یا تہائی میں کیوں کاٹے جاتے ہیں؟
کٹائی ہر ٹکڑے کا کرنٹ کم کرتی ہے، اور مزاحمتی نقصان کرنٹ کے مربع پر منحصر ہے، اس لیے کرنٹ آدھا کرنے سے انٹرکنکشن میں نقصان چوتھائی رہ جاتا ہے۔ یہ سیل کے اندر کرنٹ کے سفر کا فاصلہ بھی کم کرتی ہے۔ تجارت یہ ہے کہ کٹائی ایک نیا، غیر پسیویٹ شدہ کنارہ بناتی ہے اور ہینڈلنگ کے مراحل بڑھاتی ہے، اسی لیے کٹے کنارے اور کٹائی کا عمل اپنے طور پر موضوع بن گئے ہیں۔
کیا ظاہری معائنہ معیار کی ضمانت کے لیے کافی ہے؟
نہیں۔ ظاہری نظام جگہ، ظاہری شکل اور غیر ملکی اشیاء میں مضبوط ہے، اور فلم کے نیچے یا سیل کے اندر چھپی کسی بھی چیز سے اندھا ہے۔ یہ وہ جانچ بھی ہے جو سب سے زیادہ جھوٹے امیدوار پیدا کرتی ہے، کیونکہ انعکاس اور بے ضرر نشانات نقص جیسے لگتے ہیں۔ اسے بہتر ہے کہ تکمیلی جانچوں کے مجموعے کی ایک تہہ سمجھا جائے۔
کیونکہ موازنہ ہی معلومات فراہم کرتا ہے۔ دونوں تصاویر میں موجود نشان وہ مواد ہے جو پہلے سے موجود تھا؛ جو خصوصیت صرف دوسری تصویر میں ظاہر ہوتی ہے وہ لیمینیشن کے عمل نے پیدا کی ہے۔ پہلی تصویر کے بغیر، دوسری تصویر ان دونوں میں تمیز نہیں کر سکتی، اور نقص کی درجہ بندی رائے کا معاملہ بن جاتی ہے۔
فلیش ٹیسٹ دراصل کیا ثابت کرتا ہے؟
کہ ماڈیول ٹیسٹ کے حالات میں اپنی درج شدہ طاقت فراہم کرتا ہے۔ یہ تیار شدہ مصنوعات کی پیمائش ہے اور وہ بنیاد ہے جس پر ماڈیول فروخت ہوتے ہیں، لیکن یہ ماڈیول کے ہر نقصان کو ایک ہی عدد میں سمو دیتا ہے۔ ایک ہی فلیش نتیجے والے دو ماڈیولز کے اندرونی نقائص بالکل مختلف ہو سکتے ہیں۔
اس میں سے کتنا حصہ خودکار ہے؟
جدید لائن پر رکھائی، ظاہری معائنہ، لیمینیشن اور جانچ زیادہ تر خودکار ہیں، اور دستی کام ہینڈلنگ، لوڈنگ اور ان بصری جانچوں تک محدود ہے جن کے لیے کسی شخص کی فیصلہ سازی ضروری ہے۔ عمومی رجحان یہ ہے کہ معائنے کا زیادہ حصہ خودکار ہو رہا ہے، اور آپریٹر کا کردار زیادہ تر امیدواروں کے جائزے اور ان یونٹس کی درجہ بندی کی طرف منتقل ہو رہا ہے جنہیں نظام الگ کرتا ہے۔
حتمی خیالات
ماڈیول اسمبلی اضافوں کا ایک سلسلہ ہے، جن میں سے ہر ایک کچھ گھٹا بھی سکتا ہے۔ مواد کی تہہ طے کرتی ہے کہ تیار شدہ مصنوعات اپنے ماحول میں کتنی اچھی طرح قائم رہتی ہے، اور عمل کا سلسلہ طے کرتا ہے کہ ان تہوں میں سے کتنی ابتدا میں ہی درست طریقے سے جوڑی گئی ہیں۔ درمیان کی جانچیں ان دونوں کو جڑا رکھتی ہیں: یہی واحد ثبوت ہیں کہ عمل نے وہ کیا جو اسے کرنا تھا، اور یہ صرف اتنی ہی کارآمد ہیں جتنا ان کے ساتھ رکھا گیا ریکارڈ۔
یہی دلیل ہے کہ معائنے کو آخر میں فلٹر کی بجائے عمل کا حصہ سمجھا جائے۔ فلیش ٹیسٹ میں ناکام ہونے والا ماڈیول ایک مسئلے والی تیار شدہ مصنوعات ہے۔ بننگ کے وقت الیکٹرولومینیسینس جانچ میں ناکام ہونے والا سیل مواد کا ایسا ٹکڑا ہے جسے اب بھی چھانٹا، بھیجا یا واپس کیا جا سکتا ہے، اور ان دو صورتوں کے درمیان لاگت کا فرق ہی زیادہ تر اس بات کی وجہ ہے کہ جانچیں اس طرح تقسیم کی گئی ہیں۔
سولر پینل بنانے والی مشین کے اسٹیشن اور لائن لے آؤٹ
ہاٹ اسپاٹس، مائیکرو کریکس اور PID: ماڈیول کی تین سست ناکامیاں
سولر پینلز کے لیے EL ٹیسٹنگ: ان لائن بمقابلہ آف لائن
ماڈیول معائنے کے لیے پورٹیبل HD EL ٹیسٹر
ٹیبر اور اسٹرنگر مشین: یہ کیسے کام کرتی ہے اور انتخاب کیسے کریں
PV ماڈیول کی بھروسے کے ٹیسٹ اور ہر ایک کیا توڑتا ہے
TOPCon چار کٹ سیلز: سیل کو چار حصوں میں کاٹنے سے کیا بدلتا ہے
خودکار سولر پینل جنکشن باکس اسمبلنگ لائن
متعلقہ: PV DC کیبل کی اقسام: H1Z2Z2-K، IEC 62930 اور PV1-F. DC لیڈ لیمینیشن کے بعد لگائی جاتی ہے، لیکن اس کی قسم بہت پہلے طے ہو جاتی ہے۔
ڈیٹا نوٹ: یہ صفحہ ماڈیول اسمبلی کے سلسلے کو تفصیلات کی بجائے ایک عمل کے طور پر بیان کرتا ہے۔ تصاویر میں دکھایا گیا لے آؤٹ، آدھے کٹے سیلز والا شیشہ-شیشہ ماڈیول، ایک عام ترتیب ہے نہ کہ لازمی شرط۔ ہر معائنے کے لیے استعمال ہونے والا سامان، معائنے کی حدیں اور ٹیسٹ کے حالات سب قابلِ اطلاق مصنوعات کے معیار اور گاہک کی ضروریات کے مطابق ہوتے ہیں، اور لیمینیشن کے پیرامیٹرز مواد کے لحاظ سے مخصوص ہوتے ہیں۔ متن میں جن ٹیسٹوں کا حوالہ دیا گیا ہے وہ سولر سیمولیٹر کے تحت فلیش ٹیسٹ اور انسولیشن و وتھ اسٹینڈ ٹیسٹ ہیں جو ماڈیول کی قابلیت کا حصہ ہیں۔
متعلقہ: MC4 یا MC4-مطابق: کنیکٹر کے نام کا مطلب کیا ہے وہ جزو ہے جو ماڈیول کے لائن سے نکلنے کے بعد ہاتھ سے جوڑا جاتا ہے۔