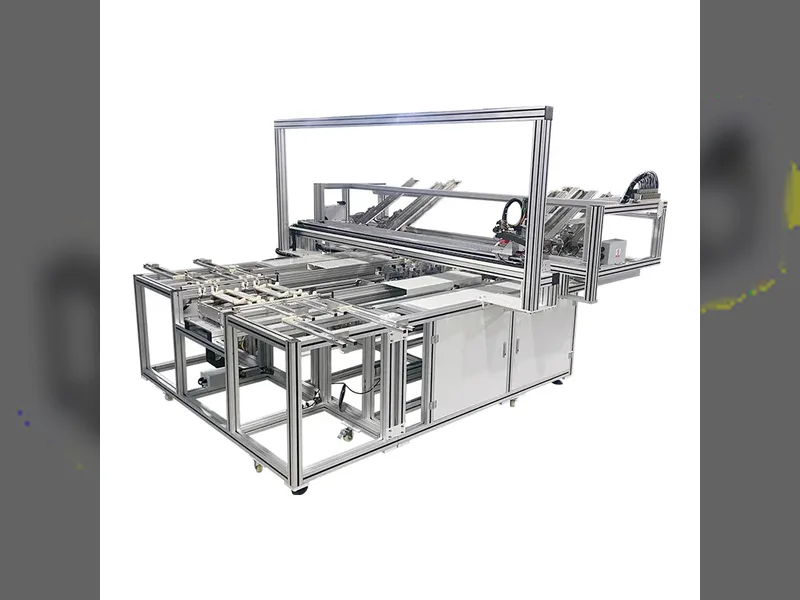
سیل سے ماڈیول تک: مینوفیکچرنگ کا عمل
فہرست مضامین
مختصر جواب: سیل سے ماڈیول کی طرف منتقل ہونا وہ مقام ہے جہاں بیک-کانٹیکٹ ٹیکنالوجی صرف مصنوعات کے بجائے مینوفیکچرنگ کے عمل کو نئے سرے سے تشکیل دیتی ہے۔ صنعت اس وقت ایک ایسی منتقلی کے درمیان ہے جس میں بیک وقت دو چیزیں رونما ہوتی ہیں: سیل کی کارکردگی کی پٹیاں اوپر کی طرف بڑھتی ہیں، جن میں تقریباً 25.5%، 26.0%، 26.5%، 27.0% اور 27.1% کے اعداد و شمار متواتر نسلوں کی نمائندگی کرتے ہیں، اور عقبی رابطے کا فن تعمیر ایک مقررہ ڈیزائن کے بجائے مینوفیکچرنگ کا متغیر بن جاتا ہے۔ ایک ماڈیول لائن کے لیے، اس کا مطلب یہ ہے کہ اسٹرنگنگ اور بسنگ اسٹیشن زیادہ خطرہ اٹھاتے ہیں، کیونکہ عقبی پیٹرن زیادہ گھنا ہے اور جوڑوں کا معائنہ کرنا زیادہ مشکل ہے۔ لیمینیشن اور فریمنگ کے مراحل کم تبدیل ہوتے ہیں، لیکن انکیپسولنٹ کے لیے پروسیس ونڈو اور پتلی سیل کے لیے ہینڈلنگ کی ضروریات دونوں مزید سخت ہو جاتی ہیں۔ لہٰذا لائن کی منصوبہ بندی کا آغاز اُس سیل روٹ سے کرنا ہوگا جو آپ چلانے کا ارادہ رکھتے ہیں۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
تعارف: بیک کانٹیکٹ ٹیکنالوجی سولر انڈسٹری کو کیوں بدل رہی ہے
پی وی انڈسٹری ایک حقیقی ٹیکنالوجی تبدیلی کے عین درمیان ہے۔ PERC برسوں تک چھایا رہا، TOPCon تیزی سے ابھرا، اور اب ایک تیسری آرکیٹیکچر مینوفیکچررز اور پروجیکٹ ڈویلپرز دونوں کی سنجیدہ توجہ حاصل کر رہی ہے: بیک کانٹیکٹ (BC) سیل ٹیکنالوجی۔
روایتی فرنٹ-کانٹیکٹ سیلز سورج کی روشنی کا ایک حصہ ضائع کرتے ہیں کیونکہ دھاتی گرڈ لائنیں براہ راست دھوپ والی سائیڈ پر ہوتی ہیں۔ BC سیلز ہر برقی کانٹیکٹ کو پچھلی طرف منتقل کر دیتے ہیں۔ سامنے کا حصہ مکمل طور پر صاف رہتا ہے۔ اس کا مطلب ہے زیادہ شارٹ-سرکٹ کرنٹ، زیادہ خوبصورت شکل، اور ماڈیول کی کارکردگی جو اب مرکزی دھارے کا براہ راست مقابلہ کرتی ہے۔
یہاں وہ بات ہے جو BC کو لائن چلانے والے ہر فرد کے لیے دلچسپ بناتی ہے: تیار BC سیل سے مکمل اسمبل شدہ BC ماڈیول تک پہنچنا وہی کام نہیں ہے جو انڈسٹری نے کئی دہائیوں سے کیا ہے۔ نہ سامنے بس بارز، نہ سامنے فنگرز۔ یہ ایک حقیقت ہی بدل دیتی ہے کہ سیلز کیسے جوڑے جاتے ہیں، سٹرنگز کیسے بنتی ہیں، ربن کیسے ڈیزائن ہوتے ہیں، اور آپ اپنی لیمینیشن ریسیپی کیسے ترتیب دیتے ہیں۔
یہ بلاگ BC سیل سے BC ماڈیول تک کے پورے عمل کا مرحلہ وار جائزہ لیتا ہے، اس میں شامل آلات اور ان عمل کے خطرات کے ساتھ جن پر آپ کو نظر رکھنی چاہیے۔
1. BC سیل کو سمجھنا: ایک مختصر تعارف
1.1 بیک کانٹیکٹ سیل کیا ہے؟
ایک بیک کانٹیکٹ (BC) سیل، جسے کبھی کبھی انٹرڈیجیٹیٹڈ بیک کانٹیکٹ (IBC) یا صرف آل-بیک-کانٹیکٹ کہا جاتا ہے، ایمٹر اور بیس دونوں کانٹیکٹس کو ویفر کے پچھلے حصے پر انٹرڈیجیٹیٹڈ پیٹرن میں رکھتا ہے۔ سامنے کا حصہ ننگا سلیکون ہے، جو بیک وقت تین چیزیں ختم کر دیتا ہے:
شیڈنگ نقصانات، عام طور پر روایتی سیلز پر سیل کے رقبے کا 3-5%
فرنٹ-گرڈ ڈیزائن کے توازن سے جڑے مزاحمتی نقصانات
نظر آنے والی گرڈ لائنیں، جو شکل و صورت کے لیے بہت اہم ہیں
2024-2025 میں نمایاں BC اقسام:
| ٹیکنالوجی | اہم ڈویلپر | سیل کی کارکردگی (لیب) | سیل کی کارکردگی (بڑے پیمانے پر پیداوار) |
|---|---|---|---|
| HPBC (ہائی-پرفارمنس BC) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (آل بیک کانٹیکٹ) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (TOPCon-بیسڈ BC) | متعدد چینی مینوفیکچررز | ~27.1% | 25.0-25.8% |
| HBC (HJT-بیسڈ BC) | CSEM، Maxeon، Risen | ~27.1% | 24.5-25.5% |
| کلاسک IBC | Maxeon (سابقہ SunPower) | ~26.0% | 24.5-25.0% |
سمت واضح ہے: BC ایک خاص پریمیم پروڈکٹ سے مرکزی دھارے کے مقابلے دار کی طرف بڑھ رہا ہے، جسے چینی بنانے والے 2024-2025 میں زور و شور سے آگے بڑھا رہے ہیں۔
1.2 اہم فرق: کانٹیکٹ جیومیٹری
PERC یا TOPCon سیل پر، سامنے کے بس بارز (جدید سیلز پر 9-16) اور فنگرز کو جتنا ممکن ہو پتلا رکھا جاتا ہے جبکہ پھر بھی کرنٹ جمع کرتے ہیں۔ آپ سولڈر ربن براہ راست ان بس بارز پر۔ سادہ۔
BC سیل پر پچھلا حصہ n-ٹائپ اور p-ٹائپ کانٹیکٹس کی متبادل پٹیوں کو متوازی، انٹرڈیجیٹیٹڈ پیٹرن میں رکھتا ہے۔ ان پٹیوں کی چوڑائی، پچ اور فاصلہ ہر بنانے والے کے لیے مختلف ہے، اور وہ ملکیتی ہیں۔ وہ یہ بھی طے کرتی ہیں کہ سیل کو ماڈیول کے اندر بالکل کیسے باہم جوڑا جا سکتا ہے۔
2. BC ماڈیول مینوفیکچرنگ کا عمل: مرحلہ وار
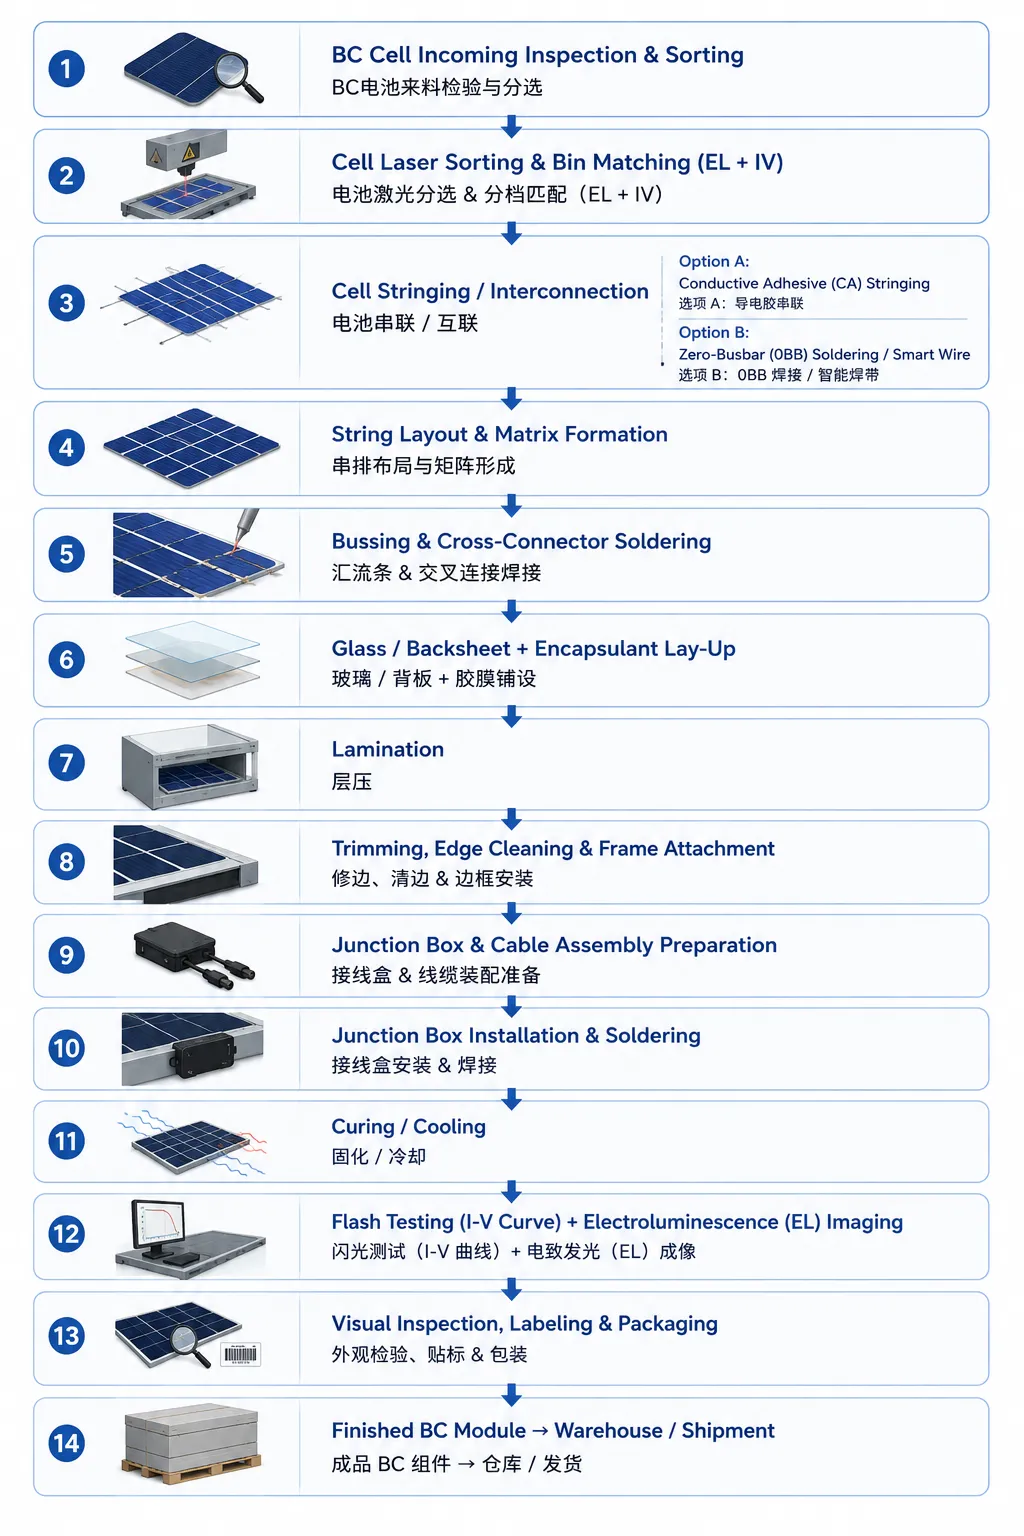
BC ماڈیول لائن روایتی لائن کے ساتھ بہت سارا سامان مشترک رکھتی ہے، جیسے لیمینیٹرز، سٹرنگرز اور فریمنگ سٹیشنز۔ لیکن باہمی رابطے اور سٹرنگ بنانے کے مراحل واقعی مختلف ہیں۔ مکمل بہاؤ یہ ہے:
اب آئیے ہر مرحلے کو باری باری دیکھیں۔
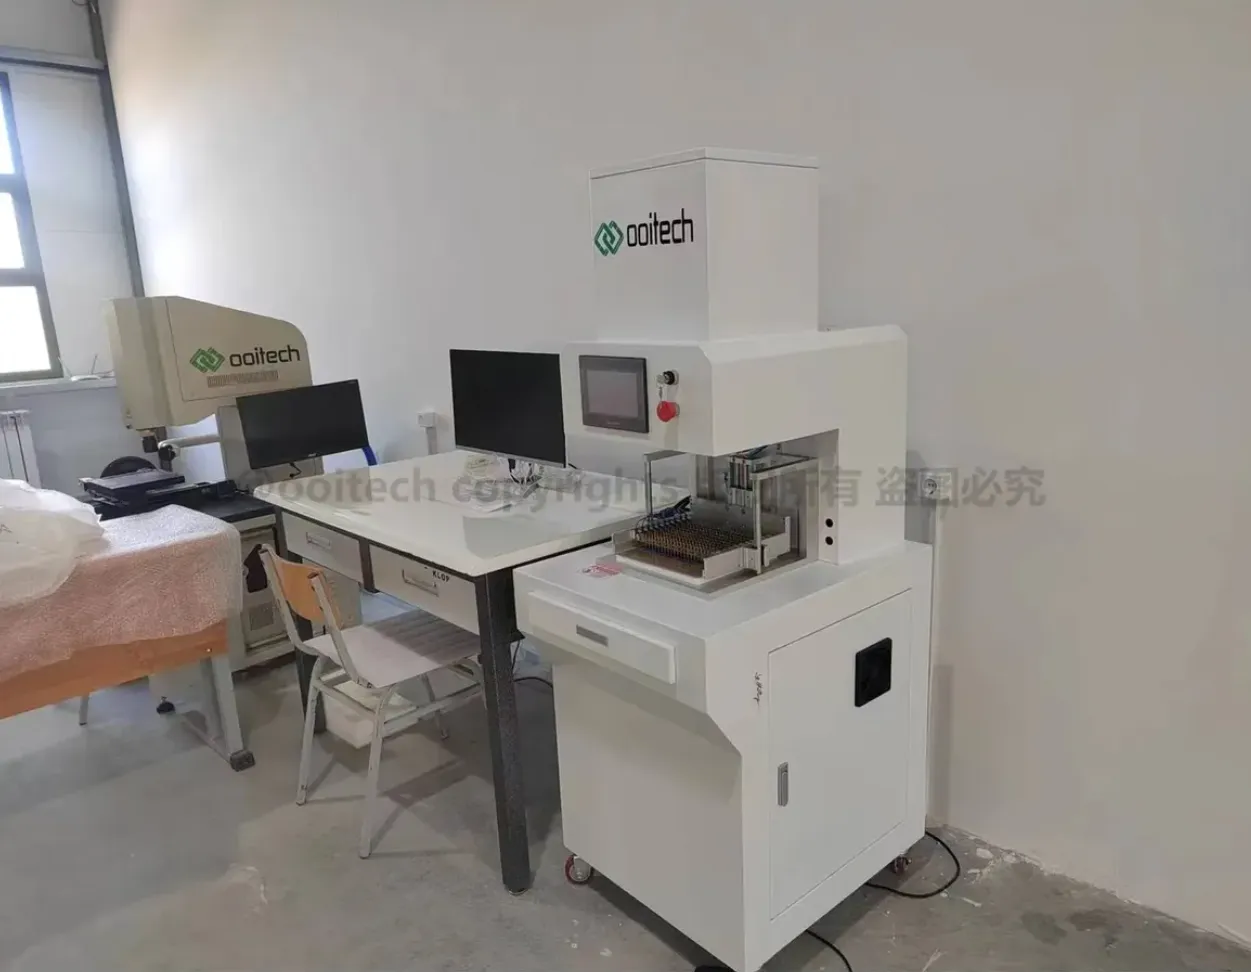
مرحلہ 1: سیل کی آمد پر معائنہ اور چھانٹی
BC سیلز سیل فیکٹری سے کواڈرینٹس، فل-سائز یا ہاف-کٹ کی شکل میں آتے ہیں، ماڈیول ڈیزائن کے مطابق۔ پہلا مرحلہ کسی بھی ماڈیول لائن سے مماثل ہے:
مائیکرو کریکس، چپکنے، آلودگی یا رنگ کے فرق کے لیے بصری معائنہ
Voc، Isc، Pmax اور فل فیکٹر کے لیے I-V ٹیسٹنگ
الیکٹرو لومینیسینس (EL) امیجنگ مائیکرو کریکس، ٹوٹی ہوئی فنگرز، شنٹنگ یا مردہ حصوں کو پکڑنے کے لیے
پاور کلاس کے مطابق سیل چھانٹی اور بننگ، عام طور پر 1-2.5W بنز، اور BC سیلز کے لیے رنگ کی یکسانی کے مطابق بھی، کیونکہ ننگا سامنے کا حصہ رنگ کے کسی بھی فرق کو بہت نمایاں کر دیتا ہے
BC سے متعلق مخصوص چیلنج: سامنے دھات نہ ہونے کے ساتھ، رنگ کی مستقل مزاجی سب کچھ ہے، خاص طور پر رہائشی اور BIPV کے لیے جہاں شکل و صورت فروخت کا محرک ہوتی ہے۔ بہت سے BC بنانے والے زیادہ سخت رنگ بنز استعمال کرتے ہیں، کبھی کبھی کلریمیٹرز سے Lab* اقدار پڑھ کر حسبِ ضرورت چھانٹی کے ساتھ، روایتی ماڈیولز کے مقابلے میں۔
مرحلہ 2: سیل سٹرنگنگ / باہمی رابطہ - BC ماڈیول مینوفیکچرنگ کا دل
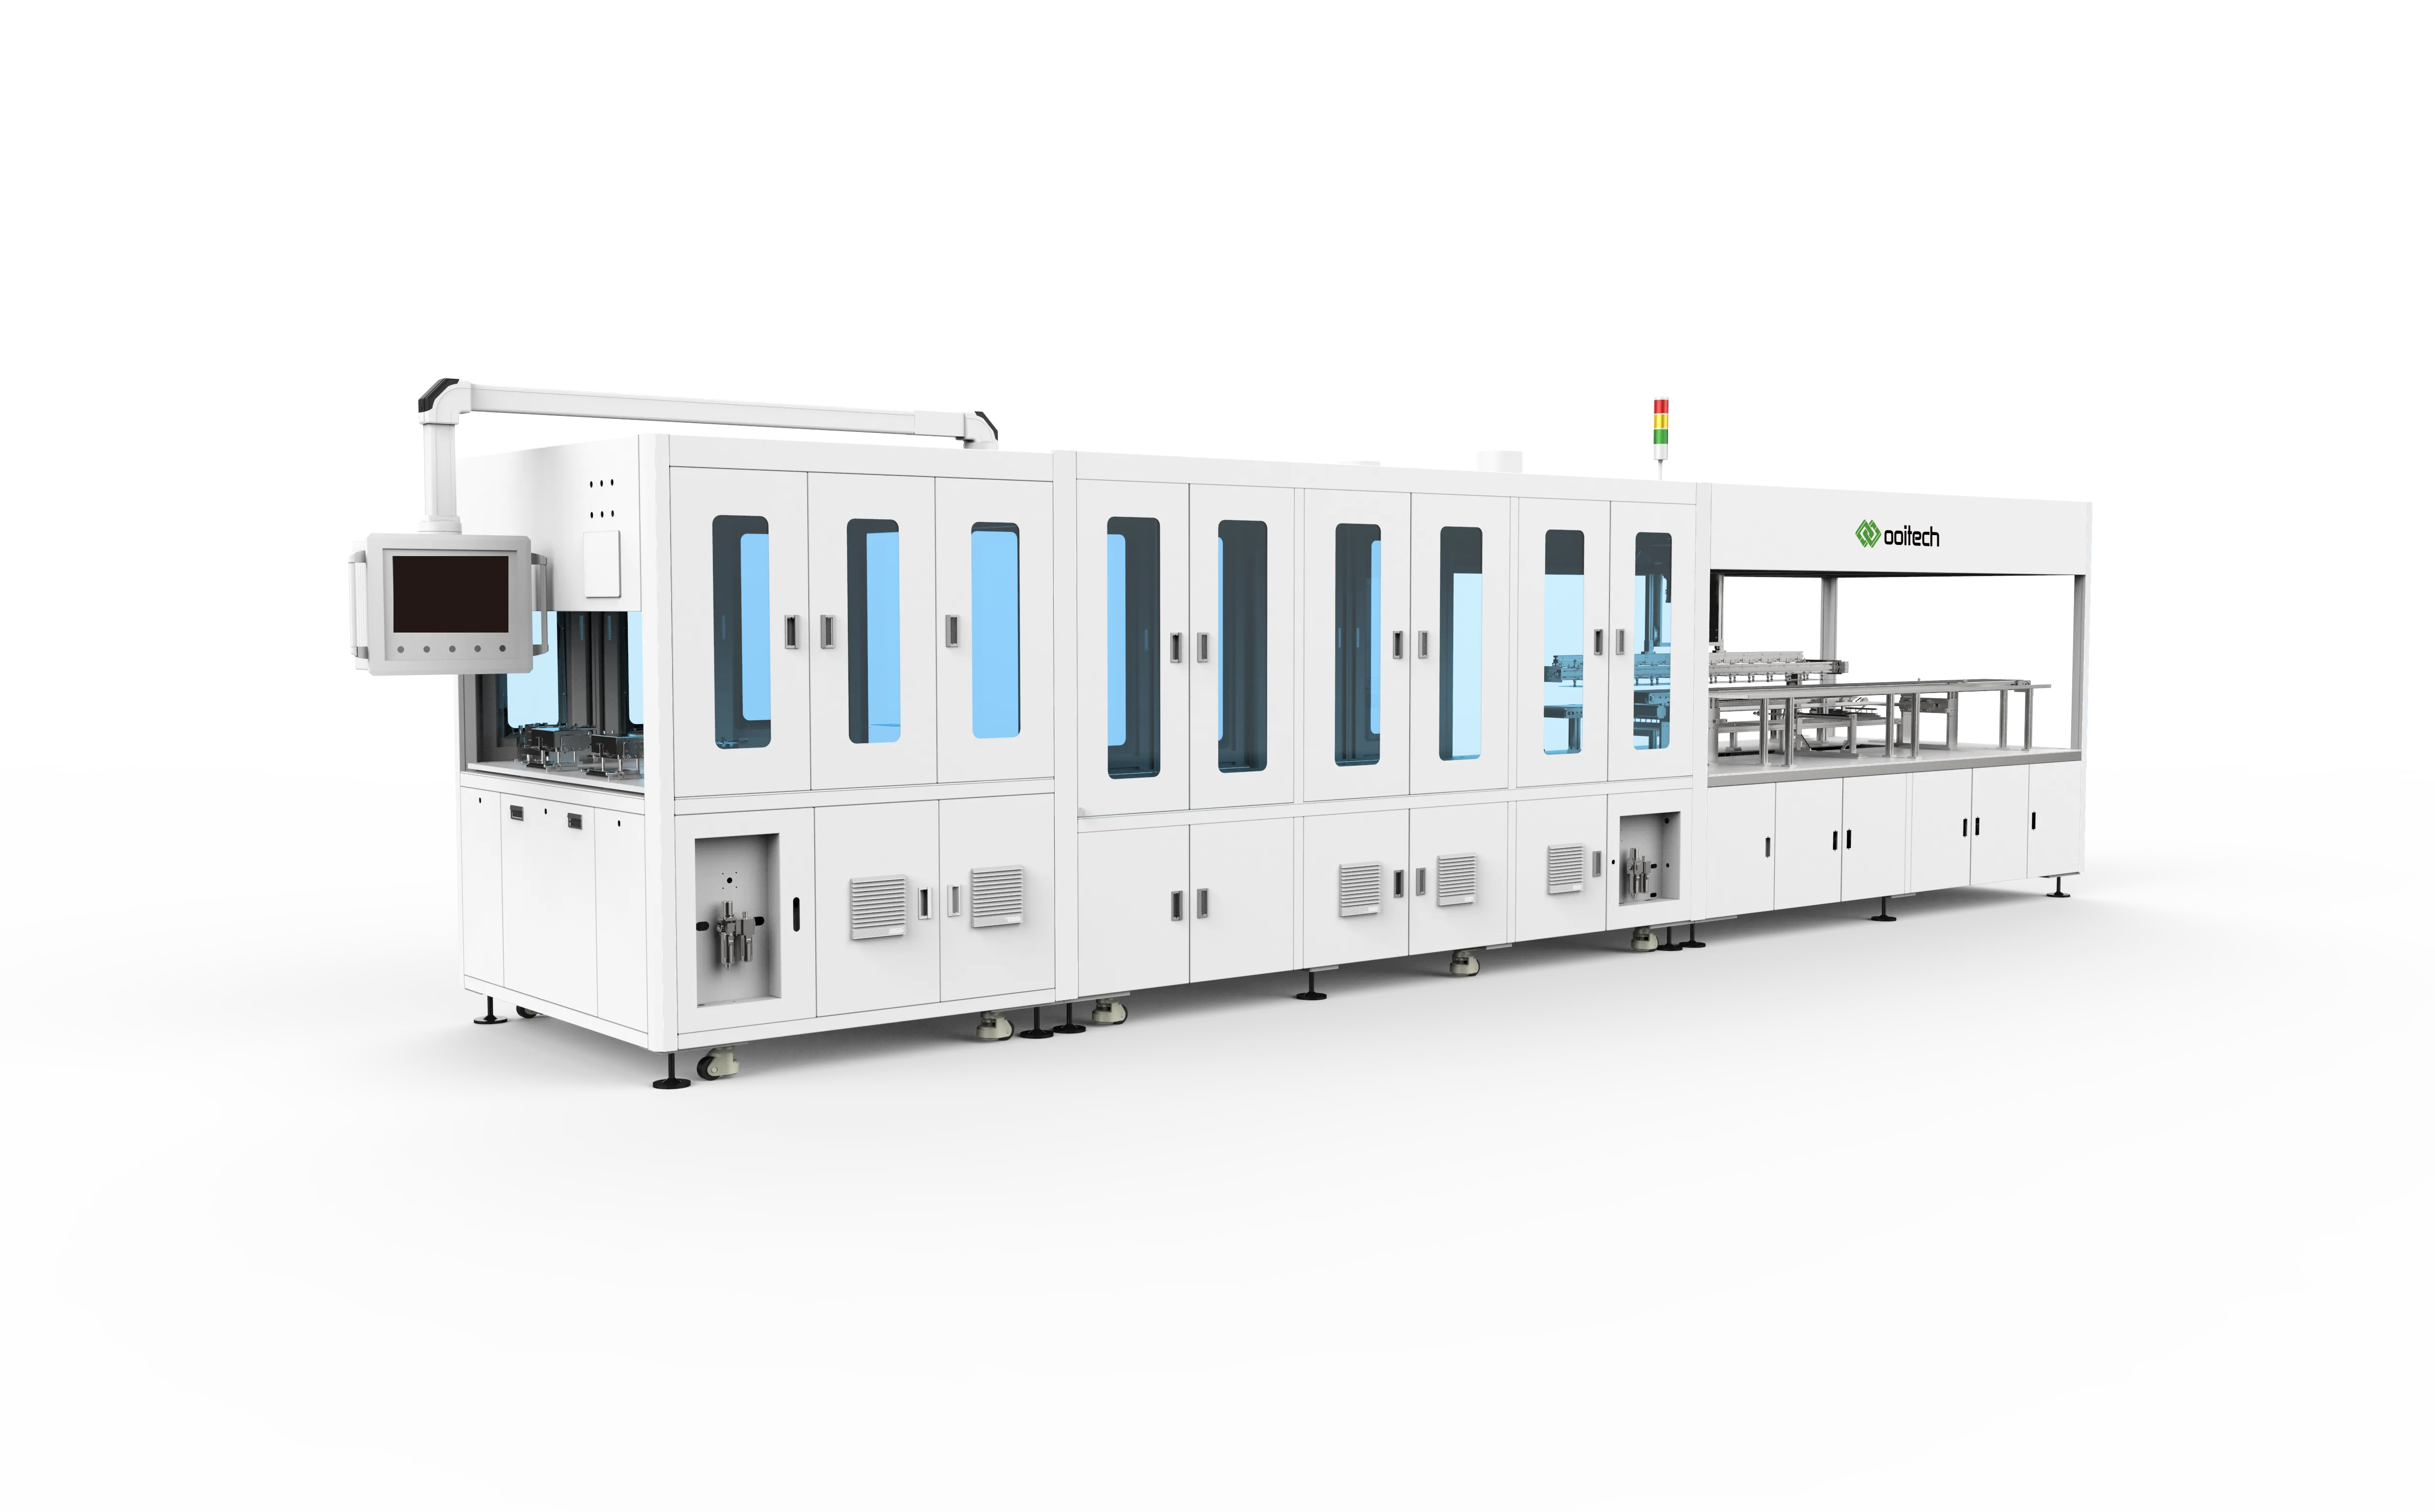
یہیں BC ماڈیولز روایتی ماڈیولز سے سب سے زیادہ الگ ہوتے ہیں، اور یہیں حالیہ آلات کی زیادہ تر جدت آتی ہے۔
2.1 باہمی رابطے کا چیلنج
عام سیل پر آپ سامنے کے بس بارز کے پار ایک چپٹا ربن سولڈر کرتے ہیں اور اسے اگلے سیل کے پچھلے حصے تک موڑ دیتے ہیں۔ آسان جیومیٹری۔
BC سیل پر مثبت اور منفی دونوں کانٹیکٹس پچھلے حصے پر انٹرڈیجیٹیٹڈ پیٹرن میں ہوتے ہیں۔ لہٰذا:
سادہ فرنٹ-ٹو-بیک فولڈ-اوور ربن کام نہیں کرے گا
باہمی رابطے کو پڑوسی سیلز کی پچھلی کانٹیکٹ پٹیوں کو جوڑنا ہوگا
پٹی کی پچ، چوڑائی اور سیدھ بنانے والے کے لیے مخصوص ہیں
جوڑنے کے دوران غلط سیدھ سیریز ریزسٹنس نقصانات یا شنٹنگ کا سبب بنتی ہے
آج بڑے پیمانے پر پیداوار میں دو باہمی رابطے کے طریقے غالب ہیں۔
آپشن A: کنڈکٹو ایڈہیسو (CA) سٹرنگنگ
Aiko Solar جیسے بنانے والوں کی جانب سے ان کے ABC ماڈیولز کے لیے تائید یافتہ، یہ سولڈر کی بجائے برقی طور پر کنڈکٹو ایڈہیسو (ECA)، ایک چاندی بھرا ایپوکسی، استعمال کرتا ہے۔
عمل:
ایک پریسیژن ڈسپنسر پچھلی کانٹیکٹ پٹیوں پر کنڈکٹو ایڈہیسو کی کنٹرول شدہ مقدار لگاتا ہے
انٹرکنیکٹر، ایک چپٹا ٹن شدہ تانبے کا ربن یا ایک لچکدار پرنٹڈ سرکٹ (FPC)، ایڈہیسو پر رکھا جاتا ہے
اسمبلی کم درجہ حرارت کے اوون میں پکتی ہے، تقریباً 150-180C پر 1-3 منٹ کے لیے، یا لیمینیشن کے دوران
فوائد:
کم درجہ حرارت پر پروسیسنگ، لہٰذا سیلز پر کم تھرمل دباؤ، جو اہم ہے کیونکہ ویفرز 130 مائیکرون اور اس سے نیچے کی طرف بڑھ رہے ہیں
سولڈرنگ آئرن کا کوئی رابطہ نہیں، لہٰذا کم مائیکرو کریکس
باریک پچ کی صلاحیت ذیلی ملی میٹر تک، جو باریک انٹرڈیجیٹیٹڈ پیٹرن سے مطابقت رکھتی ہے
کیورڈ ایڈہیسو تھوڑا لچکدار رہتا ہے اور سخت سولڈر کے مقابلے میں تھرمل سائیکلنگ کے دباؤ کو بہتر جذب کرتا ہے
نقصانات:
چاندی سے بھرا ECA مہنگا ہے
کیورنگ سائیکل ٹائم بڑھاتی ہے، حالانکہ لیمینیشن کے دوران ان لائن کیورنگ مدد کرتی ہے
ECA جوائنٹ کی طویل مدتی قابل اعتمادی ابھی بڑے پیمانے پر ثابت ہو رہی ہے، حالانکہ ابتدائی تیز رفتار ٹیسٹ ڈیٹا اچھا لگتا ہے
آپشن B: زیرو بس بار (0BB) سولڈرنگ / اسمارٹ وائر ٹیکنالوجی
زیادہ روایتی راستہ، جو LONGi جیسے بنانے والے HPBC پر مبنی ماڈیولز کے لیے استعمال کرتے ہیں، اکثر کم درجہ حرارت والے سولڈر یا SmartWire طریقوں کے ساتھ۔
عمل:
انتہائی پتلی گول تاریں، تقریباً 0.2-0.35mm، یا فلیٹ وائر (SmartWire) کیریئر فریم میں پہلے سے سیٹ ہوتی ہیں
BC سیل چہرہ اوپر، پچھلا حصہ کھلا، وائر اسمبلی پر جاتا ہے
ایک تھرموڈ (ہاٹ بار) یا انفراریڈ ہیٹنگ مختصراً وائر پر سولڈر کو ری فلو کرتی ہے تاکہ اسے پچھلی پٹیوں سے جوڑ سکے
تار اگلے سیل تک جاتا ہے
کلیدی خیال 0BB ہے، یعنی زیرو بس بار۔ الگ الگ بس بارز پر موٹی ربن سولڈر کرنے کے بجائے، درجنوں انتہائی پتلی تاریں براہ راست باریک پچھلی رابطہ انگلیوں کو چھوتی ہیں، لہٰذا موٹی بس بار کی ضرورت نہیں۔
فوائد:
موجودہ سولڈرنگ گیئر پر بنتا ہے، لہٰذا کم کیپیکس
سولڈر جوائنٹس اچھی طرح سمجھے جاتے ہیں، لہٰذا قابل اعتمادی مضبوط ہے
0BB تاریں انٹرڈیجیٹیٹڈ پیٹرن کے مطابق ہوتی ہیں
نقصانات:
درست تھرمل کنٹرول کی ضرورت ہے، بہت زیادہ گرمی پتلی ویفرز کو نقصان پہنچاتی ہے
وائر سے رابطہ تک سیدھ بہت تنگ اور نازک ہے
کچھ سیٹ اپس میں CA کے مقابلے میں قدرے زیادہ سیریز ریزسٹنس
سٹرنگنگ آلات: تازہ ترین نسل
2026-2027 تک، BC سٹرنگنگ کے لیے سرکردہ سپلائرز میں شامل ہیں:
| آلات سپلائر | ٹیکنالوجی | کلیدی خصوصیت |
|---|---|---|
| SC Solar (یا Jinchen) | CA سٹرنگنگ + 0BB | تیز رفتار CA ڈسپنسنگ،<0.5s/cell |
| Autowell | 0BB سولڈرنگ | ملٹی وائر SmartWire جو BC کے ساتھ مطابقت رکھتا ہے |
| Leadmicro / Lead Intelligence | 0BB + CA ہائبرڈ | دونوں ٹیکنالوجیز کے لیے لچکدار پلیٹ فارم |
| Teamtechnik (جرمنی) | ملٹی وائر سٹرنگر | Maxeon IBC پروڈکشن میں ثابت شدہ |
| ooitech | 0BB BC لائن | چین BC ماڈیول لائنیں |
BC سیلز کی سٹرنگنگ روایتی سیلز کے مقابلے میں تقریباً 10-15% سست چلتی ہے کیونکہ سیدھ زیادہ تنگ ہوتی ہے، لیکن سپلائرز اس فرق کو تیزی سے ختم کر رہے ہیں۔
مرحلہ 3: سٹرنگ لے آؤٹ اور میٹرکس کی تشکیل
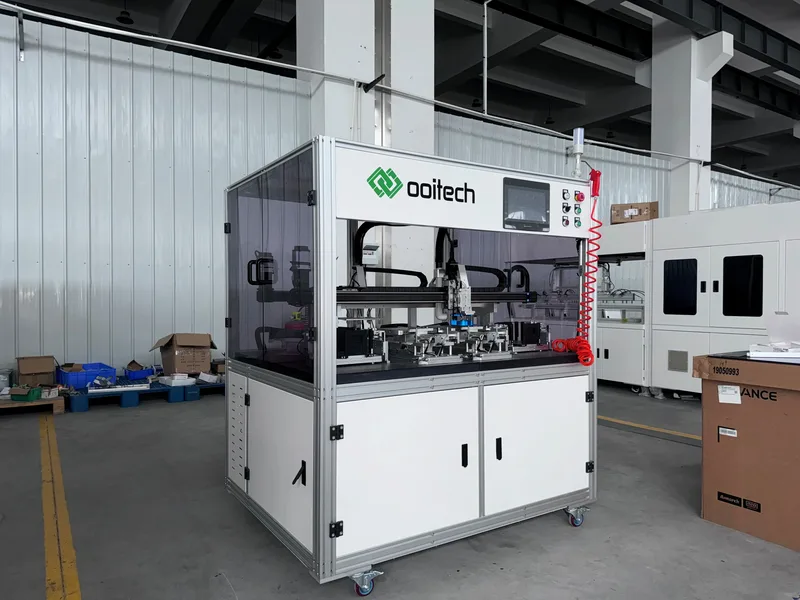
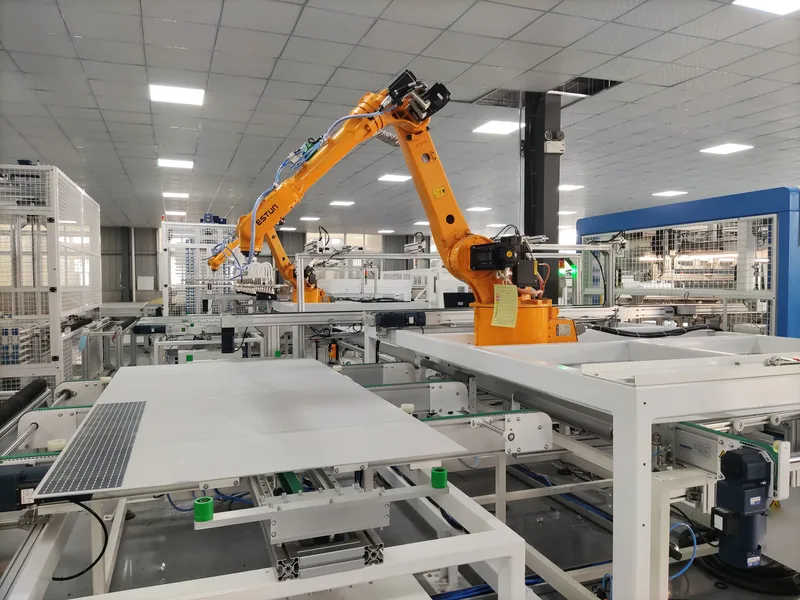
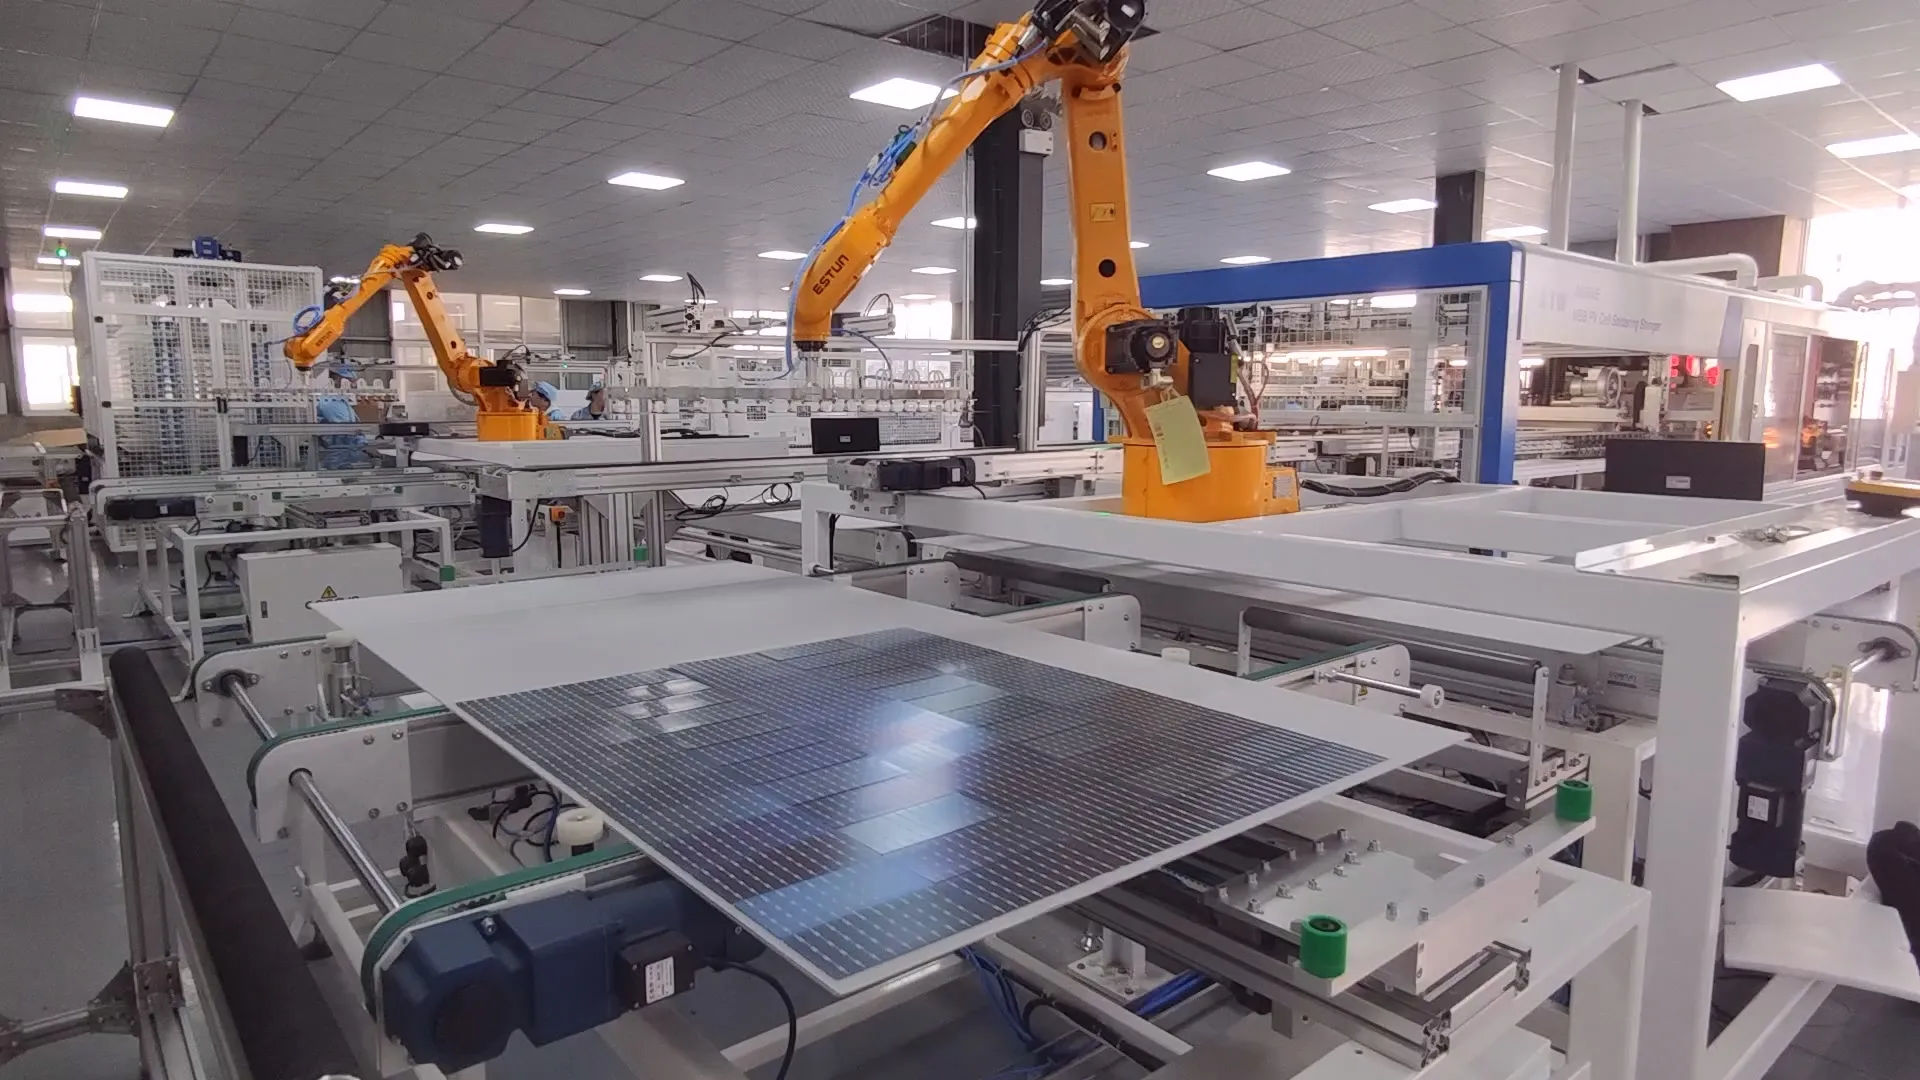 لی اپ مشین | خودکار سولر ماڈیول لے اپ سسٹم - Ooitech" title="سیل سے ماڈیول تک: بیک کانٹیکٹ (BC) سولر ماڈیولز کا مینوفیکچرنگ عمل"/>
ایک بار BC سٹرنگز بن جائیں، عام طور پر ہاف کٹ لے آؤٹس کے لیے 2xN سیلز، وہ ماڈیول میٹرکس میں جاتے ہیں:
سنگل گلاس (گلاس/بیک شیٹ) یا ڈوئل گلاس (گلاس/گلاس)، مؤخر الذکر BC کے لیے زیادہ عام ہو رہا ہے جو اعلیٰ قابل اعتمادی اور BIPV کو نشانہ بناتا ہے
سٹرنگز کو پچھلے انکیپسولنٹ پر درست سیریز واقفیت میں رکھا جاتا ہے
سٹرنگ سپیسنگ ماڈیول سائز کی پیروی کرتی ہے، مثلاً M10 پر مبنی 72 سیل ماڈیول تقریباً 2278 x 1134 mm پر آتا ہے
BC سے متعلق خصوصی غور: BC سیلز زیرو فرنٹ شیڈنگ کی بدولت تھوڑا زیادہ کرنٹ دھکیلتے ہیں، اور بصری اشارے کے طور پر کوئی فرنٹ بس بار نہیں رکھتے۔ لہٰذا لے آؤٹ عام طور پر لیمینیشن سے پہلے سیل پولیرٹی کی تصدیق کے لیے آپٹیکل چیک شامل کرتا ہے۔ الٹا لگا BC سیل فرنٹ کانٹیکٹ سیل کے مقابلے میں زیادہ آسانی سے نظر انداز ہو سکتا ہے جس پر واضح بس بارز ہوں۔
مرحلہ 4: بسنگ اور کراس کنیکٹر سولڈرنگ
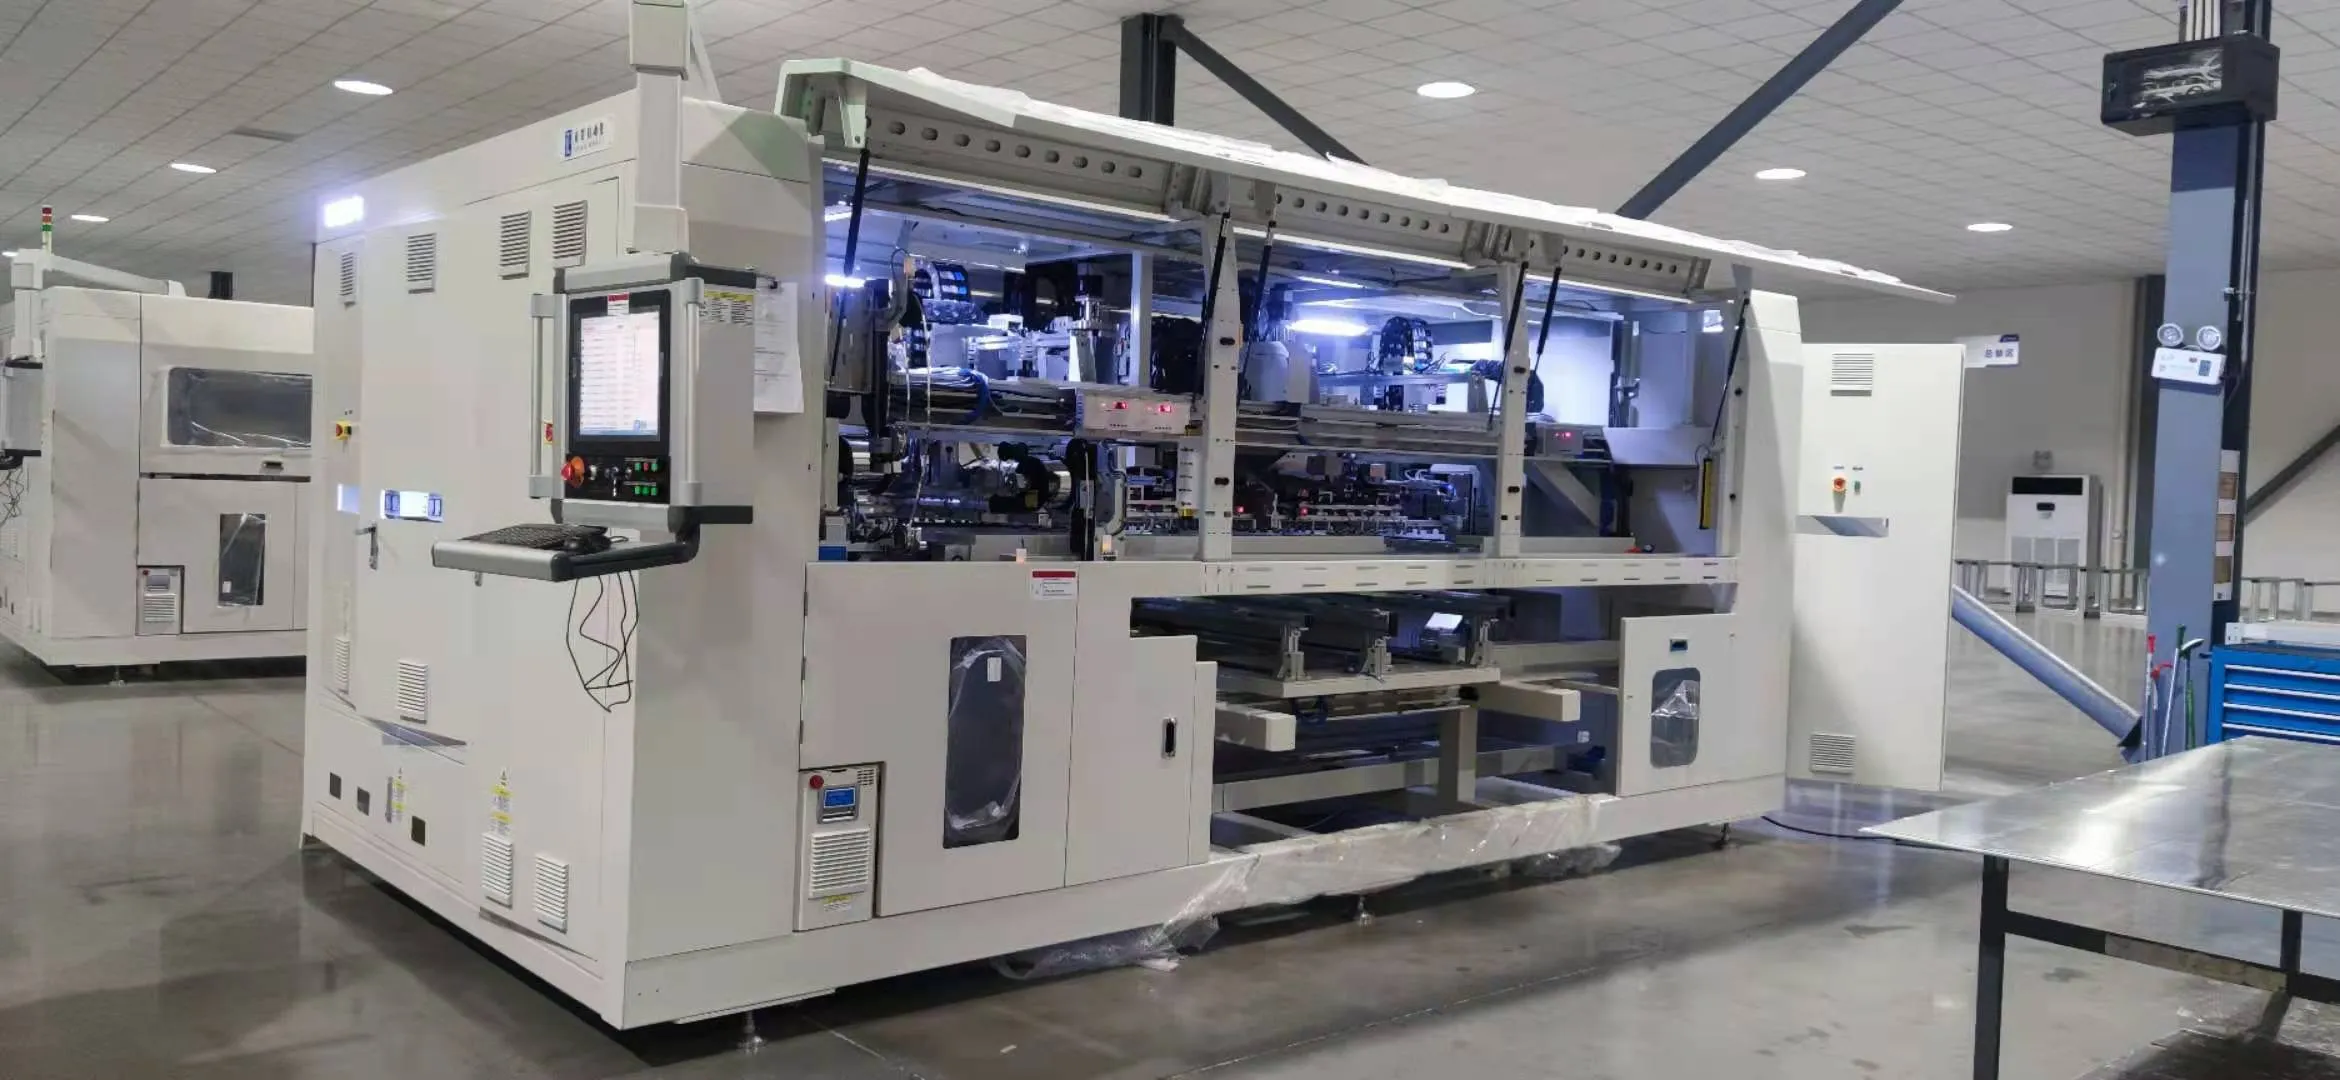
لے آؤٹ کے بعد، مرکزی بس ربن سٹرنگز کو سیریز میں جوڑتے ہیں تاکہ وولٹیج بنے۔
BC ماڈیولز کے لیے:
بس ربن اٹیچمنٹ روایتی ماڈیولز کے اصول کی پیروی کرتی ہے، ربن سیل کے کنارے پر بس بار پیڈز پر سولڈر کیا جاتا ہے
BC سیلز اکثر کناروں پر خاص طور پر بنائے گئے بس بار پیڈز رکھتے ہیں، جو باریک انٹرڈیجیٹیٹڈ انگلیوں سے چوڑے ہوتے ہیں، لہٰذا روایتی گیئر کے ساتھ بس سولڈرنگ قابل انتظام رہتی ہے
کچھ BC ڈیزائنز سٹرنگنگ کے دوران منسلک انٹیگریٹڈ سٹرنگ کنیکٹرز استعمال کرتے ہیں، جو الگ بسنگ مرحلے کو ختم کر سکتے ہیں
تازہ ترین موڑ، شنگلڈ + BC ہائبرڈ: کچھ بنانے والے شنگلڈ BC ٹیسٹ کر رہے ہیں، BC سیلز کو پٹیوں میں کاٹ کر اوورلیپ کرتے ہیں، لہٰذا الگ بس ربن کی ضرورت نہیں۔ ہر اوورلیپ پر کنڈکٹو ایڈہیسو سیریز کنکشن بناتا ہے۔ 2025 میں ابھی نچ ہے، لیکن ہائی ڈینسٹی لے آؤٹس کے لیے امید افزا ہے۔
مرحلہ 5: لے اپ (انکیپسولنٹ + گلاس + بیک شیٹ/گلاس اسمبلی)
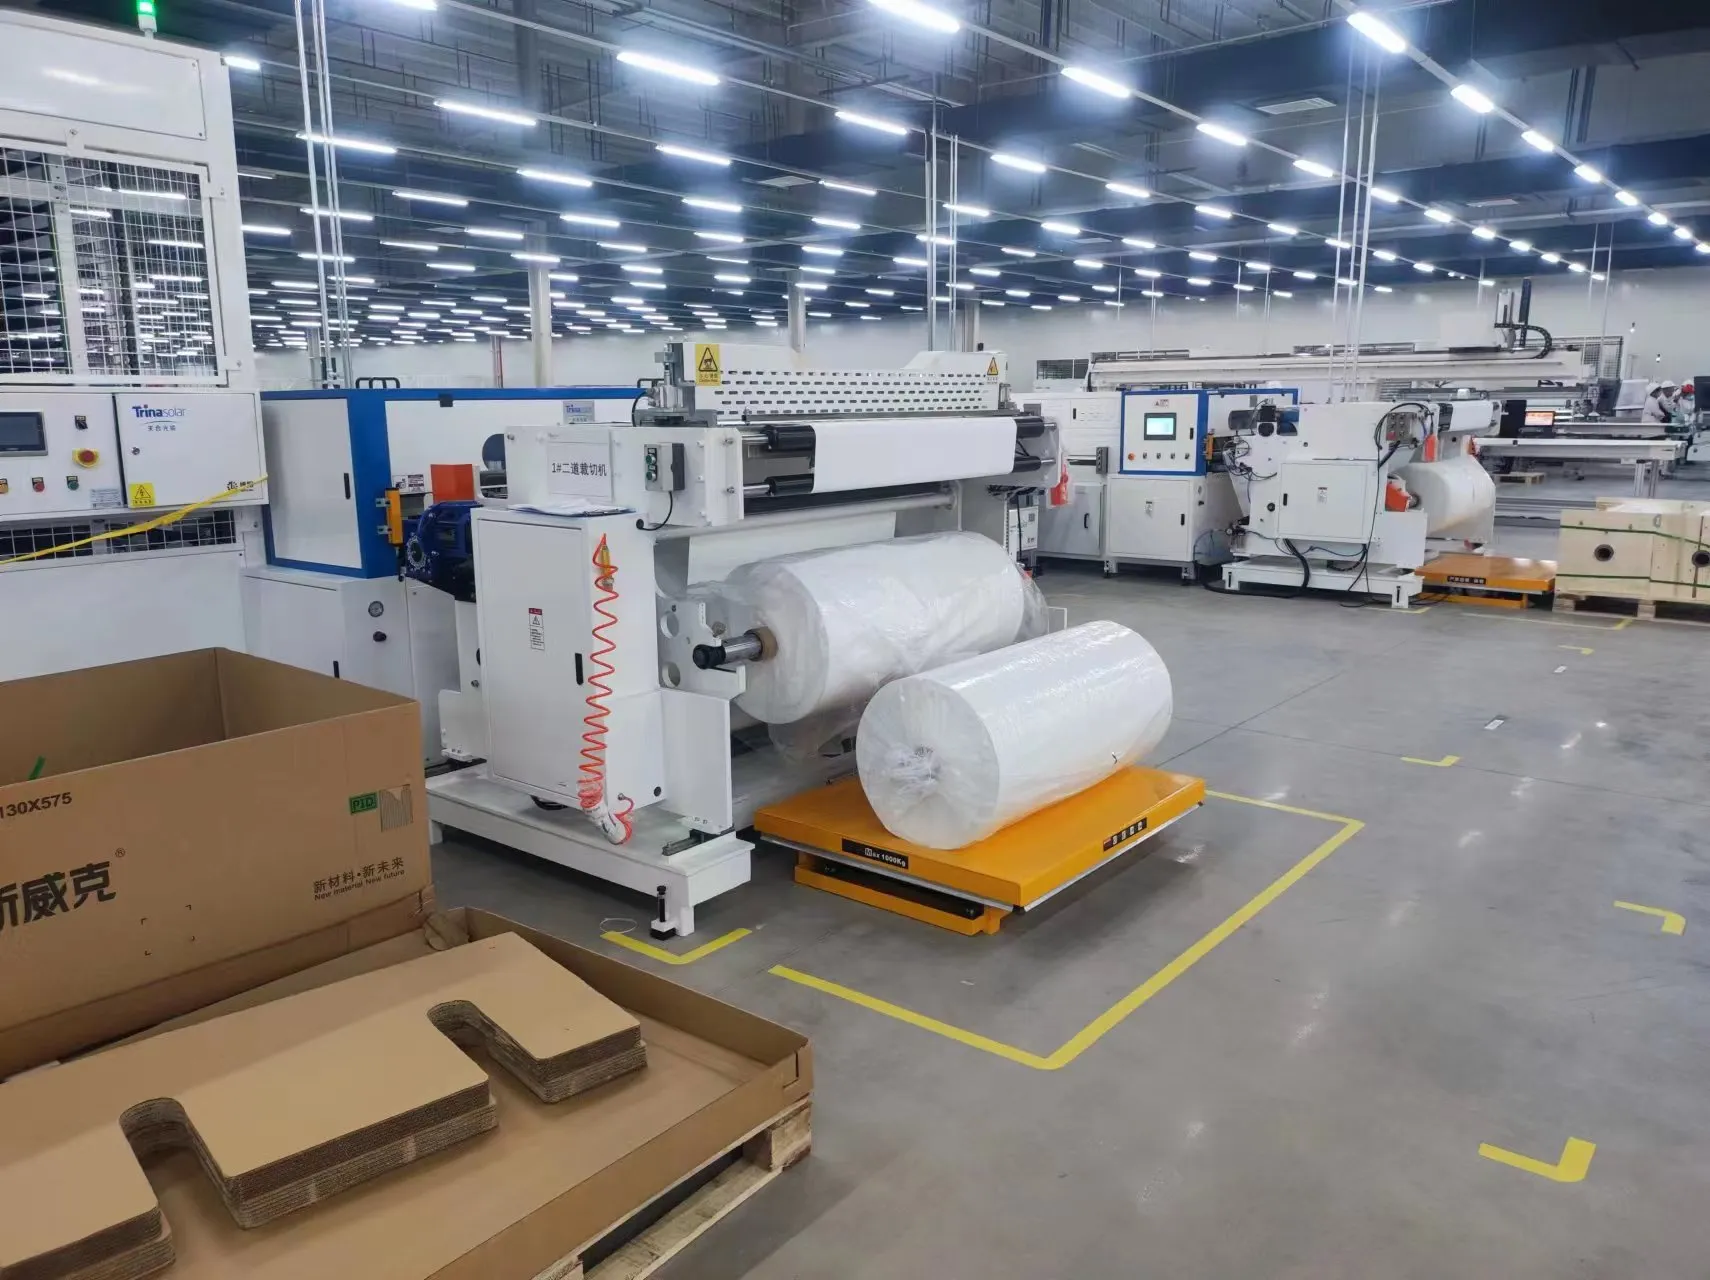
لے اپ روایتی ماڈیول کی طرح لگتا ہے۔
گلاس/بیک شیٹ BC ماڈیول کے لیے:
پچھلی انکیپسولنٹ شیٹ، EVA یا POE، 0.45-0.5mm، لے اپ ٹیبل پر رکھی جاتی ہے
BC سٹرنگز/میٹرکس اس پر رکھے جاتے ہیں
فرنٹ انکیپسولنٹ شیٹ سیلز کے اوپر جاتی ہے
فرنٹ گلاس، ٹمپرڈ اور زیادہ سے زیادہ ٹرانسمیشن کے لیے AR کوٹڈ، اوپر رکھا جاتا ہے
گلاس/گلاس BC ماڈیول کے لیے، جو تیزی سے مقبول ہو رہا ہے:
فرنٹ گلاس، فرنٹ انکیپسولنٹ، سیل میٹرکس، پچھلا انکیپسولنٹ، پچھلا گلاس (بائی فیشل گین کے لیے شفاف یا اوپیک)
BC سے متعلق انکیپسولنٹ نوٹس:
POE (پولی اولیفن ایلاسٹومر) کو BC کے لیے EVA پر سختی سے ترجیح دی جاتی ہے کیونکہ پانی کے بخارات کی کم ترسیل، جو پچھلے رابطوں کو نمی کے سنکن سے بچاتی ہے؛ بہتر PID مزاحمت، جو اہم ہے جب پوری برقی ساخت پچھلے حصے پر ہو؛ اور ہموار دھاتی پچھلی سطح پر مضبوط چپک
انکیپسولنٹ کی موٹائی کی یکسانی یہاں زیادہ اہم ہے، کیونکہ غیر مساوی بہاؤ سامنے، یعنی BC ماڈیول کے دکھنے والے رخ پر بصری فرق پیدا کرتا ہے۔ غیر مستقل انکیپسولنٹ نظر آنے والے بلبلے یا واٹر مارک نقائص چھوڑ سکتا ہے جو بس بار سے پاک سامنے والے حصے پر نمایاں ہوتے ہیں
مرحلہ 6: لیمینیشن
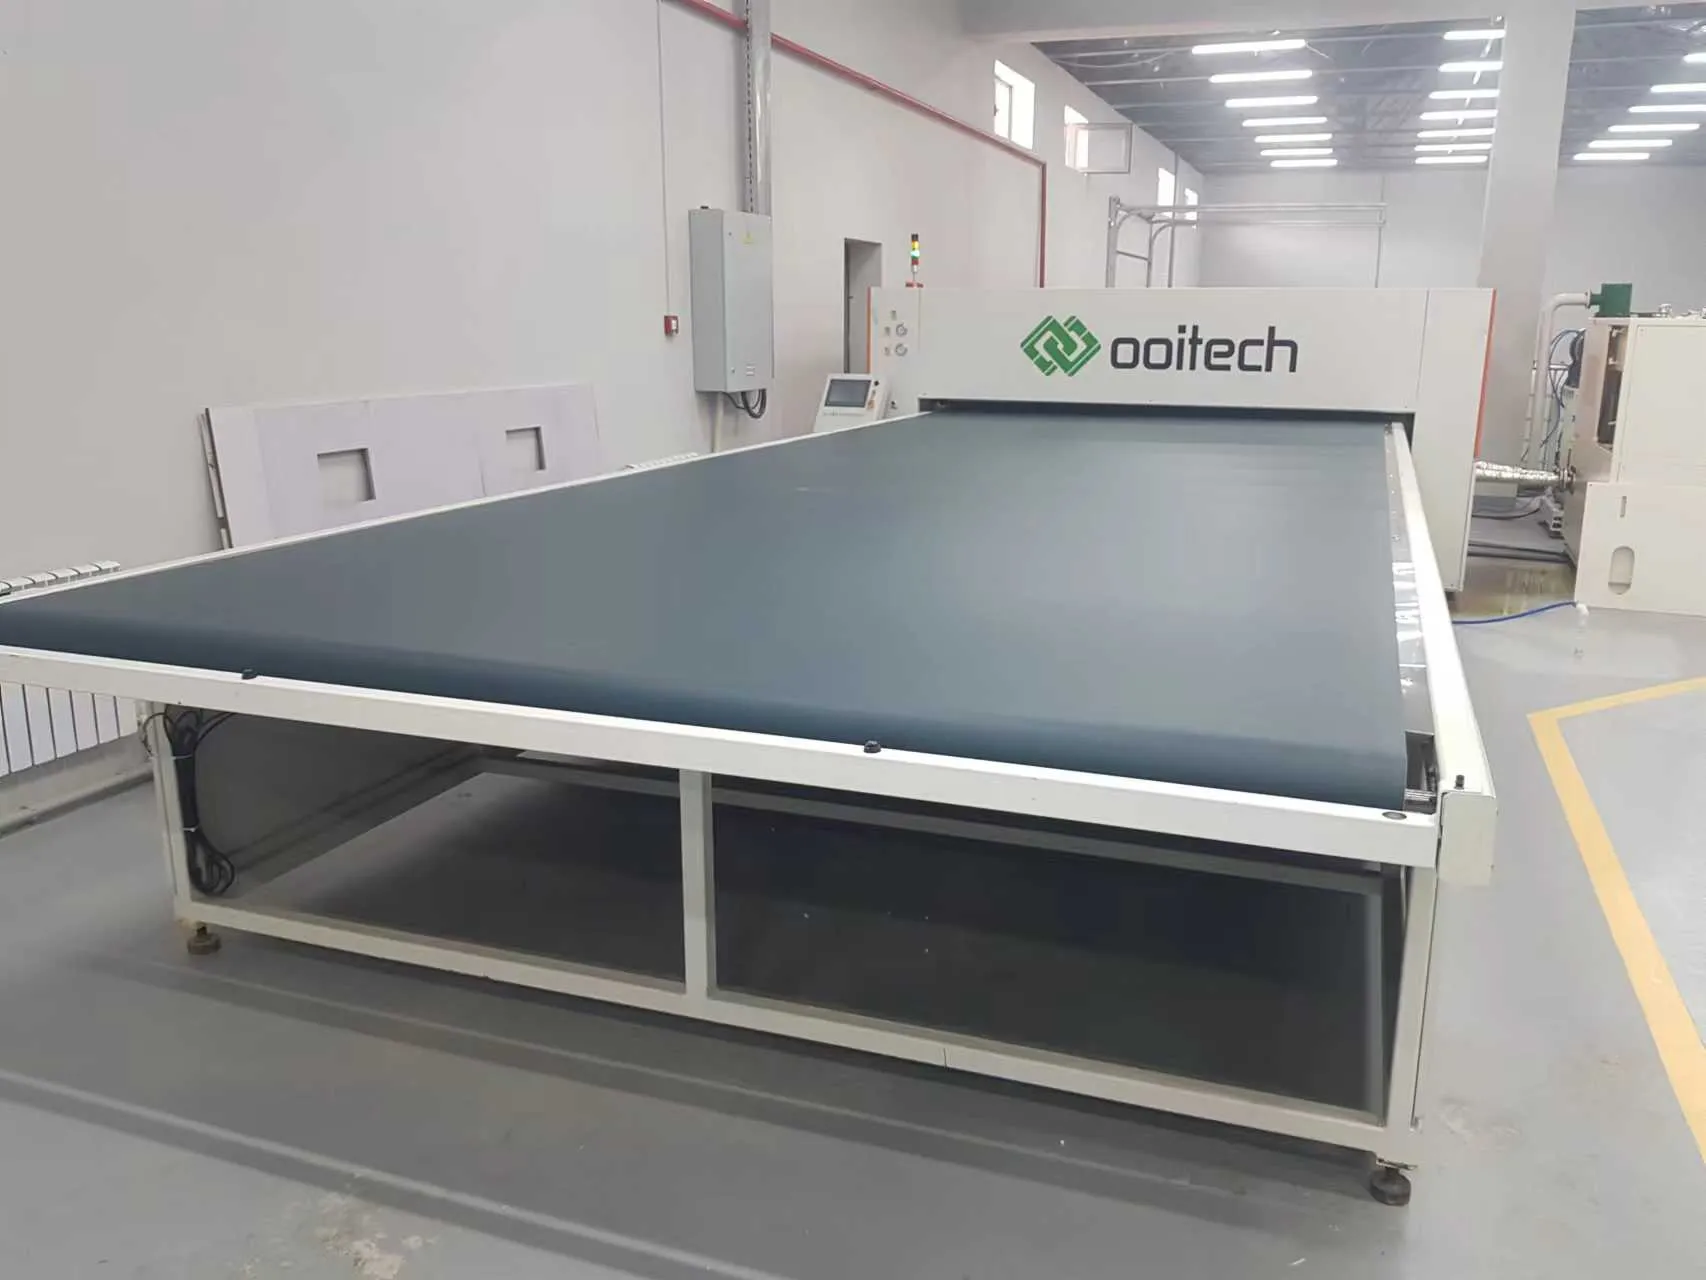
اسٹیک لیمینیٹر میں جاتا ہے، جو کسی بھی ماڈیول لائن پر سب سے اہم مشین کہی جا سکتی ہے۔
BC ماڈیولز کے لیے ایک عام لیمینیشن پروفائل:
| مرحلہ | درجہ حرارت | ویکیوم | دباؤ | دورانیہ |
|---|---|---|---|---|
| پری ہیٹ | 135-145C | مکمل ویکیوم (<1 mbar) | - | 3-5 منٹ |
| جیلیشن | 145-150C | مکمل ویکیوم | - | 5-8 منٹ |
| کیورنگ / پریسنگ | 145-155C | ویکیوم ریلیز | 0.8 atm (سلیکون ڈایافرام) | 12-18 منٹ |
| کولنگ | <80C | - | دباؤ برقرار رکھیں | 5-10 منٹ |
کل سائیکل کا وقت: انکیپسولنٹ اور لیمینیٹر کے لحاظ سے 25-40 منٹ۔
BC سے متعلق مخصوص لیمینیشن چیلنجز:
عقبی رابطوں پر ہوا کا پھنس جانا۔ انٹرڈیجیٹیٹڈ فنگر پیٹرن ایسی مائیکرو ٹوپوگرافی بناتا ہے جو لیمینیشن کے دوران ہوا کو پھنسا دیتی ہے۔ بڑے مینوفیکچررز ٹیکسچرڈ یا مائیکرو چینلڈ انکیپسولنٹ فلمیں استعمال کرتے ہیں، جنہیں بعض اوقات وینٹنگ انکیپسولنٹ کہا جاتا ہے، تاکہ ویکیوم مراحل کے دوران ہوا آسانی سے نکل جائے۔
کنڈکٹو ایڈہیسو کی کیورنگ۔ اگر اسٹرنگنگ میں CA استعمال ہوا ہو، تو لیمینیشن دوہرا کام کرتی ہے، ماڈیول کو انکیپسولیٹ کرتی ہے اور بیک وقت ایڈہیسو کو کیور کرتی ہے۔ پروفائل کو ایڈہیسو کو مکمل کیور تک پہنچانا ہوتا ہے، تقریباً 150C پر 10 سے زائد منٹ، بغیر انکیپسولنٹ کو خراب کیے۔
سیل بو کا انتظام۔ BC سیلز، خاص طور پر 140 مائکرون یا اس سے کم موٹائی والے پتلے سیلز، عقبی میٹلائزیشن کے غیر متناسب دباؤ کی وجہ سے قدرے جھک سکتے ہیں۔ لیمینیشن کو اس جھکاؤ کو جذب کرنا ہوتا ہے بغیر سیل سے سیل کے فاصلے کو بدلے، اس لیے جیلیشن کے دوران انکیپسولنٹ کی وسکوسٹی کو احتیاط سے ٹیون کیا جاتا ہے۔
BC ماڈیولز کے لیے لیمینیٹر کا سامان۔ وہی بڑے برانڈز روایتی اور BC دونوں لائنوں کی خدمت کرتے ہیں، لیکن BC کے لیے ٹیون کیے گئے لیمینیٹرز بہتر ویکیوم (ڈوئل اسٹیج سے <0.5 mbar)، زیادہ درست درجہ حرارت کی یکسانی (ٹیبل پر تقریباً ±1.5C)، اور پروگرام کے قابل ڈایافرام پریشر پروفائلز، سافٹ پریس سے فل پریس تک، لاتے ہیں۔
مرحلہ 7: ٹرمنگ، ایج کلیننگ، اور فریمنگ
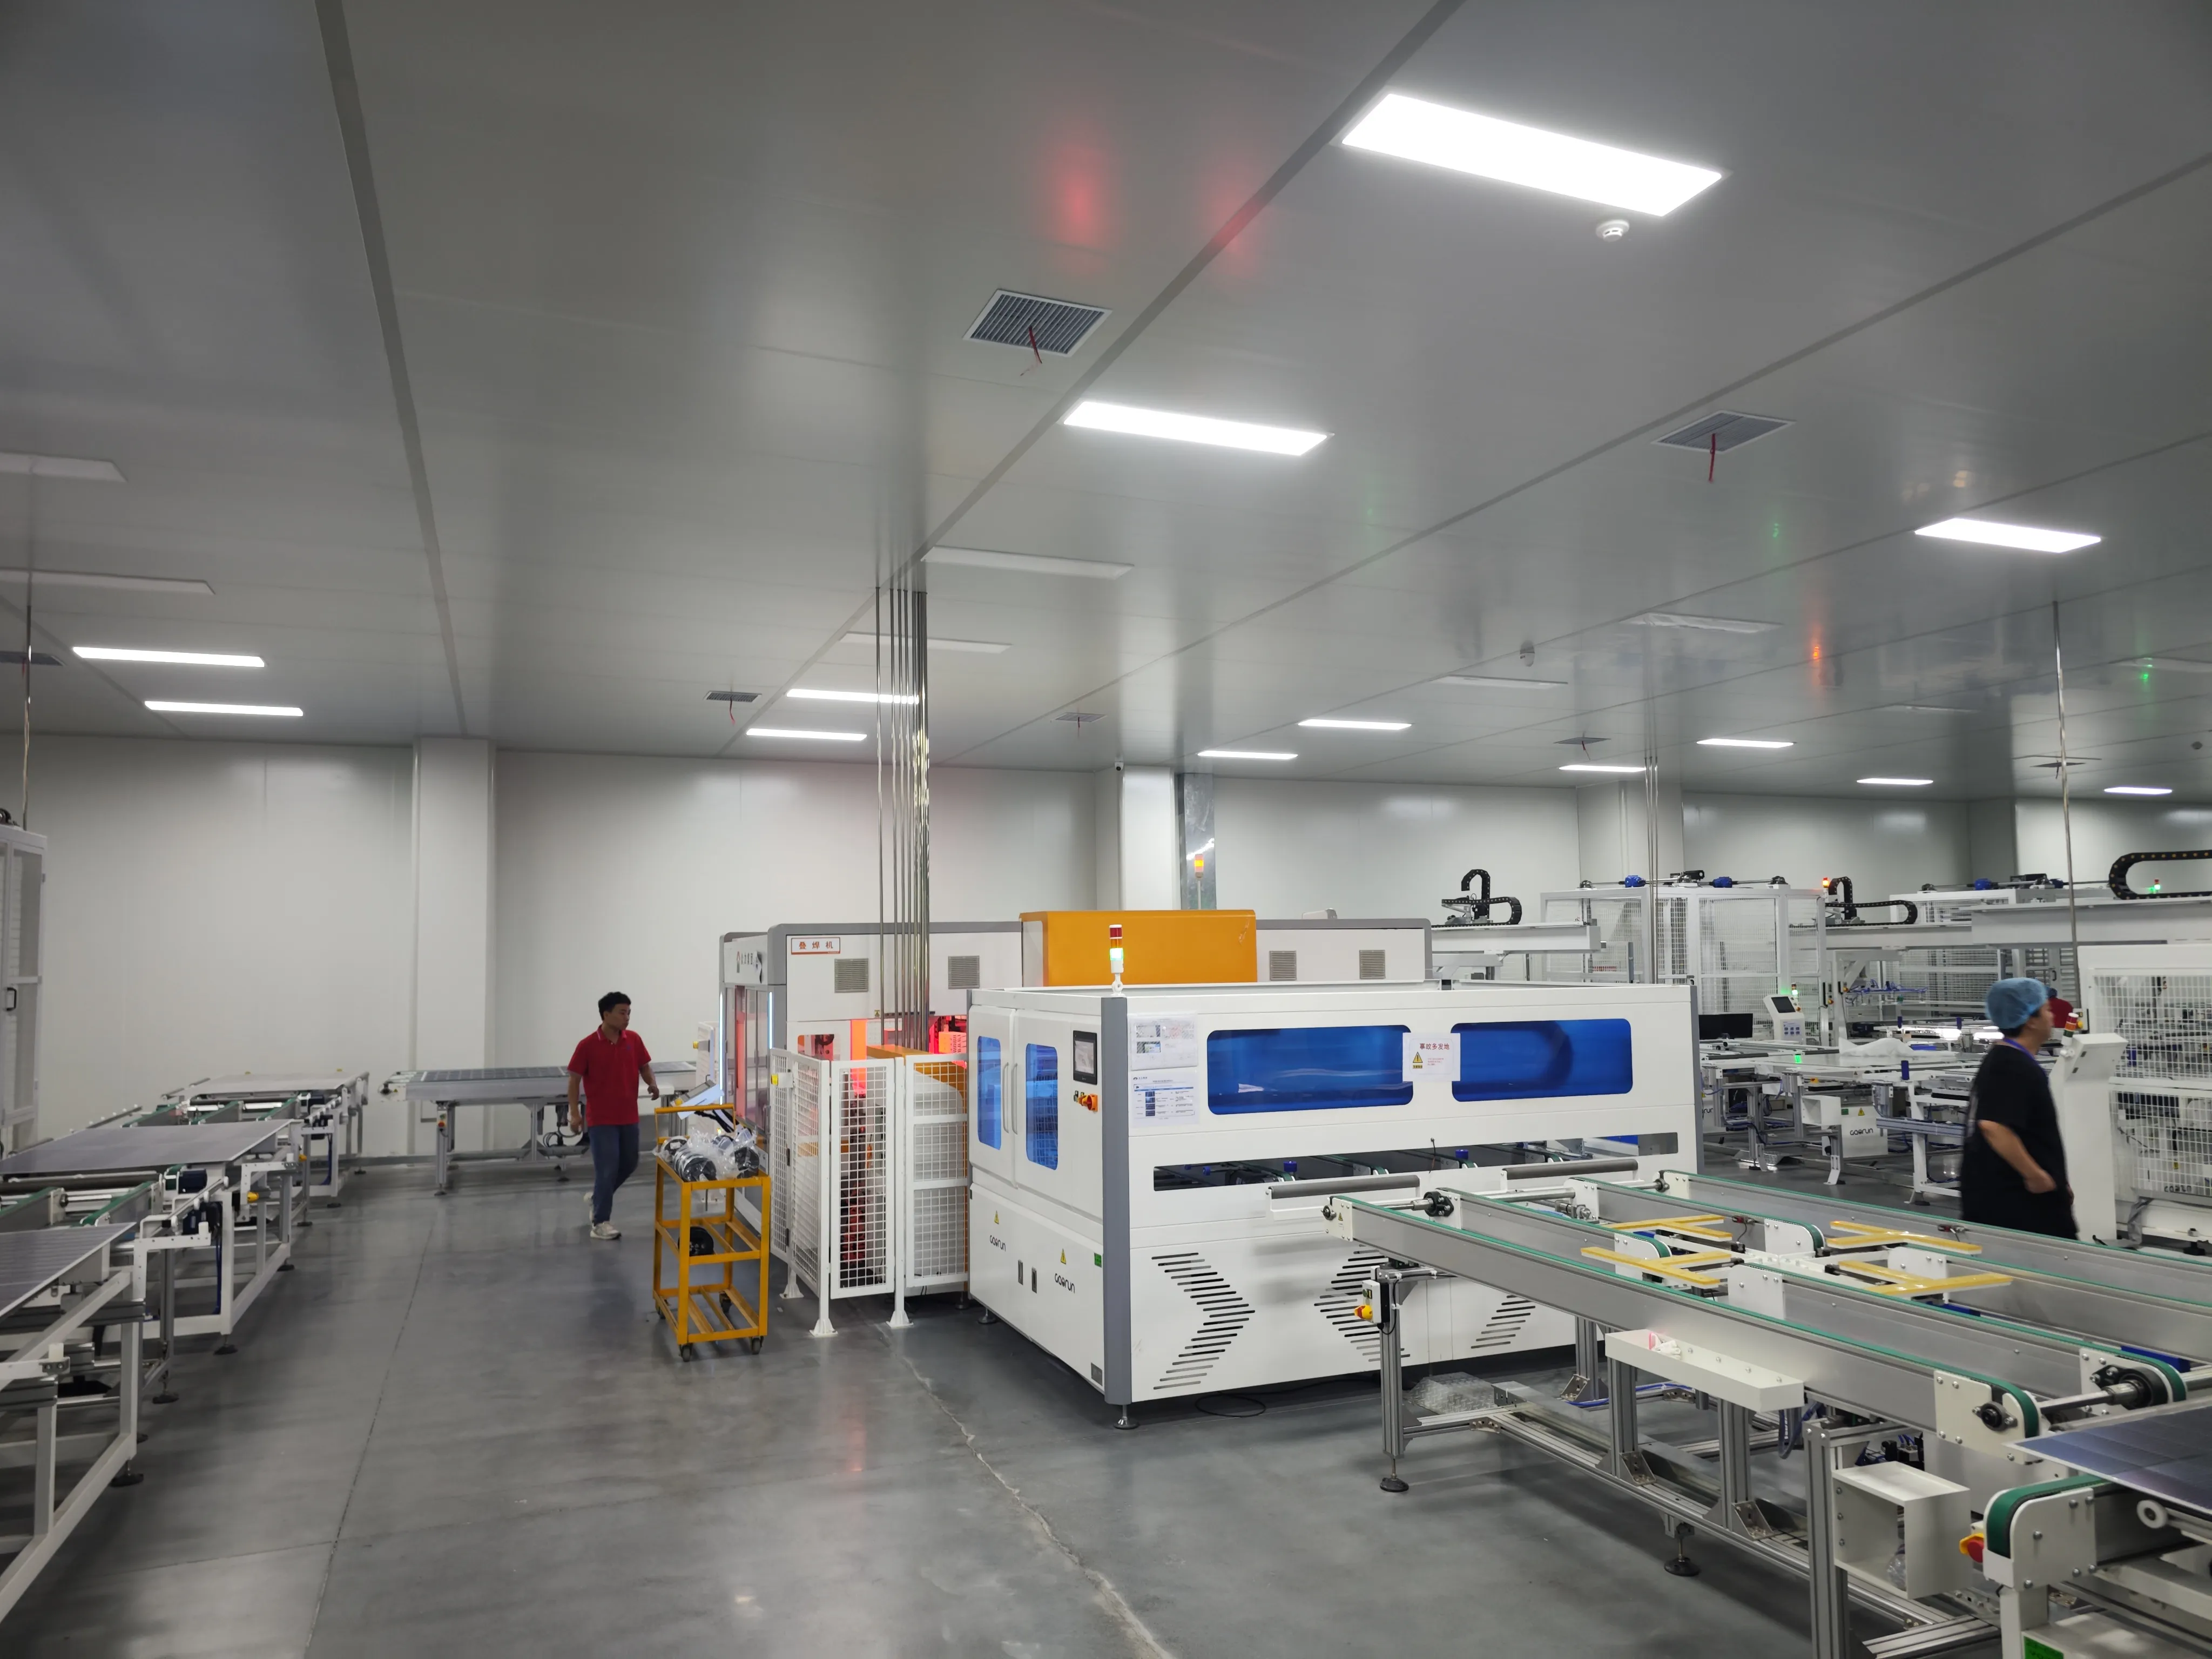
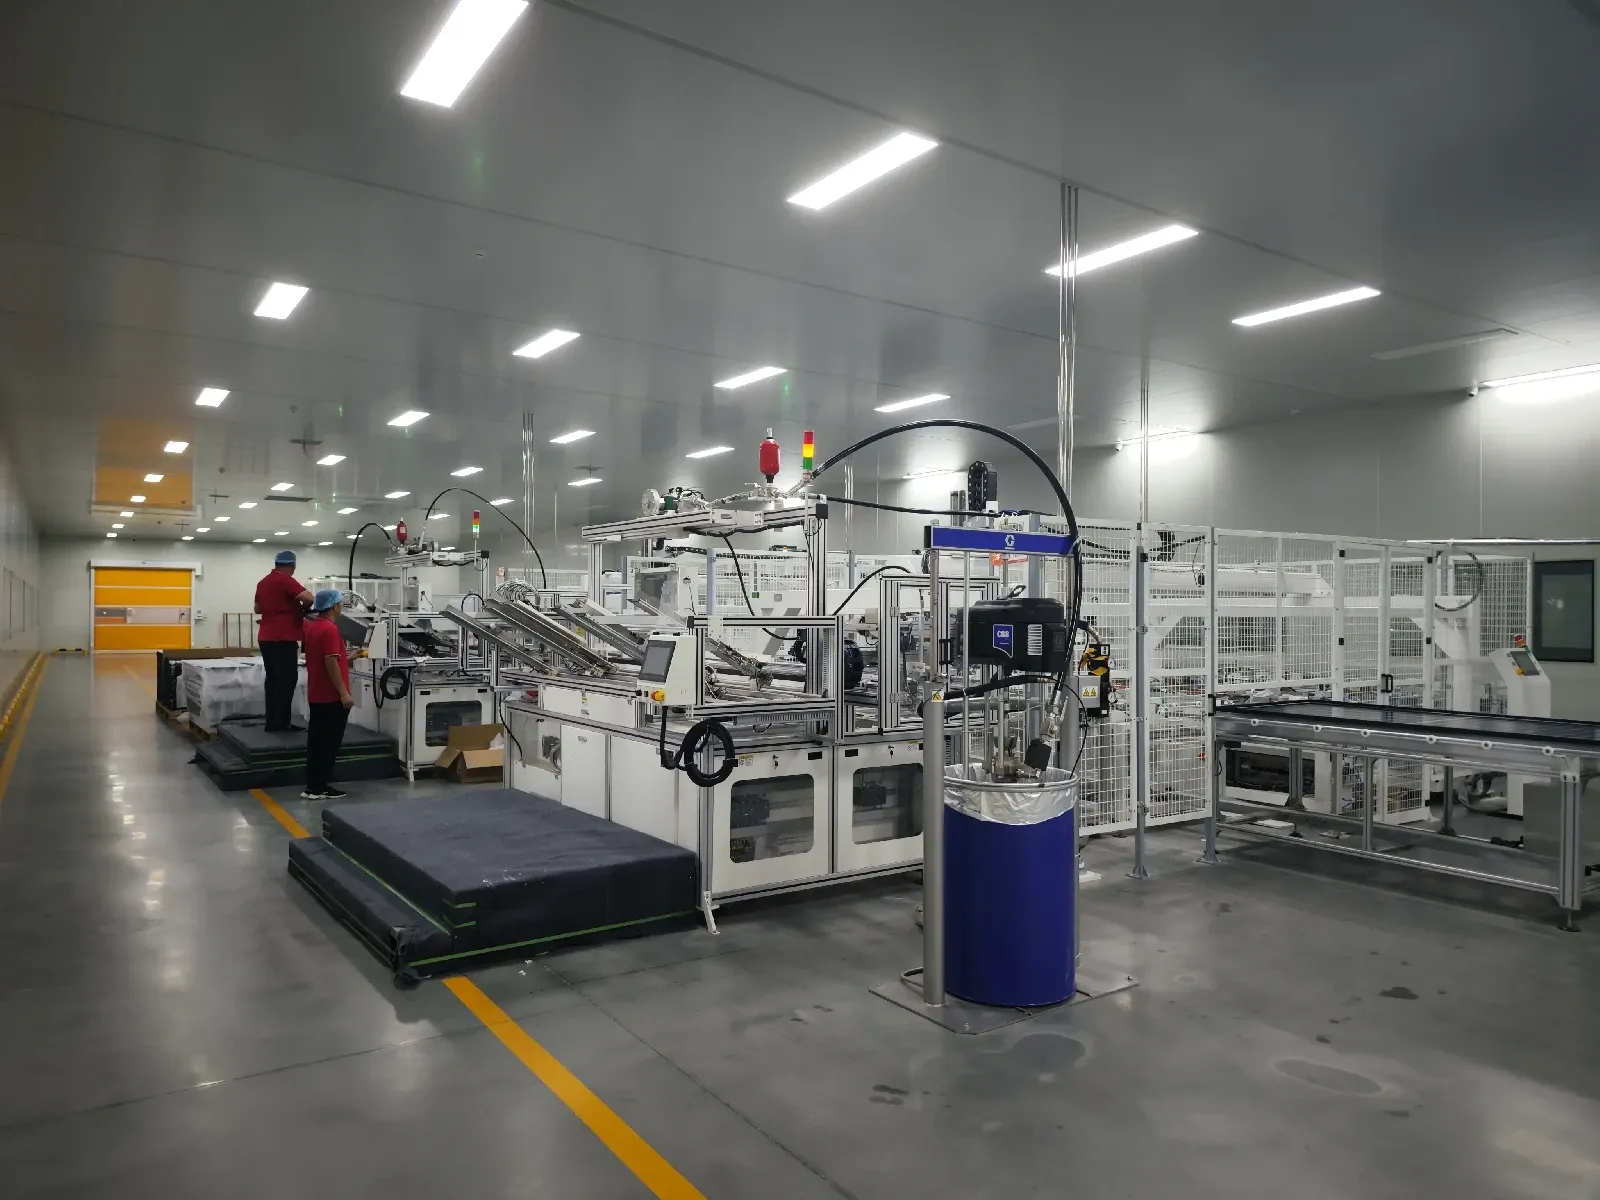
لیمینیشن کے بعد ماڈیول کو یہ ملتا ہے:
ایج ٹرمنگ، شیشے کے کنارے سے آگے بہنے والے انکیپسولنٹ کو ہٹانا
حفاظت کے لیے اور اسٹریس پوائنٹس کاٹنے کے لیے ایج گرائنڈنگ/سیمنگ
سلیکون سیلنٹ یا مکینیکل کرمپنگ کے ساتھ فریم اٹیچمنٹ
BC سے متعلق مخصوص فریمنگ۔ BC ماڈیولز عام طور پر رہائشی چھتوں، BIPV اور ہائی اینڈ کمرشل کے لیے پریمیم مصنوعات کے طور پر رکھے جاتے ہیں، اس لیے فریم کی ظاہری شکل زیادہ اہمیت رکھتی ہے۔ بلیک فریمز، اینوڈائزڈ یا پینٹڈ، آل بلیک لُک برقرار رکھنے کے لیے معیاری ہیں۔ کچھ BC ماڈیولز صرف ایج سیلنٹ کے ساتھ فریم لیس ہوتے ہیں، خاص طور پر BIPV کے لیے۔ فریم پروفائلز پتلے ہو سکتے ہیں یا صاف ستھرے کونر جوائنٹس استعمال کر سکتے ہیں تاکہ سیل کی چمکدار شکل سے مطابقت رکھیں۔
مرحلہ 8: جنکشن باکس تنصیب
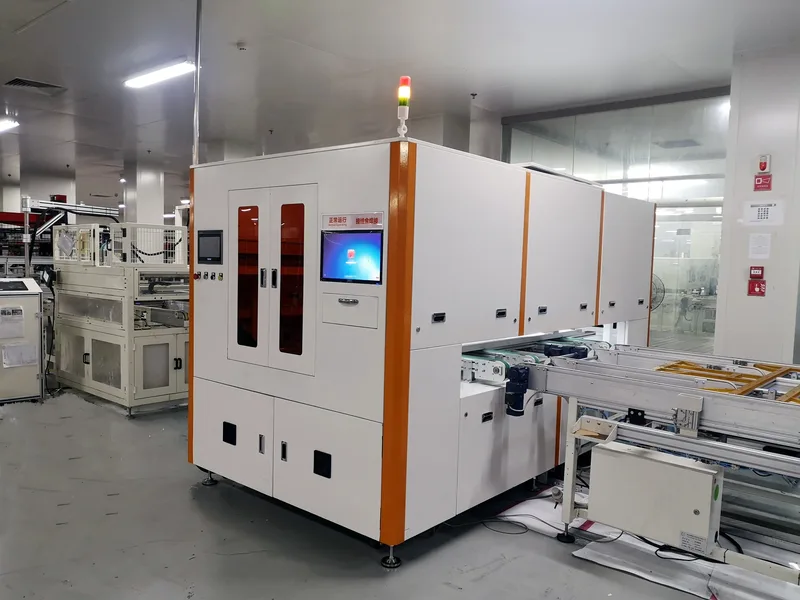
جنکشن باکس عقبی حصے پر لگایا جاتا ہے اور بس ربنوں سے جڑتا ہے۔
BC ماڈیولز کے لیے، چھوٹے پروفائل والے کم ابھار والے J-boxes کو ترجیح دی جاتی ہے، پھر بھی ظاہری شکل اور BIPV فٹ کے لیے۔ کچھ مینوفیکچررز انٹیگریٹڈ J-box ڈیزائن استعمال کرتے ہیں جن میں بائی پاس ڈایوڈز بیرونی باکس کے بجائے ماڈیول میں شامل ہوتے ہیں۔ J-box لیڈز کو بس ربن ٹیلز سے سولڈرنگ یا کرمپنگ کرنا روایتی ماڈیولز کی طرح ہی ہے، لیکن لیڈز کو رابطوں سے بھرپور عقبی سطح سے دور رکھا جانا چاہیے تاکہ کسی بھی شارٹ کا امکان ختم ہو۔
مرحلہ 9: کیورنگ اور کولنگ
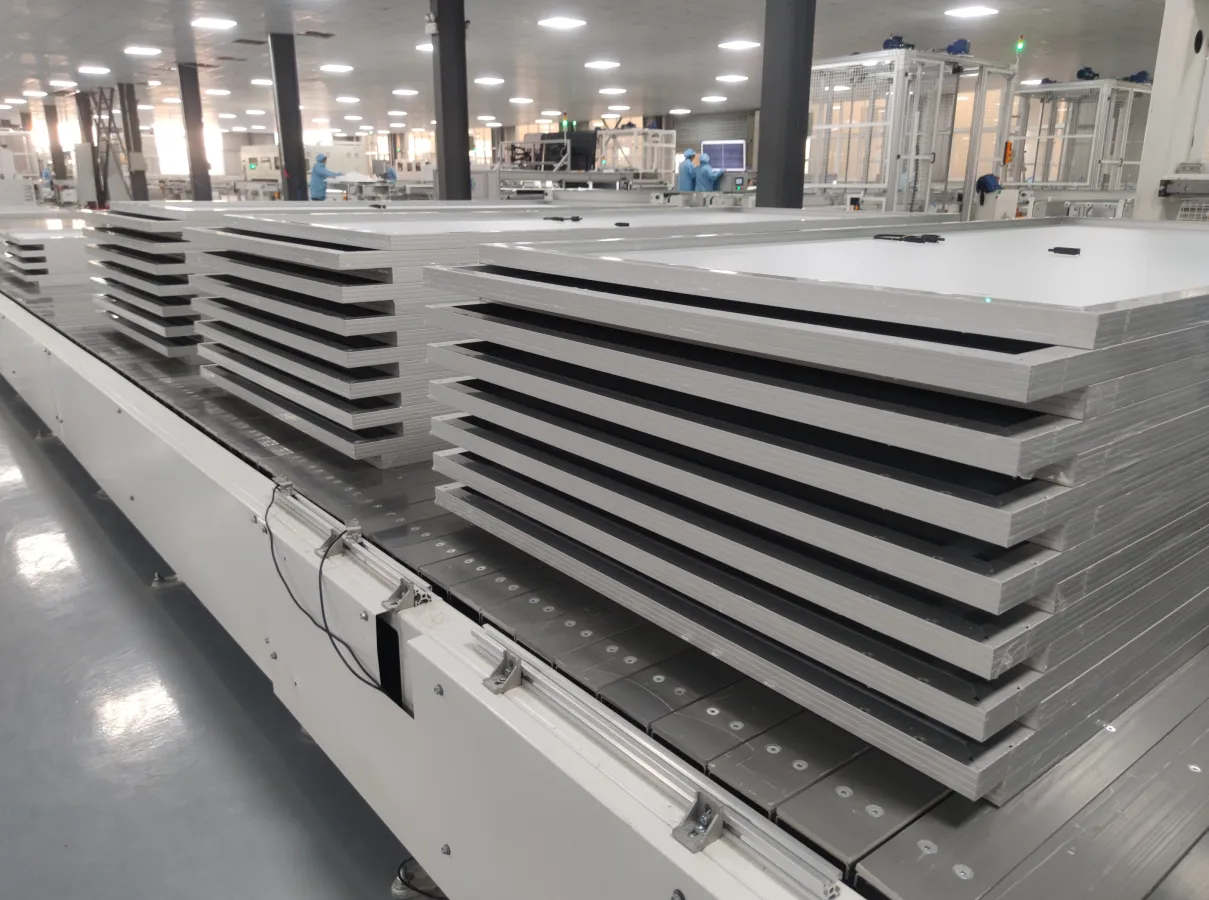
فریم اور J-box کے بعد:
سلیکون کیور: کمرے کے درجہ حرارت پر 15-30 منٹ، یا 60-80C پر گرم ہوا کی ٹنل میں 5-10 منٹ میں تیز
تھرمل کنڈیشننگ: کچھ مینوفیکچررز فریم شدہ ماڈیول کو کنٹرول شدہ کولنگ ٹنل سے گزارتے ہیں تاکہ انکیپسولنٹ کو بٹھایا جائے اور برقی ٹیسٹ سے پہلے بقایا دباؤ کو کم کیا جائے
مرحلہ 10: فلیش ٹیسٹنگ اور الیکٹرو لومینیسنس (EL) امیجنگ
پیکنگ سے پہلے آخری کوالٹی گیٹ۔
فلیش ٹیسٹنگ (I-V curve)۔ A جنکشن باکس سیل سرکٹ سے برقی آؤٹ پٹ جمع کرتا ہے اور ماڈیول اور بیرونی PV سسٹم کے درمیان رابطہ فراہم کرتا ہے۔ یہ, عام طور پر IEC 60904-9 کے مطابق AAA+ کلاس، ایک کیلیبریٹڈ لائٹ پلس (AM1.5G، 1000 W/m2، 25C) چلاتا ہے اور مکمل I-V کرو پڑھتا ہے: Pmax، Voc، Isc، FF اور ماڈیول ایریا کی کارکردگی۔
BC ماڈیولز معمول کے مطابق یہ حاصل کرتے ہیں:
مین اسٹریم 182mm یا 210mm فارمیٹس کے لیے 22.5-24.0% ماڈیول کارکردگی
M10 سیلز استعمال کرنے والے معیاری 72-cell ہاف کٹ ماڈیول کے لیے 580-620W
الیکٹرو لومینیسنس (EL) امیجنگ۔ فارورڈ بائس کے تحت کرنٹ داخل کیا جاتا ہے اور ایک انفراریڈ کیمرہ چمک کو ریکارڈ کرتا ہے۔ سیاہ دھبے مائیکرو کریکس، ٹوٹی ہوئی فنگرز یا کانٹیکٹ اسٹرپس، شنٹنگ، یا مردہ سیلز کی نشاندہی کرتے ہیں۔
BC سے متعلق مخصوص EL نوٹ۔ BC ماڈیولز کے لیے EL عقبی حصے سے لی جاتی ہے، جہاں رابطے اور کرنٹ کے راستے ہوتے ہیں۔ تصاویر فرنٹ سیل EL سے مختلف ہوتی ہیں، انٹرڈیجیٹیٹڈ فنگر پیٹرن واضح طور پر نظر آتا ہے اور نقائص مختلف لگتے ہیں۔ آپریٹرز اور AI پر مبنی EL سسٹمز کو BC سے متعلق مخصوص نقائص کی لائبریریاں درکار ہوتی ہیں۔

مرحلہ 11: بصری معائنہ، لیبلنگ، اور پیکنگ
آخری مراحل:
ظاہری نقائص، سامنے کے شیشے پر خروںچ، فریم کی خرابیاں، سیلنٹ کا بہاؤ کے لیے بصری معائنہ
برقی ڈیٹا، سرٹیفیکیشنز (IEC 61215، IEC 61730، MCS، UL وغیرہ)، سیریل نمبر، تیاری کی تاریخ کے ساتھ لیبل
پیکنگ، عام طور پر فی پیلیٹ 30-36 ماڈیولز، کونر پروٹیکٹرز کے ساتھ، بندھے اور لپٹے ہوئے
چونکہ BC ماڈیولز پریمیم درجے پر ہوتے ہیں، کوالٹی ٹیئرز اکثر بڑھ جاتی ہیں: کچھ مینوفیکچررز سیمپلنگ کے بجائے 100% EL معائنہ کرتے ہیں، ظاہری معیارات سخت ہو جاتے ہیں (ایکٹو ایریا کے اندر کوئی نظر آنے والا نقص نہیں)، اور پیکنگ میں برانڈڈ مواد یا رہائشی سامعین کے لیے انسٹالر گائیڈز شامل کیے جا سکتے ہیں۔
3. BC ماڈیولز کے لیے اہم کوالٹی اور قابل اعتماد پہلو
| چیلنج | بنیادی وجہ | ازالہ |
|---|---|---|
| عقبی رابطے کی سنکنرن | نمی میٹلائزڈ رابطوں پر حملہ آور | POE انکیپسولنٹ، ایج سیل ڈیزائن، گلاس-گلاس بلڈ |
| کنڈکٹو ایڈہیسو کی تنزلی | CA جوائنٹس کی تھرمل سائیکلنگ تھکاوٹ | بہتر CA فارمولیشن، اسٹریس ریلیف جوائنٹ ڈیزائن |
| سیل مائیکرو کریکنگ (پتلی ویفرز) | سٹرنگنگ/لی اپ میں مکینیکل تناؤ | کم تناؤ والی ہینڈلنگ، سولڈر پر CA، پتلا انکیپسولنٹ |
| PID (پوٹینشل-انڈیوسڈ ڈیگریڈیشن) | پچھلے جنکشن پر ہائی وولٹیج تناؤ | POE انکیپسولنٹ، اینٹی-PID سیل ڈیزائن، گراؤنڈڈ J-box |
| رنگ کی یکسانی | ننگے فرنٹ پر ویفر کی تبدیلی نظر آتی ہے | سخت آنے والی رنگ بننگ، عمل کی مستقل مزاجی |
4. 2026-2027 میں BC ماڈیول مینوفیکچرنگ کی حالت
BC ماڈیول مارکیٹ تیزی سے پھیل رہی ہے:
LONGi نے اپنی اگلی مرکزی دھارے کی ٹیکنالوجی کے طور پر BC (HPBC 2.0) پر پوری طرح شرط لگا دی ہے، 2025 کے آخر تک 50 GW سے زیادہ کی اعلان کردہ صلاحیت کے اہداف کے ساتھ
Aiko Solar نے ABC کو کثیر-GW پیمانے تک بڑھا دیا ہے، بڑے پیمانے پر پیداوار میں سیل کی کارکردگی 25.5% سے زیادہ ہے
Tongwei، JinkoSolar اور Risen Energy سبھی 2025-2026 کی پیداوار کے لیے TBC (TOPCon-BC ہائبرڈ) یا خالص BC اقسام تیار کر رہے ہیں
Maxeon اپنی ملائیشیا اور میکسیکو کی فیکٹریوں میں پریمیم IBC ماڈیولز بناتا رہتا ہے
Autowell، SC Solar اور Leadmicro جیسے سازوسامان فراہم کرنے والوں نے BC کے لیے تیار مخصوص سٹرنگرز اور لی اپ سسٹمز متعارف کرائے ہیں
ماڈیول کی سطح کی کارکردگی اب تجارتی BC ماڈیولز (سنگل-جنکشن سلکان) کے لیے 23.0-24.0% تک پہنچ گئی ہے، معیاری فارم فیکٹرز میں 600W سے زیادہ پاور کلاسز کے ساتھ۔
BC اور TOPCon ماڈیولز کے درمیان لاگت کا فرق تقریباً 0.05-0.10 یوآن/Wp تک کم ہو گیا ہے، جو تقریباً $0.0180–0.0220/Wp سے کم ہے، اور بہت سے تجزیہ کار توقع کرتے ہیں کہ BC 2026-2027 تک TOPCon کے ساتھ لاگت کی برابری حاصل کر لے گا کیونکہ آلات کا استعمال بڑھتا جا رہا ہے اور فی واٹ چاندی مسلسل گر رہی ہے۔
5. نتیجہ: BC ماڈیول مینوفیکچرنگ - صرف سیل کی تبدیلی سے زیادہ
BC ماڈیول بنانا صرف روایتی لائن میں BC سیلز ڈالنا نہیں ہے۔ انٹرکنکشن، انکیپسولنٹ کا انتخاب، لیمینیشن کی ترکیب، معائنہ پروٹوکول اور معیار کے معیارات سبھی کو بیک-کانٹیکٹ سیلز کی جیومیٹری اور قدر کی تجویز کا احترام کرنے والے مقصد کے لیے بنائے گئے جوابات کی ضرورت ہے۔
فائدہ: سازوسامان، مواد اور عمل کی مہارت تیزی سے پختہ ہو رہی ہے۔ جو پانچ سال پہلے صرف پریمیم رہائشی مارکیٹ کی خدمت کرتا تھا وہ اب GW پیمانے پر مرکزی دھارے میں اپنانے کے کنارے پر ہے۔
BC راستے پر غور کرنے والے کسی بھی شخص کے لیے، مشورہ سادہ ہے۔ پہلے انٹرکنکشن کے مرحلے کو ٹھیک کریں، یہیں تقریباً 80% عمل کا کام ہے۔ سٹرنگنگ درست کریں، صحیح انکیپسولنٹ منتخب کریں، اور باقی لائن زیادہ تر ارتقا ہے انقلاب نہیں۔
بیک-کانٹیکٹ ماڈیولز کا دور آ گیا ہے۔
Ooitech کا نقطہ نظر
جب گاہک BC لائنوں کے بارے میں پوچھتے ہیں تو ہم انہیں وہی بات بتاتے رہتے ہیں: پورا کھیل سٹرنگر اور انکیپسولنٹ میں ہے، لائن کے باقی حصے میں نہیں۔ CA ڈسپنسنگ کو دہرانے کے قابل بنائیں اور اچھا POE منتخب کریں، اور اچھی طرح سے بنائی گئی ماڈیول لائن پچھلے-کانٹیکٹ جیومیٹری کو بغیر کسی ڈرامے کے سنبھال لیتی ہے۔ ایک بات قابل ذکر ہے، Ooitech صرف ماڈیول (اسمبلی) لائنیں فراہم کرتا ہے، سیل کی پیداوار نہیں، لہذا BC پروجیکٹ ہمارے لی اپ، لیمینیشن اور ٹیسٹنگ کے سازوسامان کو آپ کے حاصل کردہ کسی بھی BC سیلز کے ساتھ جوڑتا ہے۔ اگر آپ یہ فلو کسی حقیقی فیکٹری میں چلتے ہوئے دیکھنا چاہتے ہیں، تو Ooitech YouTube چینل www.youtube.com/ooitech اصل سٹرنگنگ اور لیمینیشن کی فوٹیج دیکھنے کے لیے اچھی جگہ ہے۔
متعلقہ: 0BB بیک کانٹیکٹ سیلز پر: فوائد اور پیداوار کی حدود ماڈیولز کے اوپر کی طرف اس مقام تک پیروی کرتا ہے جہاں مکمل طور پر دھات کاری شدہ پچھلی سطح ایک بہت چھوٹے جوڑ سے ملتی ہے۔
متعلقہ: 0BB سیل ٹیکنالوجی: بس بار ہٹانے سے کیا تبدیل ہوتا ہے سیاق و سباق میں انٹرکنکشن کے مرحلے کو بیان کرتا ہے، بشمول یہ کہ بس بار کے بغیر سیل ترتیب کو کہاں تبدیل کرتا ہے۔
متعلقہ: فلیٹ بمقابلہ گول ربن: BC خلیے قاعدہ کیوں توڑتے ہیں — پیچھے کی interconnection کے مرحلے کے پیچھے ribbon کی جیومیٹری۔
متعلقہ: ہائبرڈ کانٹیکٹ BC سیلز: 28% کو ابھی کیا ثابت کرنا ہے — rear-contact سیل کے لیے module کی طرف کا تسلسل۔
مزید مطالعہ اور پس منظر کا ڈیٹا
اس موضوع پر عوامی حوالہ جاتی مواد، جو ان تنظیموں نے شائع کیا ہے جو صنعت کے ٹیکنالوجی روڈ میپ اور مارکیٹ ڈیٹا کو برقرار رکھتی ہیں: