سولر پینل لیمینیٹر — لیمینیشن کا عمل تفصیل سے
فہرست مضامین
مختصر جواب: لیمینیشن وہ مرحلہ ہے جو شیشے، انکیپسولنٹ، آپس میں جڑے سیلز اور بیک شیٹ کے ڈھیلے ڈھیر کو ایک مہربند، سخت یونٹ میں تبدیل کرتا ہے۔ لیمینیٹر پھنسی ہوئی ہوا کو نکالنے کے لیے ویکیوم کھینچتا ہے، پھر دباؤ ڈالتا ہے جبکہ پلیٹنز ڈھیر کو گرم کرتے ہیں یہاں تک کہ EVA کراس لنک ہو جائے۔ عمل کی حد تنگ ہے: کراس لنکنگ تقریباً 140 °C سے 150 °C کے درمیان ہوتی ہے، جبکہ ڈھیر 120 °C کے قریب ایک ایسے علاقے سے گزرتا ہے جہاں انکیپسولنٹ اب بھی سیال ہوتا ہے اور بلبلے بننے کا خطرہ ہوتا ہے، اور ٹھنڈا ہونے کو تقریباً 20 °C کے مراحل میں کنٹرول کرنا ضروری ہے تاکہ سیلز پر حرارتی دباؤ نہ پڑے۔ پلیٹن کے پار درجہ حرارت کی یکسانی وہ تفصیل ہے جو معیار کا فیصلہ کرتی ہے، کیونکہ ٹھنڈا کونا غیر کیور شدہ انکیپسولنٹ چھوڑ دیتا ہے اور گرم جگہ اسے خراب کر دیتی ہے۔ دونوں خرابیاں حتمی معائنے میں ایک جیسی نظر آتی ہیں اور باہر پانچ سال بعد بہت مختلف طریقے سے برتاؤ کرتی ہیں۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
سولر پینل پروڈکشن کا عمل: لیمینیشن
آج ہم شمسی ماڈیول مینوفیکچرنگ کے ایک اہم عمل کا جائزہ لے رہے ہیں: لیمینیشن.
فوٹوولٹک ماڈیول پروڈکشن لائن میں، لیمینیشن صرف ایک حرارتی مرحلہ نہیں ہے۔ یہ سب سے اہم عملوں میں سے ایک ہے جو تیار شدہ سولر پینل کی حتمی کارکردگی، قابل اعتمادی، ظاہری شکل اور سروس لائف کا تعین کرتا ہے۔ کنٹرول شدہ درجہ حرارت، ویکیوم اور دباؤ کے ذریعے، سولر سیلز، شیشہ، EVA یا POE encapsulant, backsheet اور دیگر مواد کو ایک ٹھوس مربوط ماڈیول میں جوڑا جاتا ہے۔
ایک اچھا لیمینیشن عمل طویل مدتی پاور آؤٹ پٹ کو بہتر بنانے میں مدد کرتا ہے اور ماڈیول کو نمی، مکینیکل دباؤ، تھرمل سائیکلنگ اور باہر کے موسمی حالات سے بچاتا ہے۔ اگر لیمینیشن کو اچھی طرح کنٹرول نہ کیا جائے تو بلبلے، کمزور چپکاؤ، سیل کی دراڑیں، کنارے کے نقائص، یا کم انکیپسولنٹ کراس لنکنگ جیسے مسائل ظاہر ہو سکتے ہیں۔
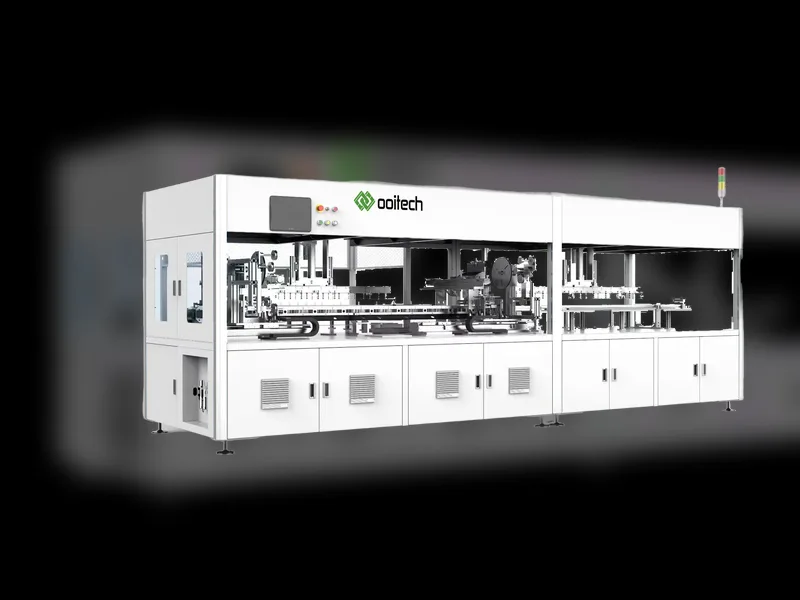
سولر ماڈیول کا کام کرنے کا اصول لیمینیٹر
ایک عام شمسی پینل لیمینیٹر بنیادی طور پر درج ذیل حصوں پر مشتمل ہوتا ہے:
| بنیادی حصہ | فنکشن |
|---|---|
| نیچے کی پلیٹ / حرارتی پلیٹ | ایک ہموار حرارتی سطح۔ یہ عام طور پر اعلیٰ درجہ حرارت والے تیل یا برقی حرارتی راڈز کے ذریعے گرم کی جاتی ہے تاکہ مطلوبہ پراسیس درجہ حرارت حاصل ہو۔ |
| اوپری ڈھکن | یہ سلیکون جھلی، سیلنگ رنگ اور متعلقہ اجزاء سے لیس ہوتا ہے۔ یہ نیچے کی طرف حرکت کرتا ہے تاکہ چیمبر بند کرے اور جھلی کے ذریعے دباؤ لگائے۔ |
| اوپری چیمبر | اوپری ڈھکن اور سلیکون جھلی کے درمیان کی جگہ۔ |
| نچلا چیمبر | بند کرنے کے بعد حرارتی پلیٹ اور اوپری ڈھکن کے درمیان کی جگہ۔ |
| ویکیوم پمپ | اوپری یا نچلے چیمبر کو خالی کرنے اور ماڈیول اسٹیک سے ہوا نکالنے کے لیے استعمال ہوتا ہے۔ |
| ایئر پمپ / انفلیشن سسٹم | اوپری یا نچلے چیمبر کو ہوا بھرنے اور لیمینیشن کے دوران دباؤ لگانے کے لیے استعمال ہوتا ہے۔ |
ان بنیادی حصوں کو سمجھنے کے بعد، ہم دیکھ سکتے ہیں کہ لیمینیٹر مرحلہ وار کیسے کام کرتا ہے۔
مرحلہ 1: ڈھکن بند کرنا
ماڈیول کے لیمینیٹر میں داخل ہونے کے بعد، اوپری ڈھکن ہائیڈرولک سلنڈروں کی قوت سے نیچے کی طرف حرکت کرتا ہے۔ جب یہ درست پوزیشن پر پہنچتا ہے، تو اوپری ڈھکن پر سیلنگ رنگ نیچے کی پلیٹ سے مضبوطی سے رابطہ کرتا ہے، جس سے ایک مہربند جگہ بنتی ہے۔ یہ مہربند جگہ نچلا چیمبر ہے۔

ڈرائنگ سادہ لگ سکتی ہے، لیکن یہ بنیادی ڈھانچے کو واضح طور پر بیان کرنے میں مدد کرتی ہے۔
مرحلہ 2: نچلے چیمبر کو ویکیوم کرنا
وہ چیمبر کتنی تیزی سے خالی کیا جا سکتا ہے، اور کون سا پمپ امتزاج یہ کام کرتا ہے، اس کا احاطہ لیمینیٹر ویکیوم پمپس اور EVA ڈیگیسنگ ونڈو میں کیا گیا ہے.
ویکیوم پمپ چیمبر کو خالی کرنا شروع کرتا ہے۔ بہت سی پروڈکشن سیٹنگز میں، ویکیوم کرنے کا عمل تقریباً 6 منٹ تک جاری رہتا ہے، حالانکہ درست وقت ماڈیول کی قسم، انکیپسولنٹ مواد، لیمینیٹر ڈیزائن اور پراسیس ریسیپی پر منحصر ہوتا ہے۔
ویکیومنگ کے دوران، نیچے کی پلیٹ پہلے سے گرم ہوتی ہے۔ ماڈیول کے لیمینیٹر میں داخل ہونے کے بعد، یہ مسلسل گرم ہوتا رہتا ہے یہاں تک کہ یہ حرارتی پلیٹ کے مقررہ درجہ حرارت کے قریب پہنچ جائے۔ اس حرارتی مرحلے میں، انکیپسولنٹ فلم پگھلنا شروع ہو جاتی ہے، ٹھوس حالت سے بہتی حالت میں تبدیل ہو جاتی ہے۔
ویکیوم ماحول پگھلے ہوئے انکیپسولنٹ اور ماڈیول اسٹیک کے اندر موجود ہوا اور غیر مستحکم گیسوں کو باہر نکلنے دیتا ہے۔ یہ بہت اہم ہے۔ اگر انکیپسولنٹ کے کیور ہونا شروع ہونے سے پہلے پھنسی ہوئی گیس کو نہ نکالا جائے، تو لیمینیشن کے بعد ماڈیول کے اندر بلبلے رہ سکتے ہیں۔
مرحلہ 3: اوپری چیمبر میں ہوا بھرنا اور لیمینیشن پریشر
ویکیومنگ کے بعد، اوپری چیمبر میں ہوا بھری جاتی ہے۔ سلیکون جھلی ایک لچکدار مواد ہے، لہذا یہ ہوا کے دباؤ میں پھیلتی اور بگڑتی ہے۔ پھر یہ ماڈیول کی سطح پر مضبوطی سے دباتی ہے اور یکساں دباؤ لگاتی ہے۔
یہ دباؤ ماڈیول سے باقی بلبلوں کو باہر نکالنے میں مدد کرتا ہے۔ اسی وقت، حرارت اور دباؤ کا امتزاج بہتے ہوئے انکیپسولنٹ کو کیور اور کراس لنک ہونا شروع کروا دیتا ہے۔ انکیپسولنٹ آہستہ آہستہ مائع جیسی حالت سے ایک مستحکم ٹھوس بانڈنگ لیئر میں تبدیل ہو جاتا ہے۔

یہ خاکہ دکھاتا ہے کہ ہوا بھرنے کے بعد، سلیکون جھلی ماڈیول پر مضبوطی سے فٹ ہو جاتی ہے۔ یہ پگھلے ہوئے انکیپسولنٹ کو دباؤ میں ضرورت سے زیادہ باہر نکلنے سے بچانے میں بھی مدد کرتا ہے۔
مرحلہ 4: پریشر ہولڈنگ اور کیورنگ
جب اوپری چیمبر مطلوبہ دباؤ تک پہنچ جاتا ہے، تو لیمینیٹر اس دباؤ کو ایک مخصوص وقت تک برقرار رکھتا ہے۔ اس ہولڈنگ پیریڈ کے دوران، انکیپسولنٹ کراس لنکنگ جاری رکھتا ہے یہاں تک کہ مطلوبہ کراس لنکنگ ڈگری حاصل ہو جائے۔
عمل مکمل ہونے کے بعد، ویکیوم حالت چھوڑنے کے لیے نچلے چیمبر میں ہوا بھری جاتی ہے۔ اسی وقت، دباؤ چھوڑنے کے لیے اوپری چیمبر کو خالی کیا جاتا ہے۔ پھر اوپری ڈھکن نیچے کی پلیٹ سے الگ ہو جاتا ہے، اور ماڈیول ان لوڈ ہونے سے پہلے کولنگ چیمبر میں چلا جاتا ہے۔

کسی ویب سائٹ سے یہ خاکہ عمل کے بہاؤ کا عمومی اندازہ دیتا ہے۔
اہم پراسیس نوٹس
نان اسٹک کپڑا ضروری ہے
ماڈیول براہ راست سلیکون جھلی یا حرارتی پلیٹ سے رابطہ نہیں کرتا۔ ان کے درمیان نان اسٹک کپڑے کی ایک تہہ رکھی جاتی ہے۔ اس کا بنیادی کام پگھلے ہوئے EVA یا دیگر انکیپسولنٹ کو حرارتی پلیٹ یا سلیکون جھلی سے چپکنے سے روکنا ہے۔
جدید لیمینیٹر عام طور پر تین ورکنگ چیمبر استعمال کرتے ہیں
زیادہ تر جدید PV ماڈیول لیمینیٹر تین ورکنگ چیمبر کے ساتھ ڈیزائن کیے جاتے ہیں، اور ہر چیمبر کا پراسیس مقصد مختلف ہوتا ہے۔
| مرحلہ | بنیادی مقصد | عام پراسیس خصوصیت |
|---|---|---|
| پہلا مرحلہ | انکیپسولنٹ پگھلانا اور ہوا کے بلبلے نکالنا | کم درجہ حرارت، ویکیوم، اور کم دباؤ۔ عام طور پر مواد اور ریسیپی کے لحاظ سے تقریباً 120°C۔ |
| دوسرا مرحلہ | انکیپسولنٹ کراس لنکنگ اور حتمی بانڈنگ | زیادہ درجہ حرارت اور زیادہ دباؤ۔ عام طور پر مواد اور ریسیپی کے لحاظ سے تقریباً 140°C۔ |
| تیسرا مرحلہ | ٹھنڈا کرنا اور شکل کو مستحکم کرنا | ویکیوم، بہت کم دباؤ، اور پلیٹ کا کم درجہ حرارت تقریباً 20°C تاکہ ماڈیول ٹھنڈا ہو۔ |
تین مراحل استعمال کرنے کی وجہ بنیادی طور پر پیداواری کارکردگی اور پراسیس استحکام کو بہتر بنانا ہے۔
پہلے مرحلے میں، بنیادی مقصد انکیپسولنٹ کو پگھلانا اور ہوا کے بلبلے نکالنا ہے۔ درجہ حرارت زیادہ نہیں ہونا چاہیے، اور دباؤ بھی زیادہ نہیں ہونا چاہیے۔ اگر انکیپسولنٹ بہت جلد کراس لنکنگ شروع کر دے، تو اندرونی بلبلے مناسب طریقے سے باہر نہیں نکل سکتے، اور بلبلے تیار ماڈیول کے اندر رہ جائیں گے۔
دوسرے مرحلے میں، بنیادی مقصد کراس لنکنگ ہے۔ درجہ حرارت زیادہ اور دباؤ زیادہ ہوتا ہے، جو انکیپسولنٹ کی کیورنگ ری ایکشن کو تیز کرنے اور بانڈنگ کی کارکردگی کو بہتر بنانے میں مدد کرتا ہے۔
تیسرے مرحلے میں، ٹھنڈک بنیادی کام ہے۔ ٹھنڈک کے دوران اخترتی یا جھکنے کو کم کرنے کے لیے صرف تھوڑا سا دباؤ درکار ہوتا ہے۔
لیمینیشن کے عمل میں عام غیر معمولی صورتحال
| خرابی | ممکنہ وجوہات |
|---|---|
| سولر سیل کی سطح پر بلبلے | پہلے مرحلے کا درجہ حرارت بہت زیادہ، بلبلوں کے نکلنے سے پہلے انکیپسولنٹ کی کراس لنکنگ، غیر معمولی ویکیوم حالت، ناکافی ویکیوم رفتار، یا ویکیوم کا وقت بہت کم۔ |
| کناروں یا چاروں کونوں پر برف کے گالے جیسے بلبلے | لیمینیشن فریم کی اونچائی نامناسب ہو سکتی ہے، یا فریم کا سائز ماڈیول سے مناسب طور پر مطابقت نہیں رکھتا۔ |
| پیل کی مضبوطی یا کراس لنکنگ کی ڈگری اہل نہیں | درجہ حرارت بہت کم، دباؤ بہت کم، ہولڈنگ کا وقت بہت کم، یا انکیپسولنٹ کے معیار کا مسئلہ۔ |
| لیمینیشن کے بعد سیل میں دراڑیں | لیمینیشن کا دباؤ بہت زیادہ، ہائی ٹمپریچر کپڑے پر غیر ملکی اشیاء، یا کپڑے کی سطح کا ناہموار ہونا۔ |
| ربن کے علاقے کے ارد گرد بلبلے | فلوکس کے معیار کا مسئلہ، فلوکس کا مکمل طور پر خشک نہ ہونا، یا سولڈرنگ سے متعلق باقیات کے مسائل۔ |
مستحکم ماڈیول معیار کے لیے، لیمینیشن کی ترکیبیں ایک پروڈکٹ سے دوسری میں اندھا دھند کاپی نہیں کی جانی چاہئیں۔ مختلف شیشے کی موٹائی، سیل ٹیکنالوجی، انکیپسولنٹ کی قسم، ماڈیول کا سائز، بیک شیٹ کی ساخت، اور پیداواری رفتار سبھی کے لیے ترکیب میں ایڈجسٹمنٹ کی ضرورت پڑ سکتی ہے۔
Ooitech کا نقطہ نظر
ایک آلات فراہم کنندہ کے طور پر، ہم اسے اس طرح دیکھتے ہیں: لیمینیشن اکثر وہ جگہ ہوتی ہے جہاں چھوٹے پروسیس انحرافات مرئی معیار کے مسائل بن جاتے ہیں، لہذا فیکٹریوں کو لیمینیٹر ریسیپی کو ایک کنٹرول شدہ پروڈکشن پیرامیٹر سمجھنا چاہیے، نہ کہ صرف مشین کی سیٹنگ۔ ہائی ایفیشنسی ماڈیولز جیسے MBB، TOPCon, IBC، یا شنگلڈ مصنوعات کے لیے، یکساں دباؤ، مستحکم ویکیوم کارکردگی، اور درست حرارتی زون خاص طور پر اہم ہیں کیونکہ سیل کی ساخت اور انٹرکنکشن ڈیزائن تناؤ کے لیے زیادہ حساس ہو سکتے ہیں۔ Ooitech کا ماننا ہے کہ اچھی ماڈیول لائن صرف آلات خریدنے کے بارے میں نہیں ہے، بلکہ پروسیس ٹریننگ، میٹریل رویے، اور روزانہ دیکھ بھال کو ایک مستحکم پروڈکشن سسٹم میں ہم آہنگ کرنے کے بارے میں بھی ہے۔