PV ماڈیول لیمینیٹر فریم جمپنگ: اسباب، خطرات
فہرست مضامین
مختصر جواب: لیمینیشن کے دوران فریم جمپنگ اس وقت ہوتی ہے جب اسٹیک کو دبایا جاتا ہے تو ایلومینیم فریم اپنی جگہ سے ہٹ جاتا ہے، اور یہ ماڈیول سیل ہونے کے بعد ظاہر ہوتی ہے جہاں اسے درست نہیں کیا جا سکتا۔ یہ تین وجوہات کی بنا پر ہوتی ہے: سائیکل شروع ہونے سے پہلے فریم یکساں طور پر نہیں بیٹھا ہوتا، درجہ حرارت میں اضافہ بہت تیز ہوتا ہے جس کی وجہ سے انکیپسولنٹ فریم کے بیٹھنے سے پہلے بہہ جاتا ہے، یا پلیٹن پر دباؤ غیر یکساں طور پر لگایا جاتا ہے۔ خطرہ ظاہری نہیں ہے۔ جمپ ہوا فریم ایک کنارے کے ساتھ غیر یکساں سیل چھوڑتا ہے، جو نمی کا راستہ بن جاتا ہے، اور یہ لیمینیٹ کو اتنا بگاڑ بھی سکتا ہے کہ کونے کے قریب سیلز میں دراڑ آ جائے۔ روک تھام زیادہ تر عمل پر قابو ہے: فریم بیٹھانے کے مرحلے کی تصدیق کریں، ابتدائی اضافے کو سست کریں، اور پلیٹن کی ہمواری اور دباؤ کی یکسانی چیک کریں۔ جس لائن پر فریم جمپنگ وقفے وقفے سے ظاہر ہوتی ہے، اس پر تیز ترین تشخیص عام طور پر لیمینیٹر کی سیٹنگز کے بجائے لوڈنگ کا مرحلہ ہوتا ہے۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
PV ماڈیول لیمینیٹر فریم جمپنگ: اسباب، خطرات، اور عملی روک تھام
پی وی ماڈیول لیمینیشن سولر پینل مینوفیکچرنگ کے کلیدی عمل میں سے ایک ہے۔ ویکیوم، حرارت، اور دباؤ کے ذریعے، شیشہ، encapsulant فلم، سولر سیلز، backsheet یا دیگر تہوں کو ایک گھنے اور مہربند ماڈیول ڈھانچے میں جوڑا جاتا ہے۔
اگر لیمینیشن کا عمل غیر مستحکم ہو، تو بلبلے، بے جگہی، ناقص سیلنگ، یا فریم سے متعلق اثرات سے نقصان جیسے نقائص ظاہر ہو سکتے ہیں۔ ان مسائل میں، "فریم جمپنگ" ایک سنگین غیر معمولی حالت ہے کیونکہ یہ براہ راست ماڈیول کی ظاہری شکل، برقی حفاظت، اور طویل مدتی قابل اعتمادی کو متاثر کر سکتی ہے۔
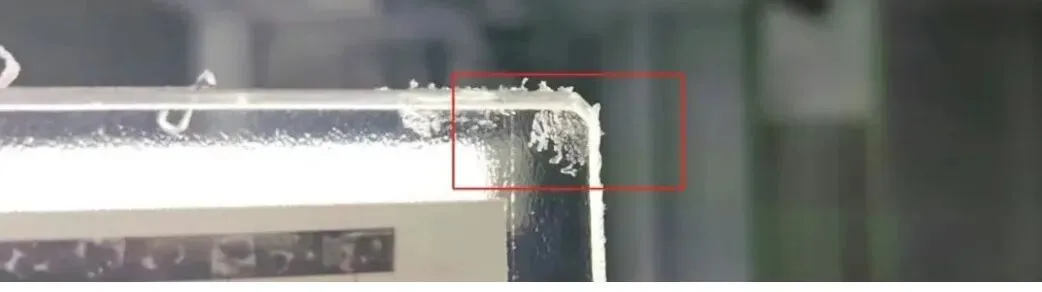
سنو فلیک بلبلے کا نقص
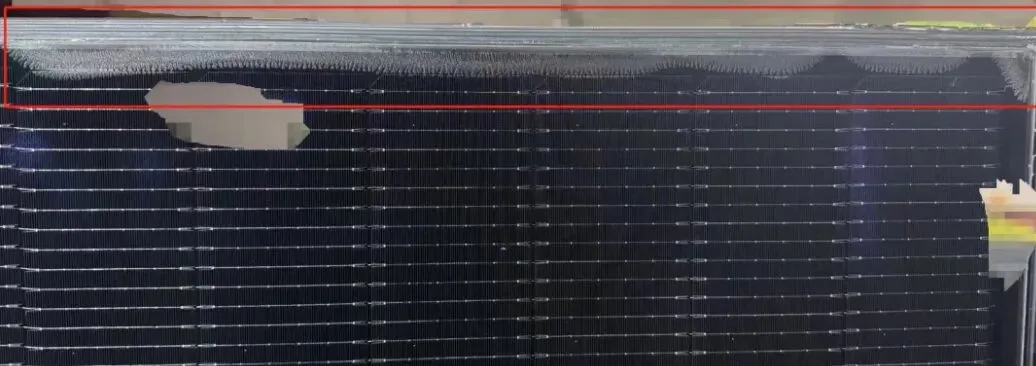
پی وی ماڈیول لیمینیشن میں فریم جمپنگ کیا ہے
"فریم جمپنگ" سے مراد لیمینیشن سائیکل یا ماڈیول ٹرانسفر کے عمل کے دوران لیمینیشن فریم کا غیر متوقع بے جگہ ہونا، اٹھنا، گرنا، یا سرکنا ہے۔ سنگین صورتوں میں، فریم ماڈیول کی سطح پر گر سکتا ہے، جس سے شیشے پر خراشیں، سیلز میں دراڑیں، انکیپسولنٹ میں سلوٹیں، کنارے کو نقصان، یا یہاں تک کہ مکمل ماڈیول ضائع ہو سکتا ہے۔
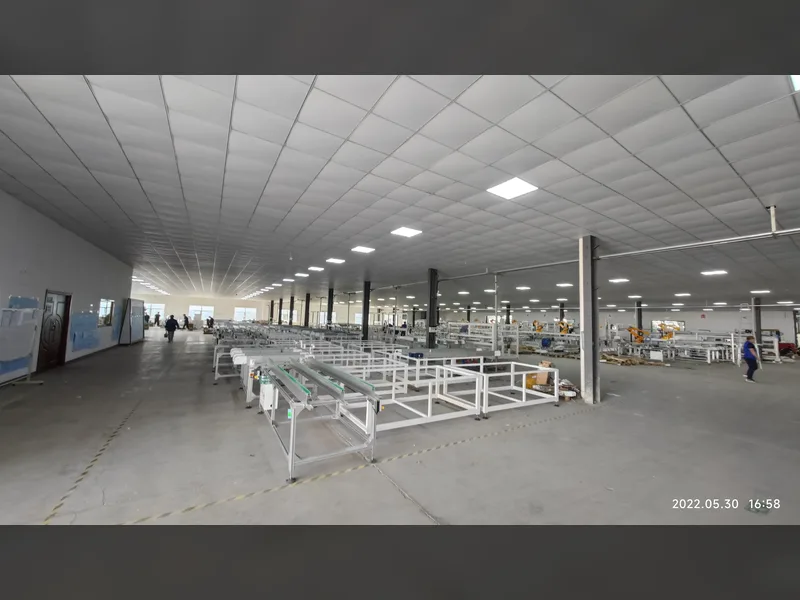
یہ کوئی چھوٹا پوزیشننگ مسئلہ نہیں ہے۔ ایک خودکار سولر پینل پروڈکشن لائن میں، لیمینیٹر عام طور پر لوڈنگ، لے اپ، معائنہ، ٹرمنگ، فریمنگ، اور ٹیسٹنگ کے مراحل سے منسلک ہوتا ہے۔ ایک بار فریم جمپنگ واقع ہو جائے، تو یہ پروڈکشن کی رفتار میں خلل ڈال سکتی ہے اور بیچ کوالٹی کے خطرات پیدا کر سکتی ہے۔
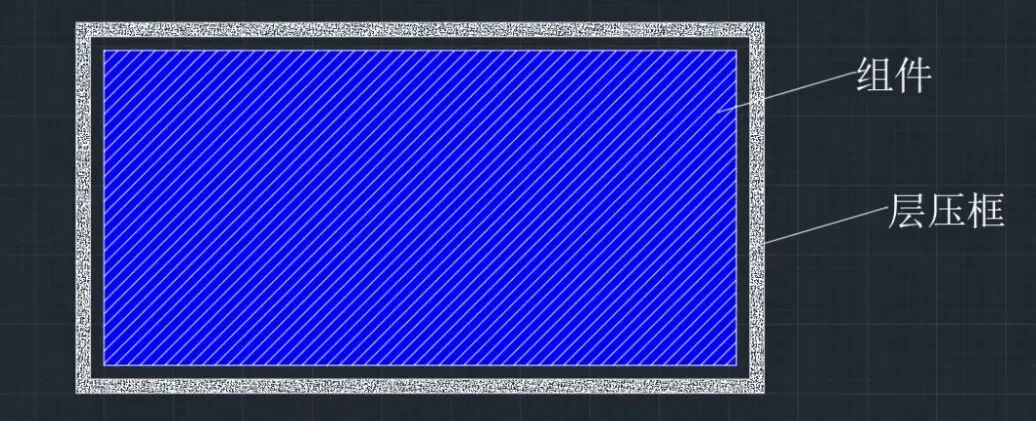
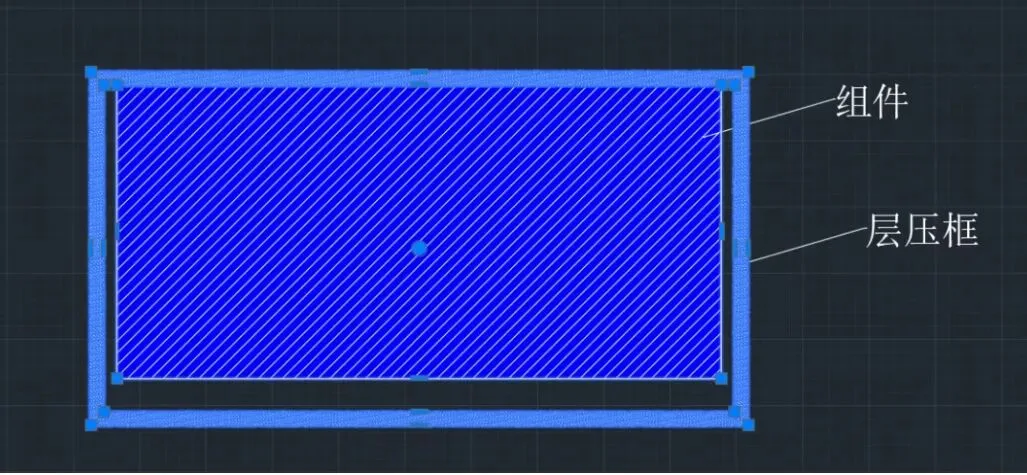
لیمینیٹر فریم جمپنگ کی بنیادی وجوہات
عملی پروڈکشن میں، فریم جمپنگ عام طور پر کسی ایک وجہ سے نہیں ہوتی۔ یہ اکثر آلات کی الائنمنٹ، چیمبر پریشر کنٹرول، ٹولنگ کی حالت، مواد کی صفائی، اور آپریٹر کی عادات کے مشترکہ نتیجے کے طور پر ہوتی ہے۔
1. لیمینیٹر پلیٹ فارمز کے درمیان ٹرانسفر مماثلت کی کمی
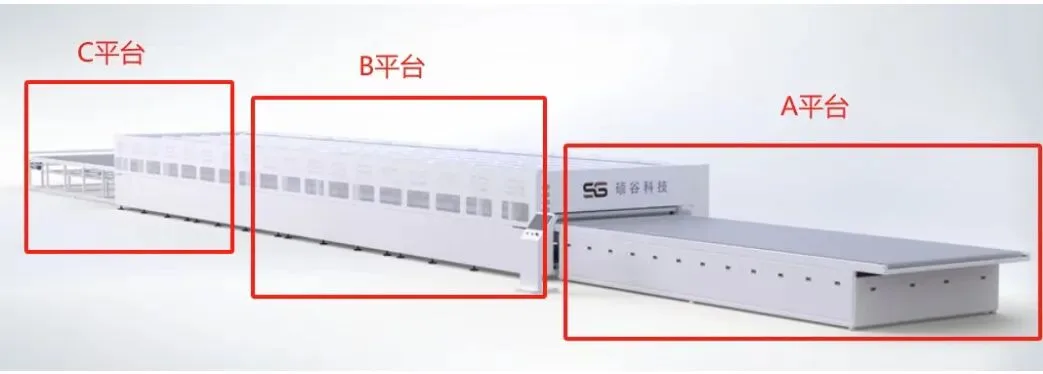
جدید لیمینیٹرز اکثر مسلسل A، B، اور C اسٹیج پلیٹ فارمز کے ساتھ ڈیزائن کیے جاتے ہیں۔ لیمینیشن فریم A-اسٹیج فیڈنگ پلیٹ فارم پر رکھا جاتا ہے اور پھر ماڈیول کے ساتھ B-اسٹیج لیمینیشن چیمبر کی طرف حرکت کرتا ہے۔
اگر A اور B پلیٹ فارمز کے درمیان ٹرانسمیشن کی رفتار ہم آہنگ نہ ہو، یا پلیٹ فارمز کے درمیان اونچائی کا فرق ہو، تو فریم کو ٹرانسفر کے دوران غیر مساوی قوت لگ سکتی ہے۔ غیر افقی ٹرانزیشن رولر، بیلٹ کی ناقص الائنمنٹ، یا پلیٹ فارمز کے درمیان مکینیکل سیڑھی بھی شیئر فورس یا جیمنگ پیدا کر سکتی ہے۔
ایک بار جب فریم اپنے مقررہ ٹریک سے ہٹ جائے، تو یہ غلط پوزیشن میں چیمبر میں داخل ہو سکتا ہے۔ یہ بعد میں ویکیوم اور پریشر کی تبدیلیوں کے دوران غلط الائنمنٹ، ٹکراؤ، یا فریم جمپنگ کا زیادہ خطرہ پیدا کرتا ہے۔
2. لیمینیشن چیمبر کے اندر متحرک پریشر کا عدم توازن
ایک اور عام وجہ لیمینیٹر چیمبر کے اندر پریشر کا عدم توازن ہے۔ اگر انفلیشن ناکافی ہو، تو کور کھلنے کے وقت نچلا چیمبر اب بھی معمولی منفی دباؤ میں رہ سکتا ہے۔
اس لمحے، اوپر والے چیمبر میں سلیکون جھلی ایک سکشن کپ کی طرح کام کر سکتی ہے۔ یہ ہائی ٹمپریچر کپڑے، لیمینیشن فریم، یا یہاں تک کہ ماڈیول اسٹیک کے کچھ حصے کو اٹھا سکتی ہے۔ جب اندرونی ویکیوم اچانک ٹوٹ جائے، تو یہ حصے بے ترتیب طور پر گر سکتے ہیں۔
یہ بے ترتیب گرنے کا عمل فریم کو ماڈیول کی سطح سے ٹکرا سکتا ہے یا غلط پوزیشن میں گرا سکتا ہے، جس سے فریم جمپنگ کا سنگین حادثہ پیش آتا ہے۔
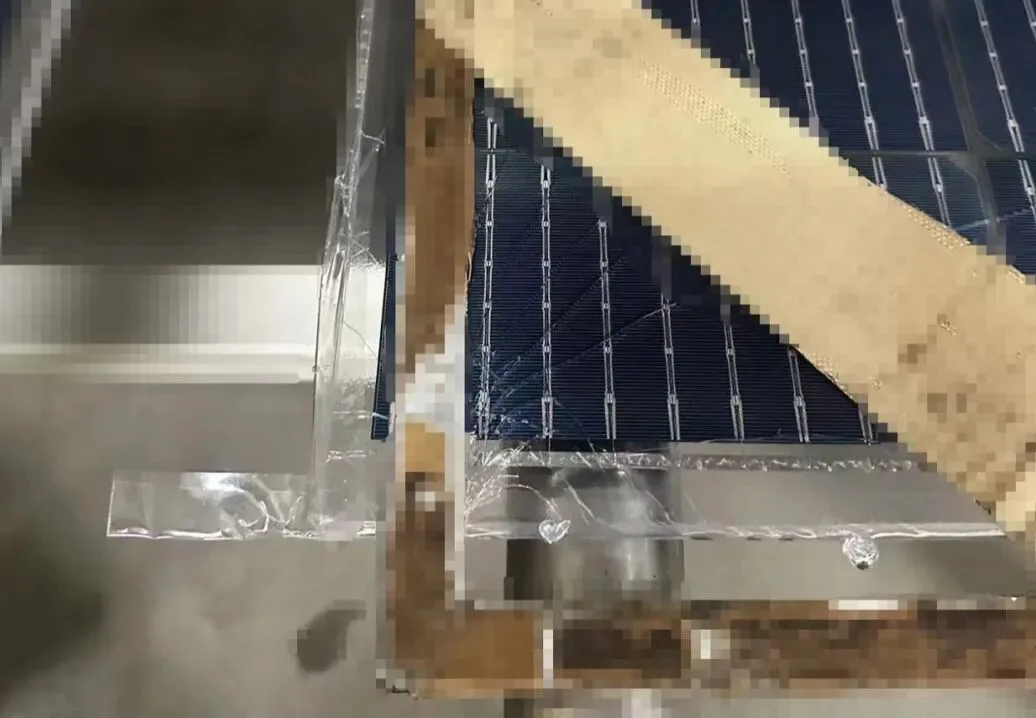
3. ٹولنگ یا مواد کی آلودگی اور چپکاؤ
طویل مدتی استعمال کے بعد، ہائی ٹمپریچر کپڑے کی سطح پر پرانے انکیپسولنٹ کی باقیات جمع ہو سکتی ہیں۔ یہ چپکنے والی باقیات لیمینیشن فریم یا ماڈیول کے کنارے سے چپک سکتی ہیں۔
آلات کی حرکت کے دوران، یہ چپکاؤ فریم کی معمول کی پوزیشن میں خلل ڈال سکتا ہے۔ یہاں تک کہ ایک چھوٹا چپکنے والا نقطہ بھی فریم کو تھوڑا سا کھینچ سکتا ہے، اور یہ چھوٹی بے جگہی حرارت، ویکیومنگ، اور چیمبر کھلنے کے بعد سنگین ہو سکتی ہے۔
لہٰذا ہائی ٹمپریچر کپڑے کی باقاعدہ صفائی اور تبدیلی، سلیکون جھلی کا معائنہ، اور باقیات کا کنٹرول اہم حفاظتی اقدامات ہیں۔
4. ماحولیاتی اور آپریشنل عوامل
پروڈکشن ماحول میں چھوٹی غیر ملکی اشیاء بھی فریم جمپنگ کا سبب بن سکتی ہیں۔ مثال کے طور پر، گلو بلاکس، شیشے کے ٹکڑے، EVA کی باقیات، یا دیگر ملبہ لیمینیٹر کی نچلی پلیٹ یا چیمبر کے اندر رہ سکتا ہے۔
جب ماڈیول اور فریم آلات سے گزرتے ہیں، تو یہ اشیاء فریم کے نچلے حصے یا کنارے کو روک سکتی ہیں۔ پھر فریم غلط پوزیشن پر رک جاتا ہے جبکہ پروڈکشن لائن حرکت کرتی رہتی ہے، جس کے نتیجے میں بے جگہی یا ٹکراؤ ہوتا ہے۔
آپریٹر کی ہینڈلنگ بھی متعلقہ ہے۔ غلط فریم پلیسمنٹ، نامکمل پوزیشننگ چیک، یا پروڈکشن سے پہلے ناکافی صفائی سب فریم کی غیر معمولی حرکت کا امکان بڑھا سکتے ہیں۔
پروڈکشن میں فریم جمپنگ کو کیسے روکا جائے
فریم جمپنگ کو کم کرنے کے لیے، فیکٹری کو اسے ایک واحد مشین کی خرابی کے بجائے ایک منظم پروڈکشن کنٹرول مسئلہ سمجھنا چاہیے۔ ایک عملی روک تھام کے منصوبے میں درج ذیل نکات شامل ہو سکتے ہیں:
A، B، اور C پلیٹ فارمز کے درمیان سطح اور اونچائی کی یکسانی چیک کریں۔
بیلٹ کی رفتار کی ہم آہنگی اور ٹرانزیشن رولر کی حالت کی تصدیق کریں۔
معائنہ کریں کہ لیمینیشن فریم بغیر جیمنگ کے آسانی سے چیمبر میں داخل ہوتا ہے۔
کور کھلنے سے پہلے کافی چیمبر انفلیشن کی تصدیق کریں۔
ویکیوم ریلیز کی استحکام کی نگرانی کریں اور اچانک پریشر کے اتار چڑھاؤ سے بچیں۔
ہائی ٹمپریچر کپڑے، سلیکون جھلی، اور چیمبر کے نچلے حصے کو باقاعدگی سے صاف کریں۔
پروڈکشن سے پہلے EVA کی باقیات، شیشے کے چپس، اور غیر ملکی اشیاء کو ہٹائیں۔
فریم پلیسمنٹ اور معائنے کے لیے معیاری آپریٹنگ طریقہ کار مقرر کریں۔
جہاں ممکن ہو فریم کی پوزیشن کے لیے بصری معائنہ یا سینسر پر مبنی نگرانی شامل کریں۔
ہر غیر معمولی واقعے کو ریکارڈ کریں اور اسے آلات، ٹولنگ، مواد، یا آپریشن کے عوامل تک واپس ٹریس کریں۔
ایک مستحکم لیمینیشن عمل مشین کی درستگی اور روزانہ دیکھ بھال کے نظم دونوں پر منحصر ہے۔ پروڈکشن لائن جتنی خودکار ہوتی جائے گی، ان چھوٹی تفصیلات کو کنٹرول کرنا اتنا ہی اہم ہو جائے گا۔
پروڈکٹ کی درخواست اور کوالٹی پر اثر
فریم جمپنگ بنیادی طور پر پی وی ماڈیول لیمینیشن لائنوں میں ظاہر ہوتی ہے، خاص طور پر ہائی تھروپٹ آٹومیٹڈ سولر پینل فیکٹریوں میں۔ یہ گلاس-گلاس ماڈیولز، گلاس-بیک شیٹ ماڈیولز، ایم بی بی ماڈیولز، TOPCon ماڈیولز، پی ای آر سی ماڈیولز، شن گلڈ ماڈیولز، اور دیگر مرکزی دھارے کی ماڈیول اقسام کو متاثر کر سکتی ہے۔
ممکنہ کوالٹی اثرات میں شامل ہیں:
مکینیکل اثرات کی وجہ سے سیل میں مائیکرو کریکس۔
شیشے پر خروںچ یا ٹوٹ پھوٹ۔
انکیپسولنٹ میں سلوٹیں یا مقامی ڈی لیمینیشن کا خطرہ۔
کناروں کی ناقص سیلنگ اور نمی کے داخل ہونے کا خطرہ۔
لیمینیشن کے بعد ماڈیول کی غیر معمولی ظاہری شکل۔
کم پیداواری پیداوار اور زیادہ دوبارہ کام کی لاگت۔
ہائی ایفیشنسی ماڈیولز بنانے والی فیکٹریوں کے لیے، لیمینیشن کا استحکام براہ راست حتمی ماڈیول کی قابل اعتمادی سے منسلک ہے۔ لیمینیشن کے دوران ایک چھوٹی مکینیکل بے ضابطگی باہر کے آپریشن کے بعد قابل اعتمادی کا ایک پوشیدہ مسئلہ بن سکتی ہے۔
Ooitech کا نقطہ نظر
ایک سازوسامان فراہم کنندہ کے طور پر، ہم اسے اس طرح دیکھتے ہیں: لیمینیٹر فریم کی چھلانگ صرف لیمینیٹر کا مسئلہ نہیں ہے، بلکہ یہ لائن انٹیگریشن کا مسئلہ ہے جس میں ٹرانسفر کی درستگی، ویکیوم لاجک، ٹولنگ کی صفائی، اور آپریٹر کا نظم و ضبط شامل ہے۔ سولر ماڈیول فیکٹری کے لیے، بہترین حل یہ ہے کہ کمیشننگ کے دوران پلیٹ فارم کی مماثلت اور چیمبر پریشر کے رویے کی تصدیق کی جائے، پھر بڑے پیمانے پر پیداوار کے دوران سخت دیکھ بھال کے ریکارڈ رکھے جائیں۔ سولر پینل پروڈکشن لائن پروجیکٹس میں ہمارے تجربے کے مطابق، بہت سے بار بار ہونے والے لیمینیشن نقائص کو کم کیا جا سکتا ہے جب ٹیم لیمینیٹر کو ایک مکمل پروڈکشن سسٹم کا حصہ سمجھتی ہے نہ کہ ایک الگ تھلگ مشین۔
ڈس کلیمر
اصل حوالہ جاتی مواد عوامی انٹرنیٹ چینلز اور سوشل میڈیا ذرائع سے جمع کیا گیا تھا۔ خیالات صرف تکنیکی مواصلت اور حوالے کے لیے ہیں۔ کاپی رائٹ اصل مصنف یا تنظیم سے تعلق رکھتا ہے۔ اگر کوئی خلاف ورزی ہو تو، براہ کرم ہٹانے کے لیے پبلشر سے رابطہ کریں۔