EPE انکیپسولنٹ لیمینیشن ڈیلامینیشن: لائن کی شکل میں
فہرست مضامین
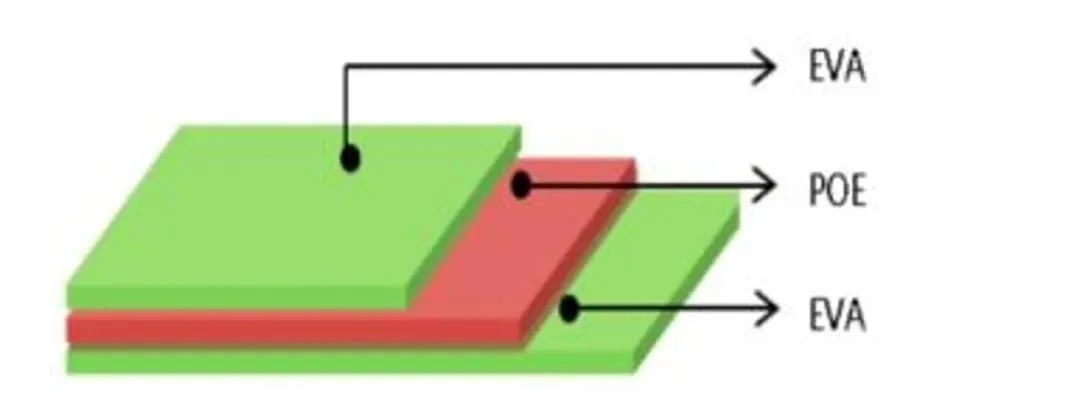
مختصر جواب: EPE انکیپسولنٹ فلم، جسے co-extruded POE encapsulant بھی کہا جاتا ہے، ایک تین تہوں والی فلم ہے جس میں EVA کی بیرونی تہوں کے درمیان پولی اولیفن کور ہوتا ہے۔ یہ ساخت POE کی کم نمی کی پارگمیتا اور PID کے خلاف مزاحمت حاصل کرنے کے لیے بنائی گئی ہے، بغیر POE کی ہینڈلنگ مشکلات کے، کیونکہ EVA کی بیرونی تہیں شیشے اور بیک شیٹ سے اسی طرح جڑ جاتی ہیں جیسے روایتی انکیپسولنٹ کرتا ہے۔ EPE سے لیمینیٹڈ ماڈیول میں لکیر کی شکل میں ڈی لیمینیشن عام طور پر تین وجوہات میں سے کسی ایک کی طرف اشارہ کرتی ہے: کور لیئر میں ناکافی کراس لنکنگ، شیشے یا بیک شیٹ کی سطح پر آلودگی جو چپکنے کو روکتی ہے، یا لیمینیشن سائیکل جہاں درجہ حرارت میں اضافے نے اسٹیک کے بیٹھنے سے پہلے فلم کو بہنے دیا۔ پیچ دار کے بجائے لکیر کی شکل میں ڈی لیمینیشن بذات خود ایک تشخیصی اشارہ ہے — یہ انکیپسولنٹ کی بہاؤ کی سمت کی پیروی کرتی ہے، جو میٹریل بیچ کے بجائے لیمینیشن سائیکل کی طرف اشارہ کرتی ہے۔
PV ماڈیول مینوفیکچرنگ · از جیری، Ooitech
تعارف: EPE کیا ہے انکیپسولنٹ فلم؟
EPE انکیپسولنٹ فلم، جسے کو-ایکسٹروڈڈ POE انکیپسولنٹ بھی کہا جاتا ہے، ایک فوٹو وولٹک انکیپسولیشن میٹریل ہے جو POE رال اور EVA رال کو کو-ایکسٹروڈ کر کے تیار کیا جاتا ہے۔ سولر ماڈیول مینوفیکچرنگ میں، یہ بنیادی طور پر EVA کی پروسیسنگ سہولت کو POE کی نمی-بیریر اور اینٹی-PID کارکردگی کے ساتھ جوڑنے کے لیے استعمال ہوتی ہے۔
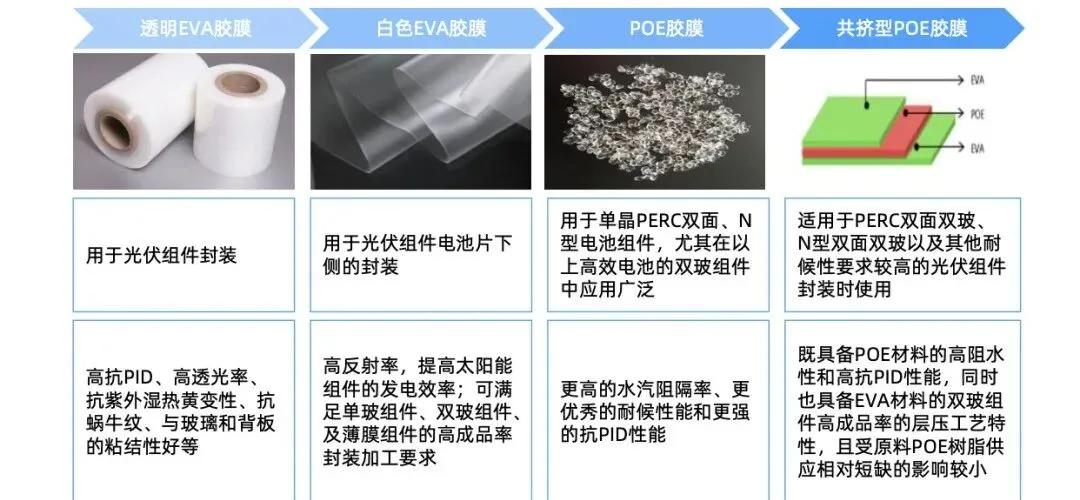
روایتی EVA فلم PV ماڈیول کی تیاری میں بڑے پیمانے پر استعمال ہوتی ہے کیونکہ یہ اچھی اینٹی-PID کارکردگی، زیادہ روشنی کی منتقلی، UV اور نمی-حرارت کے زرد ہونے کے خلاف مزاحمت، سنیل-ٹریل مزاحمت، اور شیشے اور backsheetکے ساتھ مضبوط چپکنے کی پیشکش کرتی ہے۔ تاہم، EVA میں بھی حدود ہیں، جیسے نسبتاً کمزور نمی کی رکاوٹ کی کارکردگی، زیادہ آبی بخارات کی منتقلی، اور مخصوص آپریٹنگ حالات میں PID کا زیادہ خطرہ۔
اس کے مقابلے میں، POE فلم میں بہتر واٹر ویپر بیریر، مضبوط موسمی مزاحمت، اور زیادہ قابل اعتماد اینٹی-PID صلاحیت ہے۔ لیکن POE کی اپنی پروسیسنگ چیلنجز بھی ہیں: شیشے اور بیک شیٹ کے ساتھ اس کی چپکنے کی صلاحیت عام طور پر EVA سے کمزور ہوتی ہے، اس کا کراس لنکنگ ری ایکشن سست ہوتا ہے، اور ماڈیول پروڈکشن کے دوران فلم زیادہ آسانی سے پھسل یا شفٹ ہو سکتی ہے، جو پروڈکشن کی کارکردگی کو کم کر سکتی ہے۔
یہی وجہ ہے کہ EPE فلم تیار کی گئی۔ کو-ایکسٹروژن کے عمل کے ذریعے، POE کو EVA تہوں سے لپیٹا جاتا ہے، جس سے EVA-POE-EVA سینڈوچ ڈھانچہ بنتا ہے۔ یہ ڈیزائن POE کی high moisture barrier کو برقرار رکھتا ہے، جس سے سولر سیلز کو واٹر ویپر سے بچانے میں مدد ملتی ہے، اور ساتھ ہی EVA کی good lamination compatibility and easier processability کو بھی برقرار رکھتا ہے۔ عام پروڈکشن میں، EPE ماڈیول کی قابل اعتمادی اور مینوفیکچرنگ ییلڈ دونوں کو بہتر بنا سکتا ہے جب میٹریل اور لیمینیشن کے عمل کو اچھی طرح کنٹرول کیا جائے۔
تکنیکی میکانزم: لیمینیشن کے دوران EPE ڈیلامینیٹ کیوں ہو سکتا ہے
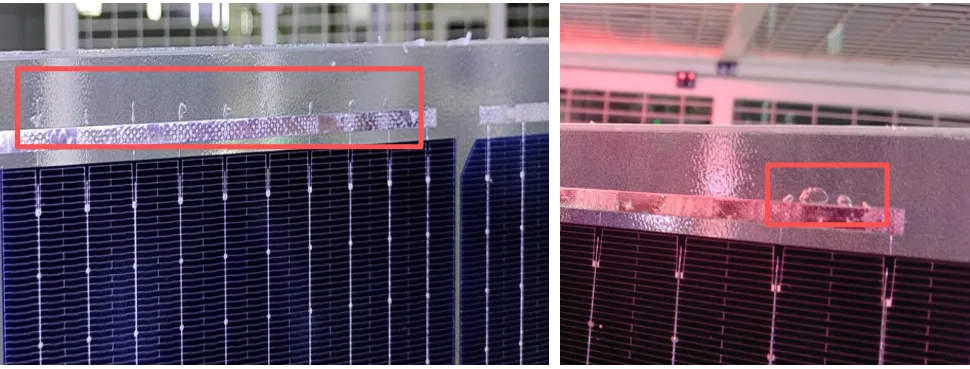
اگرچہ EPE EVA اور POE کے فوائد کو یکجا کرتا ہے، لیکن لیمینیشن کے دوران دونوں مواد بالکل یکساں برتاؤ نہیں کرتے۔ ان کے کیورنگ کروز، کراس لنکنگ خصوصیات، پولرٹی، ایڈیٹو جذب کرنے کی صلاحیت، اور تھرمل توسیع کا رویہ مختلف ہیں۔ یہ اختلافات انٹرلیئر ڈی لیمینیشن اور بلبلے بننے کا سبب بن سکتے ہیں، خاص طور پر سولڈر ربن کے علاقوں کے آس پاس جہاں مقامی دباؤ اور موٹائی میں تبدیلی زیادہ واضح ہوتی ہے۔
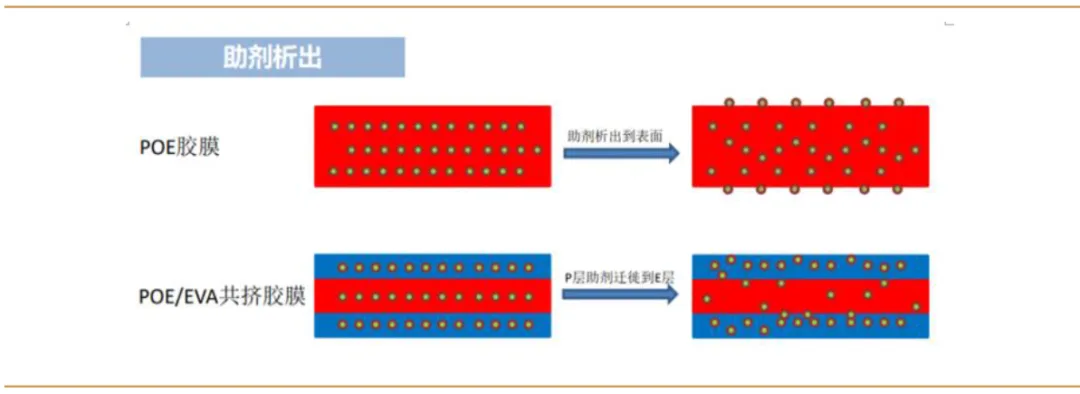
EVA اور POE کی پولیرٹی مختلف ہے۔ EVA ایک پولر میٹریل ہے، لہٰذا اس کی بہت سے ایڈیٹوز کے ساتھ اچھی مطابقت ہوتی ہے۔ POE کم پولر ہے، لہٰذا پولر ایڈیٹوز کو برقرار رکھنے کی اس کی صلاحیت مختلف ہے۔ ذخیرہ کرنے کے وقت کے ساتھ، POE تہہ کے اندر موجود ایڈیٹوز آہستہ آہستہ EVA تہوں کی طرف منتقل ہو سکتے ہیں، جن کی پولیرٹی زیادہ مضبوط اور جذب کرنے کی صلاحیت بہتر ہوتی ہے۔
یہ ایڈیٹو مائیگریشن EPE فلم کی اندرونی ساخت اور کارکردگی کو تبدیل کرتی ہے۔ نتیجے کے طور پر، POE اور EVA تہوں کے درمیان بانڈنگ فورس کم ہو سکتی ہے۔ شدید صورتوں میں، ماڈیول لیمینیشن کے دوران POE تہہ نچوڑی جا سکتی ہے، الگ ہو سکتی ہے، یا مقامی طور پر ڈیلامینیٹ ہو سکتی ہے۔ یہ بھی ایک وجہ ہے کہ EPE فلم کی شیلف لائف عام طور پر سنگل EVA یا سنگل POE انکیپسولنٹ فلم سے کم ہوتی ہے۔
| کلیدی عنصر | میکانزم | ماڈیول لیمینیشن میں ممکنہ نقص |
|---|---|---|
| ایڈیٹو مائیگریشن | پولر ایڈیٹوز جیسے کراس لنکنگ ایجنٹس اور اسٹیبلائزرز وقت کے ساتھ POE سے EVA میں منتقل ہوتے ہیں | کم POE کراس لنکنگ ڈگری، کم ہم آہنگی، EPE انٹرلیئر ڈیلامینیشن |
| کراس لنکنگ کی رفتار میں عدم مطابقت | لیمینیشن کے دوران EVA عام طور پر POE سے تیز کراس لنک ہوتا ہے | EVA تہہ پہلے ٹھوس ہو جاتی ہے جبکہ POE پگھلا رہتا ہے، جس سے انٹرلیئر اسٹریس میں عدم توازن پیدا ہوتا ہے |
| تھرمل ایکسپینشن کوفیشینٹ میں فرق | کیورنگ کے بعد EVA اور POE مختلف پھیلاؤ اور سکڑاؤ کا رویہ دکھاتے ہیں | ٹھنڈا ہونے کے دوران اندرونی اسٹریس، ممکنہ انٹرلیئر علیحدگی |
| مقامی موٹائی میں فرق | POE تہہ کی موٹائی TD سمت میں غیر مساوی ہو سکتی ہے، یا ربنوں اور بس بارز کے قریب EPE مقامی طور پر پتلی ہو جاتی ہے | مقامی گلو کی کمی، گیس کا جمع ہونا، لکیر نما بلبلے |
| ربن اور بس بار اوورلیپ پریشر | سولڈرنگ پوزیشنوں پر مقامی اسٹیک کی موٹائی زیادہ ہوتی ہے | انکیپسولنٹ کا بہاؤ، مقامی ڈیلامینیشن، ربن والے علاقوں سے پھیلتے لکیر نما بلبلے |
تکنیکی تجزیہ: ربنوں کے ساتھ لکیر نما بلبلوں کی تشکیل
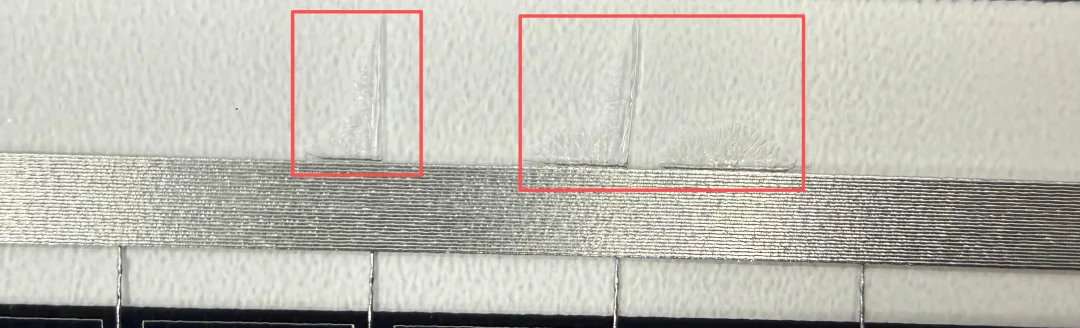
سولڈر ربنوں سے پھیلتے لکیر نما بلبلے اکثر ایڈیٹو مائیگریشن، کراس لنکنگ کی رفتار میں عدم مطابقت، اور EVA اور POE کے درمیان مختلف تھرمل ایکسپینشن رویے کے مشترکہ اثر سے متعلق ہوتے ہیں۔
لیمینیشن کے دوران، EVA POE سے تیز کراس لنک ہوتا ہے۔ اگر POE تہہ وقت پر کراس لنک نہ ہو، تو پیرو آکسائیڈ کے تجزیے کے دوران پیدا ہونے والی ری ایکشن گیسیں دباؤ لگانے سے پہلے مکمل طور پر خارج نہیں ہو سکتیں۔ یہ گیسیں ماڈیول کے اندر پھنسی رہ سکتی ہیں اور بلبلے بنا سکتی ہیں۔
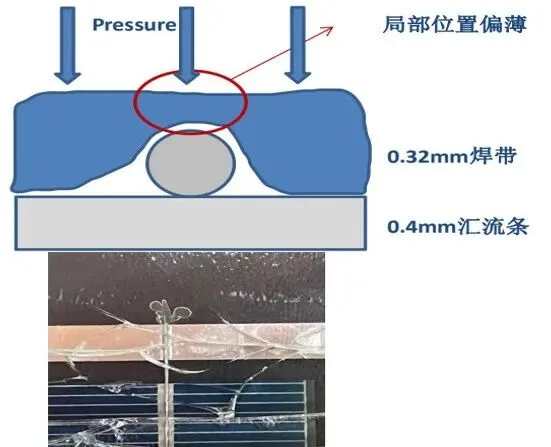
ایک اور عام وجہ ربن اور بس بار پوزیشنوں پر EPE فلم کا مقامی طور پر پتلا ہونا ہے۔ EPE کی درمیانی POE تہہ میں خام مال کے عوامل کی وجہ سے TD سمت میں موٹائی کی غیر یکسانیت ہو سکتی ہے۔ اس کے علاوہ، لیمینیشن کے دوران، ربنوں اور بس بارز کی اوورلیپنگ موٹائی مقامی دباؤ کو بڑھا دیتی ہے۔ یہ اس پوزیشن پر EPE کو پتلا کر سکتا ہے، جس سے ایک کمزور نقطہ بنتا ہے جہاں چپکنے کی کمی یا گیس کا جمع ہونا زیادہ ممکن ہوتا ہے۔
سادہ الفاظ میں، ربن والا علاقہ لیمینیشن کے دوران زیادہ دباؤ وصول کرتا ہے۔ اگر EVA تہوں نے کراس لنک ہونا شروع کر دیا ہو جبکہ ربن کے قریب POE تہہ اب بھی بہاؤ کی حالت میں ہو، تو EPE ڈھانچہ مقامی طور پر الگ ہو سکتا ہے۔ ربن پوزیشن پر باقی بچنے والا انکیپسولنٹ POE کی طرح برتاؤ کر سکتا ہے، جس میں سست کراس لنکنگ اور زیادہ بہاؤ کا رجحان ہوتا ہے۔ لیمینیشن پریشر کے تحت، یہ ربن سے باہر کی طرف پھیلتے رنگین یا شفاف لکیر نما بلبلے بنا سکتا ہے۔
دیکھنے کے لیے کلیدی پروسیس علامات
بلبلے بنیادی طور پر سولڈر ربن کے راستوں کے ساتھ ظاہر ہوتے ہیں بجائے پورے ماڈیول میں بے ترتیب طور پر۔
نقص پتلی لکیری ہوا کی لکیروں کی طرح دکھائی دے سکتا ہے جو ربن یا بس بار والے علاقوں سے باہر کی طرف پھیلتی ہیں۔
یہ مسئلہ زیادہ واضح ہو سکتا ہے جب EPE فلم کو زیادہ وقت تک ذخیرہ کیا گیا ہو۔
نقص بڑھ سکتا ہے جب لیمینیشن کا درجہ حرارت، ویکیوم کا وقت، دباؤ کا وقت، یا کیورنگ کی ڈگری مخصوص EPE فارمولیشن کے ساتھ اچھی طرح مماثل نہ ہو۔
EPE لیمینیشن نقائص کے لیے عملی کنٹرول تجاویز
EPE انکیپسولنٹ کے موروثی مادی رویے کی وجہ سے پیدا ہونے والے بلبلوں کے لیے، حل میں مواد کے انتظام اور لیمینیشن کے عمل کی اصلاح کو یکجا کرنا چاہیے۔ صرف ایک پیرامیٹر کو ایڈجسٹ کرنا کافی نہیں ہے بغیر فلم کے ذخیرہ کرنے کی حالت، لیمینیشن کرو، اور ربن کے علاقے میں دباؤ کی تقسیم کی جانچ کیے۔
1. EPE مواد کے ذخیرہ کرنے کے وقت کو کنٹرول کریں
EPE انکیپسولنٹ کی خریداری اور پیداواری استعمال کی منصوبہ بندی احتیاط سے کریں۔ اس شرط کے تحت کہ پیداوار متاثر نہ ہو، EPE فلم کے انوینٹری کے وقت کو جتنا ممکن ہو کم کریں۔ کم ذخیرہ کرنے کا وقت POE پرت سے EVA پرتوں میں اضافی اشیاء کی منتقلی کو کم کرنے میں مدد کرتا ہے، جس سے اصل بین پرتوں کی بانڈنگ اور کراس لنکنگ کا رویہ زیادہ مستحکم رہتا ہے۔
2. پہلے چیمبر کے لیمینیشن درجہ حرارت کو مناسب طریقے سے بڑھائیں
پہلے چیمبر کے لیمینیشن درجہ حرارت میں مناسب اضافہ EPE فلم میں POE کراس لنکنگ کو تیز کر سکتا ہے۔ یہ اس صورتحال سے بچنے میں مدد کرتا ہے جہاں EVA پہلے ہی نسبتاً زیادہ کراس لنکنگ ڈگری تک پہنچ چکا ہو جبکہ POE ابھی بھی پگھلا ہوا ہو۔ EVA اور POE کیورنگ کے درمیان بہتر ہم آہنگی بین پرتوں کے دباؤ کو کم کر سکتی ہے اور ربن کی پوزیشنوں کے قریب لکیر نما بلبلوں کو روکنے میں مدد کر سکتی ہے۔
3. ویکیوم، دباؤ، اور کیورنگ کے وقت کو مماثل کریں
اگر دباؤ بہت جلد لگایا جائے جبکہ POE پرت ابھی بھی انتہائی سیال ہو، تو گیس پھنس سکتی ہے یا ربن کے علاقوں کے ساتھ دھکیل دی جا سکتی ہے۔ ایک اچھی طرح سے ڈیزائن کردہ لیمینیشن ریسیپی کو مکمل دباؤ لگانے سے پہلے ہوا نکالنے اور مواد کو نرم کرنے کے لیے کافی وقت دینا چاہیے۔ درست سیٹنگ کی تصدیق کراس لنکنگ ڈگری ٹیسٹ، پیل اسٹرینتھ ٹیسٹ، اور لیمینیشن کے بعد ظاہری معائنے سے کی جانی چاہیے۔
4. ربن اور بس بار اسٹیک کی اونچائی چیک کریں
چونکہ ربن اور بس بارز کے ارد گرد مقامی دباؤ زیادہ ہوتا ہے، ضرورت سے زیادہ اسٹیک موٹائی ان مقامات پر EPE کو پتلا کر سکتی ہے۔ پیداواری ٹیموں کو سولڈرنگ کی ہمواری، ربن کی سیدھ، بس بار اوورلیپ، اور لی اپ کی مستقل مزاجی چیک کرنی چاہیے۔ مقامی اونچائی کے فرق کو کم کرنا مقامی انکیپسولنٹ کی خرابی اور بلبلوں کی تشکیل کے خطرے کو کم کر سکتا ہے۔
5. آنے والے EPE کے معیار کی تصدیق کریں
EPE فلم کے لیے، آنے والے معائنے میں نہ صرف ظاہری شکل اور موٹائی چیک کرنی چاہیے، بلکہ موٹائی کی یکسانی، شیلف لائف، ذخیرہ کرنے کی حالت، جیل مواد کے رویے، اور چپکنے کی کارکردگی پر بھی توجہ دینی چاہیے۔ اگر ممکن ہو، تو سپلائرز، بیچز، یا ماڈیول ڈھانچے کو تبدیل کرتے وقت بڑے پیمانے پر پیداوار سے پہلے آزمائشی لیمینیشن کی جانی چاہیے۔
یہ بلاگ PV ماڈیول کی پیداوار میں عملی غیر معمولی تجزیے اور درج ذیل حوالوں پر مبنی ہے:
فوٹو وولٹک ماڈیول کی پیداوار کے دوران غیر معمولی نقص کے تجزیے سے فیلڈ کا تجربہ
Dow Chemical، Zhang Wenxin، "POE Empowering High-Performance Photovoltaic Modules"
Southwest Securities، "N-Type Iteration, POE Industry Opens a High-Growth Cycle"
Chemical Production and Technology، "Research on Crosslinking Reaction of Polyolefin Encapsulant Film for Photovoltaics"
Ooitech کا نقطہ نظر
ایک آلات فراہم کنندہ کے طور پر، ہم اسے اس طرح دیکھتے ہیں: EPE سے متعلق ربن لائن بلبلے نہ صرف ایک مادی مسئلہ ہیں، بلکہ ایک عمل کی کھڑکی کا مسئلہ بھی ہیں جو لیمینیشن درجہ حرارت پروفائل، ویکیوم کی کارکردگی، دباؤ کے وقت، اور لی اپ کی ہمواری پر منحصر ہے۔ جدید سیل ٹیکنالوجیز اور بڑے فارمیٹس استعمال کرنے والے ماڈیول مینوفیکچررز کے لیے، انکیپسولنٹ کے بہاؤ اور مقامی اسٹیک کی اونچائی کے لیے رواداری بہت کم ہو جاتی ہے، لہذا مواد کی شیلف لائف کنٹرول اور لیمینیشن ریسیپی کی توثیق کو ایک ہی معیار کے نظام کا حصہ سمجھا جانا چاہیے۔ ایک مستحکم سولر پینل پروڈکشن لائن کو بڑے پیمانے پر پیداوار سے پہلے اچھے انکیپسولنٹ کے انتخاب اور منظم عمل کی تصدیق دونوں کی ضرورت ہوتی ہے۔